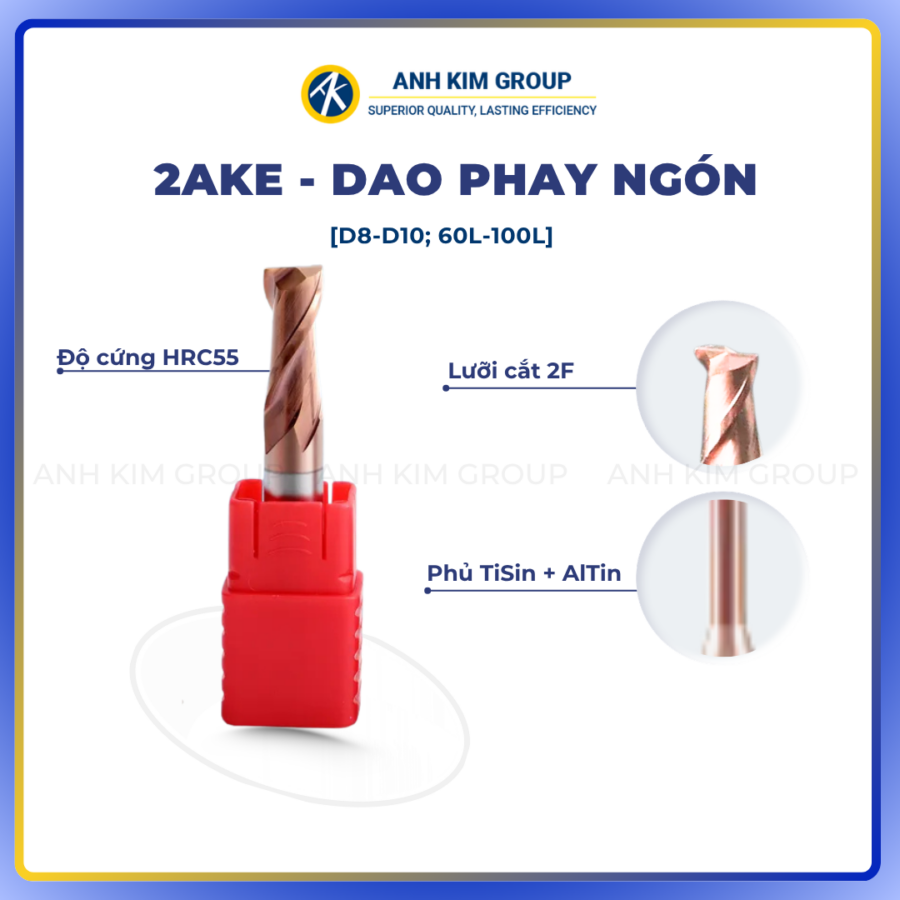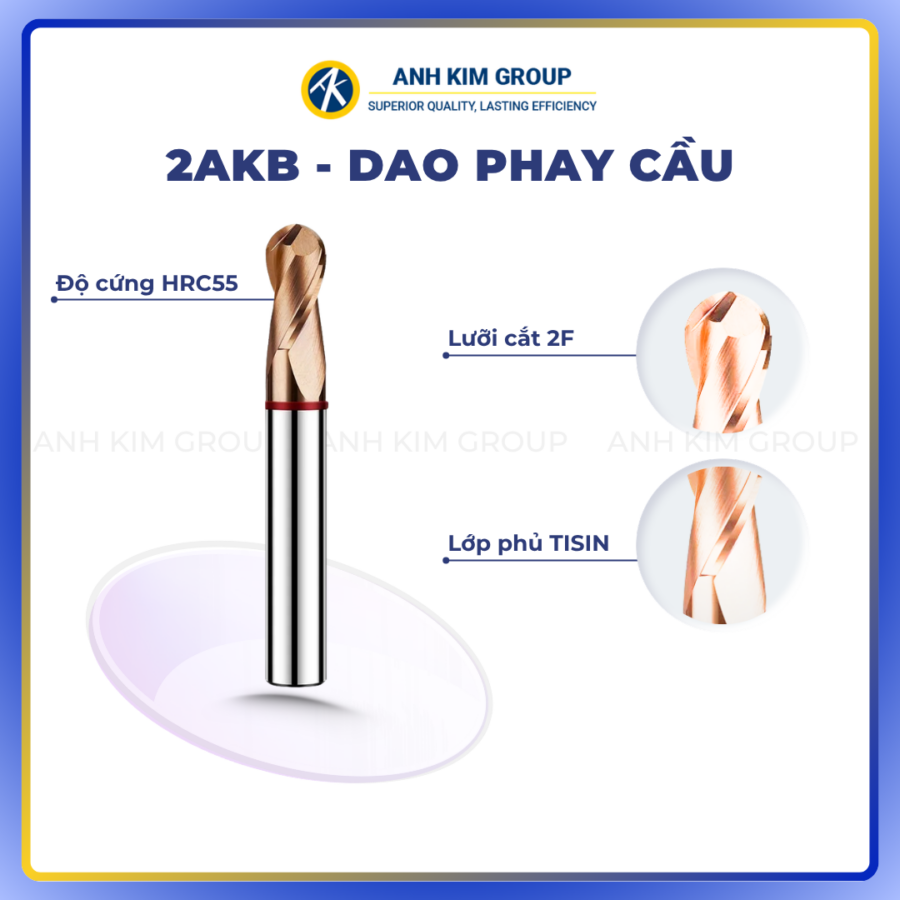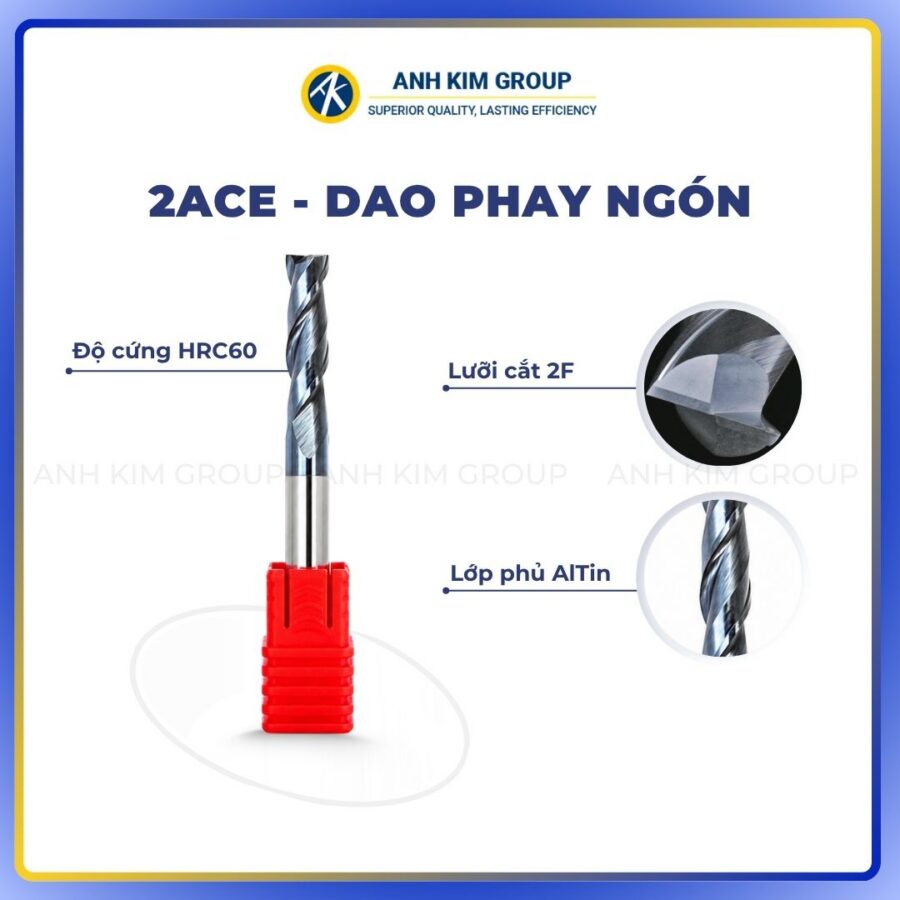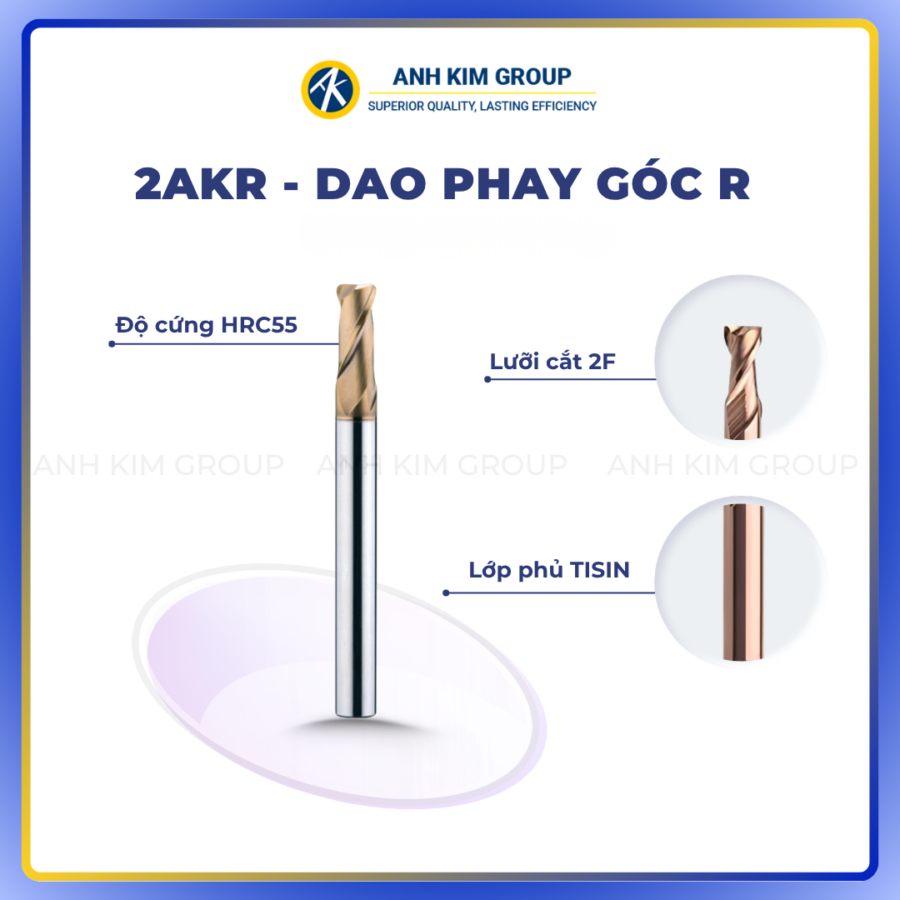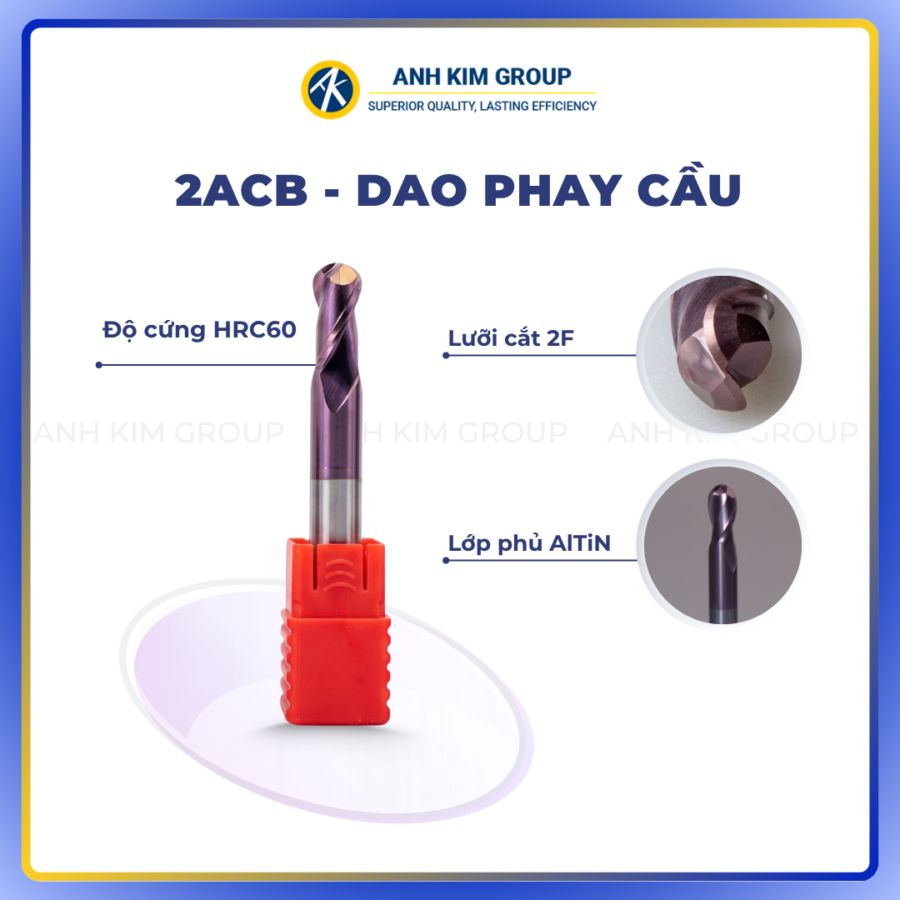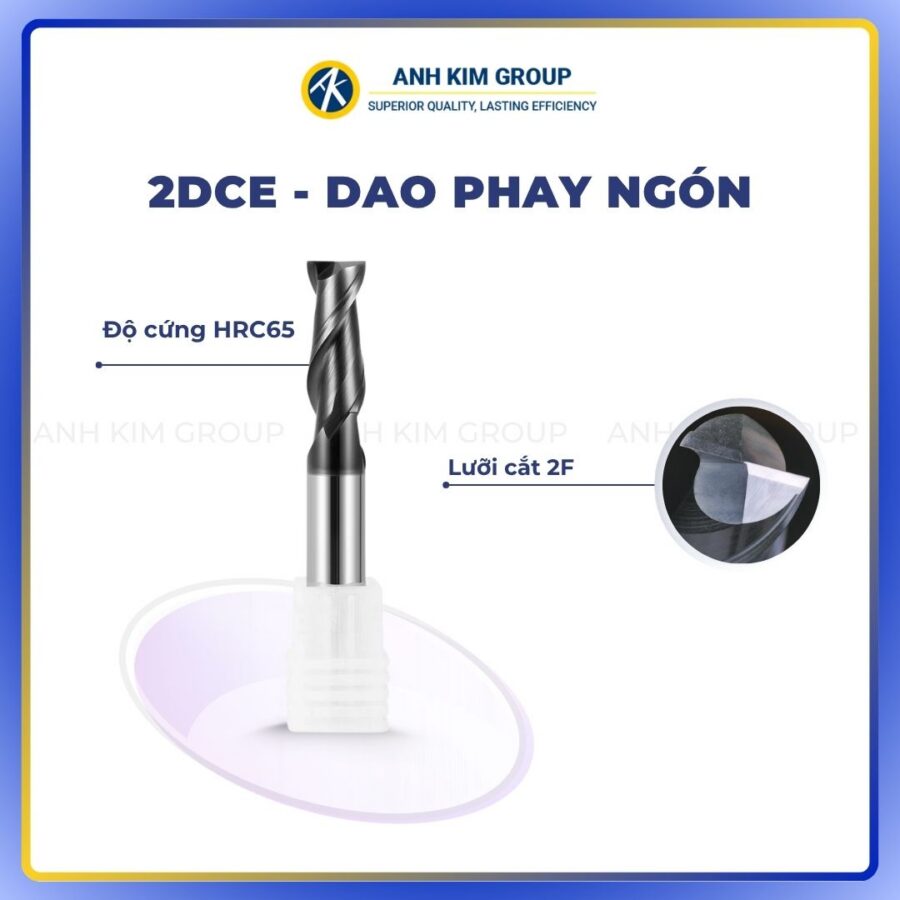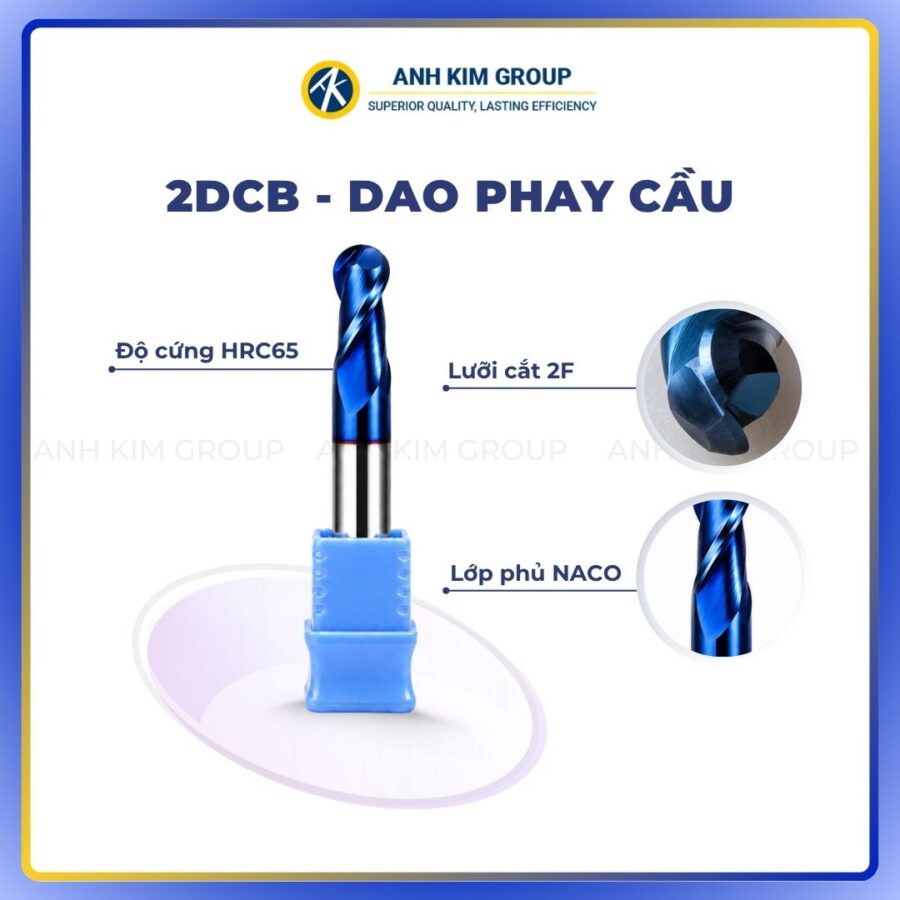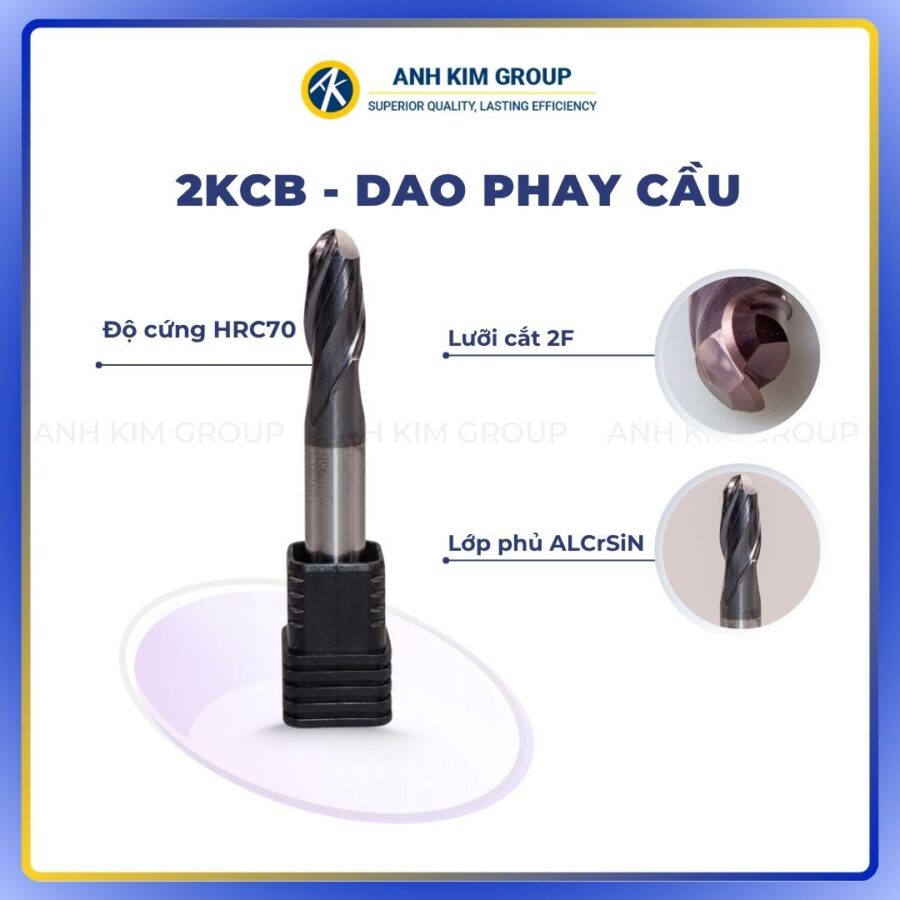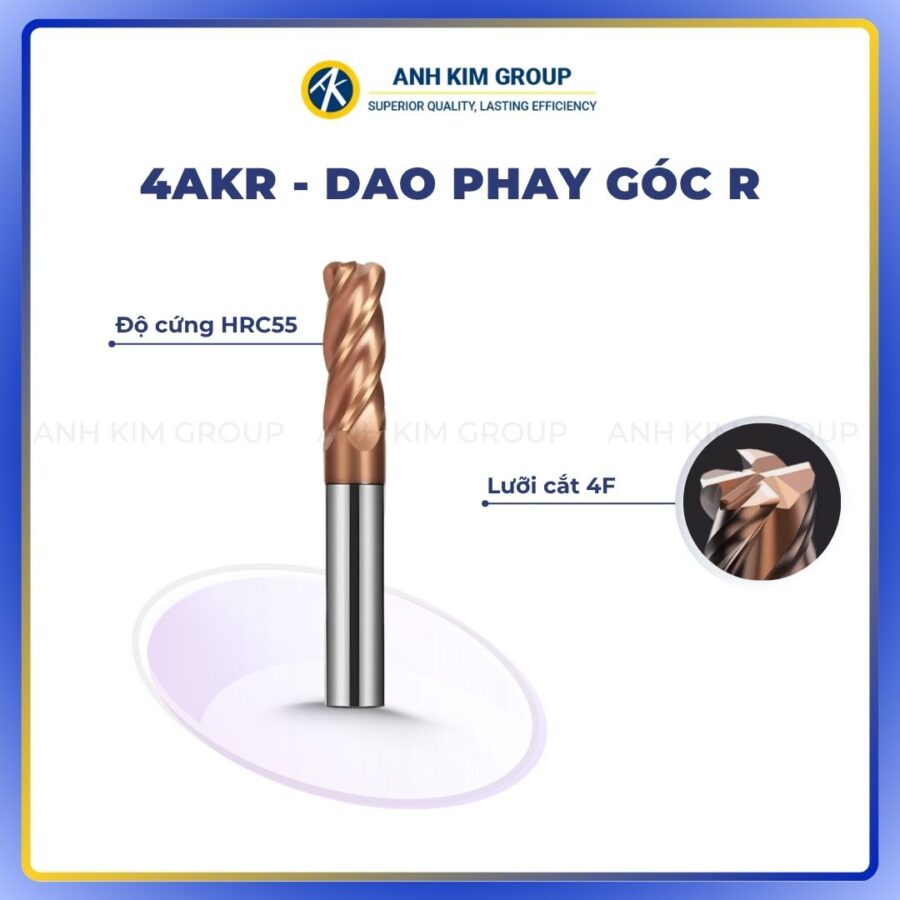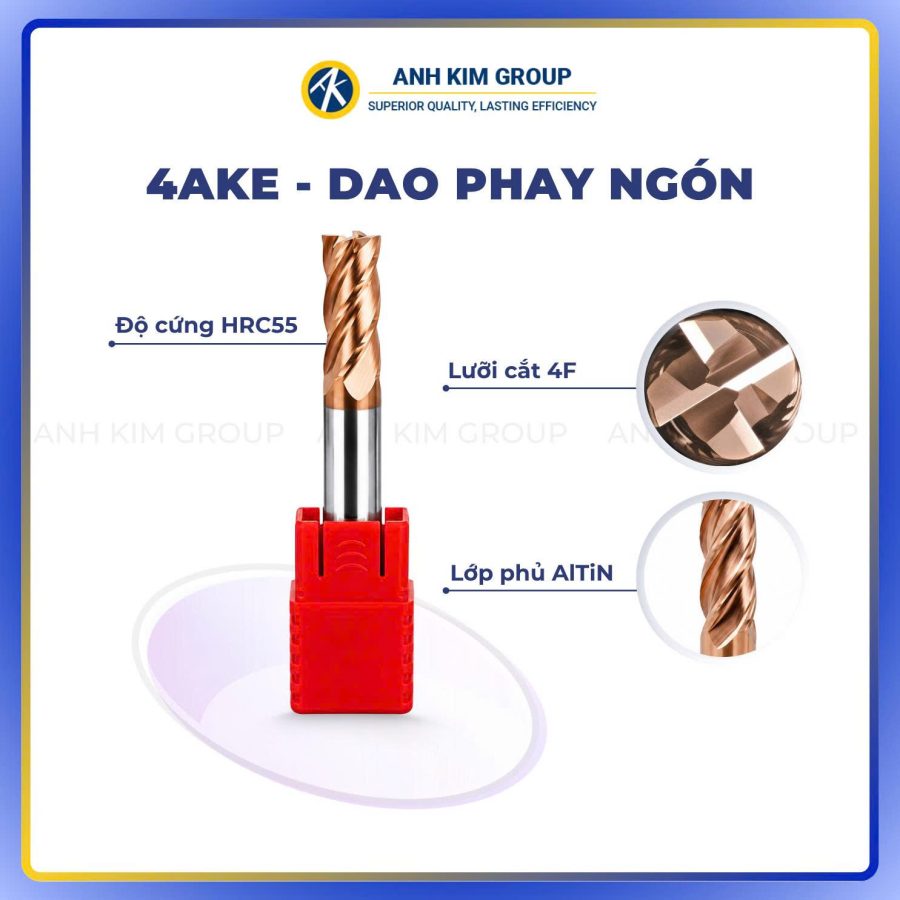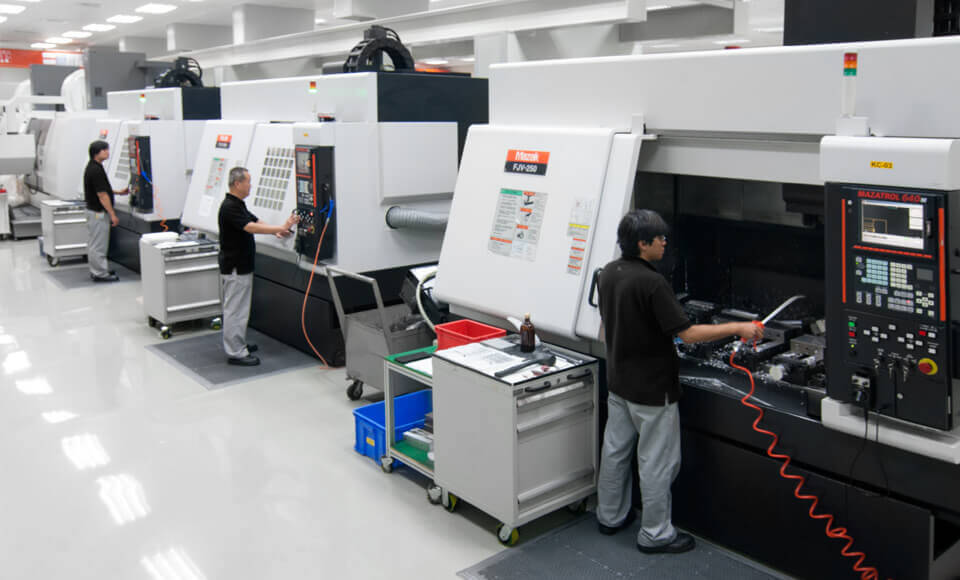

Trong lĩnh vực gia công cơ khí hiện đại, chế đọ cắt CNC đang ngày càng được sử dụng rộng rãi nhờ khả năng tạo ra các chi tiết có biên dạng phức tạp, độ chính xác cao và rút ngắn thời gian sản xuất. Tuy nhiên, để khai thác tối đa hiệu quả của những dòng máy này, việc tính toán chế độ cắt (cutting condition) là yếu tố cực kỳ quan trọng.
So với máy CNC 3 trục truyền thống, việc xác định chế độ cắt cho máy 4 và 5 trục phức tạp hơn do có thêm các yếu tố ảnh hưởng như góc nghiêng dao, sự thay đổi điểm tiếp xúc, bề mặt cong, cũng như tốc độ cắt thay đổi liên tục trên đường chạy dao. Dẫu vậy, CNC Ánh Kim áp dụng nguyên tắc chung vẫn dựa trên các thông số cơ bản:
- Tốc độ cắt (Vc)
- Tốc độ tiến dao (f hoặc fz)
- Tốc độ trục chính (n)
- Tốc độ tiến dao bàn máy (Vf)
- Chiều sâu cắt (Ap, Ae)
I. Các Thông Số Chính Trong Tính Toán Chế Độ Cắt CNC
Để thiết lập chế độ cắt hợp lý, người lập trình cần nắm rõ ý nghĩa và công thức tính toán của 5 thông số cơ bản sau đây:
1.1. Tốc độ cắt (Vc)
- Khái niệm: Là vận tốc tương đối giữa lưỡi cắt và bề mặt phôi.
- Đơn vị: mét/phút (m/min).
- Ảnh hưởng: Tốc độ cắt quyết định mức độ sinh nhiệt, tuổi thọ dao, và chất lượng bề mặt gia công.
- Phụ thuộc vào: loại vật liệu phôi (nhôm, thép, titan, gang, inox…), vật liệu dao (carbide, HSS, gốm…), và hình thức gia công (thô hay tinh).
Ví dụ: Gia công nhôm thường có tốc độ cắt cao (200-500 m/phút), trong khi thép cứng hoặc titan cần tốc độ thấp hơn (40–120 m/phút).
1.2. Lượng tiến dao (f hoặc fz)
- Khái niệm: Là khoảng dịch chuyển của dao trong một vòng quay hoặc một răng cắt.
- Đơn vị: mm/răng hoặc mm/vòng.
- Ý nghĩa: Xác định lượng phoi mà mỗi răng dao cắt đi trong quá trình gia công.
Nếu fz quá lớn → dao dễ mẻ, gãy. Nếu fz quá nhỏ → dao mài mòn nhanh vì ma sát nhiều mà không đủ tải chip.
1.3. Tốc độ trục chính (n)
- Khái niệm: Số vòng quay của trục chính trong một phút.
- Đơn vị: vòng/phút (rpm).
- Công thức:
n=Vc×1000π×Dn = \frac{Vc \times 1000}{\pi \times D}n=π×DVc×1000
Trong đó:
- Vc = tốc độ cắt (m/phút)
- D = đường kính dao (mm)
1.4. Tốc độ tiến dao bàn máy (Vf)
- Khái niệm: Là vận tốc di chuyển thực tế của dao hoặc bàn máy khi gia công.
- Đơn vị: mm/phút.
- Công thức:
Vf=fz×n×zVf = f_z \times n \times zVf=fz×n×z
Trong đó:
- fz = lượng tiến dao trên mỗi răng (mm/răng)
- n = tốc độ trục chính (rpm)
- z = số lưỡi cắt của dao
1.5. Chiều sâu cắt (Ap và Ae)
- Ap (Axial depth of cut): chiều sâu cắt theo phương trục dao.
- Ae (Radial depth of cut): chiều sâu cắt theo phương vuông góc trục dao.
Đây là 2 thông số ảnh hưởng trực tiếp đến lực cắt, công suất yêu cầu, và tuổi thọ dao.
II. Cách Tính Chế Độ Cắt CNC 4 và 5 Trục
Để tính chế độ cắt CNC 4 trục và 5 trục, cần xác định các thông số cơ bản của dao và vật liệu trước, sau đó mới chỉnh theo chuyển động đa trục, góc nghiêng dao và vùng tiếp xúc thực tế.
Để tính toán chính xác, ta tiến hành theo 4 bước cơ bản sau:
2.1. Bước 1 – Xác định thông số đầu vào
- Vật liệu gia công: thép, nhôm, gang, inox, titan…
- Vật liệu dao: HSS, carbide, gốm…
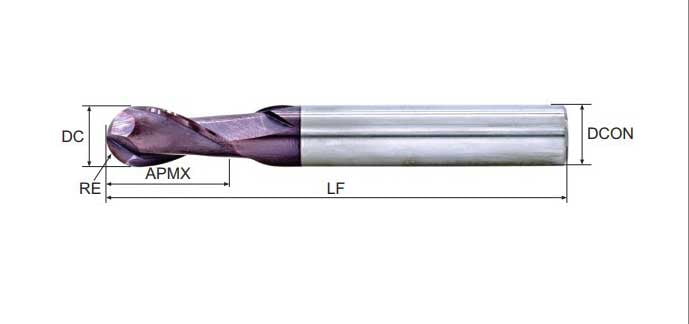
- Đường kính dao (D) và số lưỡi cắt (z).
- Chiều sâu cắt dự kiến (Ap, Ae).
2.2. Bước 2 – Tra bảng hoặc phần mềm tính toán
Dùng tài liệu của nhà sản xuất dao cụ (Sandvik, Iscar, Kennametal, Mitsubishi, OSG…) để tìm giá trị khuyến nghị của:
- Tốc độ cắt (Vc)
- Lượng tiến dao trên mỗi răng (fz)
Ngày nay, nhiều phần mềm CAM hoặc phần mềm chuyên dụng (Machining Data, HSMAdvisor…) có sẵn thư viện cắt, giúp chọn chế độ phù hợp nhanh chóng và an toàn.
2.3. Bước 3 – Tính toán tốc độ trục chính và tiến dao bàn máy
Áp dụng công thức:
- n=Vc×1000π×Dn = \frac{Vc \times 1000}{\pi \times D}n=π×DVc×1000
- Vf=fz×n×zVf = f_z \times n \times zVf=fz×n×z
Từ đó suy ra tốc độ quay và tốc độ tiến dao chính xác theo từng loại dao, vật liệu.
2.4. Bước 4 – Điều chỉnh chế độ cắt cho máy CNC 4 và 5 trục
Đây là điểm khác biệt cốt lõi so với máy 3 trục:
Sau khi có RPM và tốc độ tiến dao cơ bản, người lập trình không nên áp dụng nguyên giá trị cho toàn bộ đường chạy dao. Với gia công CNC 4 trục và 5 trục, góc tiếp xúc giữa dao và phôi có thể thay đổi liên tục, làm thay đổi tải cắt thực tế trên từng răng dao. Vì vậy, chế độ cắt CNC 5 trục cần được hiệu chỉnh theo góc nghiêng dao, bán kính tiếp xúc và chiến lược chạy dao trên CAM.
- Ảnh hưởng góc nghiêng dao
- Khi dao nghiêng một góc so với bề mặt, tốc độ cắt thực tế không đồng đều.
- Lượng tiến dao trên răng (fz) cần điều chỉnh → thường phải giảm Vf hoặc tăng n.
- Thay đổi điểm tiếp xúc
- Với bề mặt cong 3D, vị trí tiếp xúc thay đổi liên tục → tốc độ cắt ở vùng mũi dao thường nhỏ hơn ở phần thân dao.
- Dao cầu (ball end mill) dễ bị giảm hiệu quả nếu gia công tại tâm dao (vùng “dead center”).
- Gia công trên 4 trục
- Khi chi tiết quay quanh trục phụ, Vf phải được tính toán theo bán kính quay → nếu không điều chỉnh, tốc độ bề mặt có thể sai lệch.
- Gia công trên 5 trục
- Phần mềm CAM (PowerMill, NX CAM, Mastercam…) thường hỗ trợ tự động điều chỉnh tốc độ cắt theo góc nghiêng.
- Người lập trình cần mô phỏng trước để đảm bảo chip load ổn định và tránh va chạm.
III. Ví Dụ Thực Tế – Gia Công Nhôm 7075 Trên Máy 5 Trục
Dưới đây là ví dụ tham khảo về cách xác định và hiệu chỉnh chế độ cắt CNC 5 trục khi sử dụng dao phay cầu gia công tinh nhôm 7075
3.1. Thông số đầu vào
- Vật liệu phôi: Nhôm hợp kim 7075 (độ bền cao, hay dùng trong hàng không).
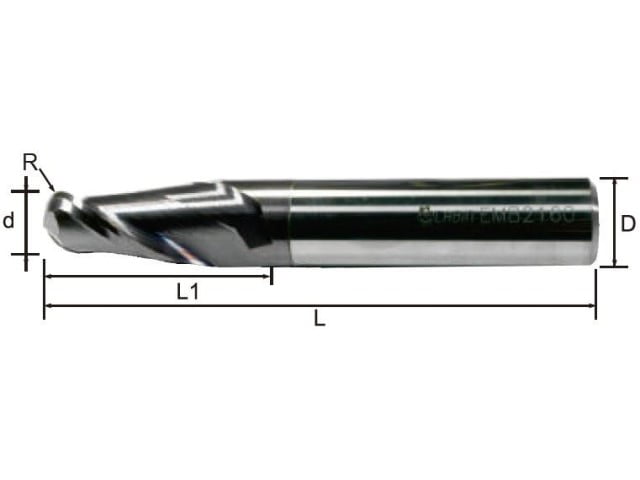
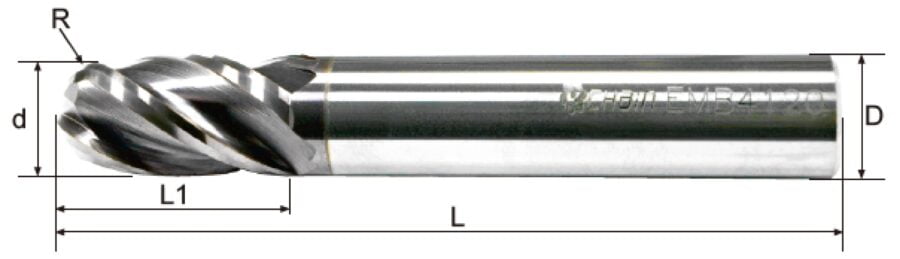
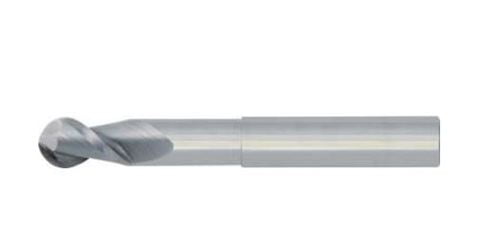
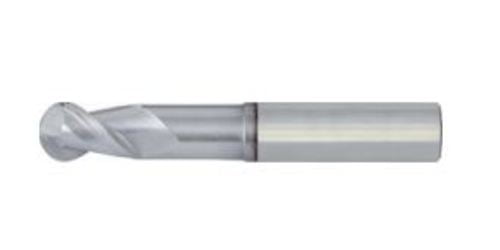
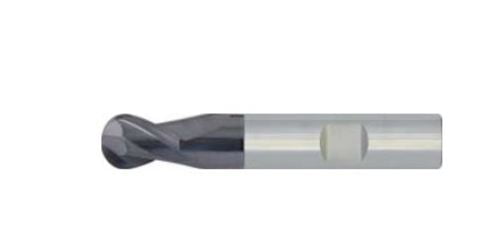
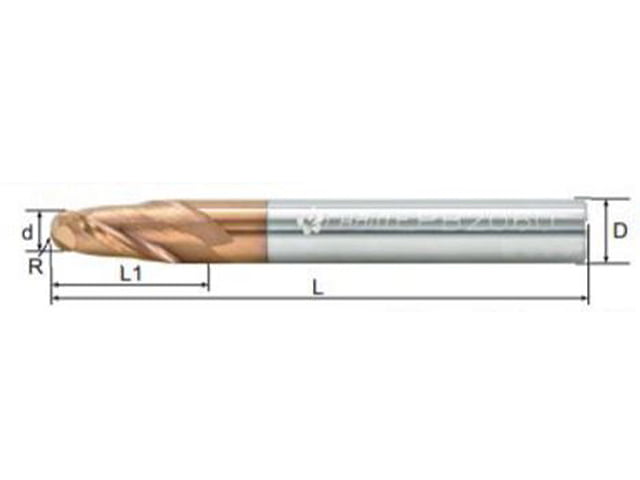
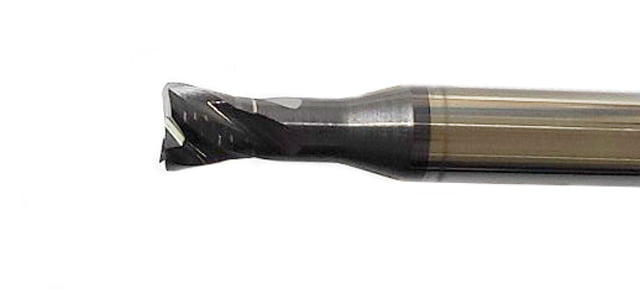
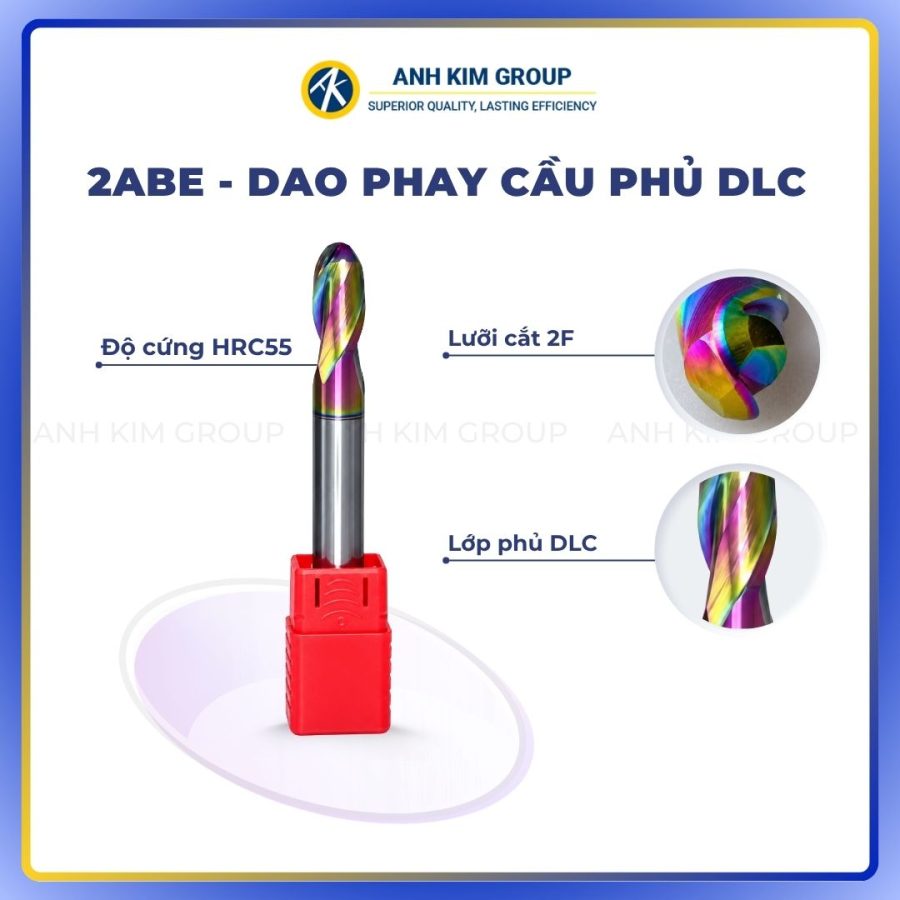
- Dao cụ: Dao phay ngón cầu (Ball end mill) D = 10 mm, z = 2 lưỡi.
- Vật liệu dao: Carbide phủ TiAlN.
- Hình thức gia công: Gia công tinh (finishing).
- Ap = 0.5 mm ; Ae = 0.5 mm.
3.2. Tra bảng thông số
Theo catalog Sandvik:
- Vc = 300 m/phút.
- fz = 0.05 mm/răng.
3.3. Tính tốc độ trục chính
n=300×1000π×10≈9554 vòng/phút = \frac{300 \times 1000}{\pi \times 10} \approx 9554 \, \text{vòng/phút}n=π×10300×1000≈9554voˋng/phuˊt
3.4. Tính tốc độ tiến dao bàn máy
Vf=fz×n×z=0.05×9554×2≈955 mm/phút Vf = f_z \times n \times z = 0.05 \times 9554 \times 2 \approx 955 \, \text{mm/phút}Vf=fz×n×z=0.05×9554×2≈955mm/phút
3.5. Điều chỉnh trong phần mềm CAM
- Chọn chiến lược chạy dao bám sát bề mặt cong.
- Kích hoạt tính năng automatic feedrate adjustment khi dao nghiêng nhiều.
- Giảm Vf xuống 800-850 mm/phút tại các góc nghiêng lớn để duy trì chip load ổn định.
- Kiểm tra mô phỏng chống va chạm (collision check).
Kết quả: Gia công đạt bề mặt bóng đẹp, tuổi thọ dao cao, không gãy dao.
IV. Những Lưu Ý Khi Tính Chế Độ Cắt CNC 4 và 5 Trục
- Không áp dụng nguyên xi dữ liệu của máy 3 trục – phải điều chỉnh theo góc nghiêng và đường chạy dao.
- Luôn mô phỏng trên CAM trước khi chạy thực tế để phát hiện va chạm và điều chỉnh feedrate.
- Chú ý vùng “dead center” của dao cầu – nên tránh cắt tại tâm dao.
- Chia nhỏ Ap, Ae khi gia công tinh để giảm tải lực cắt.
- Theo dõi âm thanh và phoi thoát ra – đây là tín hiệu thực tế giúp nhận biết chế độ cắt có hợp lý hay không.
Việc thiết lập chế độ cắt CNC 4 trục và 5 trục không chỉ dựa vào công thức tính RPM hay tốc độ tiến dao. Người vận hành còn cần xem xét góc nghiêng dao, vùng tiếp xúc, bán kính quay, độ cứng vững và chiến lược chạy dao trên CAM. Khi các thông số được lựa chọn và hiệu chỉnh hợp lý, quá trình gia công sẽ ổn định hơn, hạn chế mòn dao, cải thiện chất lượng bề mặt và giảm nguy cơ va chạm khi gia công chi tiết phức tạp.
Việc lập trình và tính toán đúng đắn sẽ giúp:
- Tăng năng suất
- Đảm bảo chất lượng bề mặt
- Kéo dài tuổi thọ dao cụ
- Giảm chi phí sản xuất
Nếu bạn đang làm việc trong lĩnh vực gia công chính xác, việc hiểu rõ và áp dụng đúng quy trình tính toán chế độ cắt chính là chìa khóa để đạt hiệu quả cao nhất trên các dòng máy CNC 4 trục và 5 trục hiện đại.
Với các công thức cơ bản về Vc, RPM, fz và Vf, người đọc có thể tham khảo thêm bài Công thức tính chế độ cắt cho phay và tiện tại CNC Ánh Kim
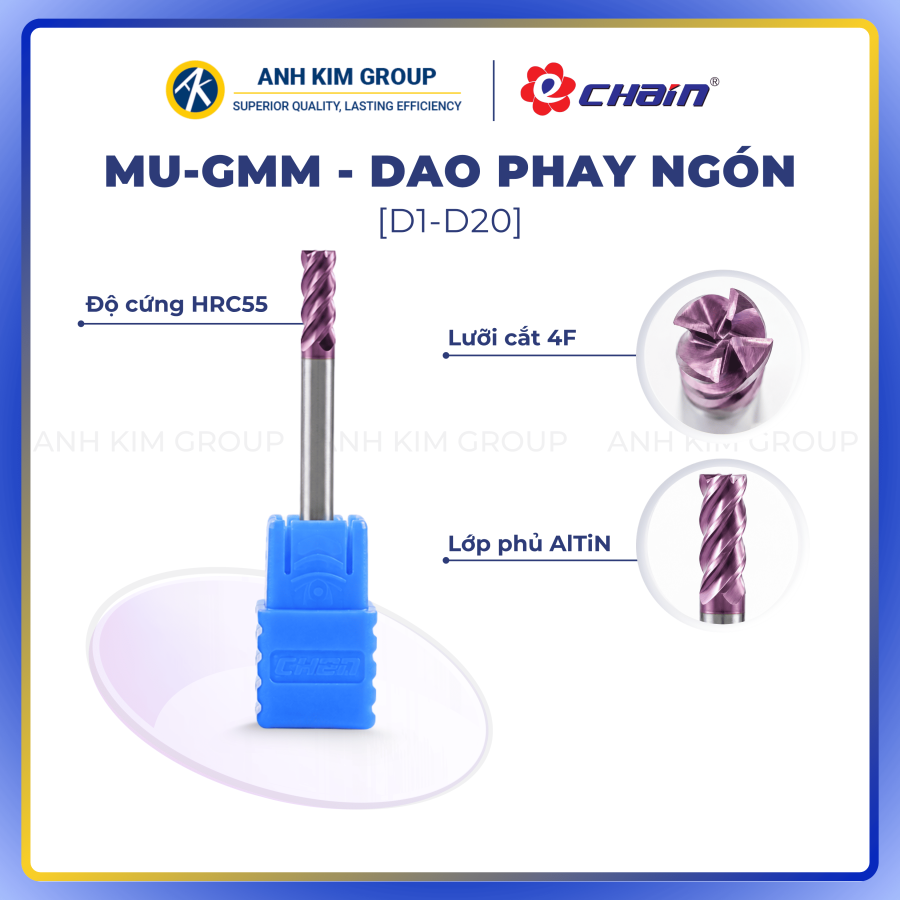
Tham khảo thêm các dòng dao phay carbide tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim