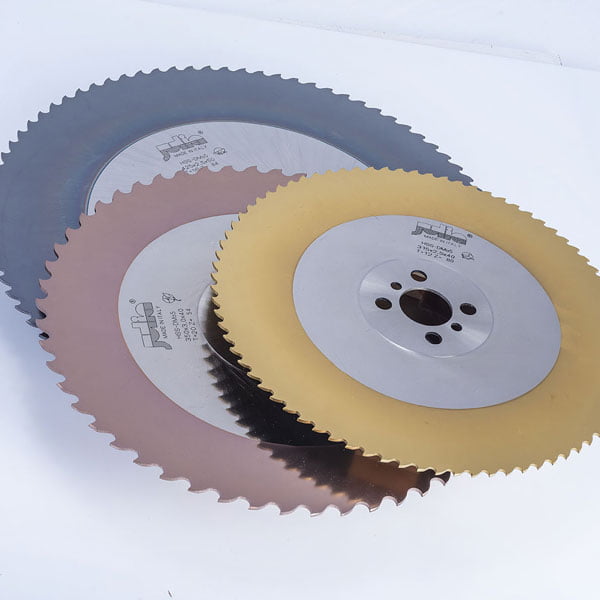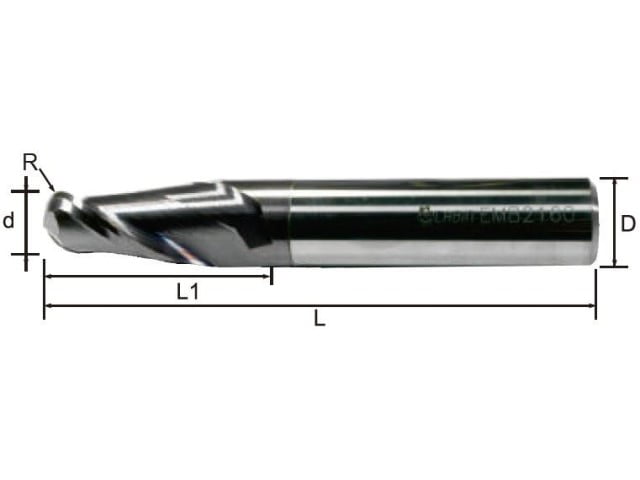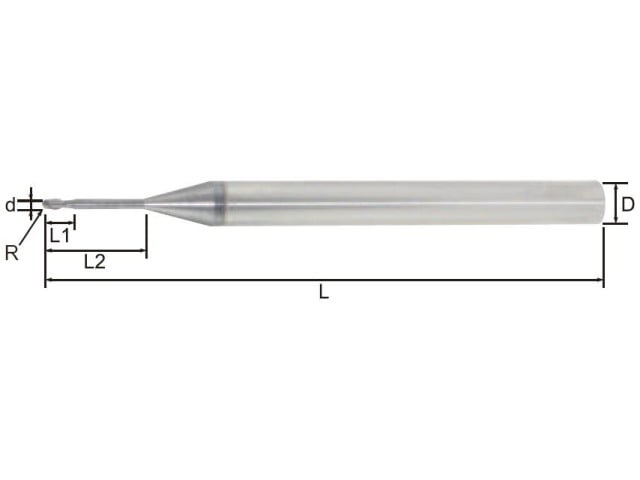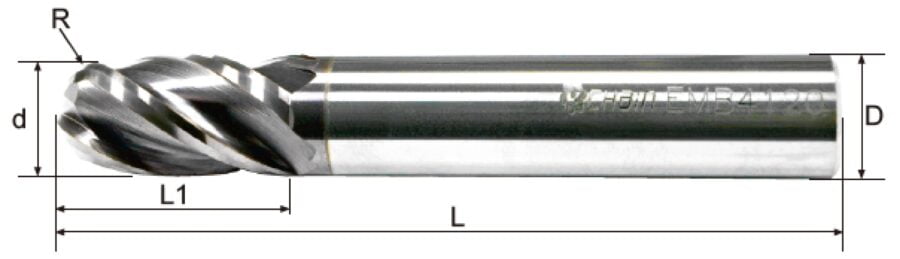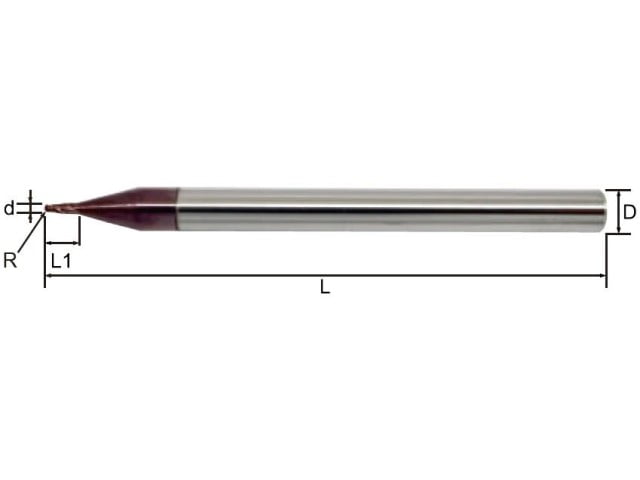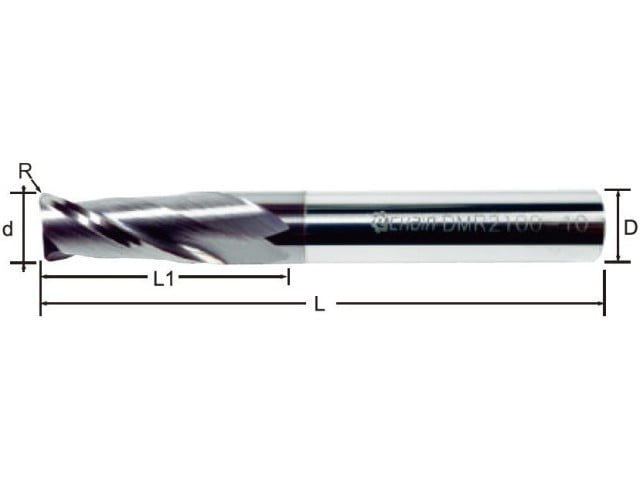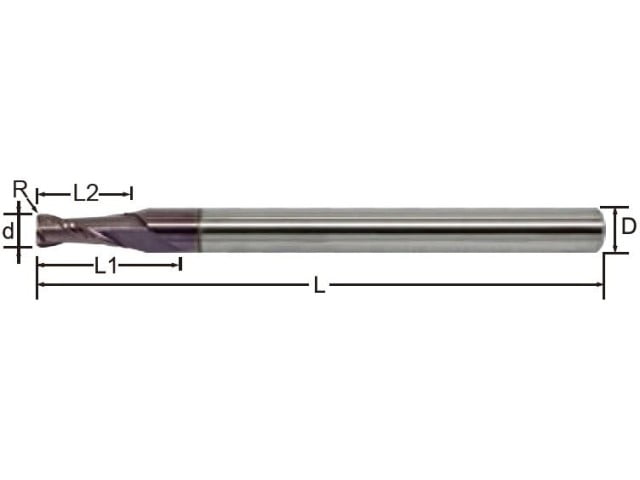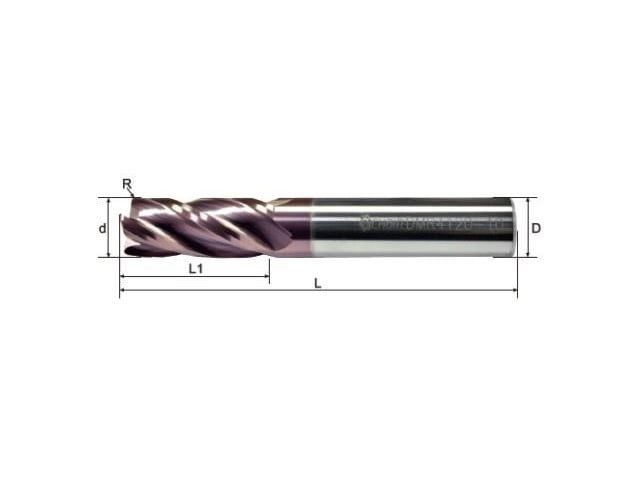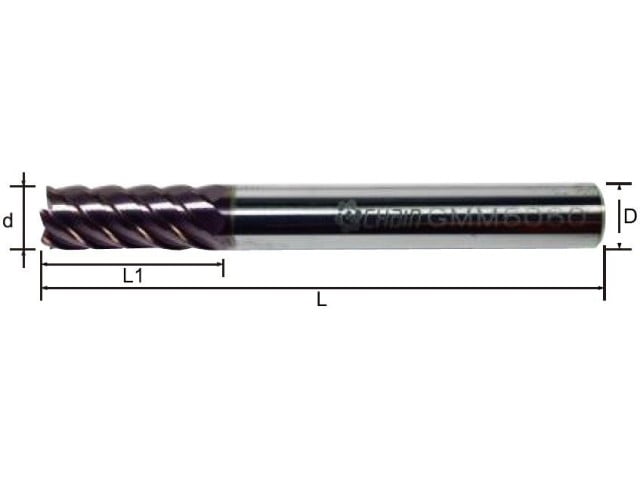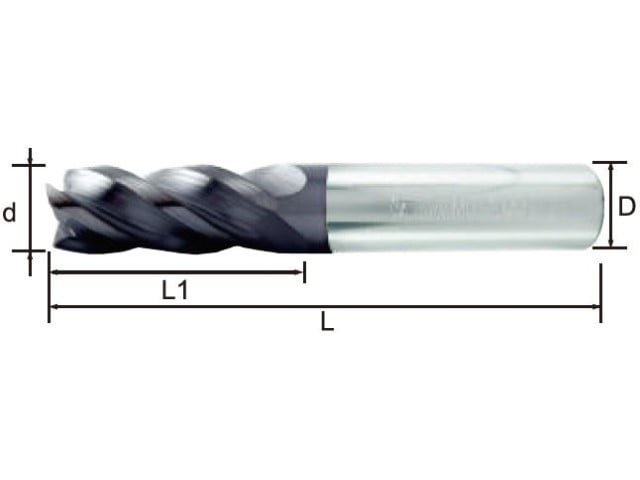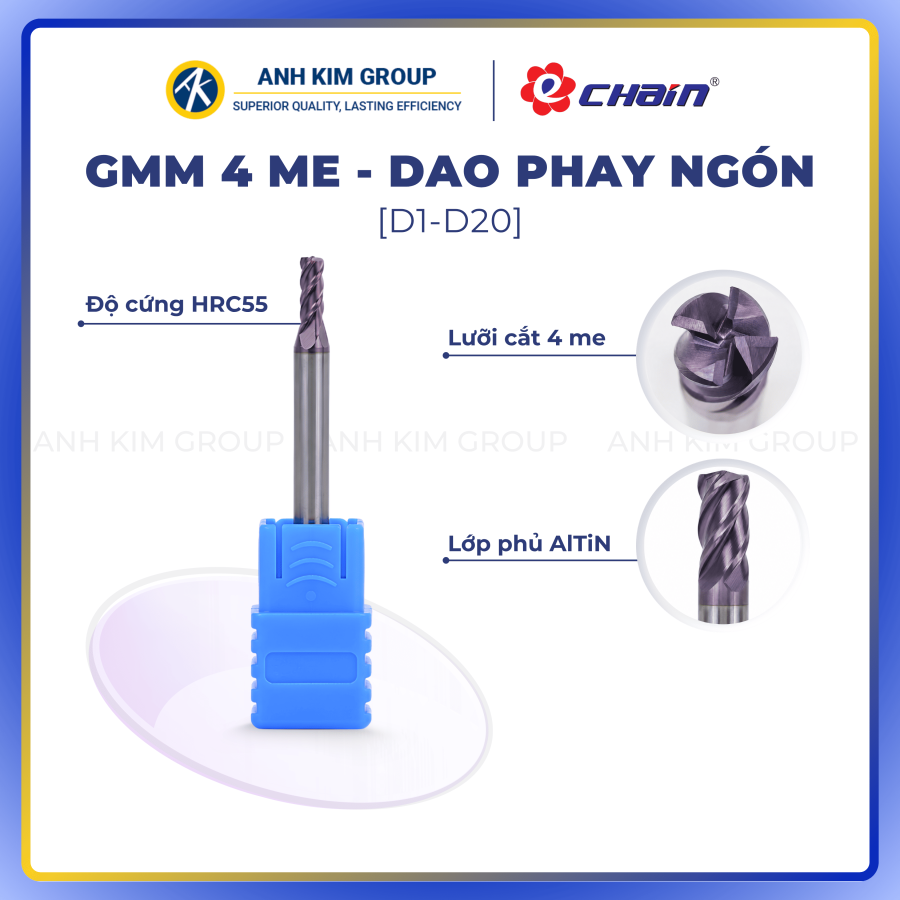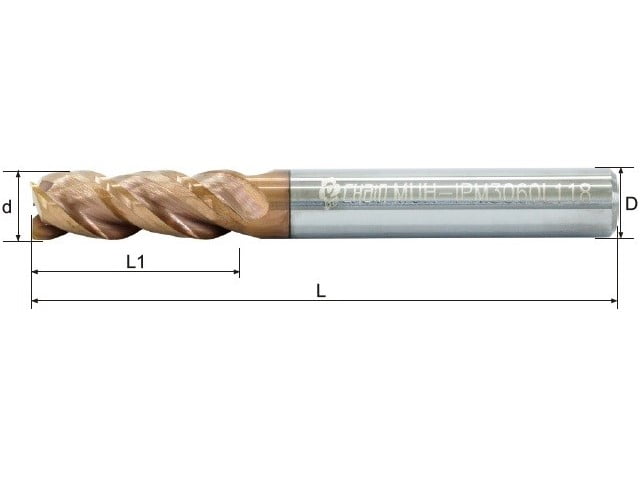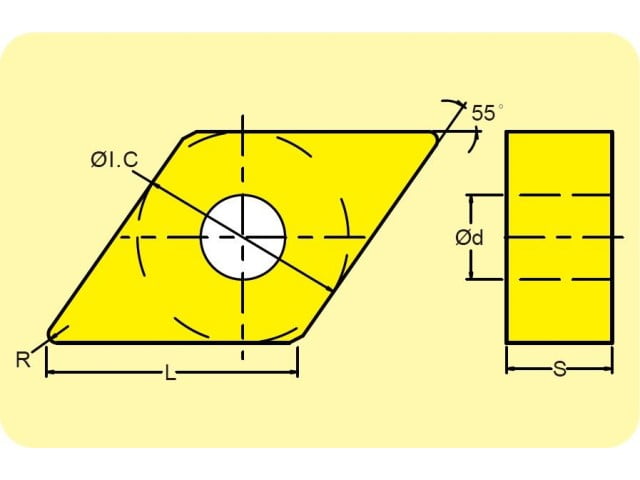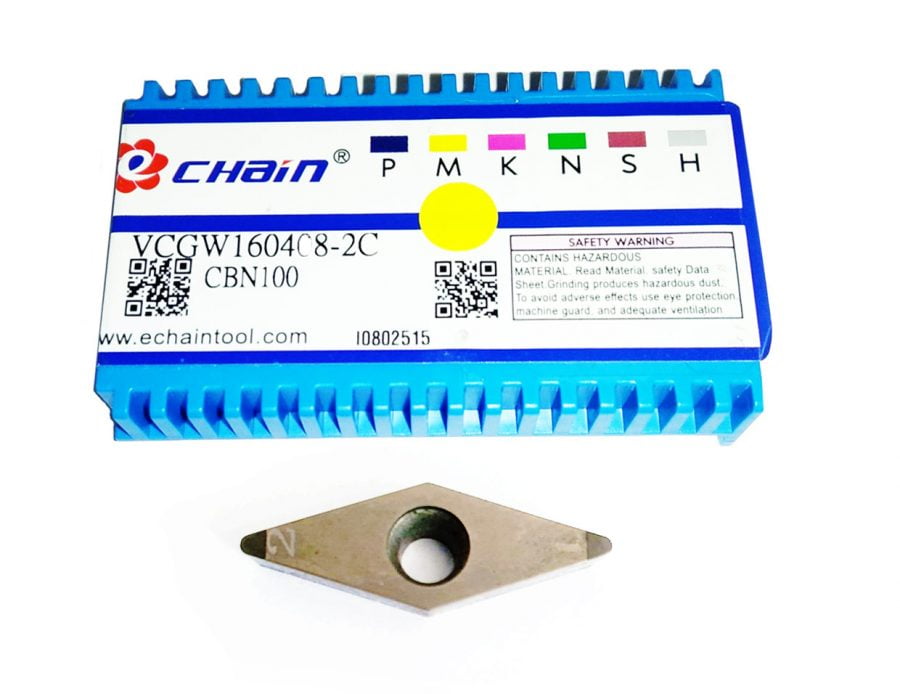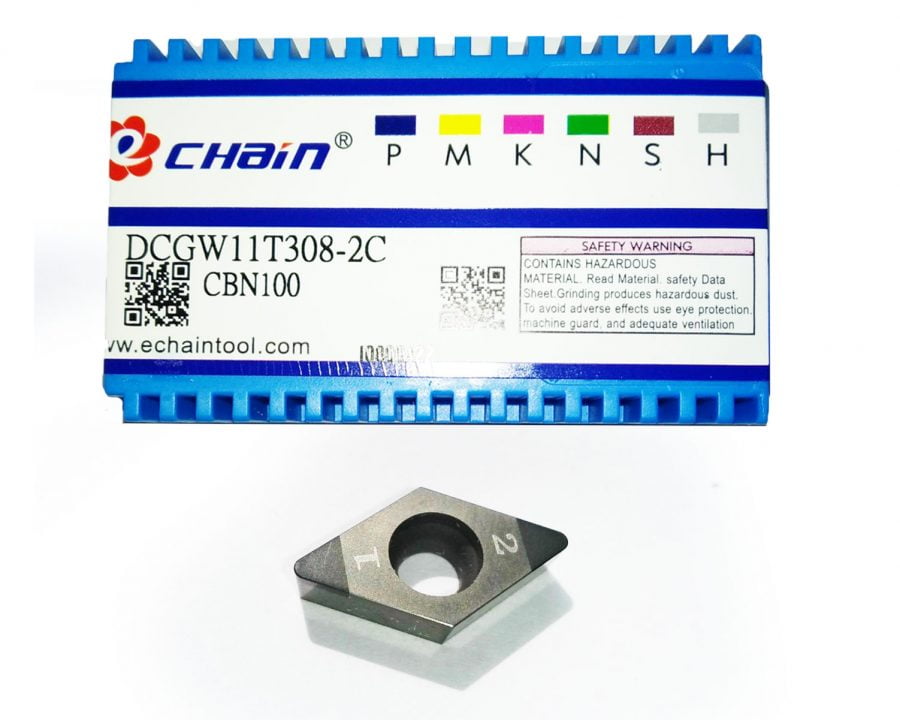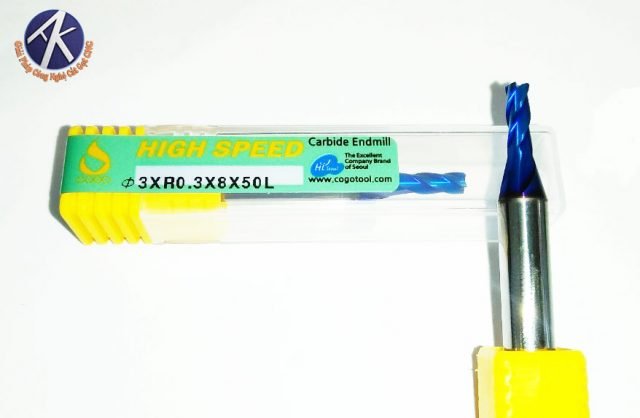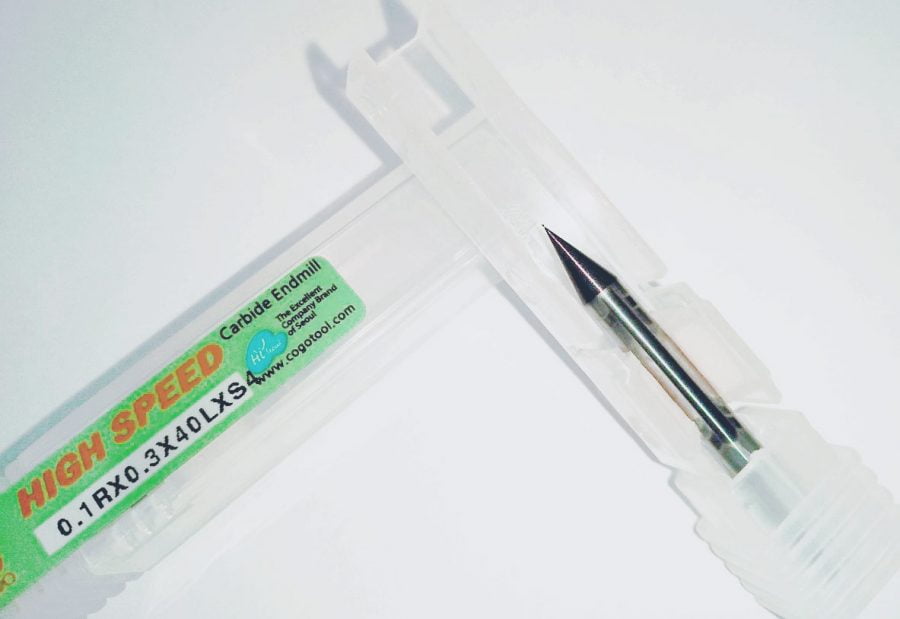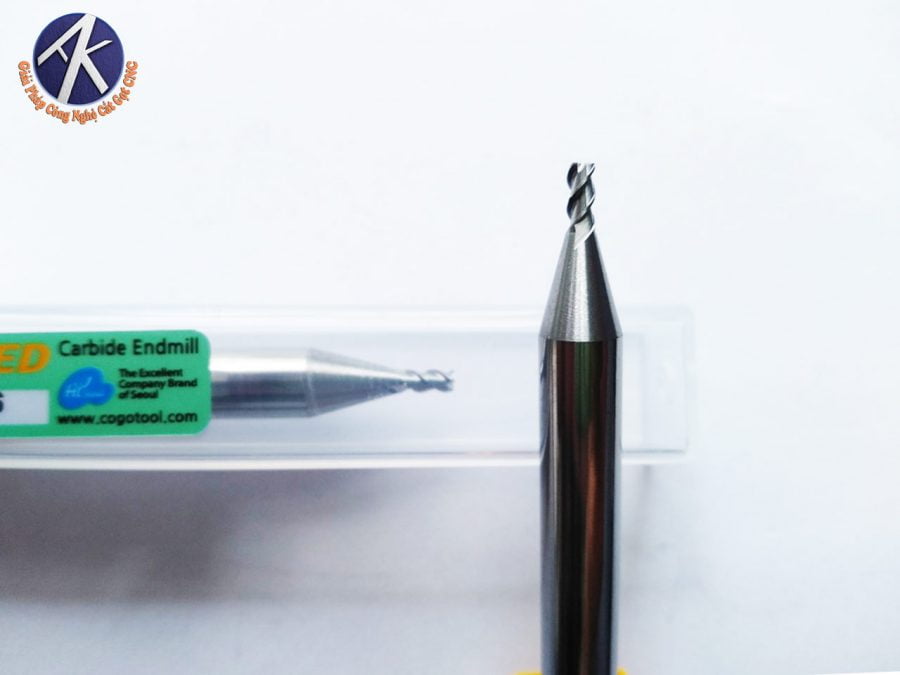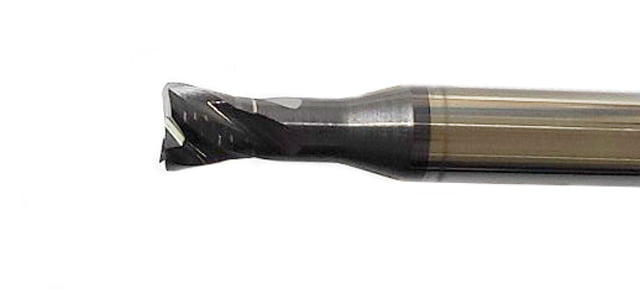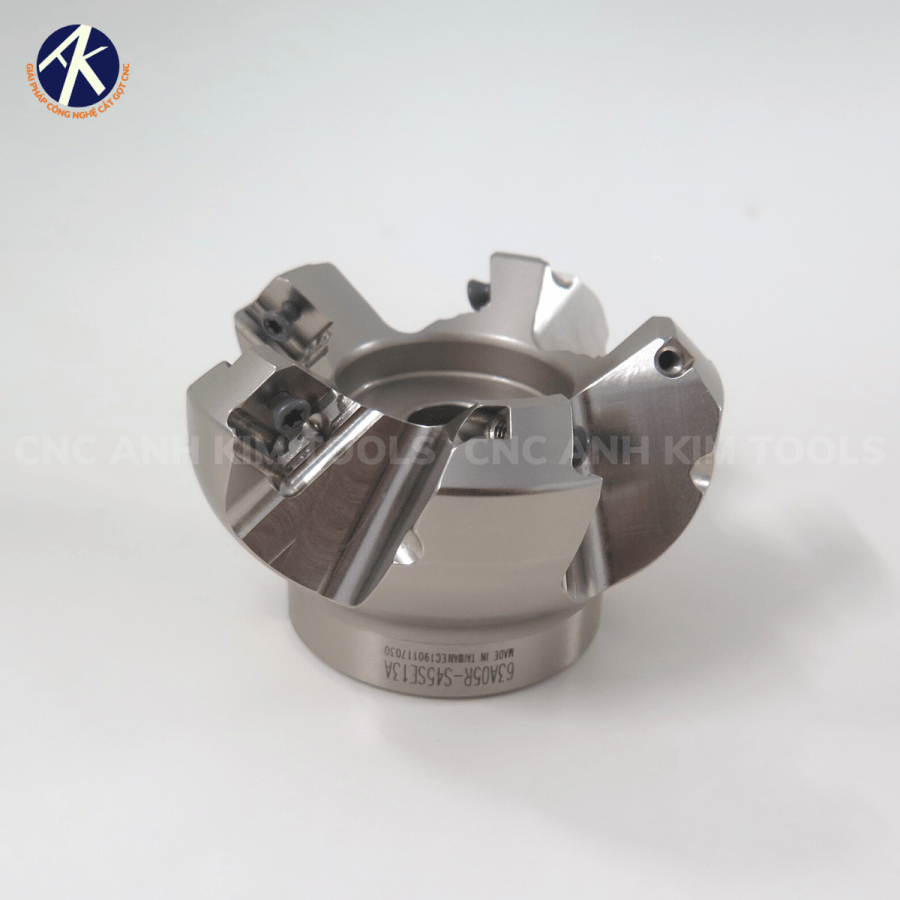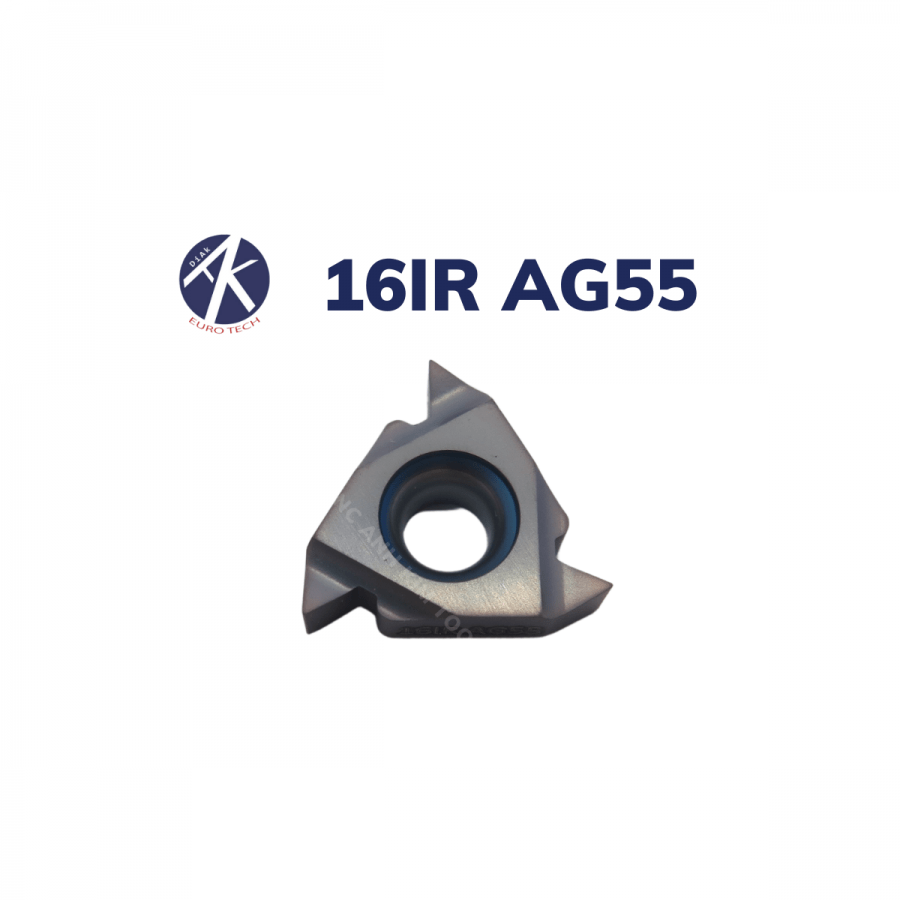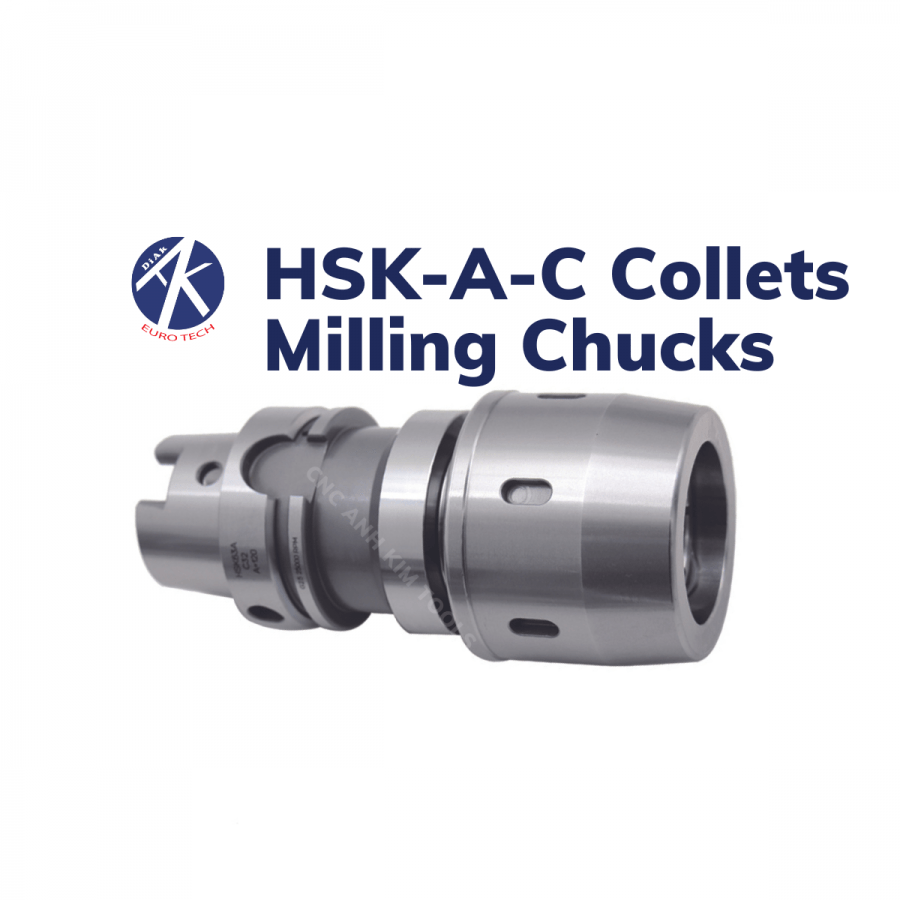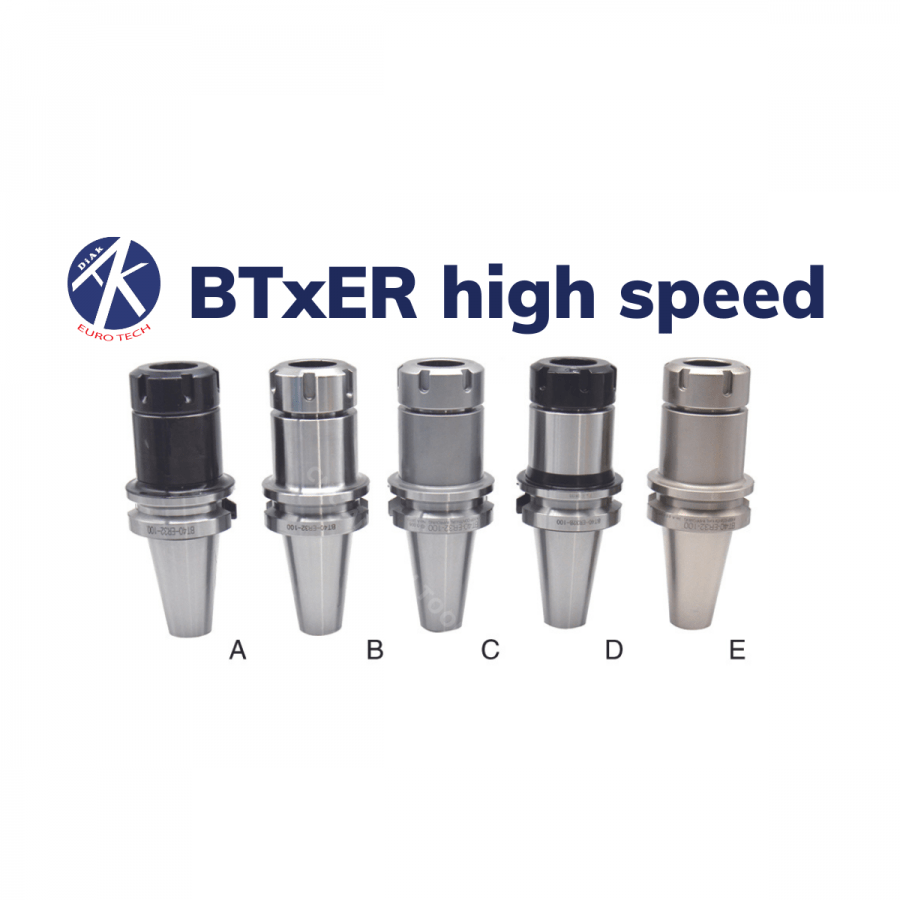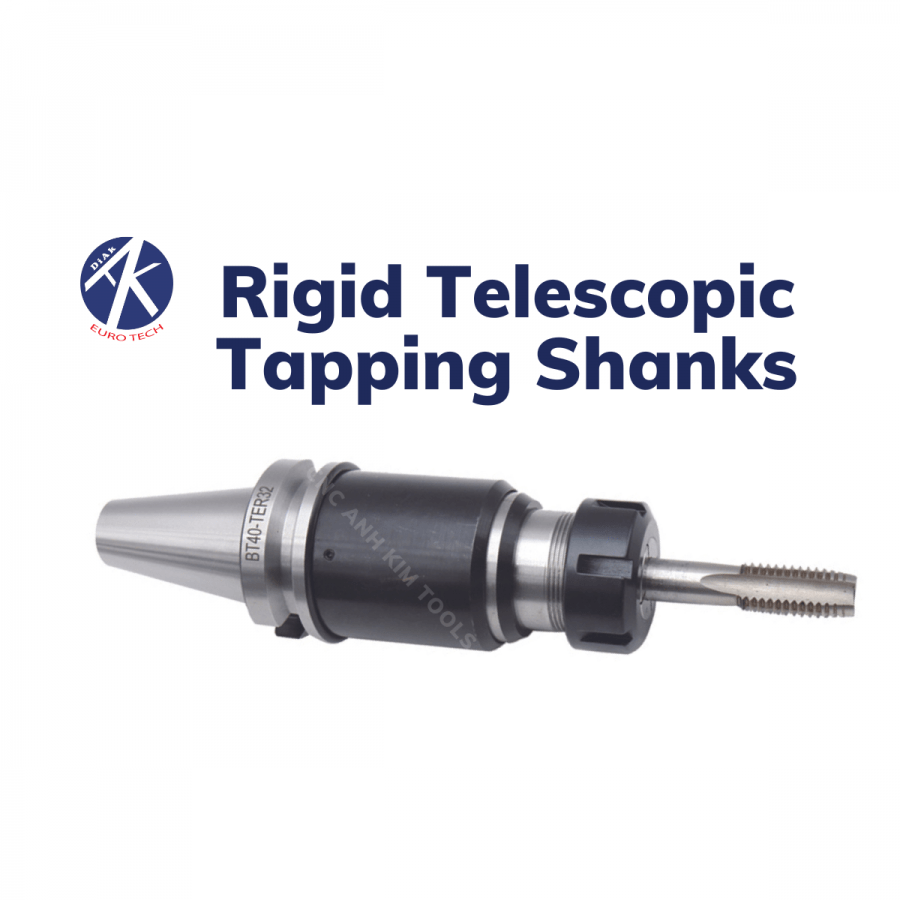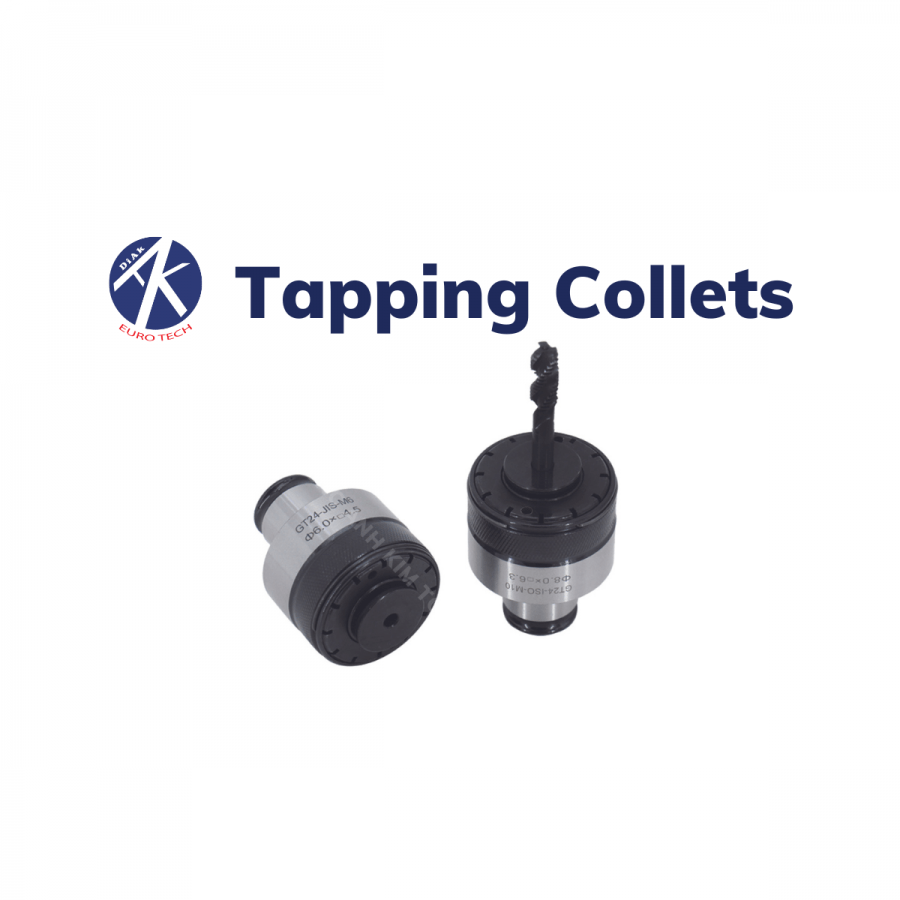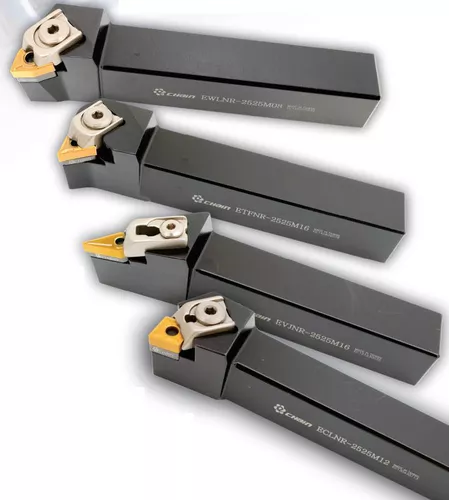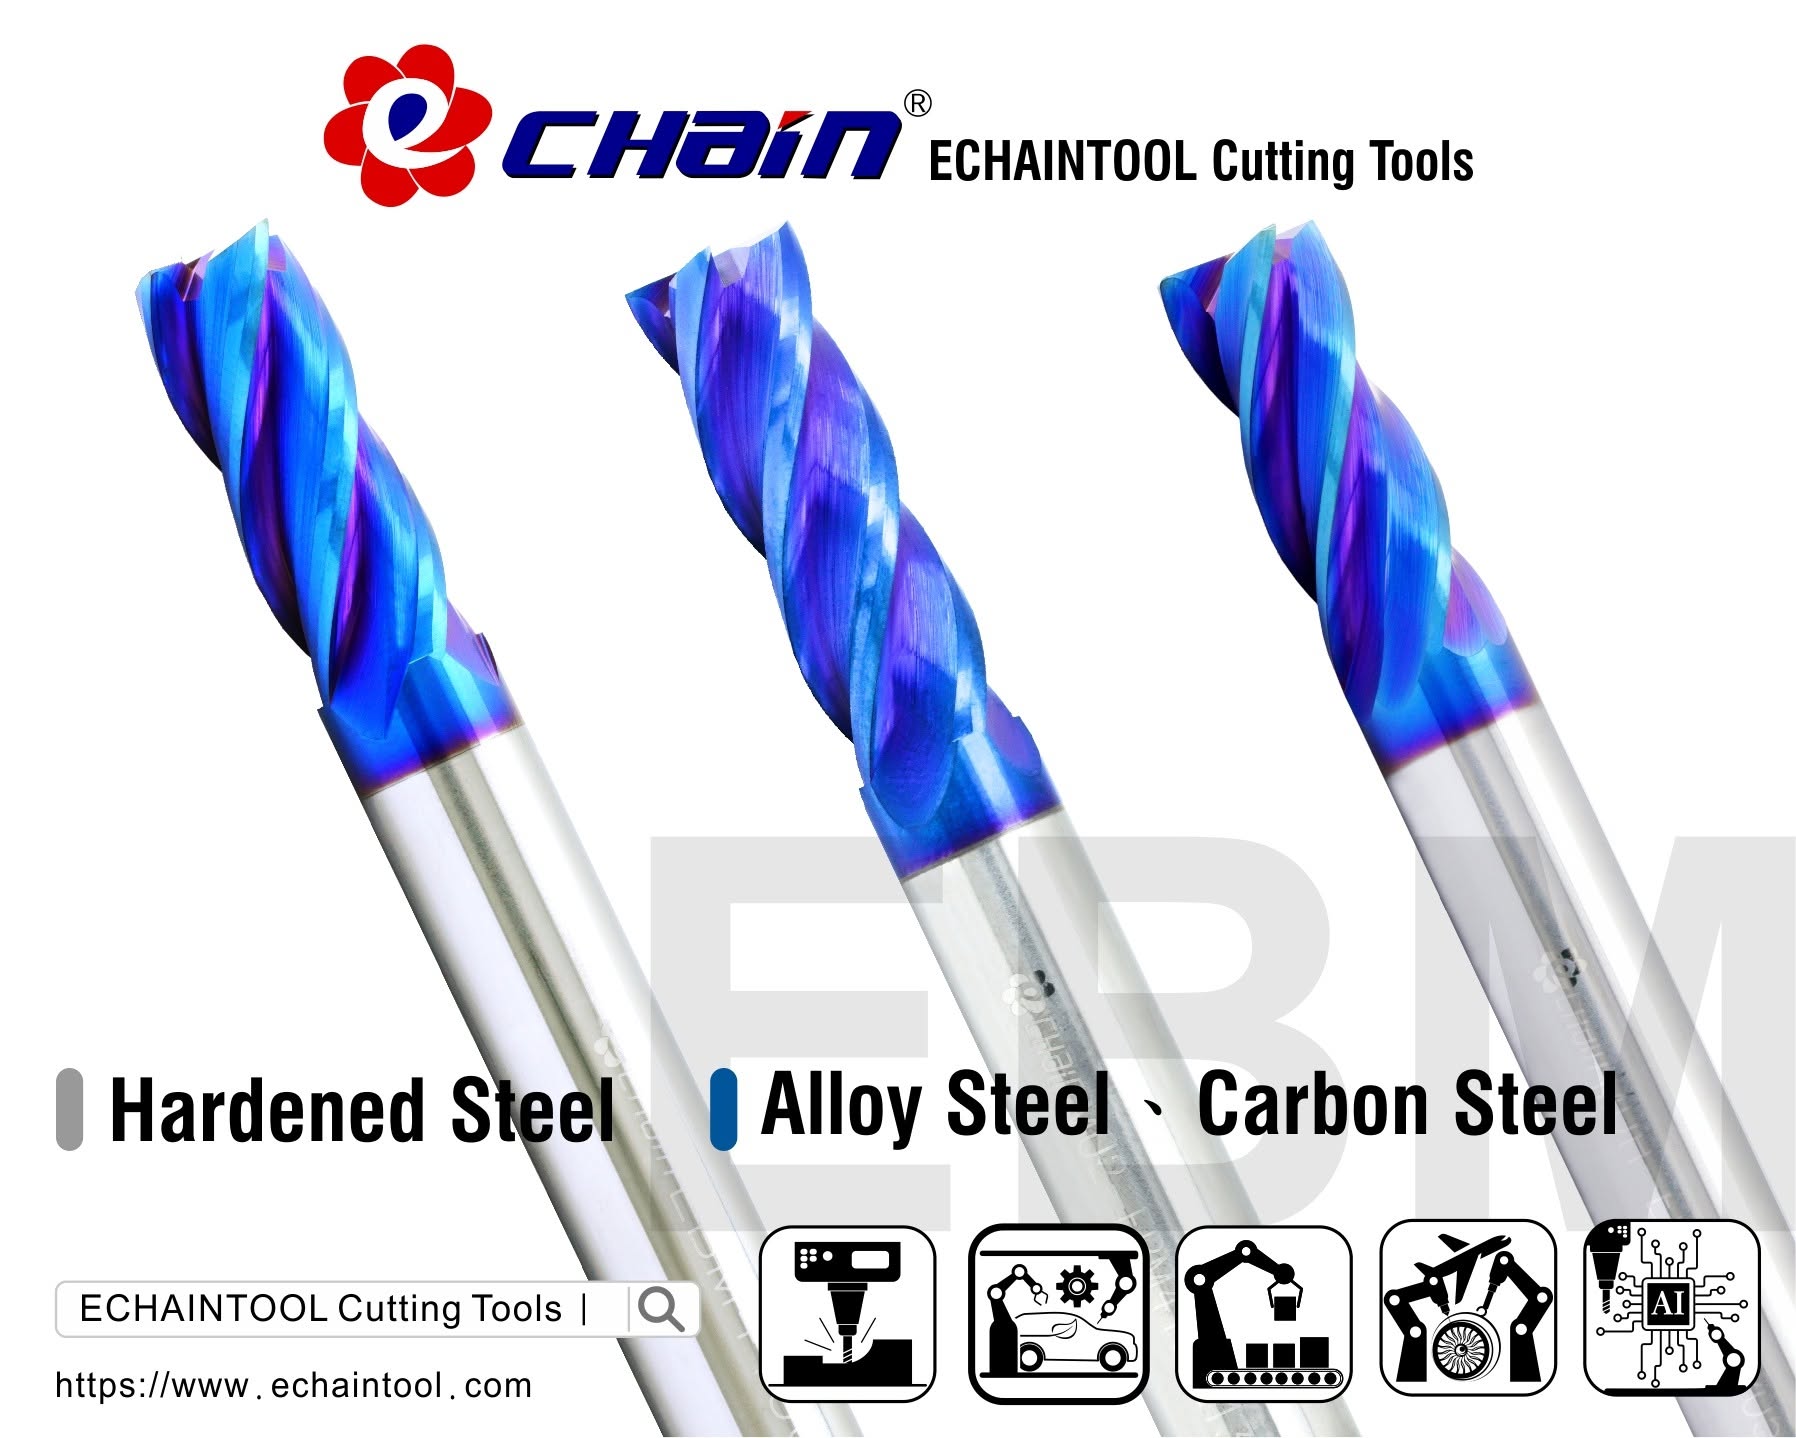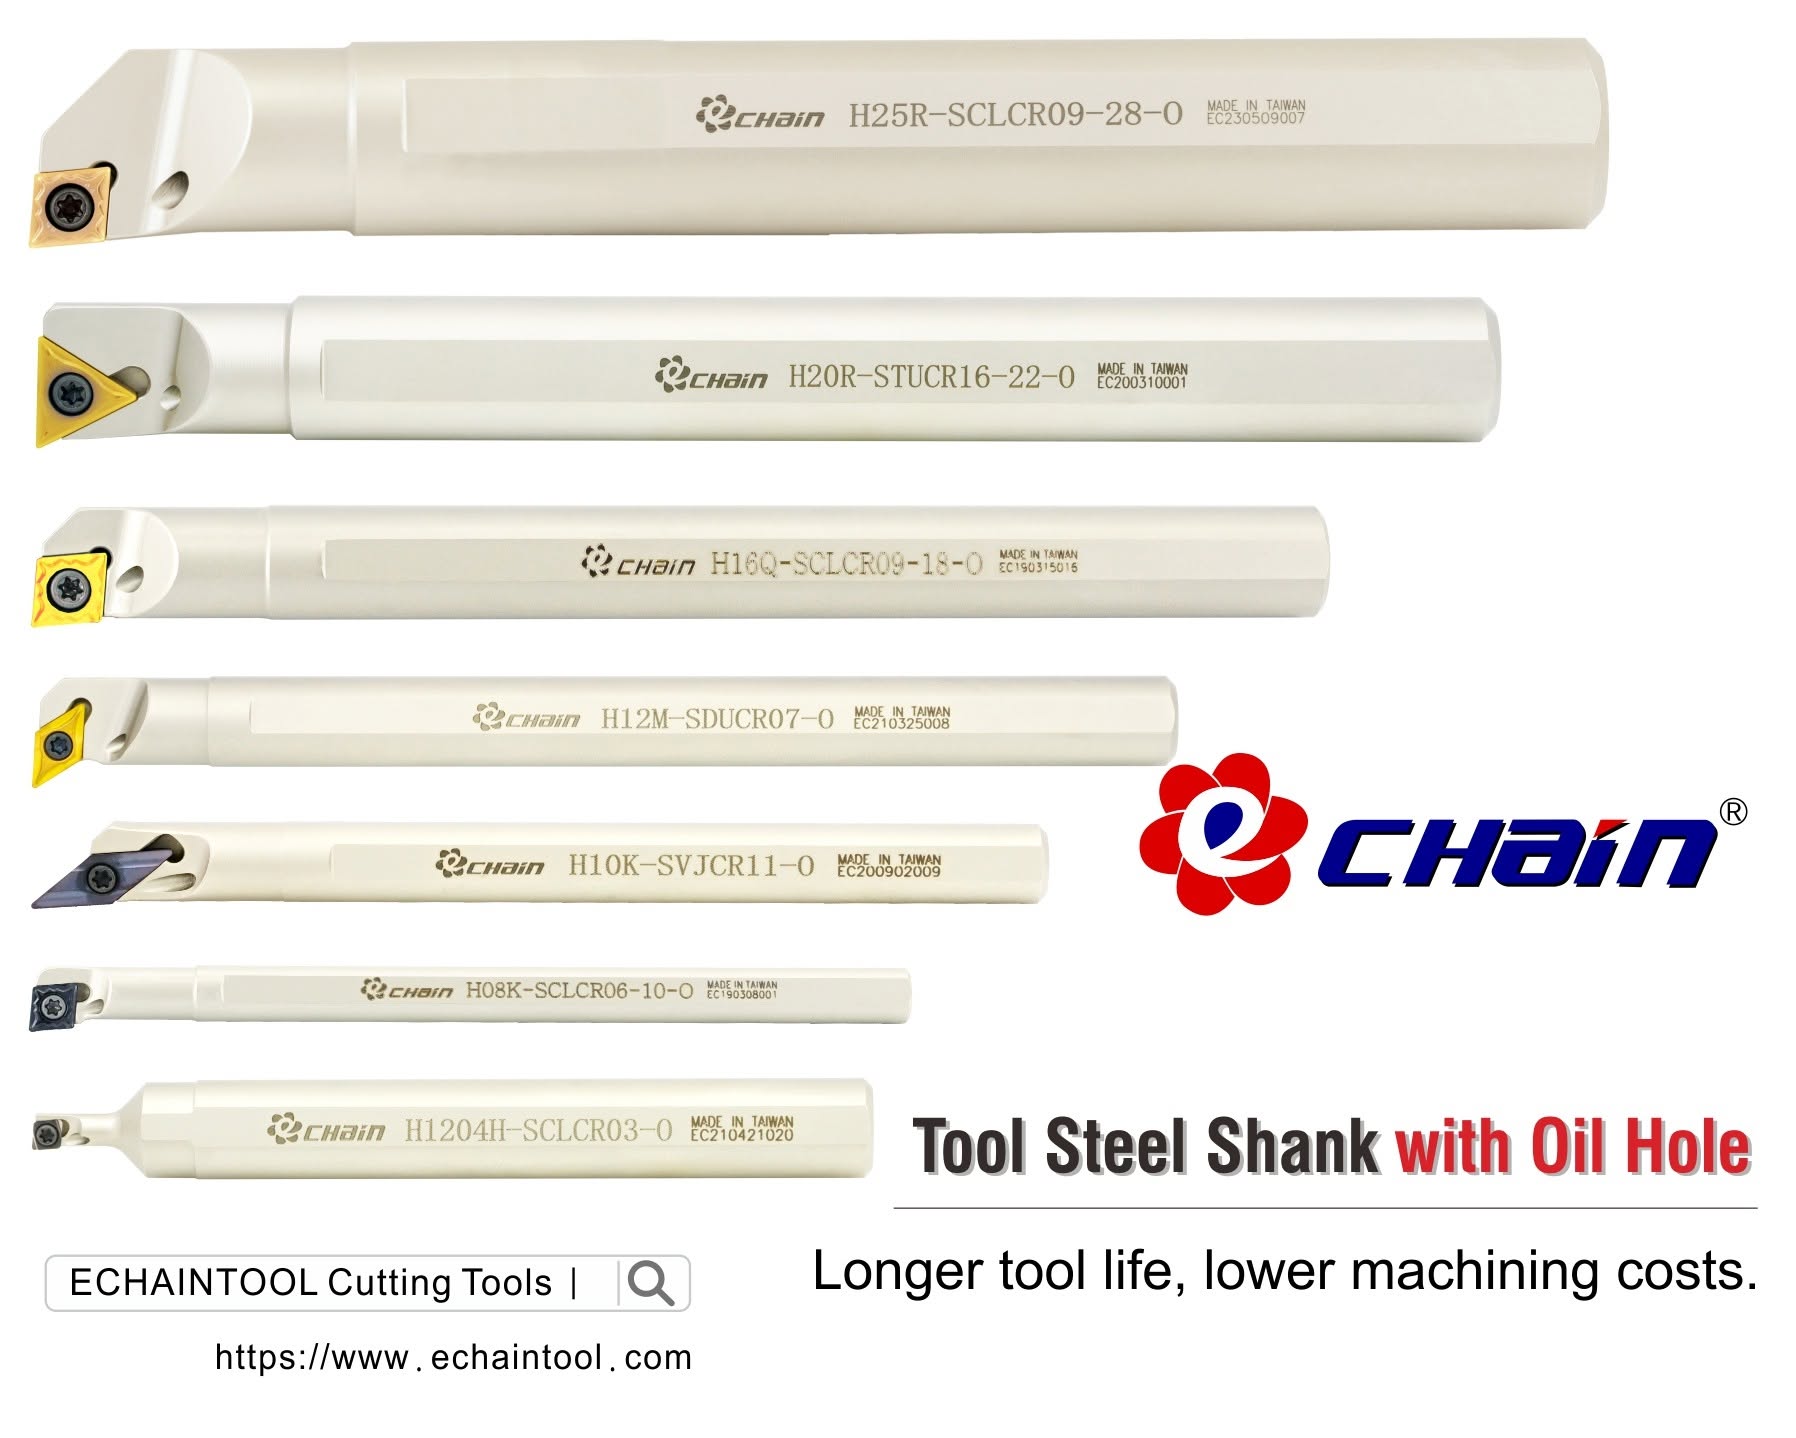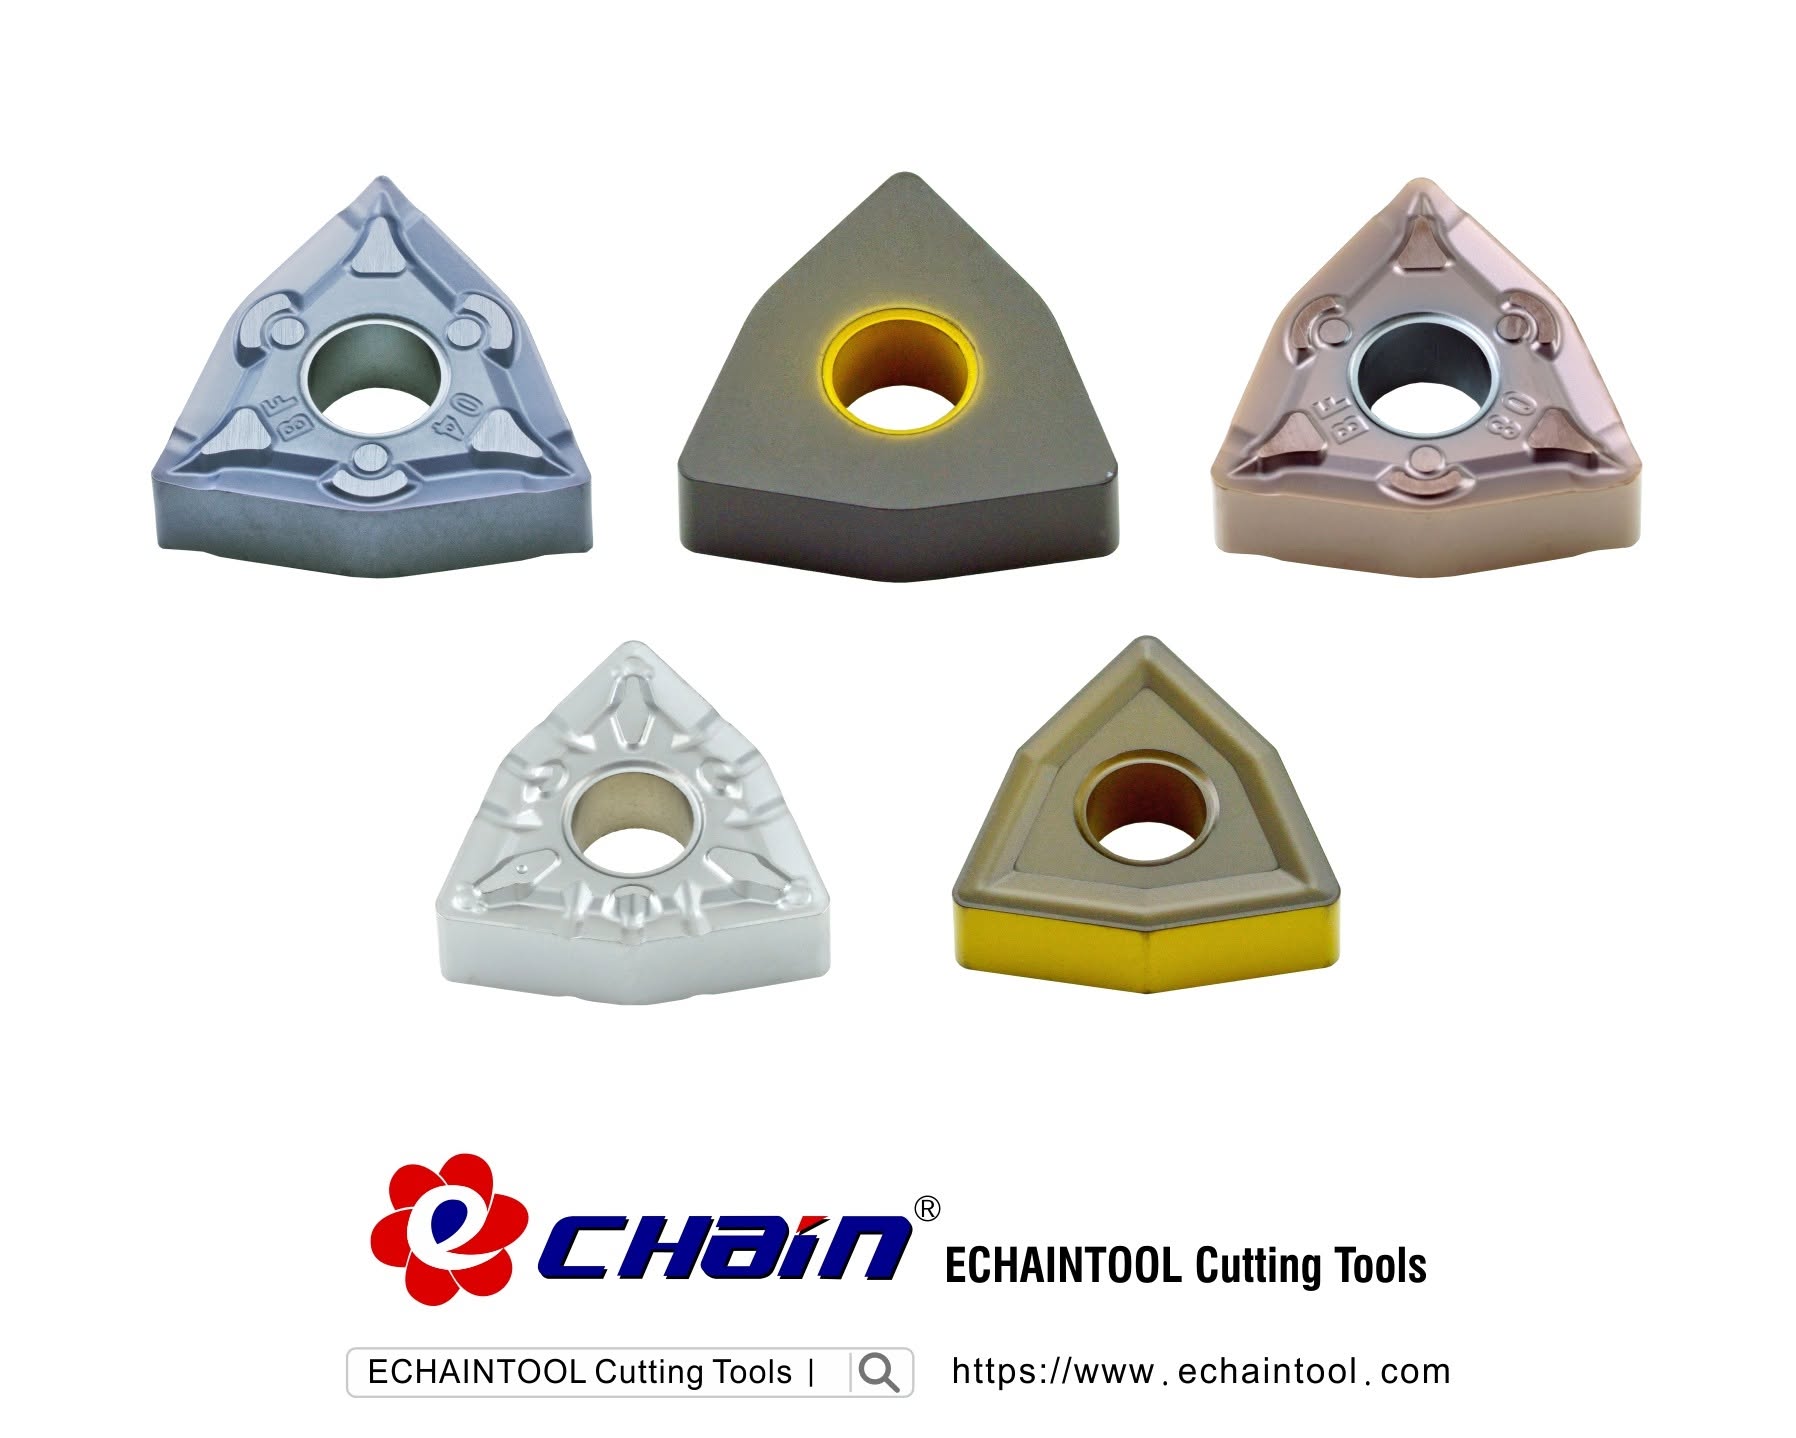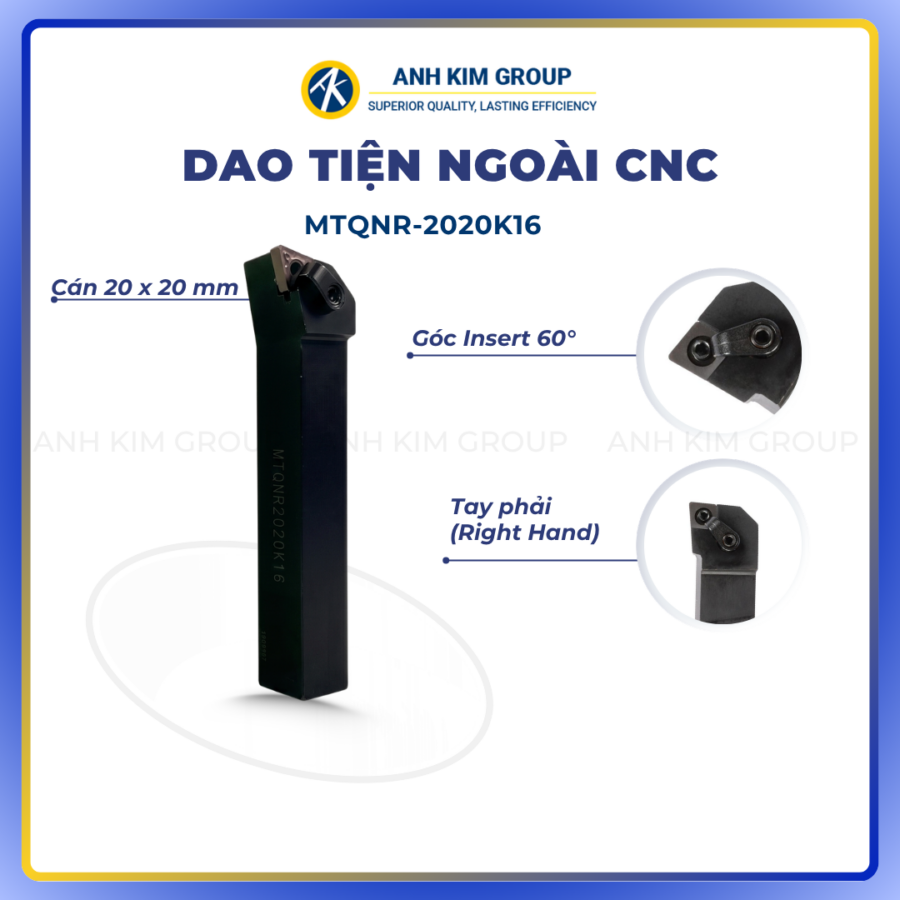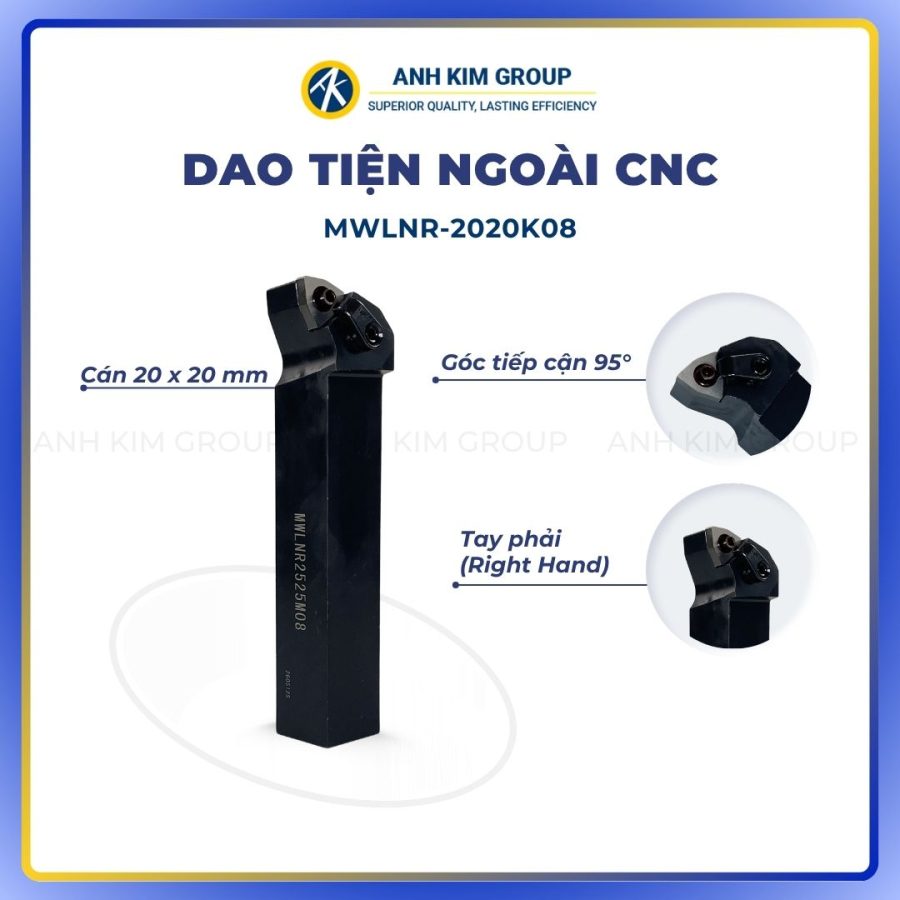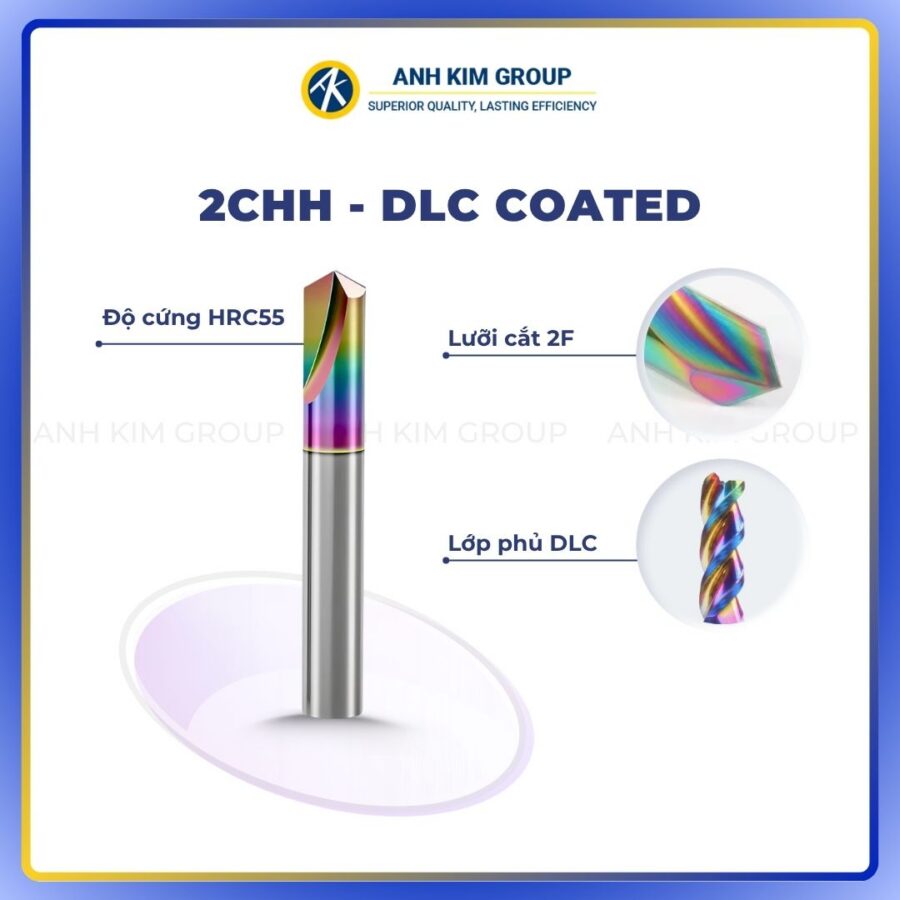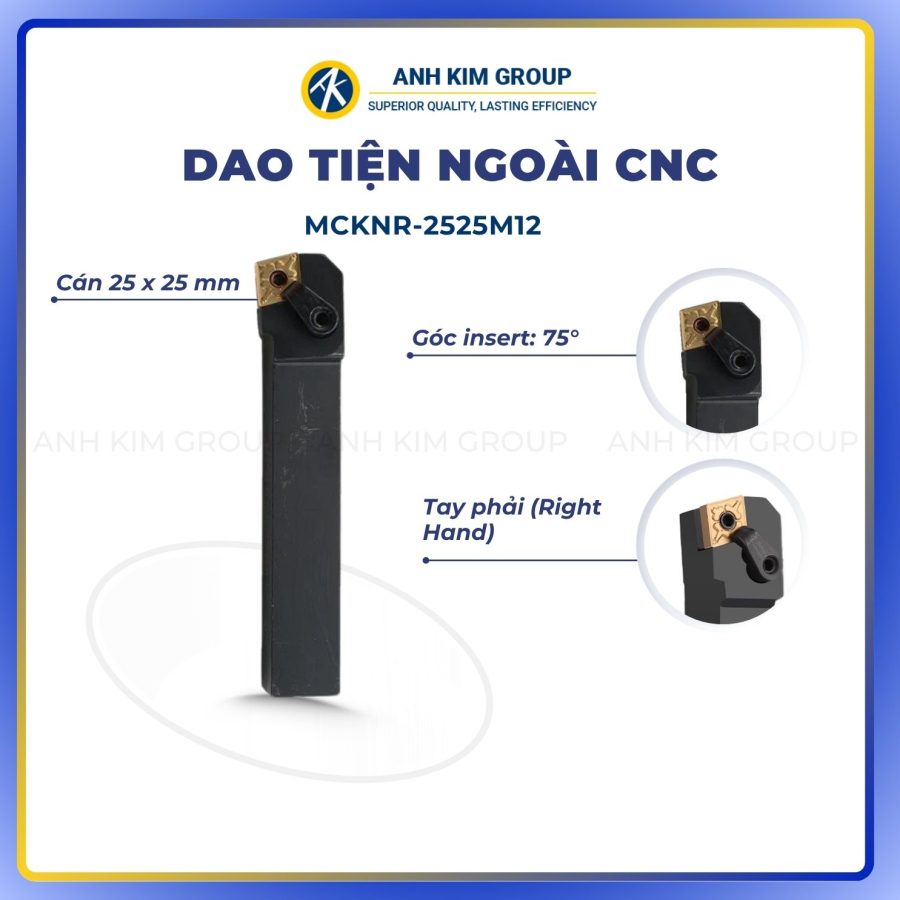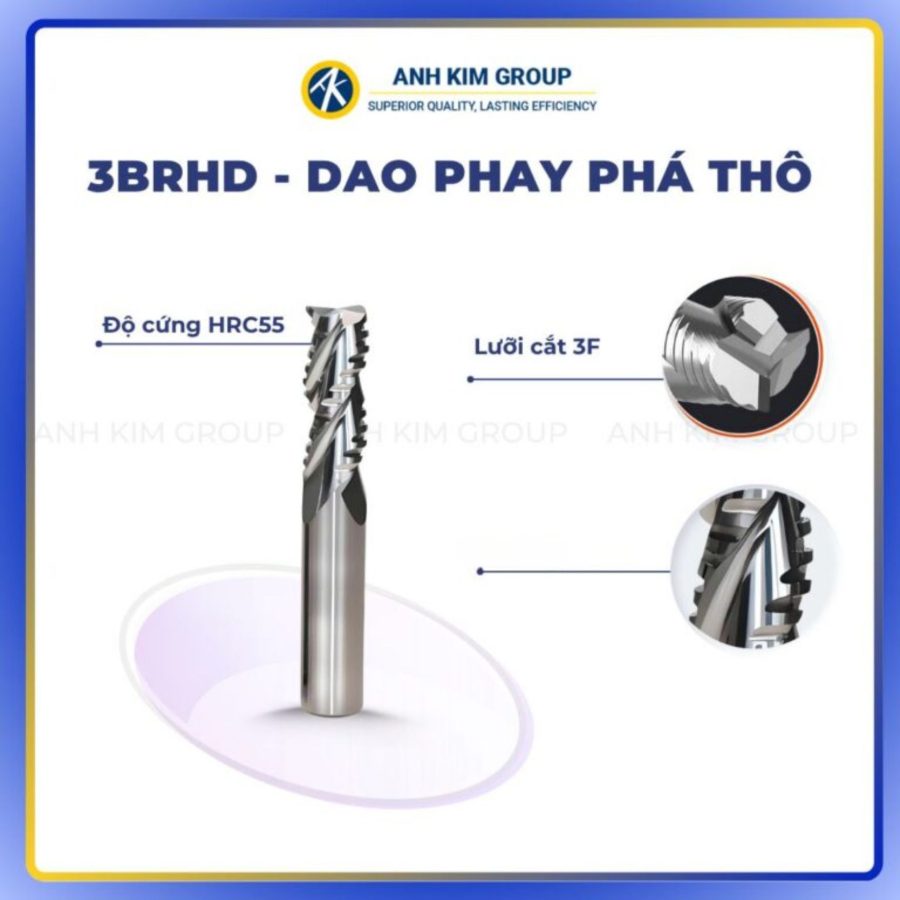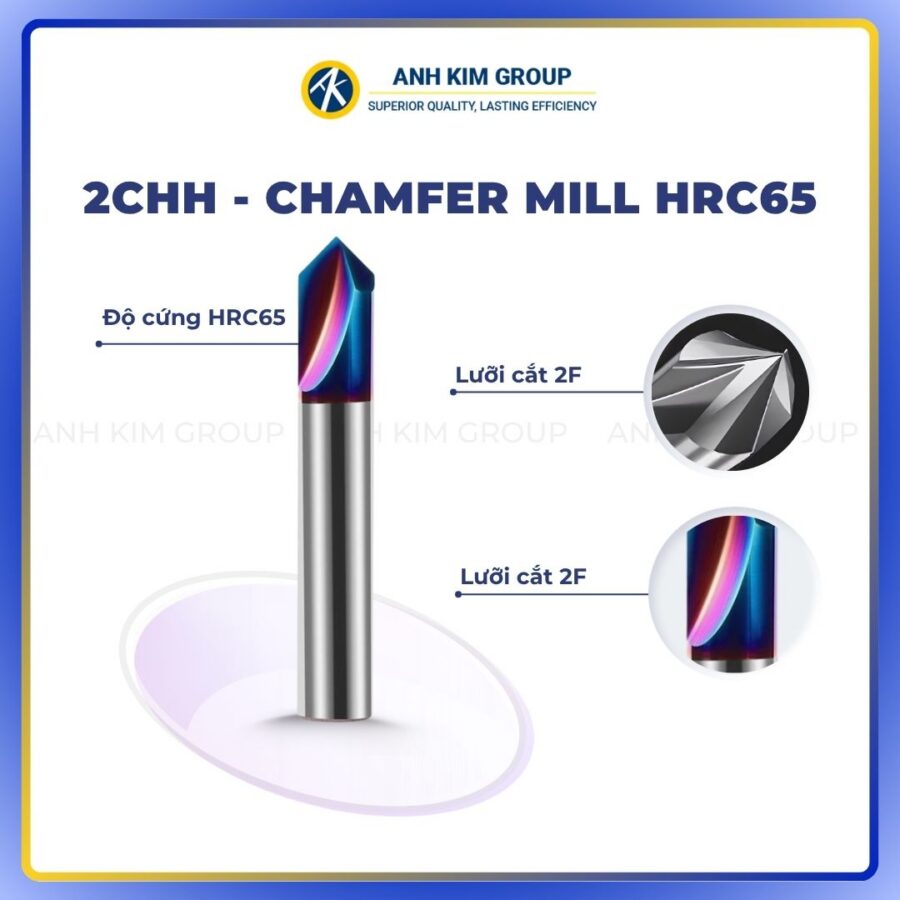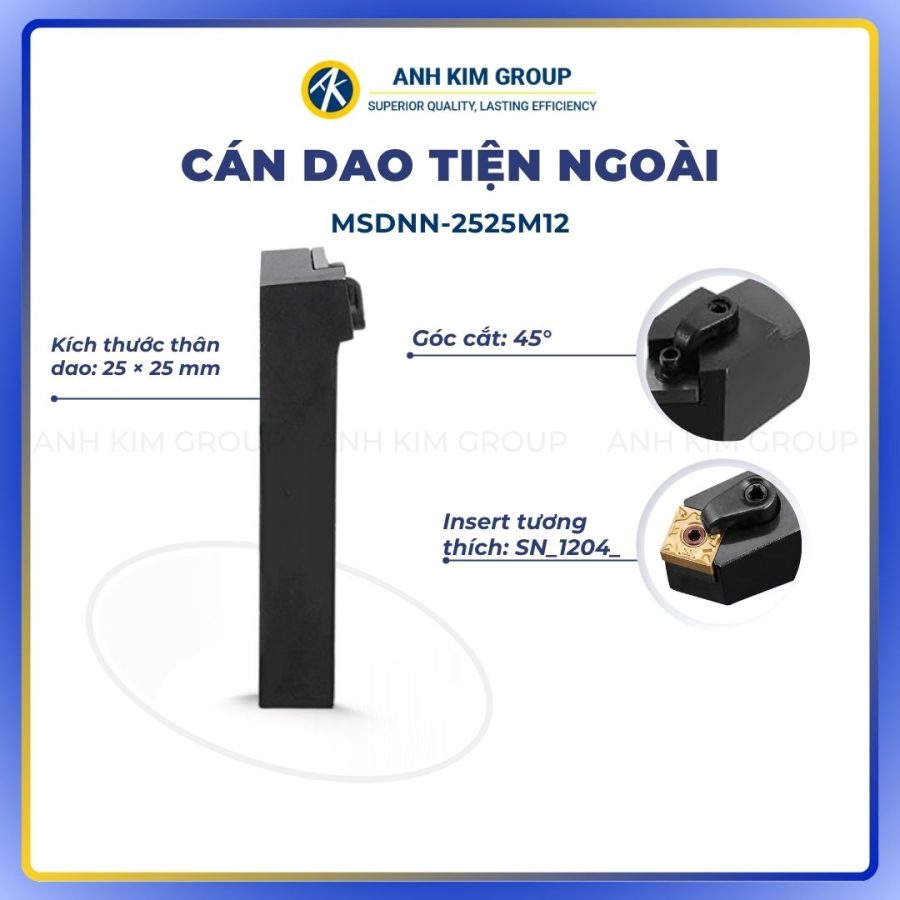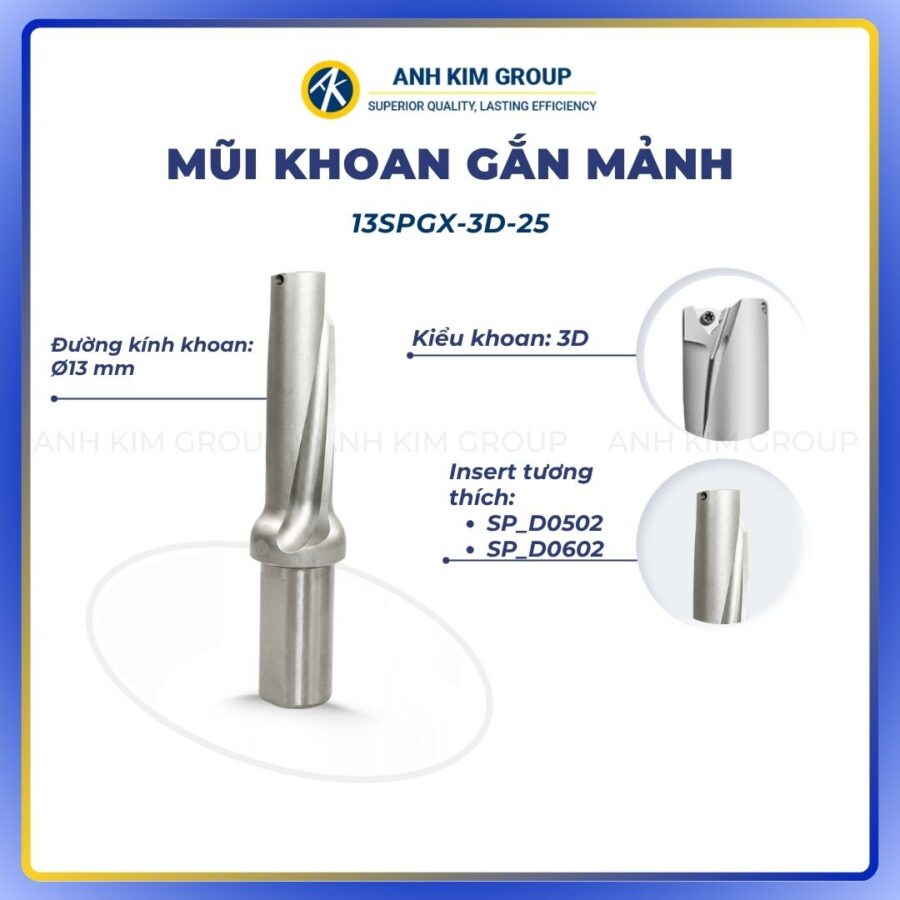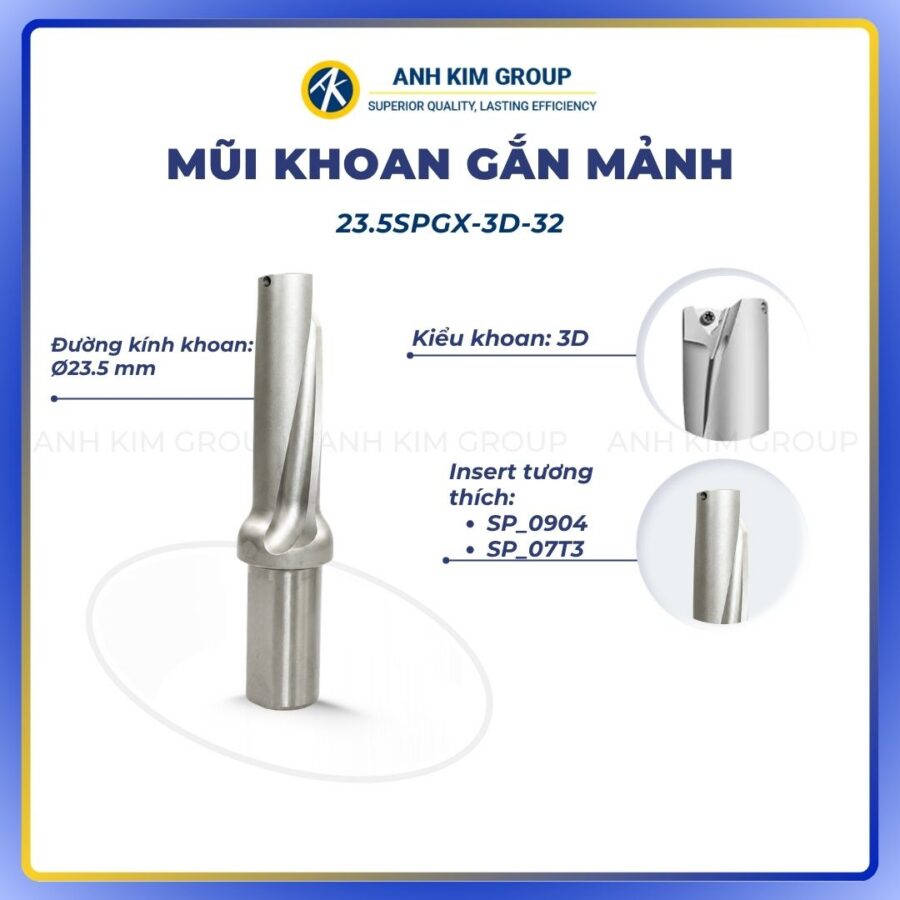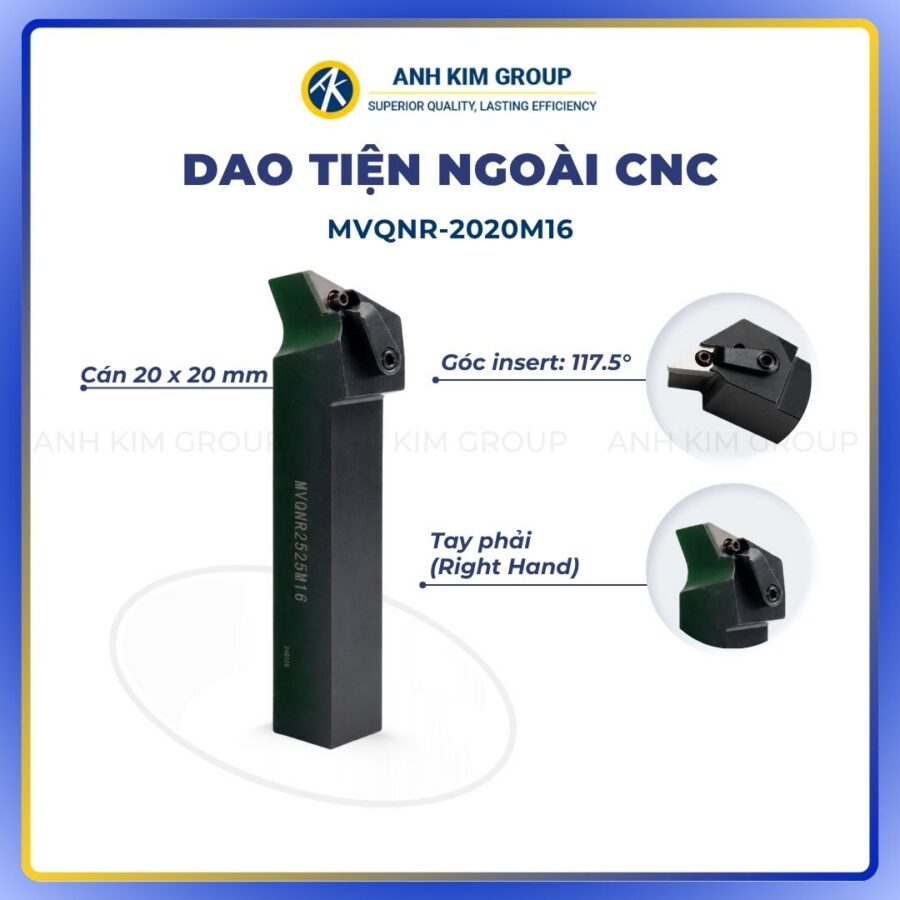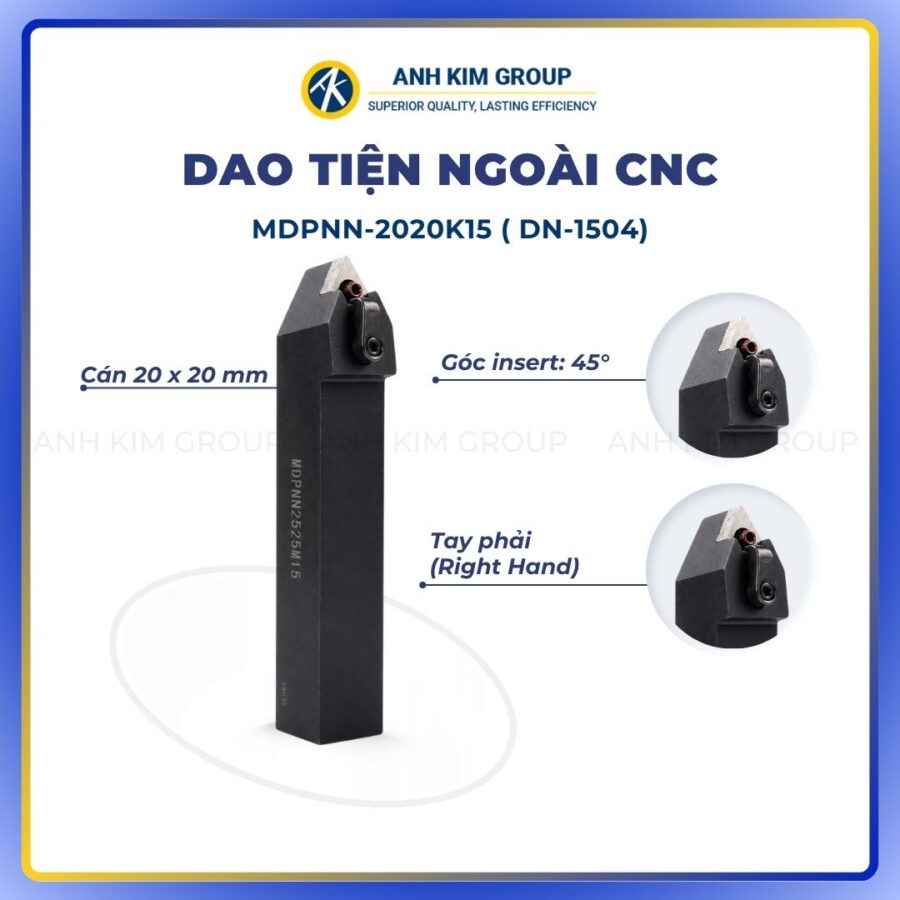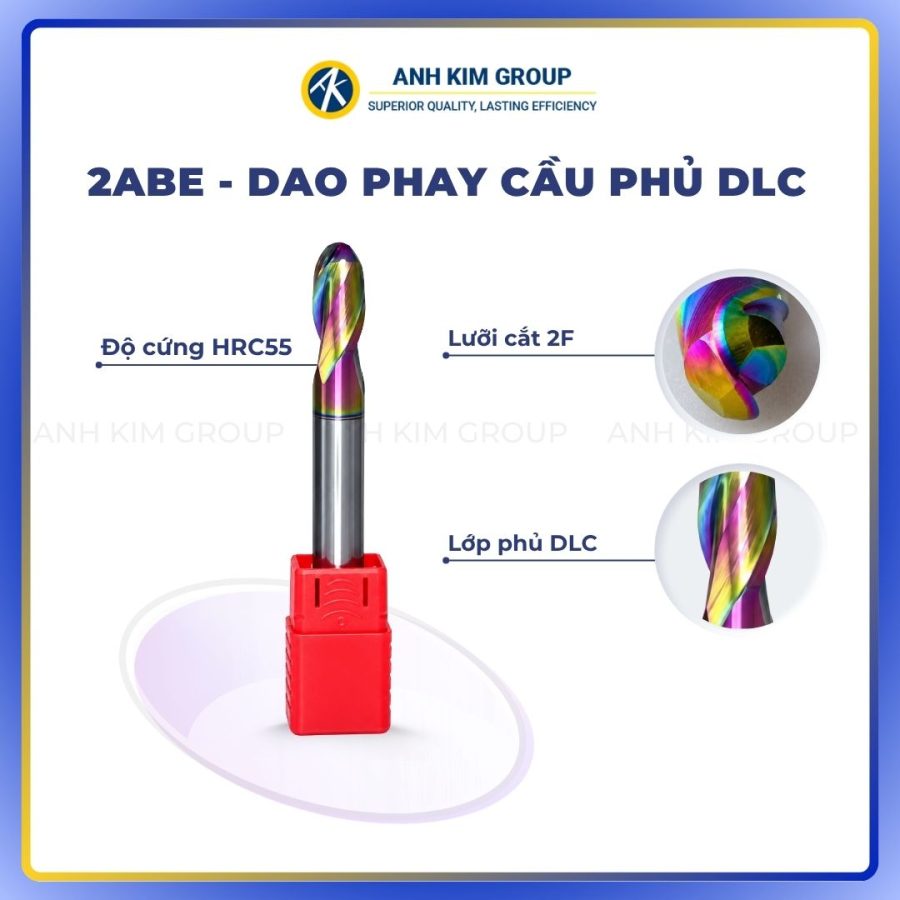

Công nghệ cắt gọt kim loại là một trong những phương pháp gia công phổ biến trong ngành cơ khí chế tạo, được sử dụng để loại bỏ phần vật liệu dư trên phôi và tạo thành chi tiết có hình dạng, kích thước theo yêu cầu. Phương pháp này có khả năng đạt độ chính xác cao, chất lượng bề mặt tốt và được ứng dụng rộng rãi trong các nguyên công như tiện, phay, khoan, doa hay mài.
Trong bài viết này, CNC Ánh Kim sẽ cùng bạn tìm hiểu rõ hơn về nguyên lý cắt gọt, cấu tạo dao cắt, các phương pháp gia công phổ biến và những yếu tố ảnh hưởng trực tiếp đến hiệu quả gia công.
Công nghệ cắt gọt kim loại là gì?
Công nghệ cắt gọt kim loại là phương pháp gia công trong đó một phần vật liệu dư được tách khỏi phôi dưới dạng phoi nhờ chuyển động tương đối giữa dụng cụ cắt và phôi. Mục đích của quá trình này là tạo ra chi tiết có hình dạng, kích thước, độ chính xác và chất lượng bề mặt theo yêu cầu kỹ thuật.
Trong quá trình cắt gọt:
- Phôi là vật liệu ban đầu được đưa vào gia công, có thể là phôi đúc, phôi rèn, phôi dập, phôi thanh hoặc các dạng bán thành phẩm khác.
- Phoi là phần vật liệu bị dụng cụ cắt tách khỏi phôi trong quá trình gia công.
- Dụng cụ cắt trực tiếp tham gia vào quá trình bóc tách vật liệu và hình thành bề mặt mới của chi tiết.
Tùy theo hình dạng chi tiết và yêu cầu kỹ thuật, quá trình cắt gọt có thể được thực hiện bằng nhiều phương pháp như tiện, phay, khoan, khoét, doa, mài hoặc gia công ren.
Cắt gọt kim loại có khả năng đạt độ chính xác kích thước và chất lượng bề mặt cao khi lựa chọn đúng phương pháp, dụng cụ và chế độ gia công. Vì vậy, công nghệ này được sử dụng rộng rãi trong cơ khí chính xác, chế tạo máy, khuôn mẫu, linh kiện ô tô và nhiều lĩnh vực sản xuất công nghiệp.
Tìm hiểu thông tin công nghệ cắt gọt kim loại
Nguyên lý của quá trình cắt gọt kim loại
Bản chất của quá trình cắt gọt là tách một phần vật liệu dư khỏi phôi dưới dạng phoi nhờ chuyển động tương đối giữa dụng cụ cắt và phôi. Qua từng lượt cắt, lượng vật liệu dư được loại bỏ để chi tiết dần đạt hình dạng, kích thước và chất lượng bề mặt theo yêu cầu.
Quá trình này chịu ảnh hưởng đồng thời bởi vật liệu phôi, hình học dao, vật liệu dụng cụ, chế độ cắt, độ cứng vững của hệ thống và điều kiện làm mát.
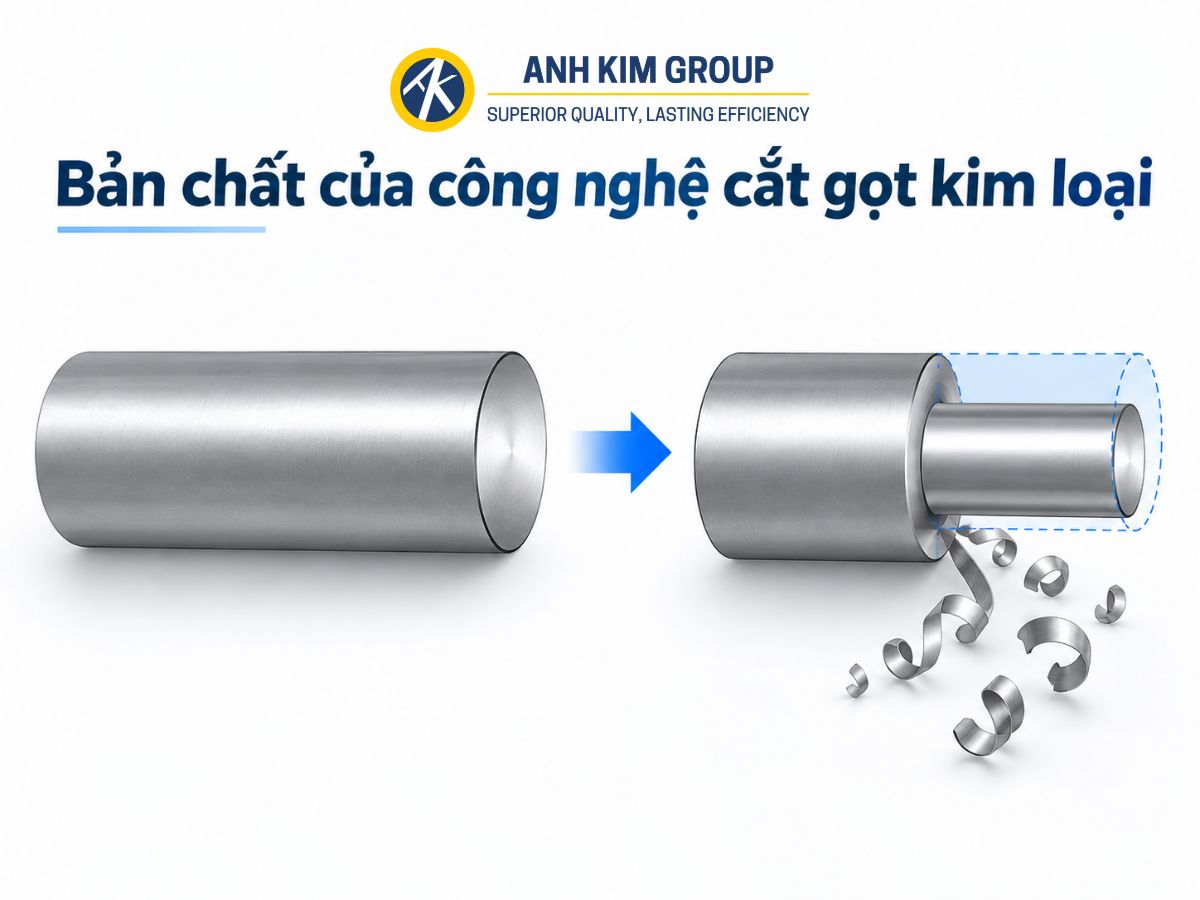
Bản chất của quá trình cắt gọt là tách phần vật liệu dư thừa ra khỏi phôi
Quá trình hình thành phoi
Khi lưỡi cắt tiếp xúc và tiến vào phôi, lực cắt làm lớp vật liệu phía trước dao bị biến dạng. Khi ứng suất đủ lớn, lớp vật liệu này trượt và tách khỏi bề mặt phôi, từ đó hình thành phoi.
Tùy vào vật liệu, hình học dao và điều kiện cắt, phoi có thể xuất hiện dưới nhiều dạng:
- Phoi vụn: thường gặp khi gia công các vật liệu có tính giòn như gang.
- Phoi xếp hoặc phoi phân đoạn: gồm các phần vật liệu biến dạng liên tiếp hoặc phân đoạn rõ rệt; hình thái cụ thể phụ thuộc vào vật liệu, hình học dao và chế độ cắt.
- Phoi dây: thường xuất hiện khi gia công vật liệu dẻo như thép, nhôm hoặc đồng trong những điều kiện cắt nhất định.
Hình dạng và khả năng thoát phoi có ảnh hưởng trực tiếp đến nhiệt vùng cắt, chất lượng bề mặt và độ ổn định của quá trình gia công. Phoi quá dài hoặc thoát không tốt có thể quấn quanh dao, gây xước chi tiết hoặc làm tăng nguy cơ hư hỏng dụng cụ.
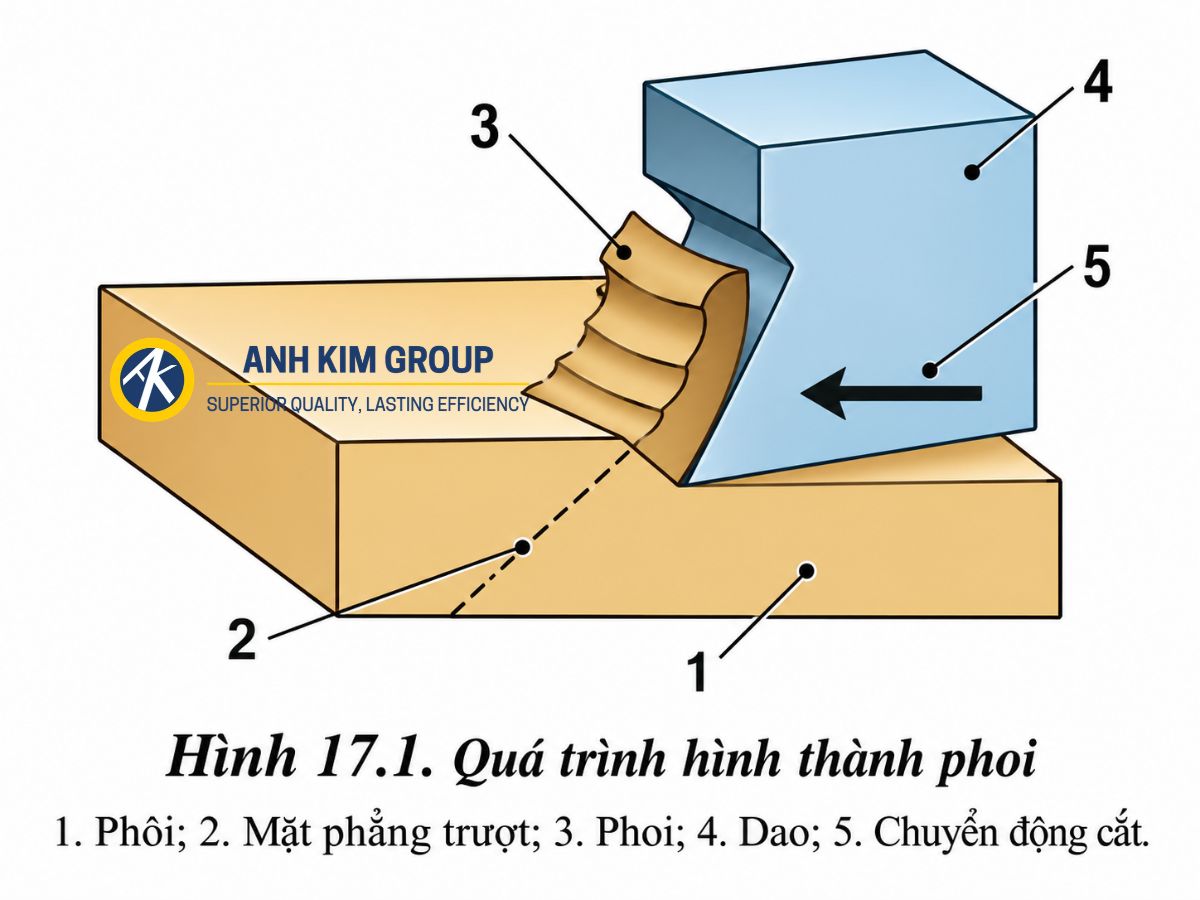
Hình dạng của phoi phụ thuộc vào hình học dao và điều kiện cắt
Chuyển động cắt
Để quá trình cắt gọt diễn ra, giữa dụng cụ cắt và phôi phải có chuyển động tương đối. Tùy từng phương pháp gia công, chuyển động chính và chuyển động chạy dao sẽ khác nhau.
Ví dụ:
- Khi tiện, phôi quay tạo chuyển động cắt chính, còn dao thực hiện chuyển động chạy dao.
- Khi phay, dao phay quay tạo chuyển động cắt, đồng thời dao hoặc phôi thực hiện chuyển động chạy dao.
- Khi khoan, mũi khoan thường vừa quay quanh trục vừa tiến dọc theo trục để tạo lỗ.
Sự phối hợp giữa các chuyển động này quyết định tốc độ bóc tách vật liệu, hình dạng chi tiết và chất lượng bề mặt sau gia công.
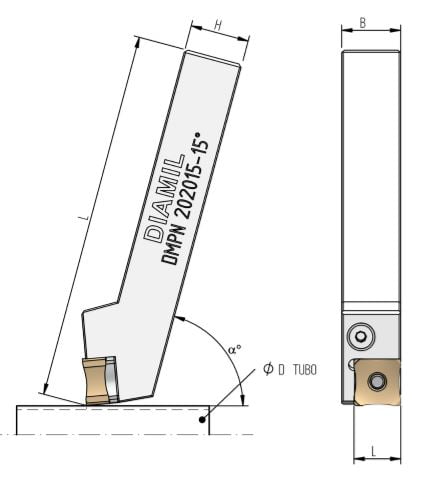
Dao cắt kim loại
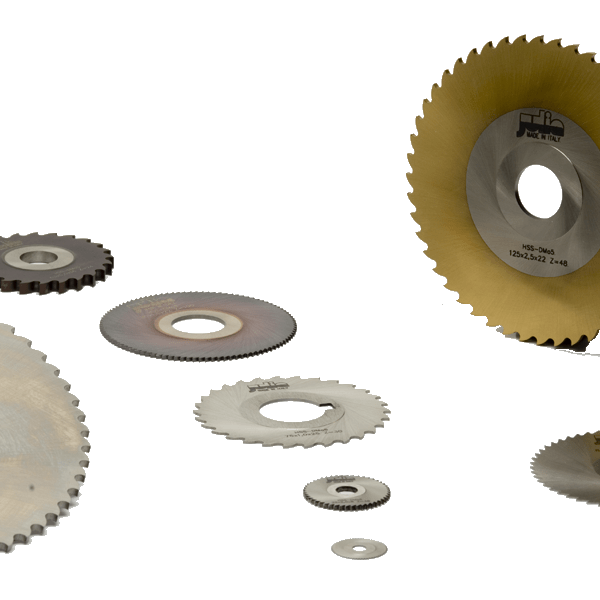
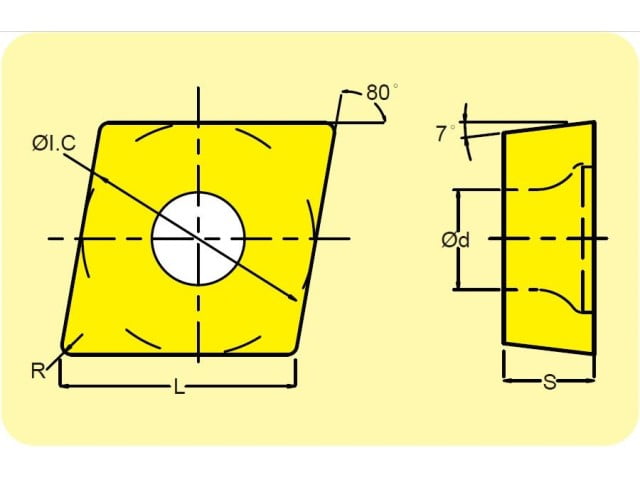
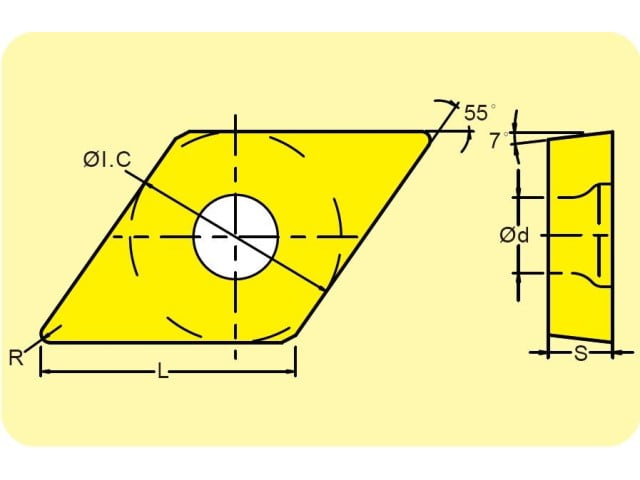
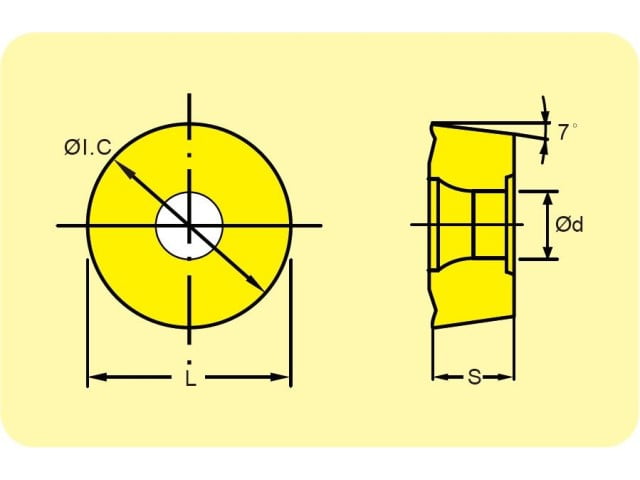
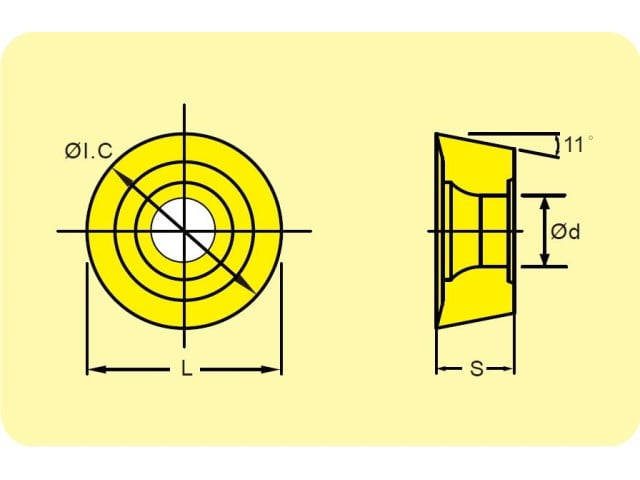
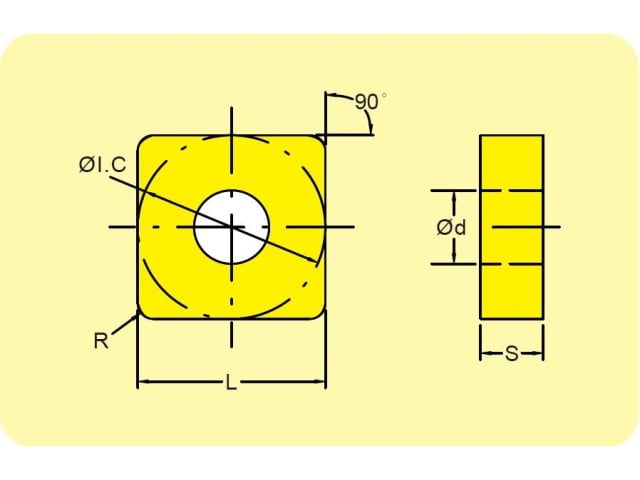
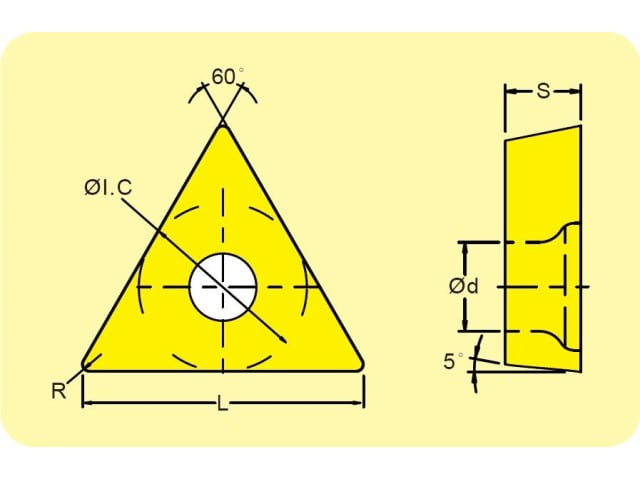
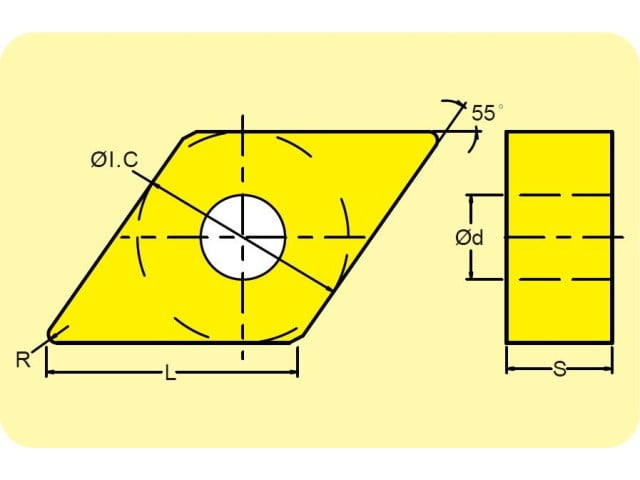
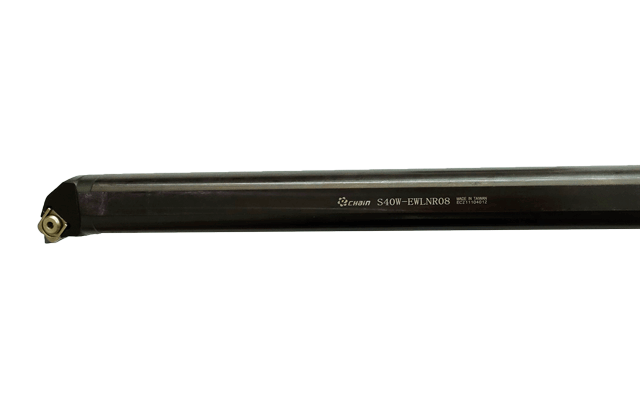
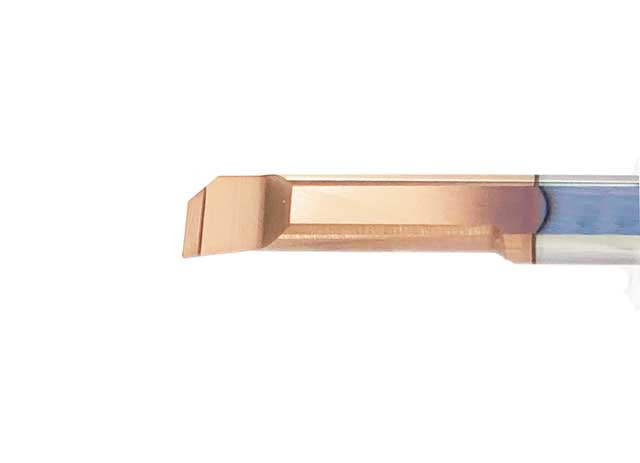
Dao cắt kim loại là dụng cụ trực tiếp tham gia vào quá trình bóc tách vật liệu khỏi phôi. Tùy theo phương pháp gia công, dụng cụ có thể có hình dạng, số lưỡi cắt và kết cấu khác nhau, nhưng đều cần đáp ứng yêu cầu về độ cứng, độ bền, khả năng chịu nhiệt và chống mài mòn.
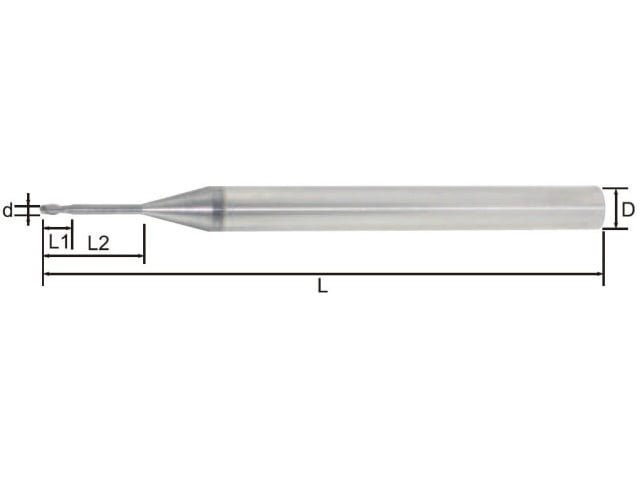
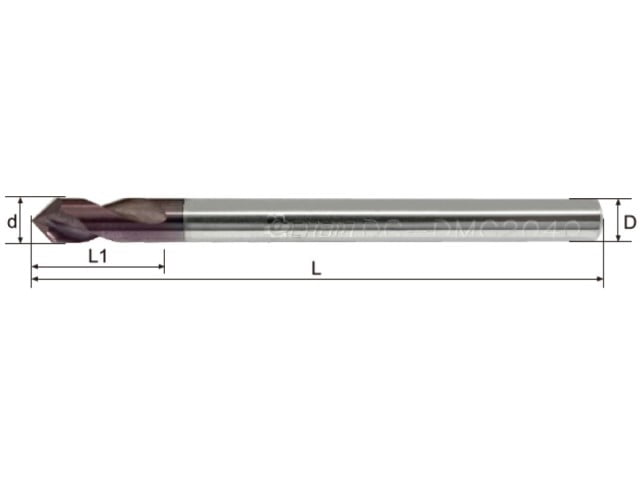
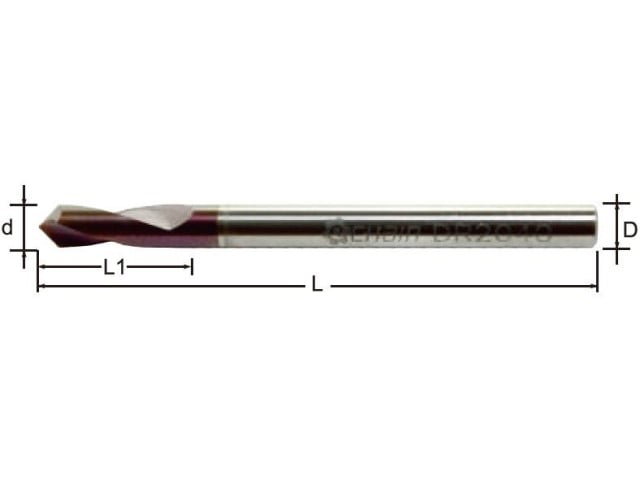
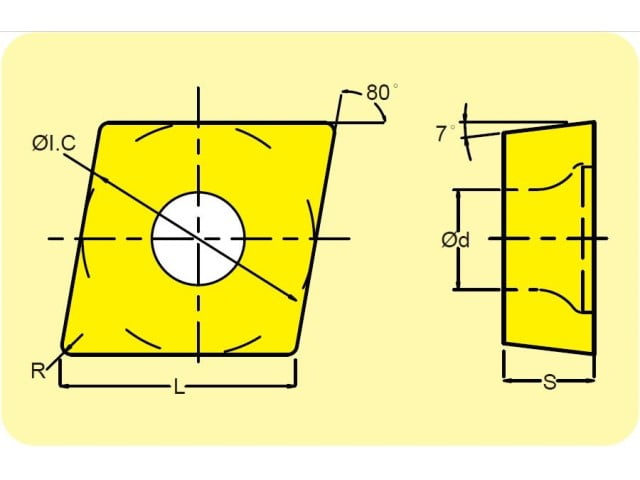
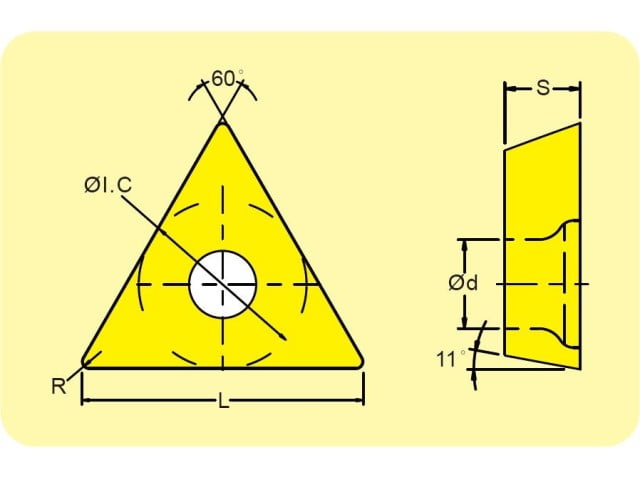
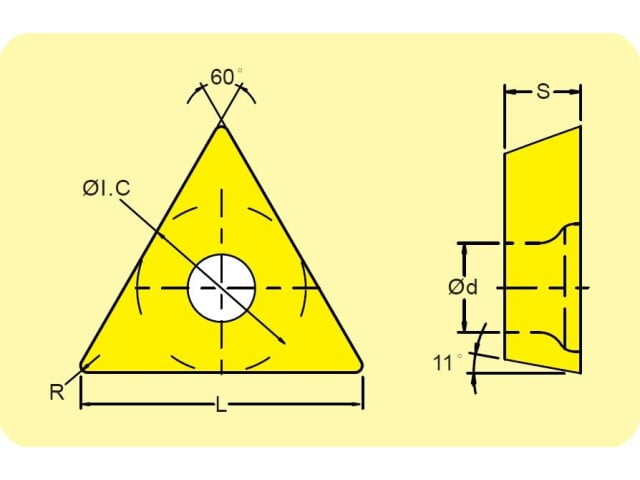
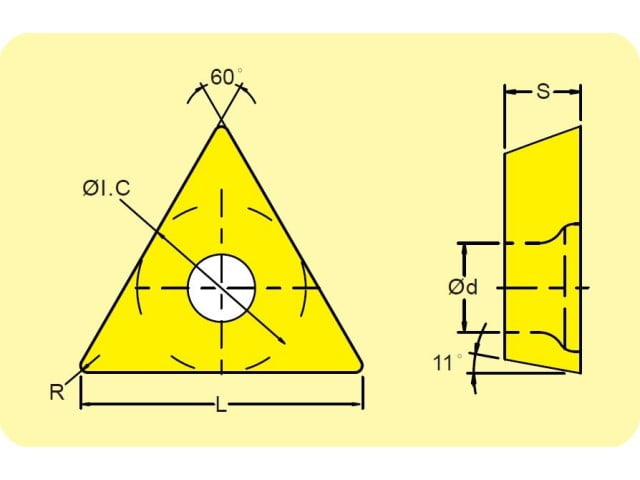
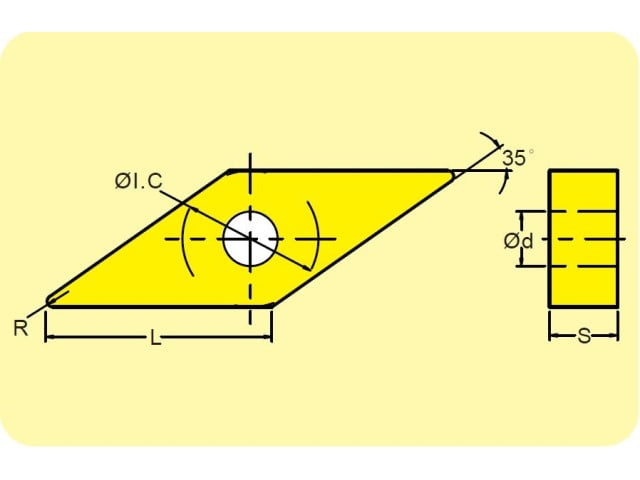
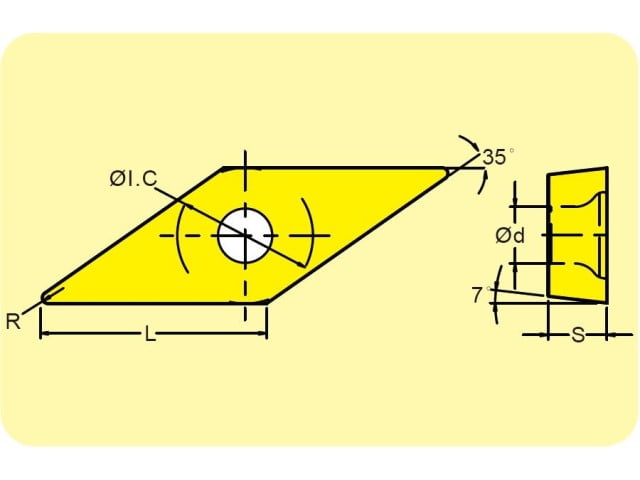
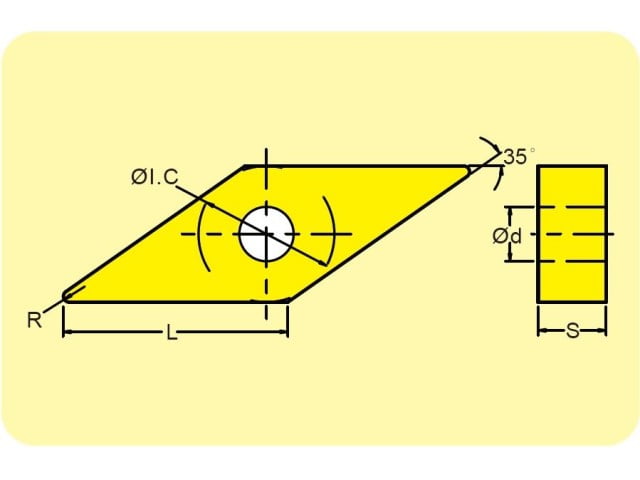
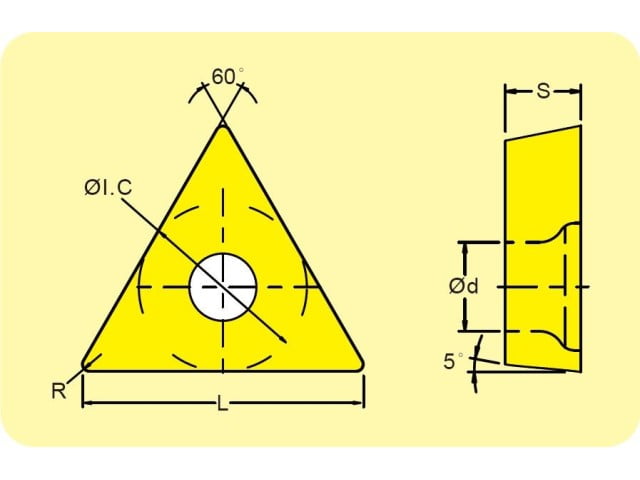
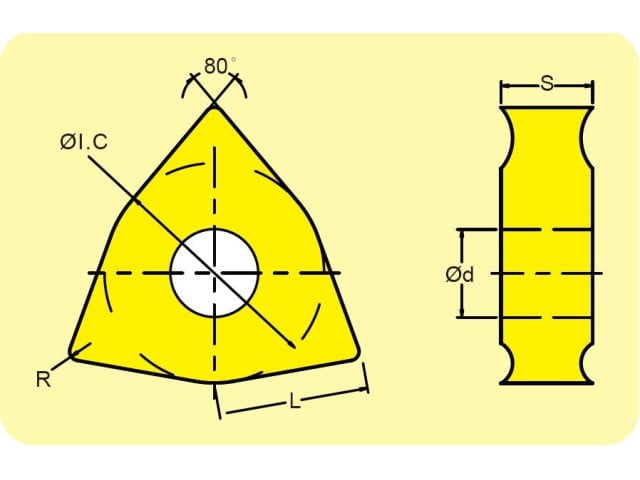
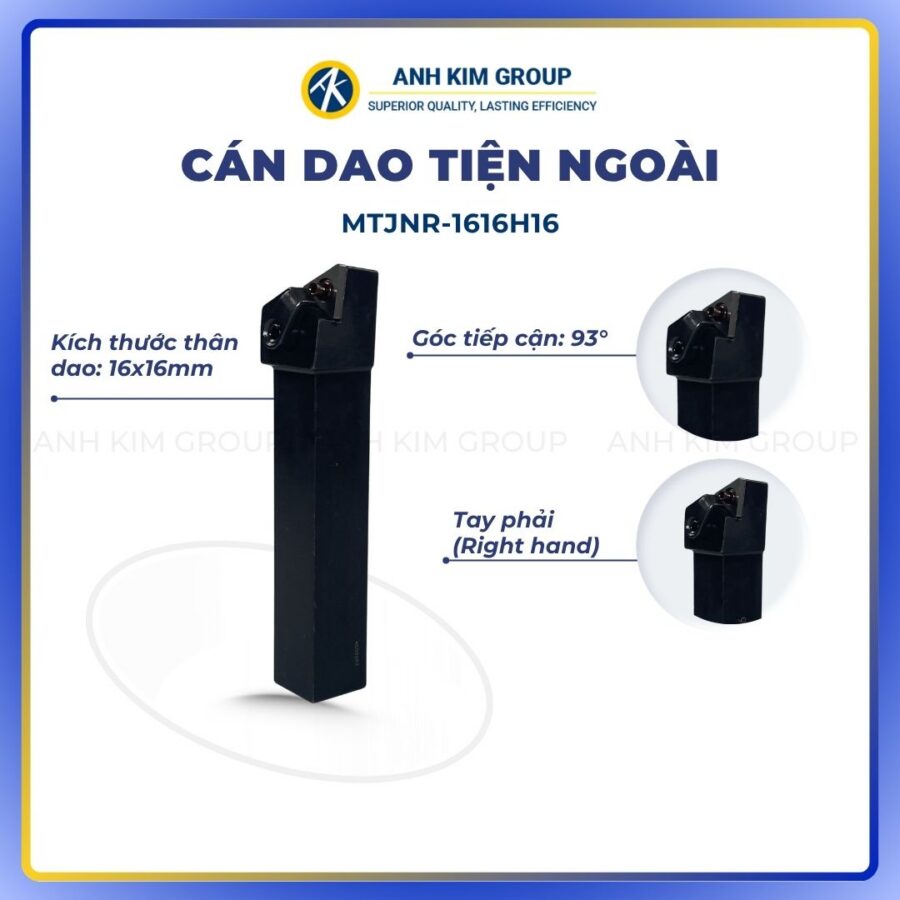
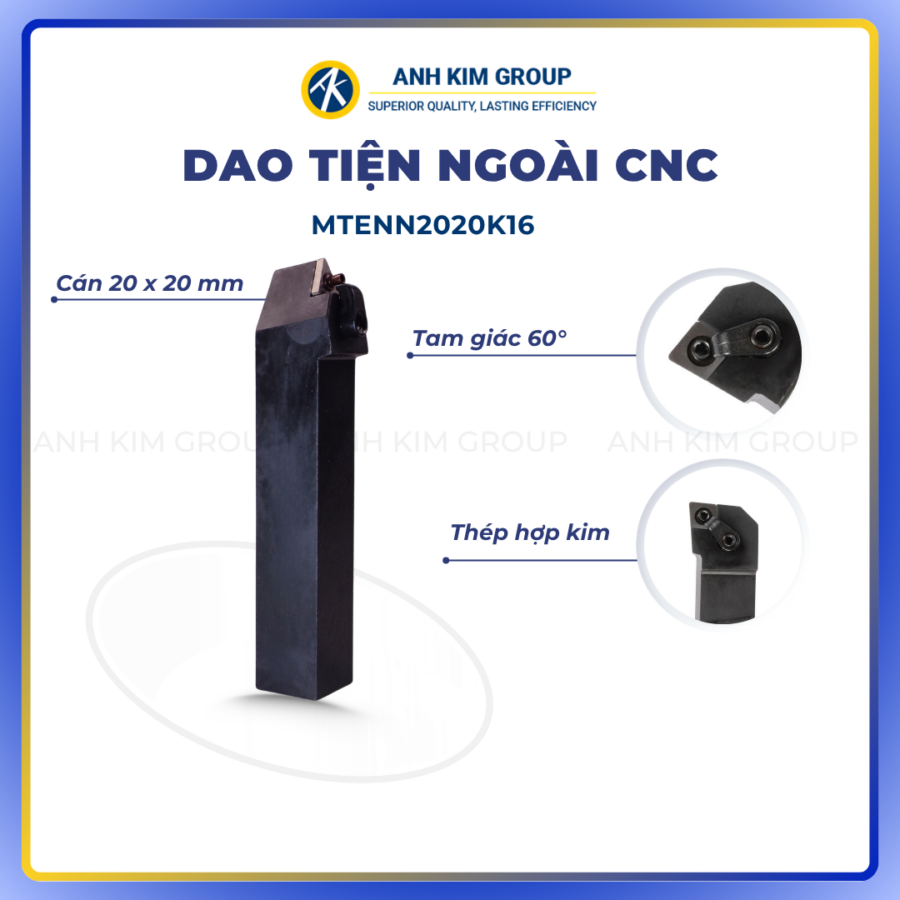
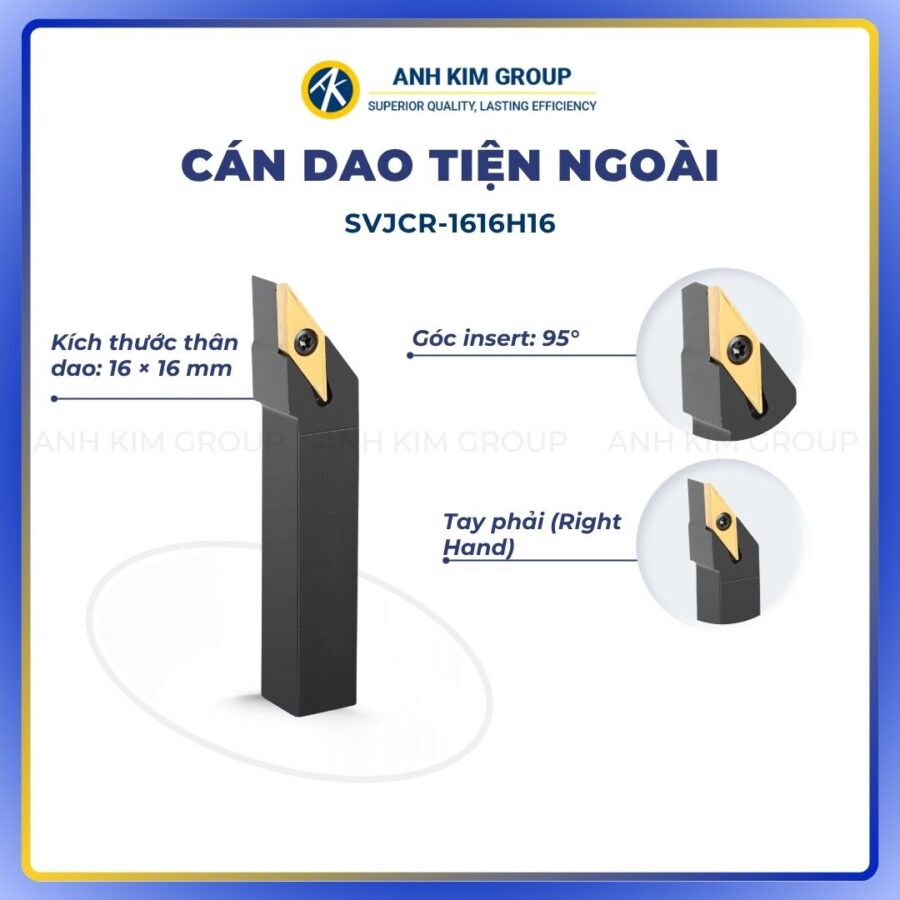
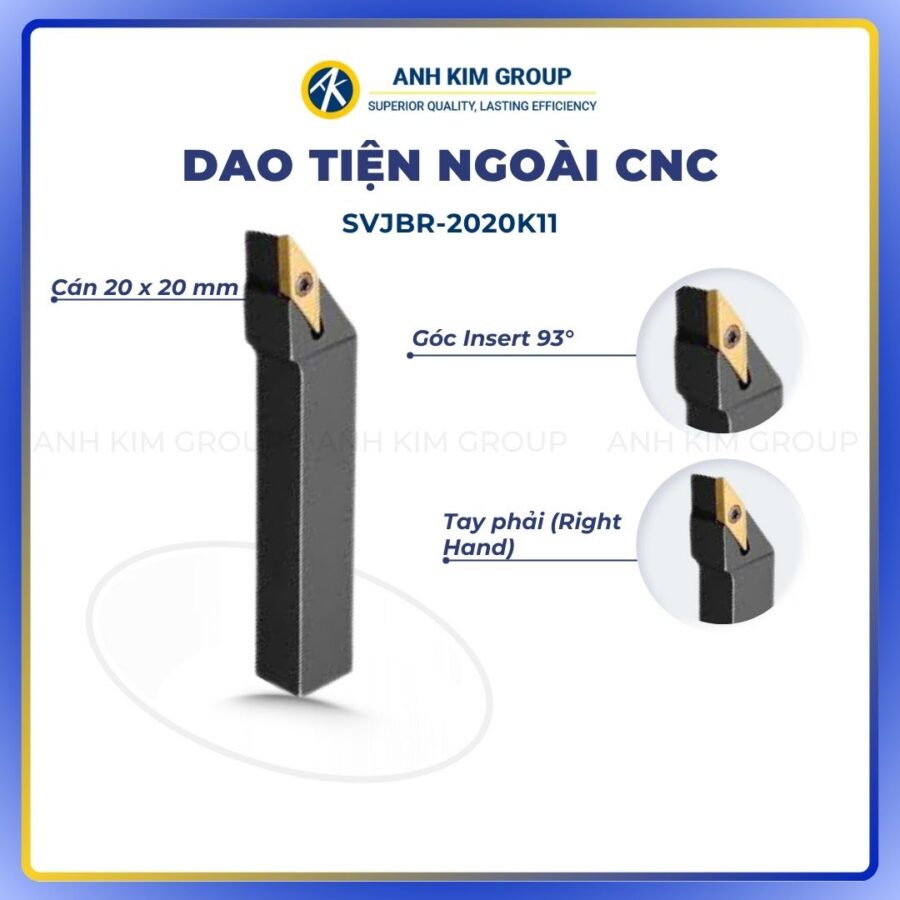
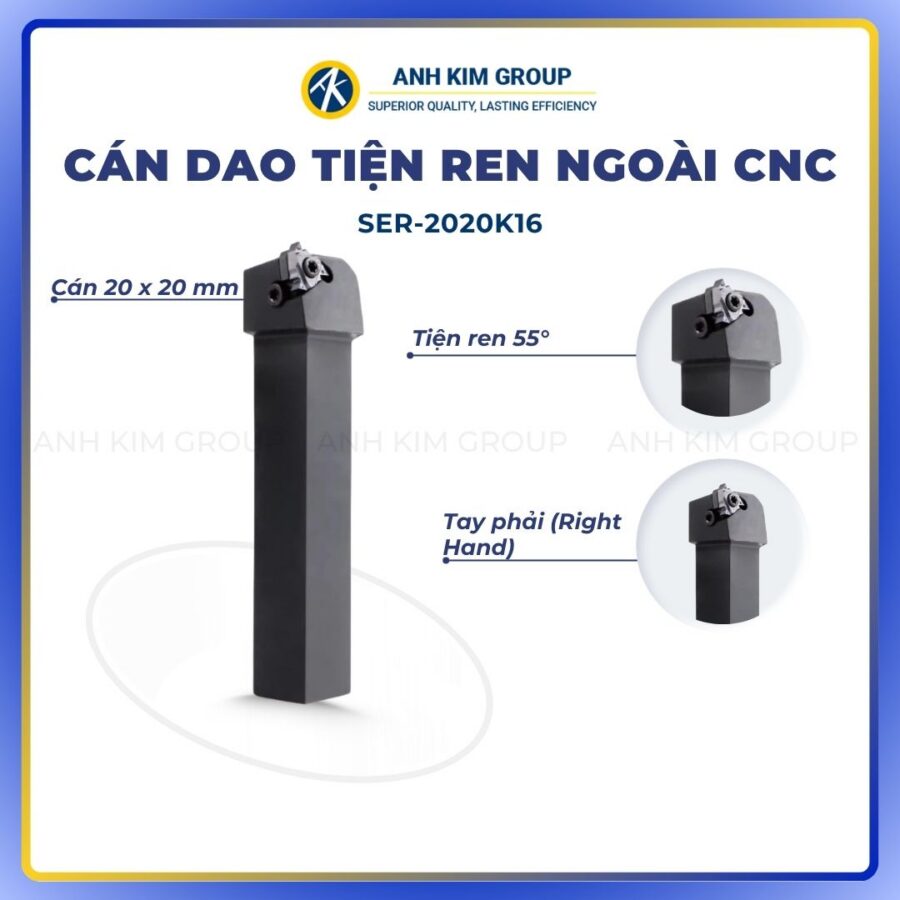
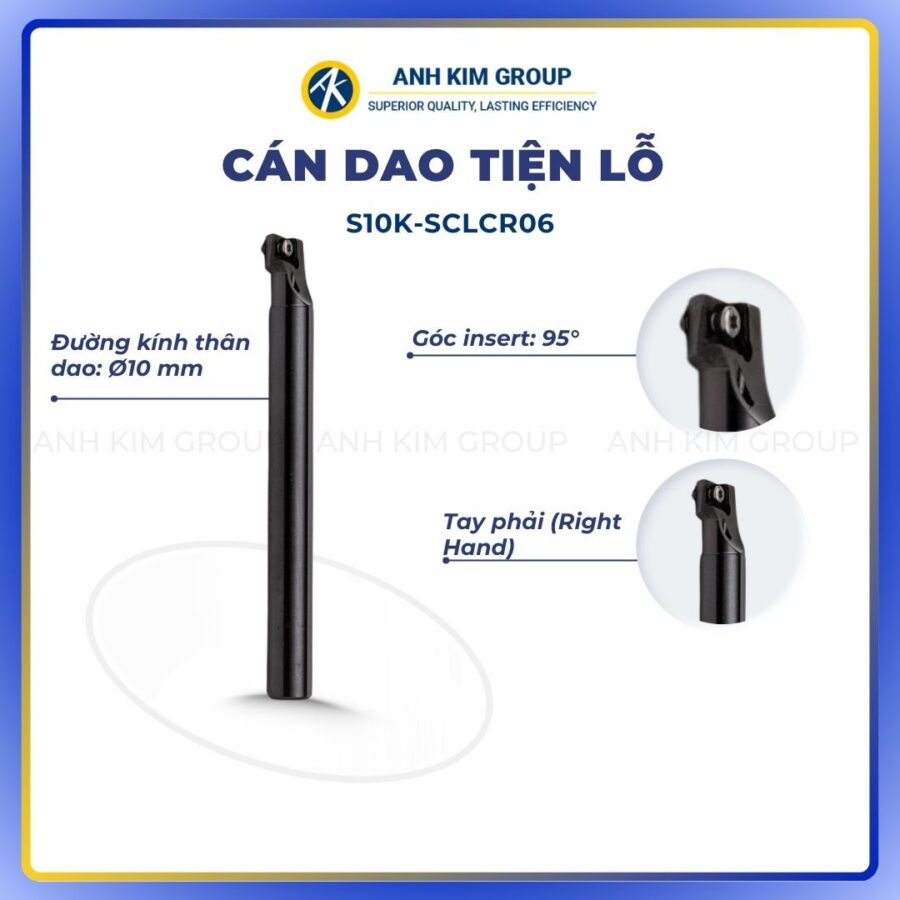
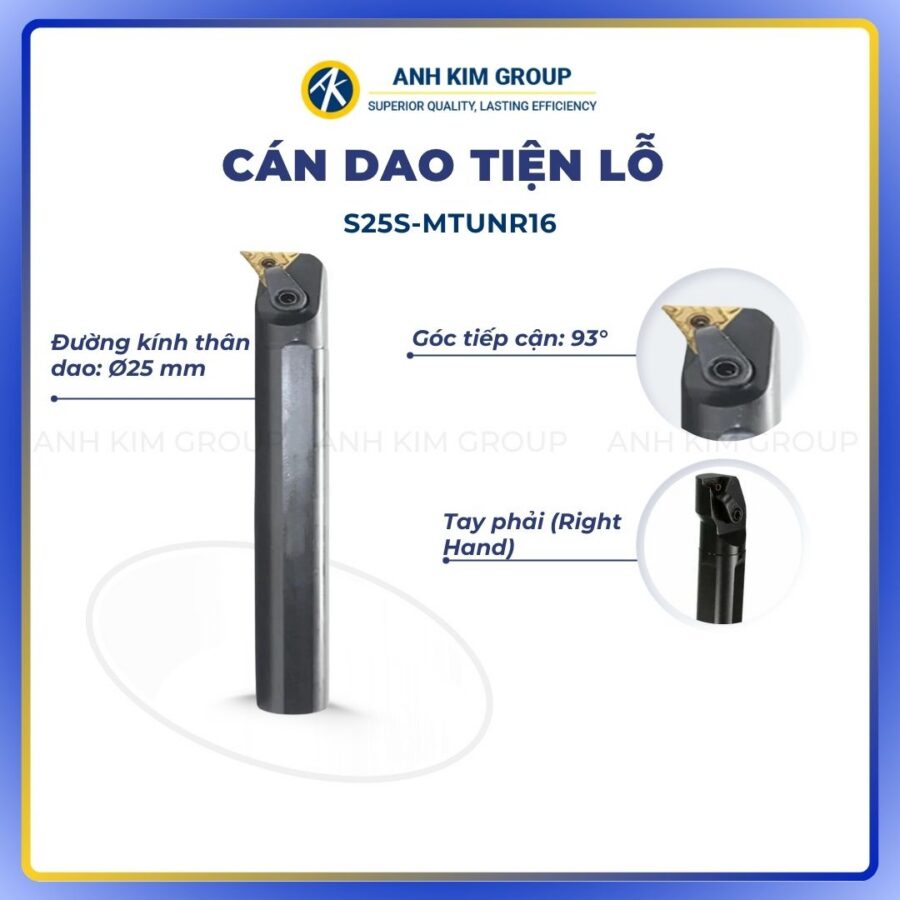
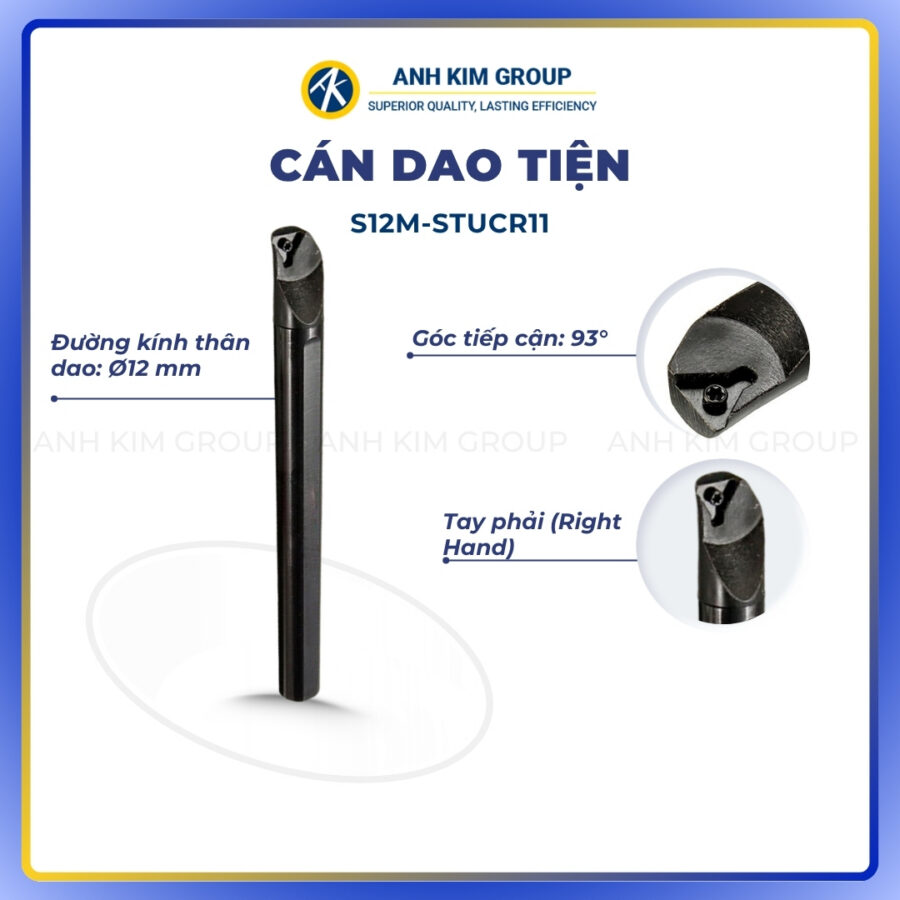
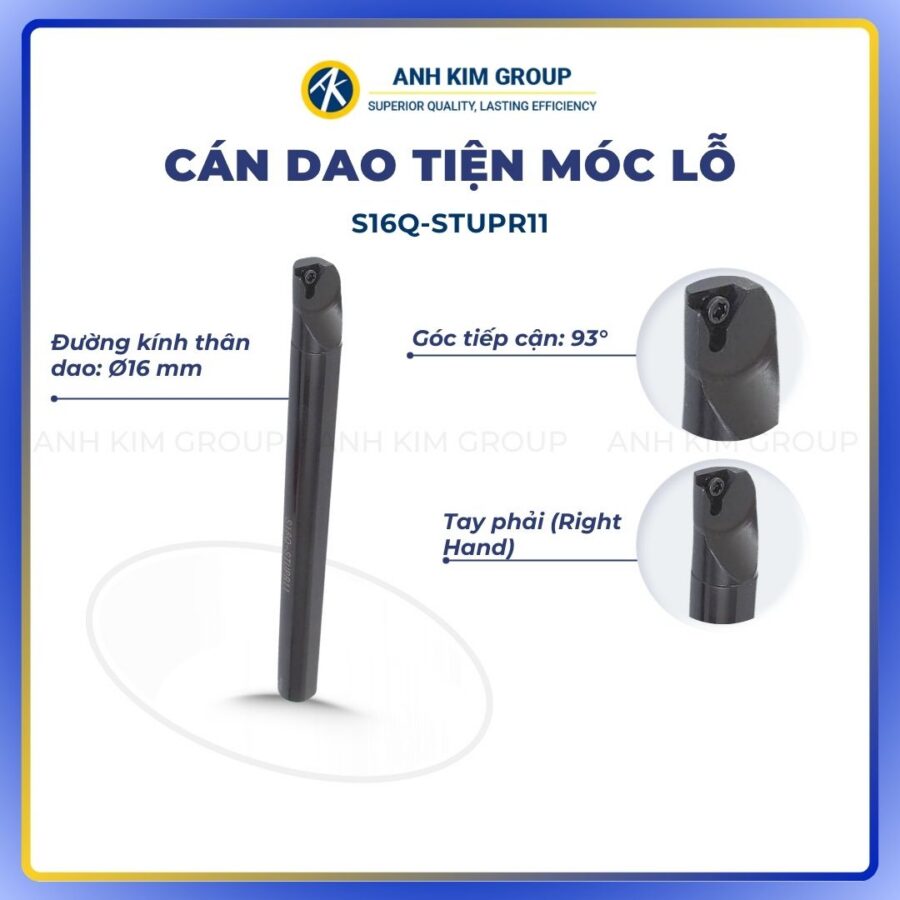
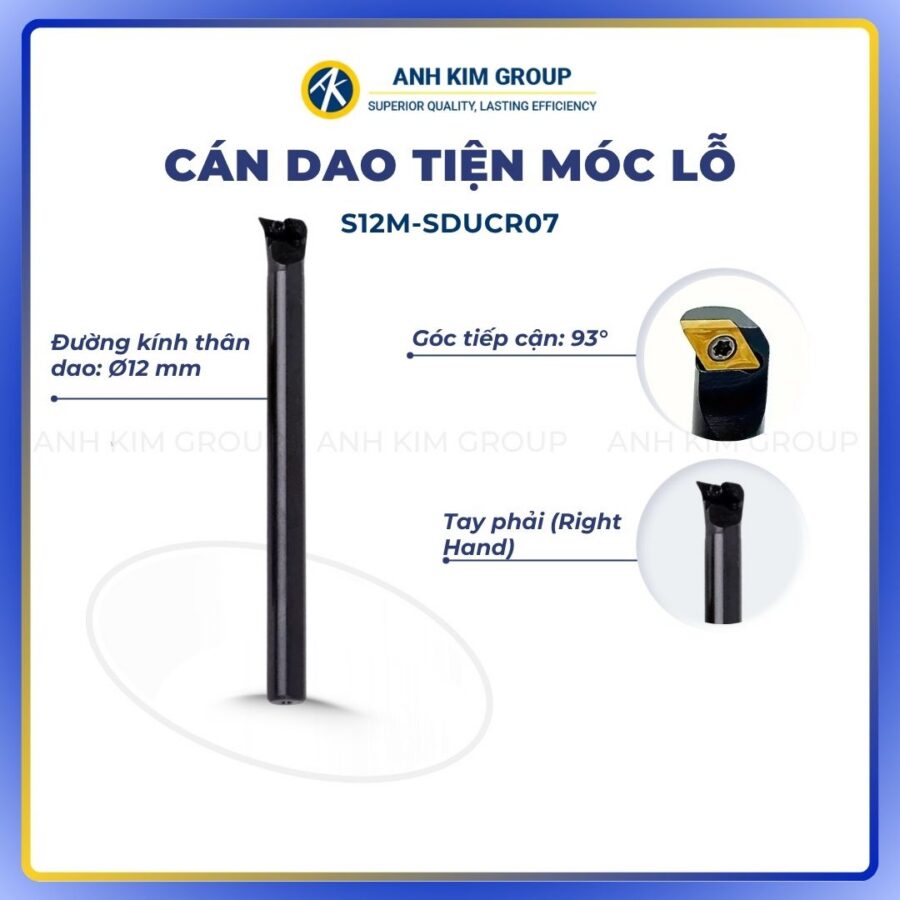
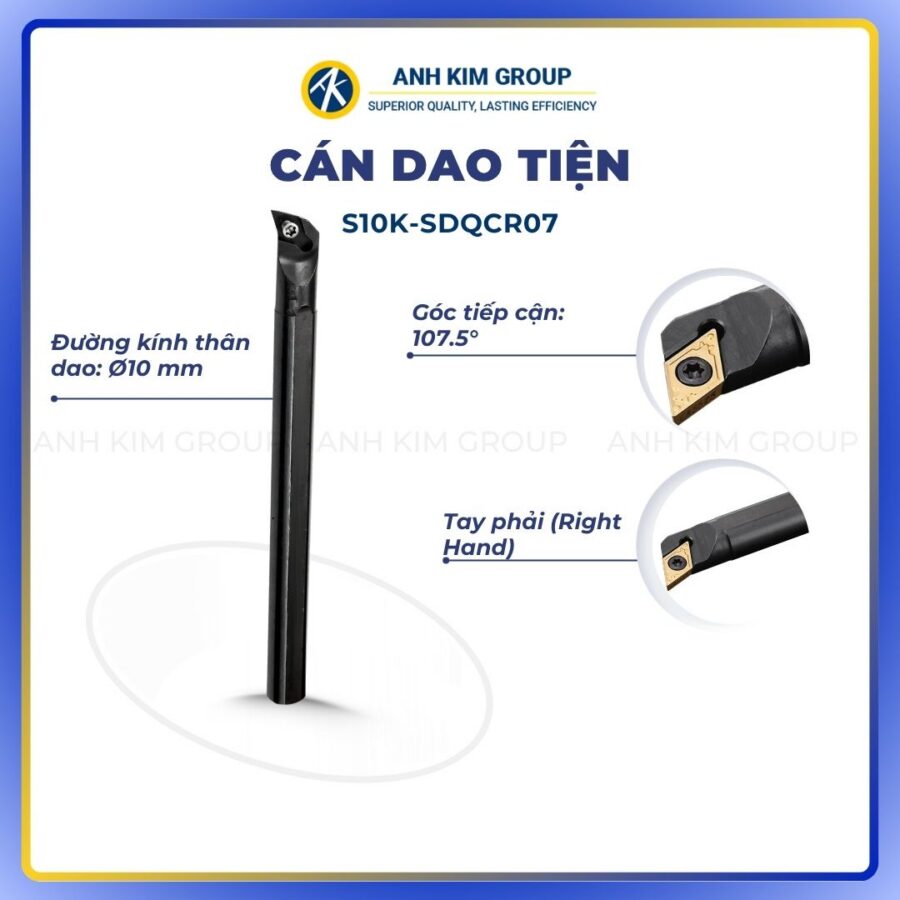
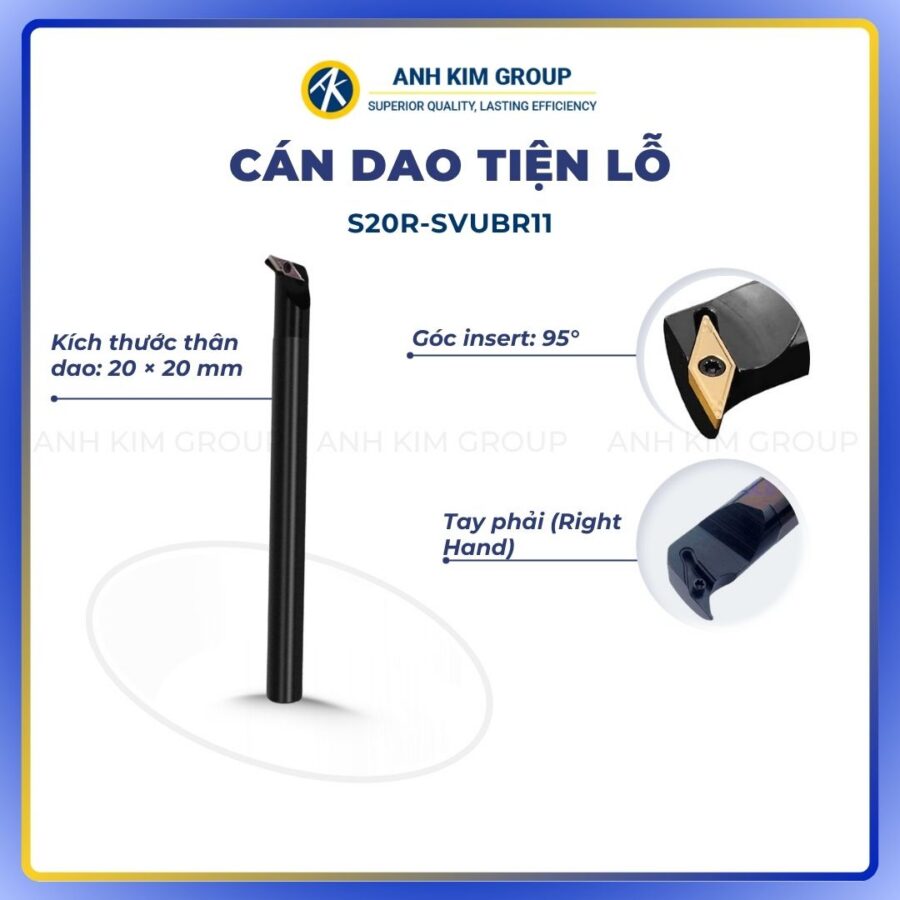
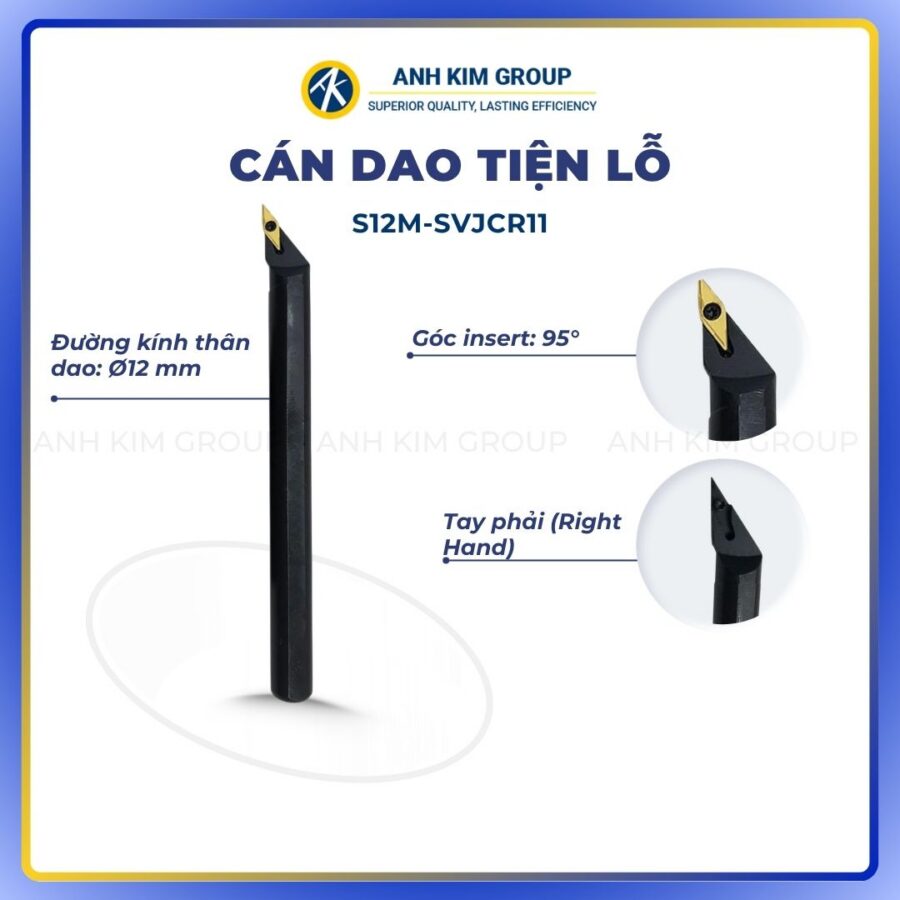
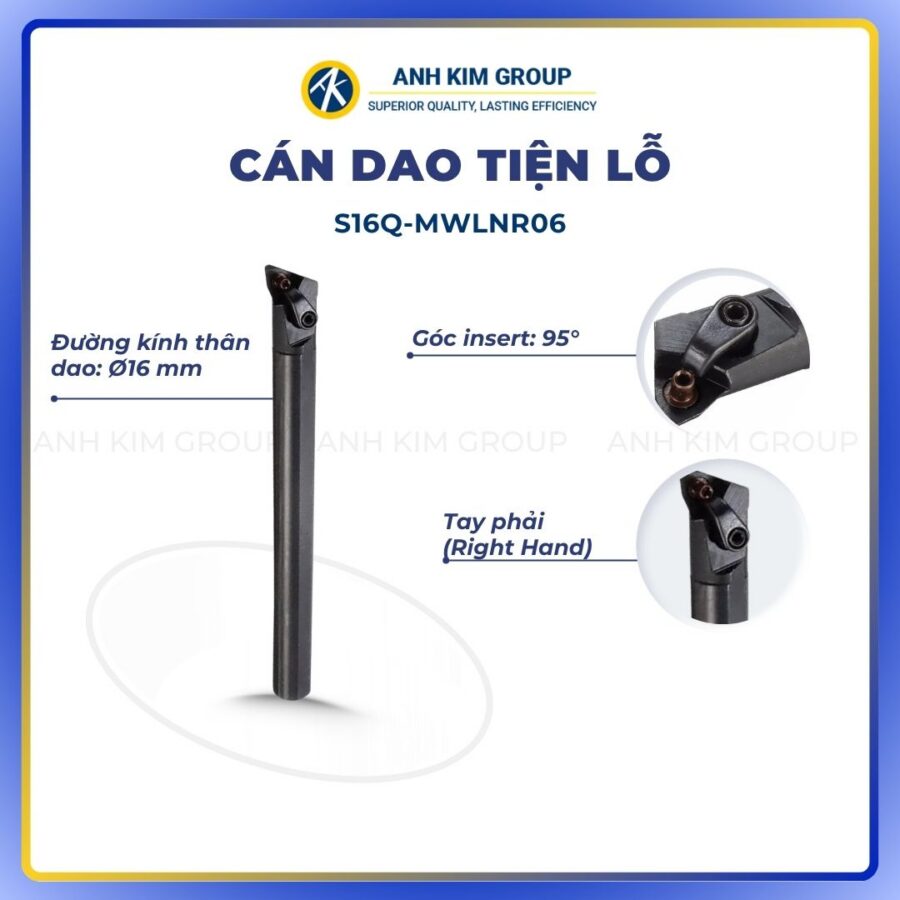
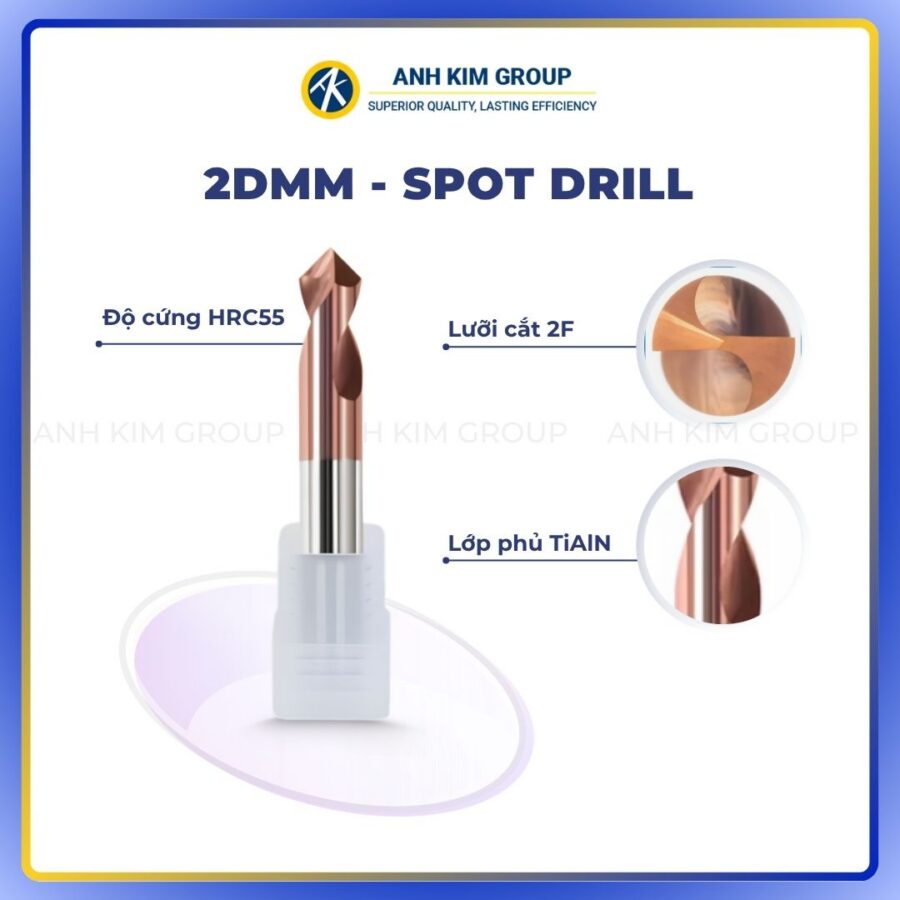
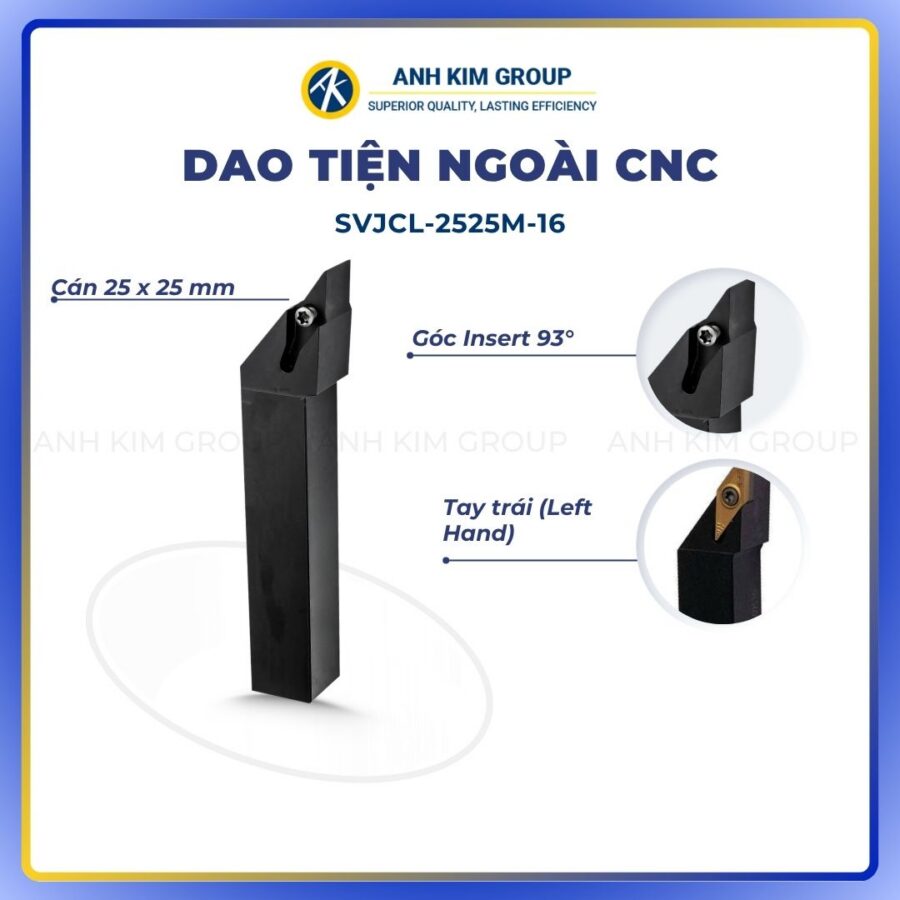
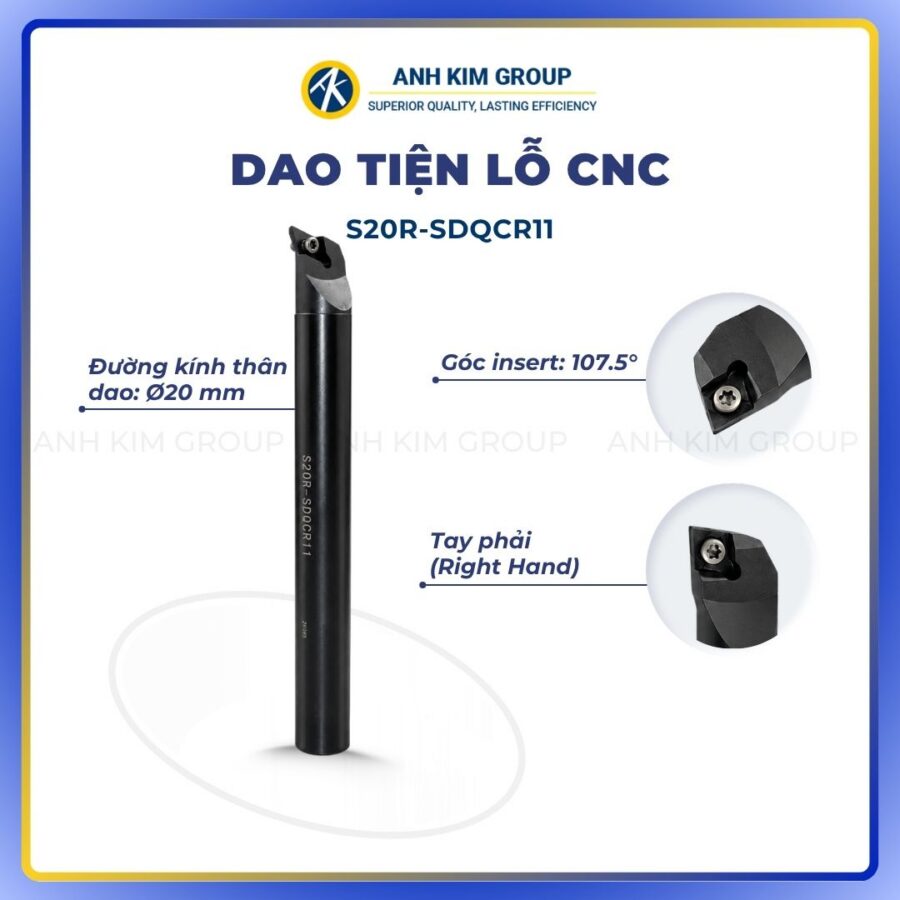
Trong thực tế có nhiều loại dụng cụ như dao tiện, dao phay, mũi khoan, dao doa, dao taro hoặc các dụng cụ gắn mảnh insert thay thế.
Các bộ phận và bề mặt cơ bản của dao cắt
Đối với dao tiện một lưỡi điển hình, các bộ phận và bề mặt cơ bản gồm:
- Mặt trước: bề mặt mà phoi trượt qua sau khi được tách khỏi phôi.
- Mặt sau: bề mặt hướng về phía bề mặt đang hoặc đã được gia công của chi tiết.
- Lưỡi cắt: giao tuyến giữa mặt trước và mặt sau, trực tiếp tham gia bóc tách vật liệu.
- Thân dao: phần dùng để gá và giữ dụng cụ ổn định trên máy.
Hình dạng và vị trí tương quan giữa các bề mặt này ảnh hưởng đến quá trình tạo phoi, lực cắt, nhiệt phát sinh, khả năng thoát phoi và chất lượng bề mặt sau gia công.
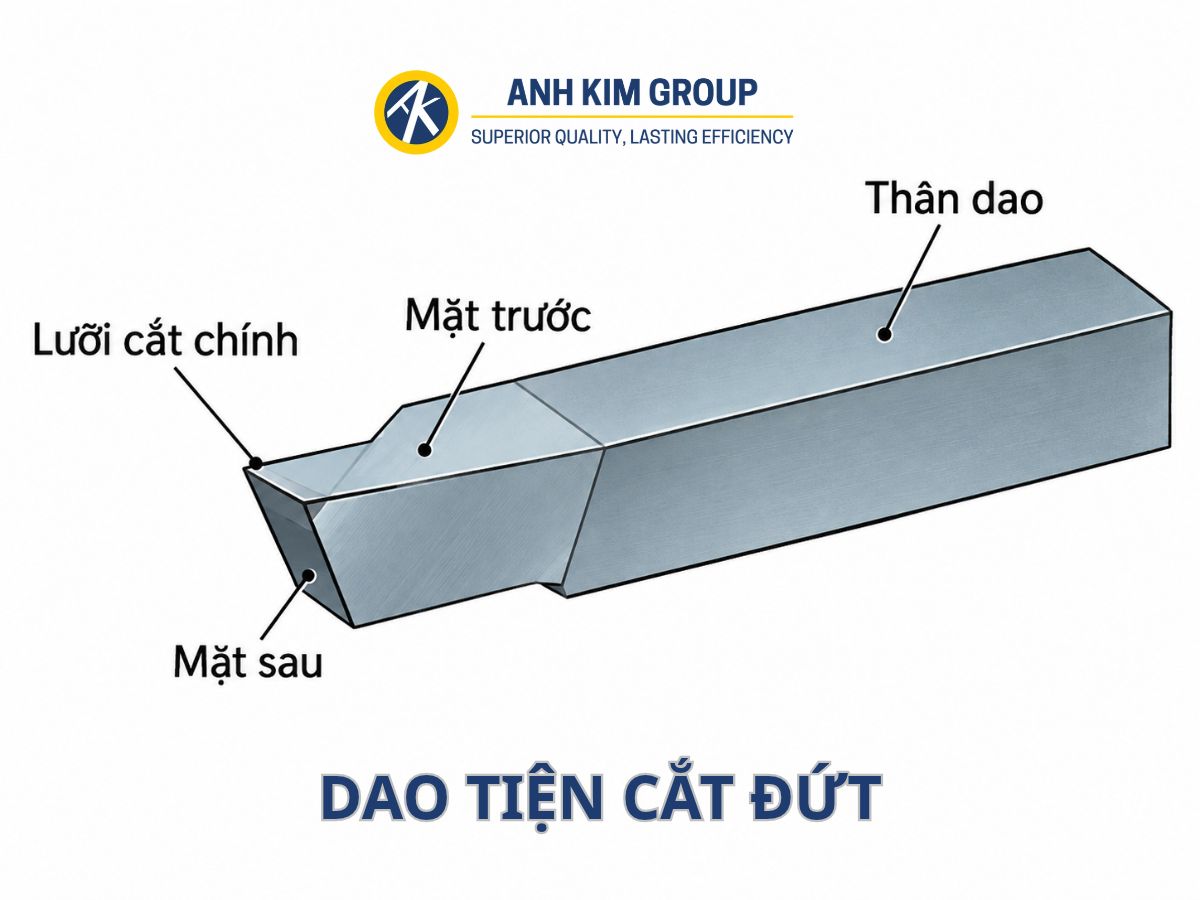
Dao cắt kim loại là dụng cụ trực tiếp tham gia vào quá trình bóc tách vật liệu khỏi phôi
Các góc cơ bản của dao cắt
Hình học của dụng cụ cắt được xác định bởi nhiều góc khác nhau, trong đó thường gặp:
- Góc trước: ảnh hưởng đến quá trình biến dạng, hình thành và thoát phoi.
- Góc sau: giúp hạn chế ma sát giữa dao và bề mặt đã gia công.
- Góc sắc: liên quan đến độ bền và khả năng chịu lực của lưỡi cắt.
Không có một giá trị góc dao phù hợp cho mọi trường hợp. Hình học dụng cụ cần được lựa chọn dựa trên vật liệu phôi, loại nguyên công, độ cứng vững và yêu cầu bề mặt của chi tiết.
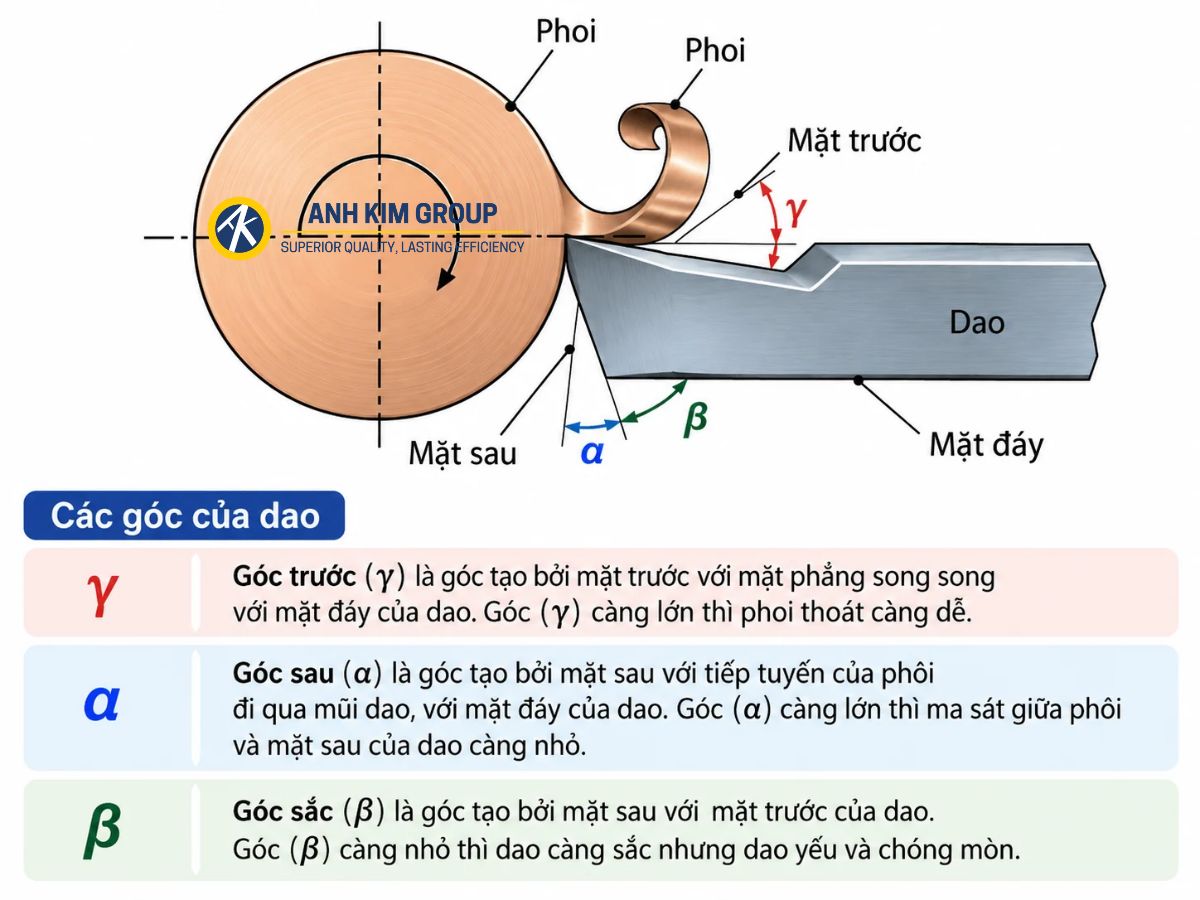
Dao cắt kim loại CNC có 3 góc cắt cơ bản
Vật liệu chế tạo dao cắt
Trong quá trình gia công, bộ phận cắt phải chịu lực lớn, ma sát liên tục và nhiệt độ cao. Vì vậy, vật liệu dụng cụ cần có độ cứng, độ bền và khả năng chống mài mòn phù hợp.
Một số vật liệu dụng cụ phổ biến gồm:
- Thép gió HSS: có độ dai tốt, thường được sử dụng cho mũi khoan, taro và nhiều dụng cụ cắt thông dụng.
- Carbide: có độ cứng và khả năng chịu nhiệt cao, được sử dụng rộng rãi cho dao phay, dao tiện, mũi khoan và mảnh insert CNC.
- Ceramic: phù hợp với một số ứng dụng tốc độ cao và gia công vật liệu có độ cứng lớn.
- CBN: thường được sử dụng trong gia công vật liệu cứng và thép sau nhiệt.
- PCD: có khả năng chống mài mòn rất cao, thường được sử dụng cho nhôm, kim loại màu và một số vật liệu phi kim.
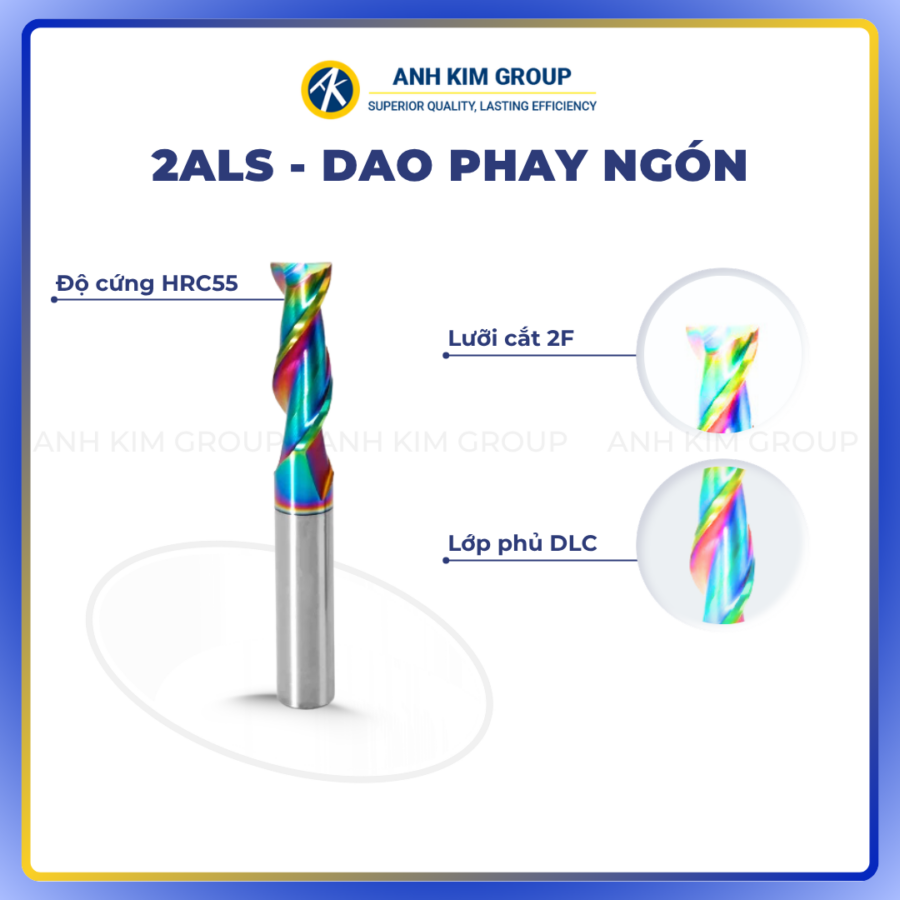
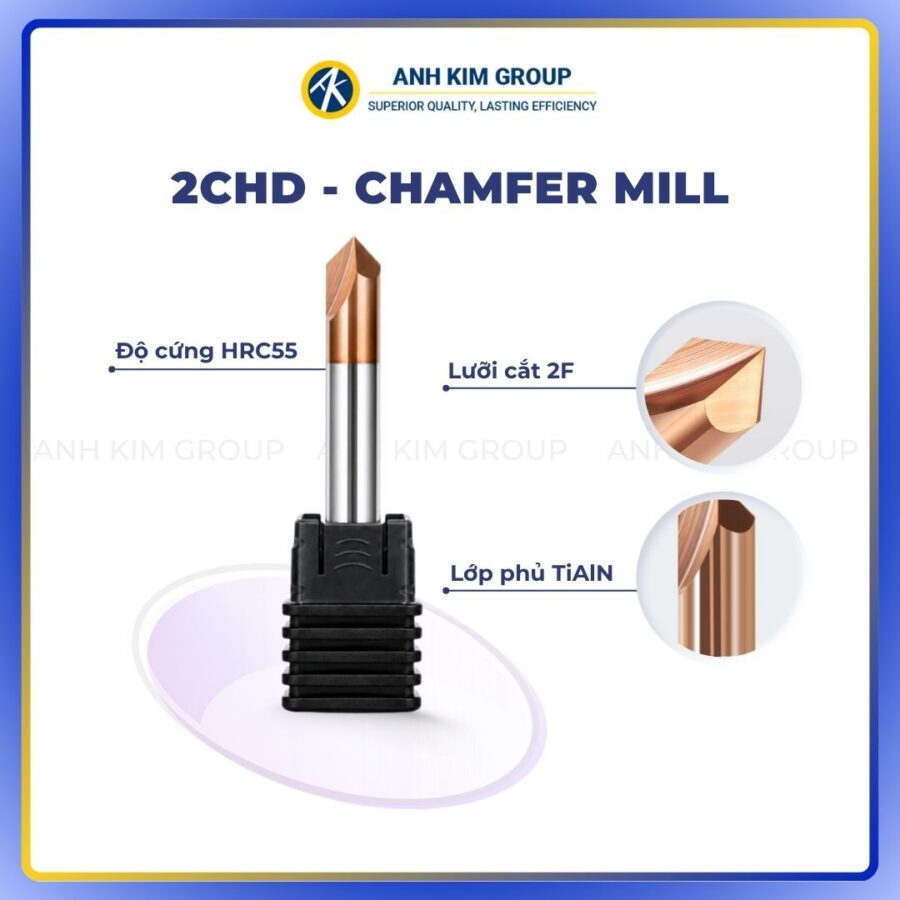
Ngoài vật liệu nền, nhiều dụng cụ còn được phủ TiN, TiAlN/AlTiN, TiSiN, DLC hoặc các lớp phủ chuyên dụng khác nhằm tăng khả năng chống mài mòn, chịu nhiệt hoặc hạn chế bám dính tùy theo vật liệu và điều kiện gia công.
Việc lựa chọn đúng vật liệu và lớp phủ giúp kéo dài tuổi thọ dụng cụ, duy trì quá trình cắt ổn định và nâng cao chất lượng bề mặt chi tiết.
Các phương pháp cắt gọt kim loại phổ biến
Tùy theo hình dạng chi tiết, vật liệu và yêu cầu kỹ thuật, công nghệ cắt gọt kim loại có thể được thực hiện bằng nhiều phương pháp khác nhau. Trong sản xuất cơ khí hiện nay, tiện, phay, khoan và mài là những phương pháp được sử dụng phổ biến.
Gia công tiện
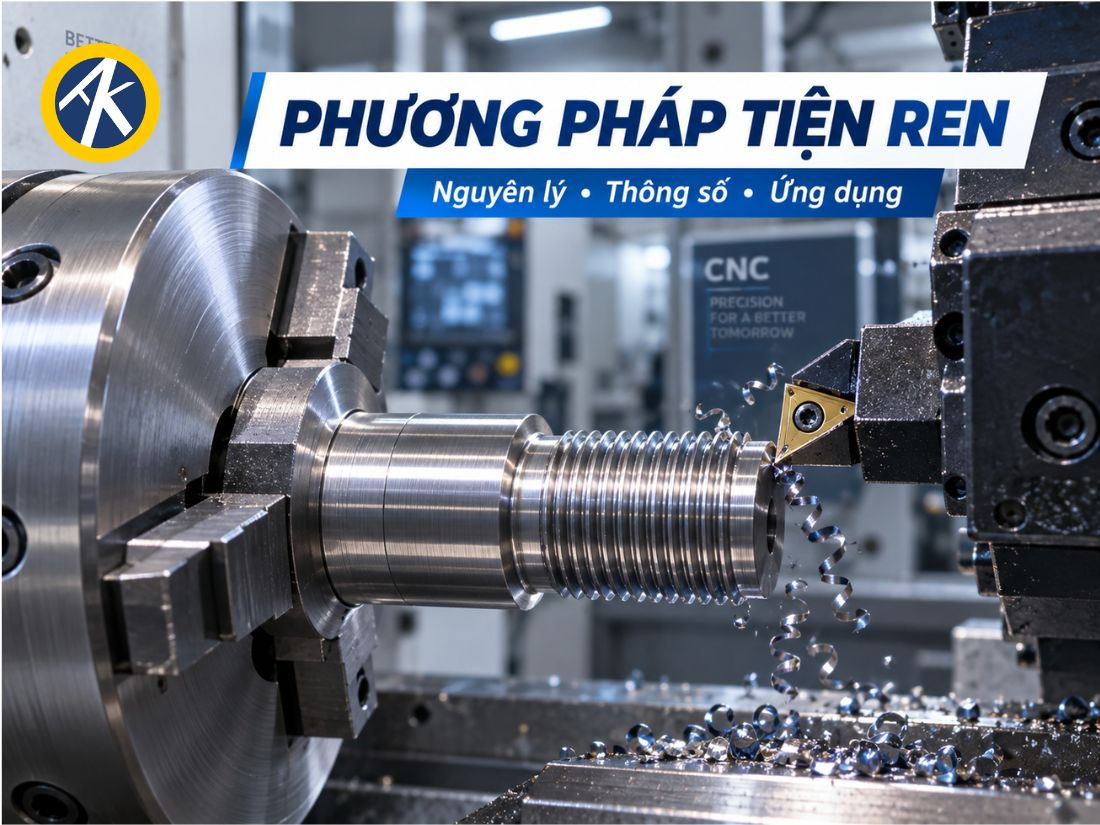
Tiện là phương pháp gia công trong đó phôi thực hiện chuyển động quay, còn dao tiện thực hiện chuyển động chạy dao để bóc tách vật liệu.
Phương pháp này phù hợp với các chi tiết có bề mặt tròn xoay và có thể thực hiện nhiều nguyên công như:
- Tiện trụ ngoài.
- Tiện lỗ trong.
- Tiện mặt đầu.
- Tiện mặt côn.
- Tiện rãnh và cắt đứt.
- Tiện ren ngoài và ren trong.
Trong quá trình tiện, phôi quay tạo chuyển động cắt chính, còn dao di chuyển theo phương dọc, ngang hoặc kết hợp để tạo hình bề mặt.
Chất lượng gia công tiện phụ thuộc vào vật liệu phôi, dụng cụ cắt, tốc độ cắt, lượng chạy dao, chiều sâu cắt, phương pháp gá và độ cứng vững của hệ thống. Khả năng kiểm soát rung động cũng đặc biệt quan trọng khi tiện lỗ sâu hoặc sử dụng cán dao có độ nhô lớn.
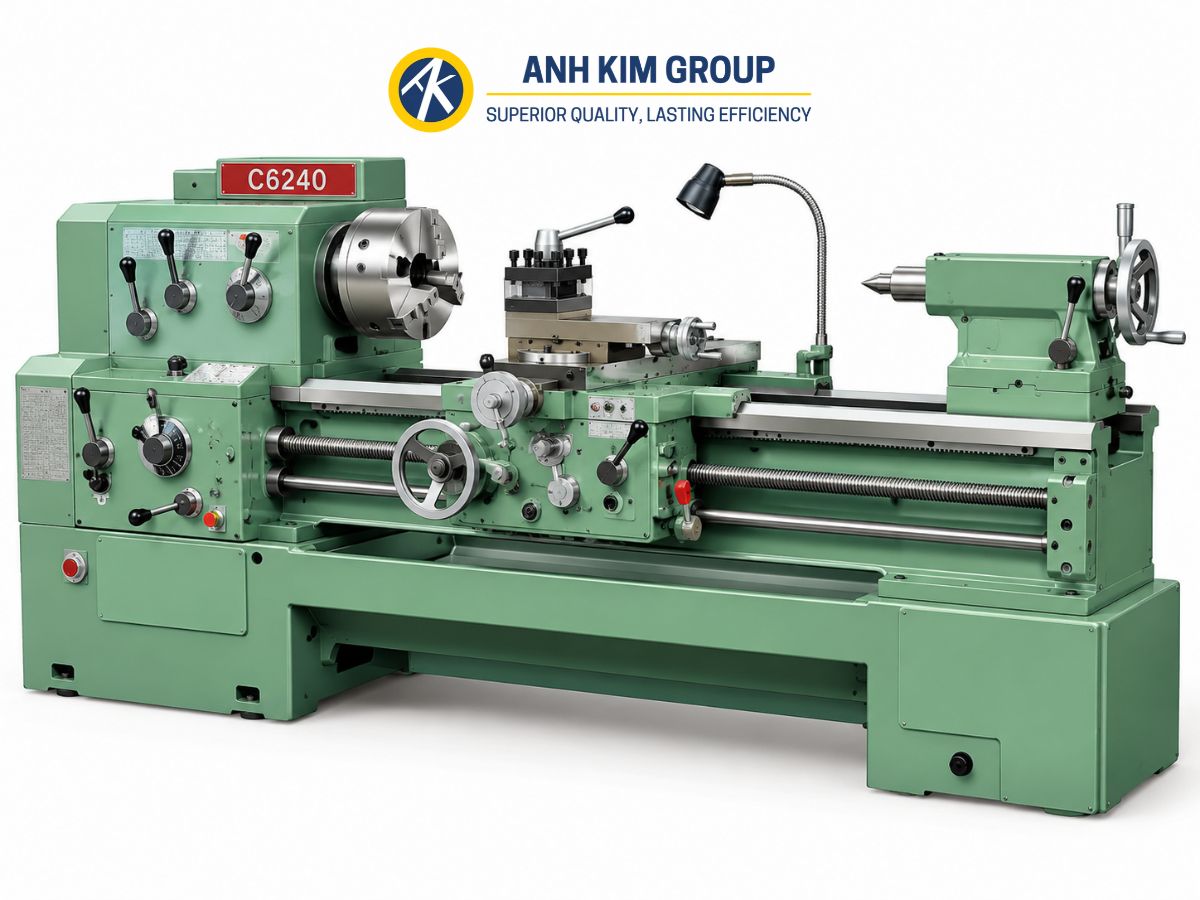
Các phương pháp gia công cắt gọt kim loại phổ biến
Gia công phay
Phay là phương pháp trong đó dao phay quay quanh trục để thực hiện chuyển động cắt, đồng thời dao hoặc phôi thực hiện chuyển động chạy dao.
Phay có khả năng gia công nhiều dạng bề mặt khác nhau như:
- Mặt phẳng.
- Rãnh và bậc.
- Hốc.
- Biên dạng.
- Mặt cong.
- Các bề mặt 3D phức tạp.
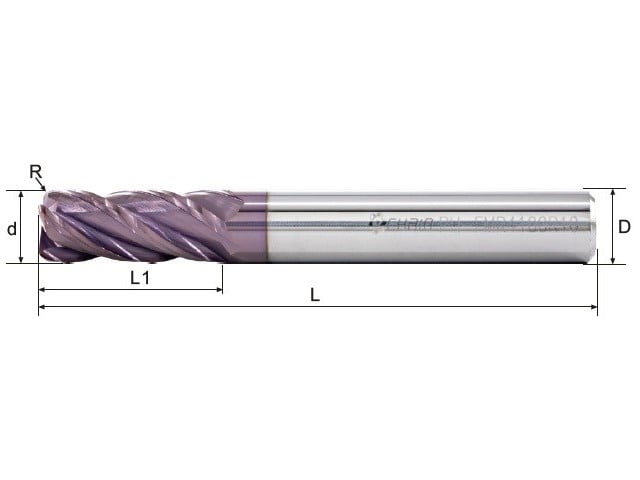
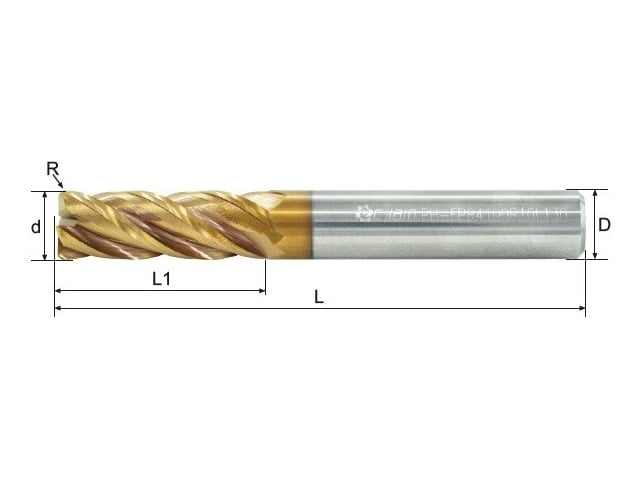
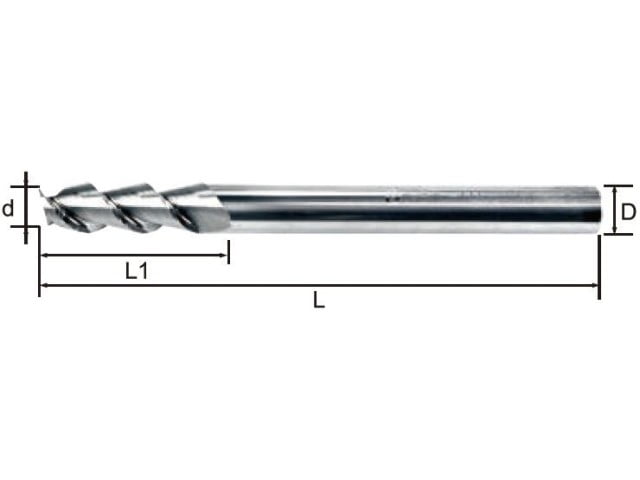
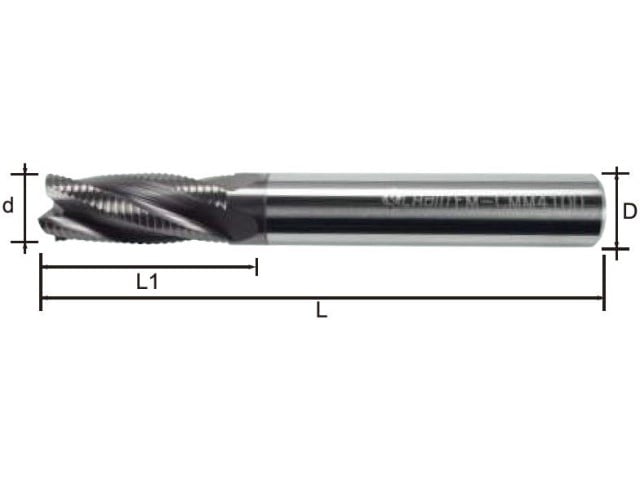
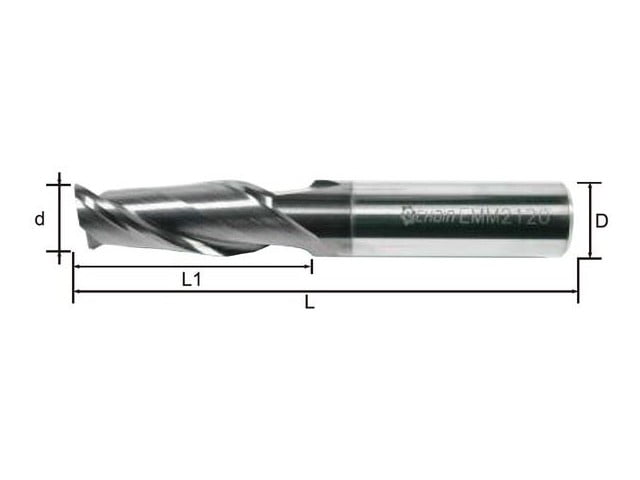
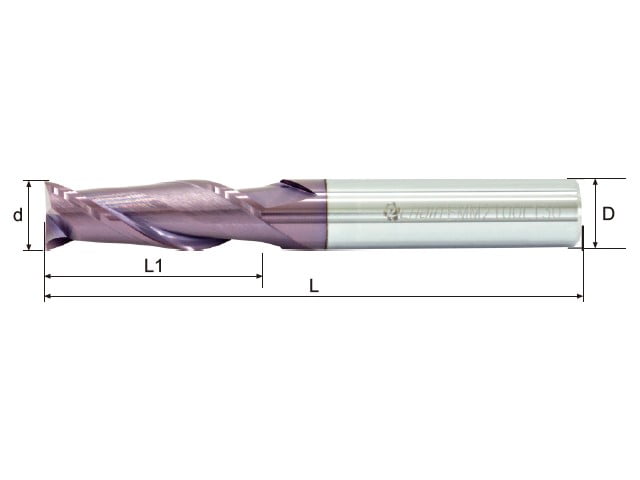
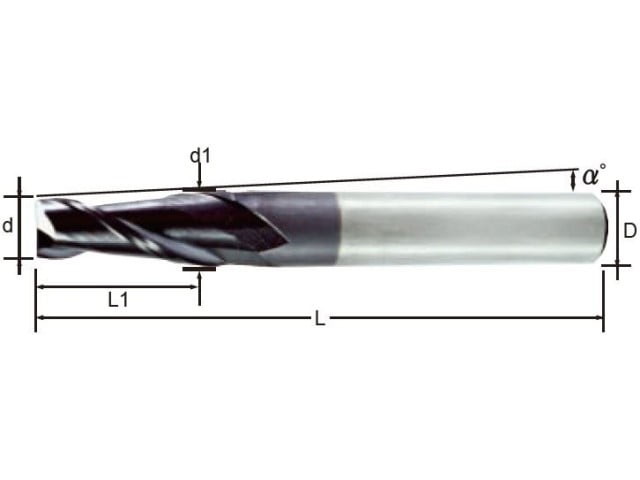
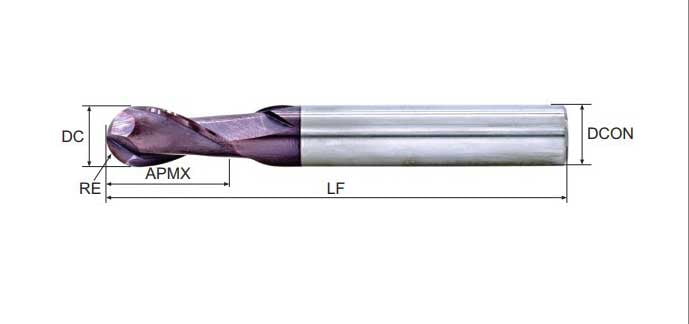
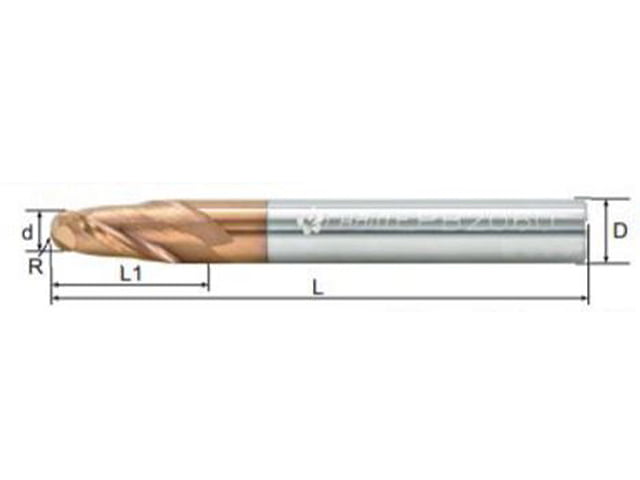
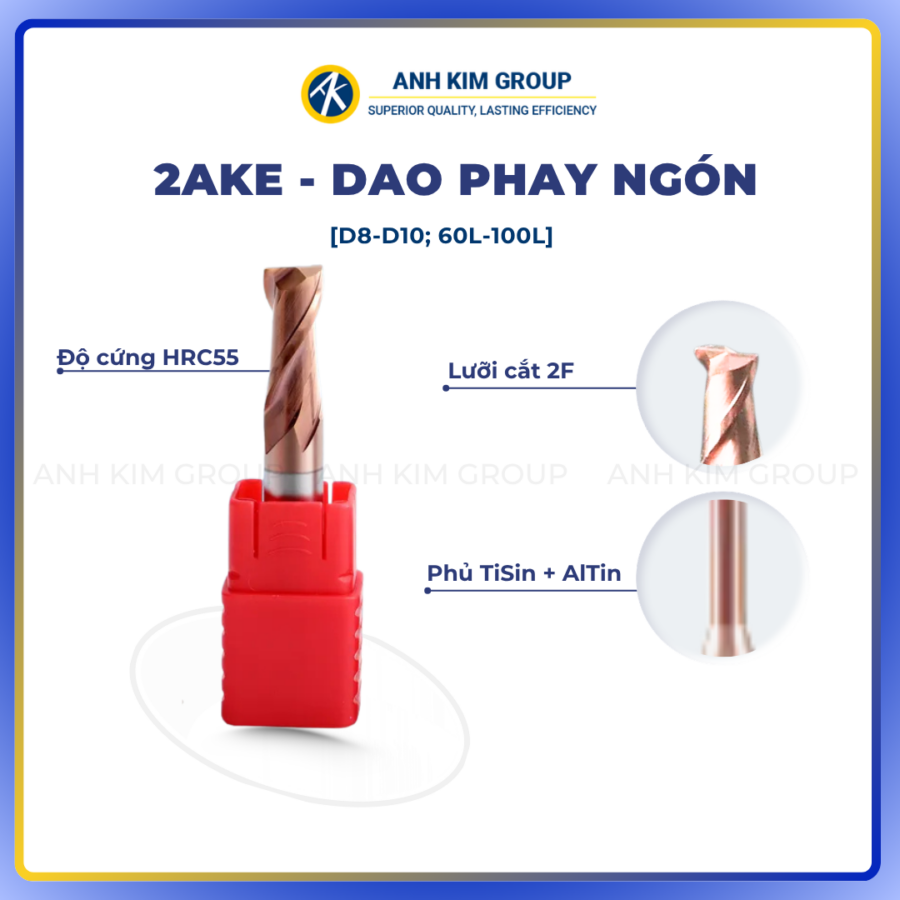
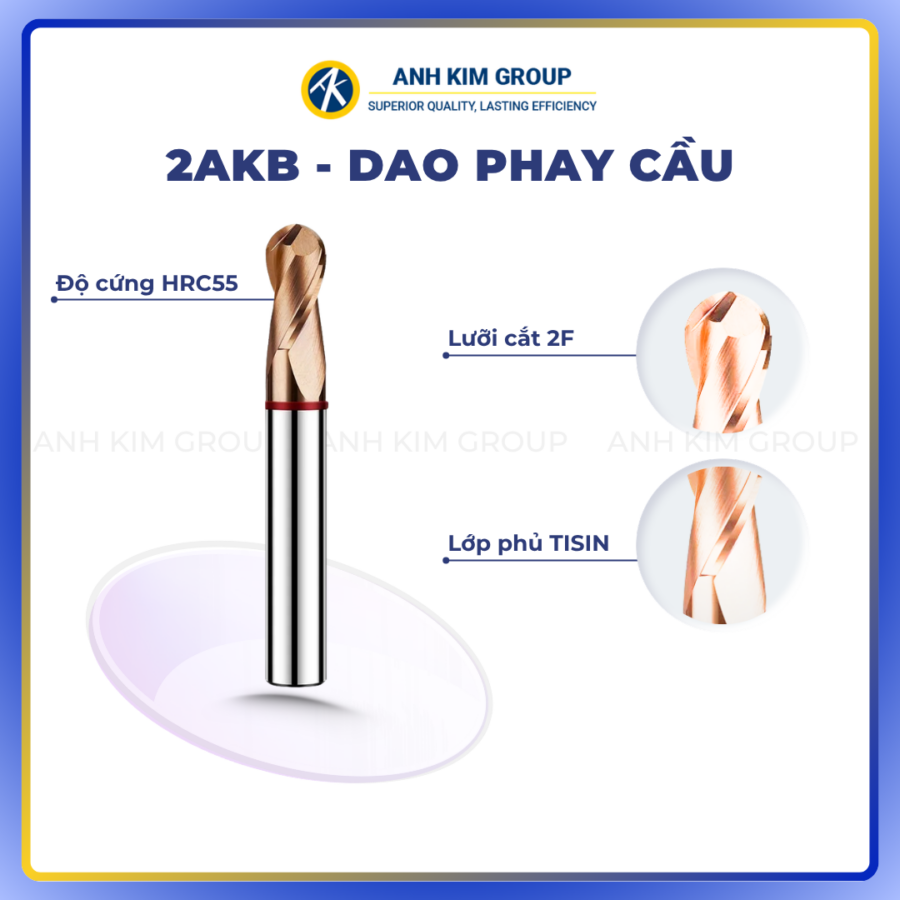
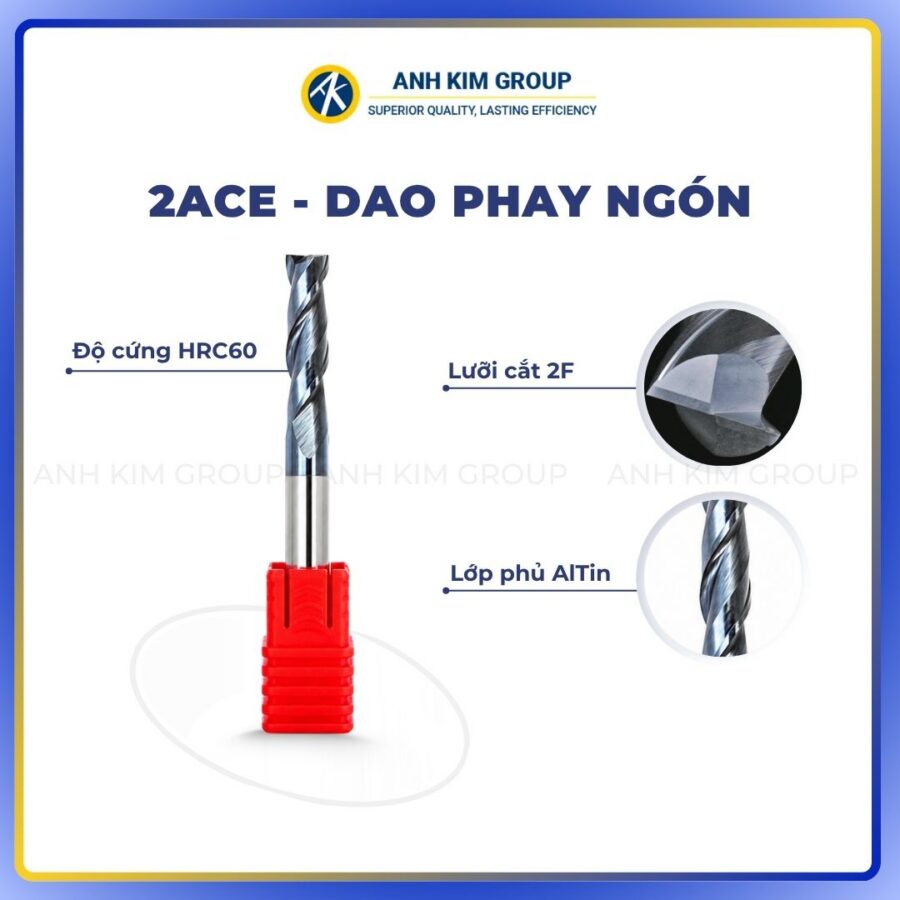
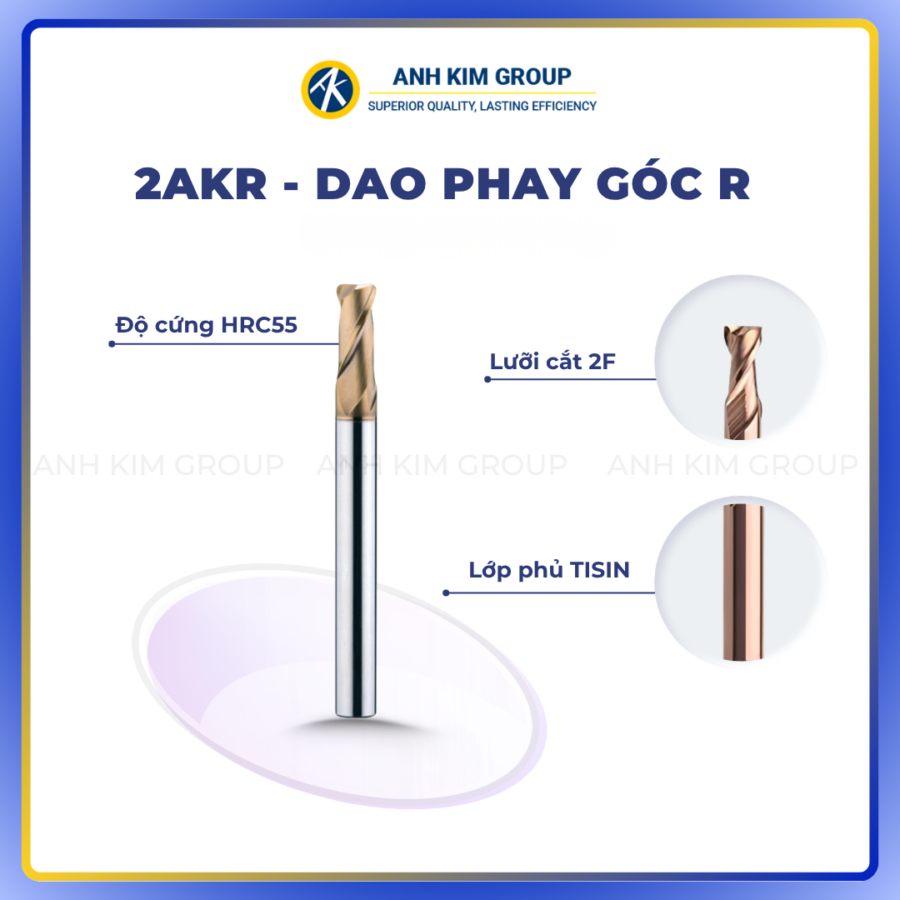
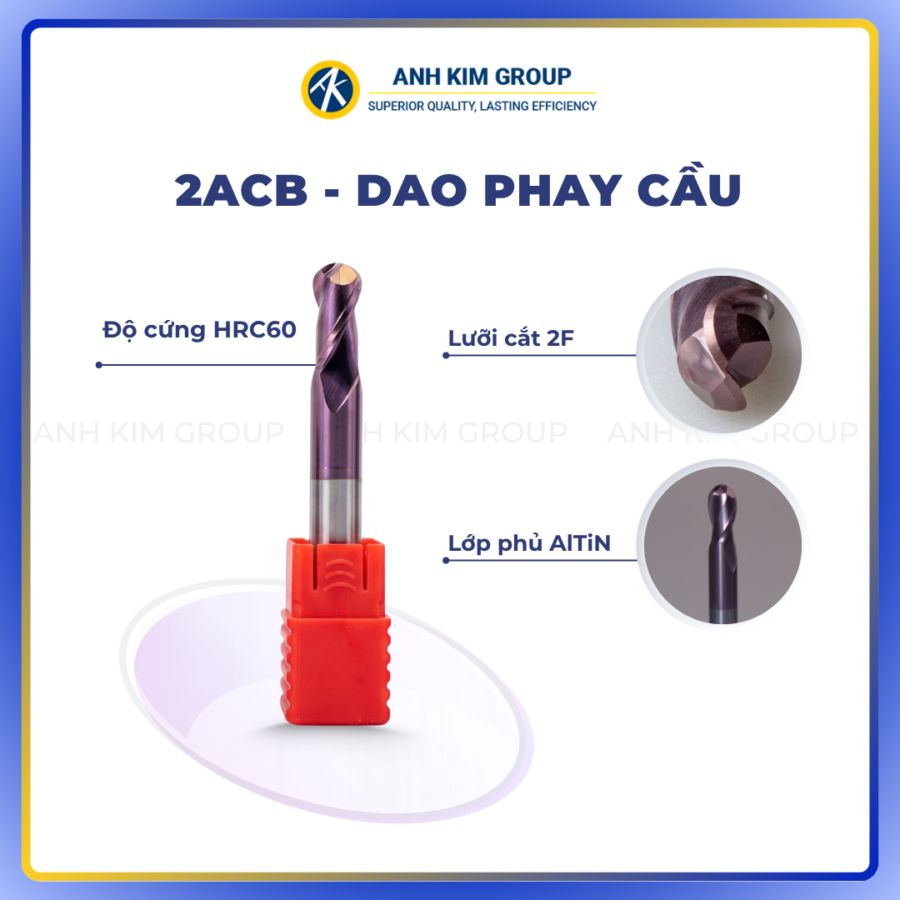
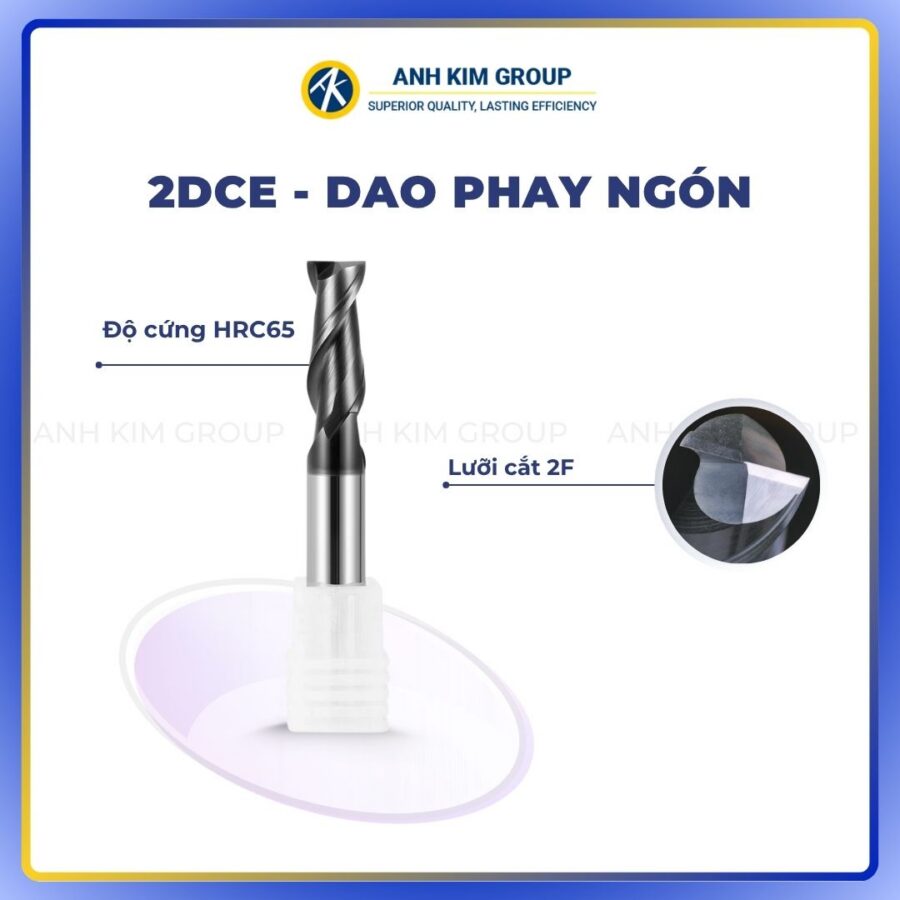
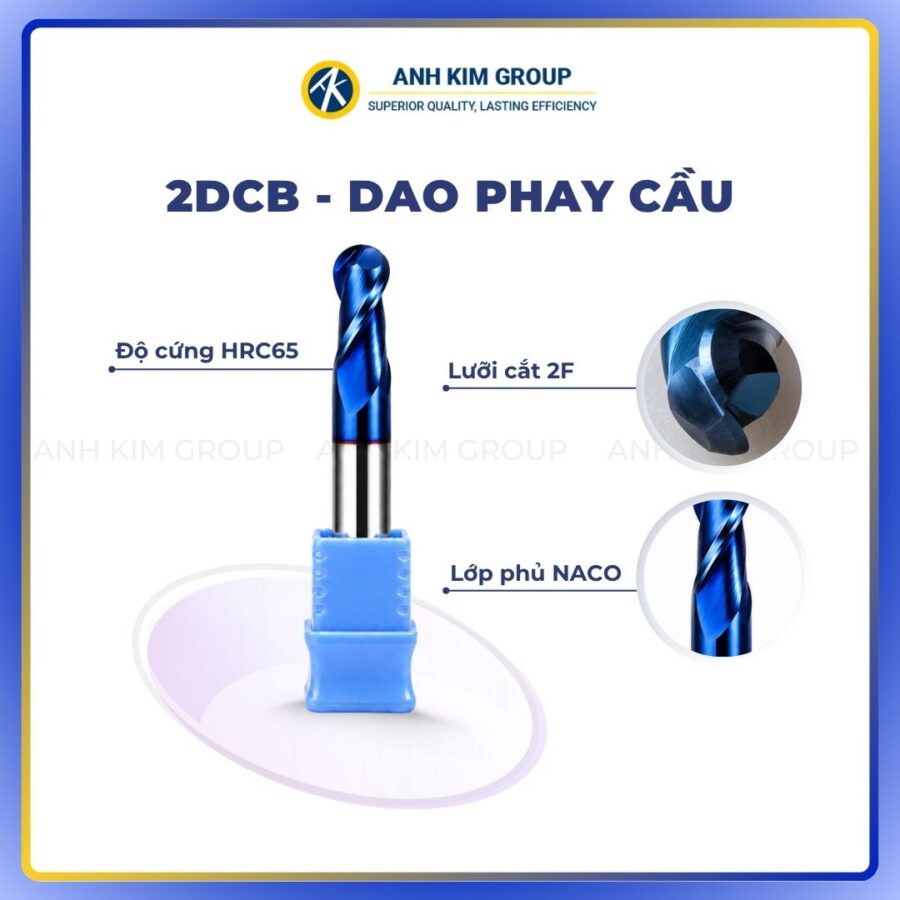
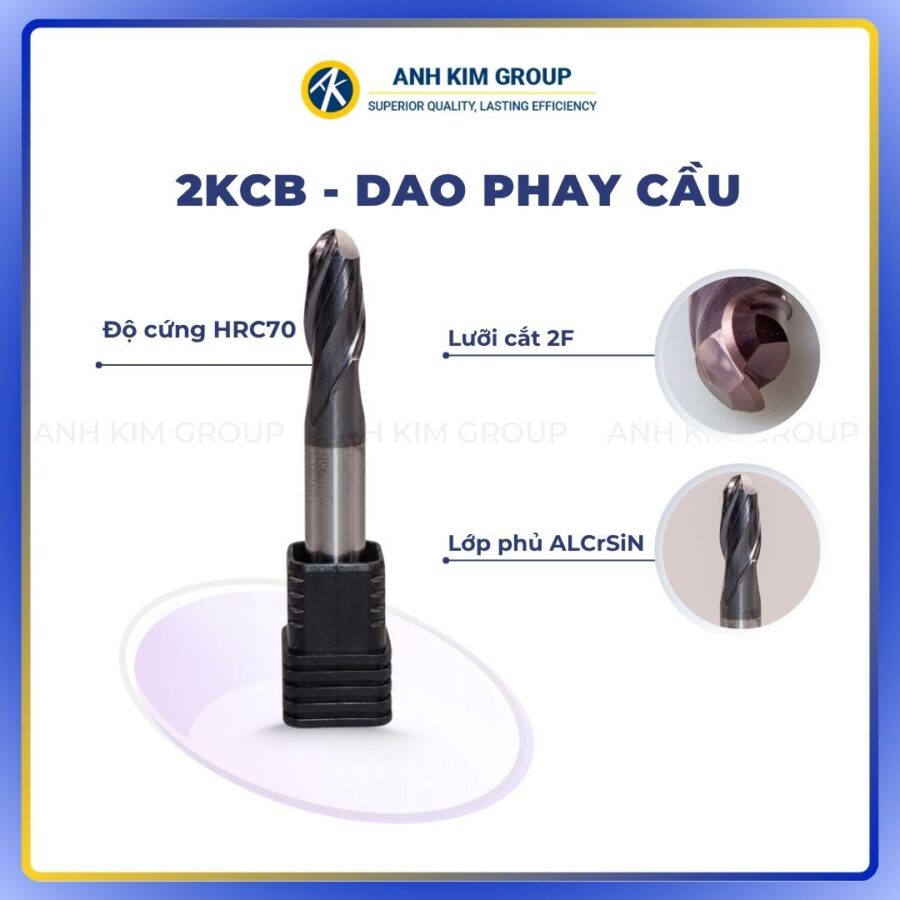
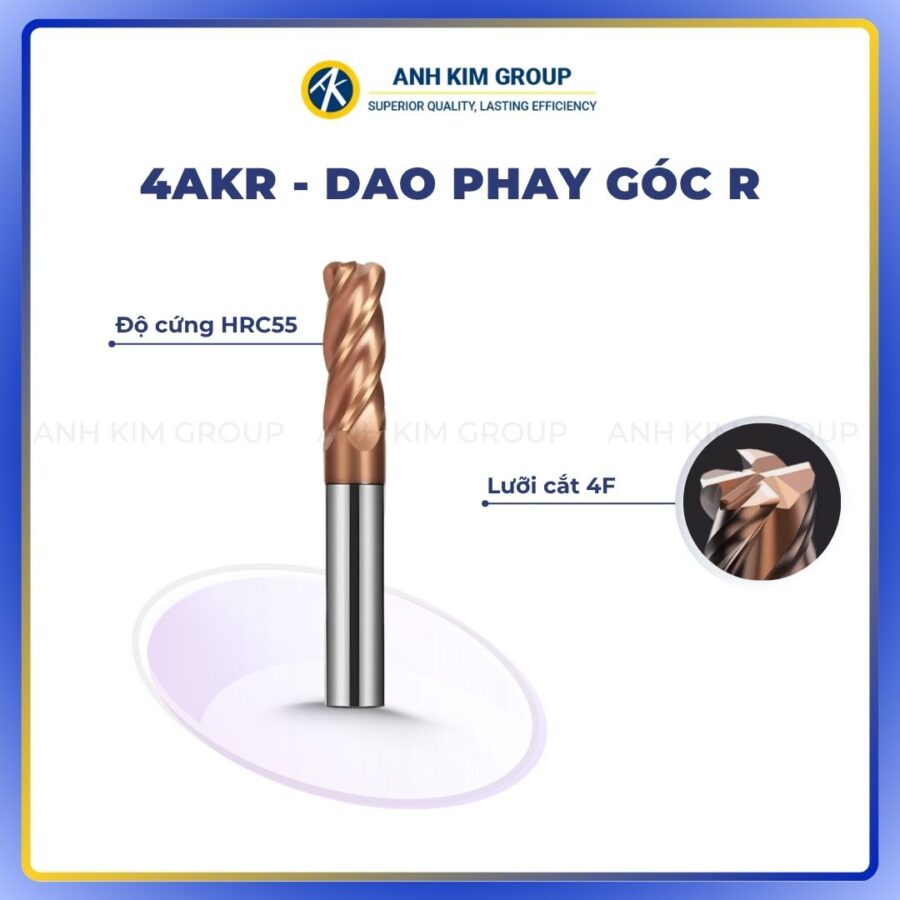
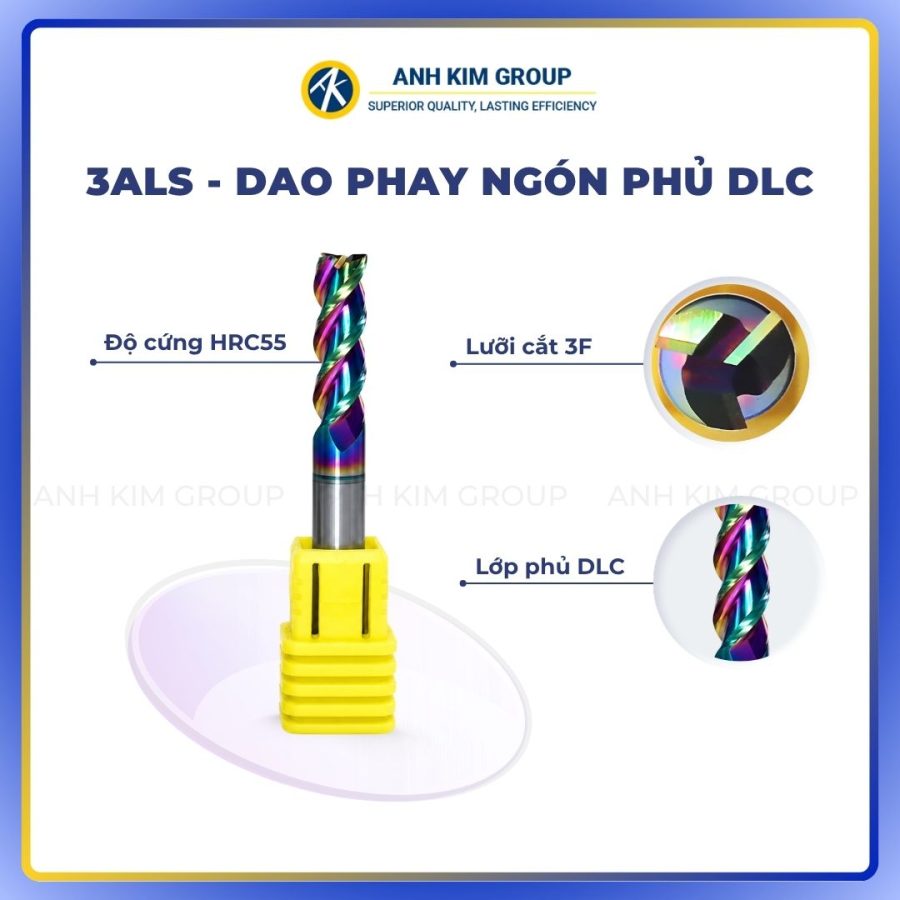
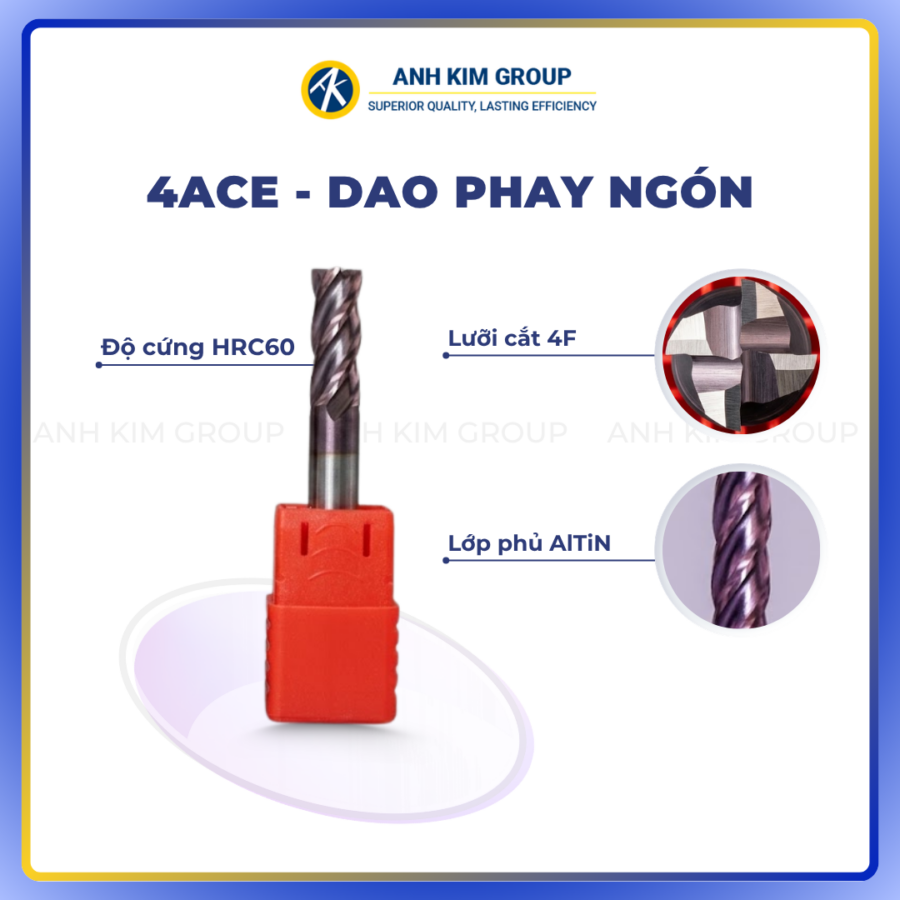
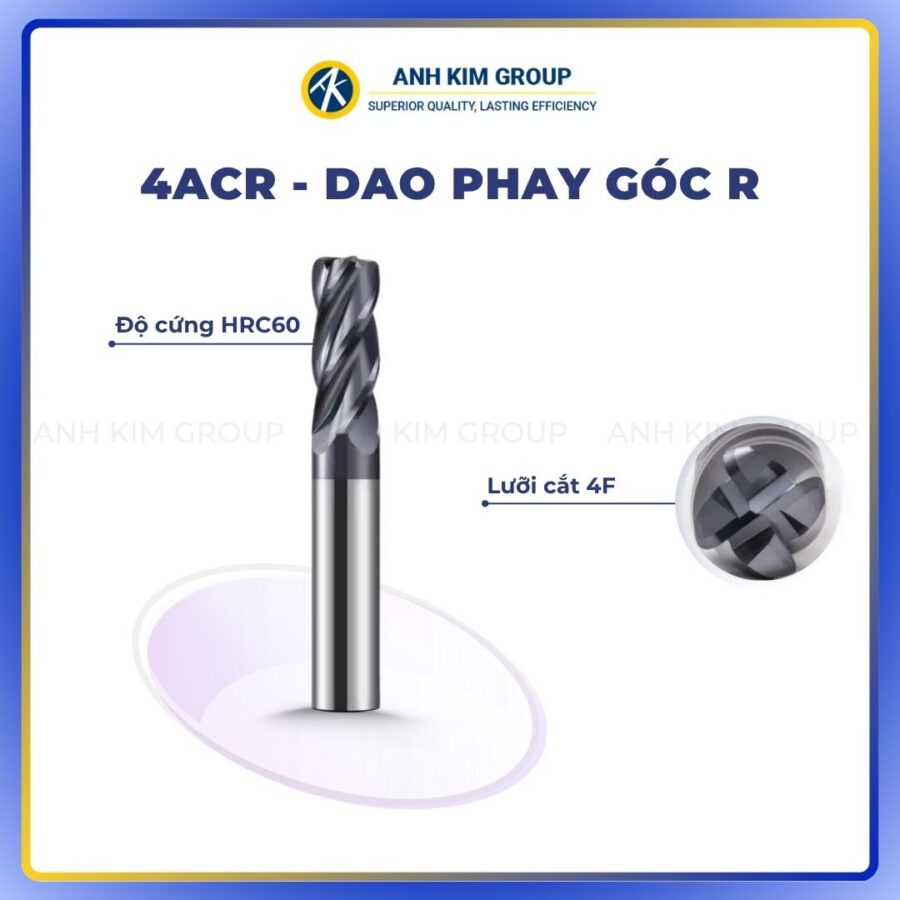
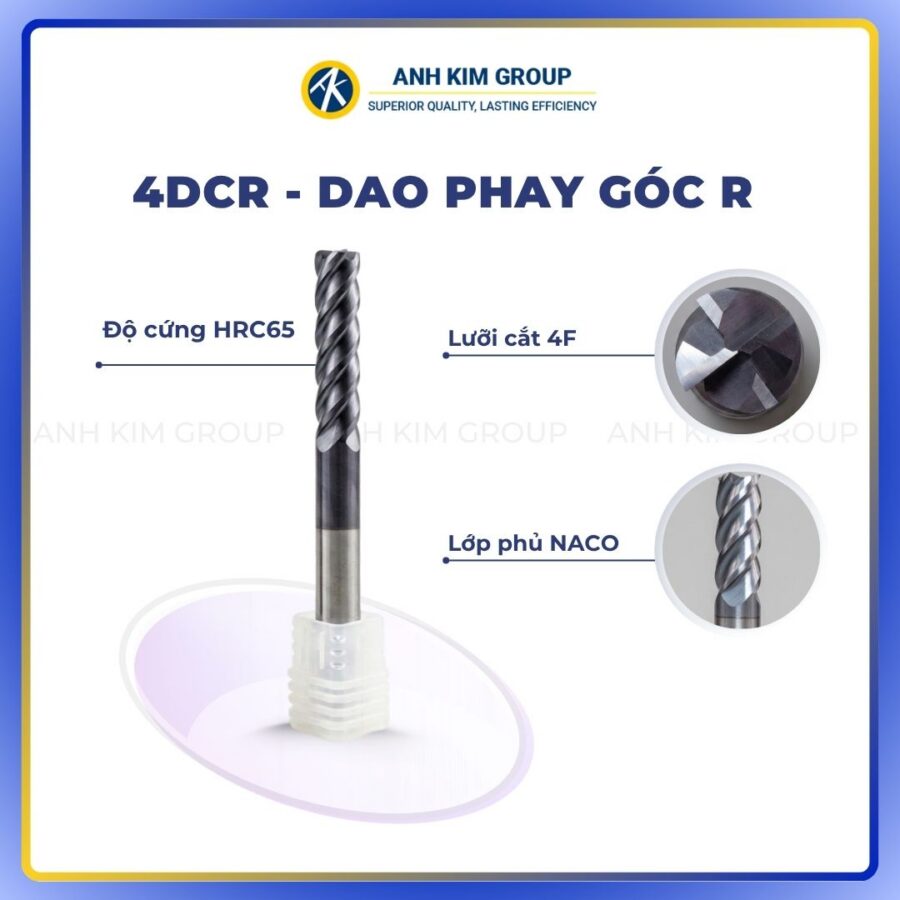
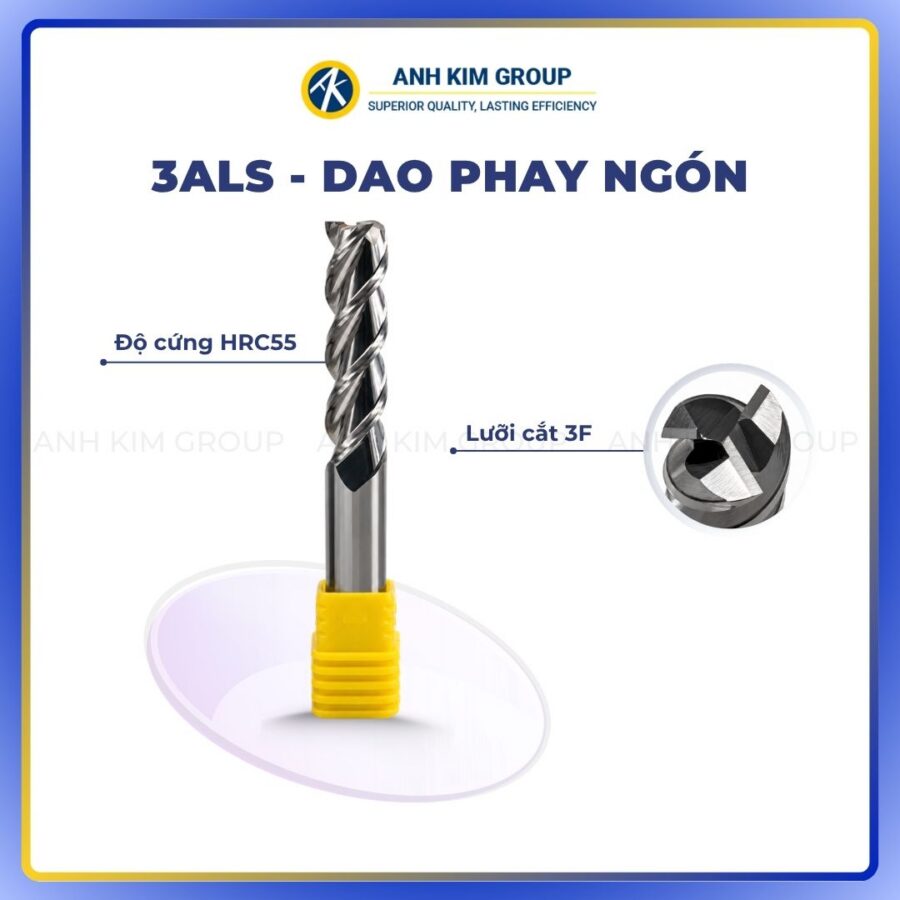
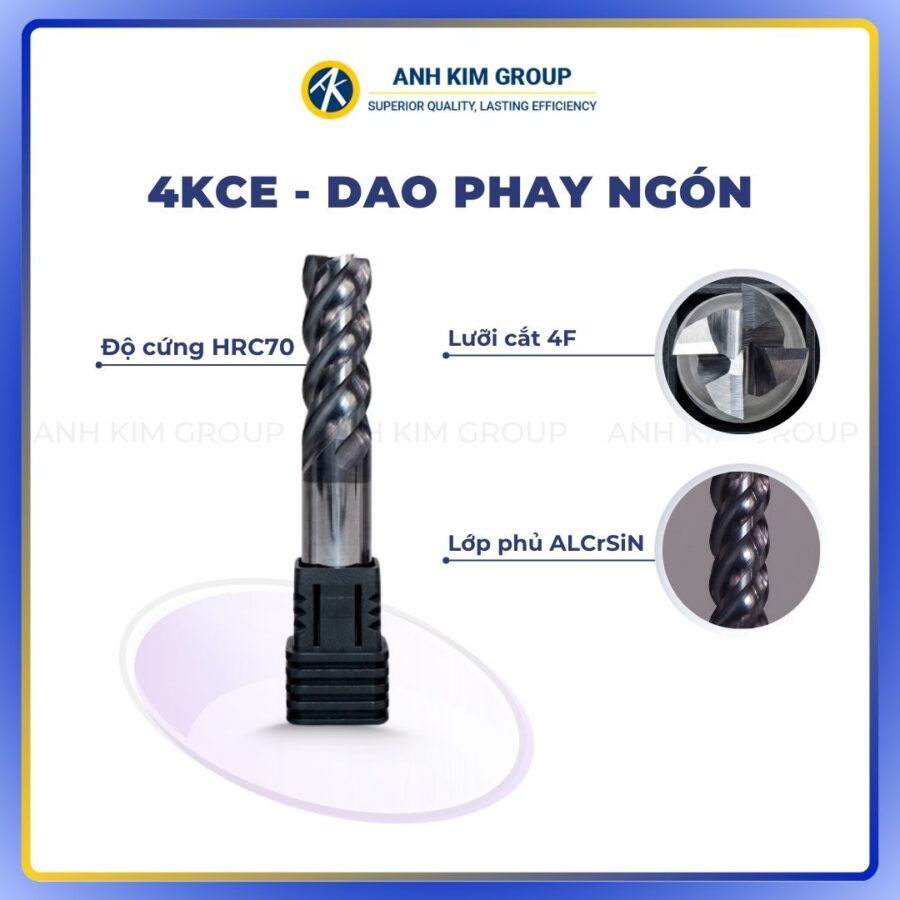
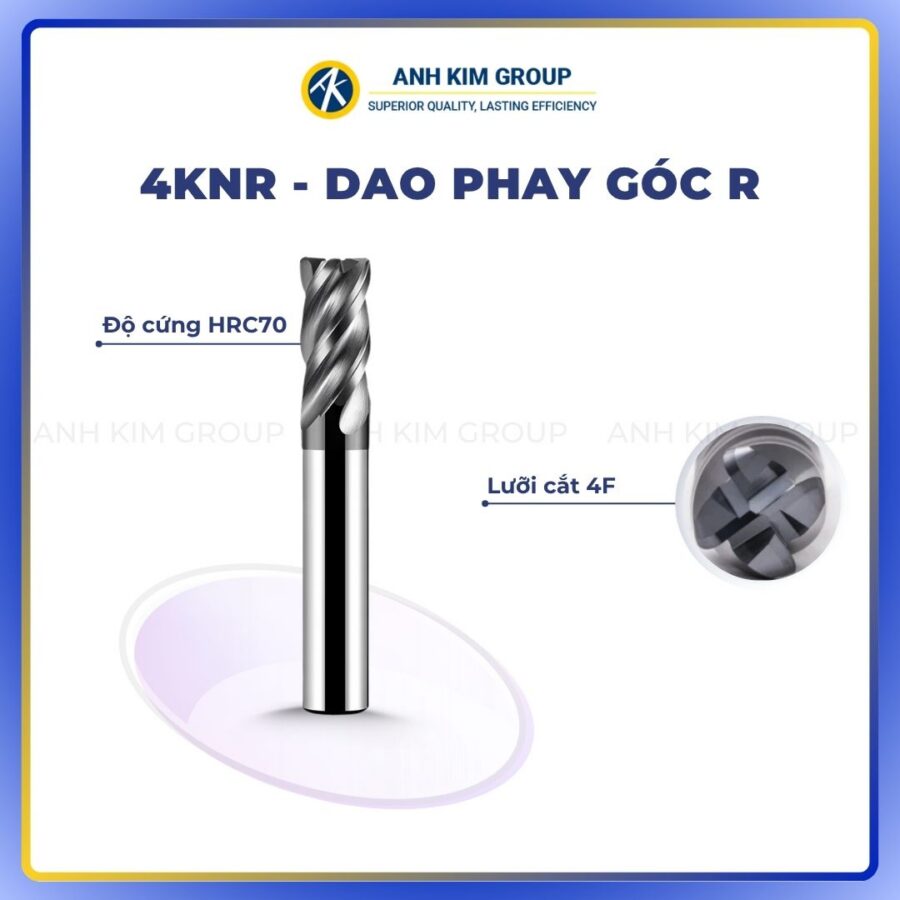
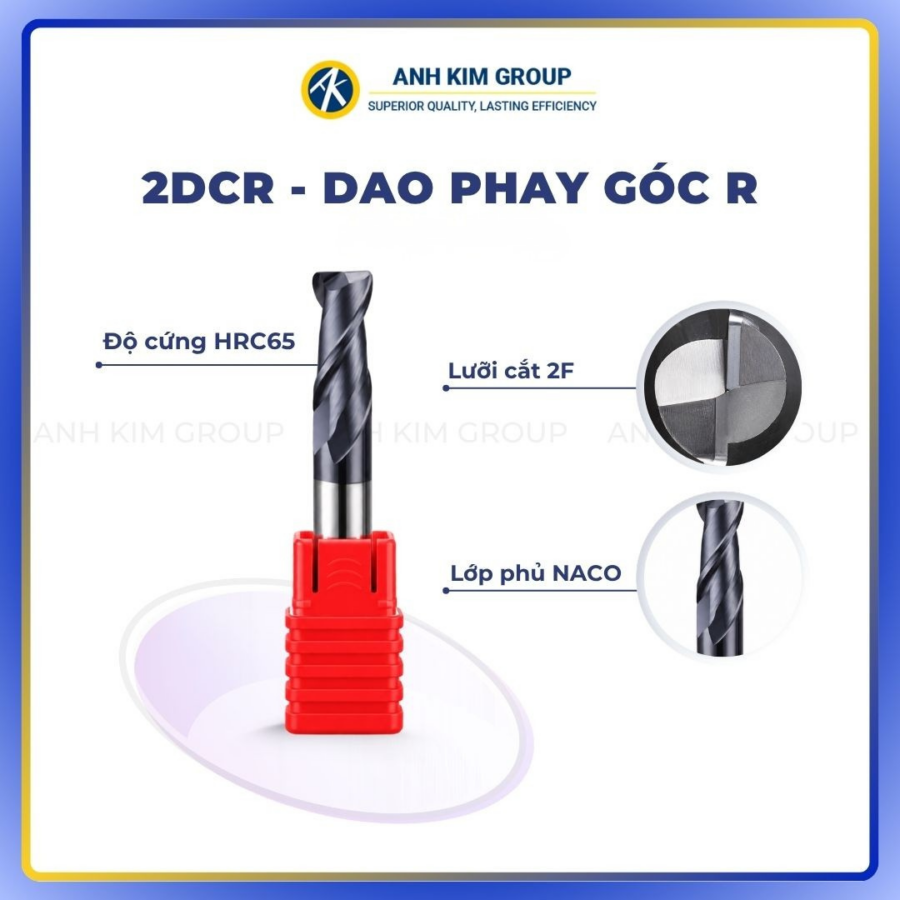
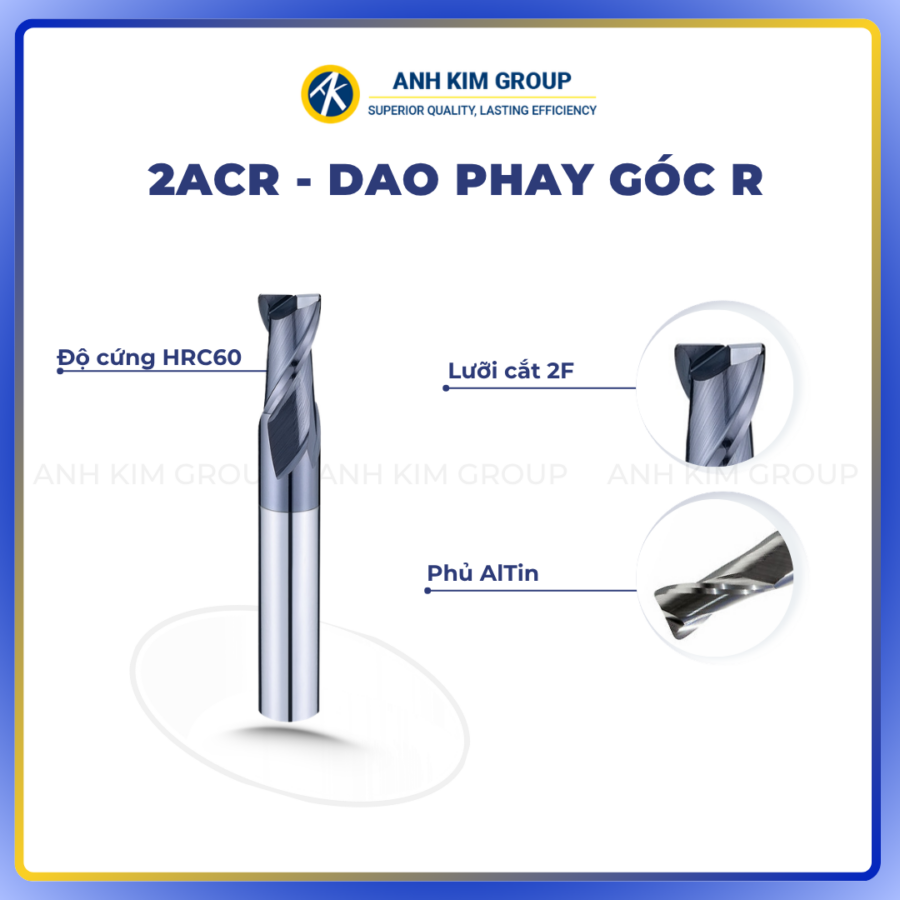
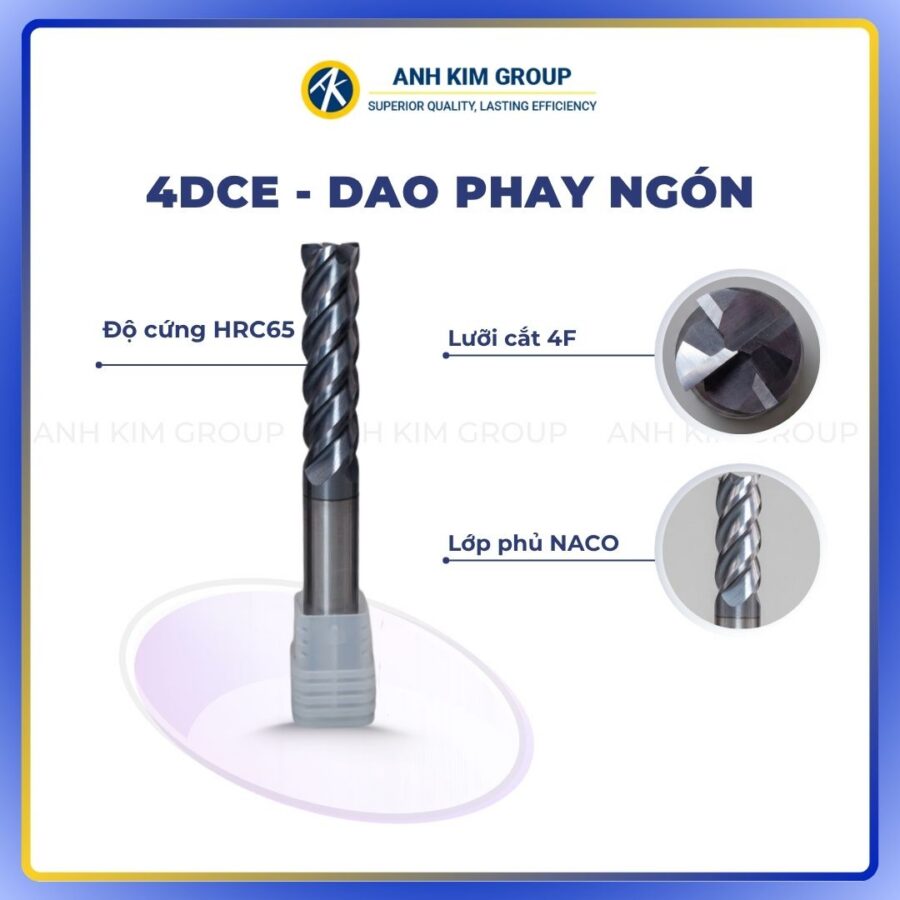
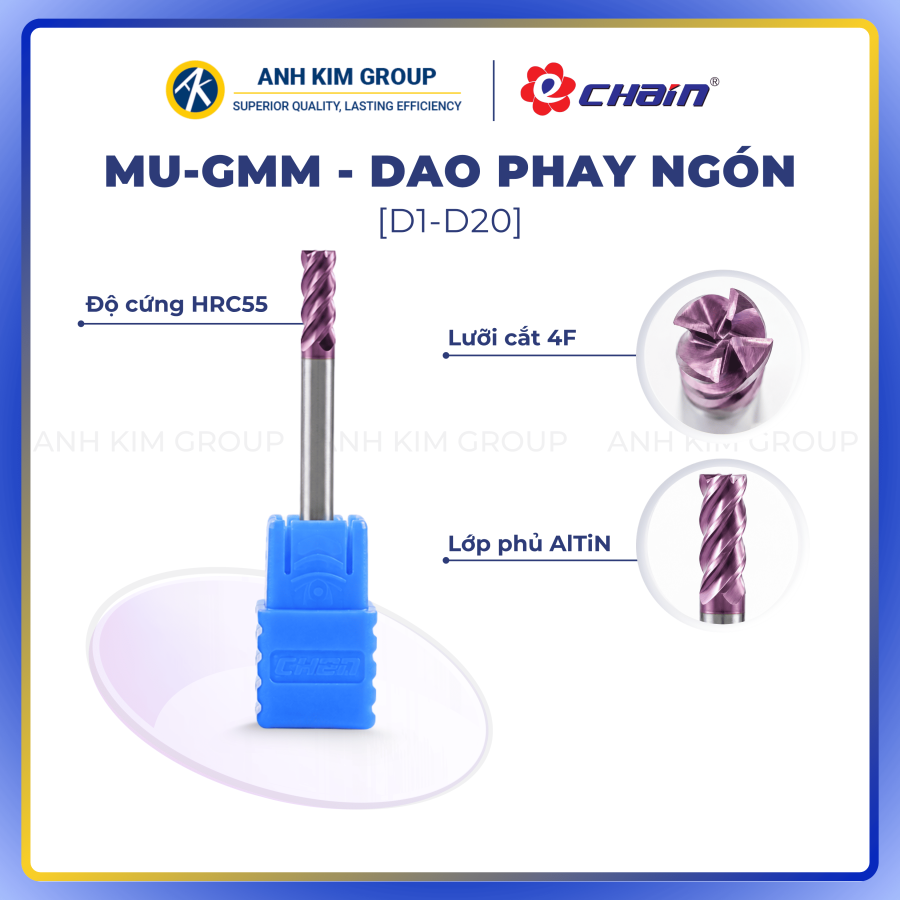
Tùy theo nguyên công có thể sử dụng dao phay ngón, dao phay cầu, dao phay góc R, dao phay mặt hoặc các loại dụng cụ chuyên dụng khác.
Việc lựa chọn số me cắt, góc xoắn, đường kính dao, vật liệu nền và lớp phủ cần phù hợp với vật liệu gia công và yêu cầu của nguyên công thô hoặc tinh.
Gia công khoan, khoét và doa
Khoan, khoét và doa đều được sử dụng để gia công lỗ nhưng có chức năng khác nhau.
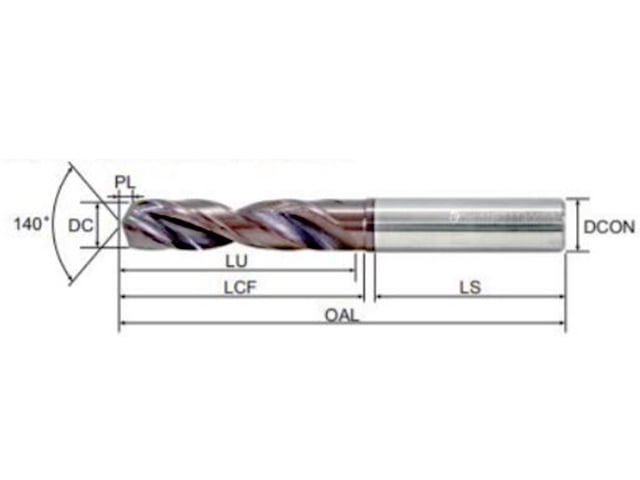
- Khoan: chủ yếu được sử dụng để tạo lỗ ban đầu trên phôi.
- Khoét: giúp mở rộng hoặc cải thiện độ chính xác của lỗ đã có.
- Doa: thường được sử dụng ở bước hoàn thiện nhằm nâng cao độ chính xác kích thước và chất lượng bề mặt lỗ.
Việc lựa chọn phương pháp cần dựa trên đường kính, chiều sâu lỗ, dung sai, độ nhám bề mặt và vật liệu gia công.
Đối với các lỗ sâu, khả năng thoát phoi và cấp dung dịch làm mát đóng vai trò đặc biệt quan trọng vì phoi tích tụ có thể làm tăng nhiệt, mài mòn dụng cụ hoặc ảnh hưởng đến độ chính xác của lỗ.
Gia công mài
Mài sử dụng các hạt mài có độ cứng cao để bóc đi một lượng vật liệu nhỏ trên bề mặt chi tiết.
Phương pháp này thường được sử dụng ở giai đoạn gia công tinh, đặc biệt khi cần:
- Độ chính xác kích thước cao.
- Độ nhám bề mặt thấp.
- Gia công vật liệu đã qua nhiệt luyện.
- Hoàn thiện các bề mặt yêu cầu độ chính xác cao.
Do lượng vật liệu bóc đi trong mỗi lượt tương đối nhỏ, mài thường được sử dụng sau các nguyên công như tiện hoặc phay để đạt chất lượng bề mặt cuối cùng.
Những yếu tố ảnh hưởng đến hiệu quả cắt gọt kim loại
Hiệu quả cắt gọt không chỉ phụ thuộc vào máy hoặc dụng cụ mà là kết quả của nhiều yếu tố tác động đồng thời. Việc kiểm soát tốt các yếu tố này giúp hạn chế mài mòn dao, nâng cao chất lượng bề mặt và duy trì quá trình gia công ổn định.
Vật liệu phôi
Độ cứng, độ bền, độ dẻo, tính dẫn nhiệt và khả năng gia công của vật liệu ảnh hưởng trực tiếp đến lực cắt, nhiệt sinh ra và quá trình hình thành phoi.
Ví dụ, nhôm có tính dẻo và dễ bám dính lên lưỡi cắt nếu hình học dao hoặc điều kiện cắt không phù hợp; trong khi thép có độ cứng cao hoặc thép sau nhiệt yêu cầu dụng cụ có khả năng chịu nhiệt và chống mài mòn tốt hơn.
Dụng cụ cắt
Vật liệu dao, hình học lưỡi cắt, số me, góc xoắn và lớp phủ cần phù hợp với vật liệu và nguyên công gia công.
Dụng cụ không phù hợp có thể làm tăng lực cắt, thoát phoi kém, rung động hoặc giảm tuổi thọ dao.
Chế độ cắt
Các thông số quan trọng gồm:
- Tốc độ cắt Vc.
- Tốc độ trục chính n.
- Lượng chạy dao f hoặc fz.
- Chiều sâu cắt ap.
Thông số quá cao có thể làm tăng nhiệt, lực cắt và tốc độ mài mòn dụng cụ. Ngược lại, thông số không phù hợp hoặc quá thấp so với điều kiện cắt có thể làm giảm năng suất và ảnh hưởng đến chất lượng gia công.
Do đó, thông số cắt nên được thiết lập theo khuyến nghị của nhà sản xuất dụng cụ và tiếp tục điều chỉnh dựa trên máy, độ cứng vững, vật liệu và điều kiện thực tế.
Độ cứng vững của hệ thống
Máy, trục chính, dụng cụ, holder, đồ gá và phôi cần tạo thành một hệ thống đủ cứng vững.
Độ cứng vững kém hoặc dao nhô quá dài có thể làm tăng rung động, sai số kích thước, giảm chất lượng bề mặt và rút ngắn tuổi thọ dụng cụ.
Khả năng thoát phoi
Phoi cần được đưa ra khỏi vùng cắt một cách ổn định. Phoi tích tụ hoặc quấn quanh dụng cụ có thể làm:
- Tăng nhiệt vùng cắt.
- Gây xước bề mặt chi tiết.
- Cản trở dung dịch làm mát.
- Tăng nguy cơ mẻ hoặc gãy dao.
Đây là lý do khả năng thoát phoi luôn cần được xem xét khi lựa chọn hình học dao và chế độ cắt.
Làm mát và bôi trơn
Dung dịch cắt gọt có thể hỗ trợ giảm ma sát, kiểm soát nhiệt và đưa phoi ra khỏi vùng gia công.
Tuy nhiên, loại dung dịch, nồng độ và phương pháp cấp cần phù hợp với vật liệu, dụng cụ và nguyên công. Không phải mọi trường hợp đều cần sử dụng cùng một phương pháp làm mát.
Nhìn chung, chế độ gia công cần được thiết lập dựa trên tổng thể vật liệu phôi – dụng cụ – máy – đồ gá – nguyên công, thay vì áp dụng một bộ thông số cố định cho mọi trường hợp.
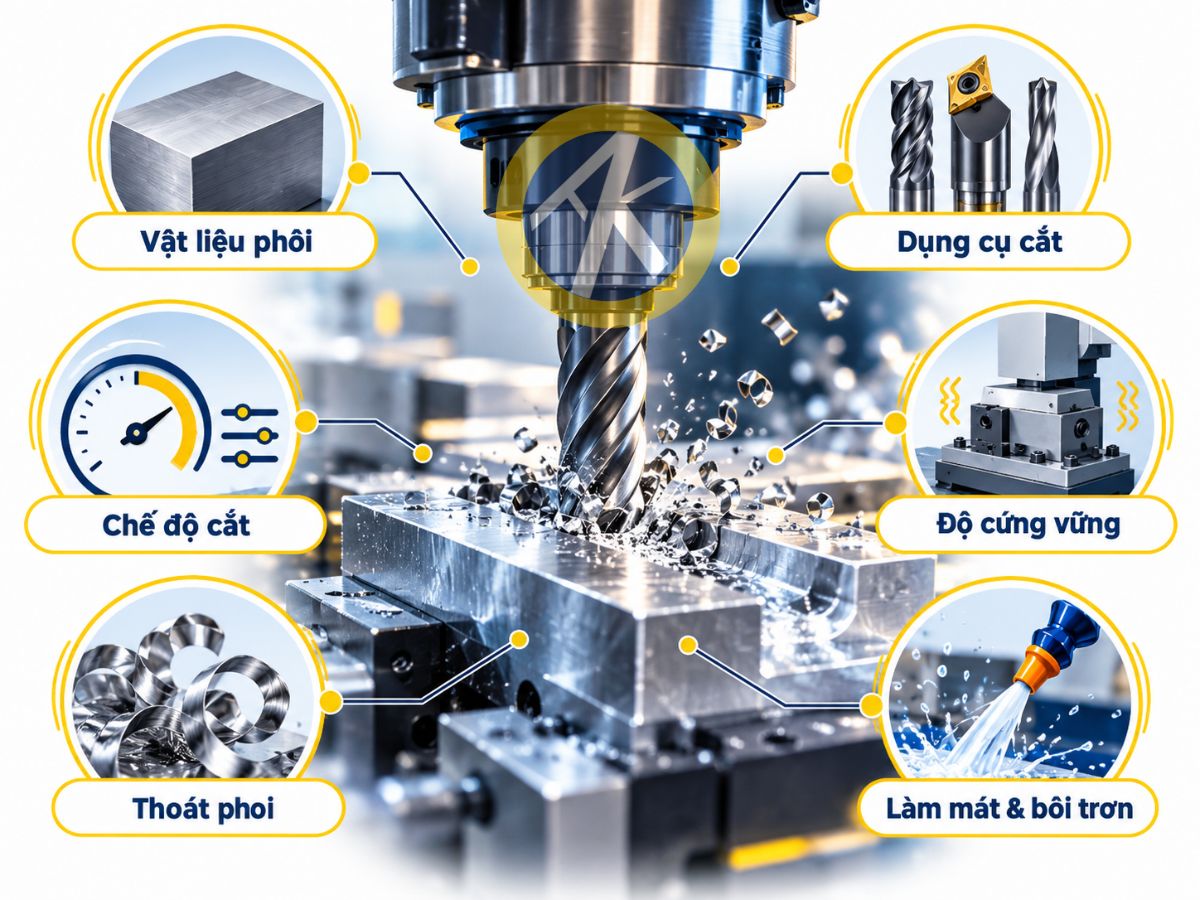
Những yếu tố ảnh hưởng đến quá trình cắt gọt kim loại
Cách lựa chọn dụng cụ cắt phù hợp
Lựa chọn đúng dụng cụ cắt là yếu tố quan trọng giúp duy trì độ ổn định, kéo dài tuổi thọ dao và đảm bảo chất lượng chi tiết.
Trước khi lựa chọn dao, cần xác định:
- Vật liệu và độ cứng của phôi.
- Phương pháp gia công: tiện, phay, khoan hay nguyên công khác.
- Gia công thô hay gia công tinh.
- Kích thước và hình dạng chi tiết.
- Độ sâu gia công và độ nhô của dao.
- Dung sai và độ nhám bề mặt yêu cầu.
- Công suất và độ cứng vững của máy.
- Phương pháp làm mát.
- Thông số cắt được nhà sản xuất khuyến nghị.
Ví dụ, khi gia công nhôm, thường ưu tiên dụng cụ có lưỡi cắt sắc, rãnh thoát phoi tốt và hình học phù hợp để hạn chế hiện tượng phoi bám vào lưỡi cắt.
Với thép hoặc vật liệu có độ cứng cao, cần lựa chọn vật liệu dao và lớp phủ có khả năng chịu nhiệt, chống mài mòn phù hợp. Đối với gia công tinh, hình học lưỡi cắt, độ đảo của dao và chế độ cắt cũng cần được kiểm soát để đạt chất lượng bề mặt yêu cầu.
Ngoài việc chọn đúng loại dụng cụ, người vận hành nên tham khảo tốc độ cắt, lượng chạy dao và chiều sâu cắt do nhà sản xuất khuyến nghị, sau đó điều chỉnh theo độ cứng vững của máy, phương pháp gá và điều kiện gia công thực tế.
Như vậy công nghệ cắt gọt kim loại là nền tảng quan trọng trong sản xuất cơ khí, bao gồm nhiều phương pháp như tiện, phay, khoan và mài. Hiệu quả gia công không chỉ phụ thuộc vào máy mà còn liên quan chặt chẽ đến vật liệu phôi, dụng cụ cắt, chế độ cắt, độ cứng vững và khả năng kiểm soát phoi. Hiểu đúng nguyên lý và lựa chọn giải pháp phù hợp sẽ giúp quá trình gia công ổn định hơn, kéo dài tuổi thọ dao và đảm bảo chất lượng bề mặt chi tiết.
CNC Ánh Kim cung cấp đa dạng dao cụ cắt gọt CNC như dao phay, dao tiện, mảnh insert, dụng cụ khoan cùng các dòng dầu cắt gọt ÁNH KIM OIL phục vụ nhiều nhu cầu gia công kim loại. Với đội ngũ kỹ thuật đồng hành, CNC Ánh Kim hỗ trợ khách hàng lựa chọn dao cụ, dầu cắt gọt và giải pháp phù hợp theo vật liệu, máy và điều kiện gia công thực tế.
Thông tin liên hệ Tập Đoàn Ánh Kim:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Gmail: tapdoananhkim@gmail.com