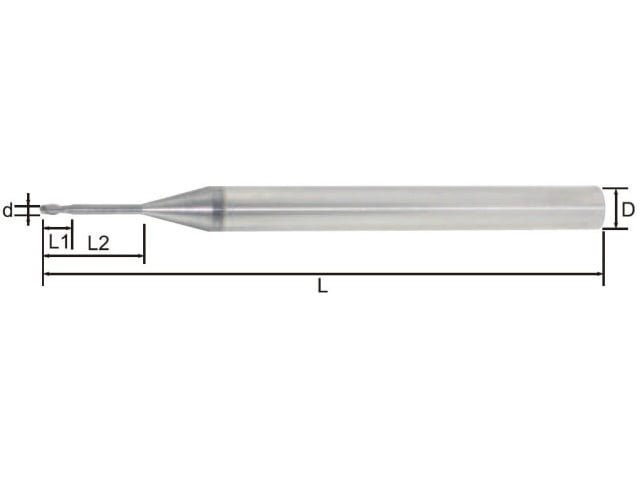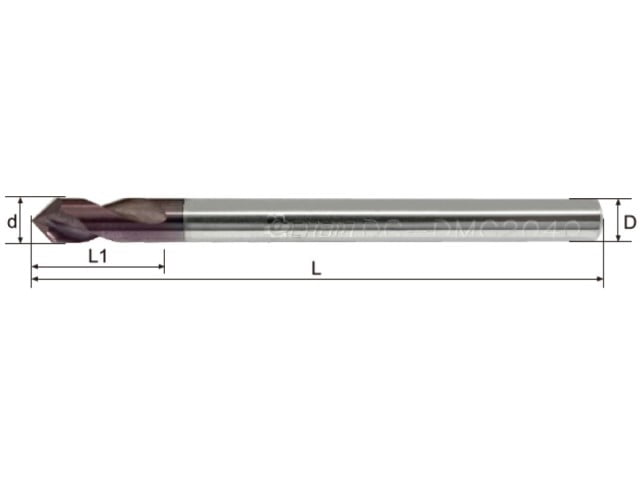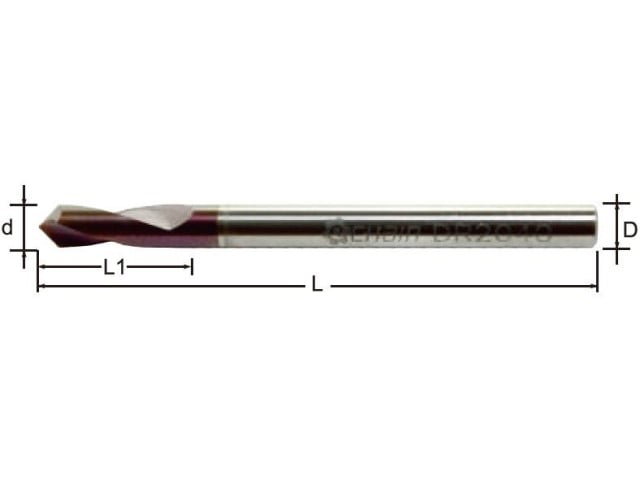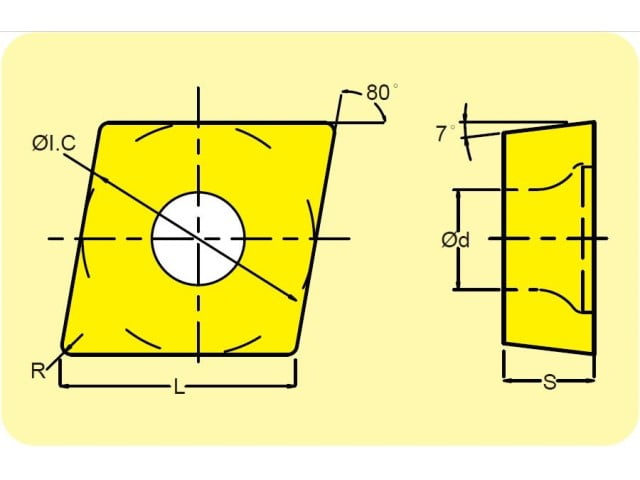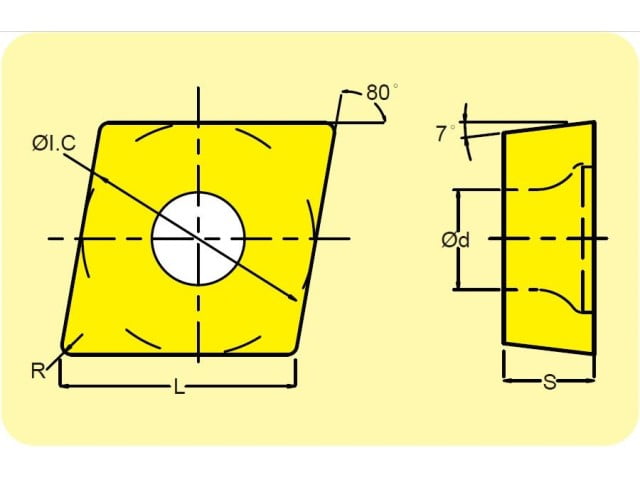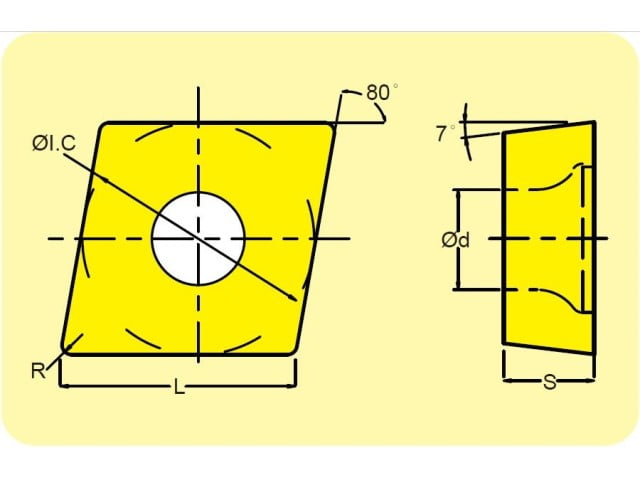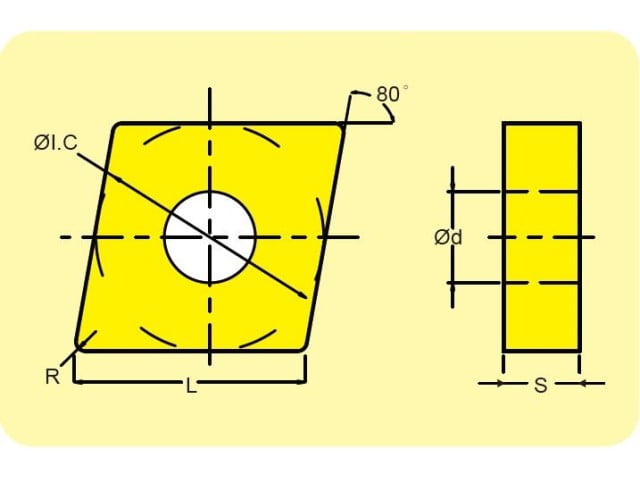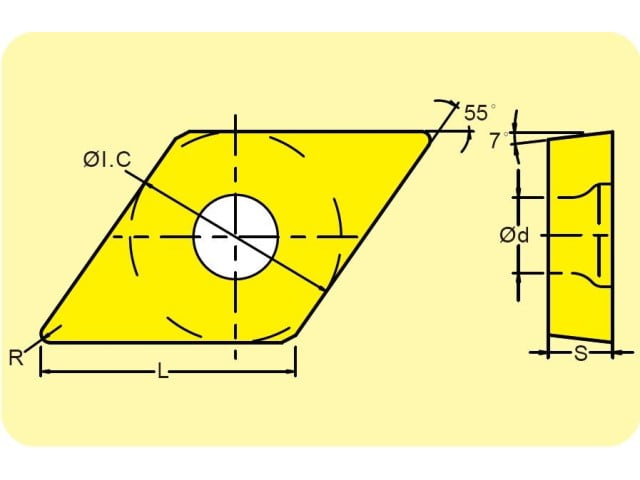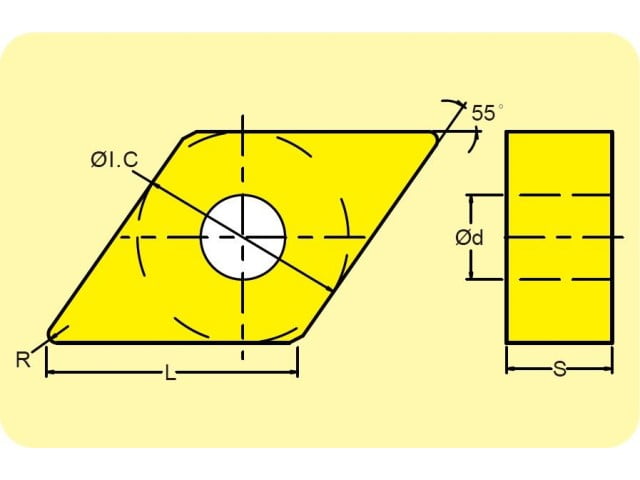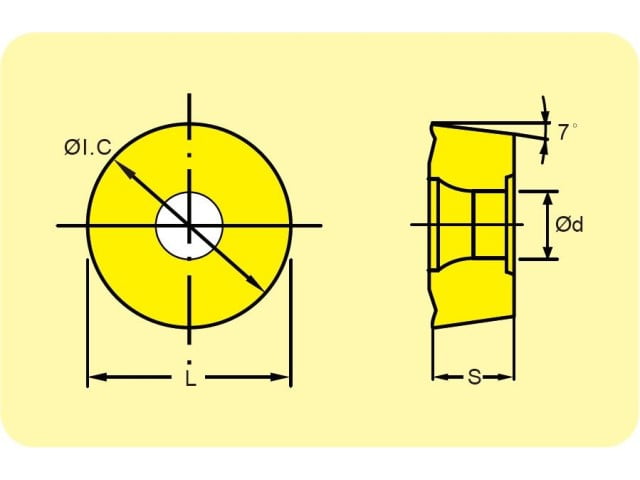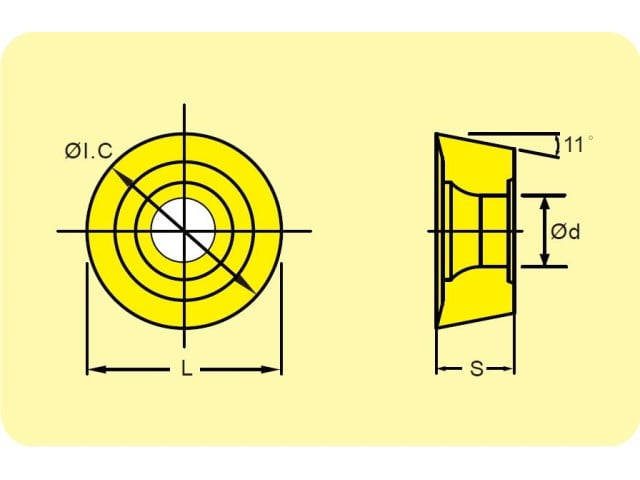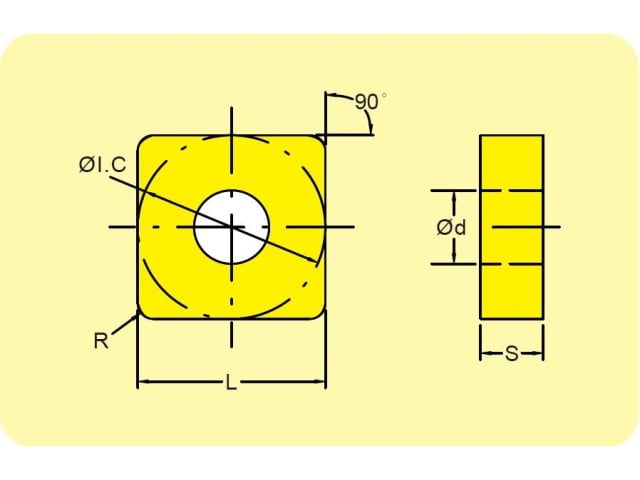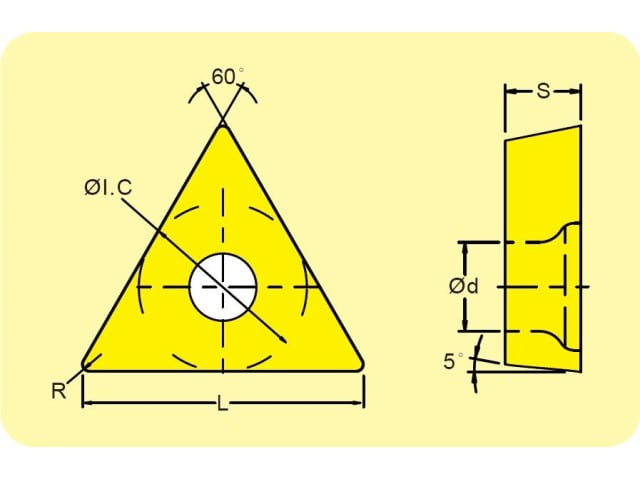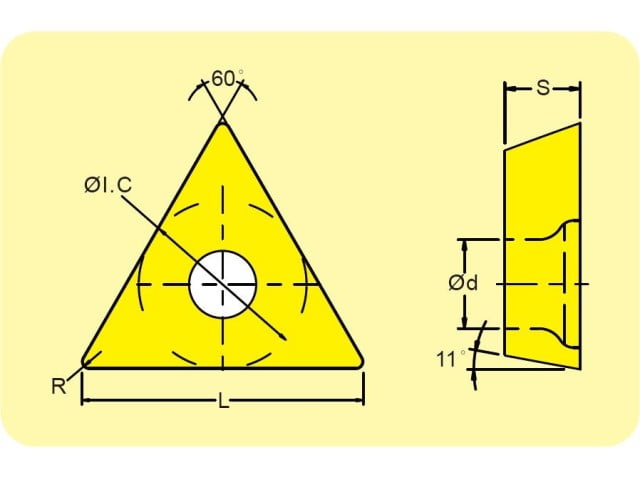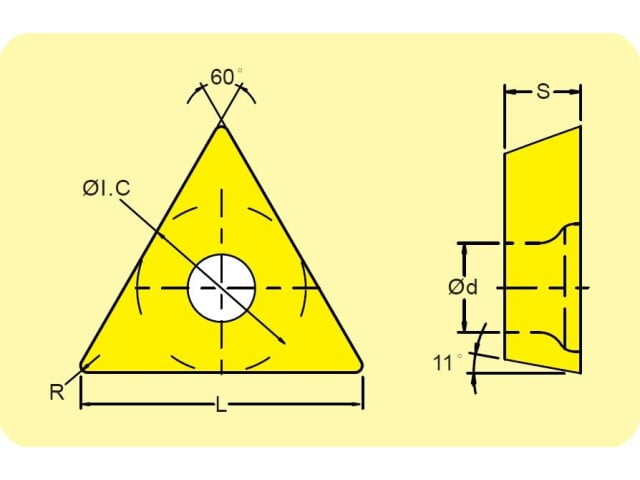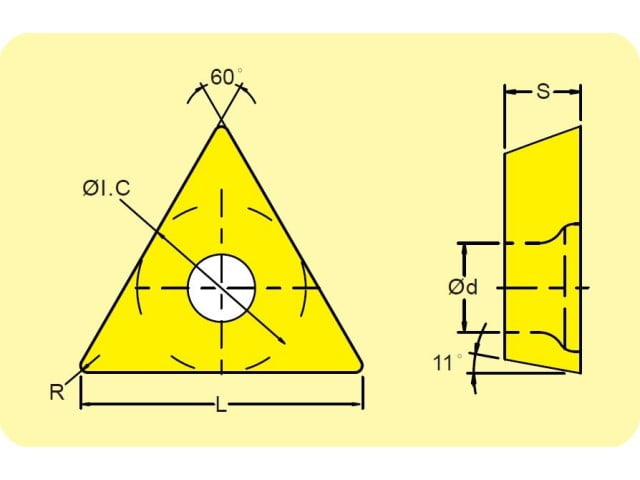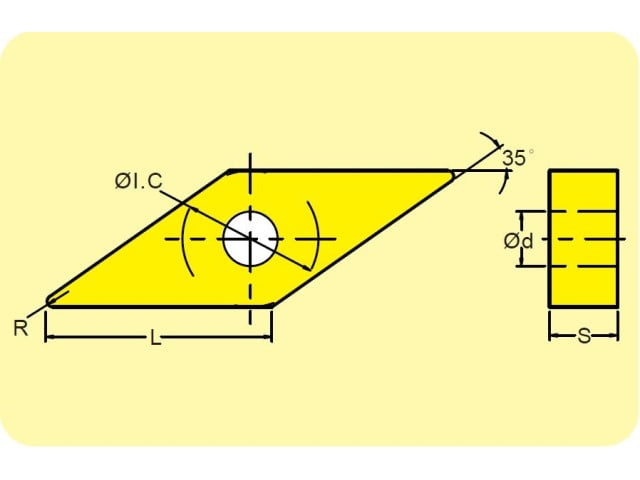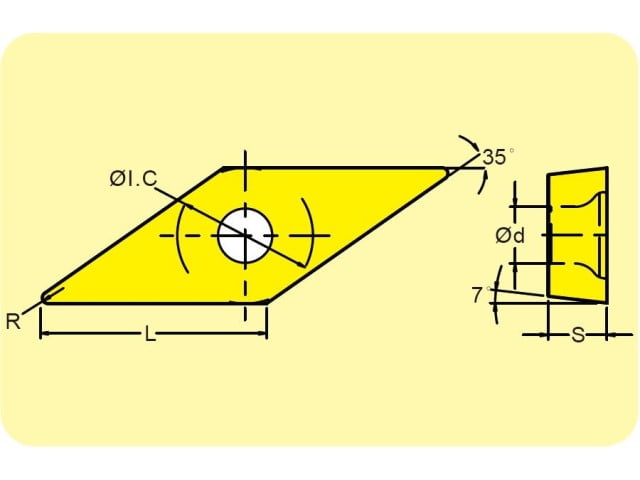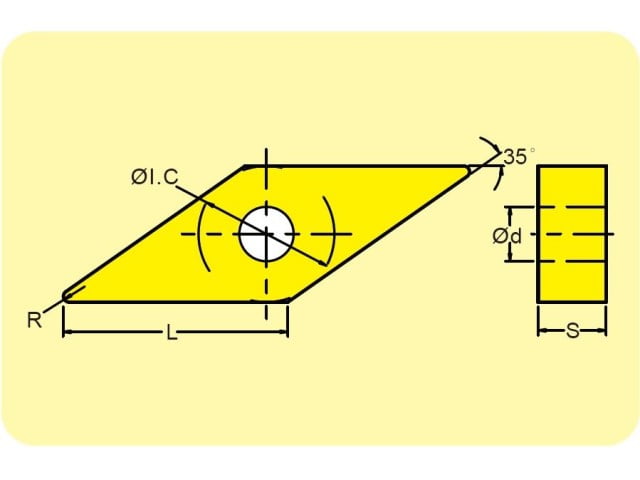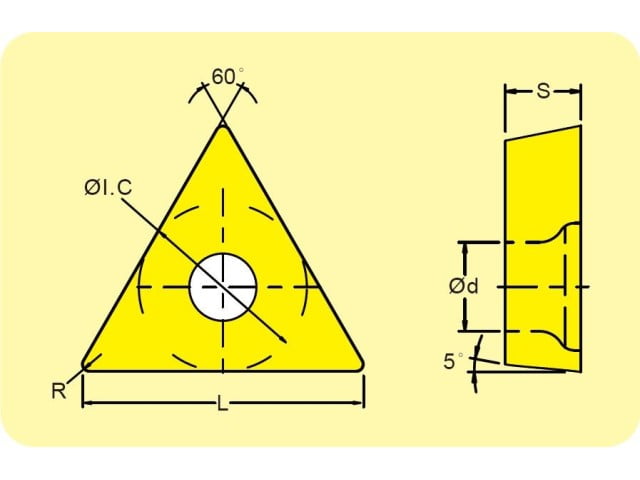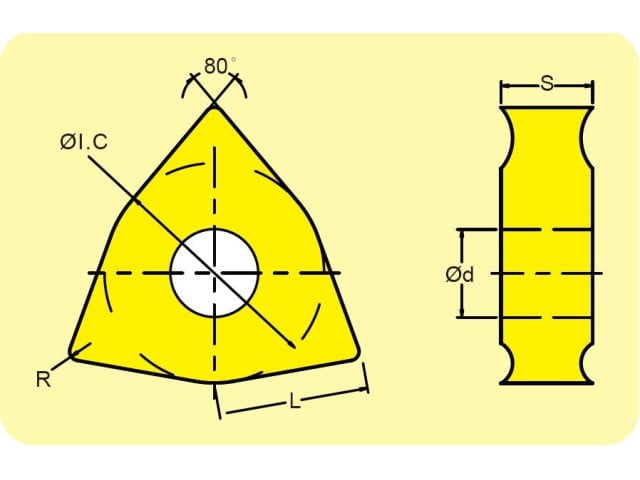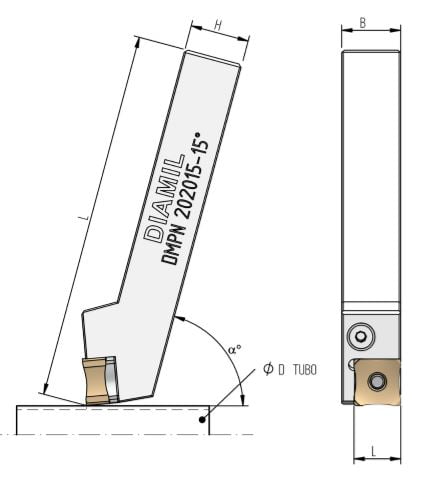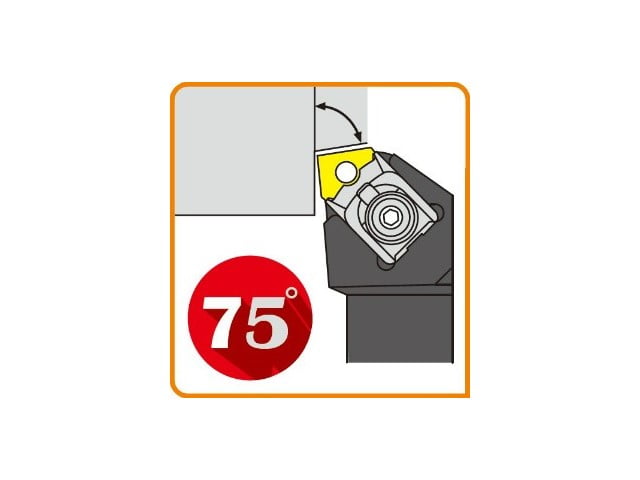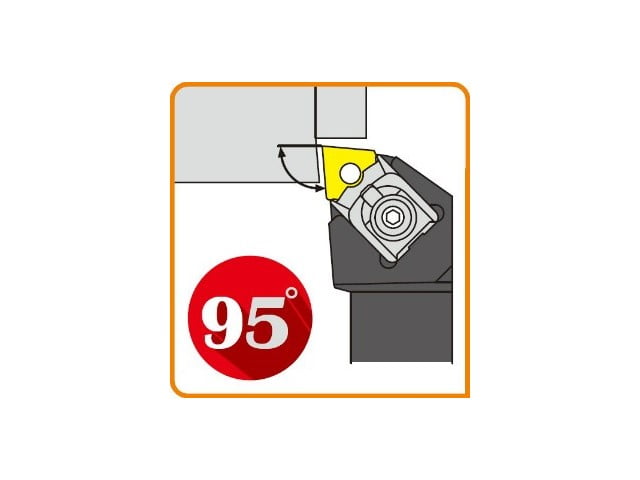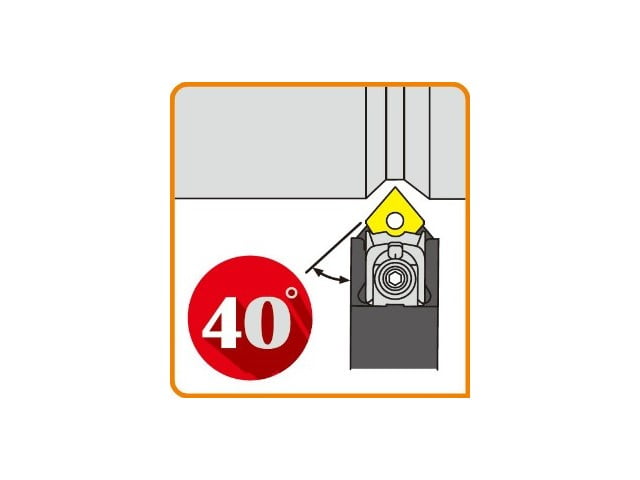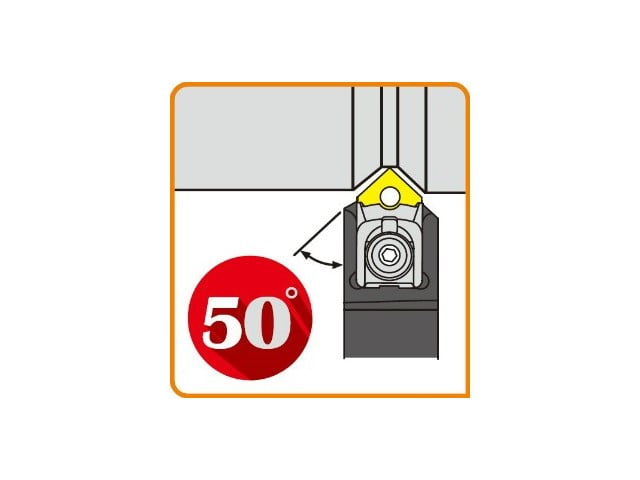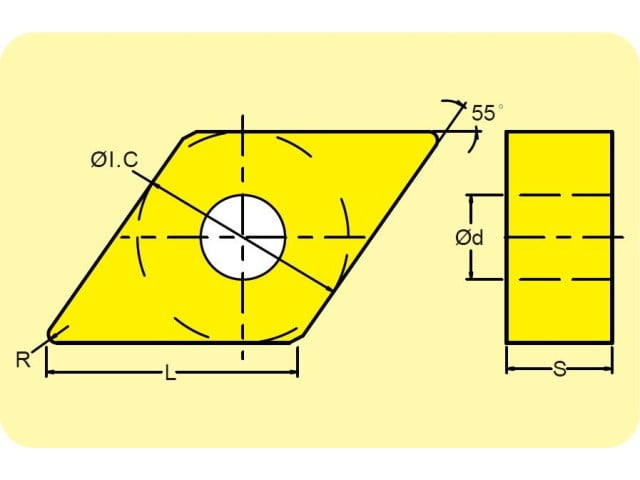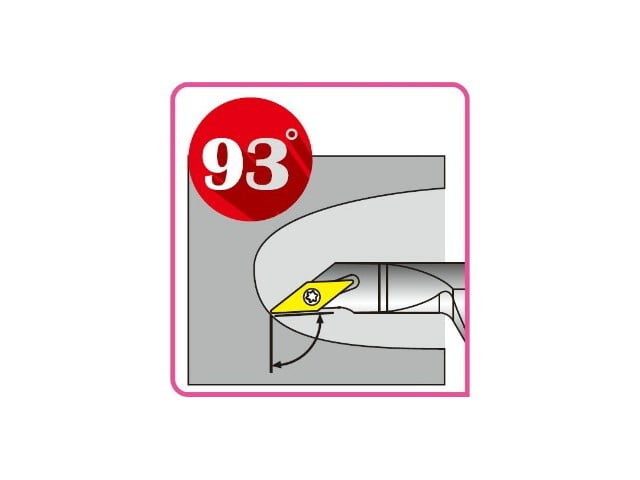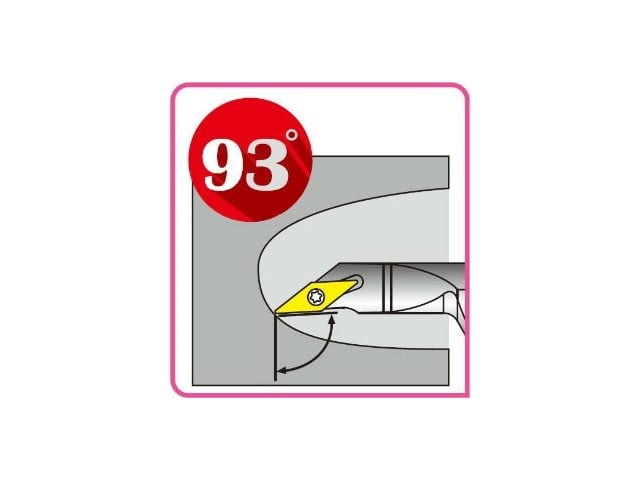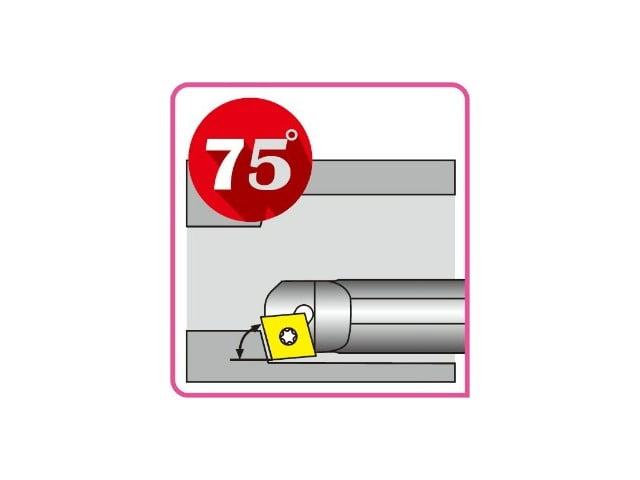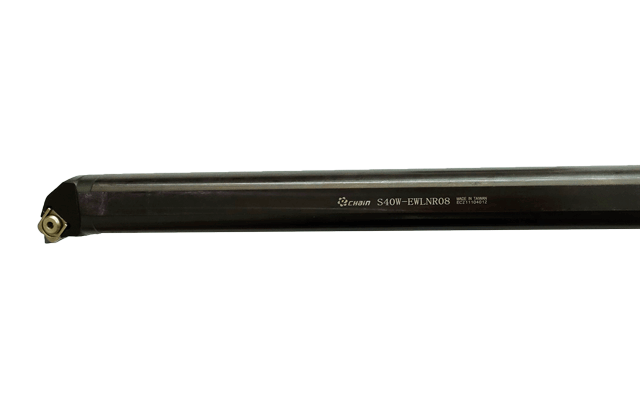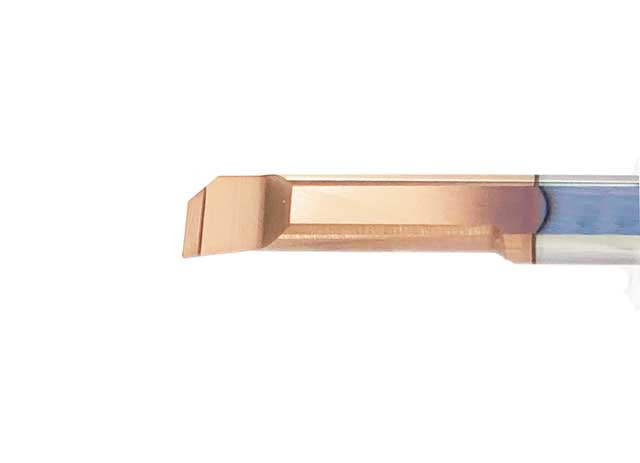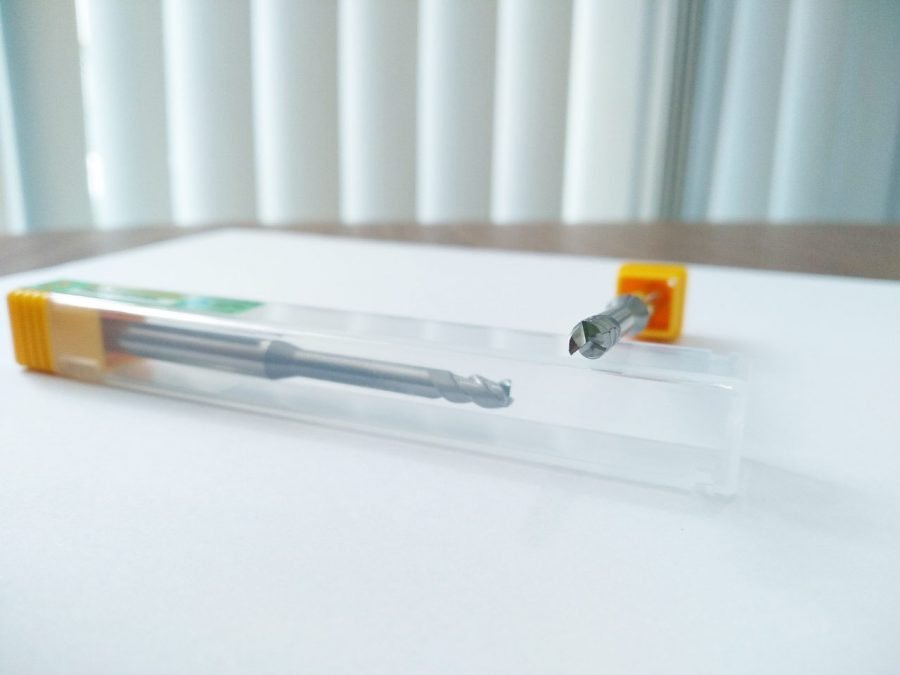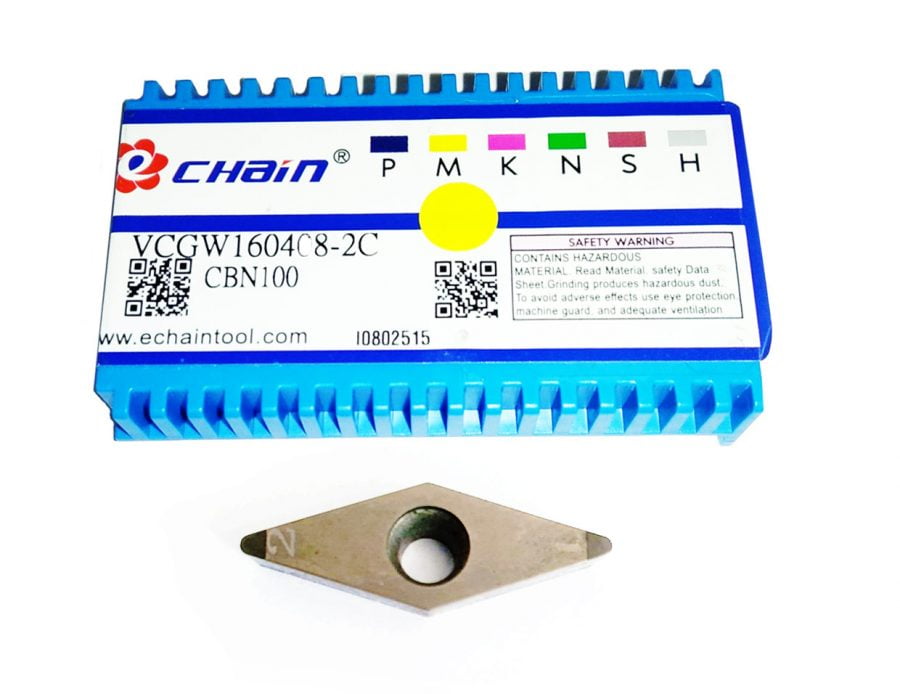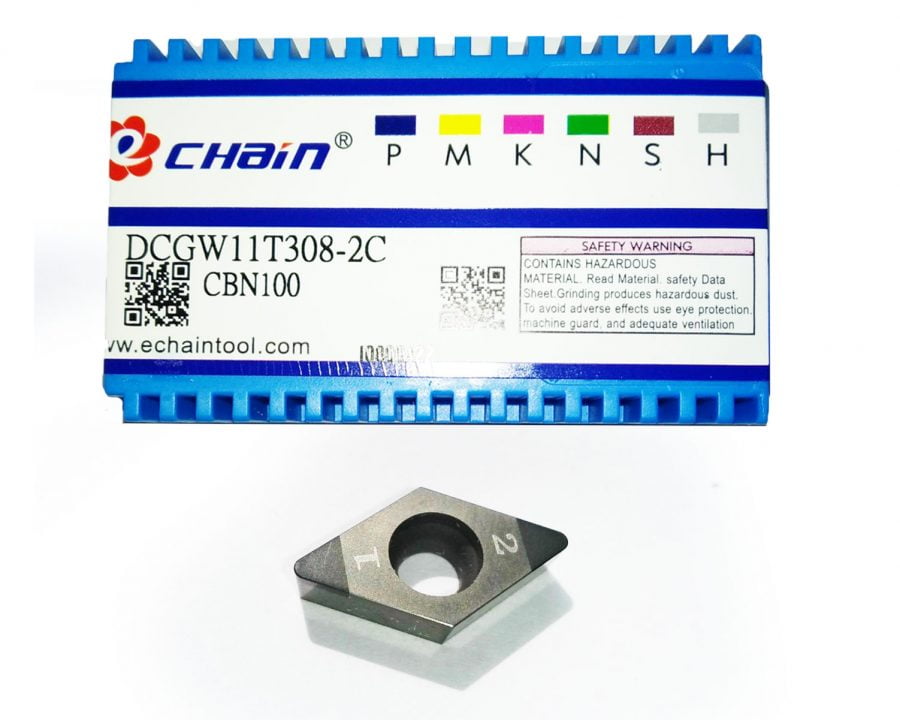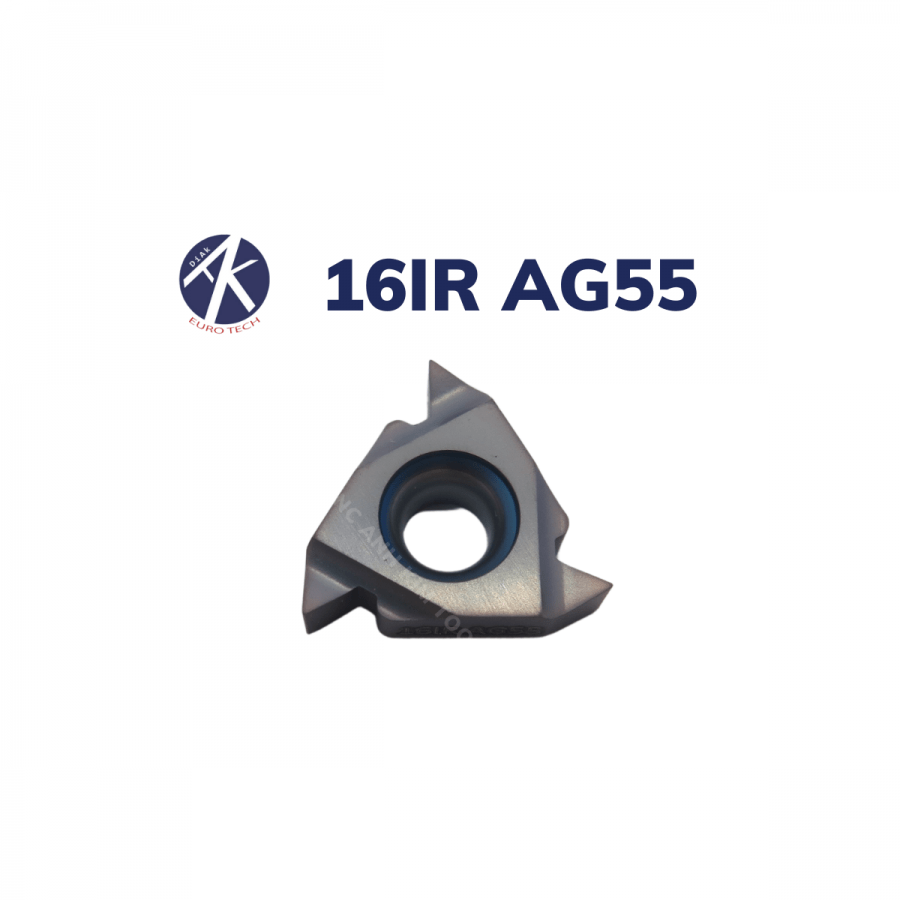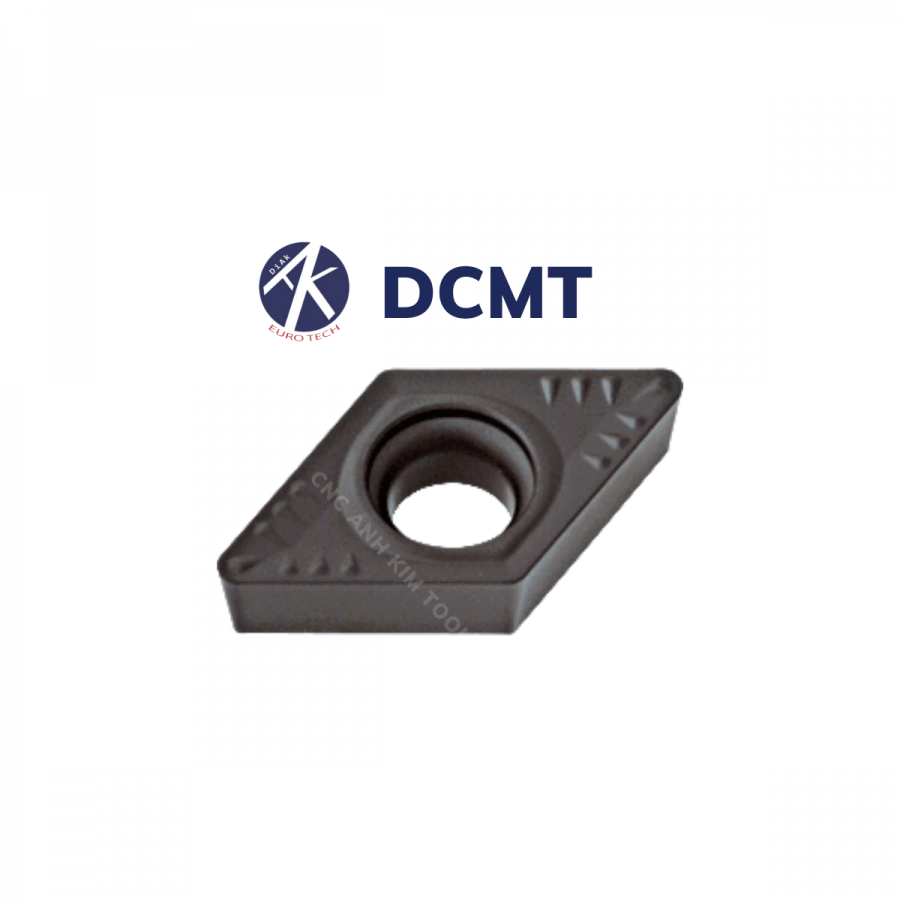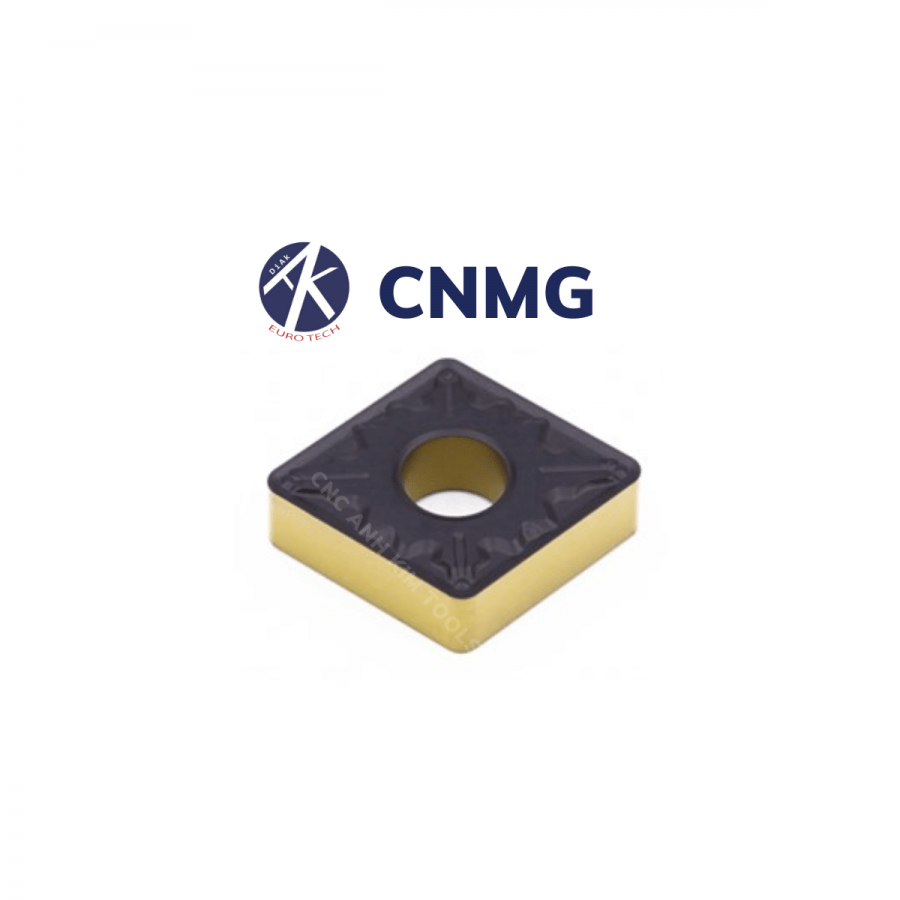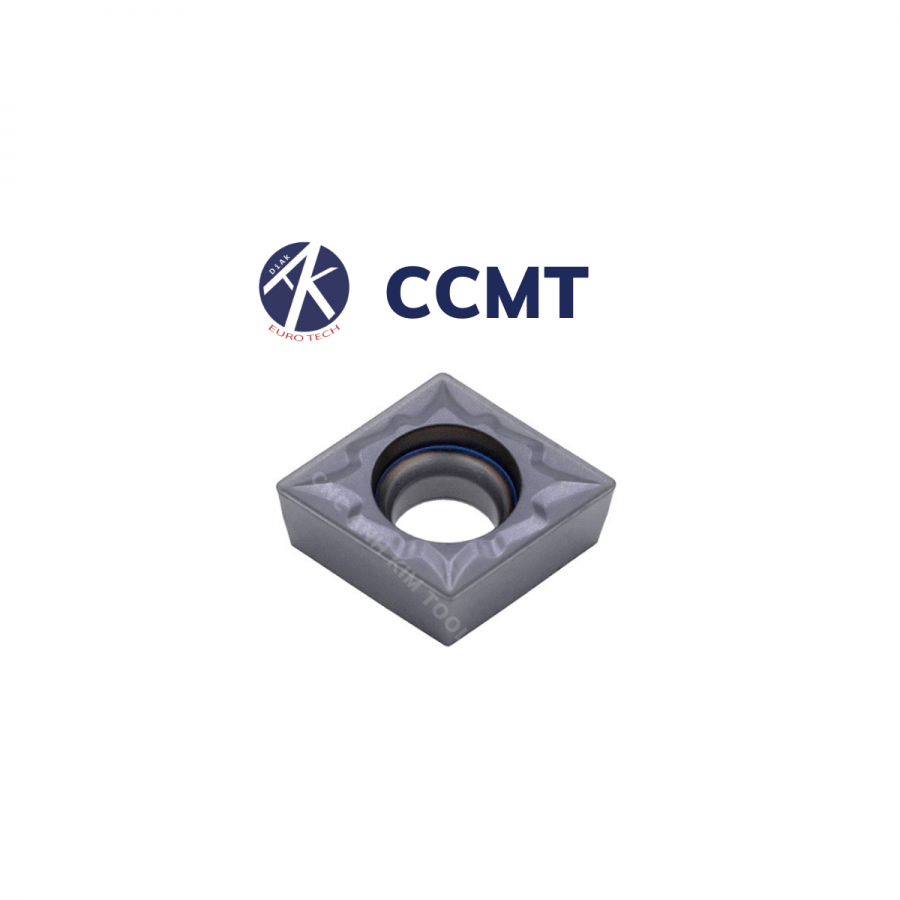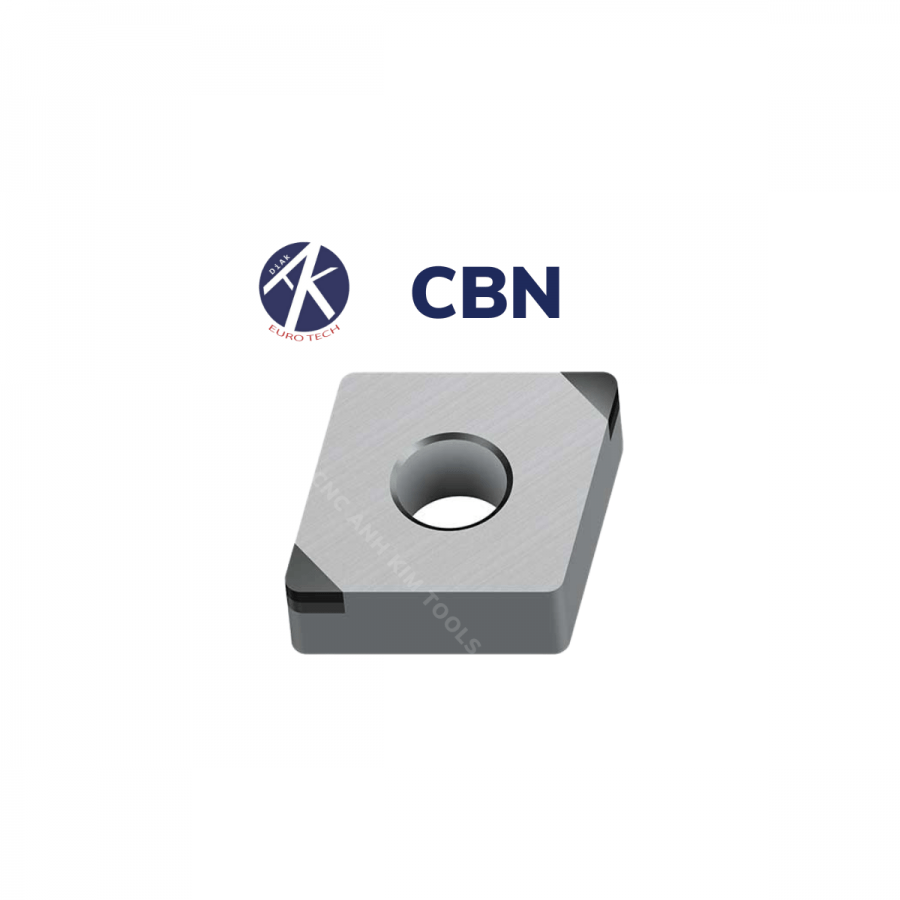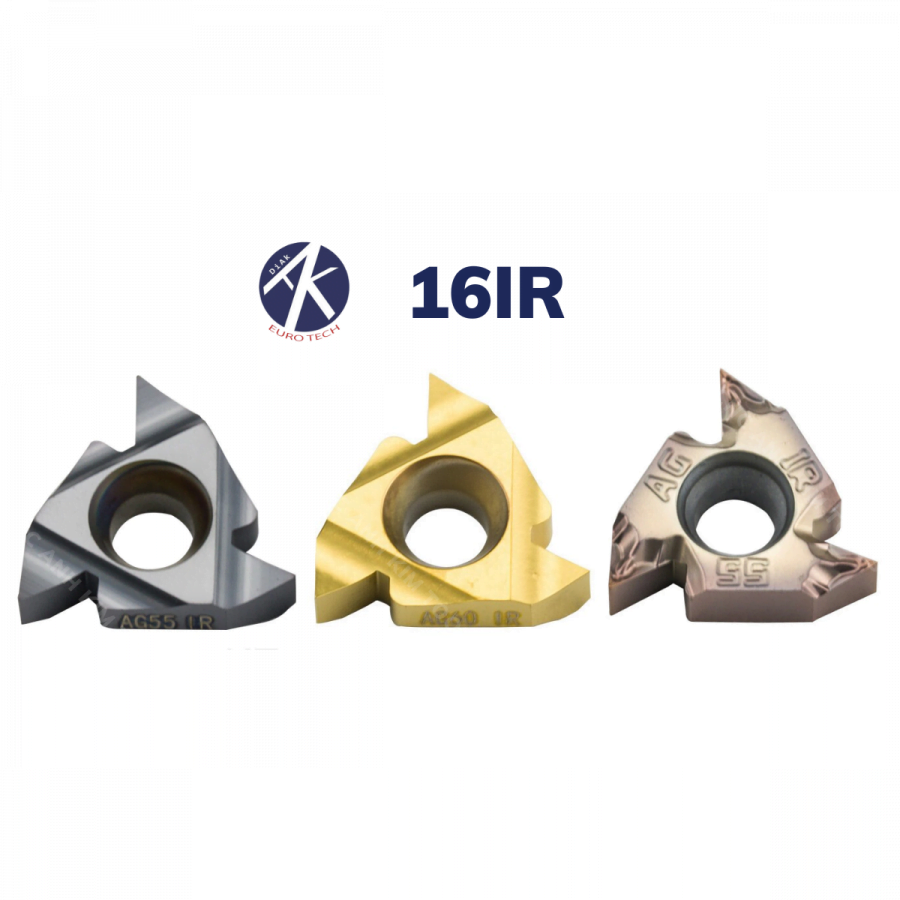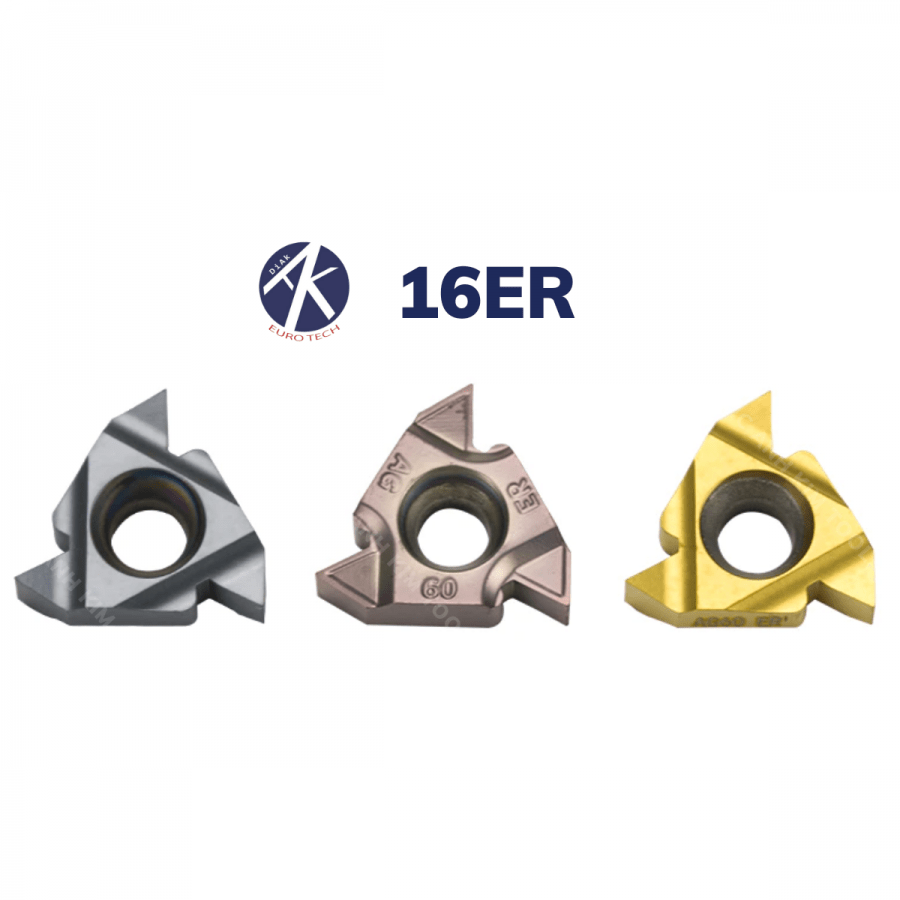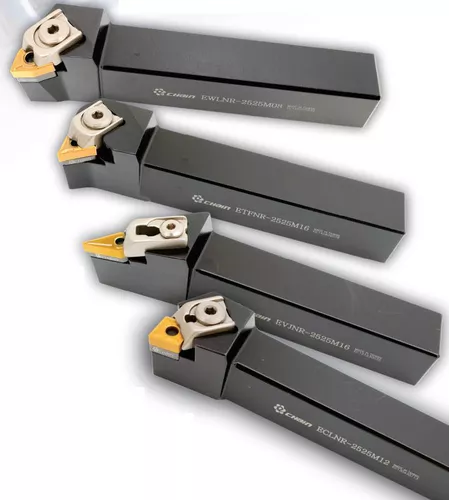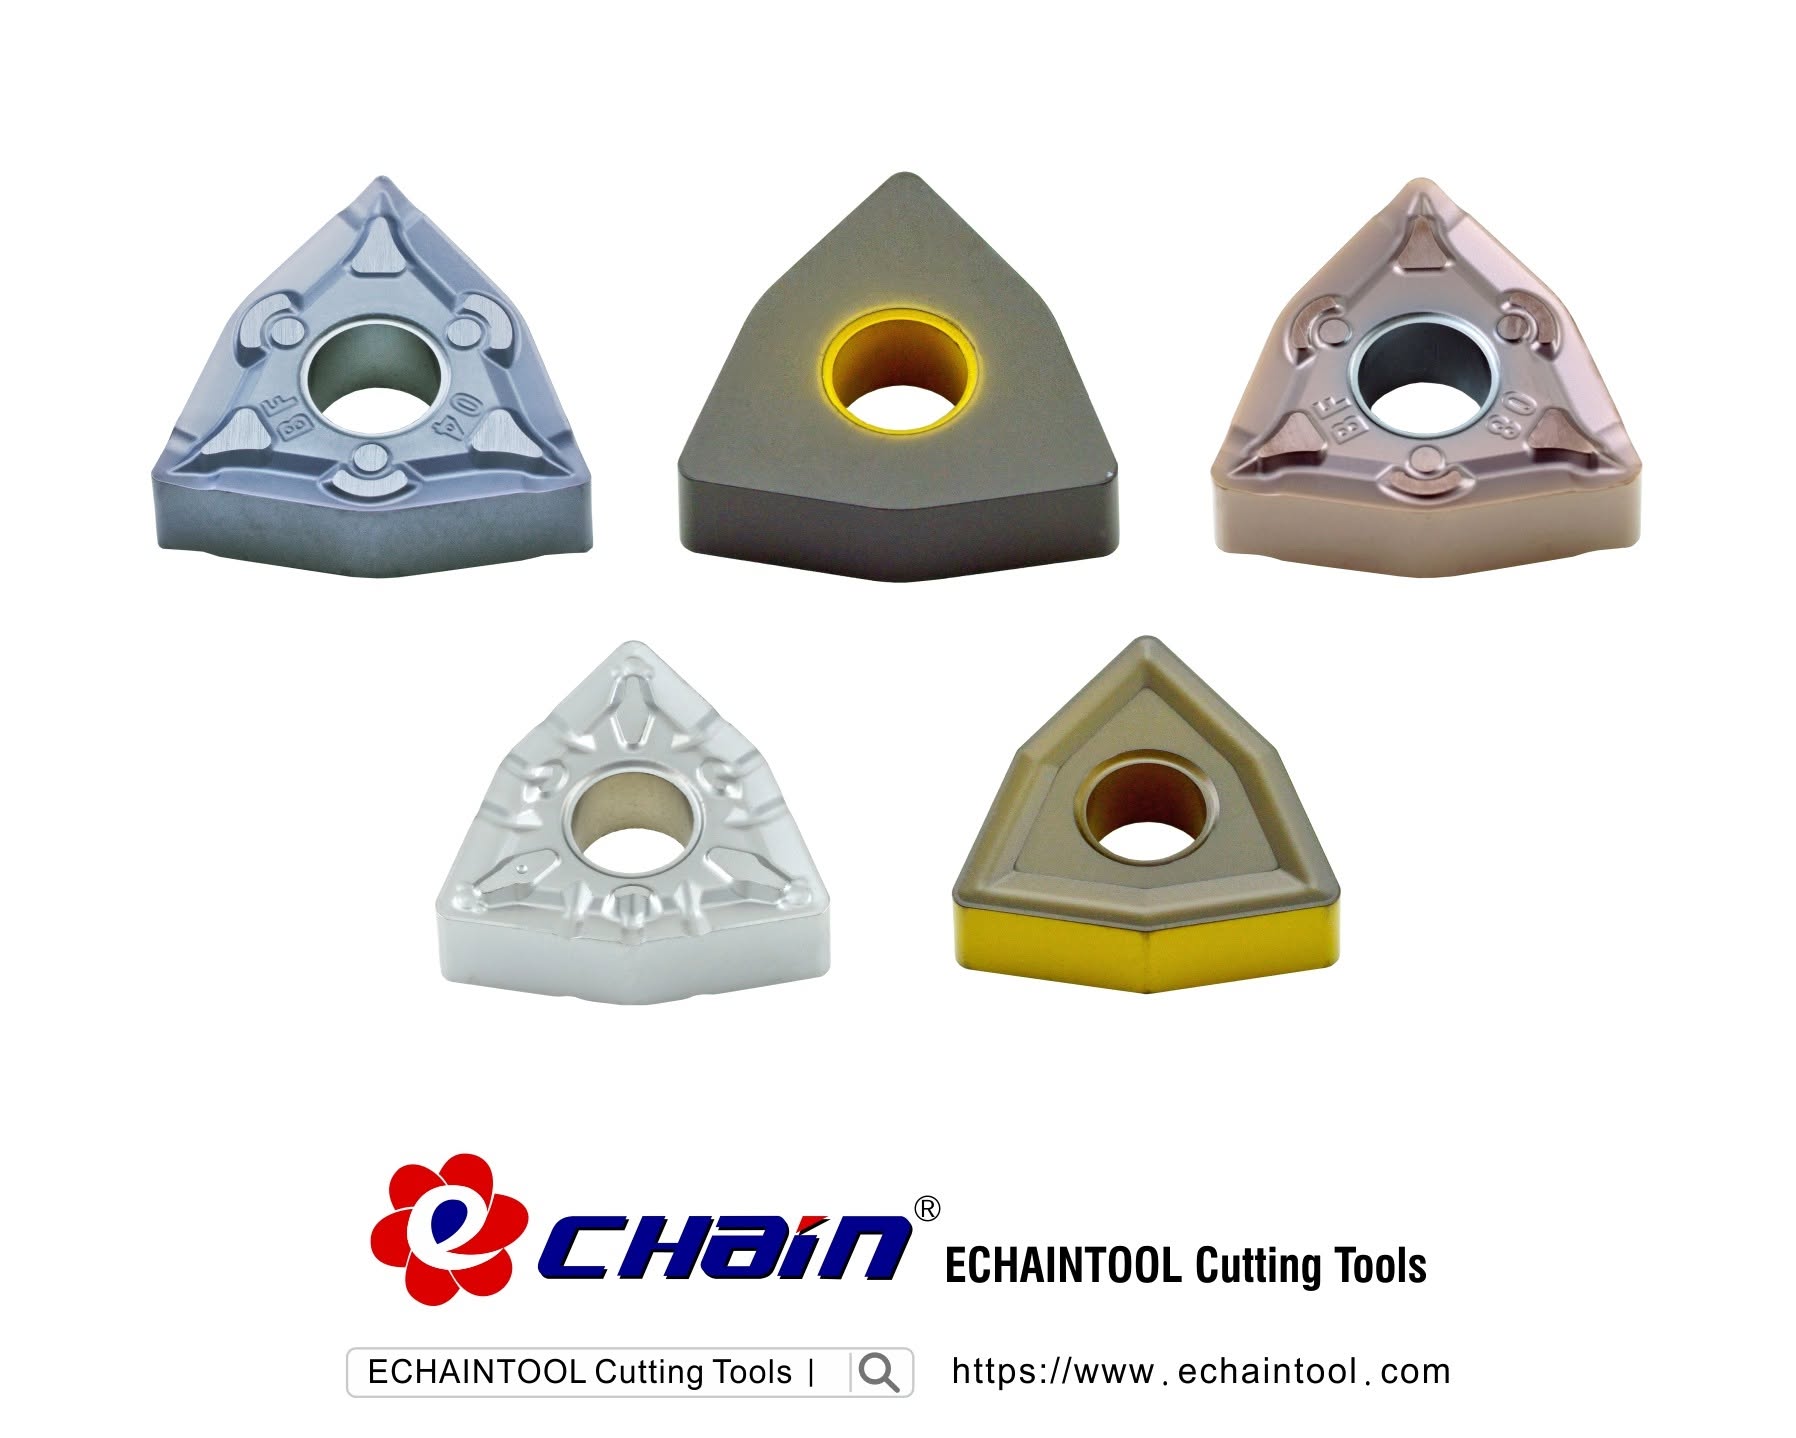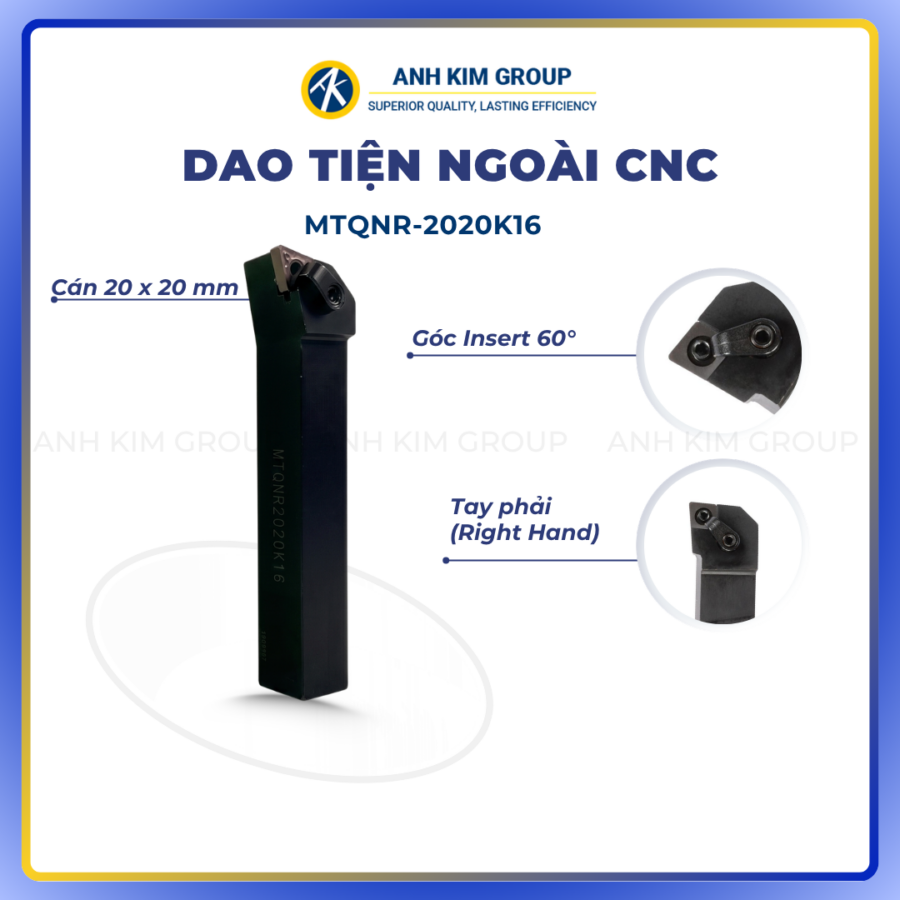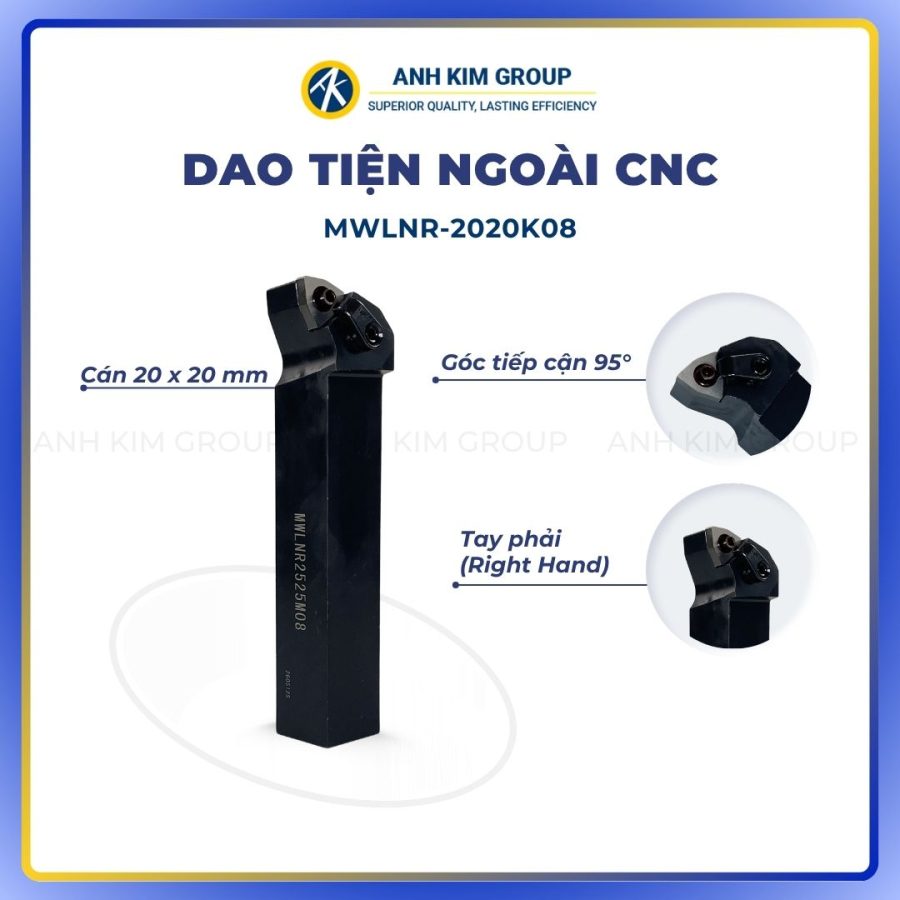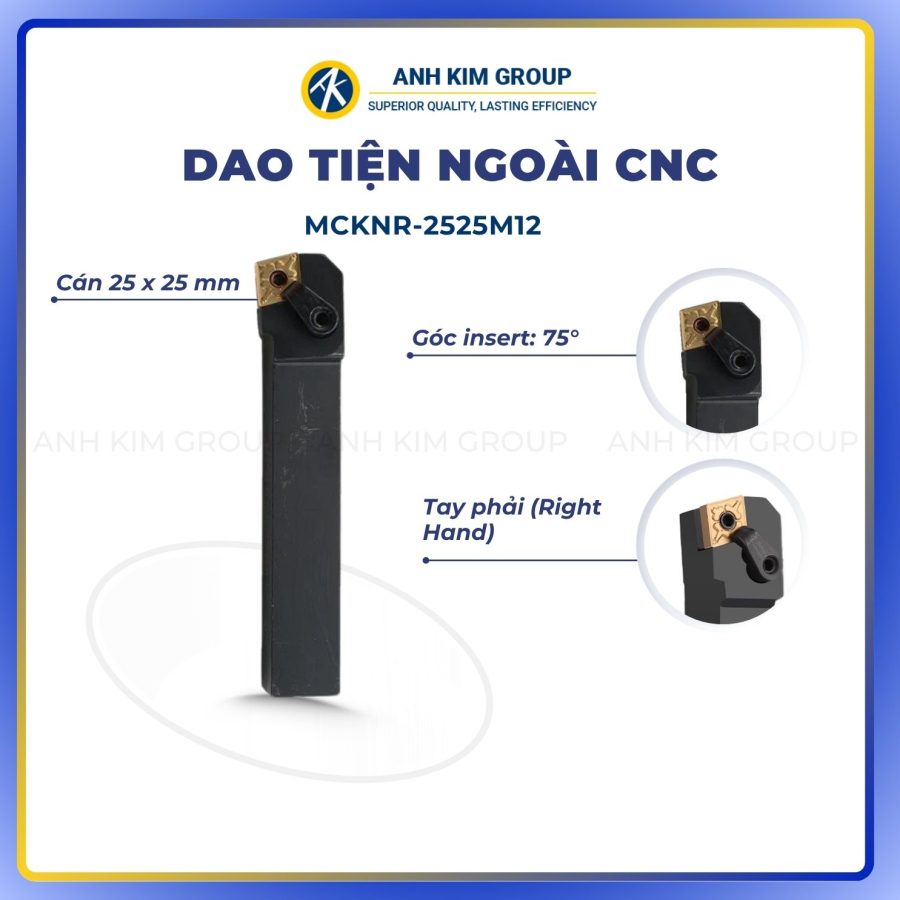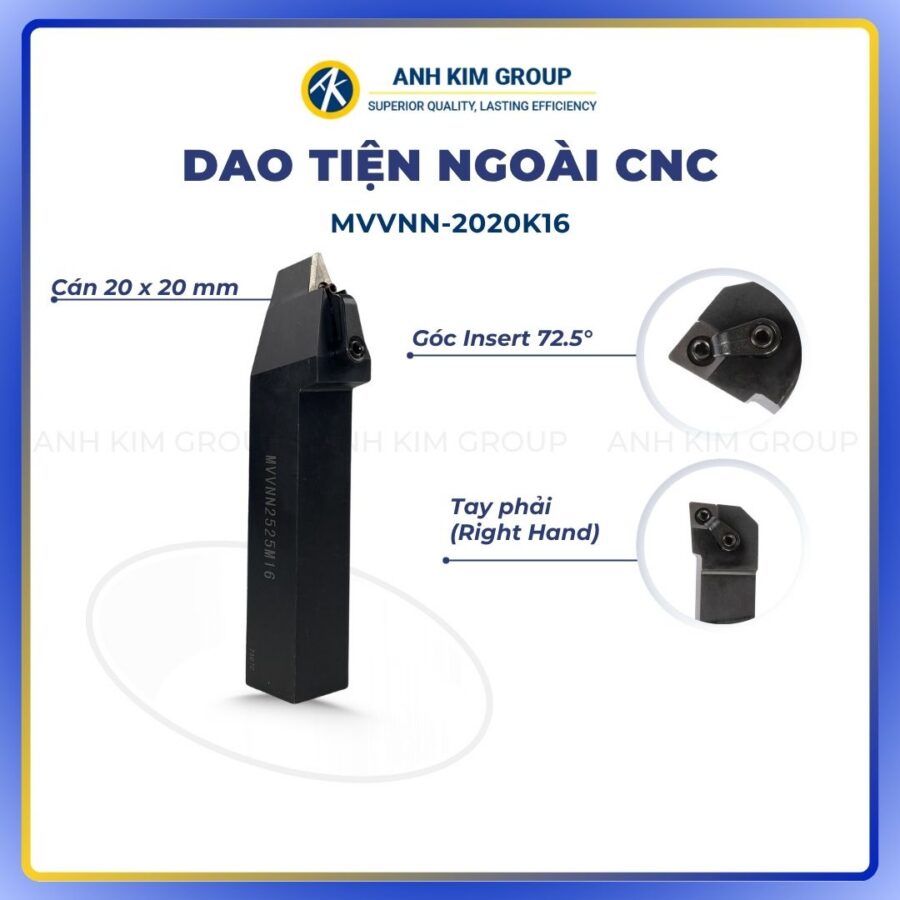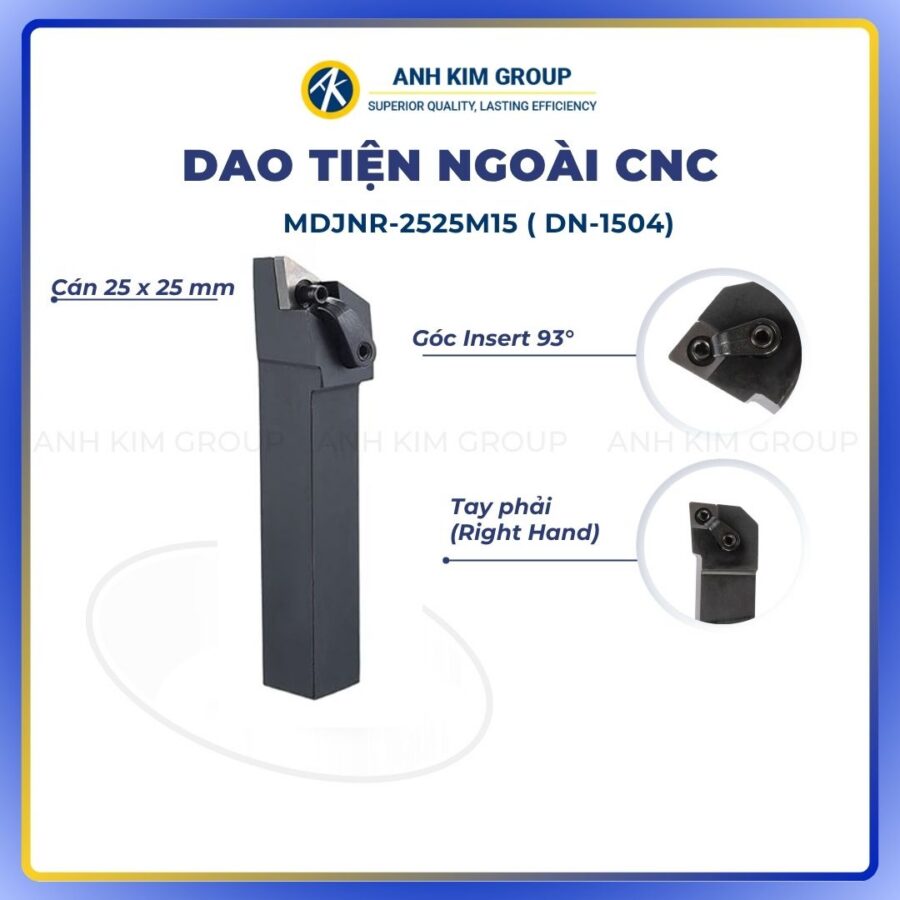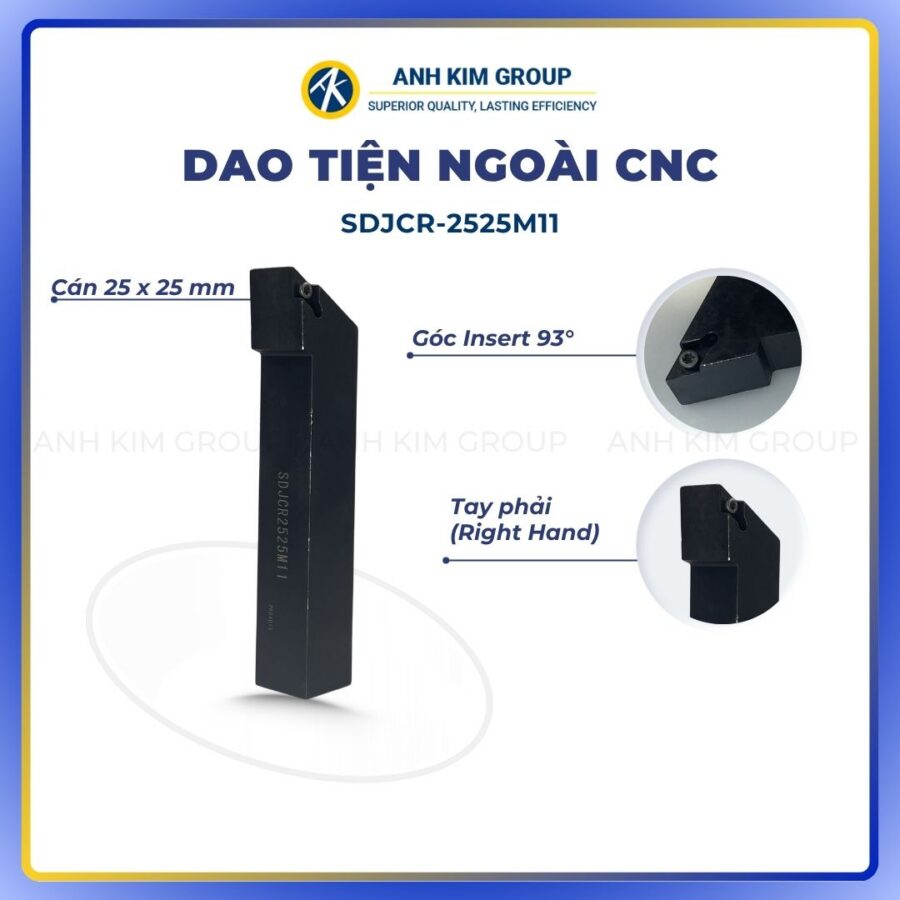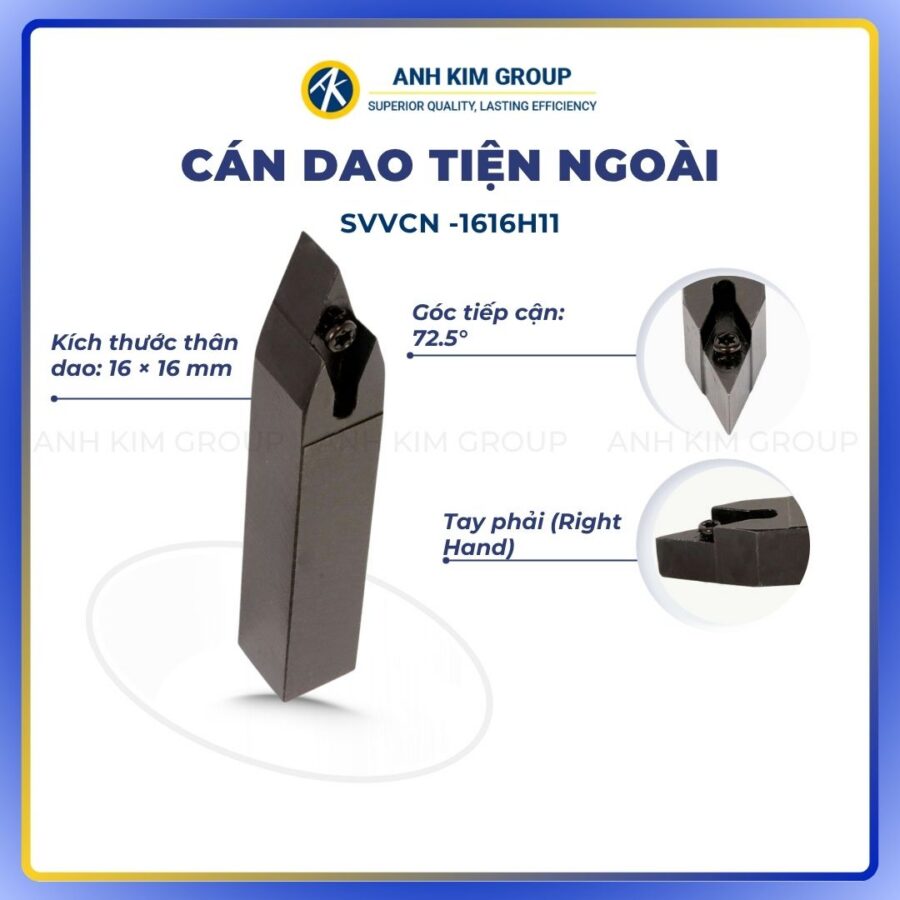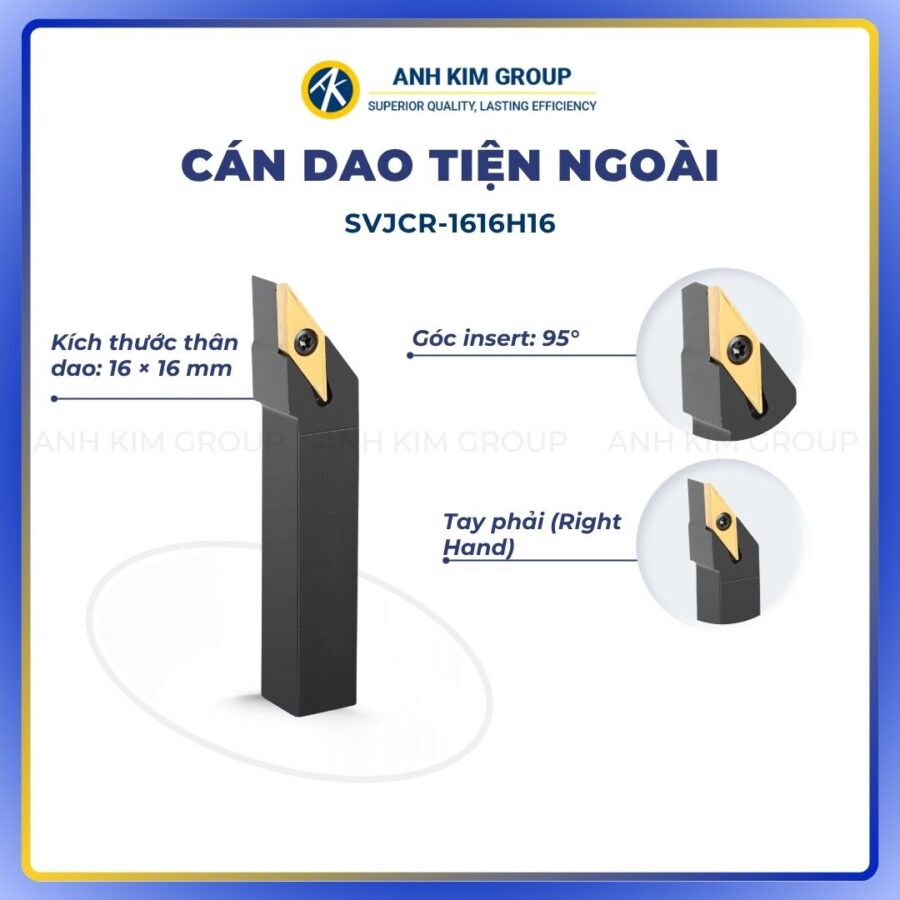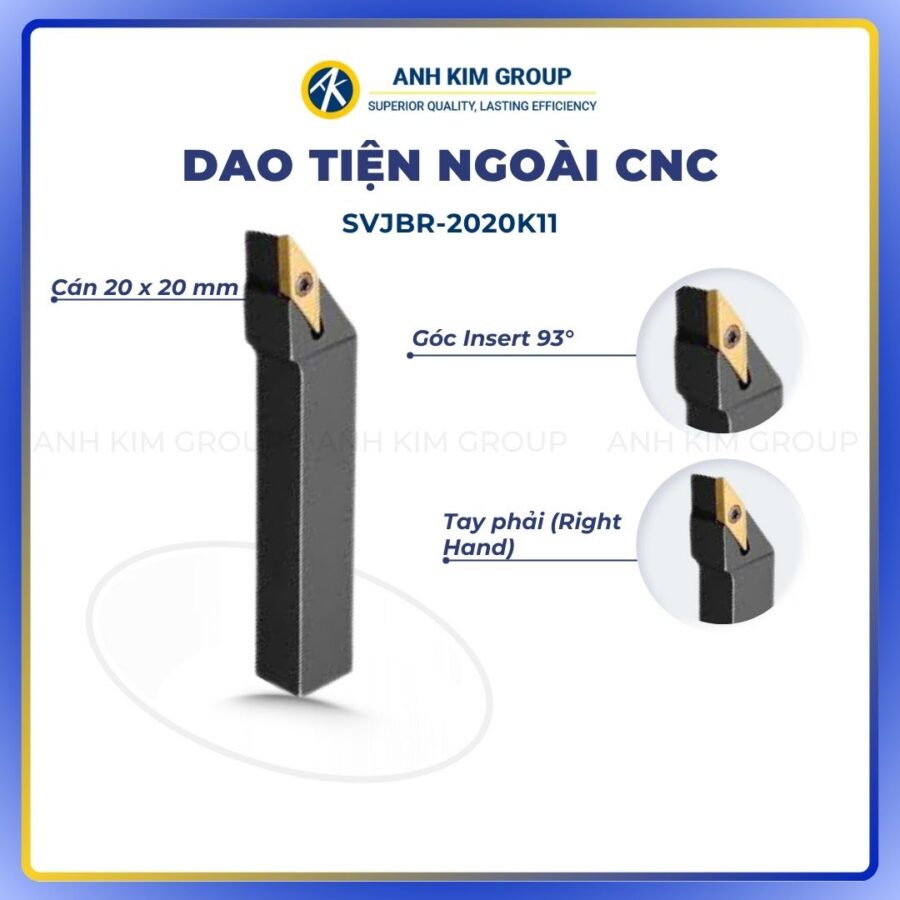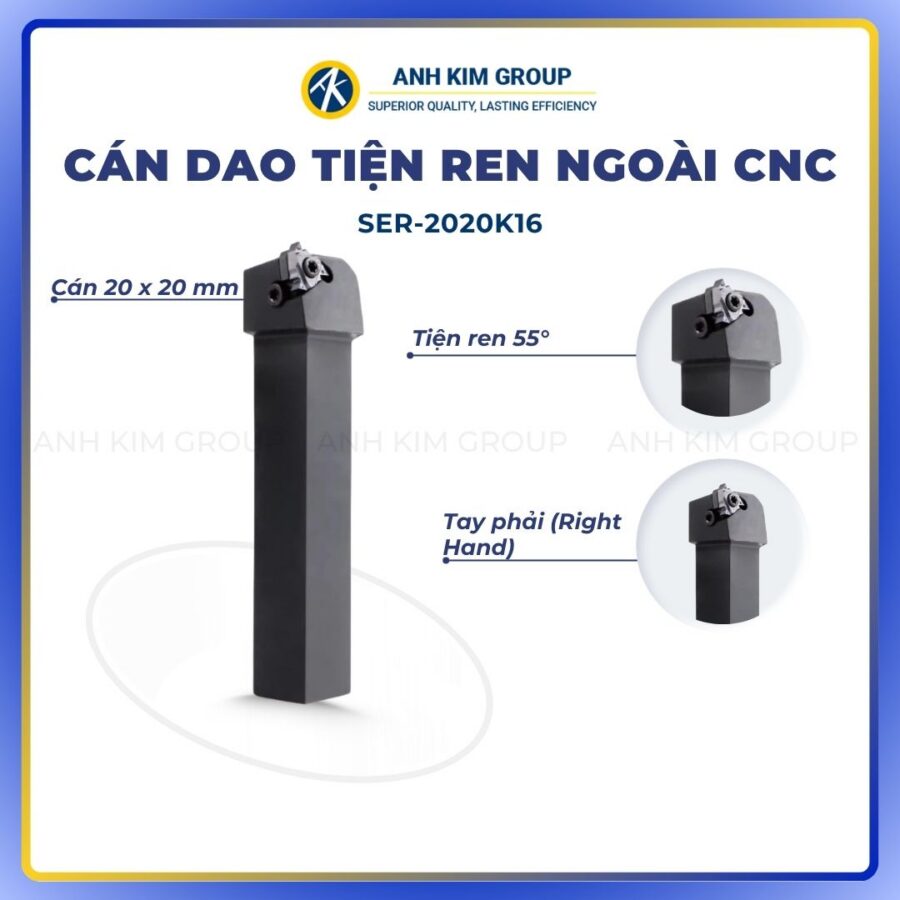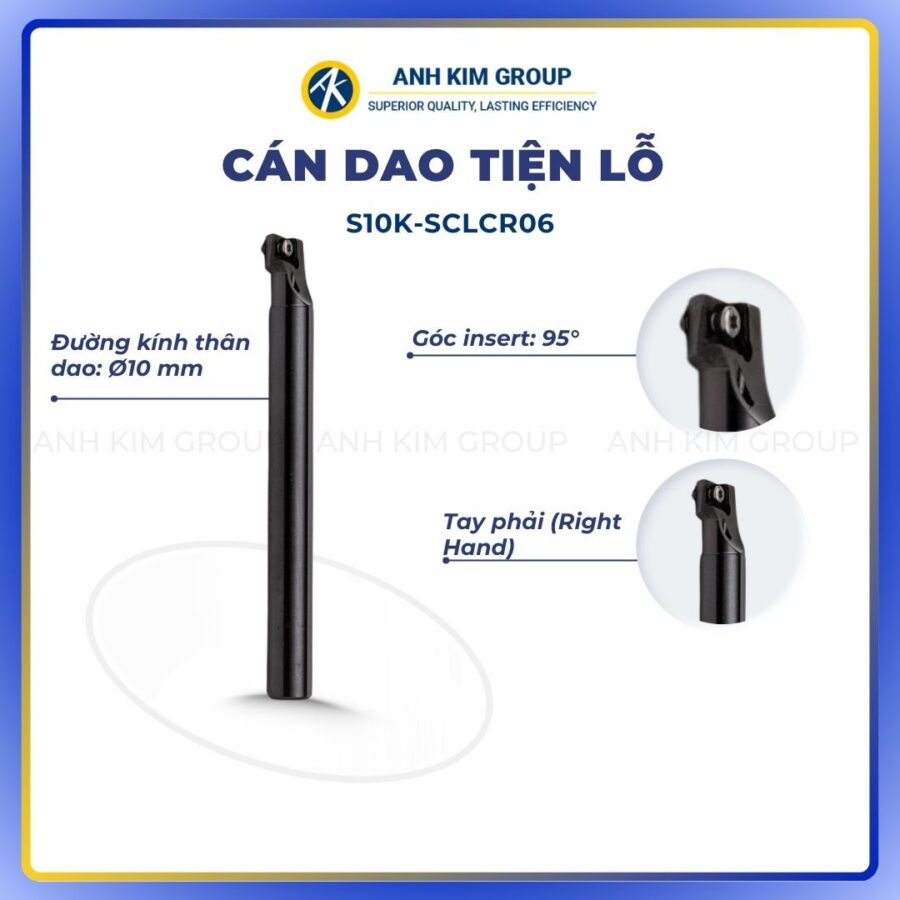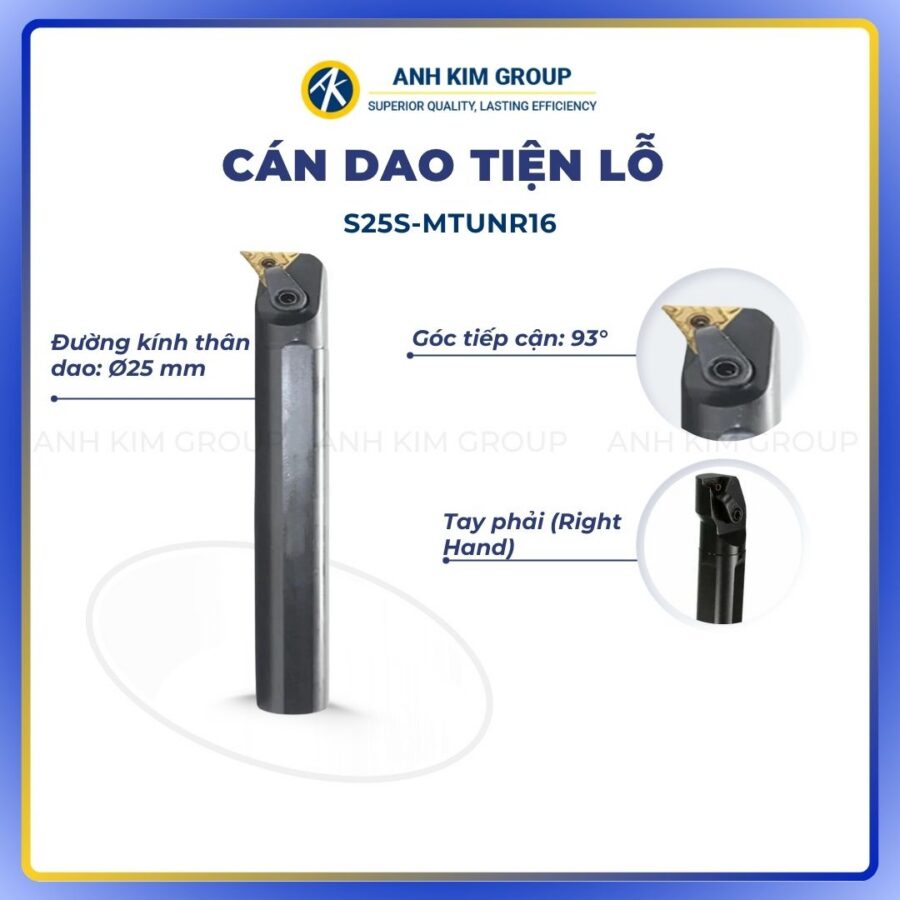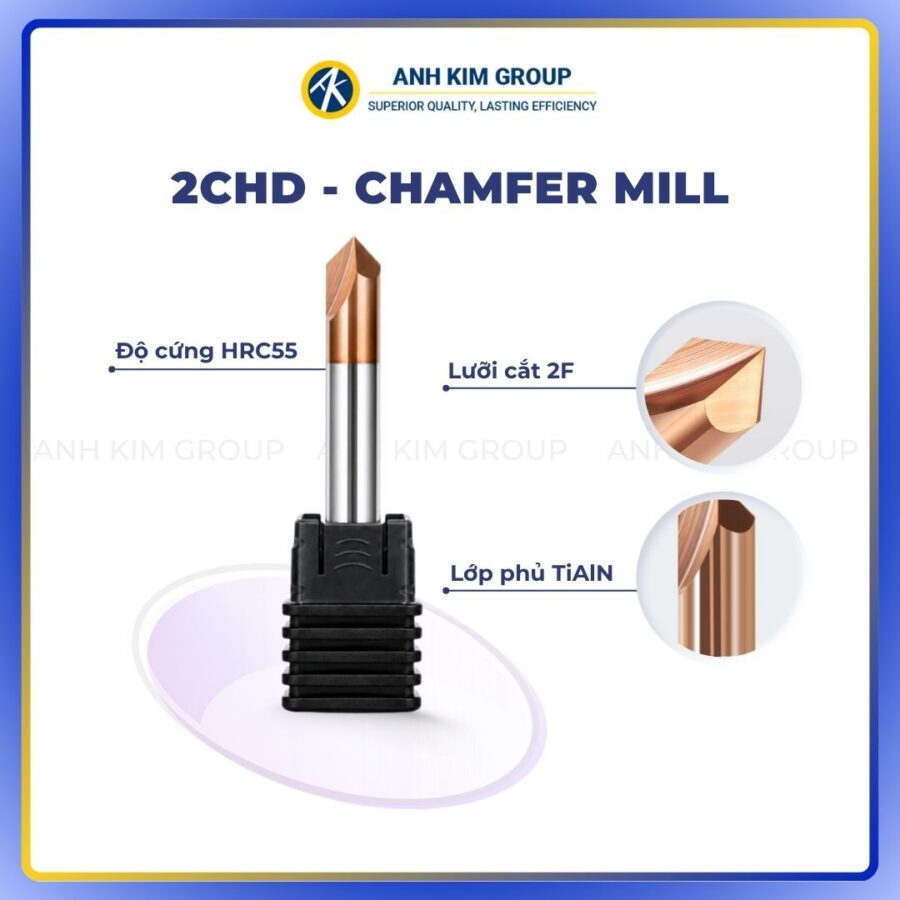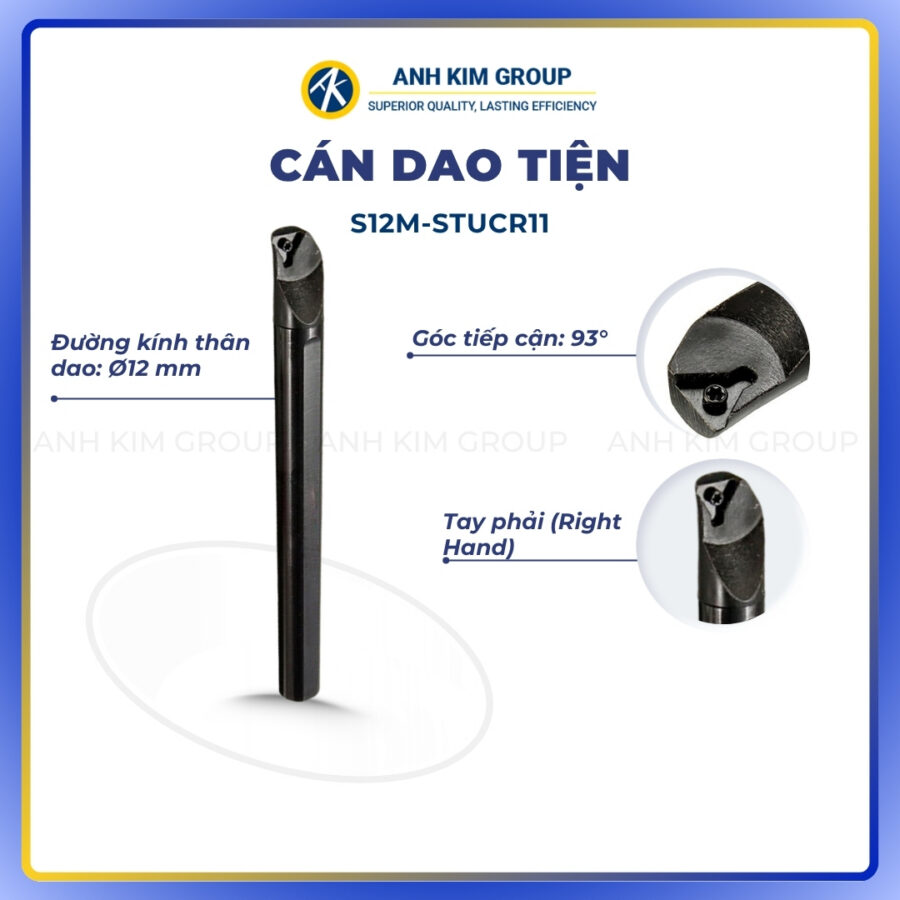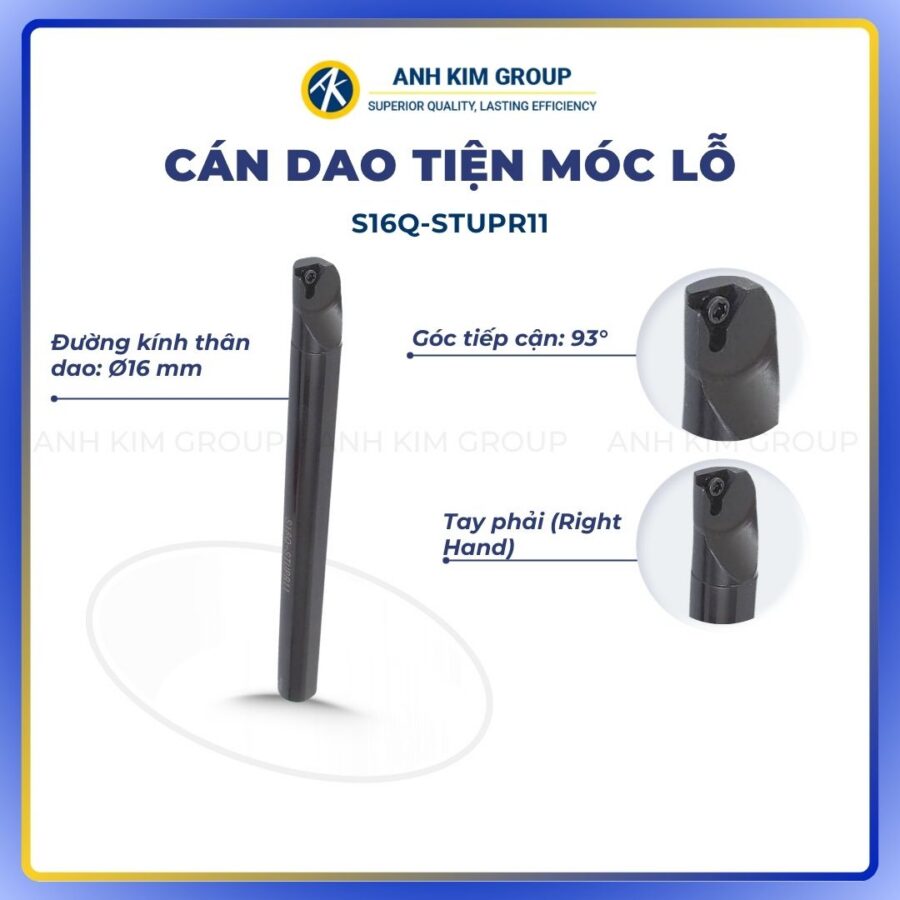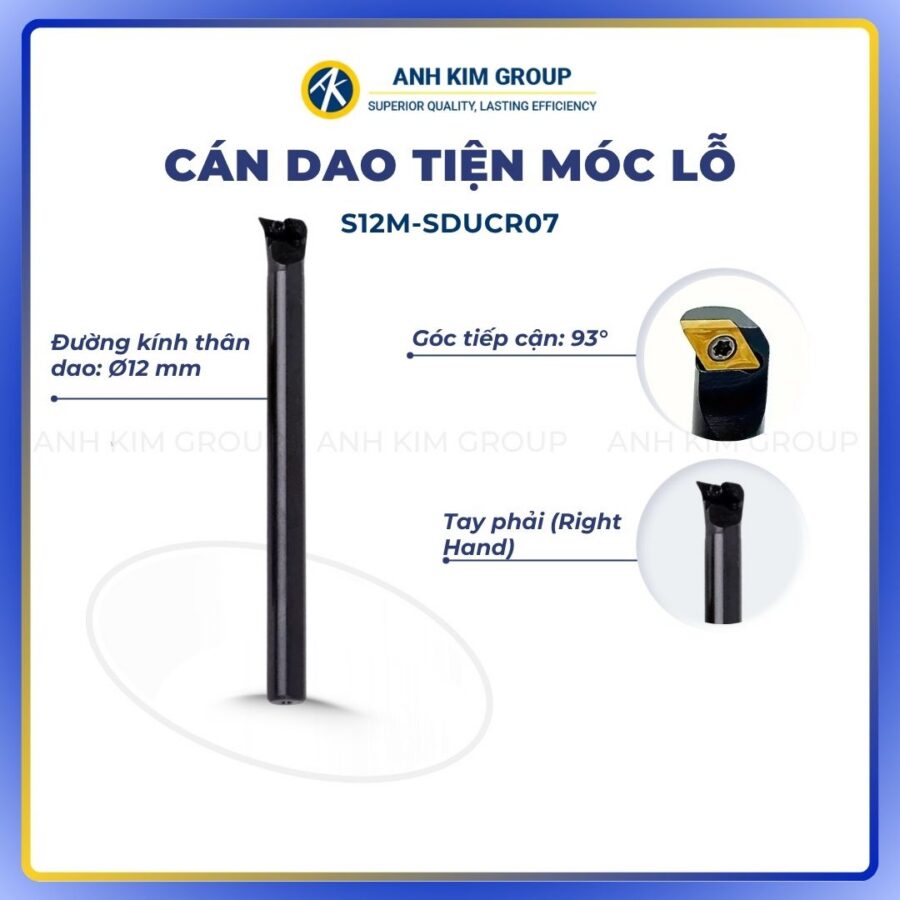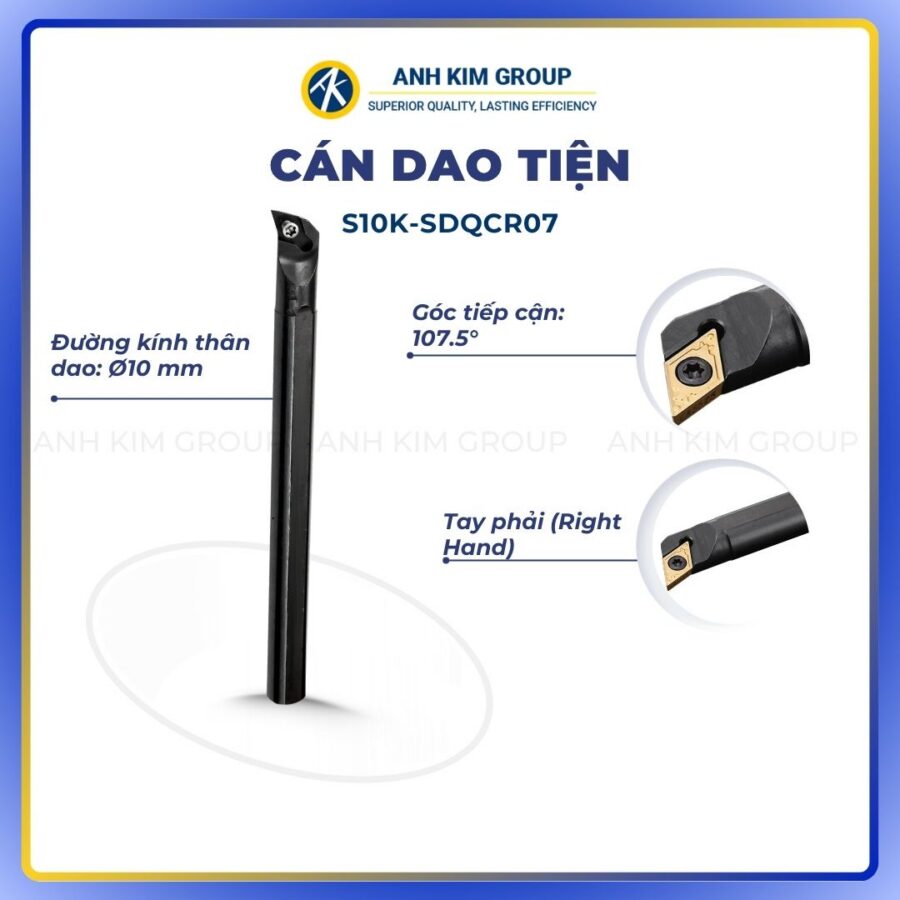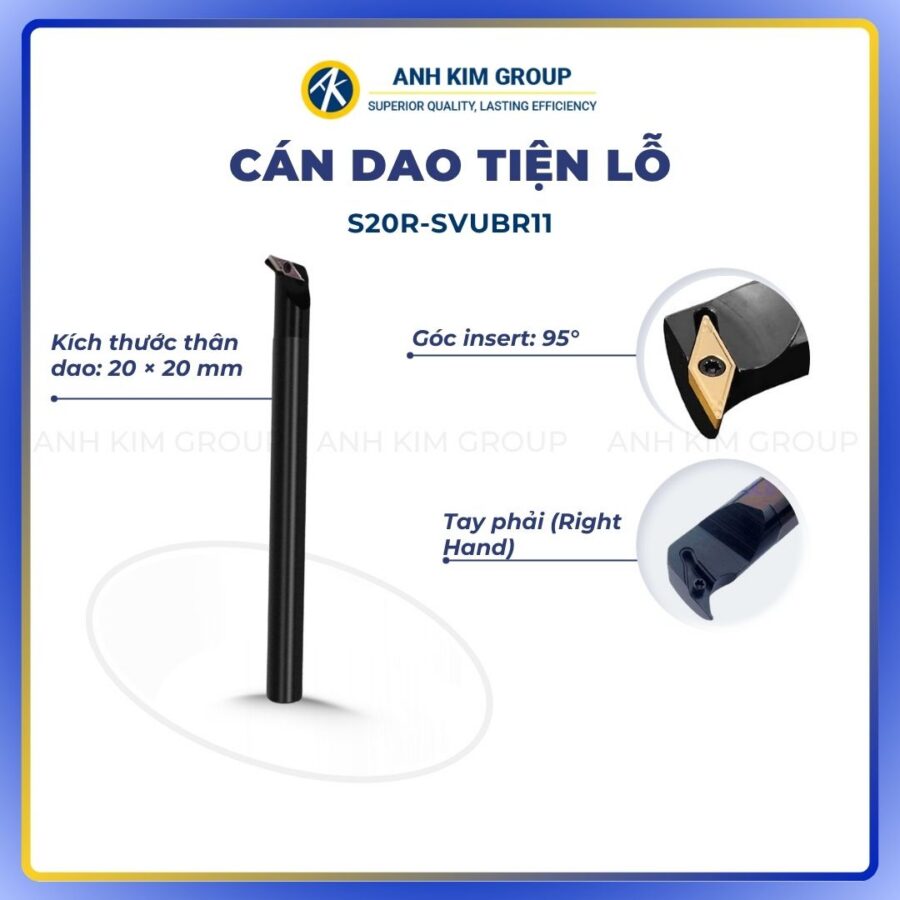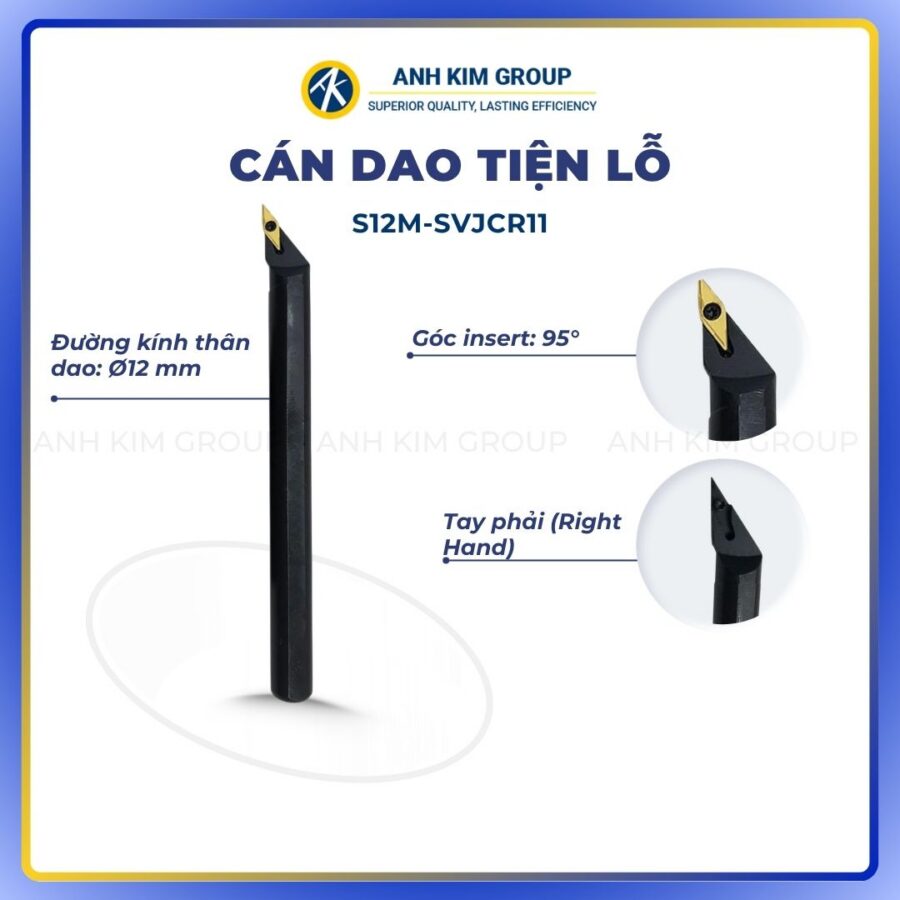

Tiện ren là một trong những phương pháp gia công phổ biến trong cơ khí hiện nay, được thực hiện bằng cách sử dụng dao tiện để tạo biên dạng ren trên bề mặt chi tiết. Dao tiện ren có thể được chế tạo từ thép gió, hợp kim hoặc sử dụng mảnh cắt rời, trong đó hình dạng và góc lưỡi cắt cần phù hợp với loại ren cần gia công.
Trên thị trường hiện có nhiều loại dao tiện ren như dao đơn, dao đĩa, dao lăng trụ và các dòng dao tiện ren gắn mảnh. Để lựa chọn và sử dụng dao phù hợp, người vận hành cần hiểu rõ đặc điểm của từng phương pháp tiện ren cũng như điều kiện gia công thực tế. Hãy cùng CNC Ánh Kim tìm hiểu chi tiết các phương pháp tiện ren phổ biến trong bài viết dưới đây.
Tiện ren là gì? Nguyên lý và các thông số cơ bản
Tiện ren là phương pháp gia công sử dụng dao tiện để tạo biên dạng ren trên bề mặt ngoài hoặc bên trong chi tiết. Trong quá trình gia công, phôi quay quanh trục còn dao di chuyển dọc theo chiều trục với lượng chạy dao được đồng bộ theo bước ren cần tạo. Ren thường được gia công qua nhiều lượt cắt cho đến khi đạt đúng biên dạng và kích thước yêu cầu.
Phương pháp tiện ren và các thông số cơ bản cần nắm
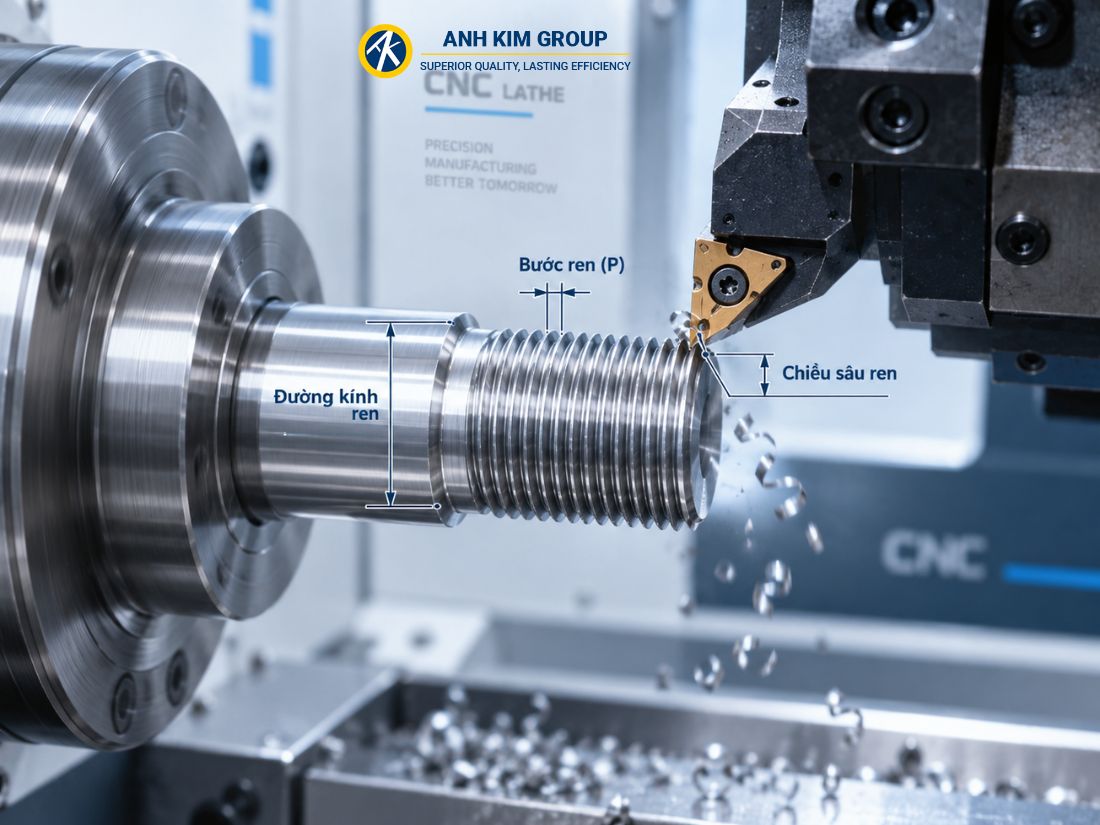
Các thông số cơ bản khi tiện ren
Một số thông số cần xác định trước khi gia công gồm:
- Đường kính ren
- Bước ren (P)
- Số đầu mối, chiều ren
- Biên dạng ren
- Chiều sâu ren
Với ren nhiều đầu mối, cần phân biệt giữa bước ren (pitch) và bước tiến của đường xoắn sau một vòng quay (lead) để thiết lập quá trình gia công chính xác.
Nguyên lý tiện cắt ren
Khi tiện cắt ren, lưỡi dao tiến vào phôi theo từng lượt và di chuyển dọc trục để hình thành rãnh ren. Tùy dạng ren, vật liệu và điều kiện gia công, người vận hành có thể lựa chọn phương pháp lấn dao phù hợp nhằm kiểm soát lực cắt, phoi và độ mòn của dao.
Các phương pháp tiện ren phổ biến
Để gia công ren đạt đúng bước, biên dạng và kích thước yêu cầu, cần đảm bảo sự đồng bộ giữa chuyển động quay của trục chính và chuyển động dọc của dao. Bên cạnh đó, độ chính xác của máy, độ cứng vững của hệ thống gá, vị trí lưỡi cắt và phương pháp đưa dao cũng ảnh hưởng trực tiếp đến chất lượng ren.
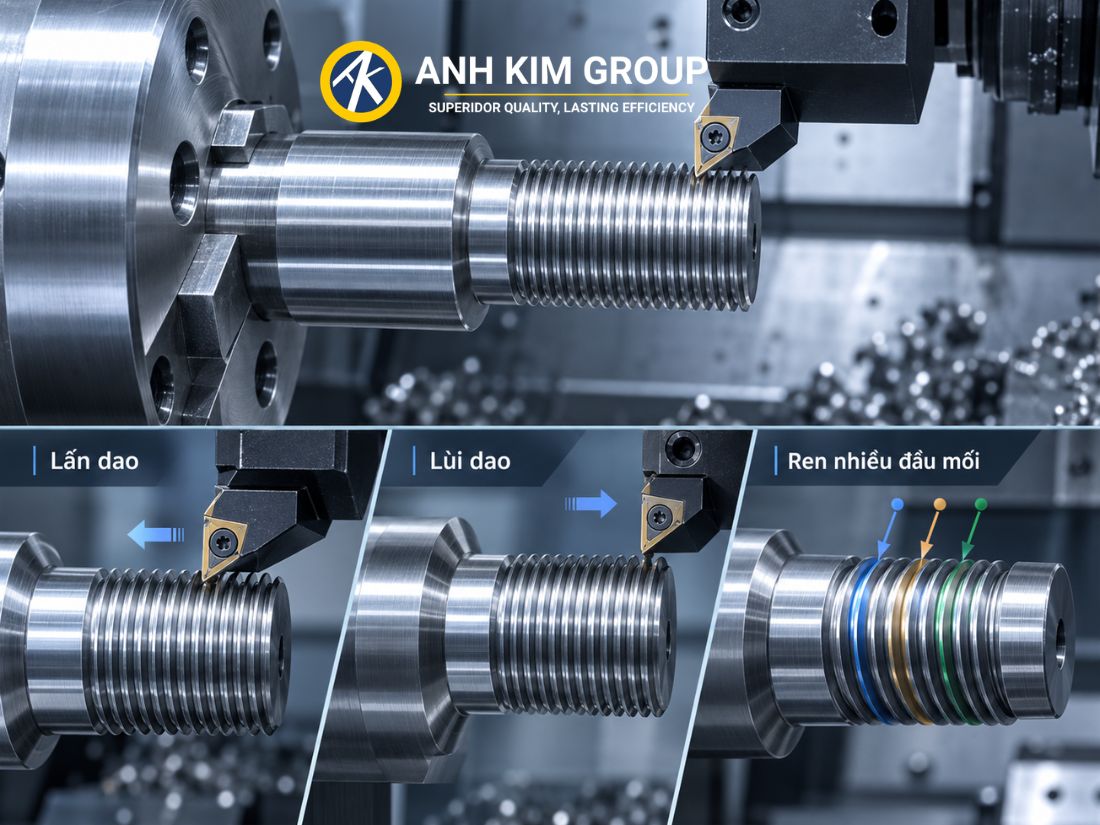
Trong quá trình tiện ren, cần quan tâm đến phương pháp lấn dao, cách đưa dao trở về sau mỗi lượt cắt và phương pháp phân độ khi gia công ren nhiều đầu mối.
Tìm hiểu các phương pháp tiện ren phổ biến hiện nay
Tiện cắt ren
Để chi tiết ren được chính xác thì trục chính và bàn xe dao của máy tiện ren cần chính xác, chúng ảnh hưởng rất lớn đến bước ren có đều và đúng yêu cầu hay không. Dựa vào tính chất của phương pháp cắt ren, người ta thường phân thành 3 phương pháp cắt ren:
Phương pháp lấn dao khi cắt ren
Lấy dao ngang: Phương pháp này tương đối dễ thực hiện, dùng cắt ren bước nhỏ. Phương pháp này được thực hiện bằng cách đặt tay quay của bàn dao ngang bằng với chiều sâu cắt.
Lấn dao theo sườn ren: Cũng giống như phương pháp lấn dao ngang, phương pháp này cũng khá đơn giản, dễ thực hiện, dùng cắt ren bước trung bình. Phương pháp này được thực hiện bằng cách quay tay quay của ổ dao một góc bằng nữa góc đỉnh ren.
Lấn dao kết hợp: So với 2 phương pháp trên thì phương pháp này khó thực hiện hơn, và chúng thường sử dụng cho những chi tiết có bước ren lớn, có hình dạng đặc biệt như: ren thang, ren vuông,… Để thực hiện phương pháp này, người ta luân phiên quay tay quay của bàn dao ngang và ổ dao trên hay nói cách cách khác là luân phiên giữa lấn dao ngang và lấn dao dọc.
Phương pháp lùi dao khi cắt tiện ren
Trong phương pháp này, để đạt được chiều sâu của ren như mong muốn phải thực hiện qua nhiều lượt cắt ren. Sau mỗi lượt cắt, dao cắt lùi về vị trí ban đầu để thực hiện lượt cắt tiếp theo. Tùy vào bước ren trên máy và bước ren gia công mà người ta phân làm 2 phương pháp lùi dao:
- Lùi dao bằng cách thả đai ốc hai nữa và quay bàn dao dọc trở về: Phương pháp này dễ thực hiện, phương pháp này được thực hiện khi ren gia công và bước ren trên máy là bội số hoặc ước số của nhau. Trong phương pháp này có điểm cần lưu ý là phải lùi dao hướng ngang trước khi lùi dao dọc.
- Lùi dao bằng cách đảo chiều quay của máy: Khi thực hiện phương pháp này cần chú ý về thời điểm tắt động cơ để chắc chắn rằng dao không lấn vào phần khác của chi tiết. Phương pháp này được thực hiện khi ren gia công không là bội số hay ước số của ren máy
Phương pháp cắt ren nhiều đầu mối
Phương pháp cắt ren nhiều đầu mối về căn bản cũng tương tự như cắt ren một đầu mối. Thực hiện cắt từng đường ren, các đường ren giống nhau và cách đều nhau. Để phân độ khi cắt ren nhiều đầu mối người ta có nhiều cách:
- Phân độ bằng cách địch chuyển dao dọc trục
Phương pháp này đơn giản, dễ thực hiện. Tuy nhiên, dễ sinh ra sai số, nhất là ren có bước không chẵn. Phương pháp này thực hiện dựa trên nguyên tắc đường ren sau mỗi lần dịch chuyển dao dọc theo trục một lượng bằng bước ren nhờ vào tay quay ổ dao trên.
- Phân độ bằng cách xoay vị trí ăn khớp của bánh răng thay thế
Phương pháp này đòi hỏi việc thực hiện tuần tự cắt từng đường ren sau mỗi lần xoay chi tiết ( không ăn khớp với trục) một góc bằng cách thay đổi vị trí ăn khớp của bộ bánh răng thay thế. Ưu điểm của phương pháp này là có độ chính xác cao với mọi bước ren. Tuy nhiên, chúng khá phức tạp
- Phân độ bằng dụng cụ phân độ
Phương pháp này được thực hiện bằng cách cắt từng đường ren sau mỗi lần xoay chi tiết một góc nhờ vào một đĩa chia độ gá trên tục chính. Phương pháp này tương đối phức tạp, tuy nhiên, độ chính xác cao.
Ngoài phương pháp cắt ren bằng dao tiện, người ta còn có thể thực hiện bằng dao định hình như: Ta rô, bàn ren hay dao răng lược.
Phay ren
Phay ren là phương pháp sử dụng dao phay ren kết hợp chuyển động quay của dao và chuyển động nội suy của máy CNC để tạo biên dạng ren. Phương pháp này có thể áp dụng cho cả ren trong và ren ngoài, đồng thời phù hợp với nhiều kích thước và dạng ren khác nhau.
So với tiện ren, phay ren đặc biệt hữu ích trong một số trường hợp gia công ren trên máy phay CNC, chi tiết có đường kính lớn hoặc cần linh hoạt khi gia công nhiều kích thước ren. Việc lựa chọn phương pháp tiện ren hay phay ren cần dựa trên dạng chi tiết, kích thước ren, vật liệu và thiết bị gia công.
Những yếu tố ảnh hưởng và lỗi thường gặp khi tiện ren
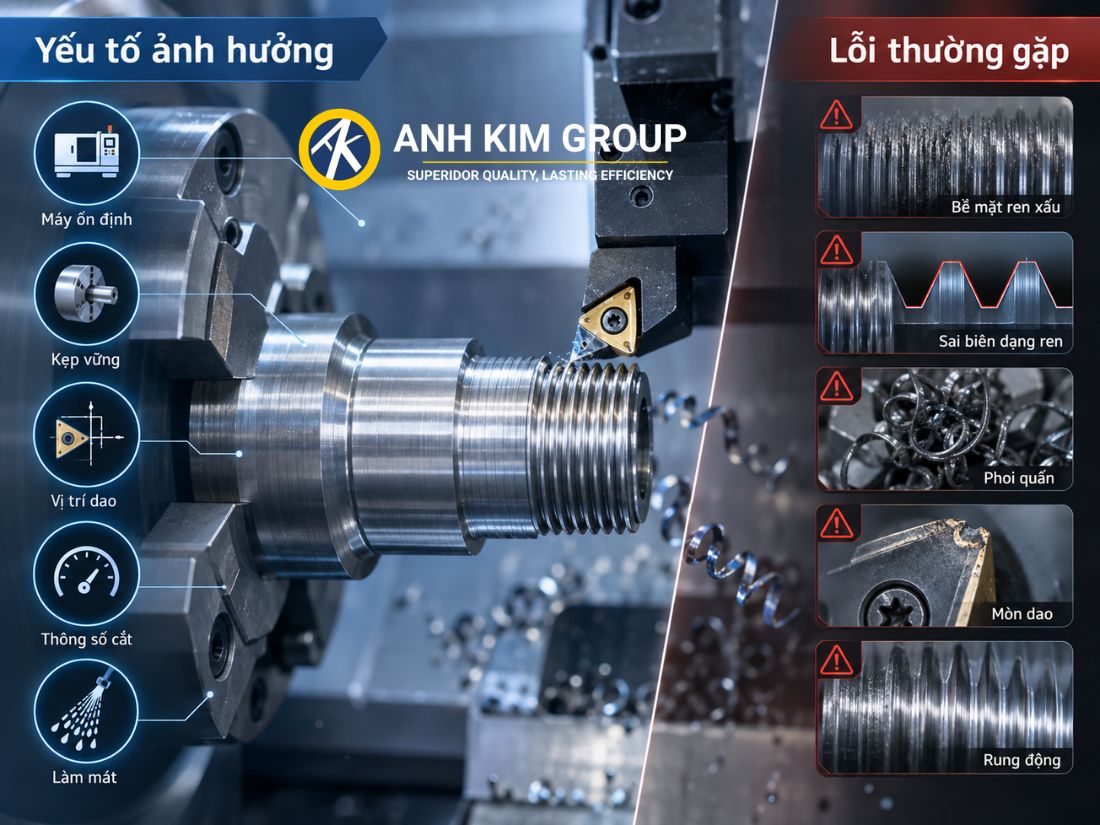
Chất lượng ren phụ thuộc không chỉ vào dao cắt mà còn liên quan đến độ cứng vững của máy, gá kẹp, thông số cắt và phương pháp lấn dao. Nếu thiết lập không phù hợp, ren có thể sai bước, bề mặt xấu hoặc làm dao mòn nhanh.
Một số yếu tố cần kiểm soát gồm:
- Độ cứng vững của máy và gá kẹp: Hệ thống thiếu ổn định dễ gây rung, làm bề mặt ren không đều.
- Vị trí và chiều cao tâm dao: Dao đặt sai tâm có thể làm sai biên dạng ren và tăng tải lên lưỡi cắt.
- Thông số cắt: Tốc độ cắt, chiều sâu mỗi lượt và số lượt cắt cần phù hợp với vật liệu và loại mảnh tiện ren.
- Phương pháp lấn dao: Lấn dao không phù hợp có thể làm phoi khó thoát, tăng lực cắt và khiến mảnh dao mòn nhanh.
- Khả năng thoát phoi và tưới nguội: Phoi tích tụ hoặc làm mát không đủ dễ ảnh hưởng đến bề mặt ren và tuổi thọ dao.
Những lỗi thường gặp khi tiện ren và cách xử lý
- Ren sai bước hoặc sai biên dạng: Kiểm tra lại bước ren, chương trình hoặc hệ thống truyền động, đồng thời đảm bảo sử dụng đúng loại mảnh tiện ren.
- Bề mặt ren thô, không đều: Kiểm tra độ cứng vững của gá kẹp, giảm rung và điều chỉnh tốc độ cắt cũng như lượng lấn dao phù hợp.
- Phoi khó thoát hoặc quấn quanh chi tiết: Có thể điều chỉnh phương pháp lấn dao, chế độ cắt và tăng khả năng tưới nguội để hỗ trợ kiểm soát phoi.
- Mảnh tiện ren mòn hoặc vỡ sớm: Kiểm tra tốc độ cắt, lượng lấn dao, độ cứng vững và lựa chọn grade mảnh phù hợp với vật liệu gia công.
Việc kiểm tra đồng thời dao cắt, máy, gá kẹp và thông số gia công sẽ giúp quá trình tiện ren ổn định hơn, hạn chế sai hỏng và kéo dài tuổi thọ dụng cụ.
Một số lưu ý khi tiện ren cần biết
Mua dao tiện ren ở đâu?
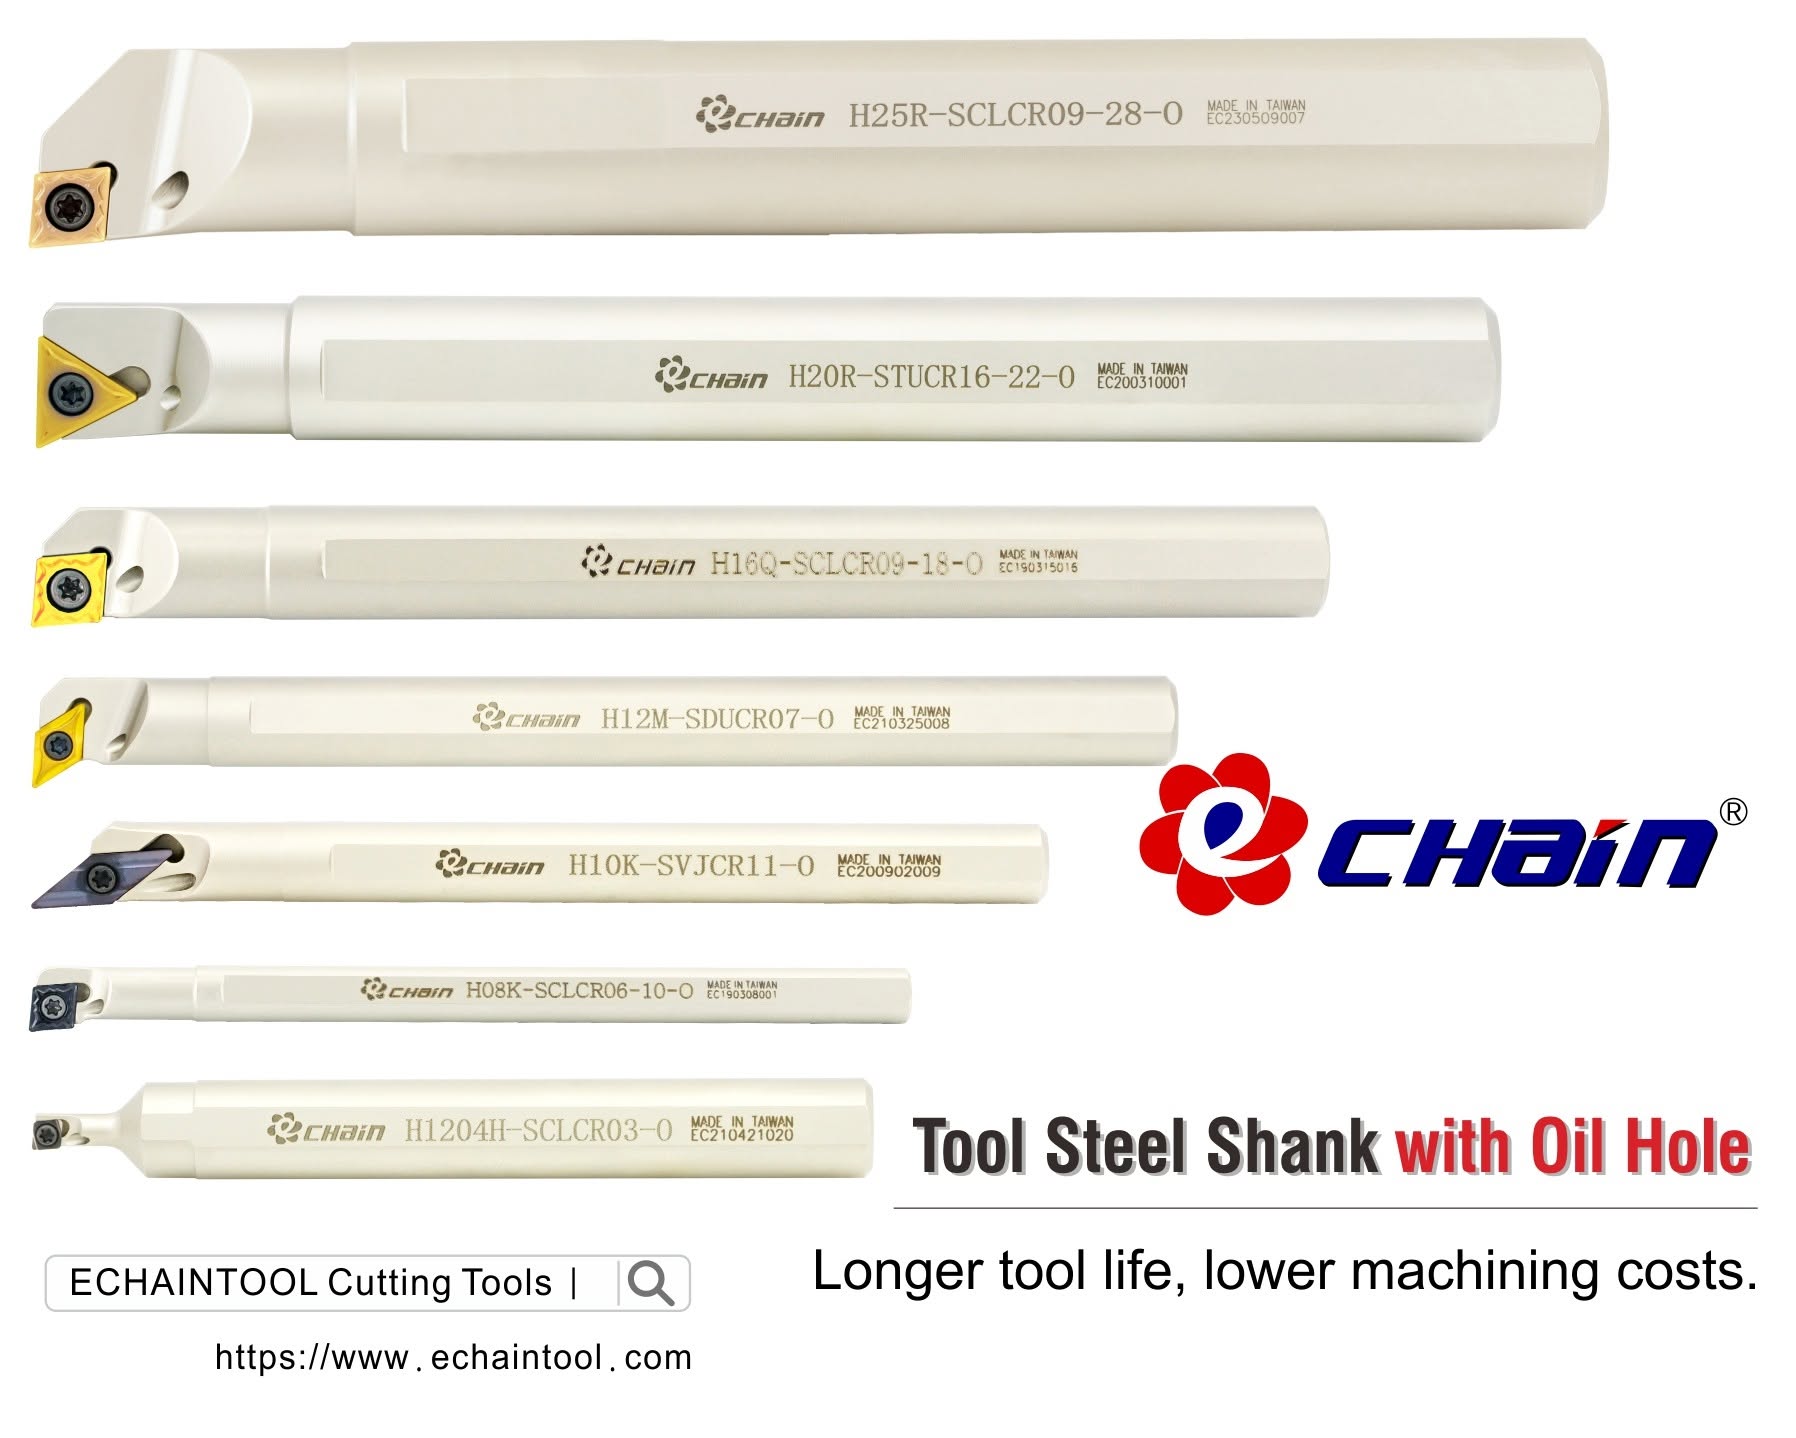
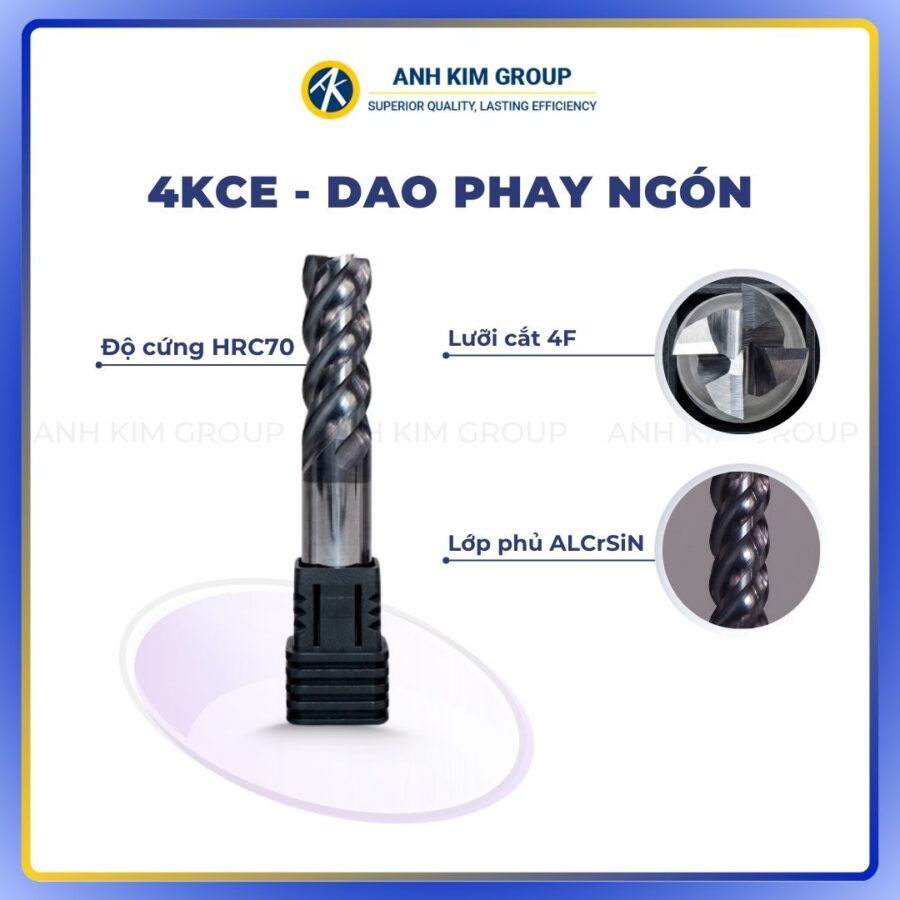
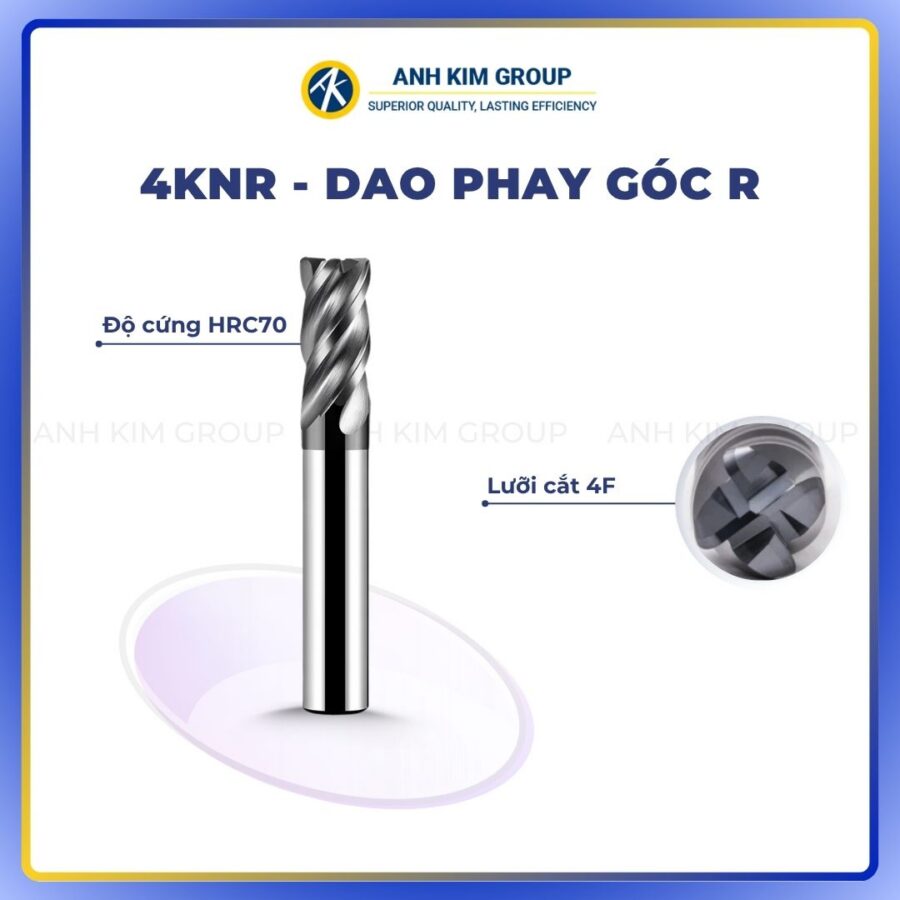
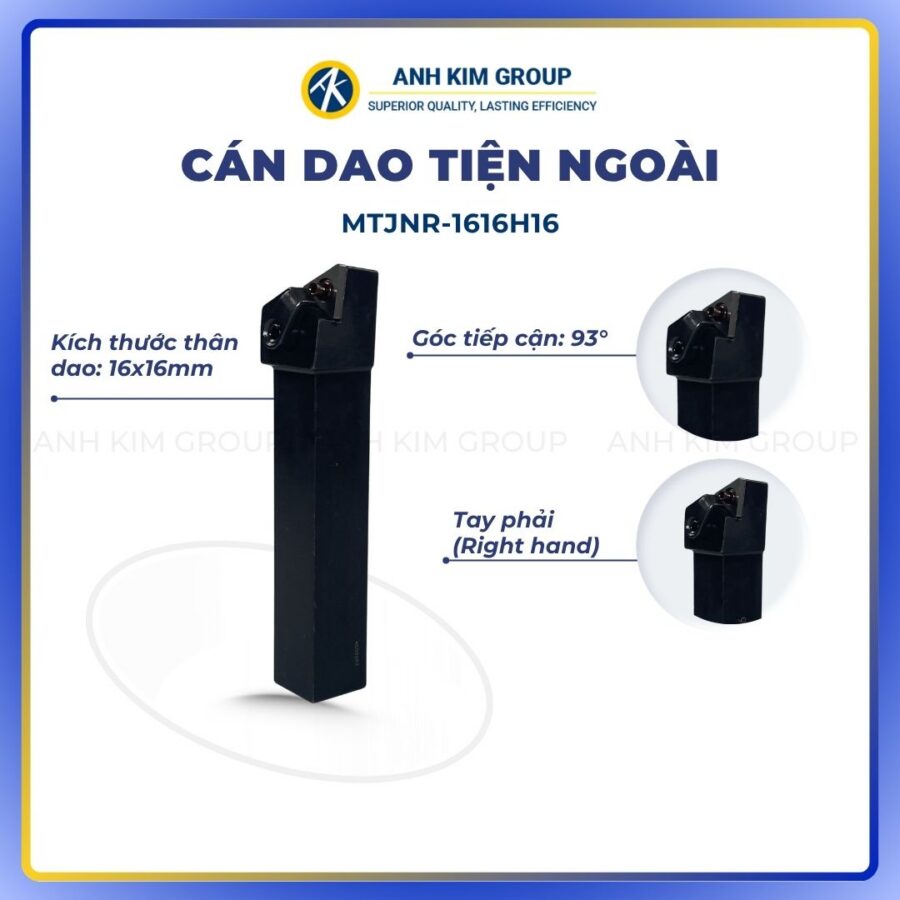
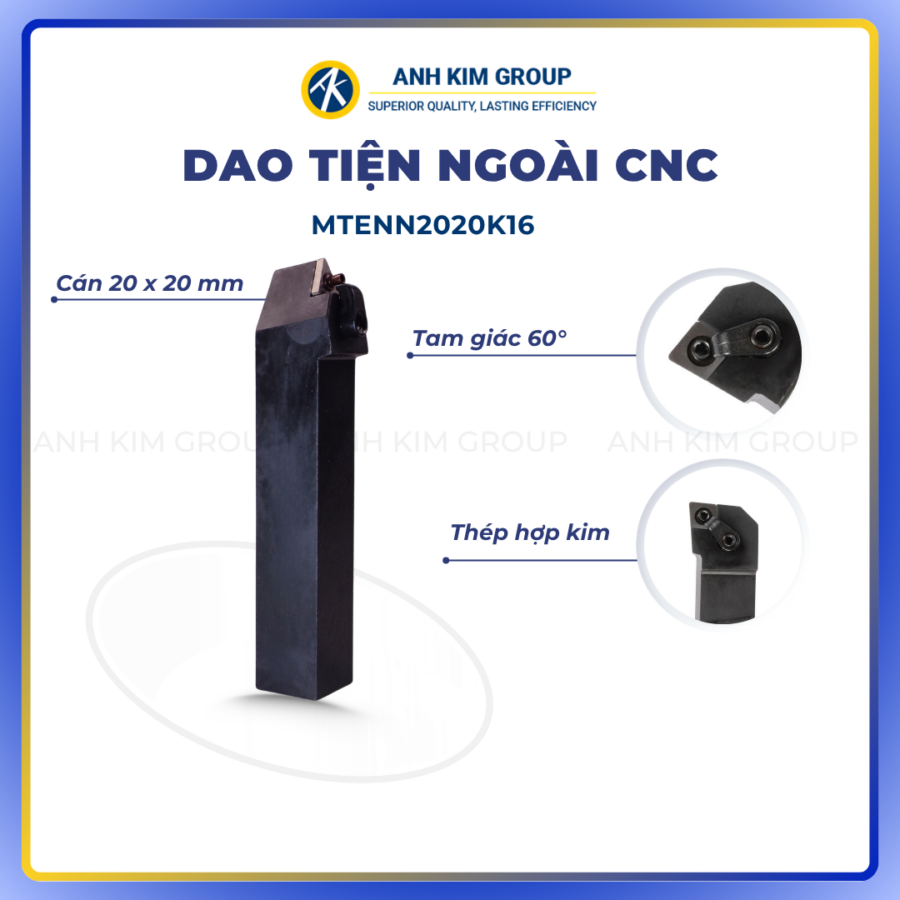
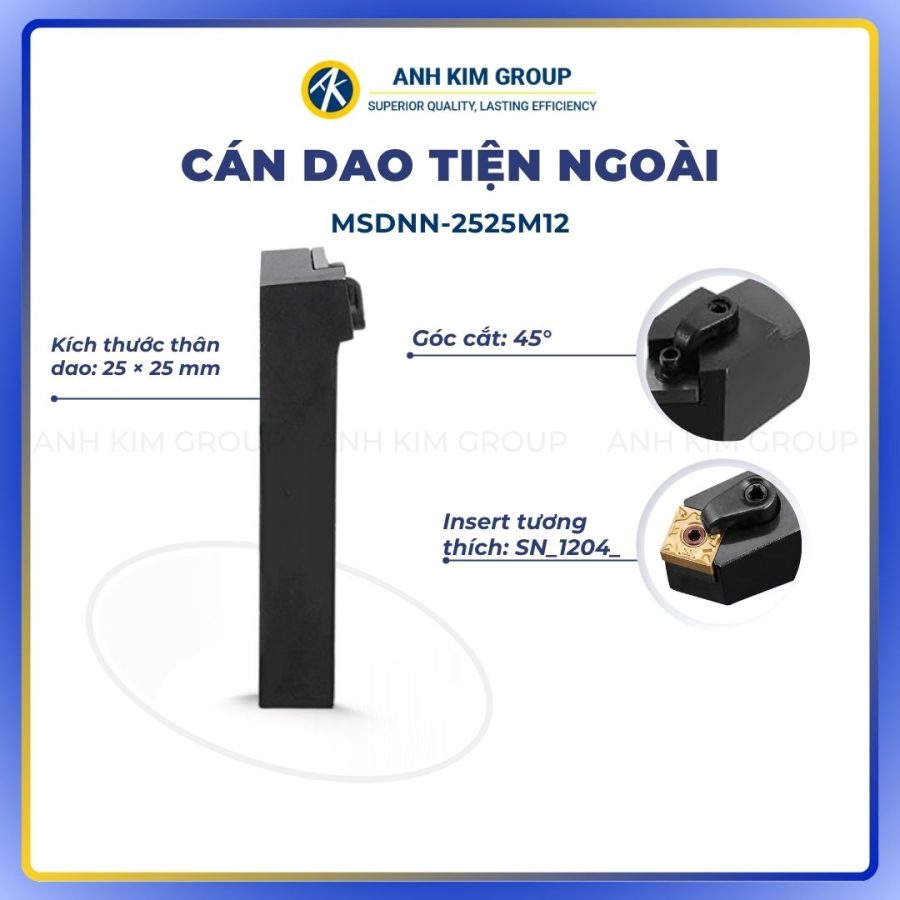
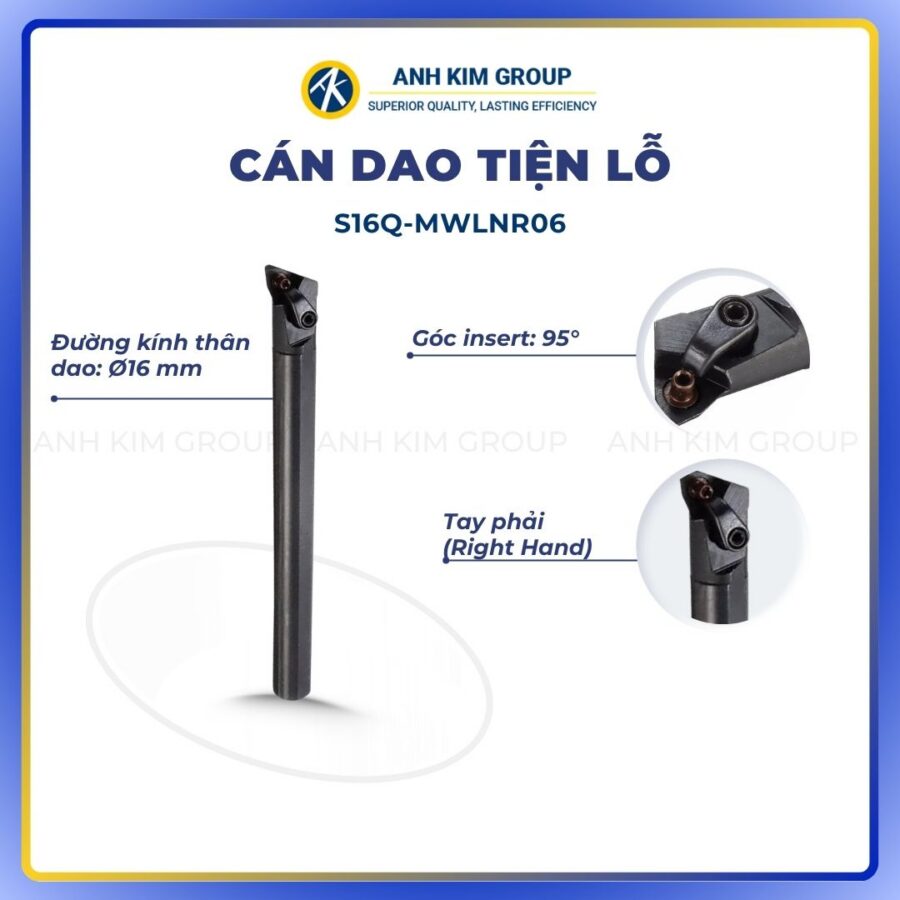
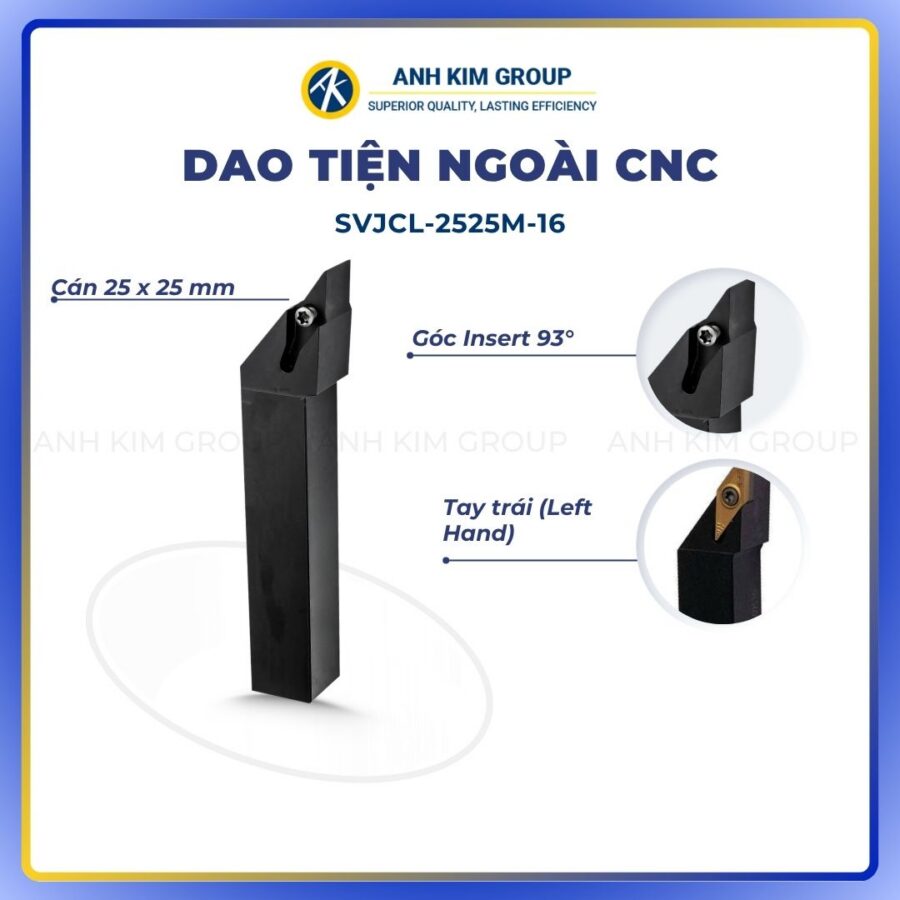
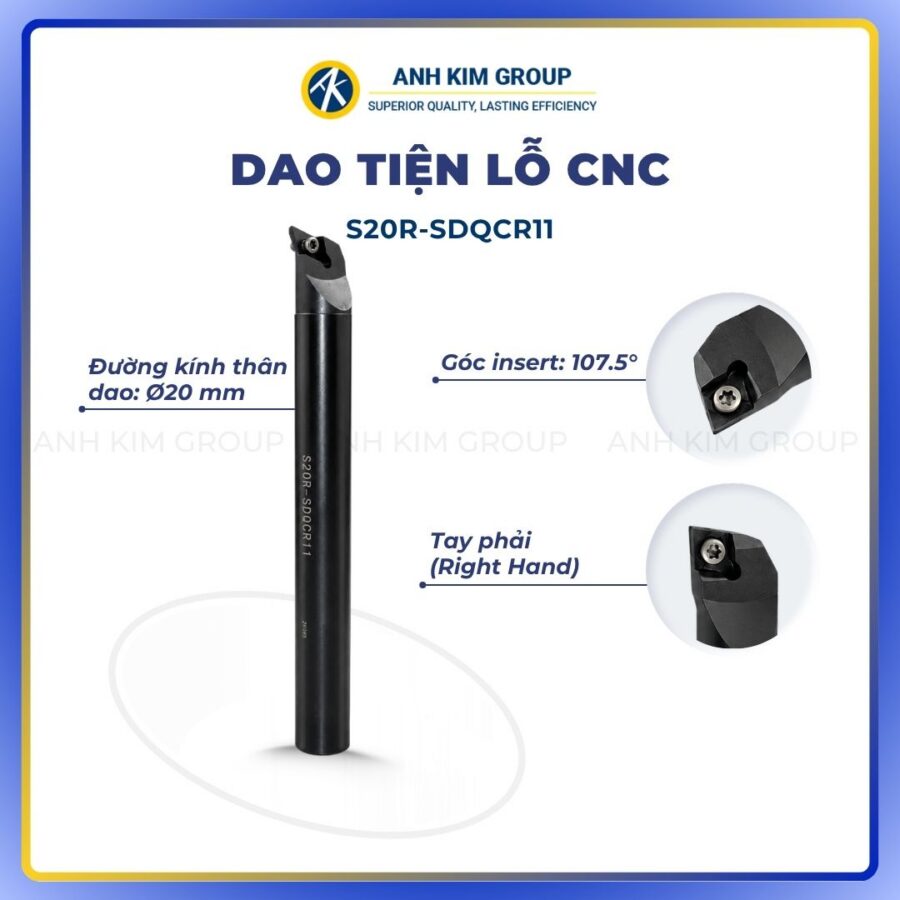
CNC Ánh Kim cung cấp đa dạng dao cụ phục vụ gia công cơ khí chính xác như dao phay, cán dao tiện, mảnh tiện và mảnh tiện ren. Trong đó có các sản phẩm đến từ Echain và DIAK, với nhiều quy cách và kích thước phù hợp cho các nhu cầu gia công khác nhau.
Các sản phẩm được CNC Ánh Kim cung cấp có nguồn gốc rõ ràng, đáp ứng yêu cầu sử dụng trong nhiều ứng dụng tiện, phay và gia công CNC. Với kinh nghiệm nhiều năm trong lĩnh vực dao cụ cắt gọt, CNC Ánh Kim đồng thời hỗ trợ khách hàng lựa chọn cán dao, mảnh tiện ren và thông số phù hợp với từng vật liệu, dạng ren và điều kiện gia công.
Nếu bạn đang cần tìm dao tiện ren, cán tiện hoặc mảnh tiện ren Echain, DIAK, có thể liên hệ CNC Ánh Kim để được hỗ trợ tư vấn sản phẩm và thông số kỹ thuật phù hợp.
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Hotline/Zalo: 0886 113 609 để được tư vấn lựa chọn dao cụ phù hợp.

>>> Xem thêm: Mua mảnh chip tiện phay CNC Echain có tốt không?
Như vậy tiện ren là phương pháp gia công quan trọng, được ứng dụng phổ biến để tạo các dạng ren trong và ren ngoài với yêu cầu về độ chính xác khác nhau. Để đạt chất lượng ren ổn định, cần lựa chọn đúng dao cắt, phương pháp lấn dao và thiết lập thông số phù hợp với từng vật liệu cũng như điều kiện gia công.