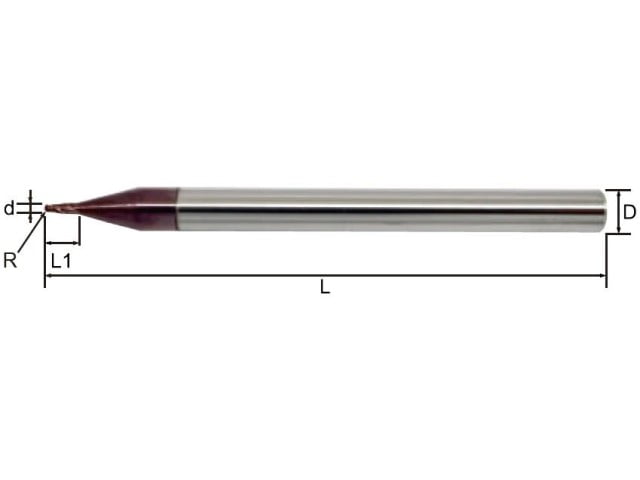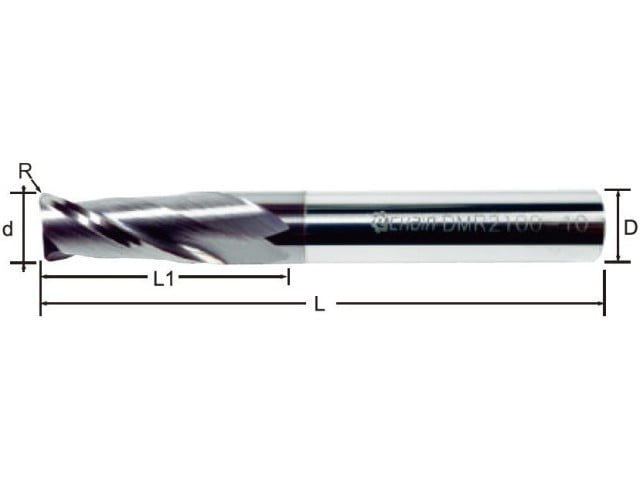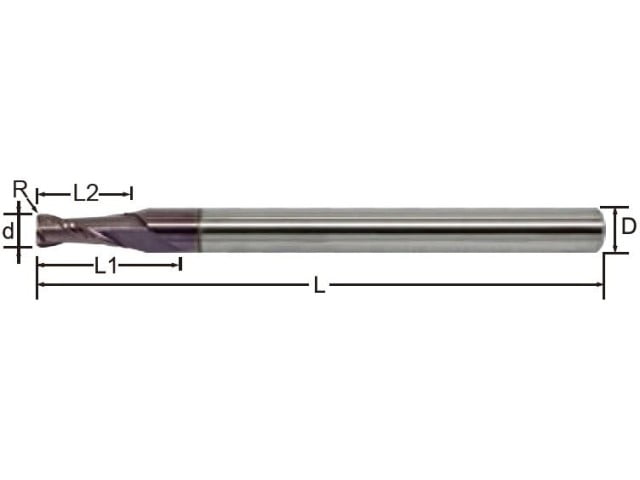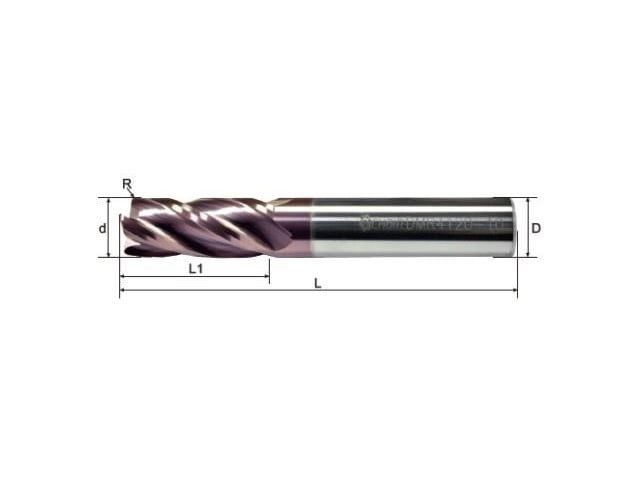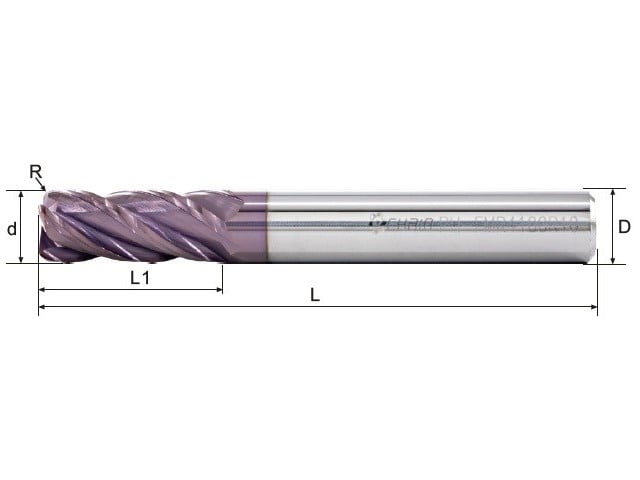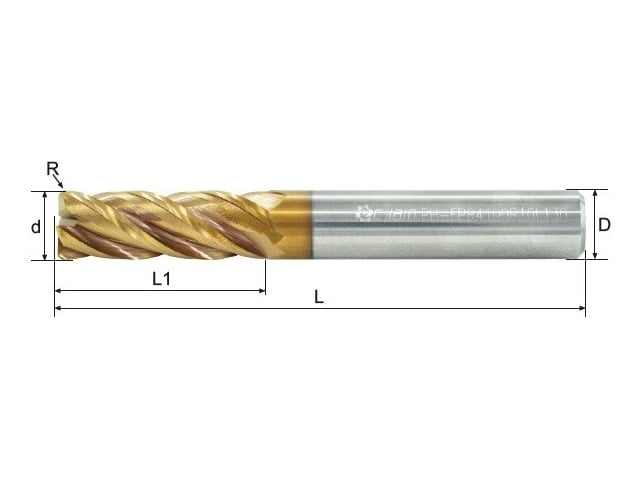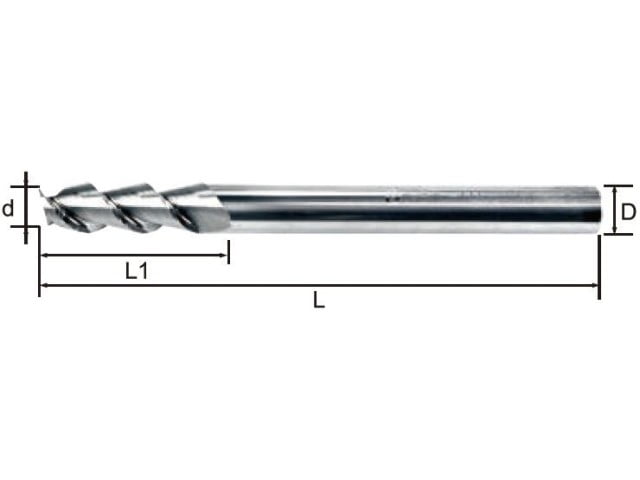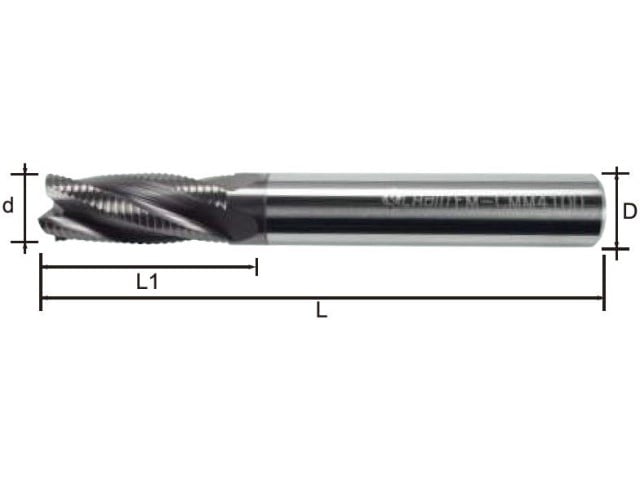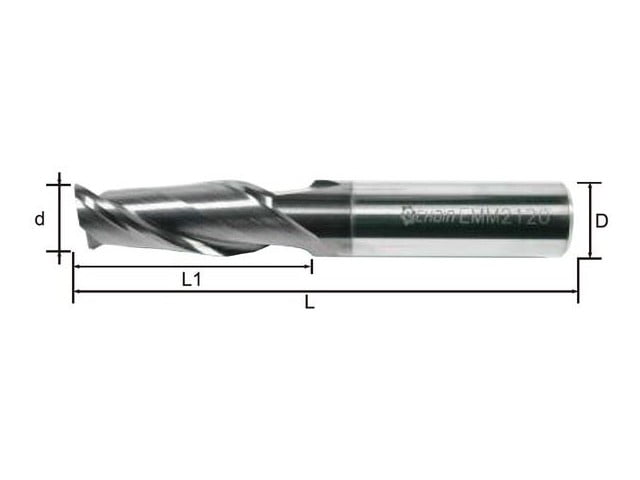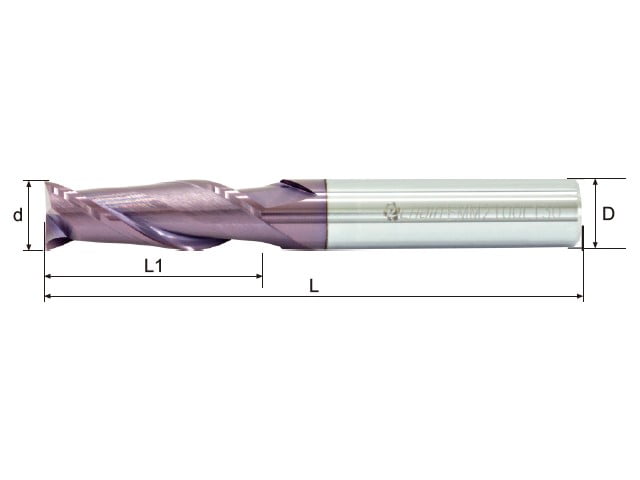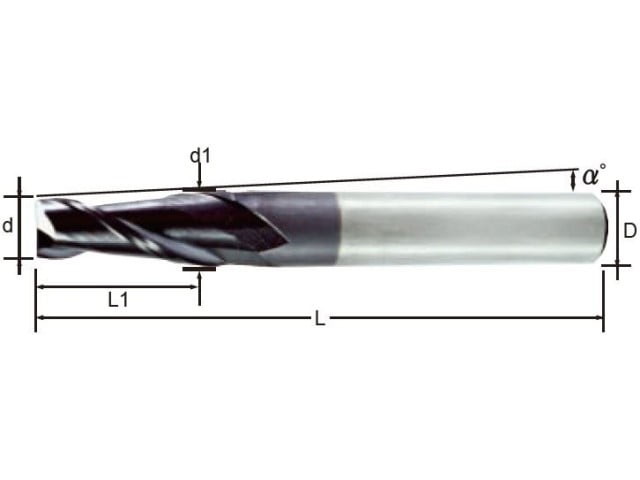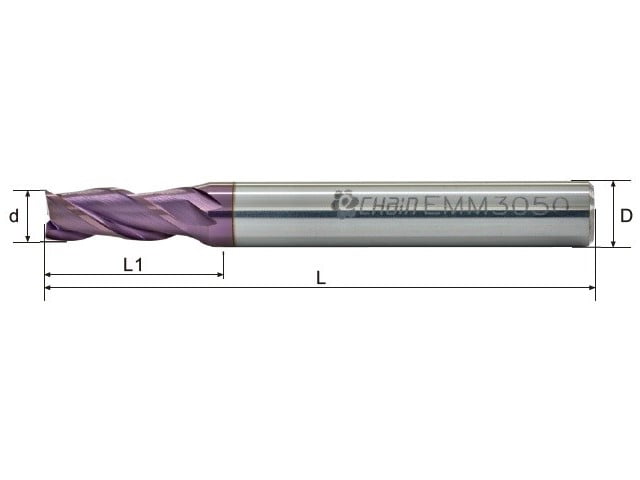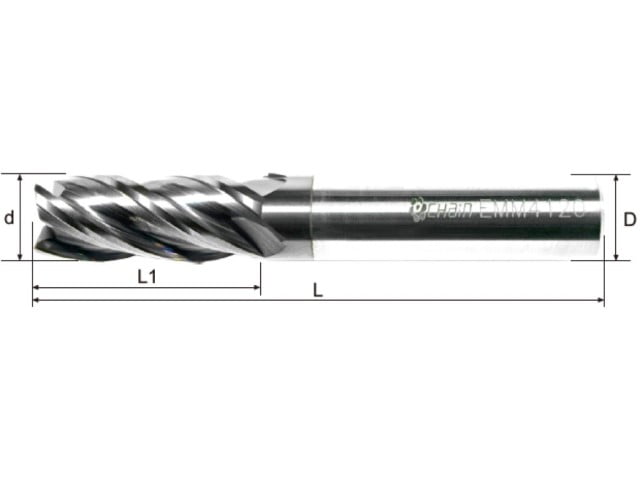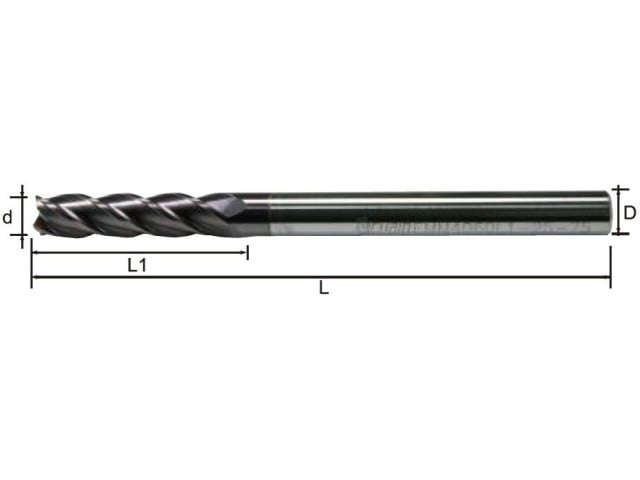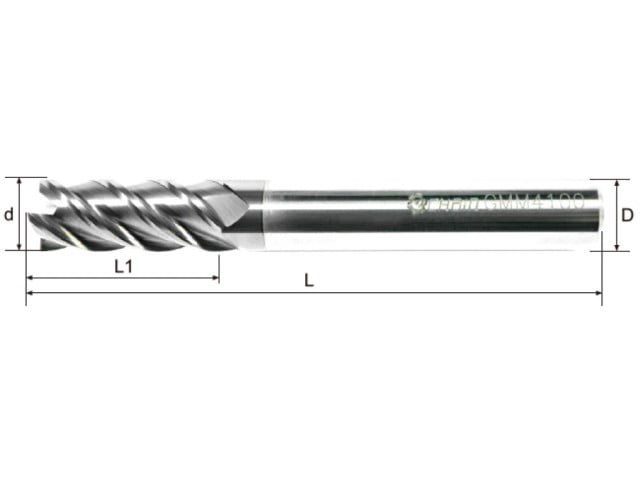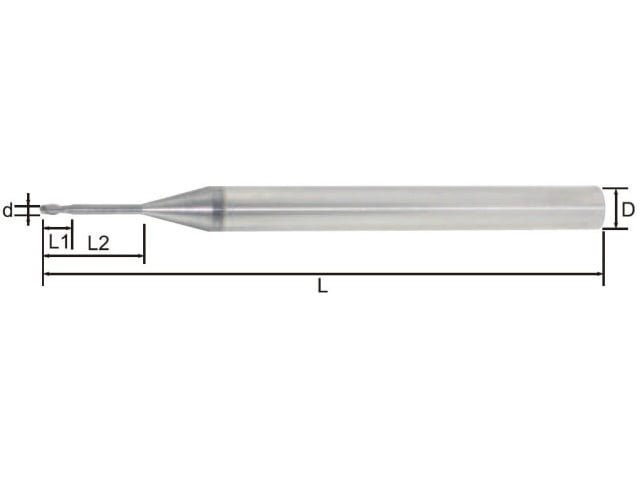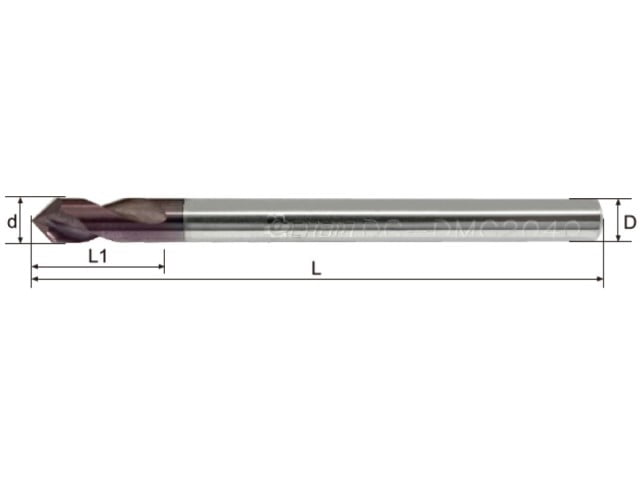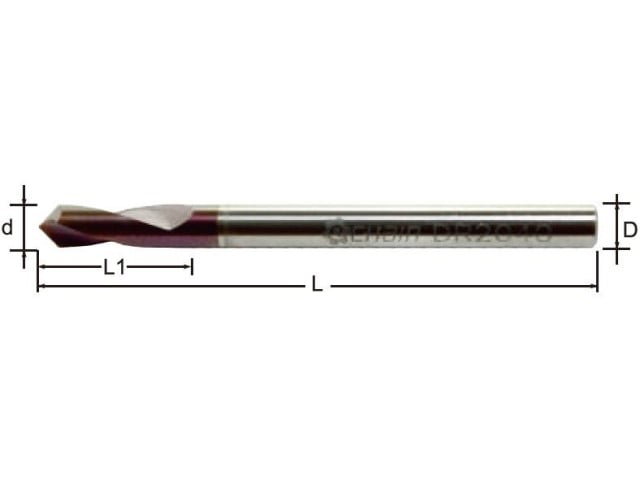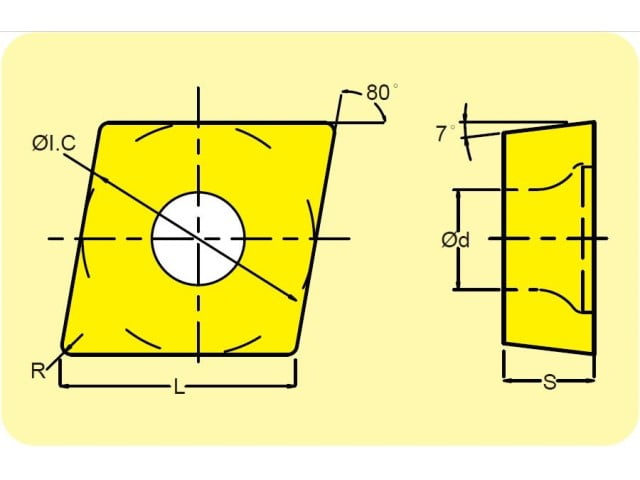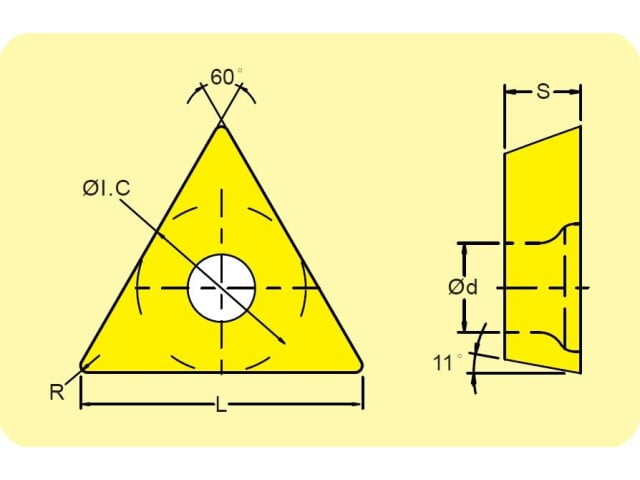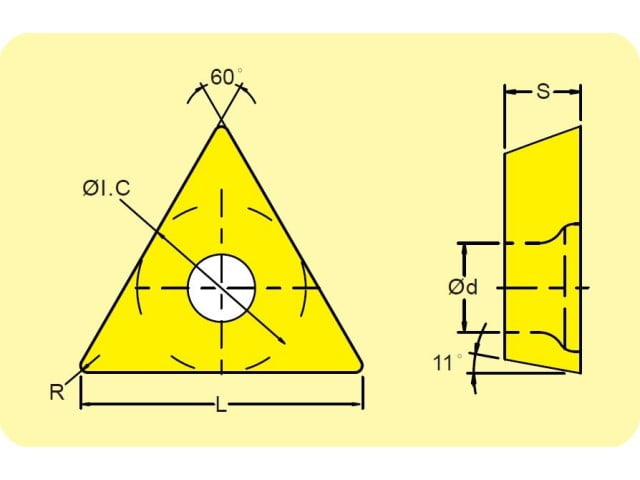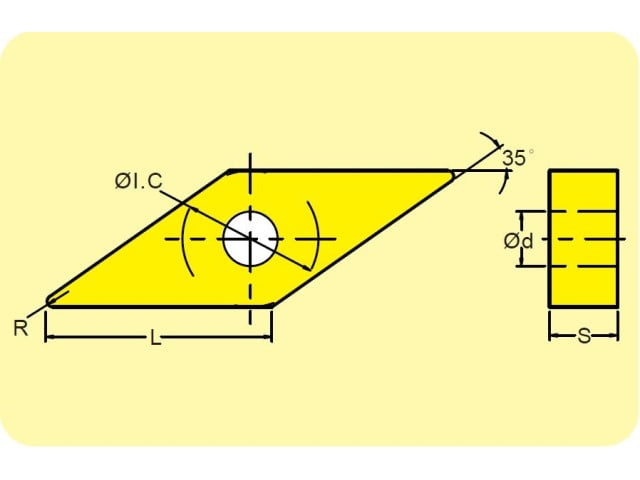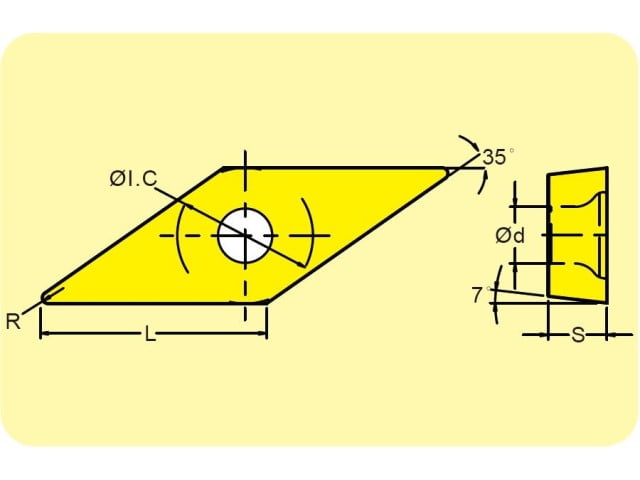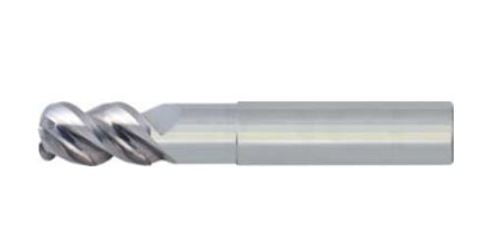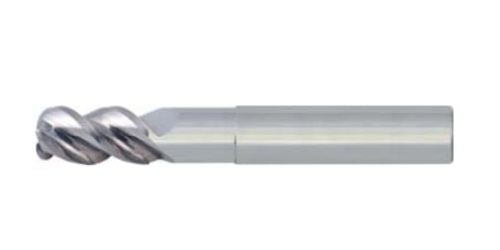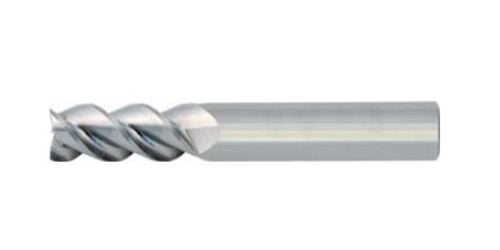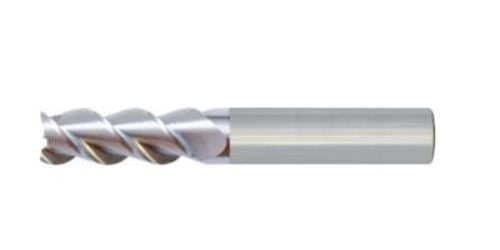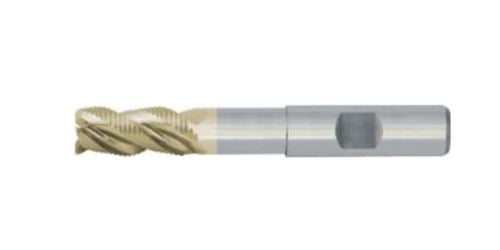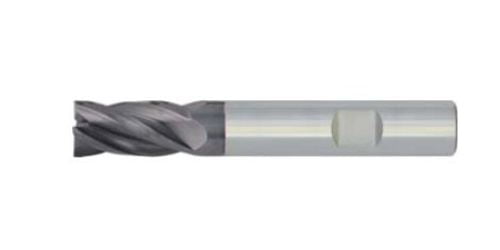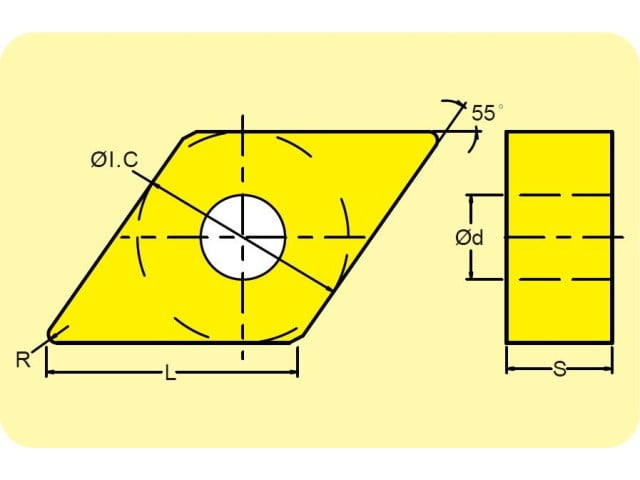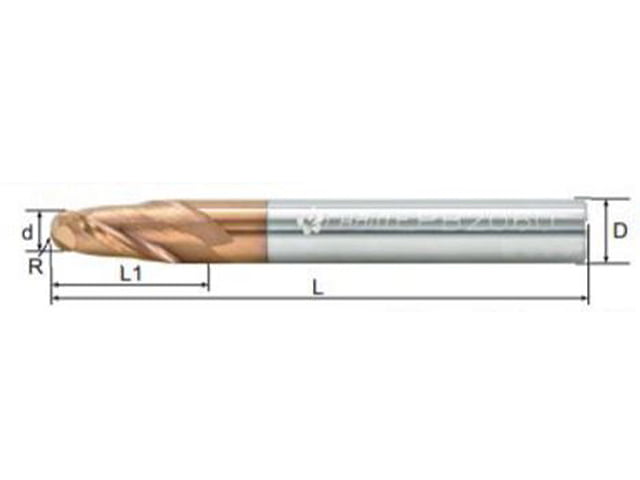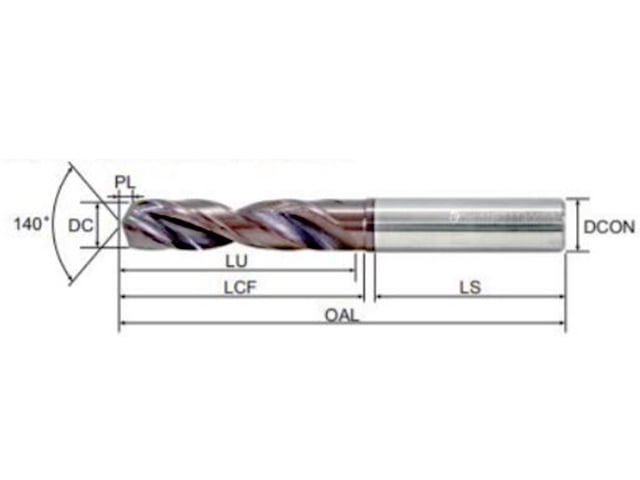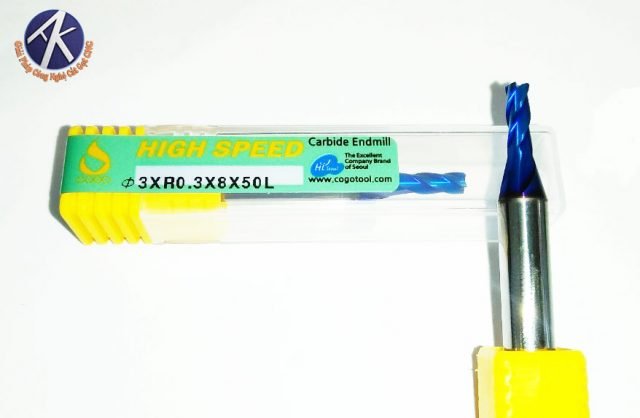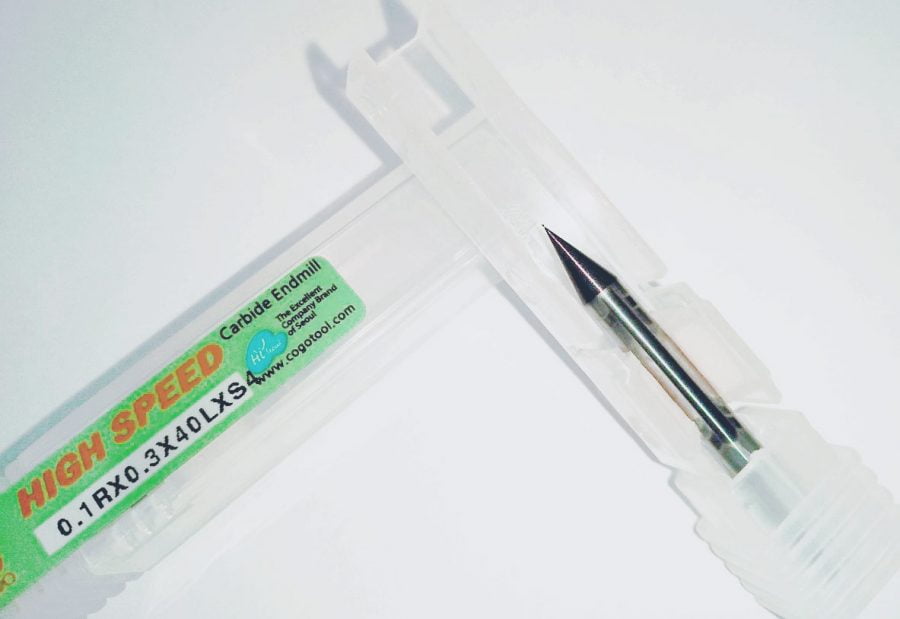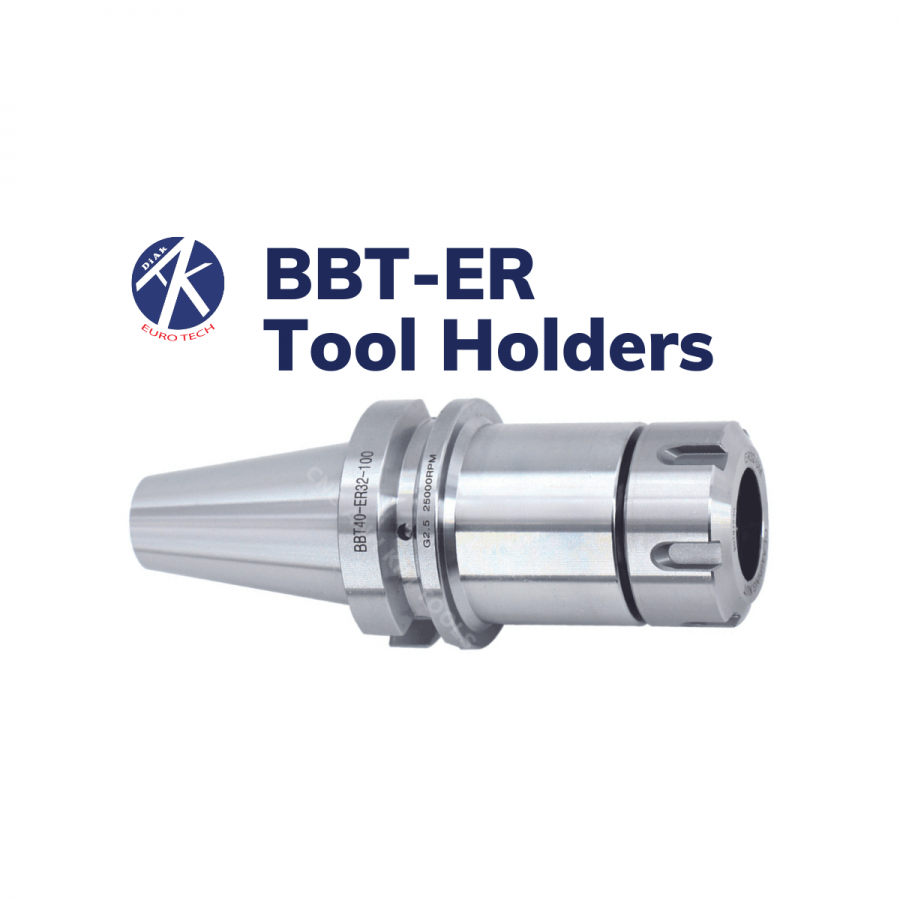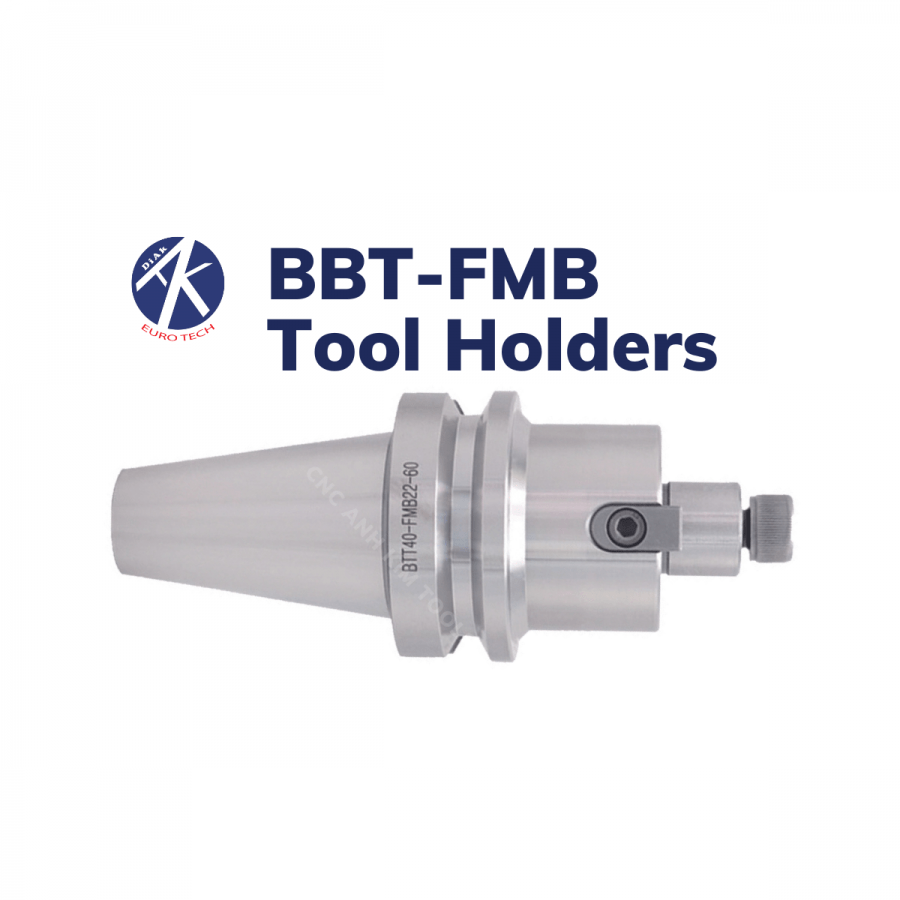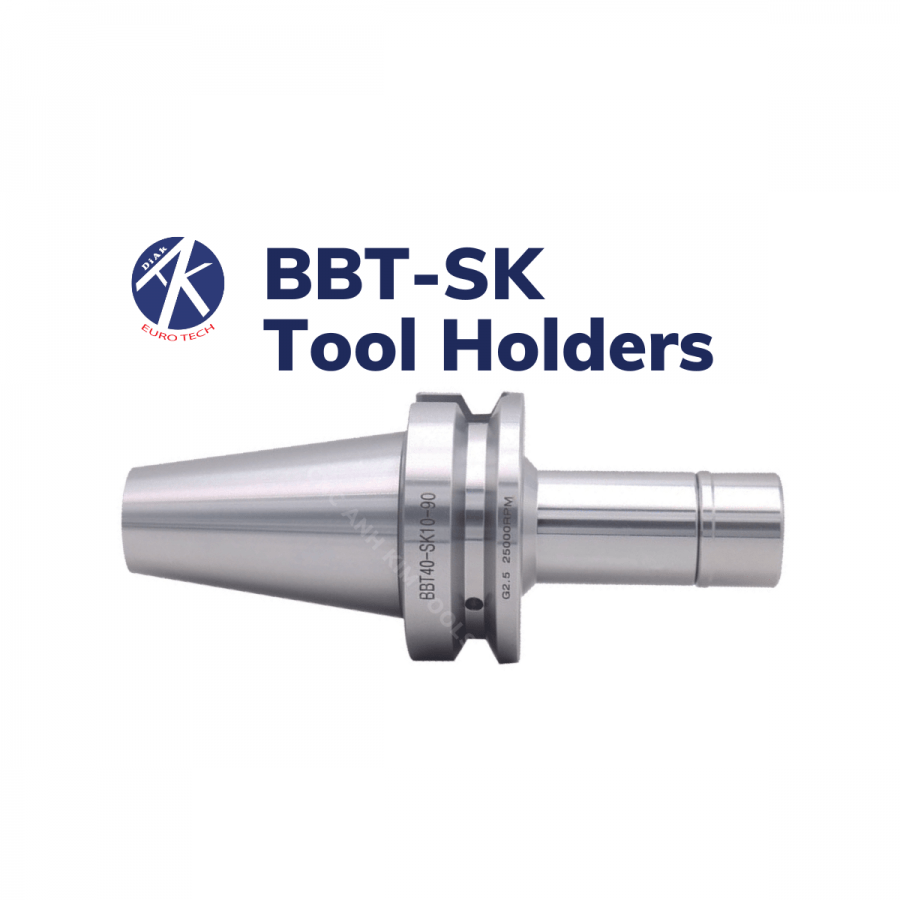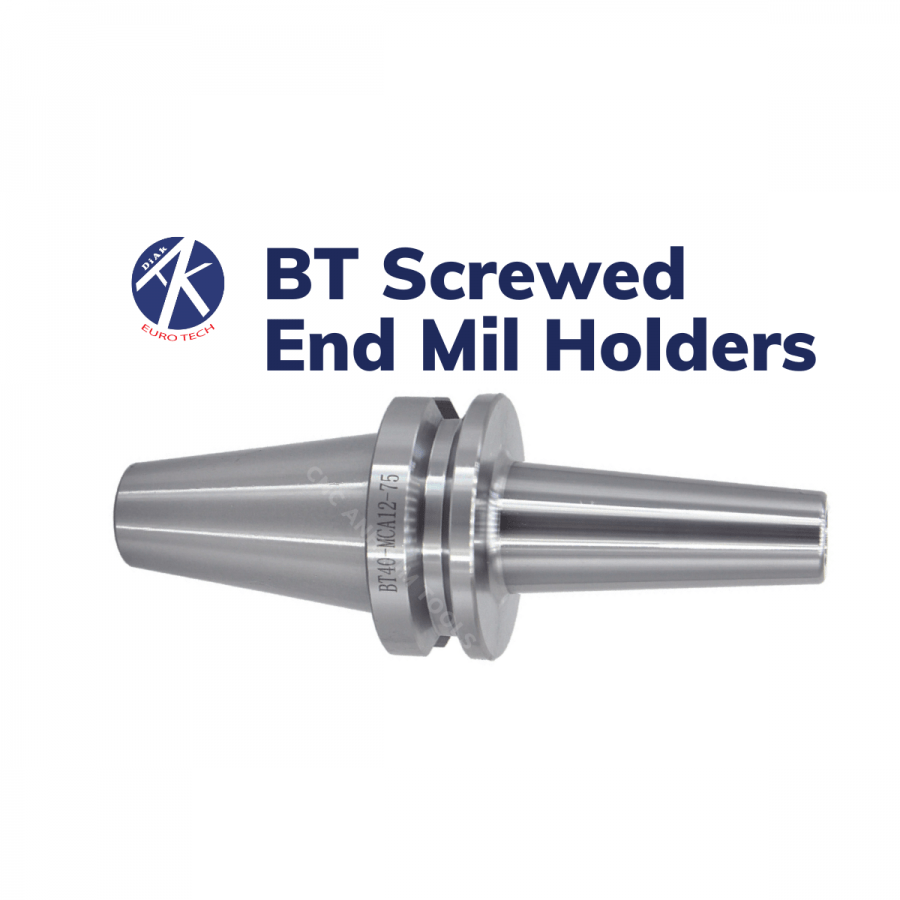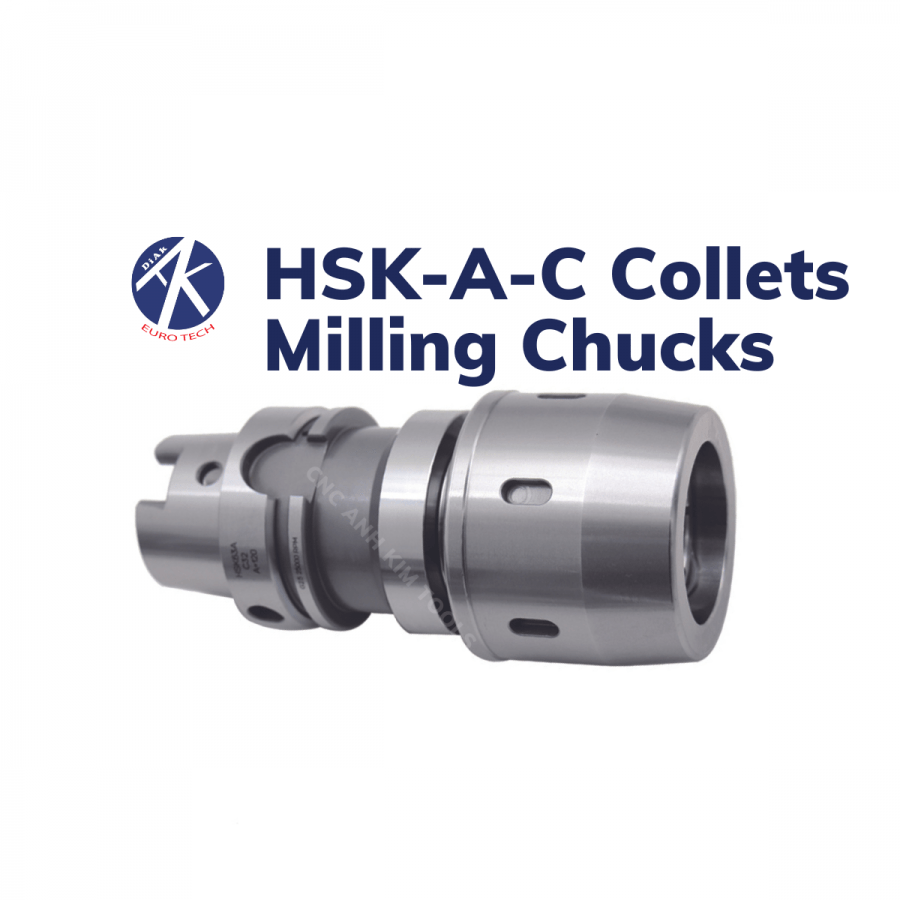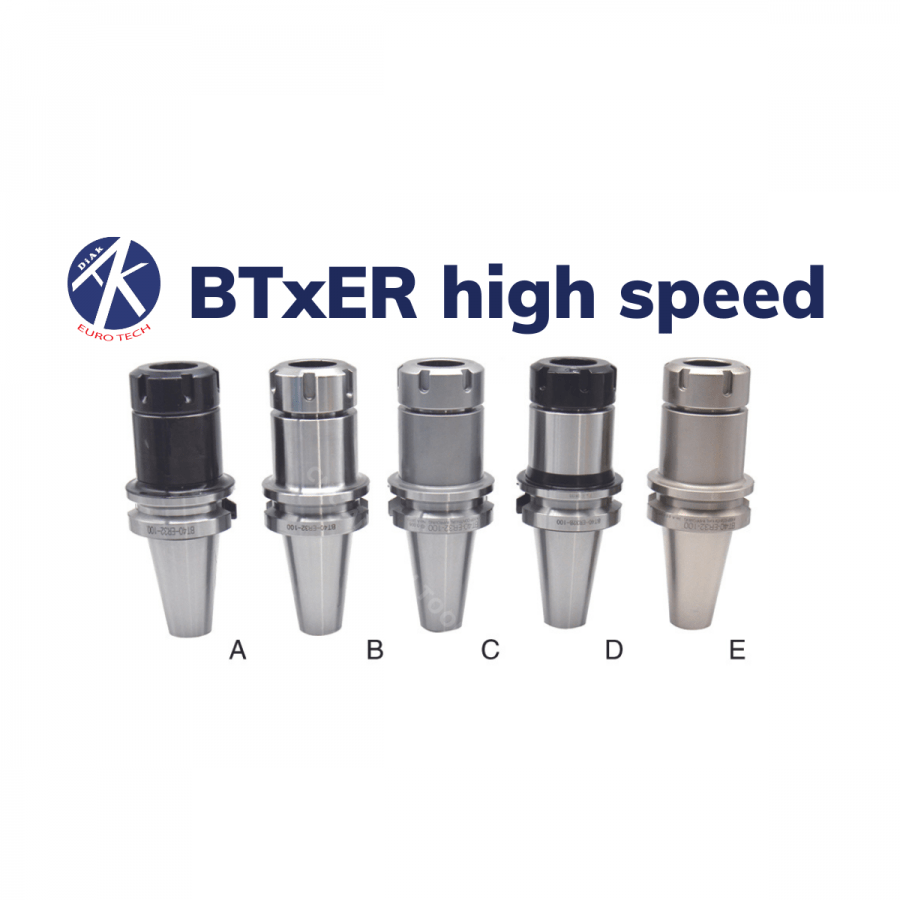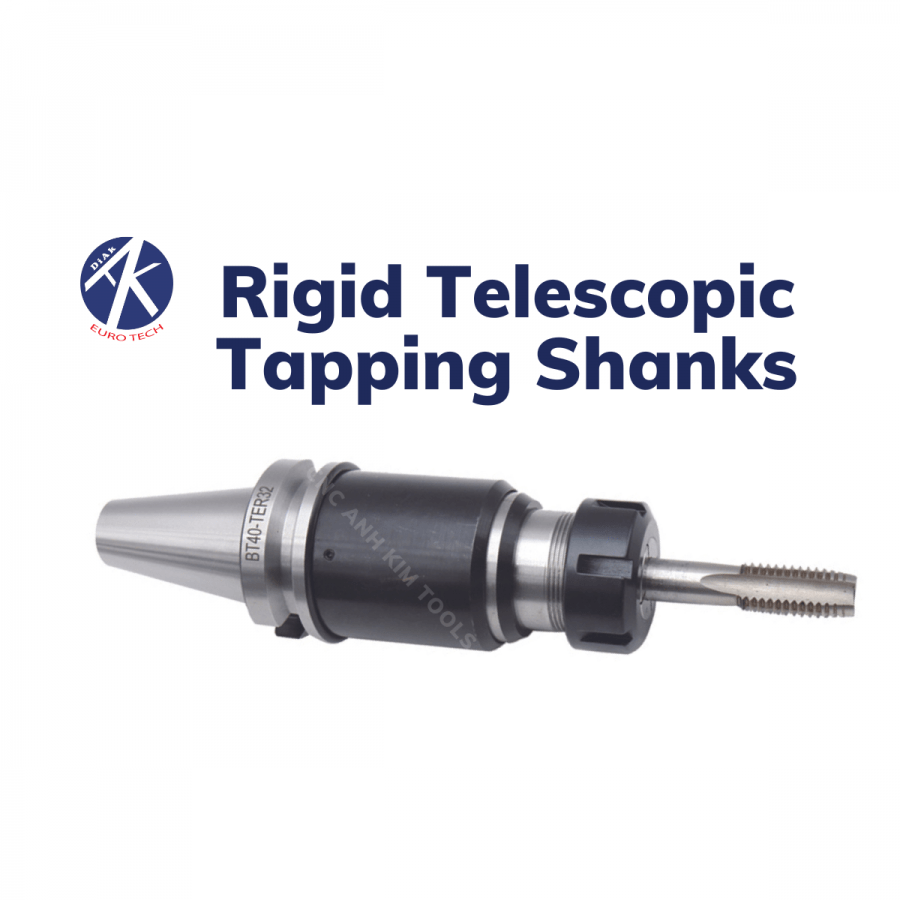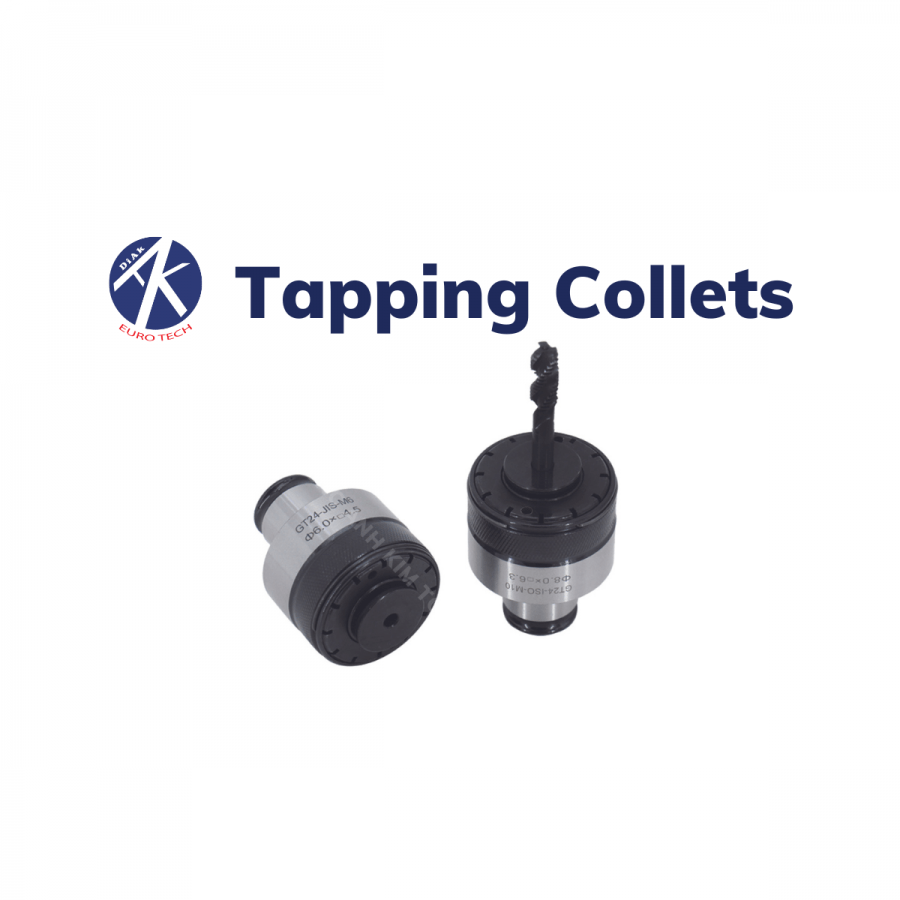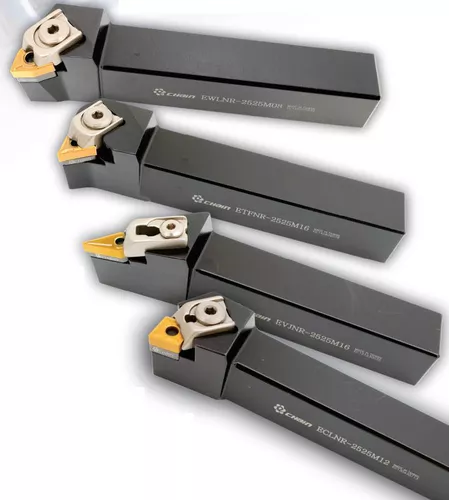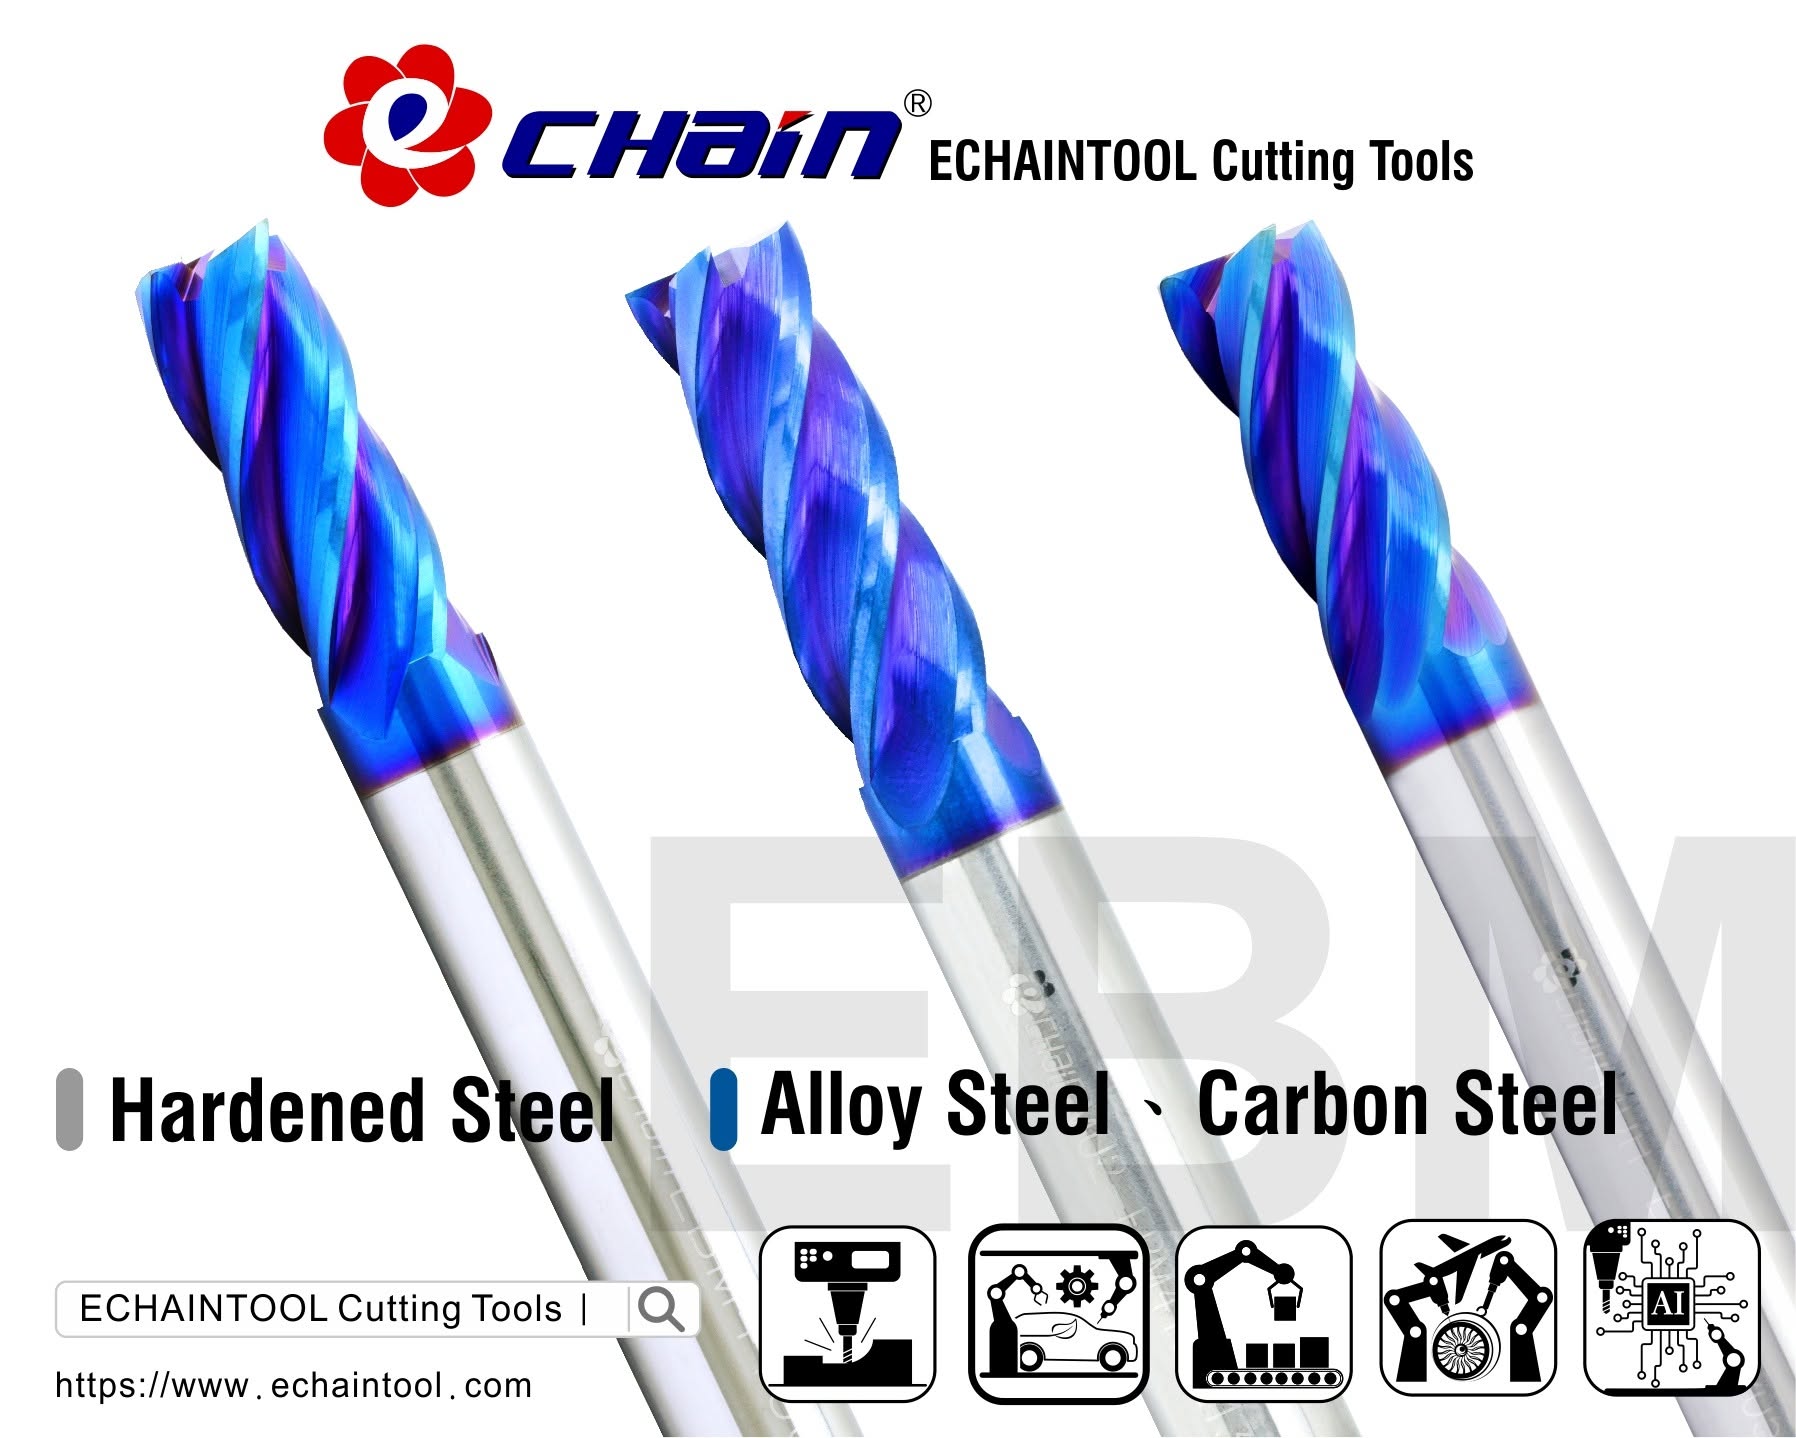

Dao cụ CNC có nhiều loại, kích thước và phương pháp gá khác nhau tùy theo dụng cụ, đầu kẹp và hệ thống trục chính của máy. Vì vậy, tháo lắp dao CNC đúng kỹ thuật không chỉ giúp dao được kẹp chắc chắn mà còn góp phần hạn chế độ đảo, rung động và các sai số phát sinh trong quá trình gia công.
Trong bài viết dưới đây, CNC Ánh Kim sẽ hướng dẫn cách kiểm tra, lắp dao vào đầu kẹp, tháo dao và những lưu ý quan trọng để sử dụng dao cụ CNC an toàn, ổn định hơn.
Lưu ý về phạm vi áp dụng của quy trình tháo lắp dao
Quy trình sử dụng thanh kéo, đầu kẹp đàn hồi và đầu gá cố định trong bài áp dụng cho những máy và hệ thống gá dao có kết cấu tương ứng. Trên các máy CNC hiện đại, dụng cụ có thể sử dụng nhiều hệ đầu kẹp và giao diện trục chính khác nhau như BT, CAT, HSK hoặc hệ thống thay dao tự động, vì vậy cách kẹp và tháo dao cũng có sự khác biệt.
Trước khi thao tác, cần xác định đúng loại trục chính, đầu kẹp và cơ cấu giữ dao của máy. Không nên áp dụng một quy trình tháo lắp cho tất cả các loại máy CNC; hướng dẫn kỹ thuật của máy và hệ thống gá dao đang sử dụng cần được ưu tiên.
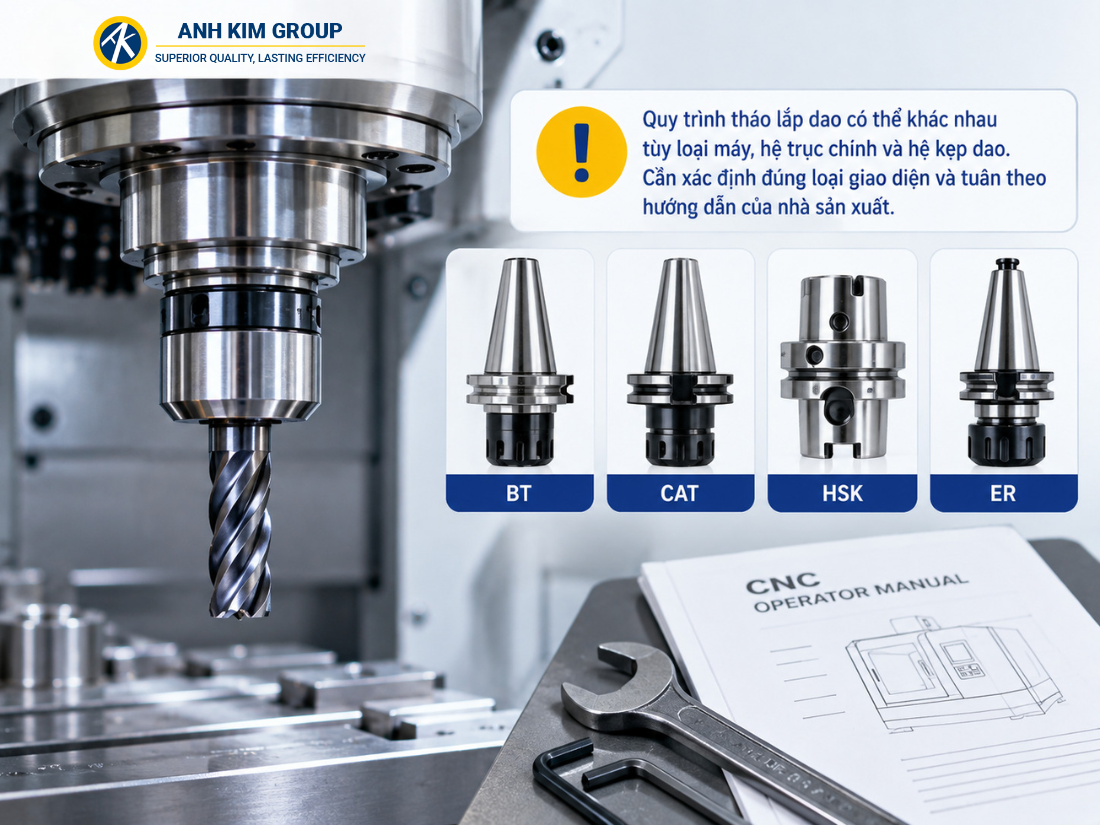
Một số lưu ý về phạm vi áp dụng cảu quy trình tháo lắp dao
Cần kiểm tra gì trước khi tháo lắp dao CNC?
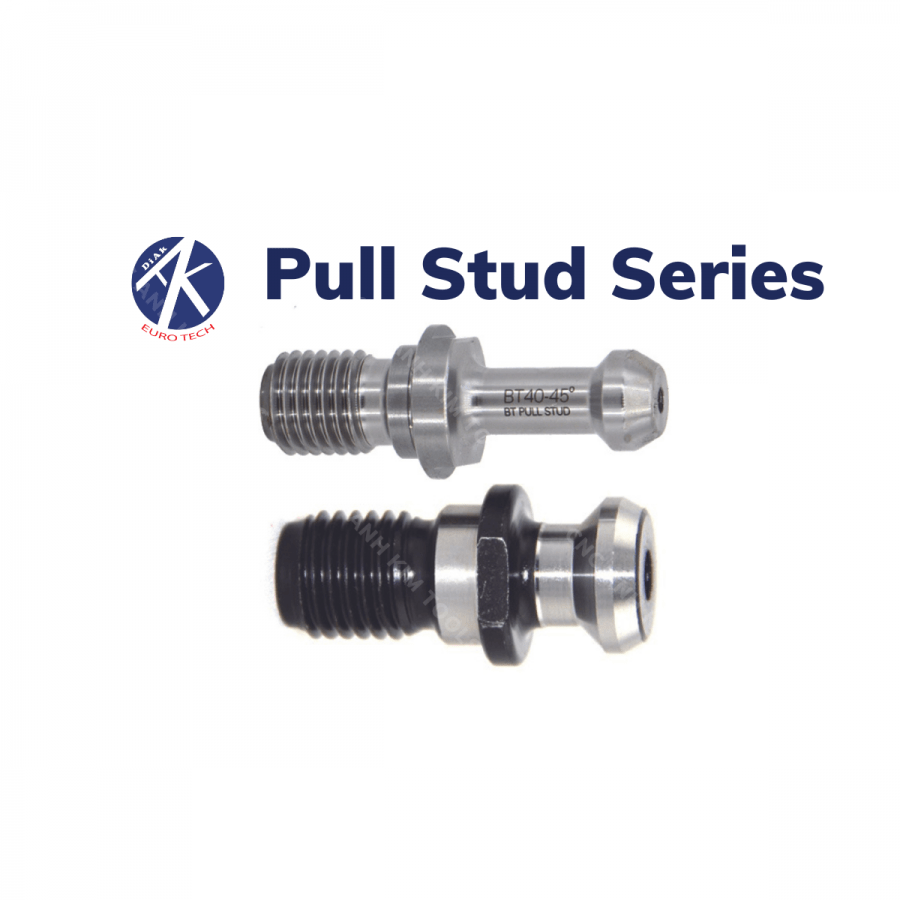
Trước khi tháo hoặc lắp dao CNC, cần kiểm tra tình trạng của dao cắt, collet, holder, pull stud và bề mặt côn tiếp xúc với trục chính. Không nên sử dụng các chi tiết bị mòn, nứt, trầy xước hoặc không đúng chủng loại vì có thể làm giảm độ chắc chắn khi kẹp và ảnh hưởng đến độ chính xác gia công.
Theo khuyến nghị kỹ thuật từ nhiều hãng sản xuất máy CNC và hệ thống kẹp dao, các bề mặt tiếp xúc như chuôi dao, collet, holder và côn trục chính cần được giữ sạch trước khi lắp. Phoi kim loại, dầu bẩn hoặc cặn dung dịch tưới nguội có thể làm tăng độ đảo và ảnh hưởng đến khả năng kẹp dao.
Ngoài ra, cần đảm bảo trục chính đã dừng hoàn toàn và máy ở trạng thái cho phép thay dao trước khi thao tác. Quy trình cụ thể có thể khác nhau tùy loại máy và hệ thống gá dao.
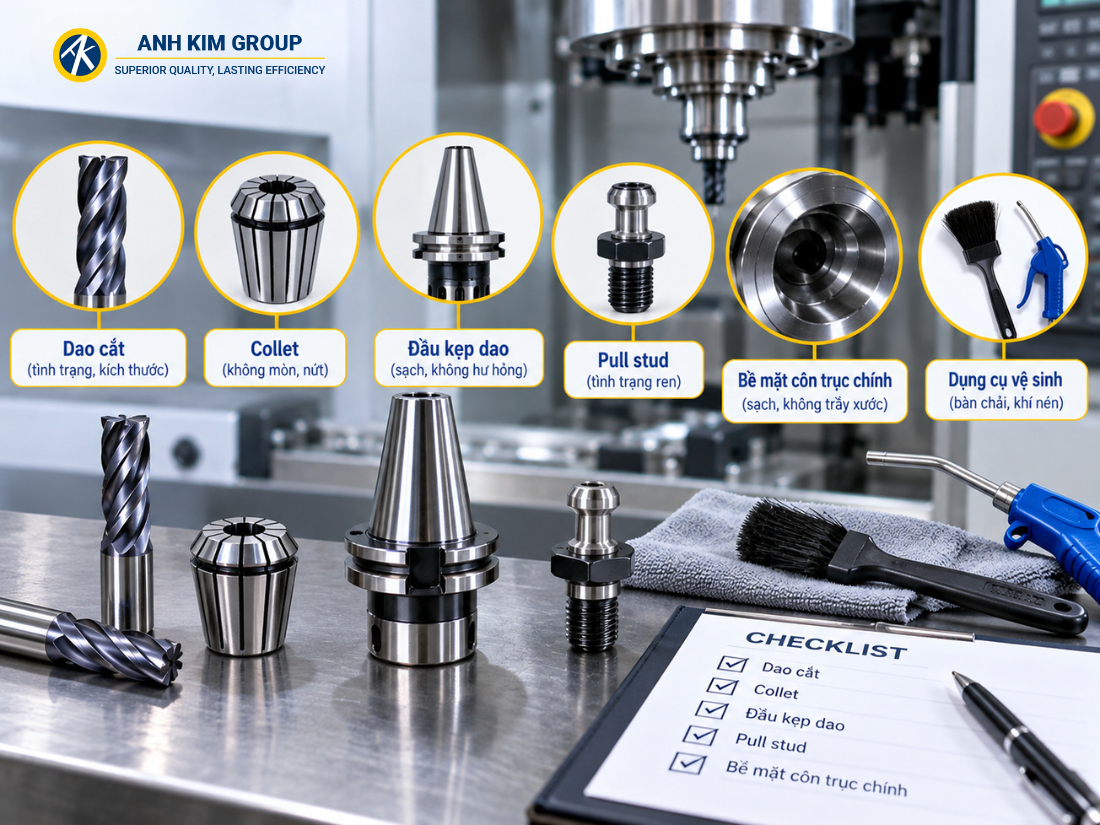
Một số điểm cần lưu ý trước khi tháo lắp dao CNC
Lắp và tháo dao cắt
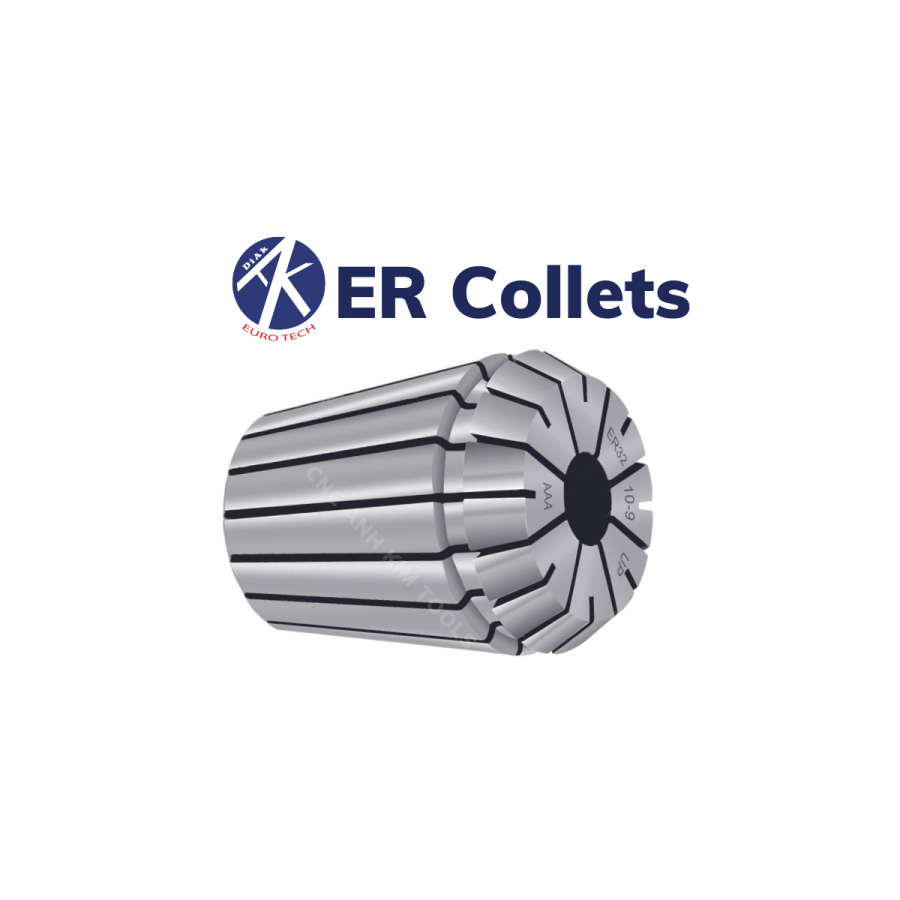
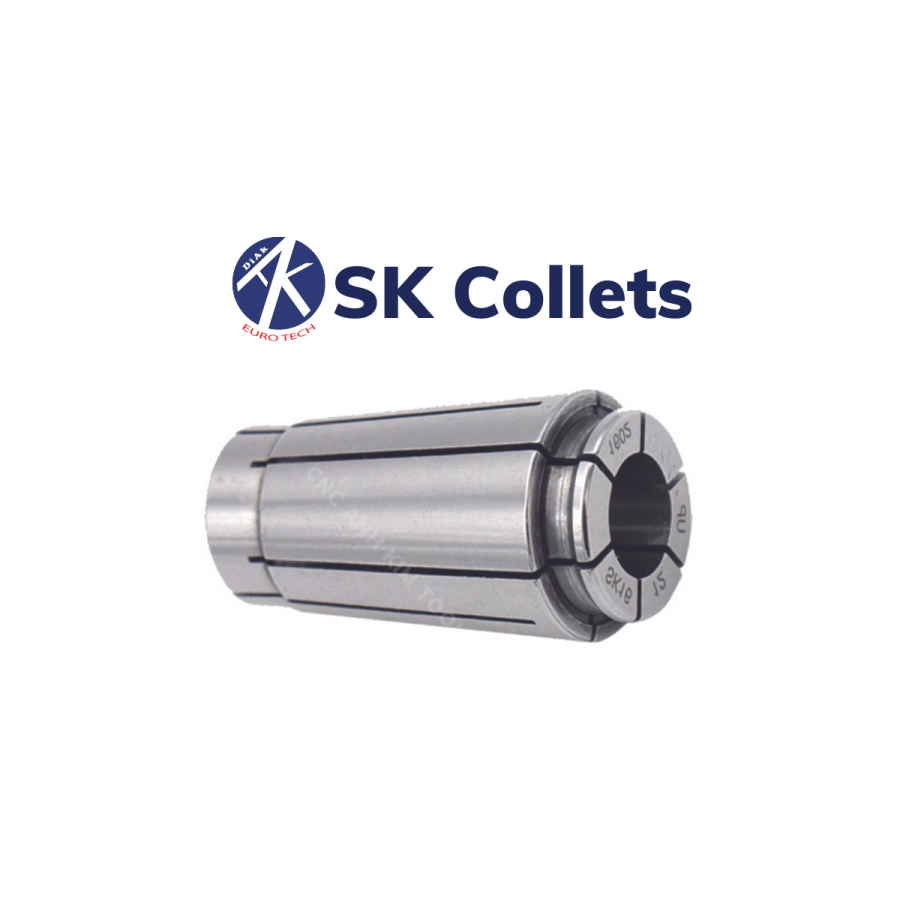
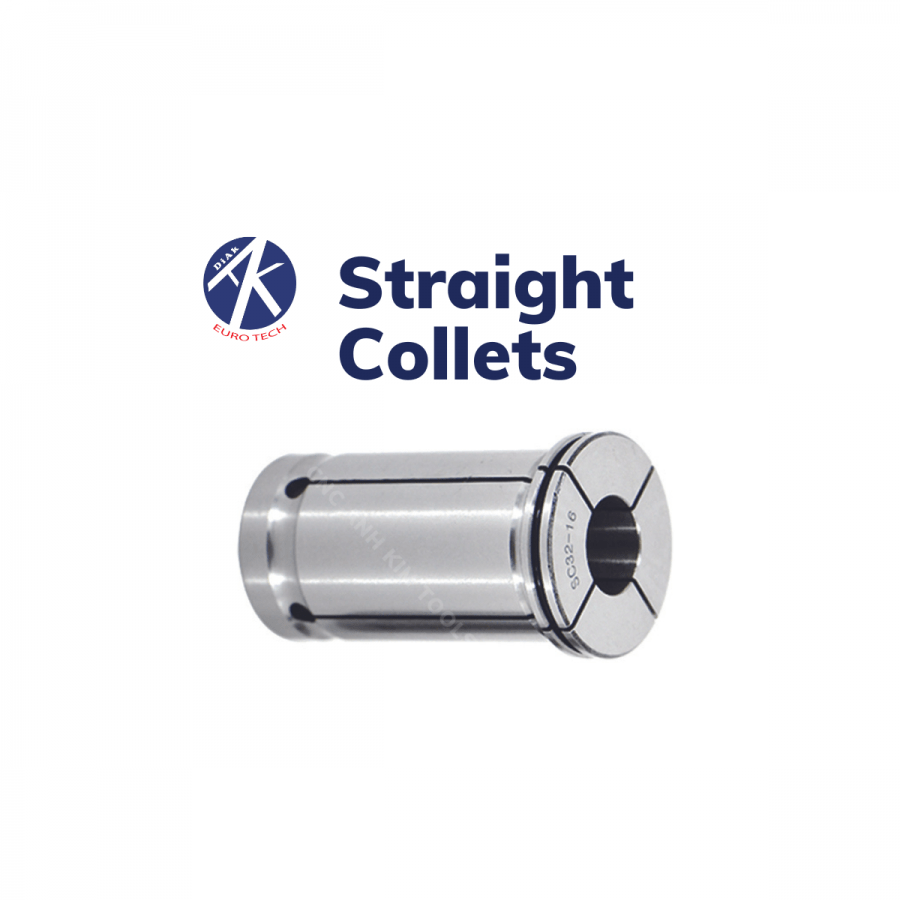
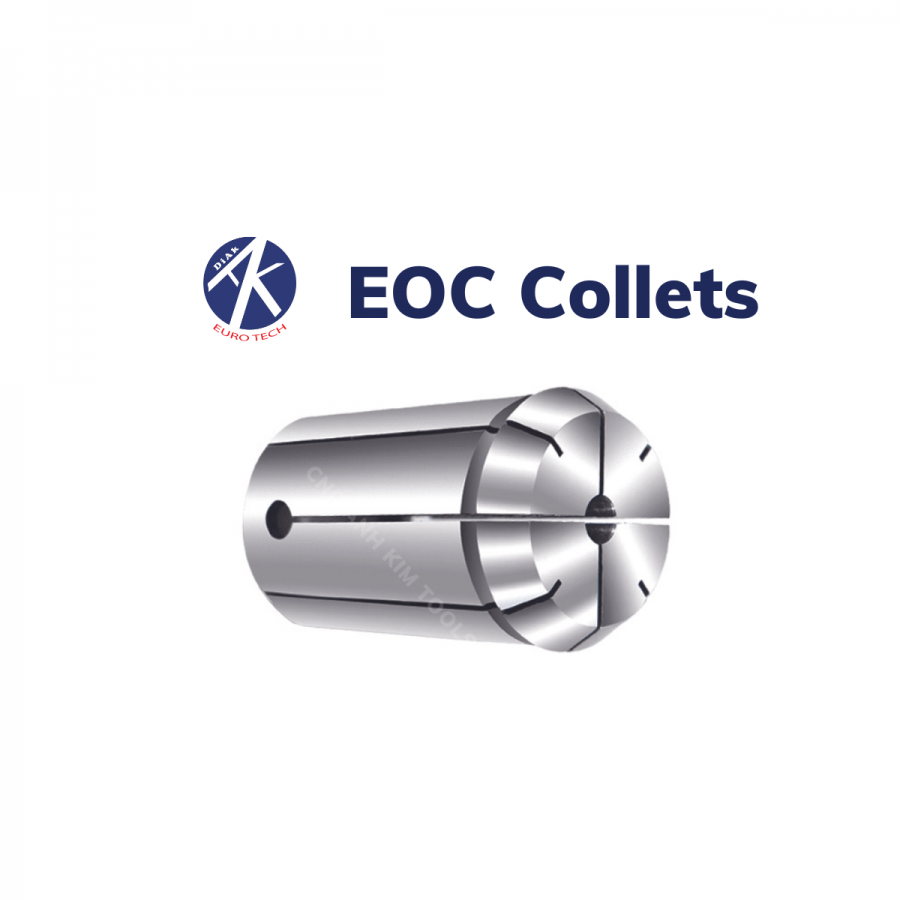
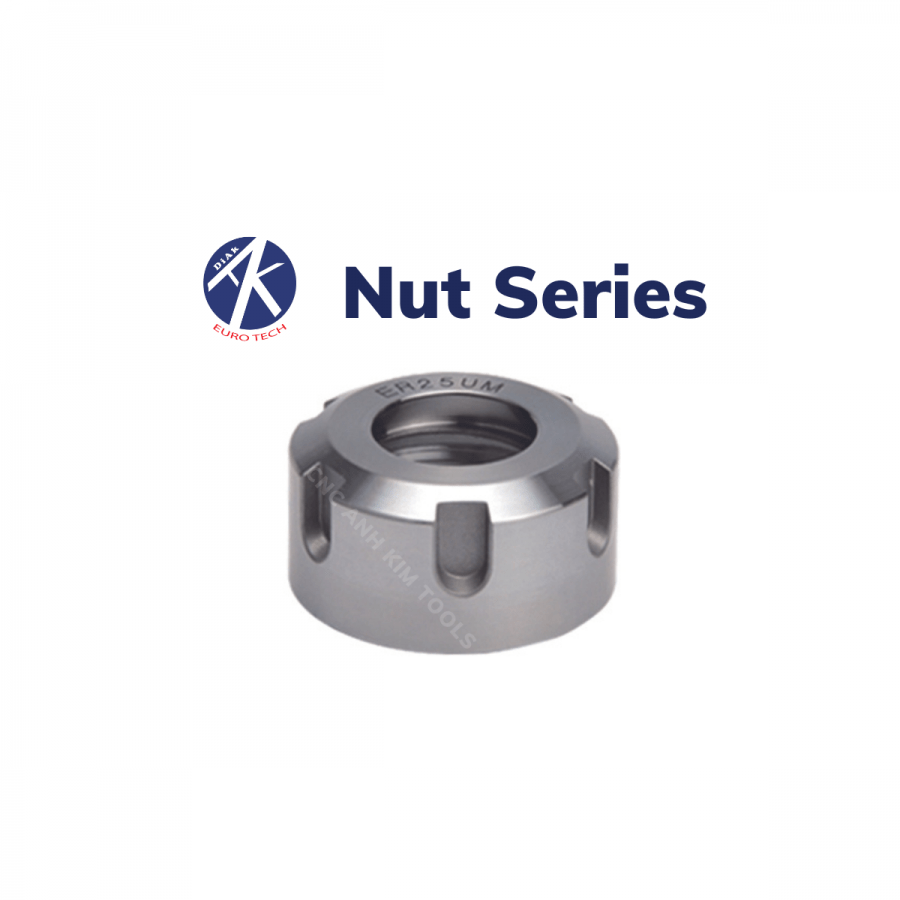
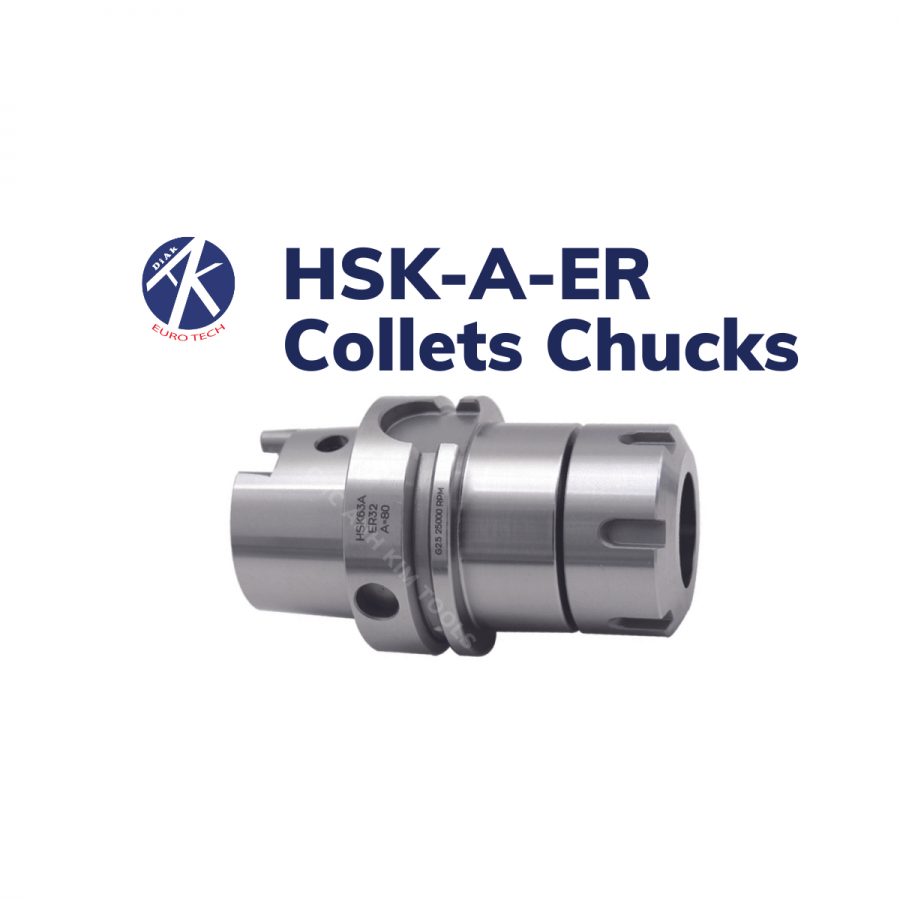
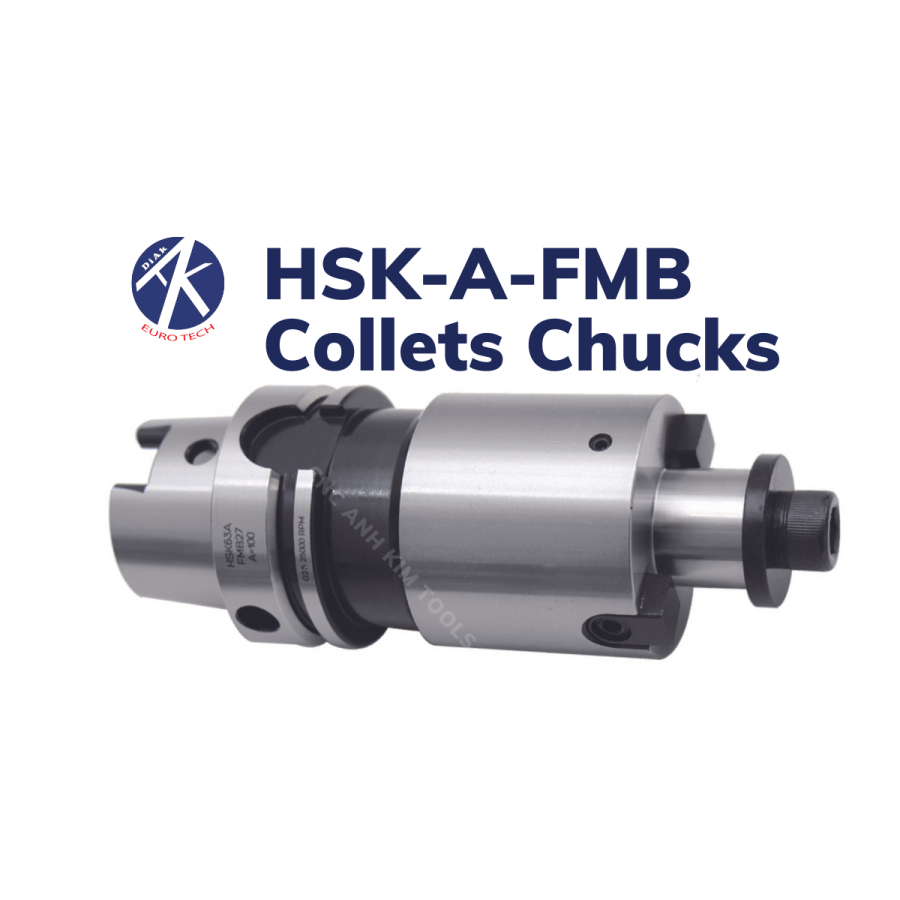
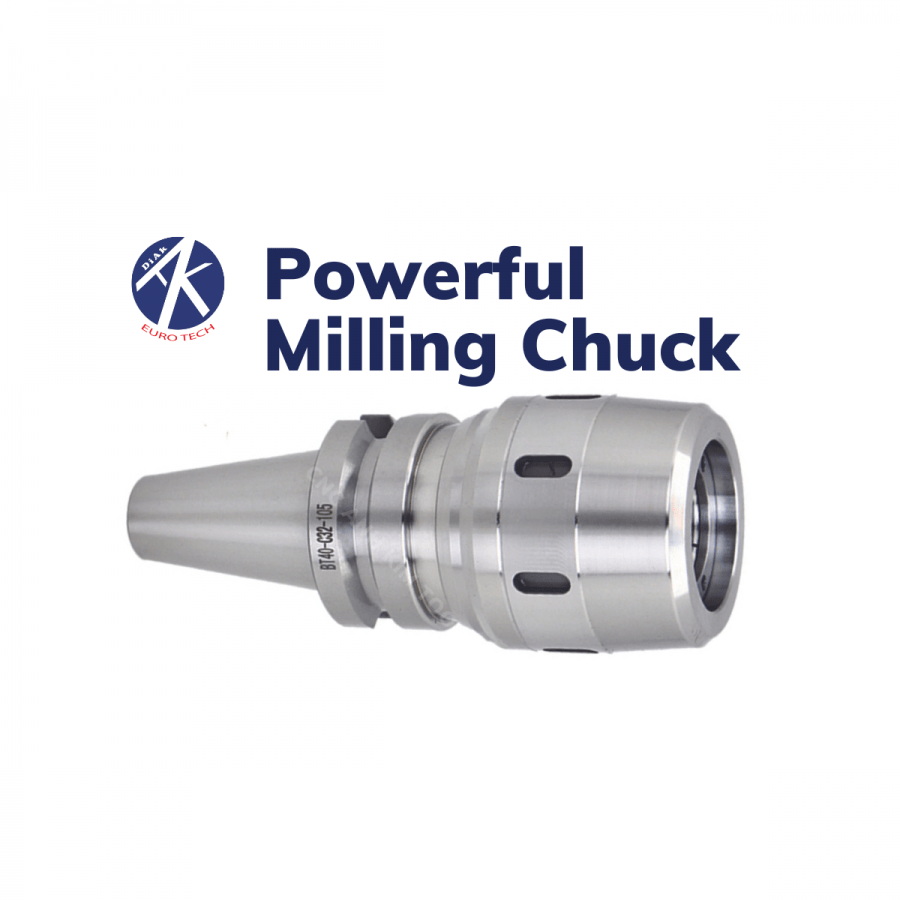
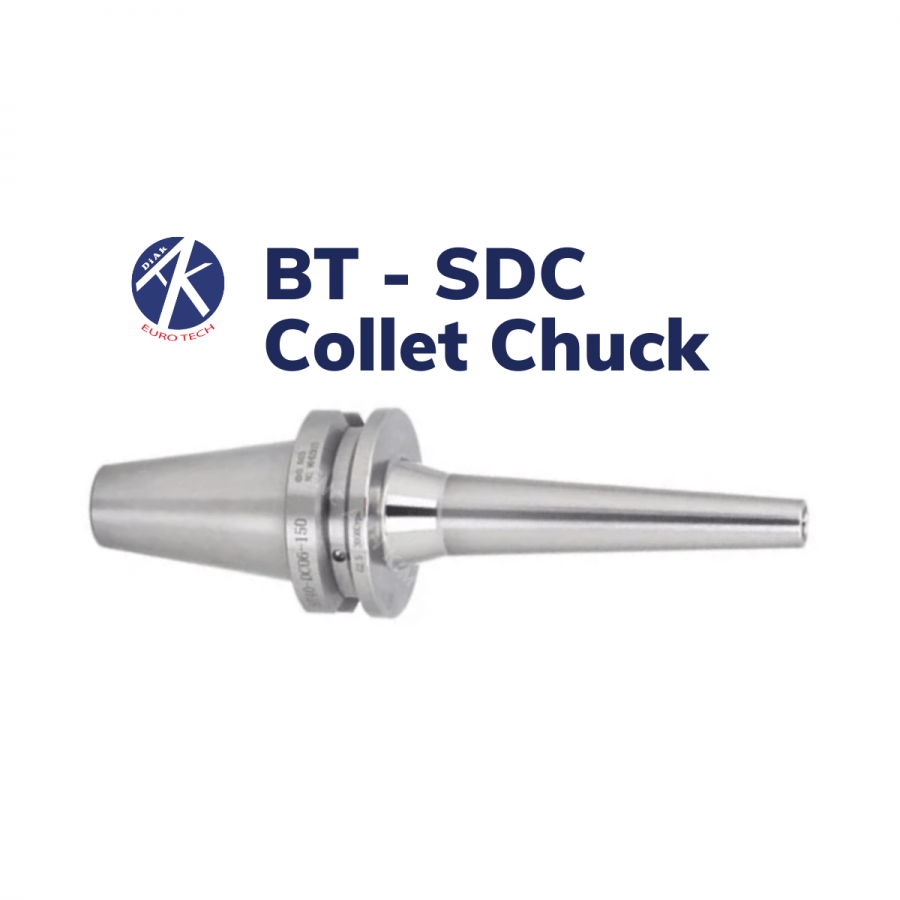
Sự đa dạng của dụng cụ cắt và phụ tùng (như dao phay mặt đầu, dao phay đĩa, dao phay rãnh T, dao ghép, đầu khoan, khoét và các dụng cụ khác . . .) có thể lắp vào trục chính cho phép máy này thực hiện nhiều nguyên công đa dạng. Dụng cụ và phụ tùng cắt thường được giữ trong trục chính bởi các đầu nối ghép cố định, đàn hồi hay các nòng côn trung gian.
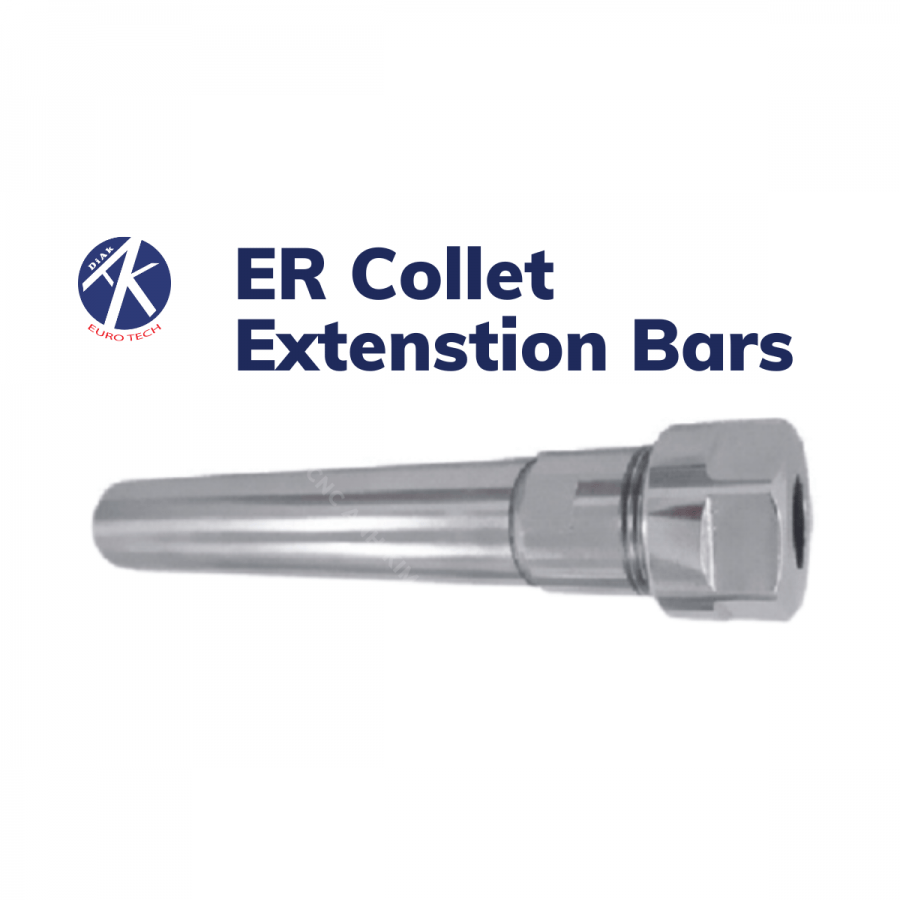
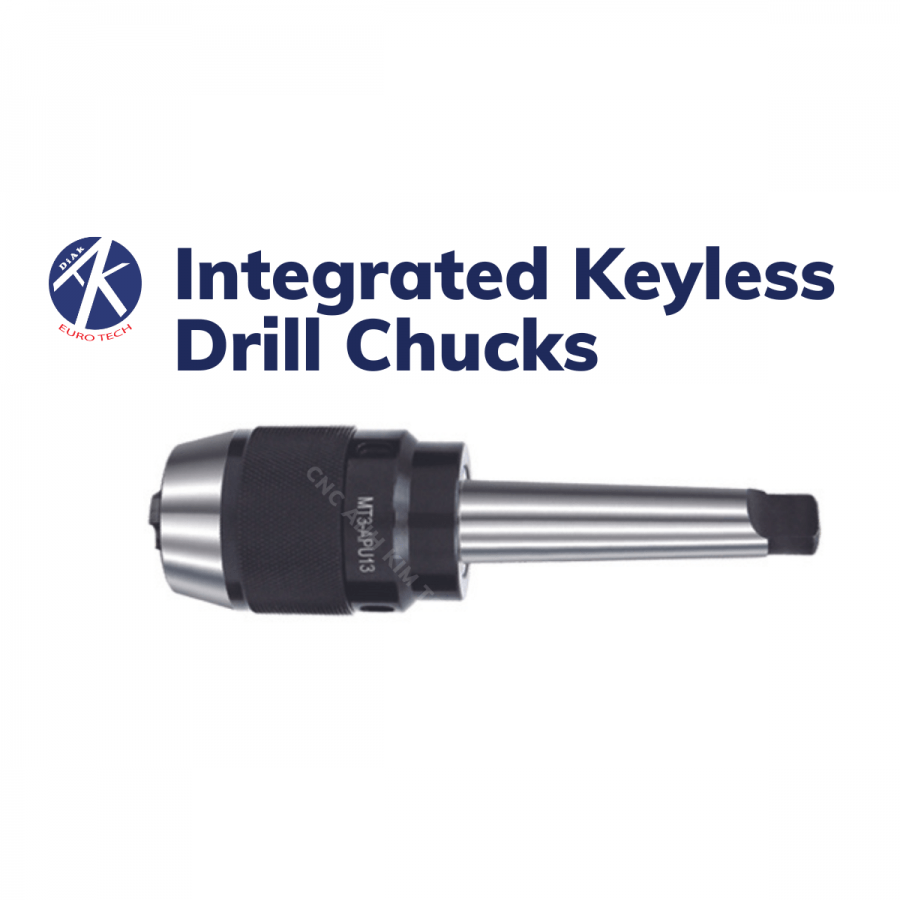
Đầu nối ghép đàn hồi (Hình 69-5A) được rút vào trục chính bằng thanh kéo gần với chuôi dao và truyền lực do ma sát giữa đầu ghép nối và dao cắt. Đối với dao cắt có đường kính lớn, quan trọng là phải xiết thanh kéo an toàn để tránh dao cắt di chuyển lên xuống trong khi cắt.
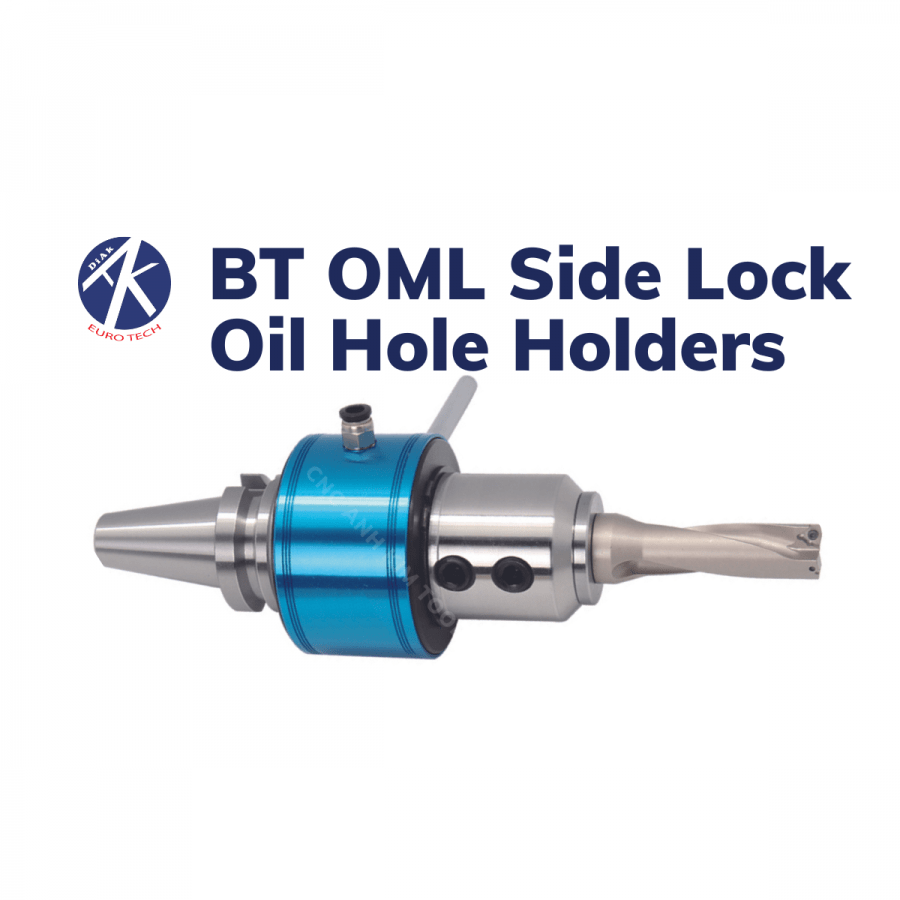
Đầu gá dao cố định (Hình 69-5B), được rút vào trục chính bằng thanh kéo, loại này cứng vững hơn và giữ dụng cụ cắt an toàn. Chúng có thể được truyền lực bằng then trong trục chính và rãnh then trong đầu gá dao hoặc bằng hai then trên trục chính. Dao cắt được truyền lực và chống xoay bởi một hoặc hai vít trong đầu gá dao siết vào bề mặt chuôi dao và chống trượt mọi hướng.
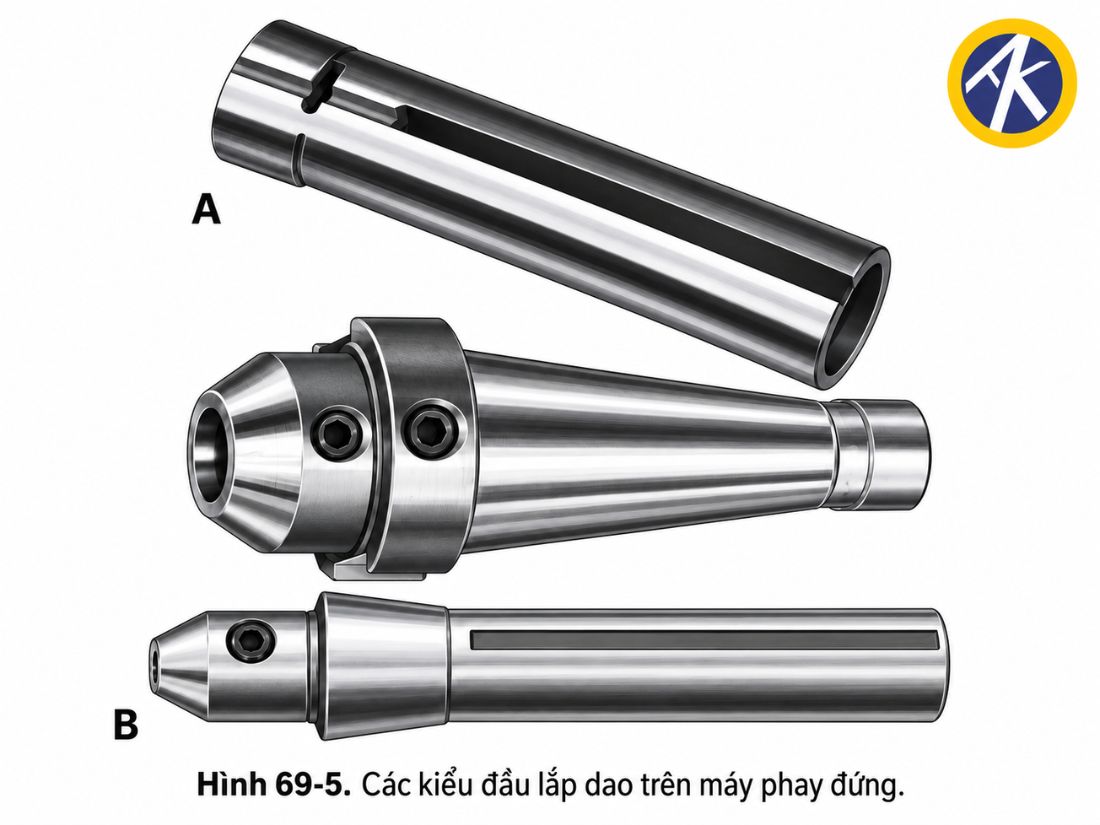
Hình ảnh minh họa các kiểu đầu lắp dao trên máy phay CNC
Lắp dao cắt trong đầu kẹp dao đàn hồi
- Ngắt điện vào máy.
- Đặt đúng loại dao cắt, đầu gá dao và tay siết trên miếng nỉ, gỗ, hay nhựa mềm lên bàn máy.
- Chùi nòng côn trong trục chính.
- Đặt thanh kéo vào lỗ trên đầu trục chính.
- Chùi phẩn côn và rãnh then trên đầu kẹp dao.
- Đặt đầu kẹp dao vào đáy trục chính, ấn vào và xoay đến khi rãnh then thẳng hàng với then trong trục chính.
- Giữ đầu gá dao hướng lên với một tay, tay kia lắp thanh kéo theo chiều kim đổng hổ vào đầu gá dao xoay khoảng 4 vòng.
- Giữ dụng cụ cắt với một miếng vải và lắp vào đầu gá dao hết chiểu dài của chuôi dao.
- Vặn thanh kéo vào đầu gá dao (theo chiều kim đổng hồ) bằng tay .
- Giữ cần thắng và siết thanh kéo càng chặt càng tốt với tay siết, chỉ dùng sức tay.
Thao tác cắt từ đồ gá dao
Động tác tháo dao cắt cũng tương tự như lắp nhưng theo thứ tự ngược lại :
- Ngắt điện vào máy
- Đặt một miếng nỉ, gỗ hay nhựa mềm lên bàn máy để giữ những dụng cụ cần thiết.
- Kéo cần thắng trục chính để khóa trục chính lại rồi nới lỏng thanh kéo với một tay siết.
- Nới lỏng thanh kéo bằng tay, chỉ khoảng 3 vòng. .
Chú ý: Đừng tháo ốc của thanh kéo trên trục chính.
- Giữ dao cắt với một miếng vải
- Gõ dứt khoát lên đầu thanh kéo bằng búa đầu mềm để tách phần côn giữa đầu gá dao và trục chính.
- Tháo dao ra khỏi trục chính.
- Chùi dao cắt và bảo quản ở nơi thích hợp
Lắp dao cắt vào đầu kẹp dao cố định
- Tắt điện vào máy
- Đặt dao cắt, đầu gá dao và những dụng cụ cần thiết trên một miếng nỉ, gỗ hay nhựa mềm lên bàn máy.
- Lắp thanh kéo xuyên qua lỗ trên đầu trục chính.
- Làm sạch phần côn trên trục chính và trên đầu kẹp dao.
- Điều chỉnh rãnh then hoặc các rãnh trên đầu gá dao thẳng hàng với then hay các chốt truyền lực trong trục chính, lắp đầu gá dao vào trục chính.
- Giữ đầu gá dao hướng lên trong trục chính rồi lắp thanh kéo xoay theo chiều kim đồng hồ.
- Kéo cần thắng và siết thanh kéo càng chặt càng tốt với tay siết, chỉ dùng sức tay .
- Lắp chuôi dao vào đầu gá dao đến khi (các) bề mặt thẳng hàng với các vít siết dao trong đầu gá dao.
- Dùng sức tay siết chặt các vít này.
Kiểm tra sau khi lắp dao CNC
Sau khi lắp dao, cần kiểm tra dao đã được kẹp chắc chắn, đúng vị trí và các bề mặt tiếp xúc không còn phoi hoặc bụi bẩn. Holder hoặc bề mặt côn bị bẩn, hư hỏng có thể làm tăng độ đảo của dụng cụ và ảnh hưởng đến chất lượng bề mặt gia công.
Đồng thời, nên kiểm tra chiều dài nhô của dao và các thông số bù chiều dài dao trước khi chạy chương trình. Với những nguyên công yêu cầu độ chính xác cao, dao đường kính nhỏ hoặc dao nhô dài, có thể sử dụng đồng hồ so để kiểm tra độ đảo trước khi gia công. Độ đảo càng lớn càng dễ làm dao cắt không đều, tăng rung và ảnh hưởng đến tuổi thọ dụng cụ.
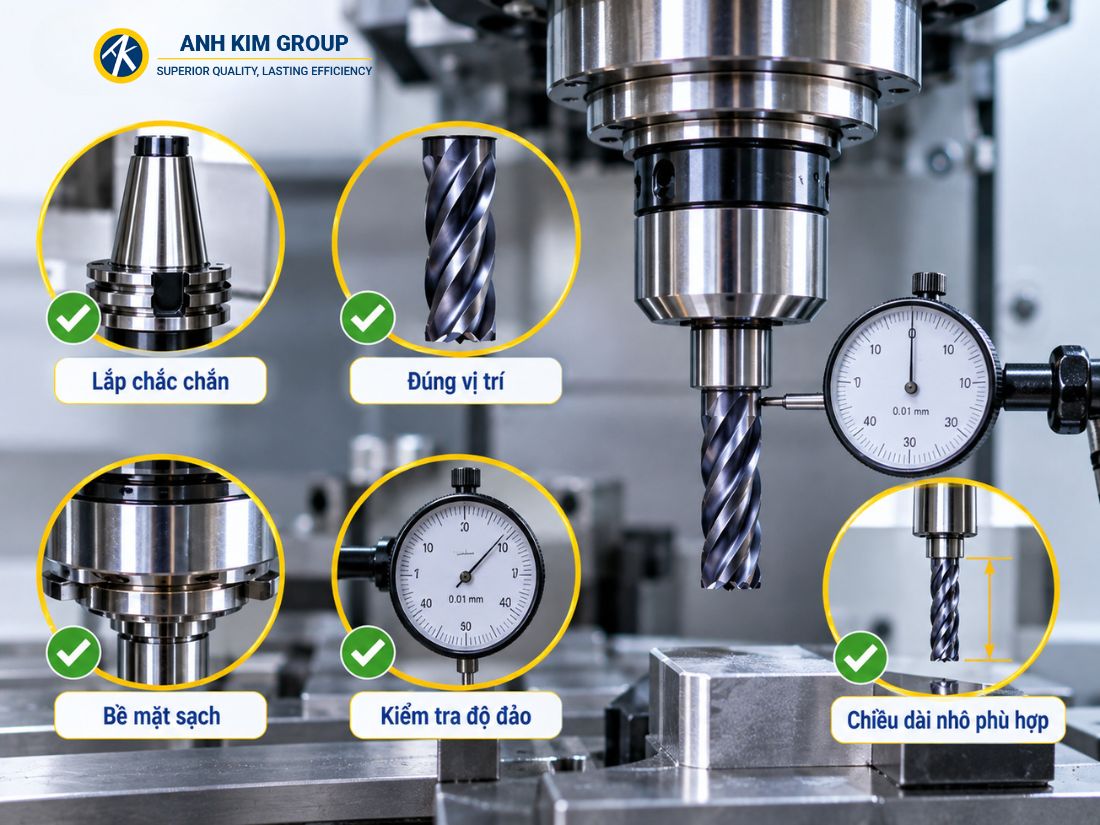
Sau khi lắp dao cần kiểm tra thêm một lần nữa để đảm bảo an toàn
Những lỗi cần tránh khi tháo lắp dao CNC
Một số lỗi thường gặp gồm:
- Không vệ sinh đầu kẹp, collet và bề mặt côn trước khi lắp.
- Lựa chọn sai kích thước collet hoặc đầu kẹp.
- Để chiều dài nhô của dao quá lớn so với yêu cầu gia công.
- Kẹp dao sai vị trí hoặc kẹp vào phần me cắt.
- Sử dụng holder, collet hoặc các chi tiết kẹp đã bị mòn, nứt hoặc hư hỏng.
- Siết đai ốc hoặc cơ cấu kẹp quá lỏng hoặc quá chặt.
Những lỗi trên có thể làm giảm độ cứng vững của hệ thống dao, tăng độ đảo và gây rung trong quá trình gia công, từ đó ảnh hưởng đến độ chính xác, chất lượng bề mặt và tuổi thọ dụng cụ. Với những hệ thống có quy định mô-men siết, nên sử dụng dụng cụ phù hợp và thực hiện theo thông số khuyến nghị thay vì siết theo cảm giác.
Tháo lắp dao CNC đúng kỹ thuật giúp dụng cụ được gá chắc chắn, hạn chế độ đảo, rung và sai số trong quá trình gia công. Người vận hành nên kiểm tra kỹ dao, đầu kẹp, bề mặt côn và chiều dài nhô trước khi chạy máy.
Nếu đang tìm dao cụ CNC, dao phay, mũi khoan, cán dao và phụ kiện gia công, bạn có thể tham khảo các sản phẩm tại CNC Ánh Kim để lựa chọn giải pháp phù hợp với từng nhu cầu gia công.
Tham khảo thêm thông tin sản phẩm tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Hotline/Zalo: 0886 113 609 để được tư vấn lựa chọn dao cụ phù hợp.
>>Xem thêm bài viết khác: Trở thành kỹ sư cơ khí bạn cần biết những vấn đề gì