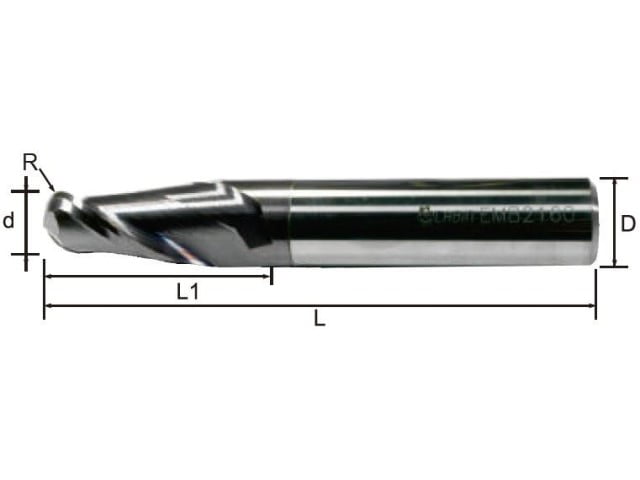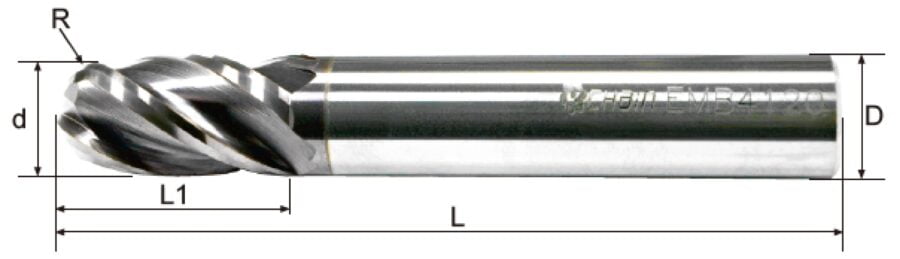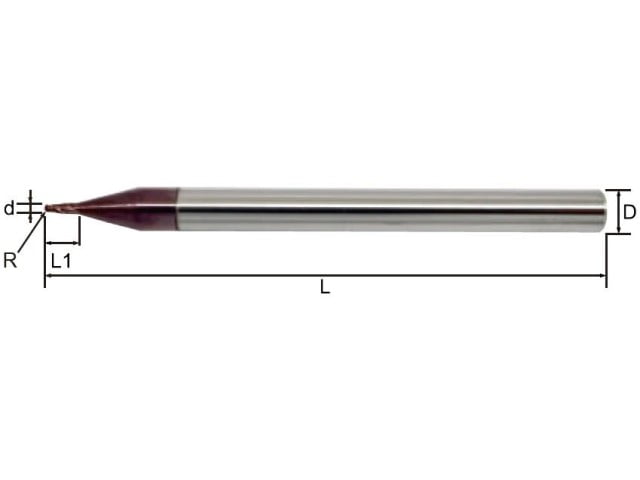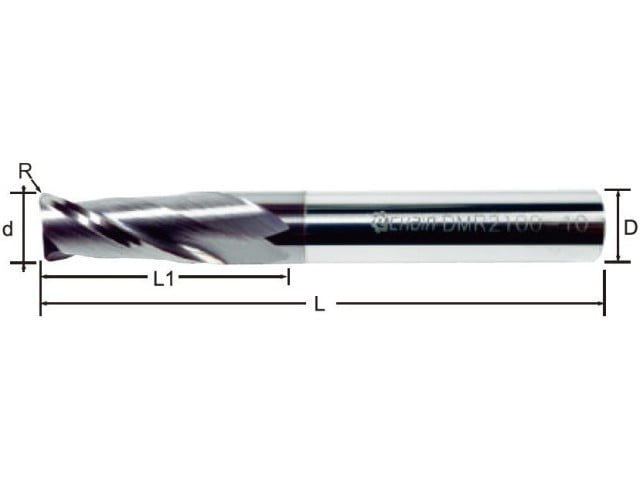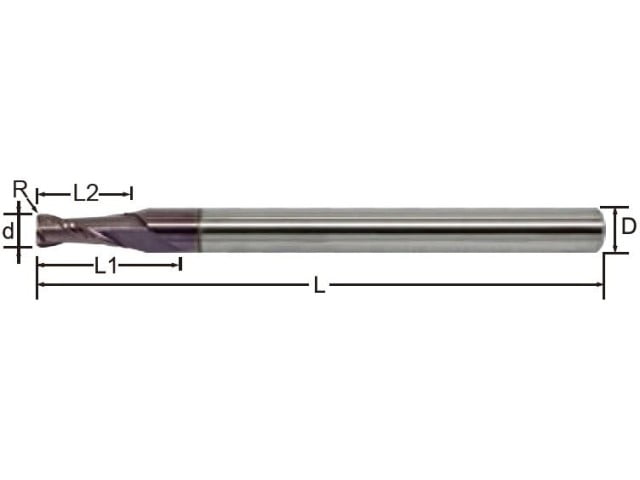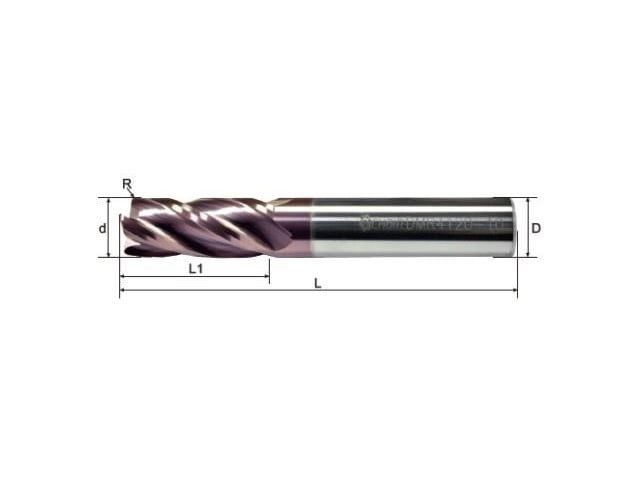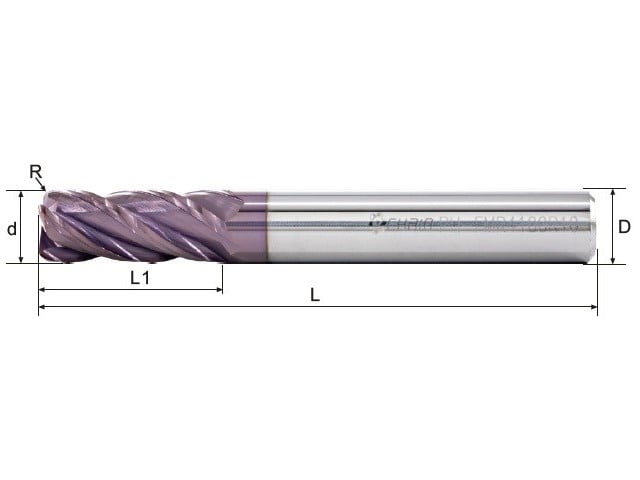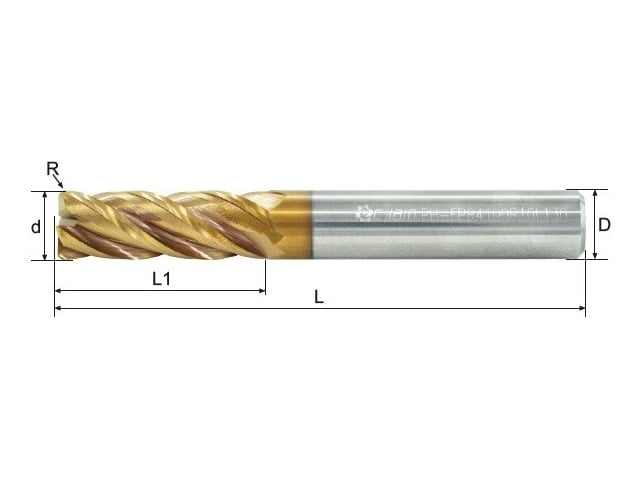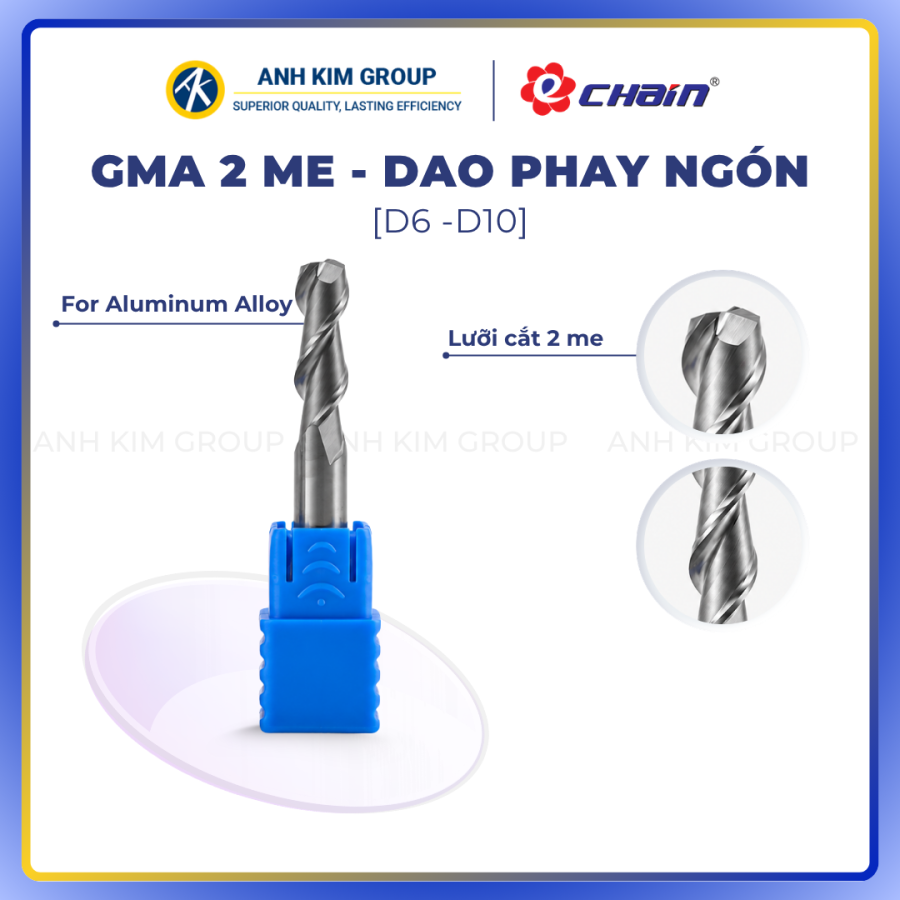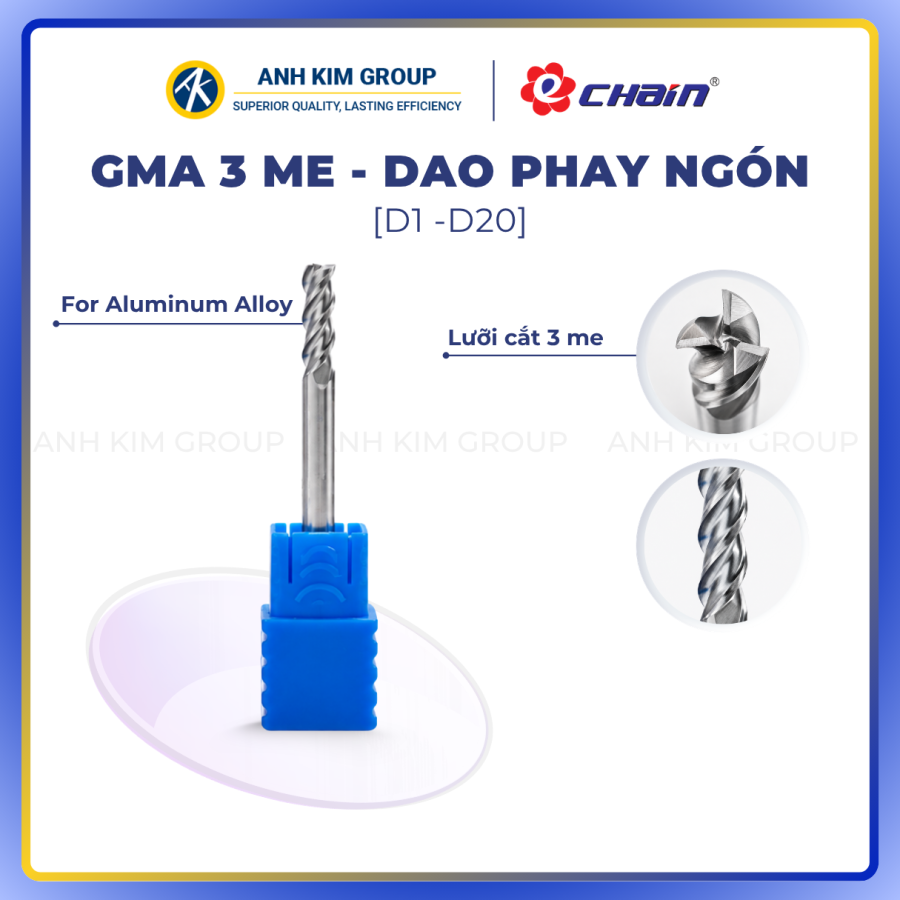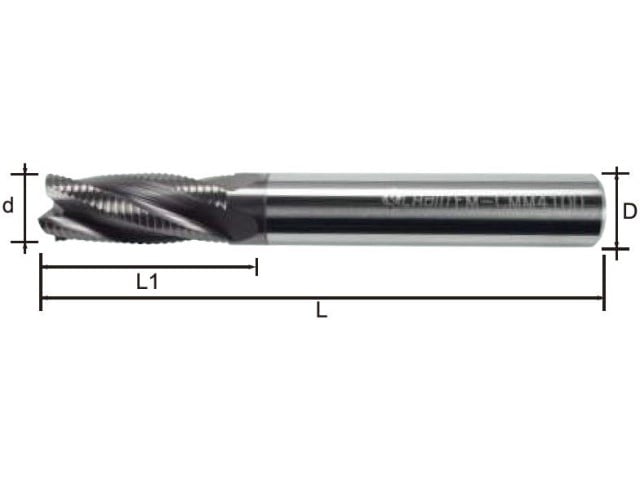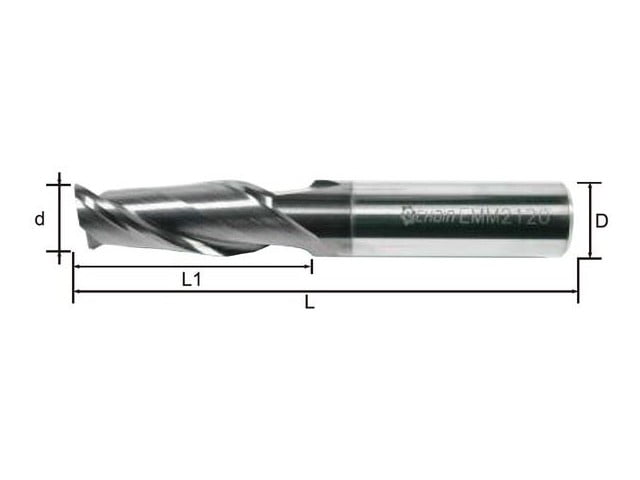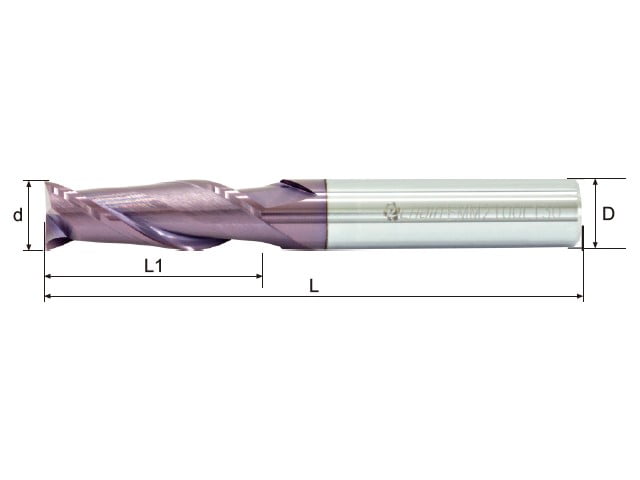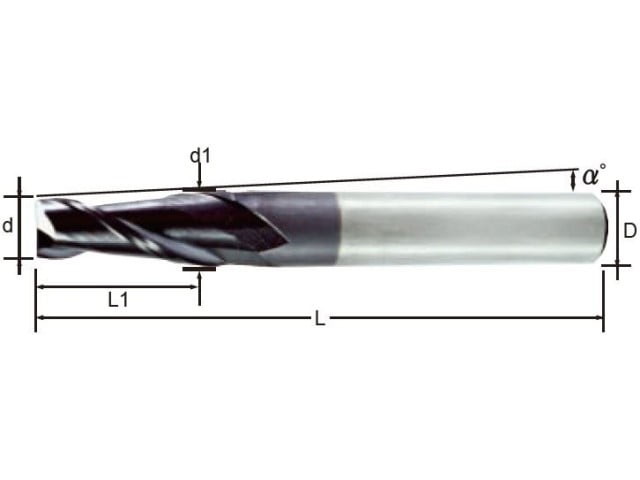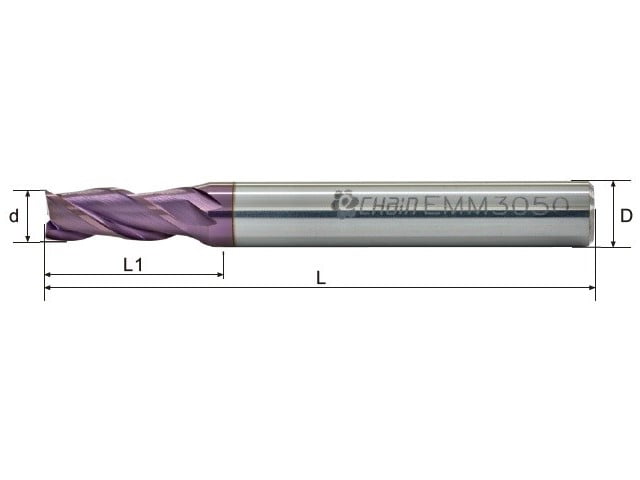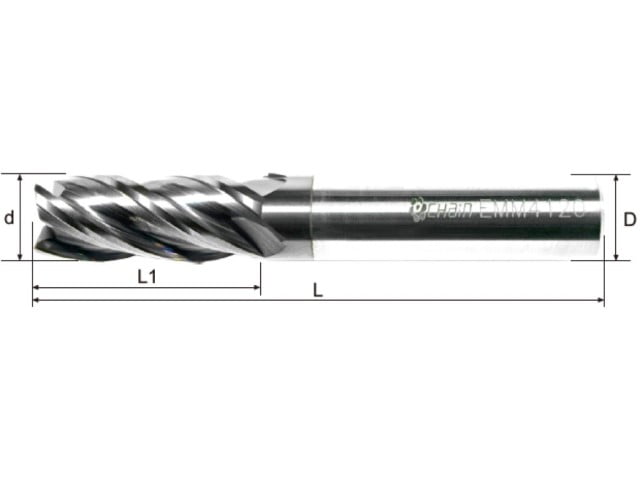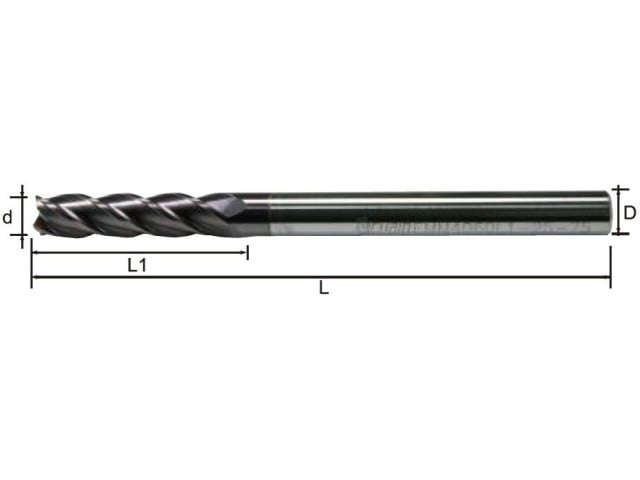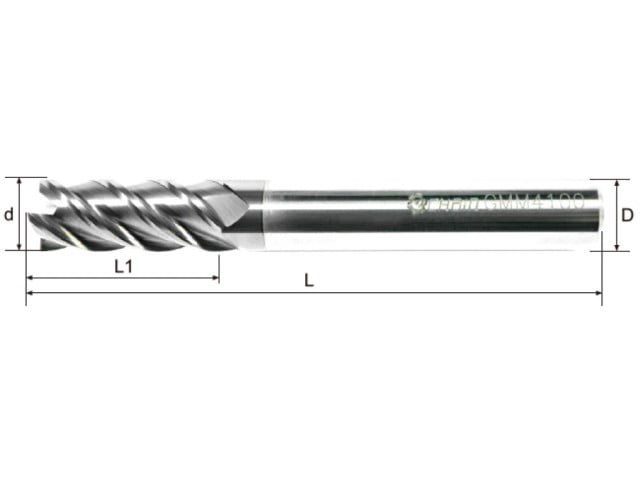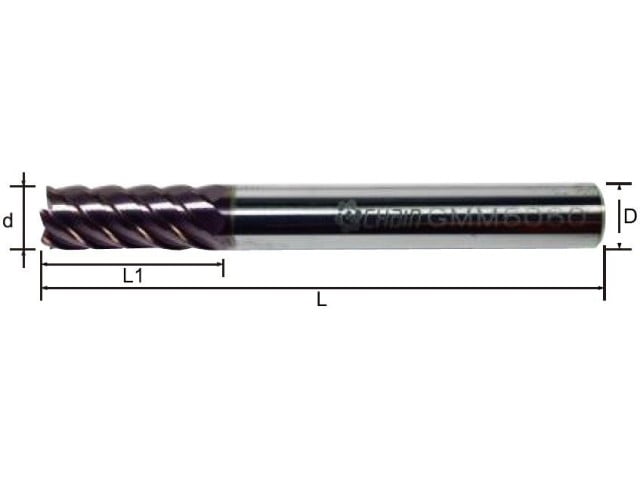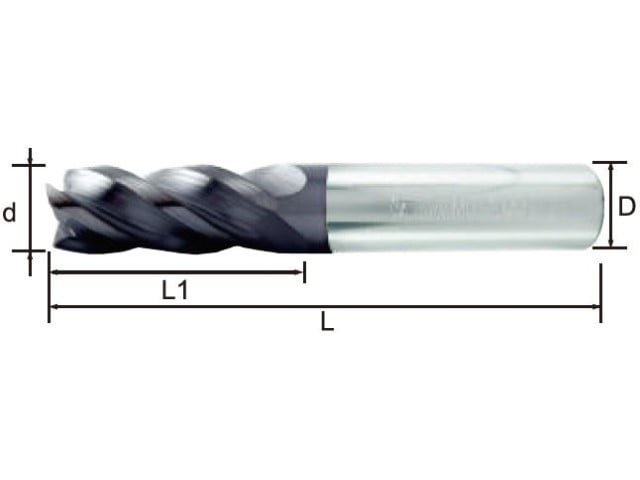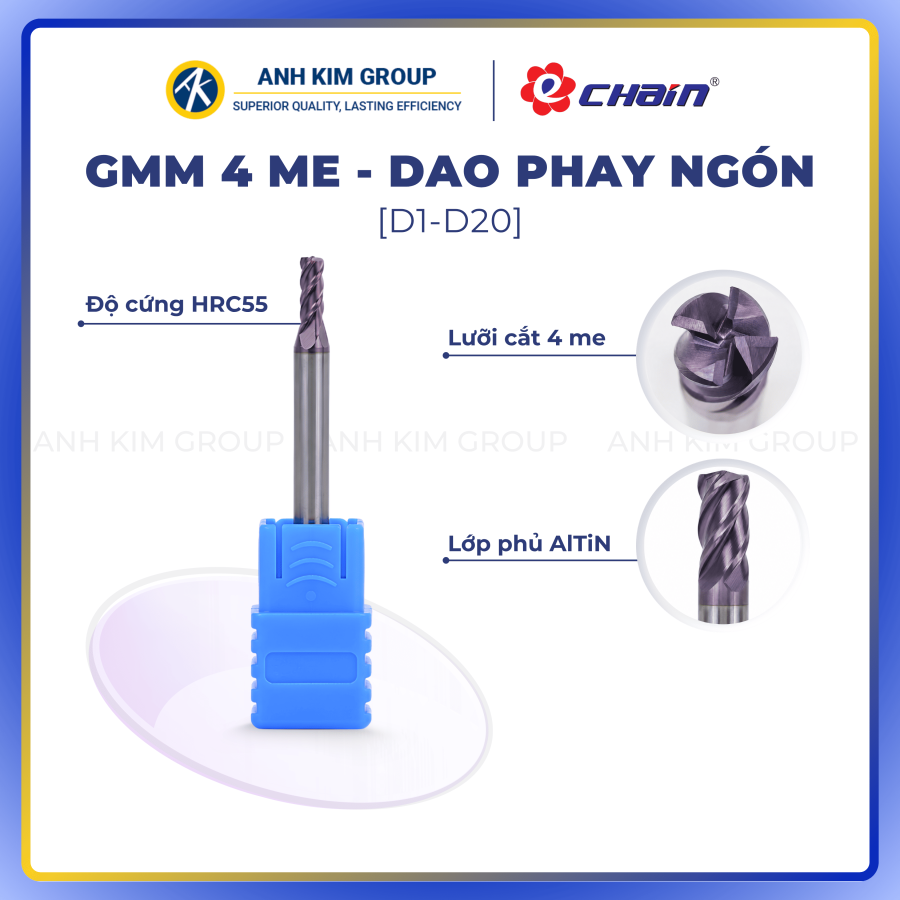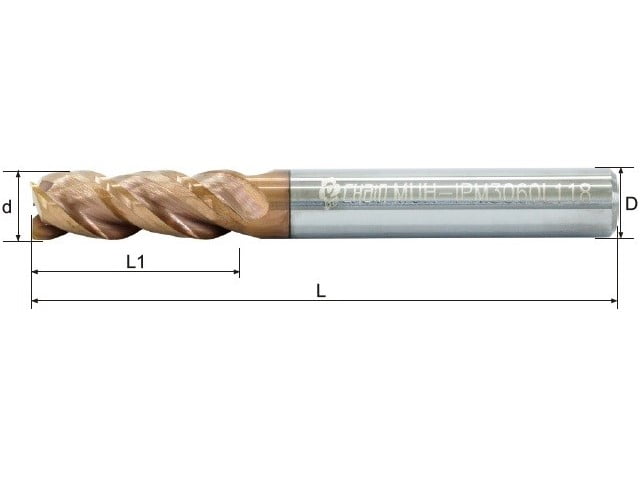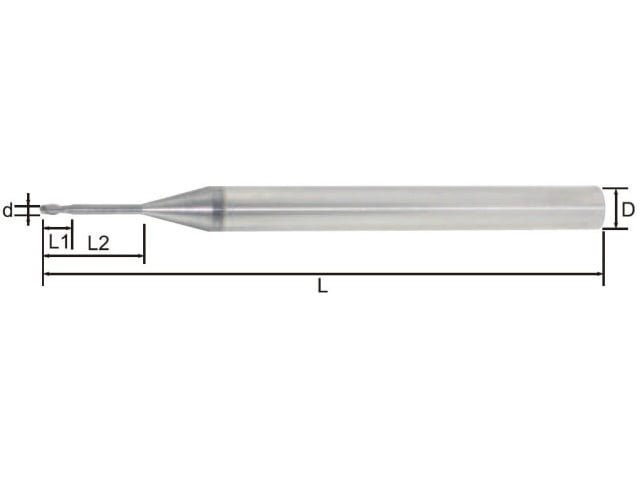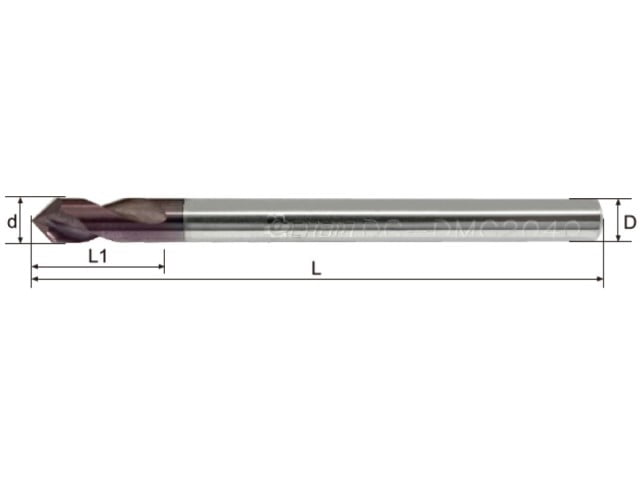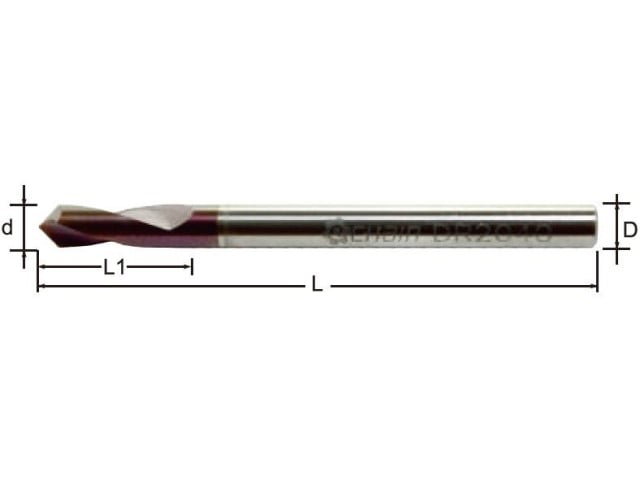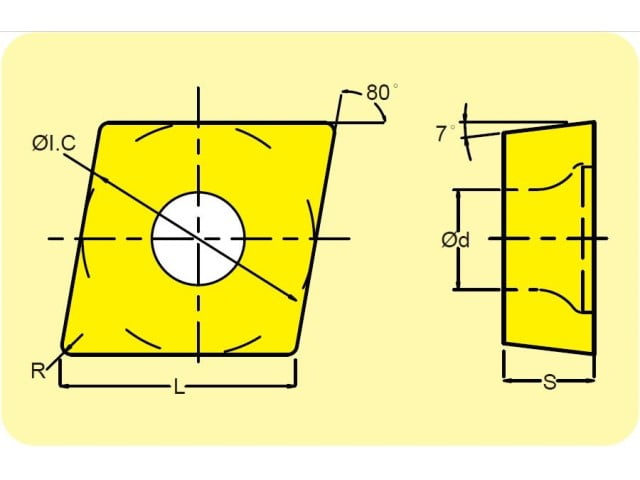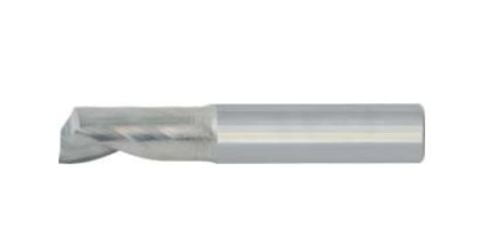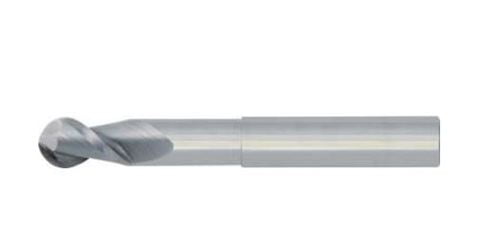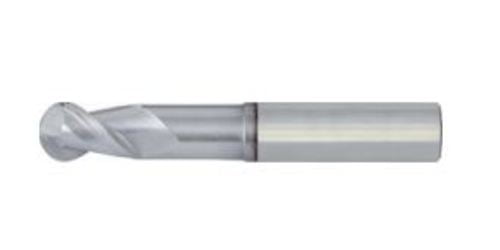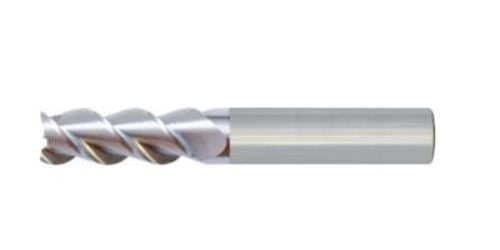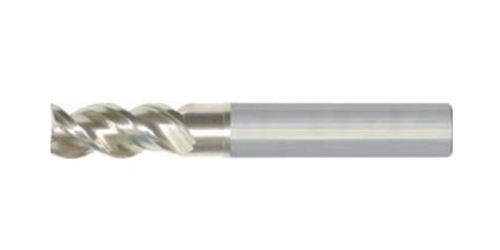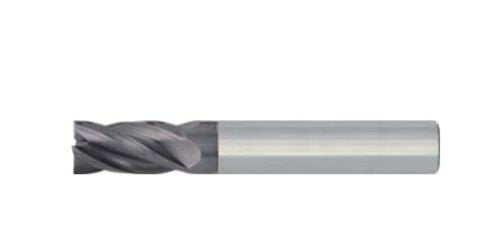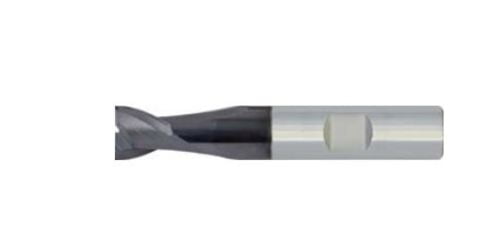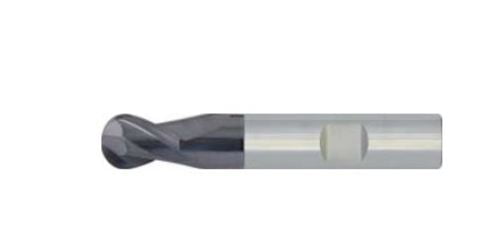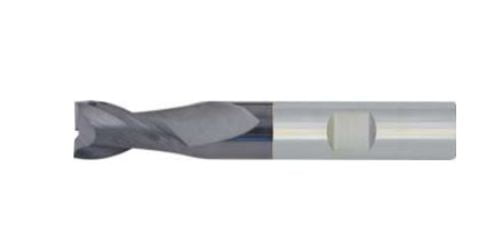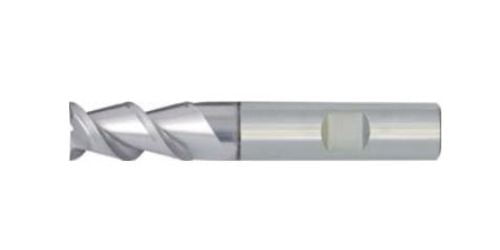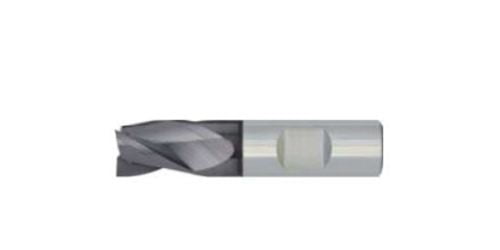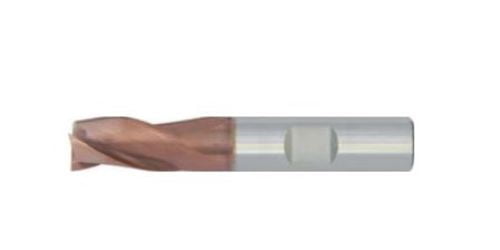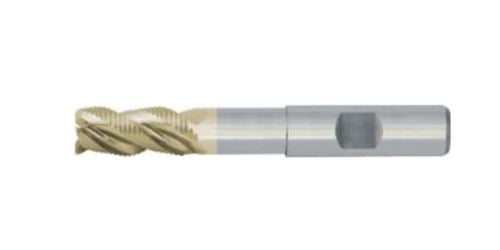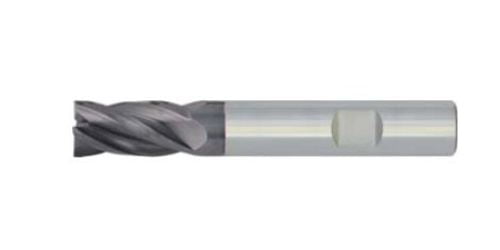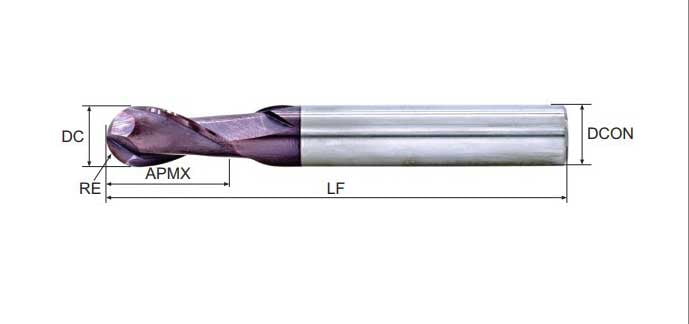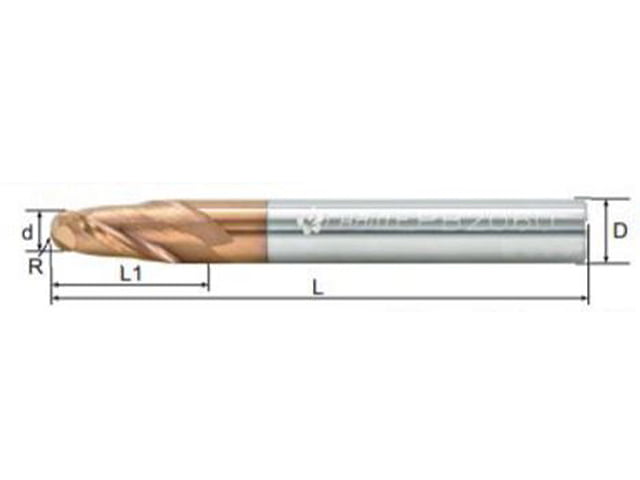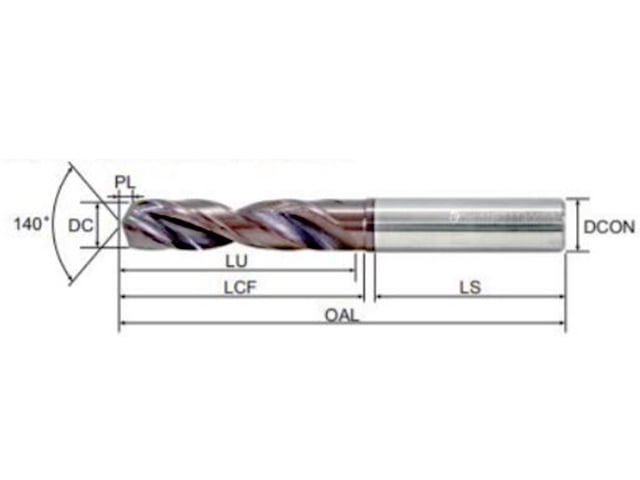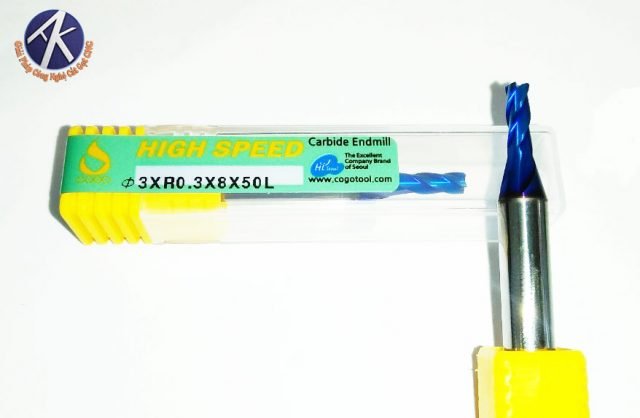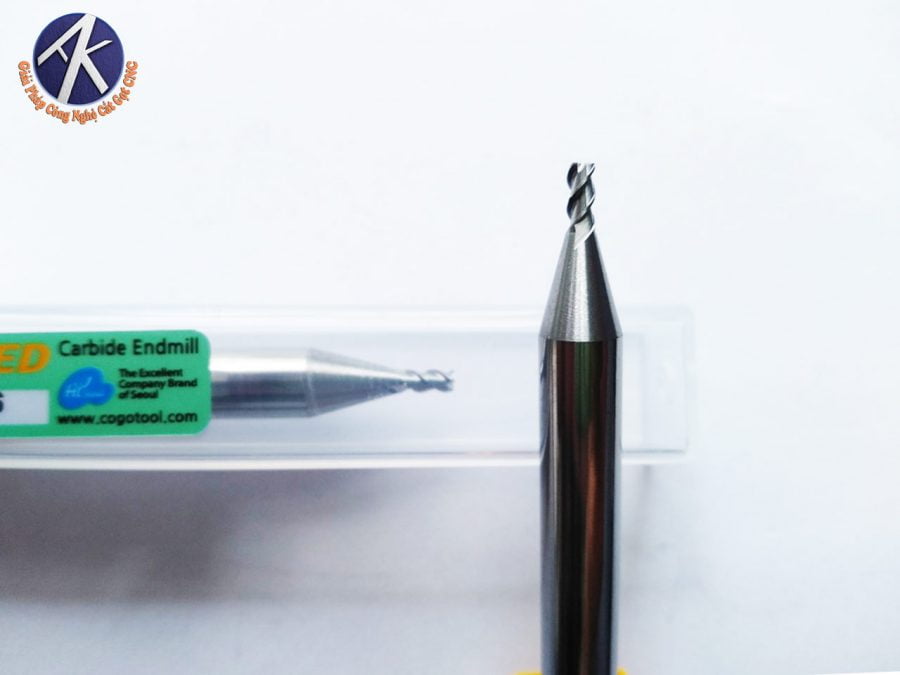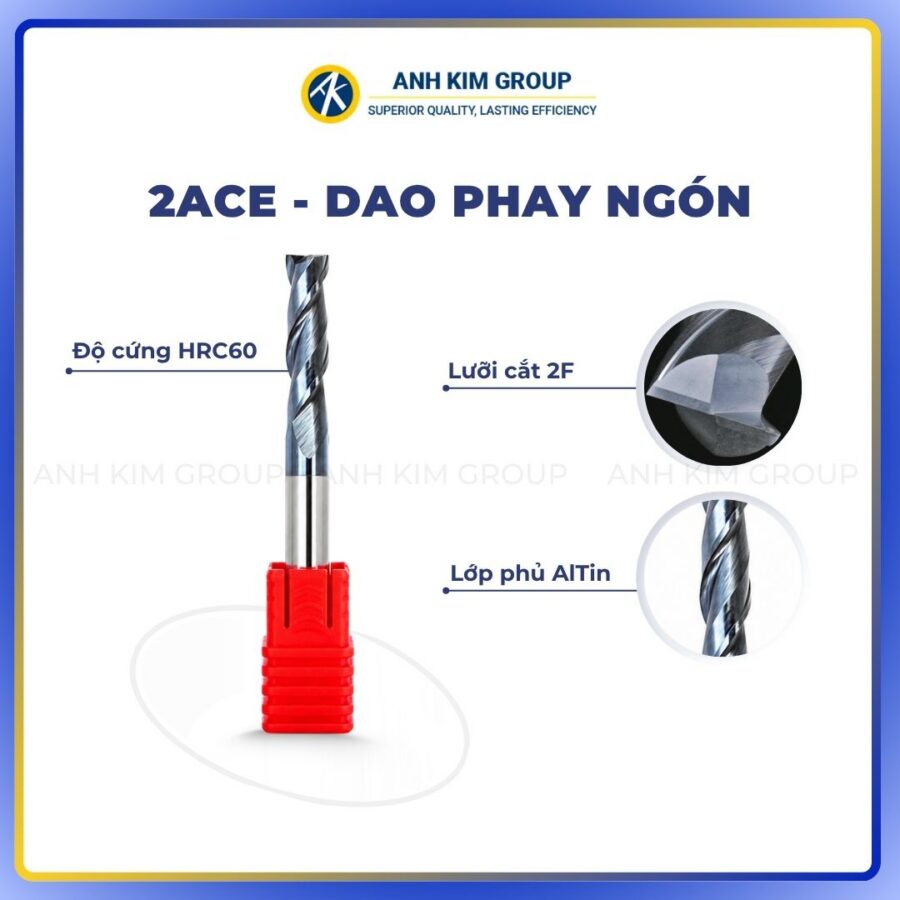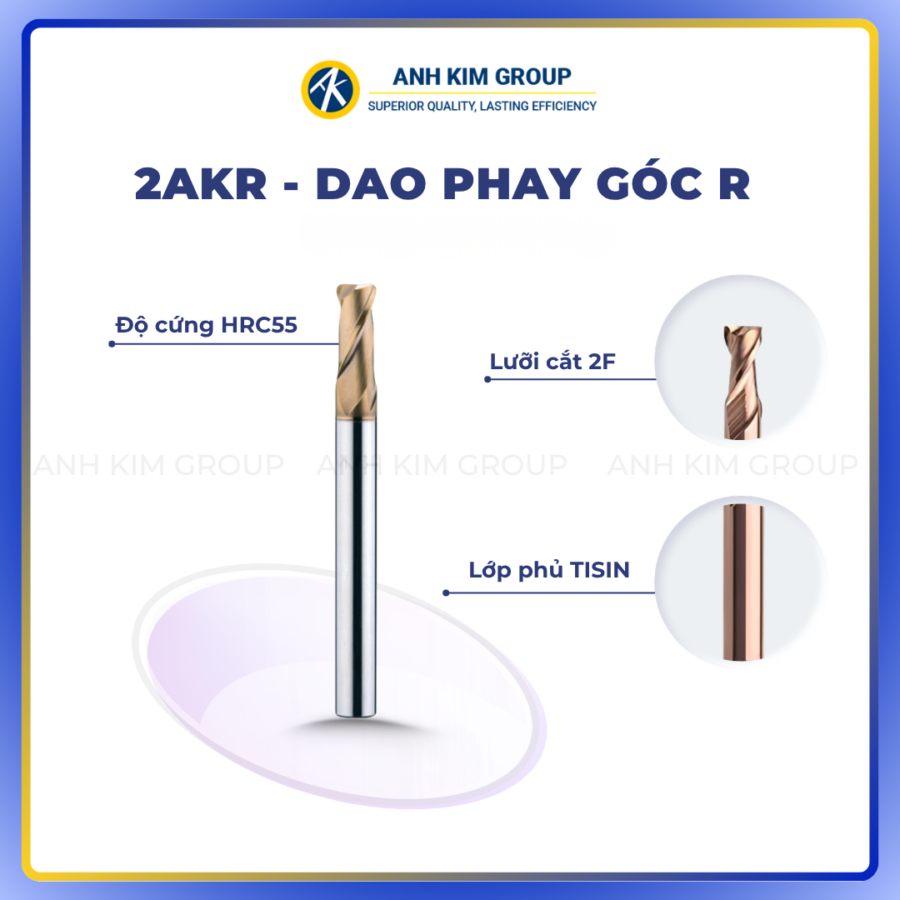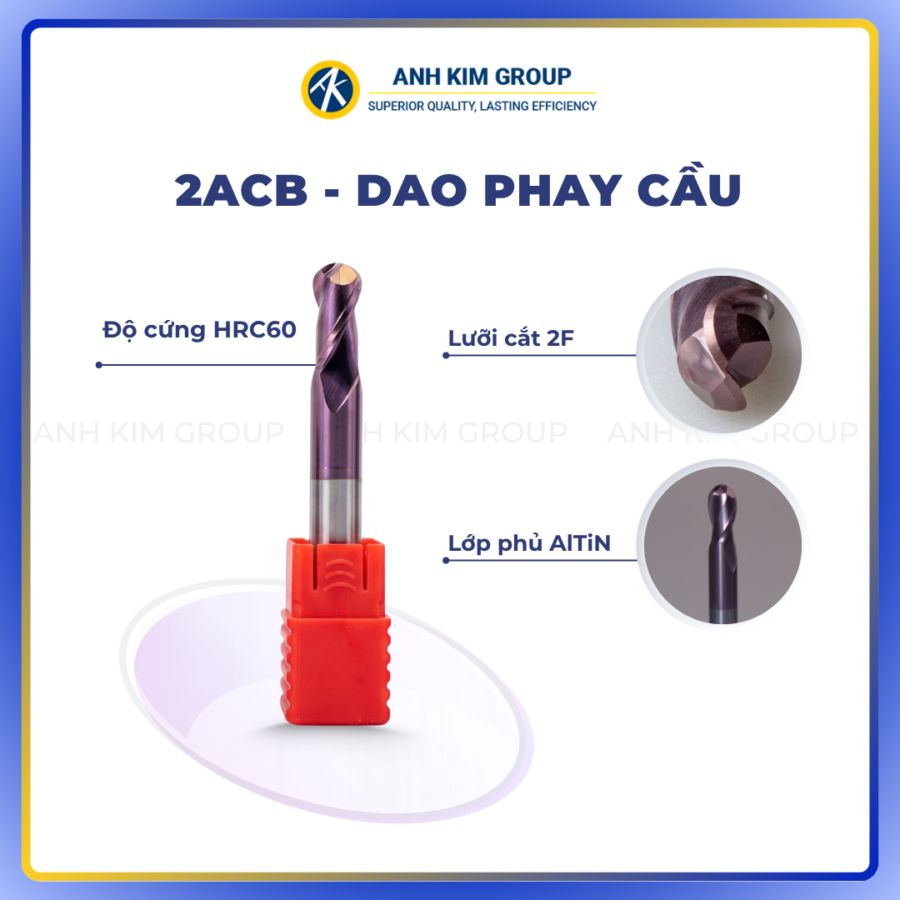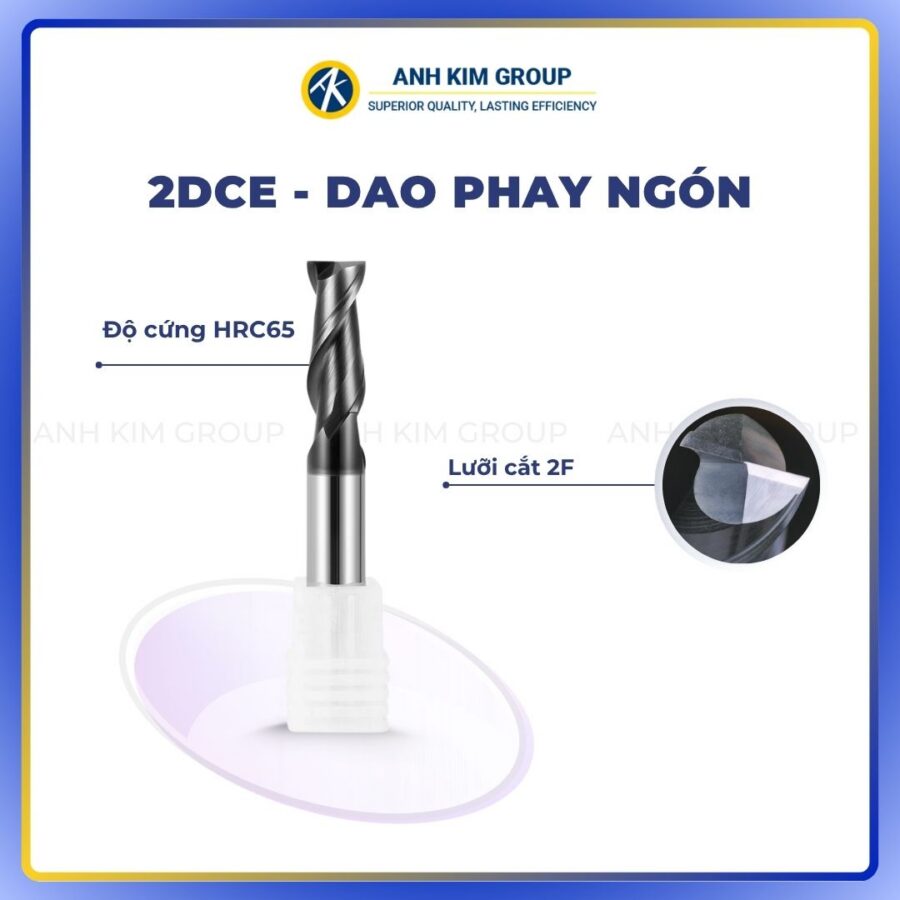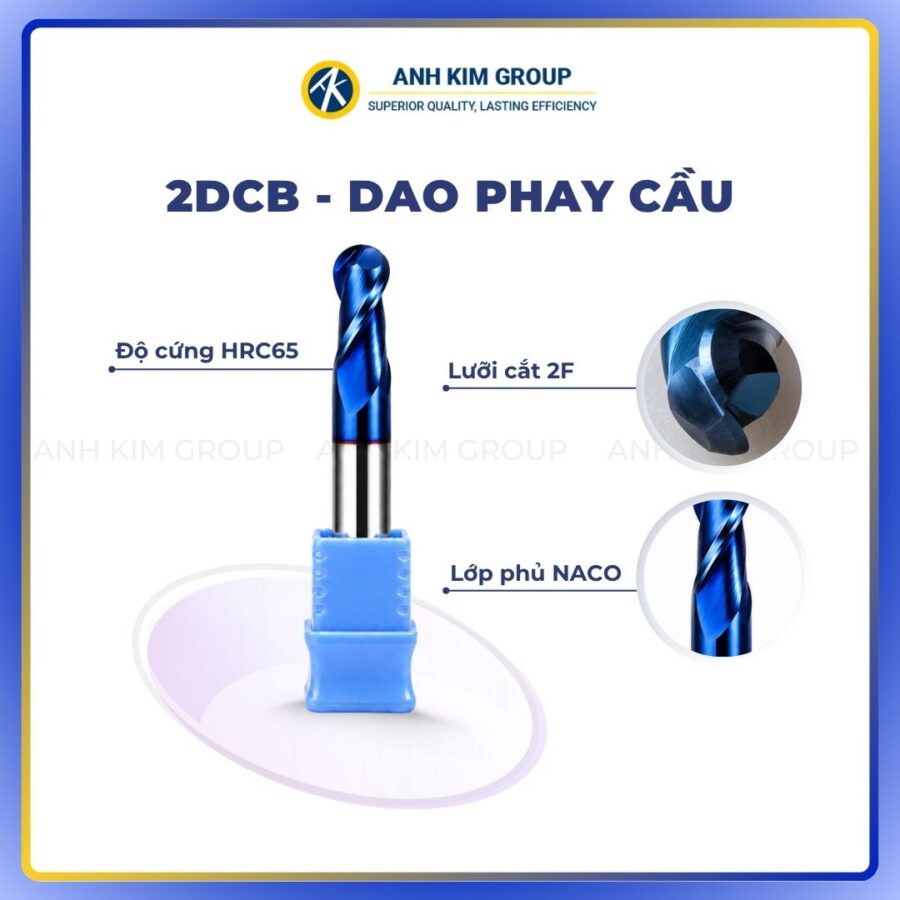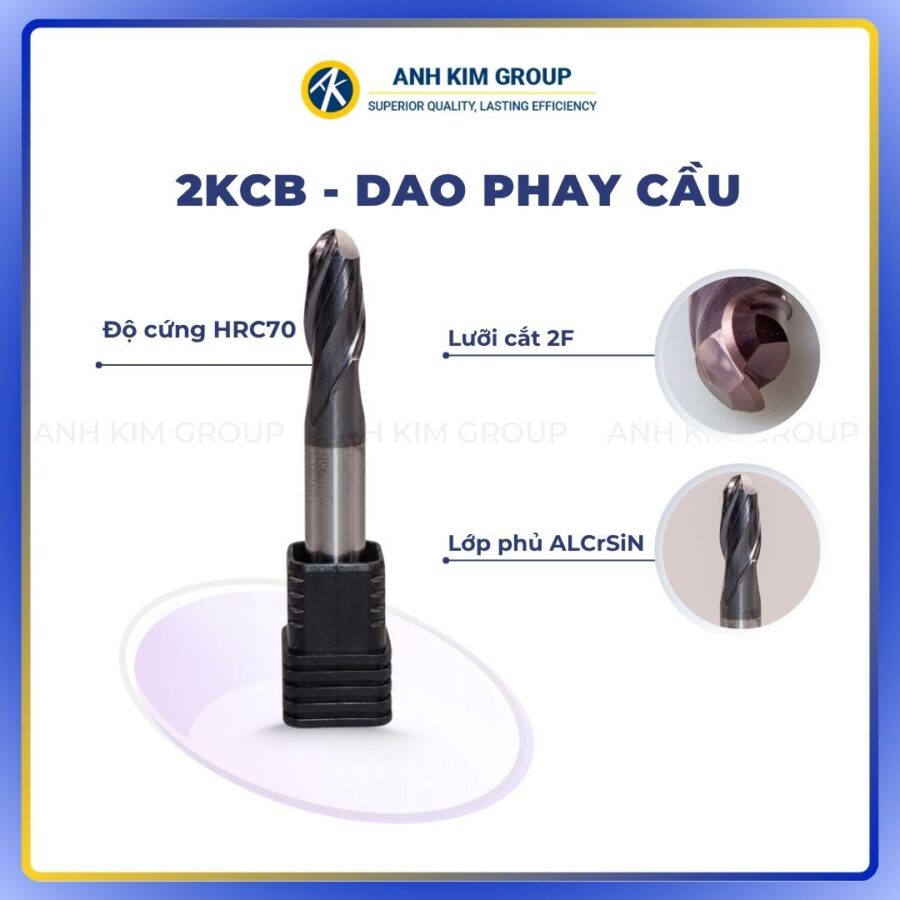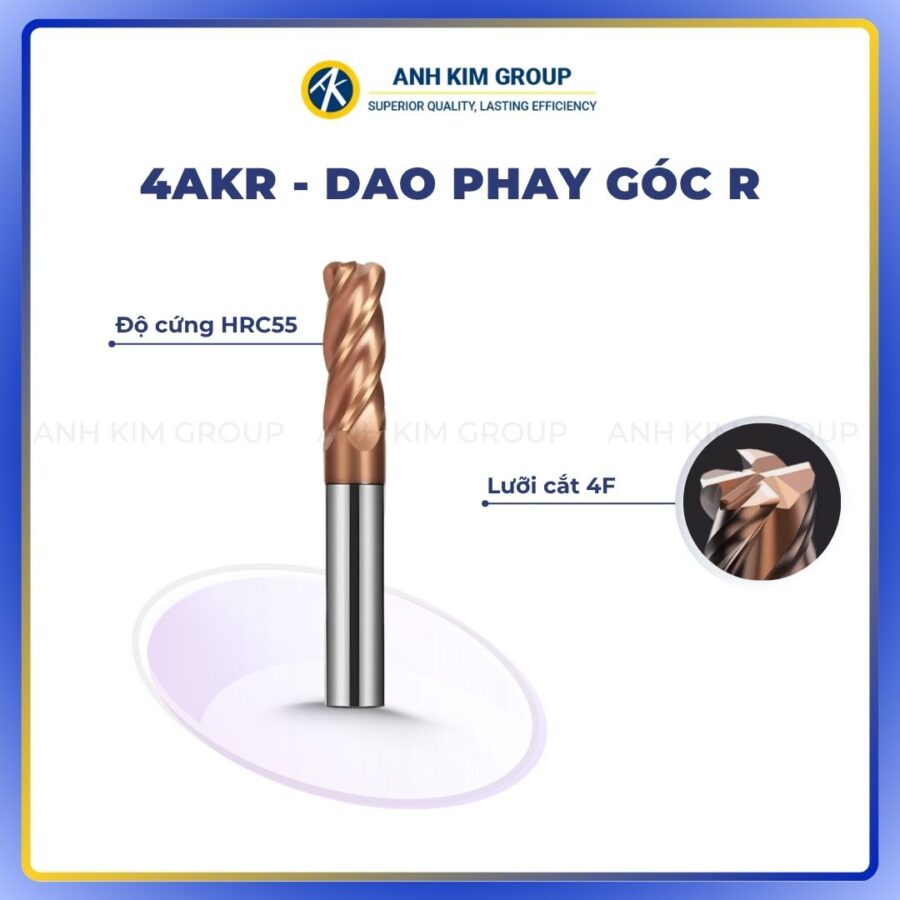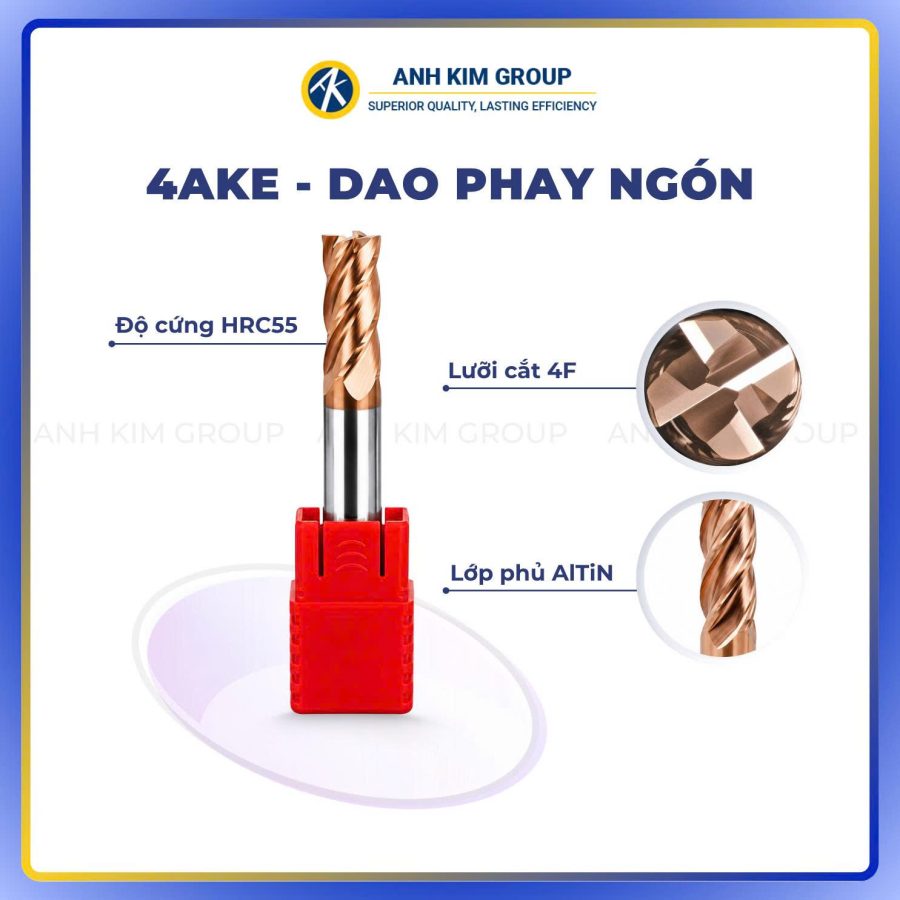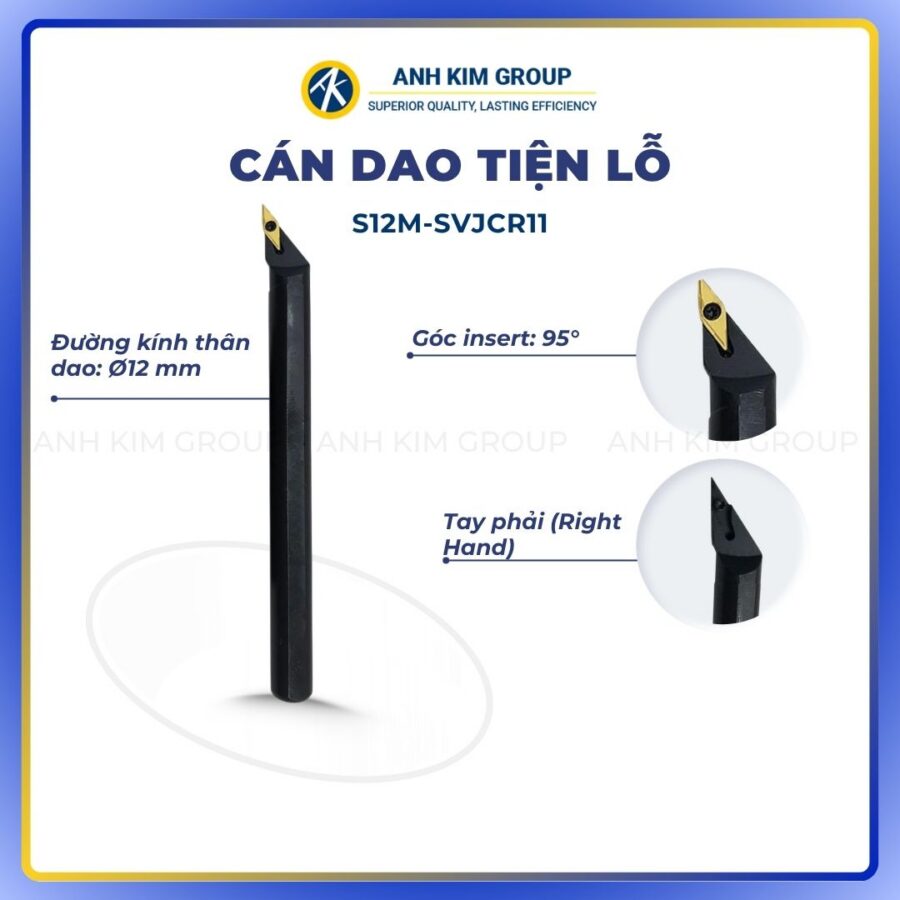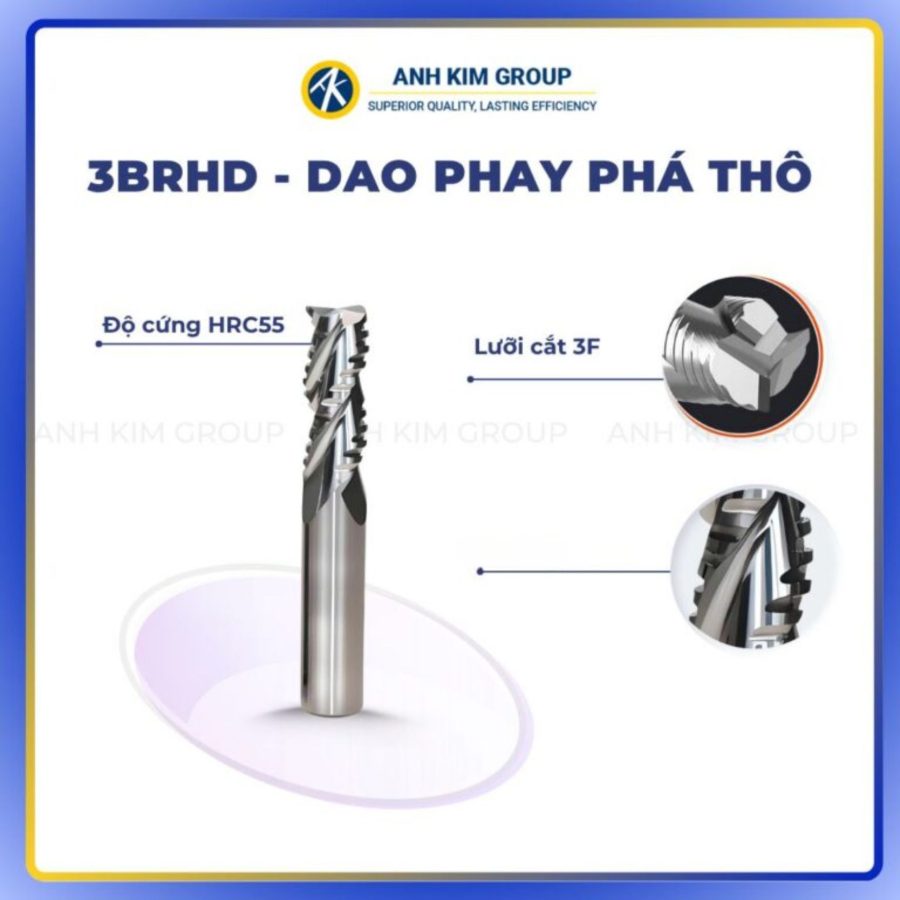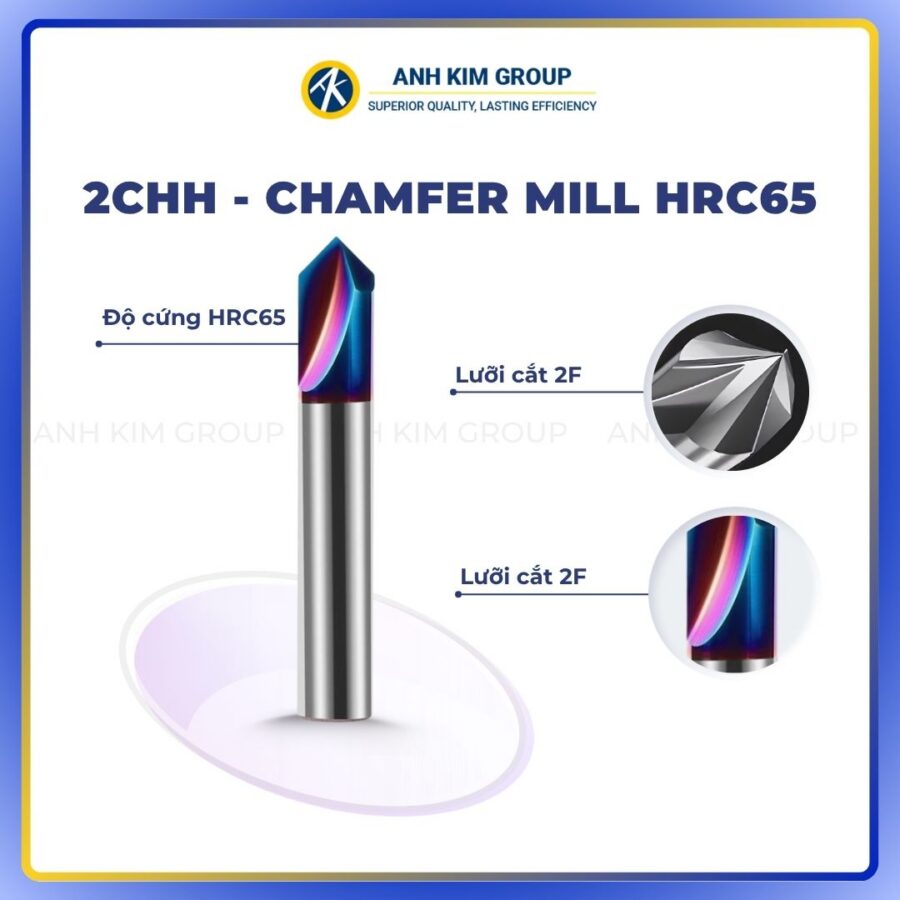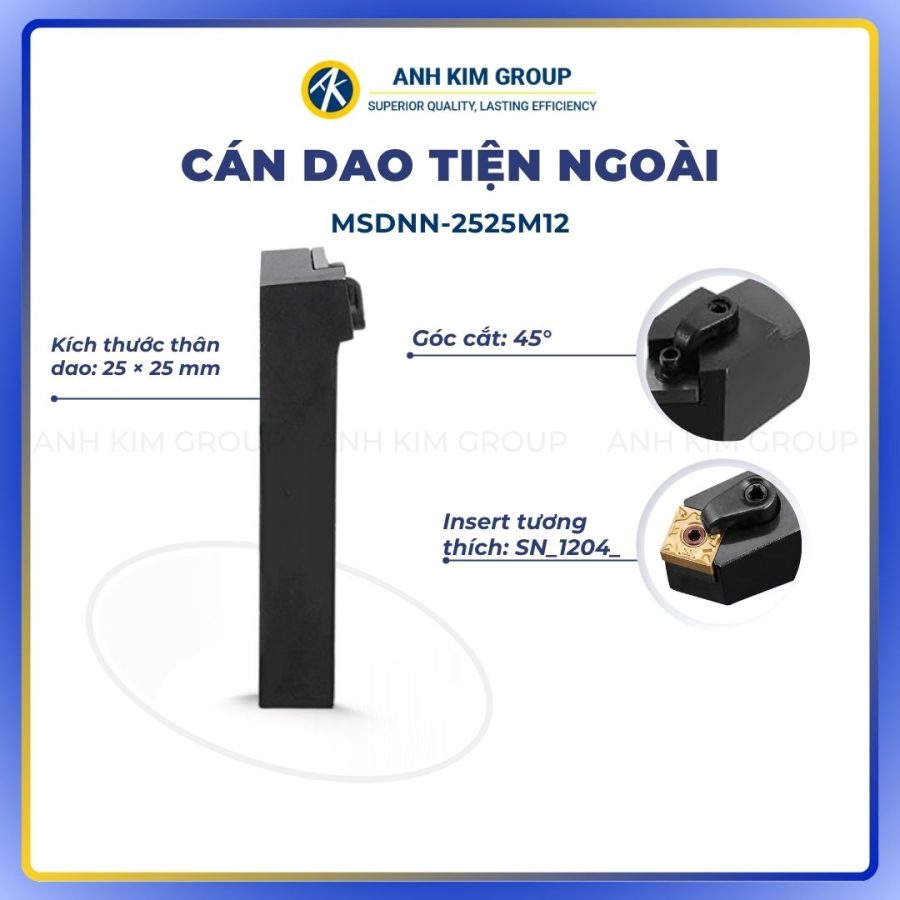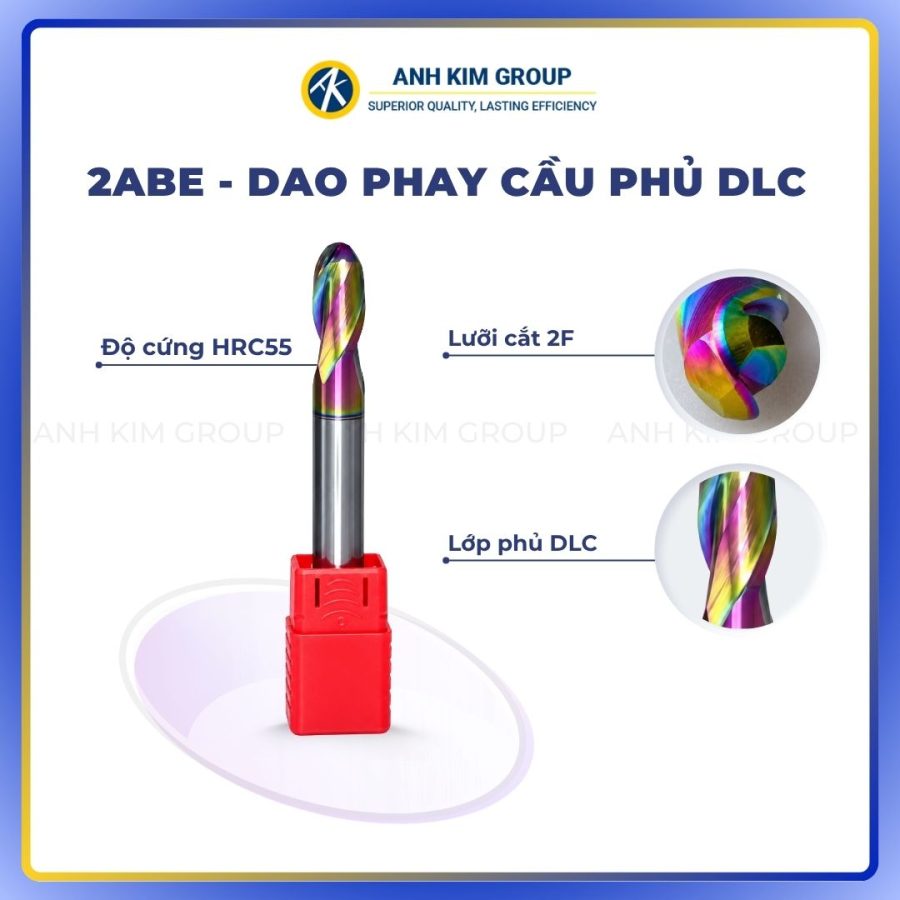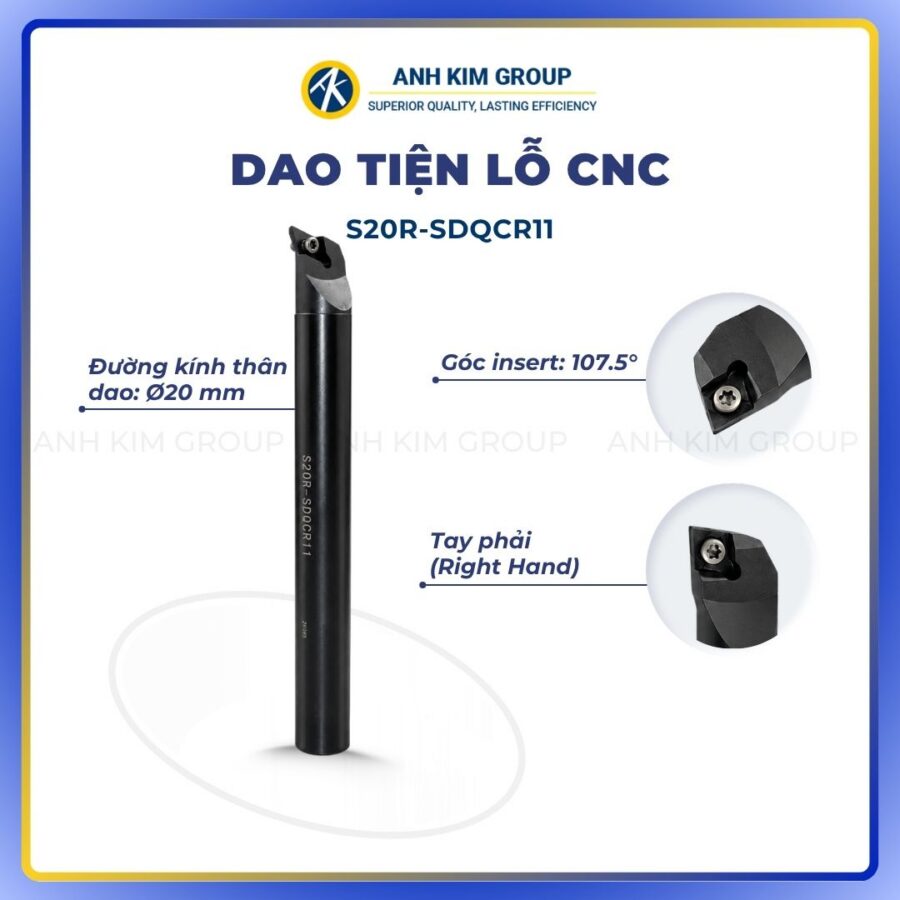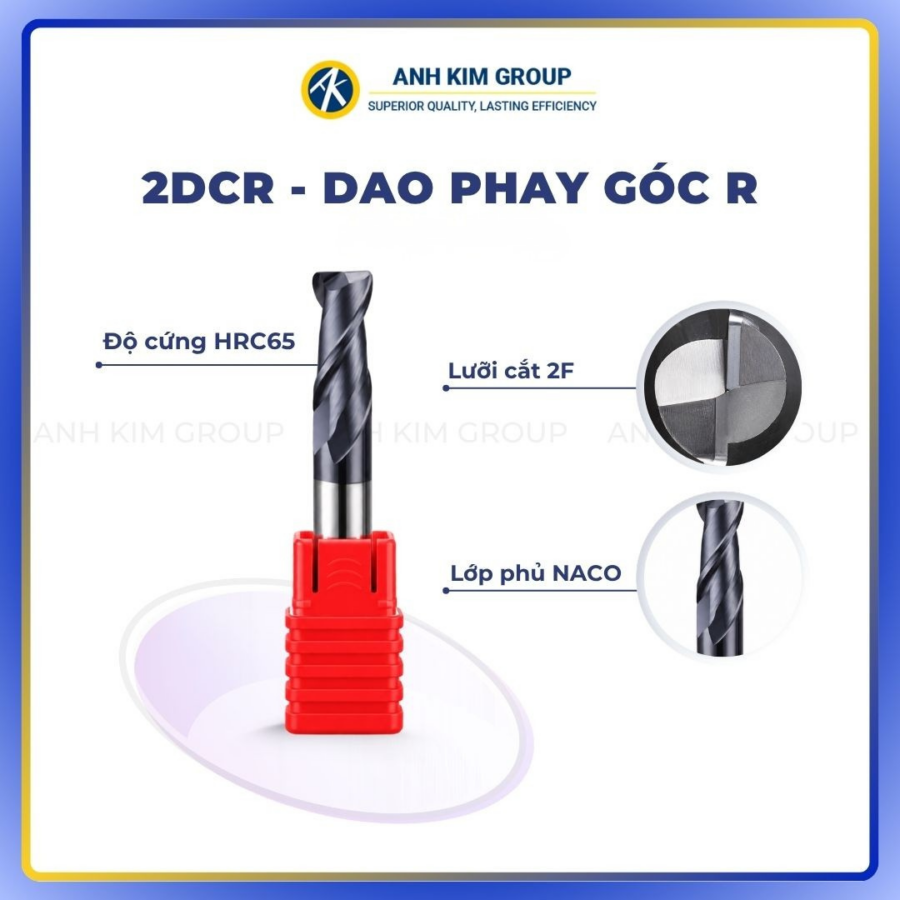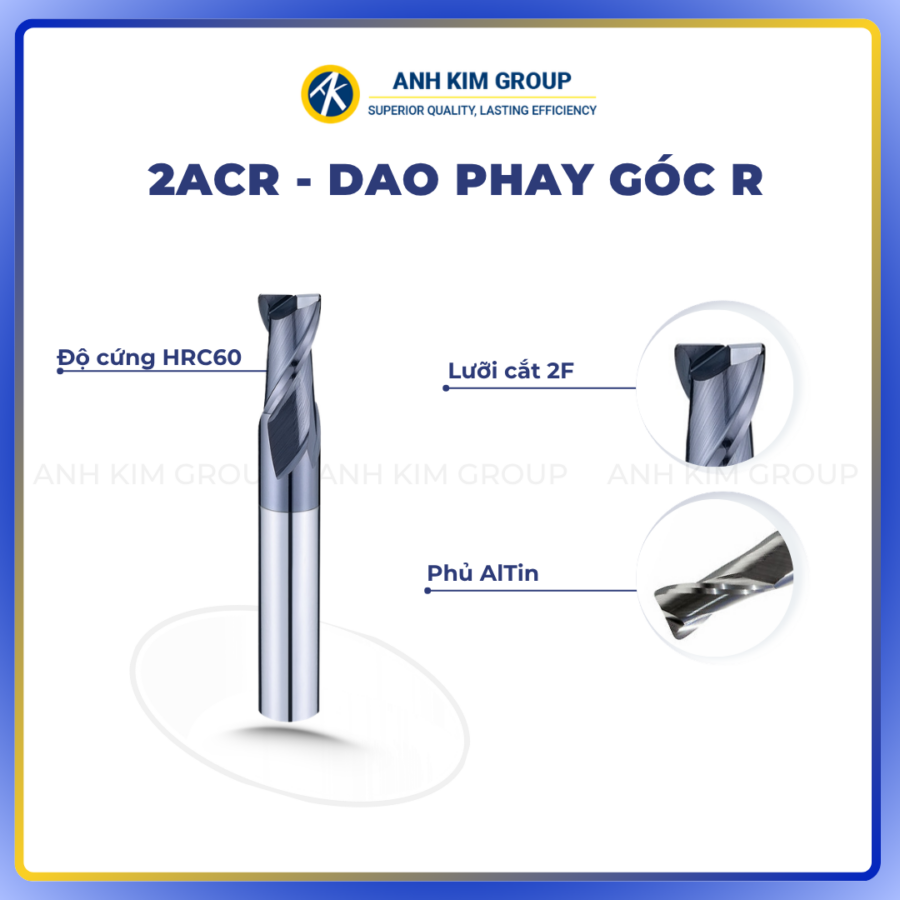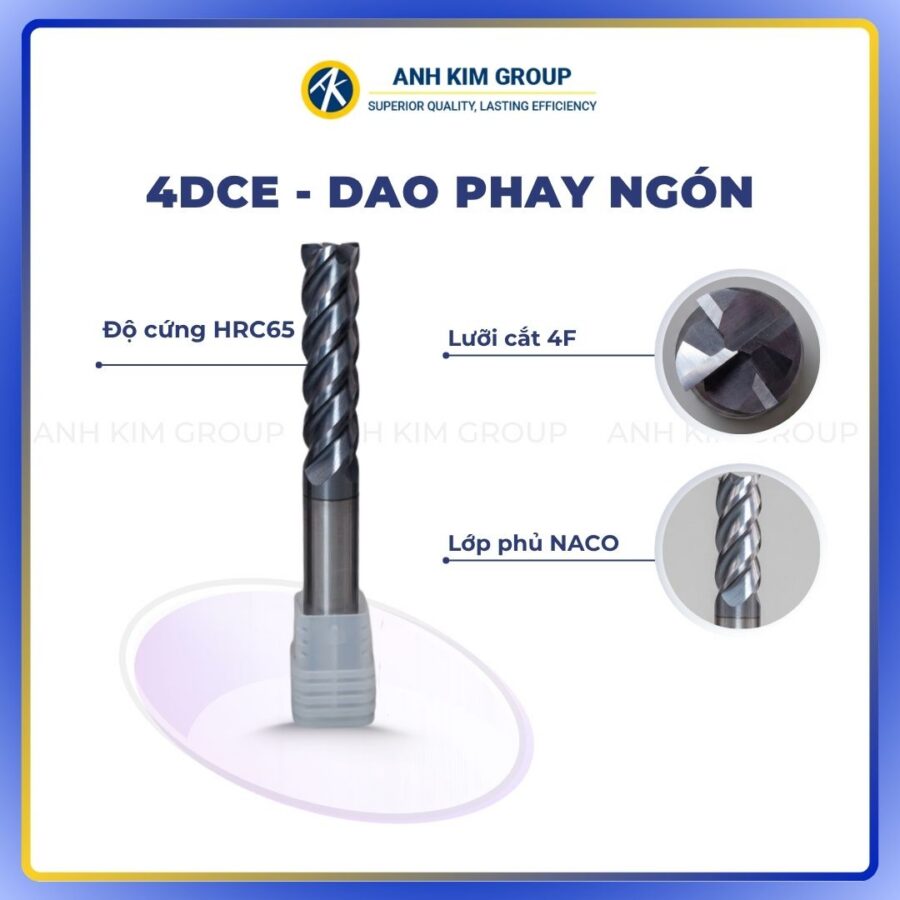

Dao phay D10 là một trong những kích thước dao được sử dụng phổ biến trong gia công CNC, đặc biệt ở các nguyên công phay rãnh, phay vai, phay hốc, chạy biên dạng hoặc gia công thô và tinh tuỳ theo thiết kế dao. Với đường kính cắt 10mm, thị trường hiện có nhiều dòng sản phẩm thuộc các phân khúc khác nhau, từ dao phổ thông có mức giá dễ tiếp cận đến các dòng carbide hiệu suất cao dành cho điều kiện gia công khắc khe. Sử dụng dao phay D10 hàng cao cấp hay bình dân không nên chỉ nhìn vào giá, cần xem xét thêm vật liệu phôi, độ cứng, lượng dư, yêu cầu dung sai, bề mặt gia công,…CNC Ánh Kim sẽ so sánh đặc điểm giữa hai phân khúc để giúp người dùng lựa chọn dao phay D10 phù hợp với nhu cầu gia công thực tế.
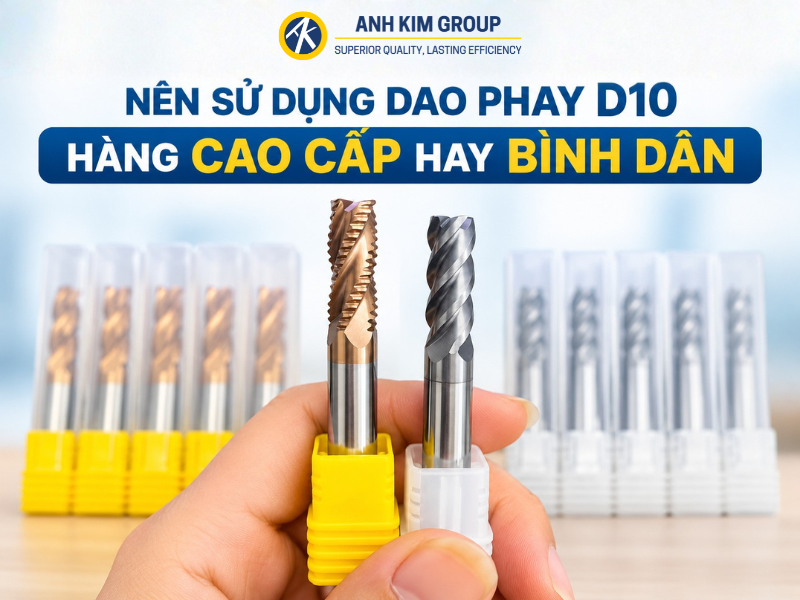
Điểm đặc biệt của dao phay D10 hàng cao cấp
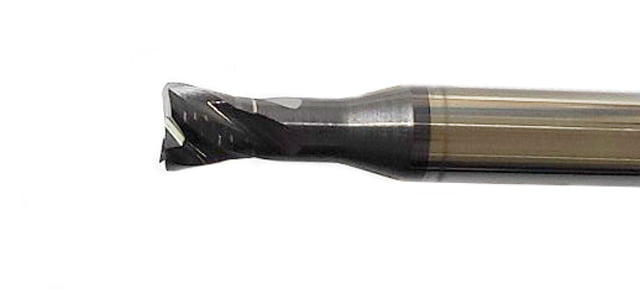
Khái niệm dao phay D10 hàng cao cấp thường được dùng để chỉ những dòng dao được đầu tư về vật liệu nền carbide, thiết kế hình học lưỡi cắt, lớp phủ, độ chính xác chế tạo và khả năng kiểm soát chất lượng giữa các lô sản xuất.
Độ ổn định khi gia công
Các dòng dao carbide chất lượng thường có độ chính xác hình học và khả năng kiểm soát kích thước tốt hơn, ngoài ra giúp ổn định trong quá trình gia công hàng loạt. Khi hệ thống máy, đầu kẹp và phôi đủ cứng vững, dao có thể duy trì quá trình cắt ổn định và hỗ trợ kiểm soát chất lượng bề mặt.
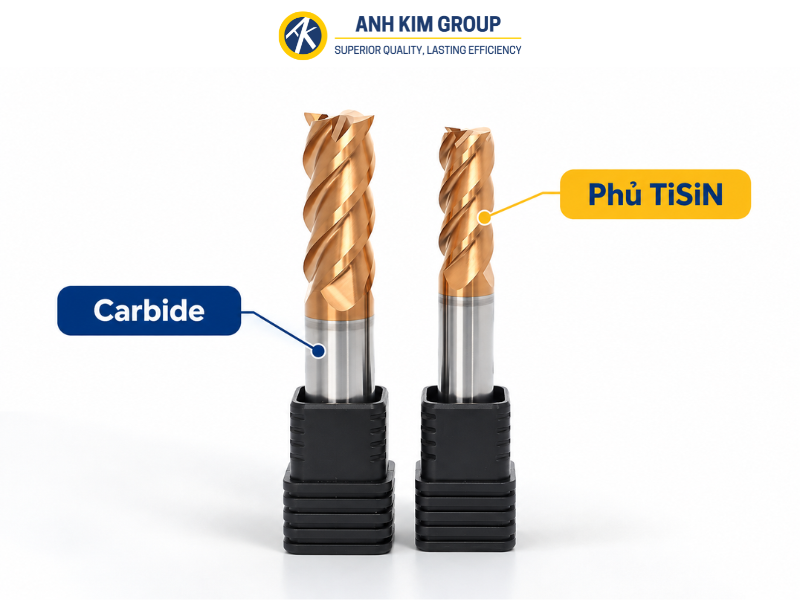
Vật liệu carbide và lớp phủ và lớp phủ
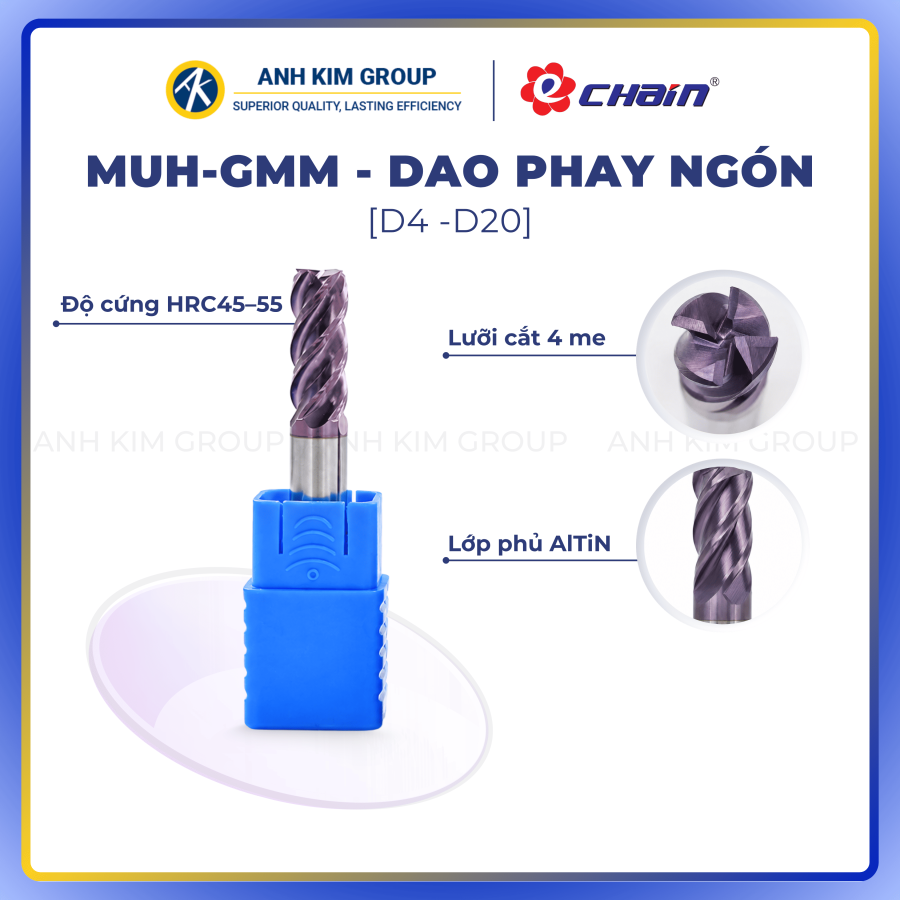
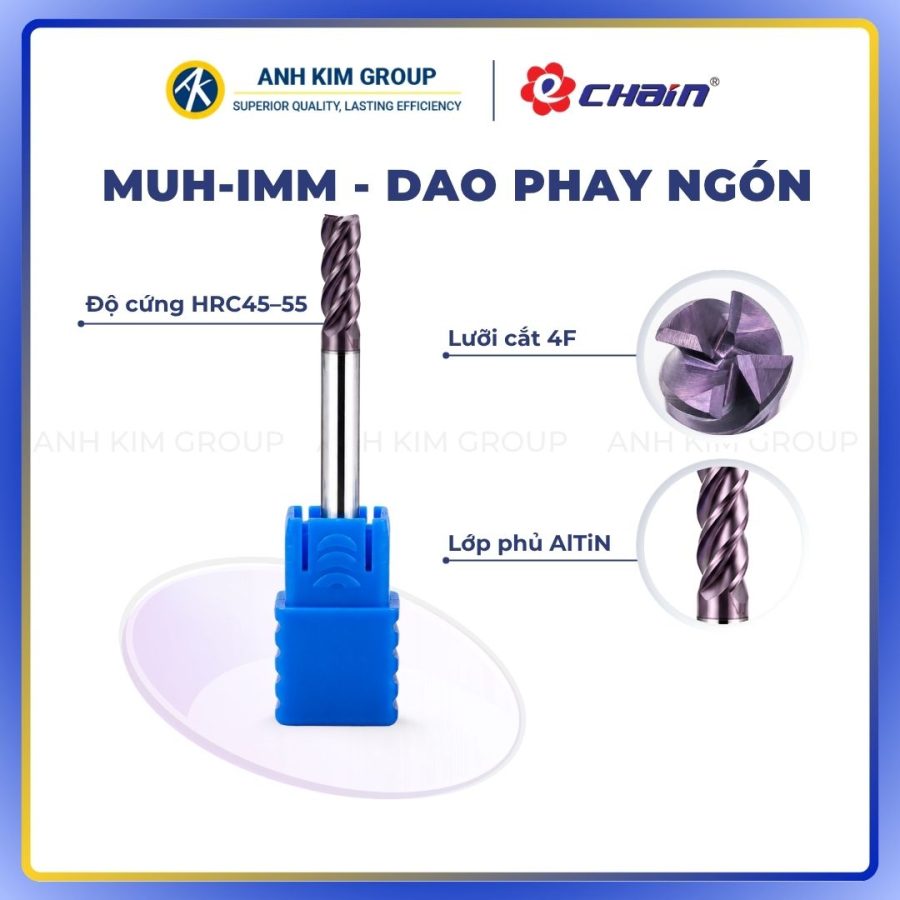
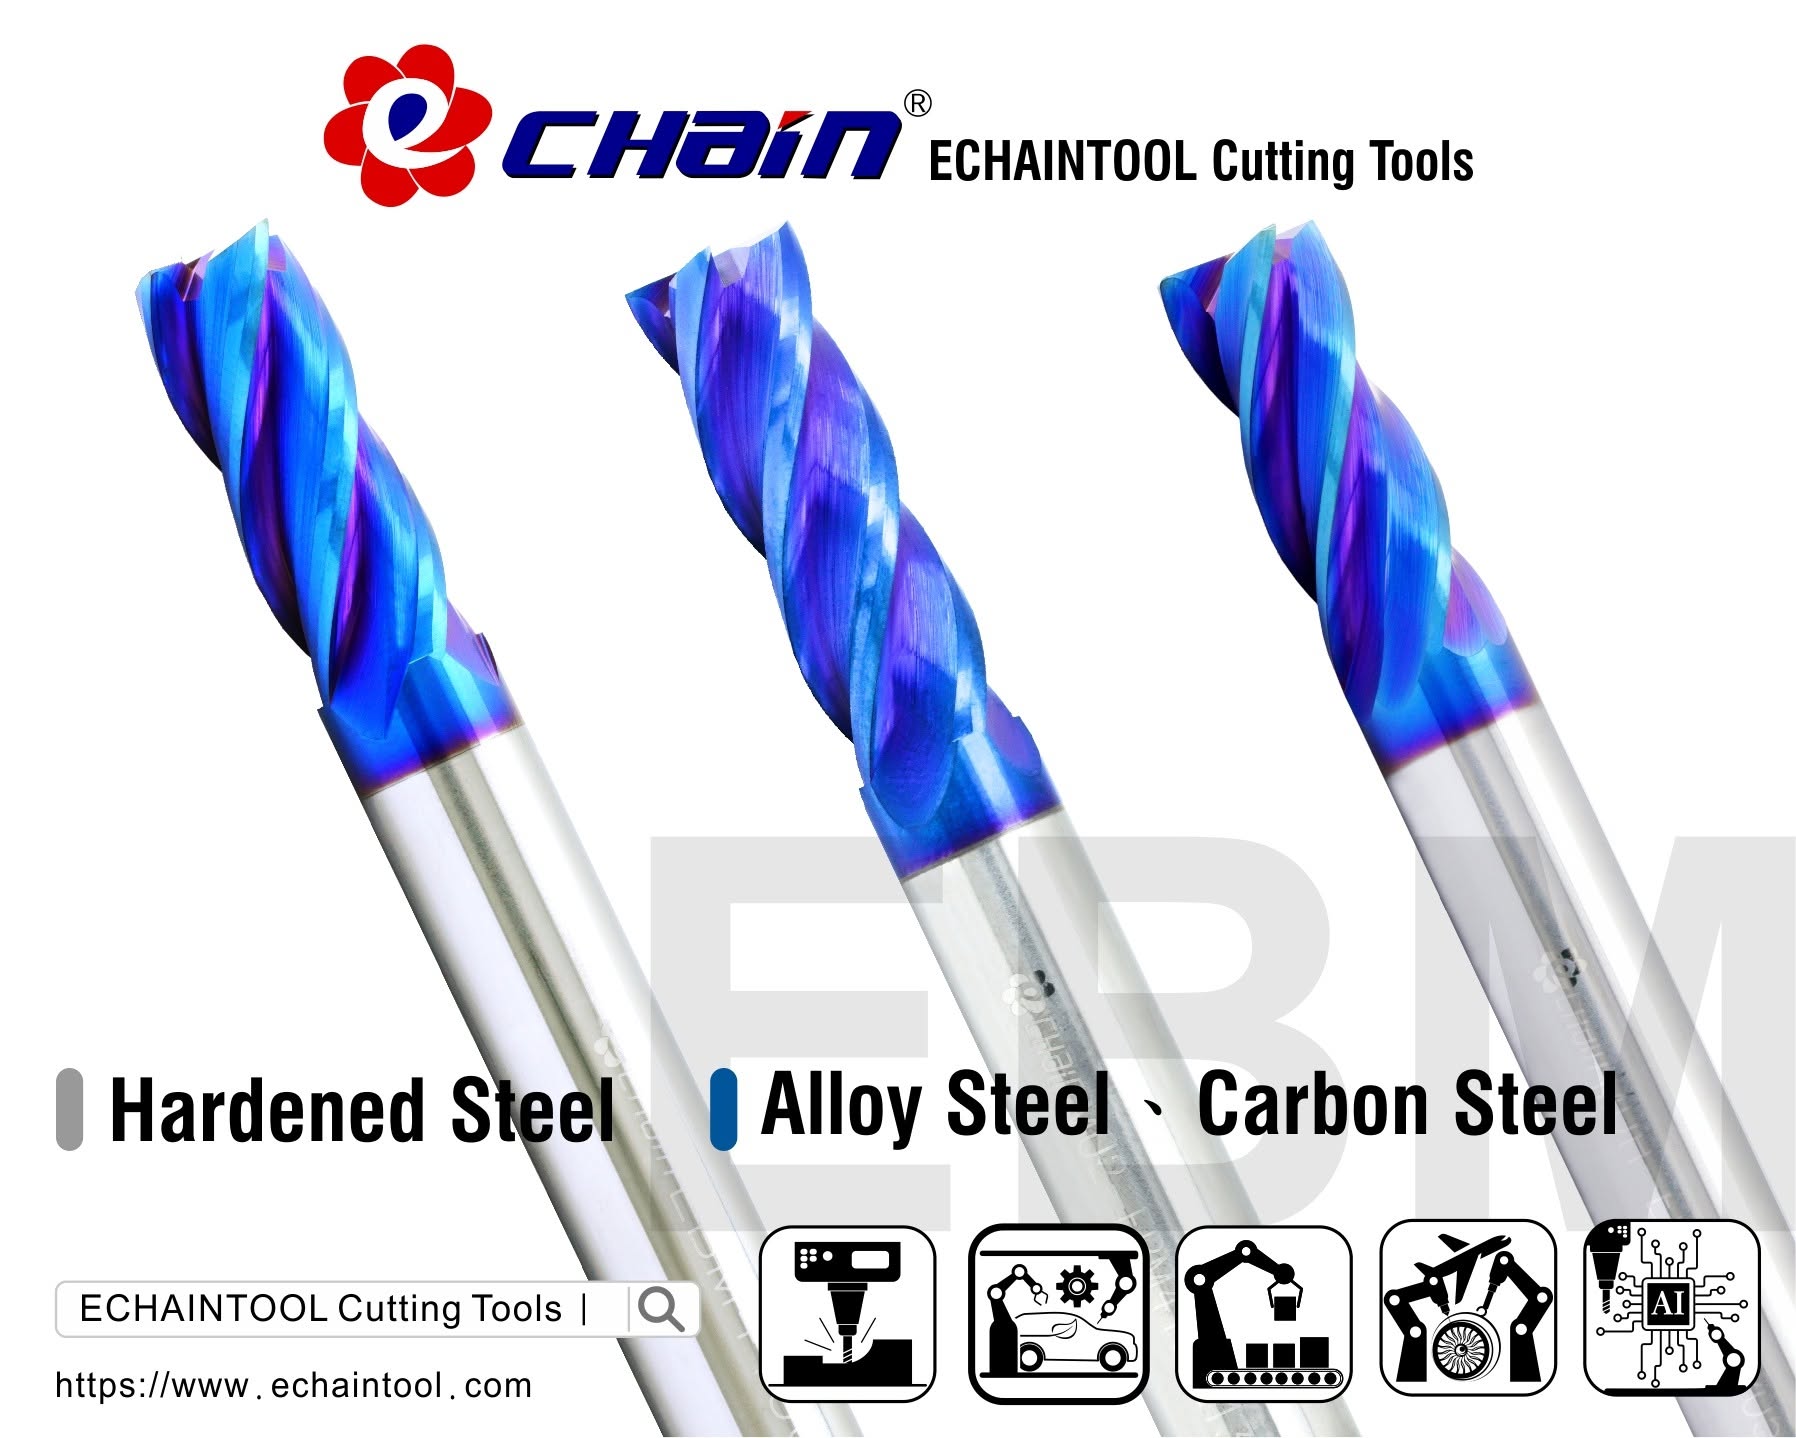
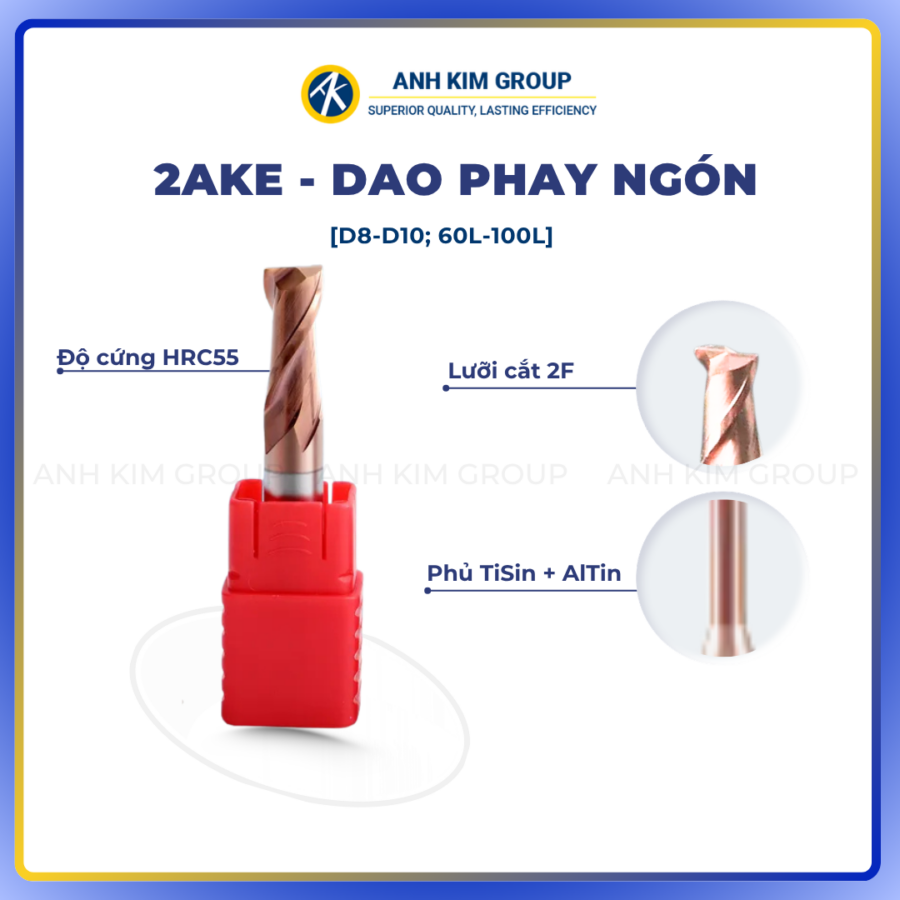
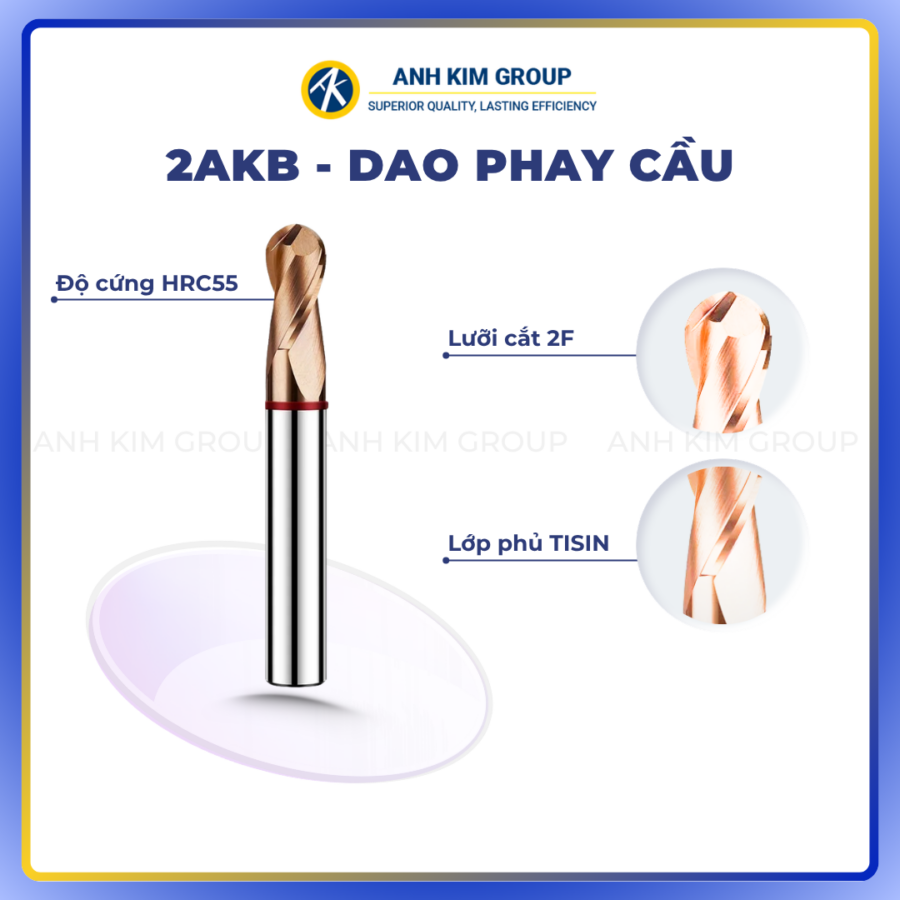
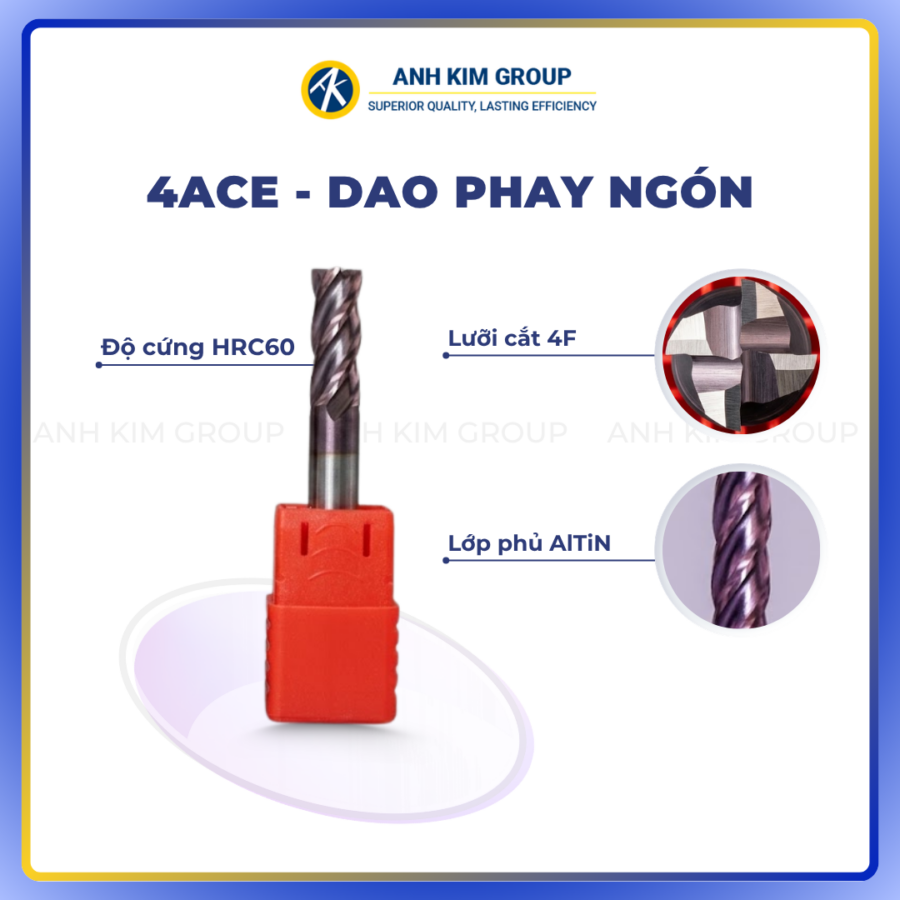
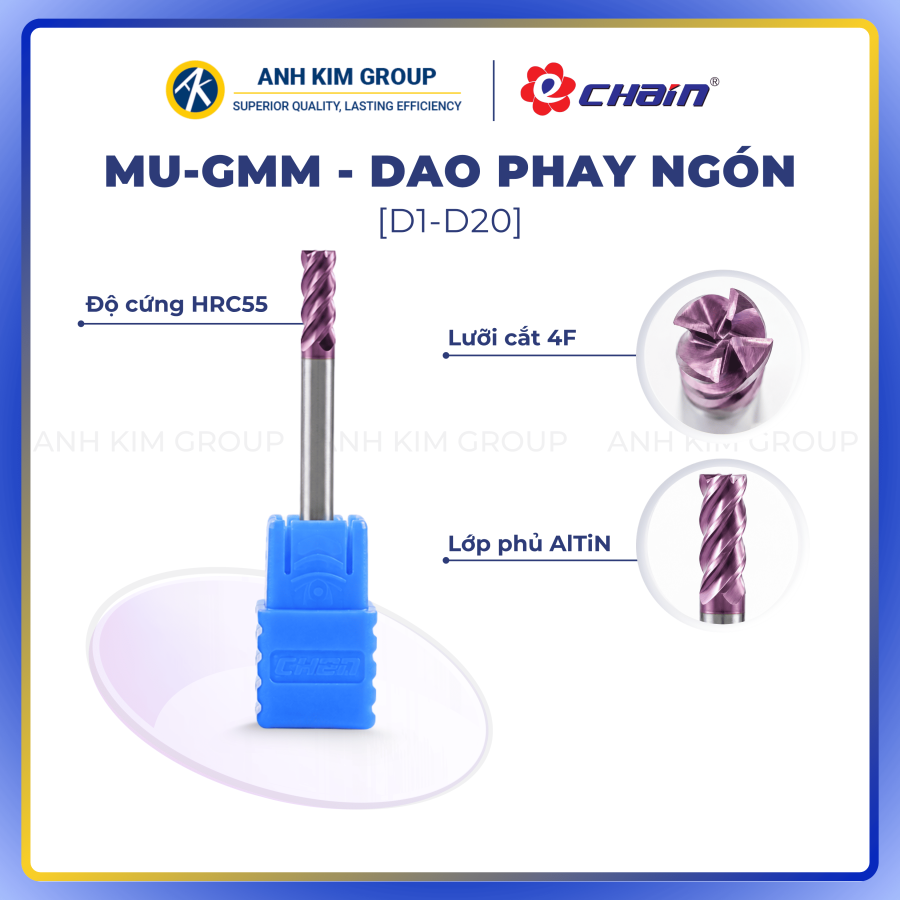
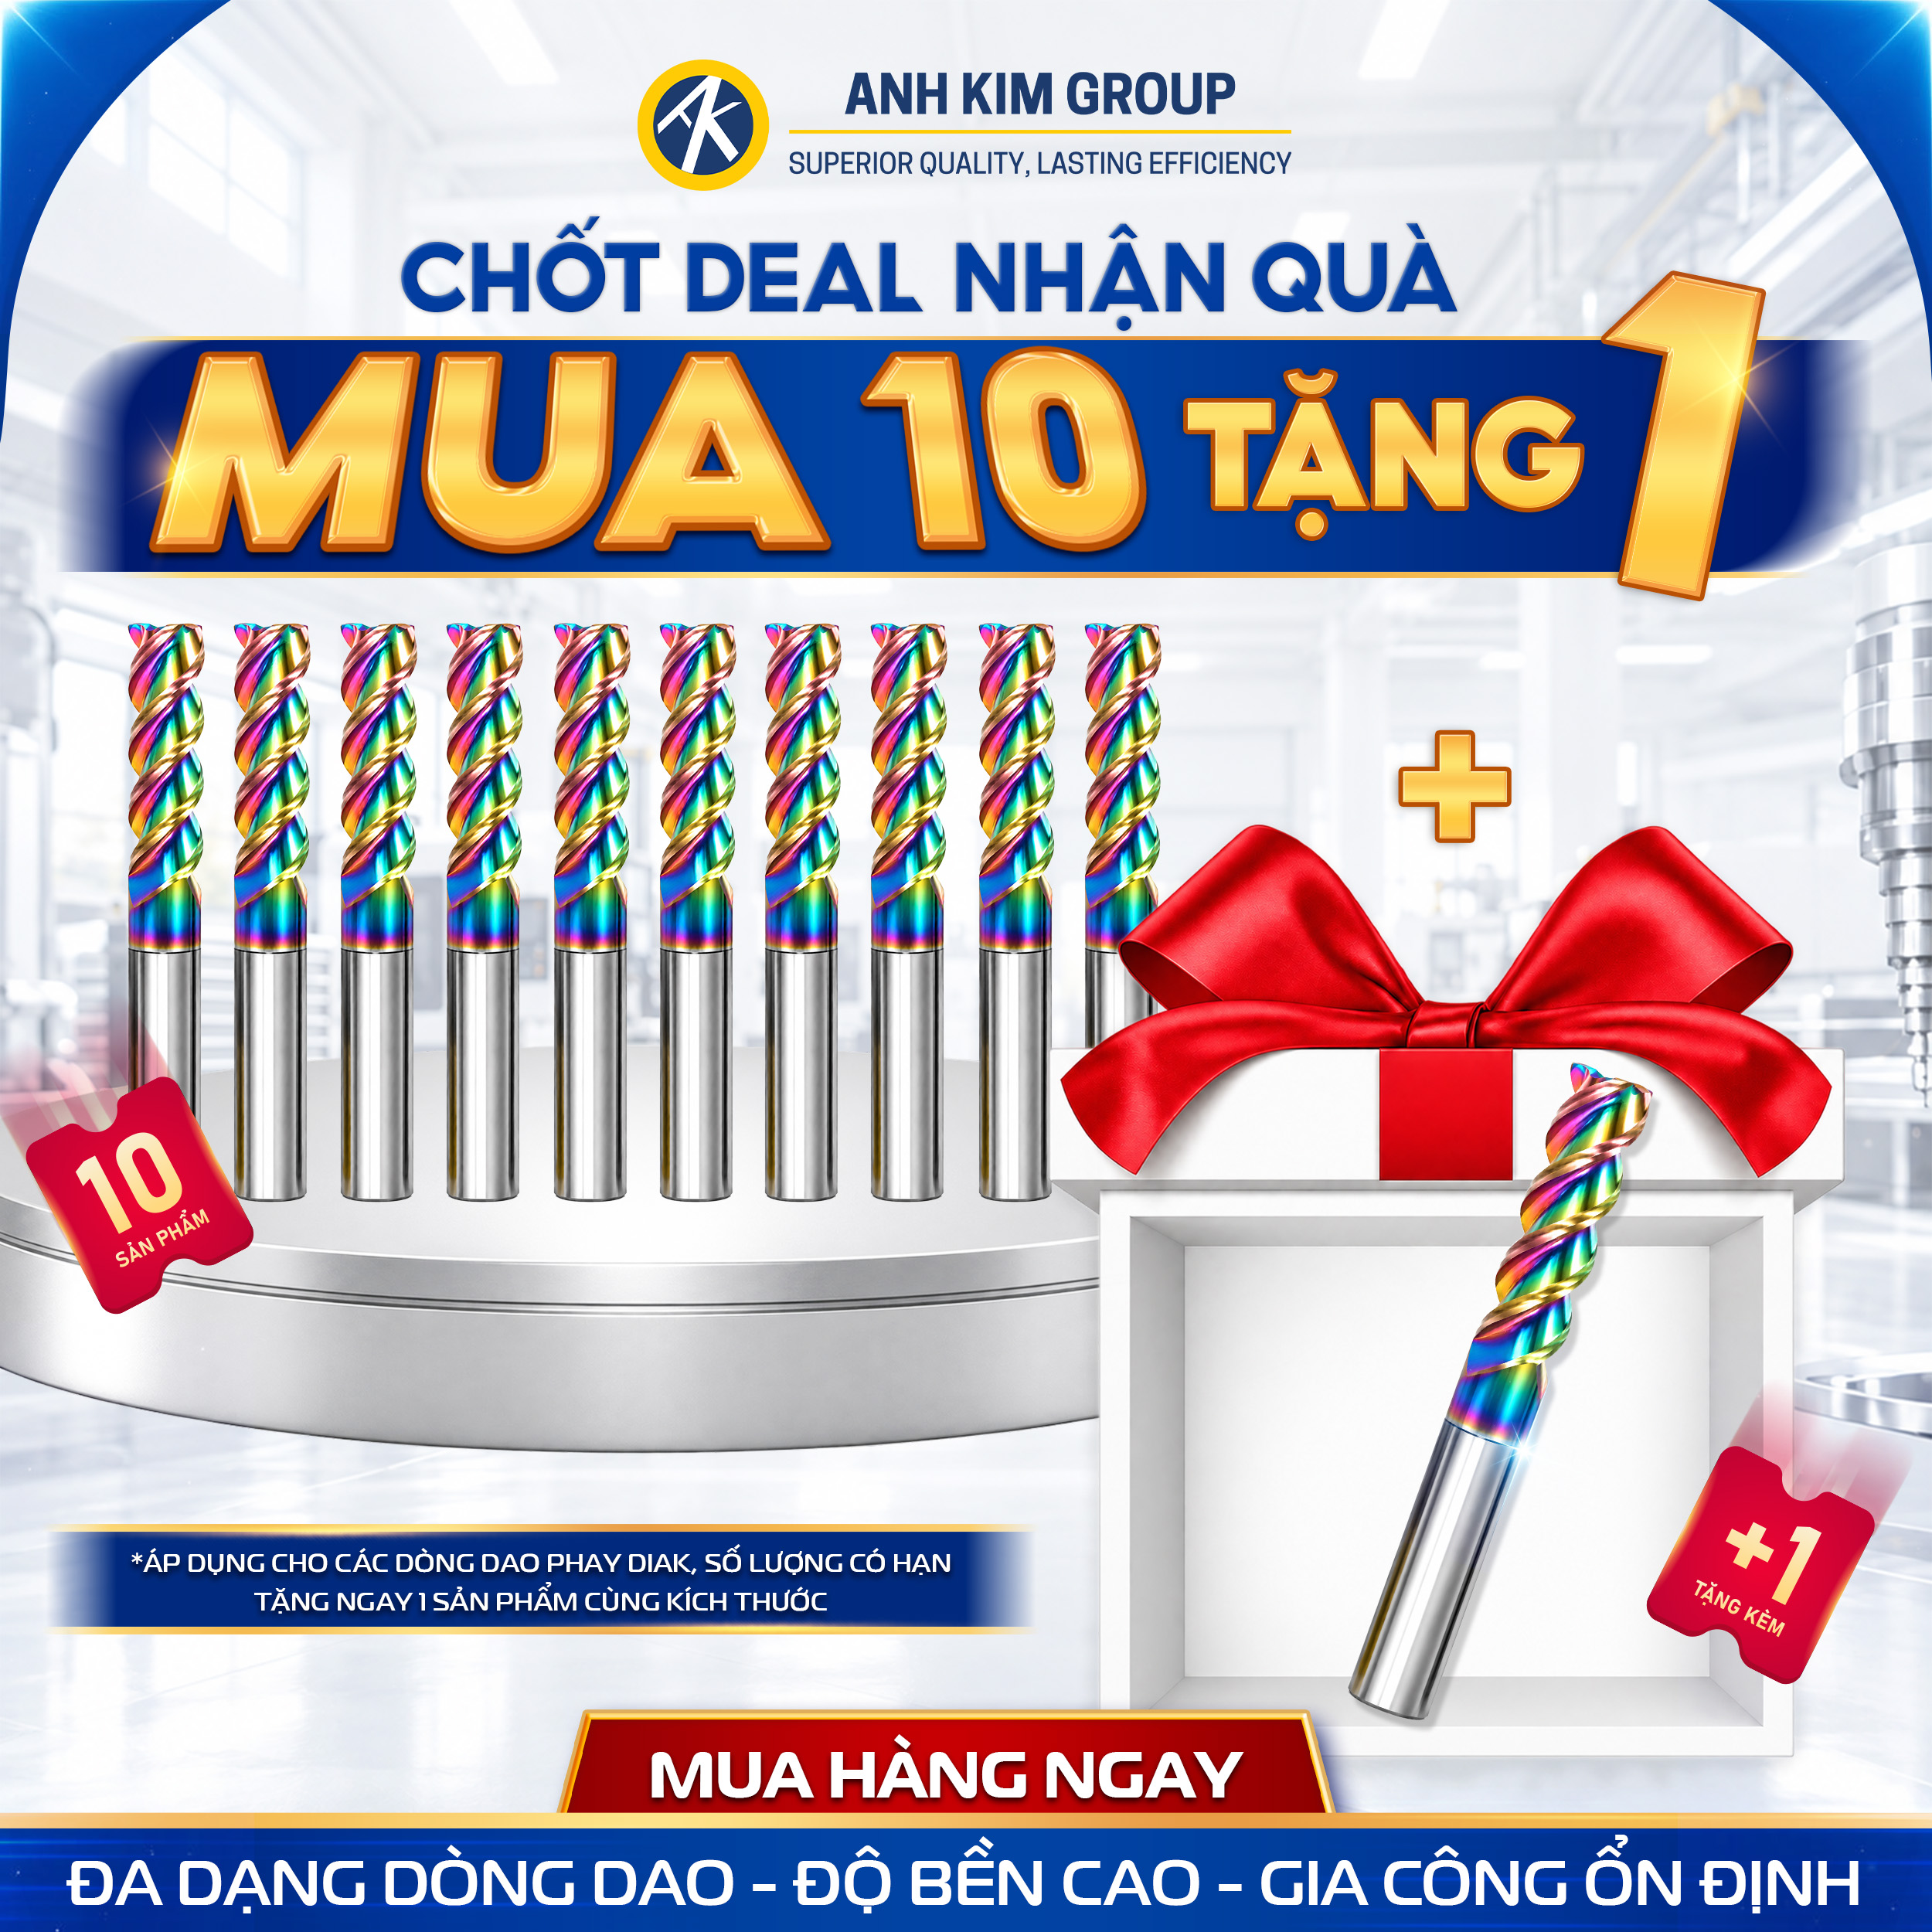
Đối với dao phay carbide nguyên khối, hiệu quả cắt phụ thuộc vào độ cứng của dao, độ dai carbide, hình học lưỡi cắt và cả lớp phủ. Các lớp phủ như AITiN, TiSiN hoặc những hệ phủ chuyên dụng có thể được lựa chọn cho các nhóm vật liệu và điều kiện nhiệt khác nhau.
Theo tài liệu kỹ thuật của Seco, dao phay carbide nguyên khối có lợi thế về độ cứng vững, độ chính xác và chất lượng bề mặt, đặc biệt đối với các nguyên công yêu cầu chính xác hoặc chi tiết có hình học phức tạp.
Khả năng gia công cao hơn
Dòng dao cao cấp thường sẽ phù hợp với các chiến lược gia công yêu cầu năng suất cao. Seco lưu ý các phương pháp gia công năng suất cao còn yêu cầu độ cứng vững của máy, công suất, khả năng điều khiển CNC và hệ thống kẹp phù hợp.
Phù hợp sản xuất liên tục và chi tiết cao
Dao phay D10 phù hợp gia công sản lượng lớn, máy chạy liên tục, vật liệu khó gia công, yêu cầu dung sai chặt, yêu cầu bề mặt ổn định hoặc chi phí phôi cao và cần hạn chế nguy cơ sản phẩm lỗi.
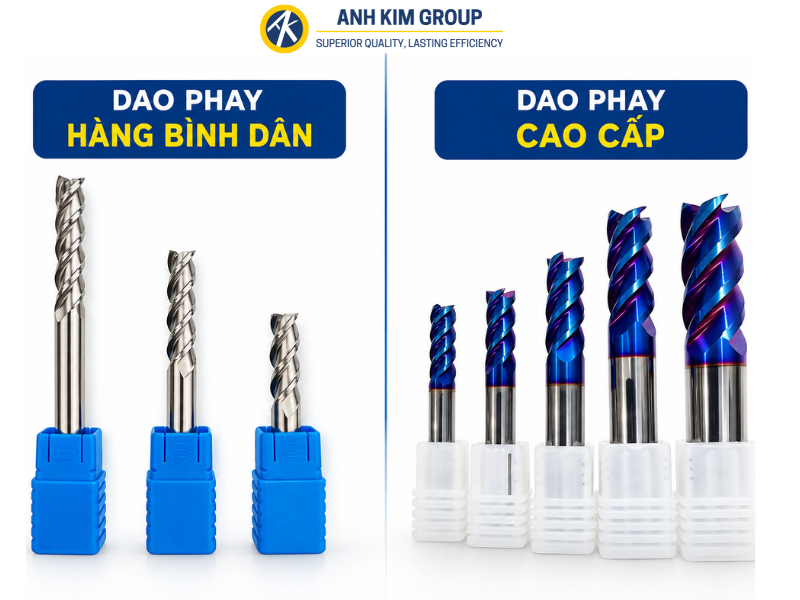
Điểm đặc biệt của dao phay D10 hàng bình dân
Dao phay D10 hàng bình dân thường hướng đến nhu cầu gia công cơ bản với chi phí đầu tư ban đầu thấp hơn. Nếu lựa chọn đúng sản phẩm và sử dụng trong phạm vi gia công nhỏ thì dòng dao này vẫn đáp ứng tốt các nguyên công CNC.
Chi phí đầu tư ban đầu thấp
Đối với xưởng nhỏ, gia công không yêu cầu năng suất quá cao, sử dụng dao bình dân sẽ phù hợp và giúp giảm số vốn ban đầu.
Phù hợp với nguyên công thường
Gia công thép, nhôm hoặc các vật liệu dễ gia công với chế độ cắt vừa phải, dòng dao D10 phổ thông có thông số phù hợp vẫn đáp ứng được yêu cầu. Tuy nhiên khi sử dụng không nên áp dụng thông số của dao hiệu suất sao.
Phù hợp với sản lượng ít
Với đơn hàng mẫu, sửa chữa hoặc gia công không liên tục, dao bình dân vẫn đem lại hiệu quả cao nếu vẫn đáp ứng được dung sai và chất lượng bề mặt cần thiết.
Cần lưu ý là độ ổn định giữa các dòng dao giá thấp có thể khác nhau tuỳ vào nhà sản xuất. Vì vậy nên kiểm tra nguồn gốc, vật liệu dao, lớp phủ, thông số khuyến nghị và mức độ ổn định trong điều kiện gia công thực tế.
So sánh sử dụng dao phay D10 hàng cao cấp và hàng bình dân
Sự khác biệt giữa hai phân khúc nên được đánh giá dựa trên hiệu quả toàn bộ quá trình gia công thay vì chỉ so sánh giá mua.
|
Tiêu chí |
Dao phay D10 hàng cao cấp |
Dao phay D10 hàng bình dân |
|
Chi phí đầu tư ban đầu |
Cao hơn |
Thấp hơn |
|
Vật liệu và thiết kế |
Thường được tối ưu kỹ theo ứng dụng |
Thường tập trung nhu cầu gia công phổ thông |
|
Độ ổn định |
Thường phù hợp sản xuất liên tục và yêu cầu cao |
Phù hợp các điều kiện cắt vừa phải |
|
Tuổi thọ dao |
Có tiềm năng cao hơn khi chạy đúng ứng dụng |
Phụ thuộc nhiều vào chế độ cắt và điều kiện máy |
|
Khả năng gia công vật liệu khó |
Có nhiều dòng chuyên dụng |
Nên kiểm tra kỹ khả năng của từng dòng |
|
Chất lượng bề mặt |
Có lợi thế ở ứng dụng yêu cầu độ ổn định cao |
Có thể đáp ứng tốt các yêu cầu phổ thông |
|
Gia công hàng loạt |
Phù hợp hơn khi cần kiểm soát quá trình |
Phù hợp hơn với sản lượng thấp hoặc vừa |
|
Đơn hàng ngắn |
Có thể chưa khai thác hết hiệu quả |
Có lợi thế về chi phí ban đầu |
|
Chi phí trên mỗi chi tiết |
Có thể thấp nếu tuổi thọ và năng suất được khai thác tốt |
Có thể thấp ở các công việc đơn giản |
|
Đối tượng phù hợp |
Nhà máy, sản xuất liên tục, chi tiết giá trị cao |
Xưởng nhỏ, đơn hàng ngắn, công việc thông thường |
Khi lựa chọn dao phay D10, cần đánh giá tổng thể giữa chi phí dụng cụ và hiệu quả gia công. Với sản xuất hàng loạt, doanh nghiệp nên ưu tiên dòng dao có độ ổn định cao, tuổi thọ phù hợp và khả năng duy trì năng suất tốt trên mỗi chi tiết. Nếu gia công với sản lượng ít thì nên ưu tiên dao phổ thông để tối ưu chi phí.

Lưu ý khi lựa chọn dao phay D10 phù hợp với nhu cầu gia công
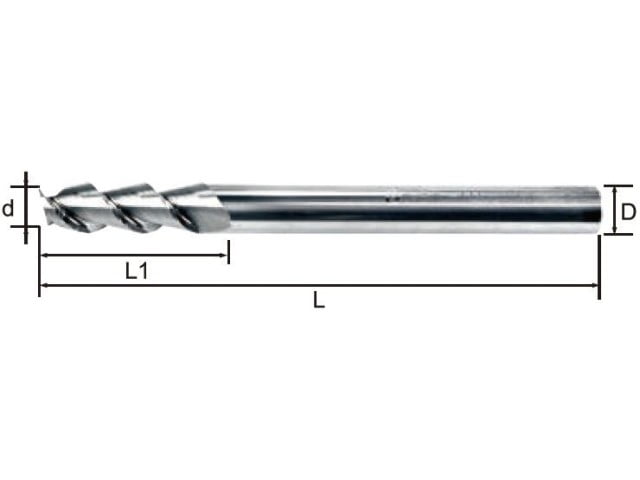
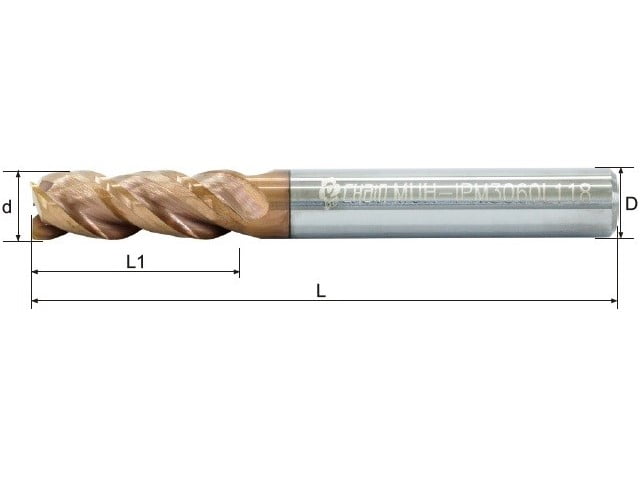
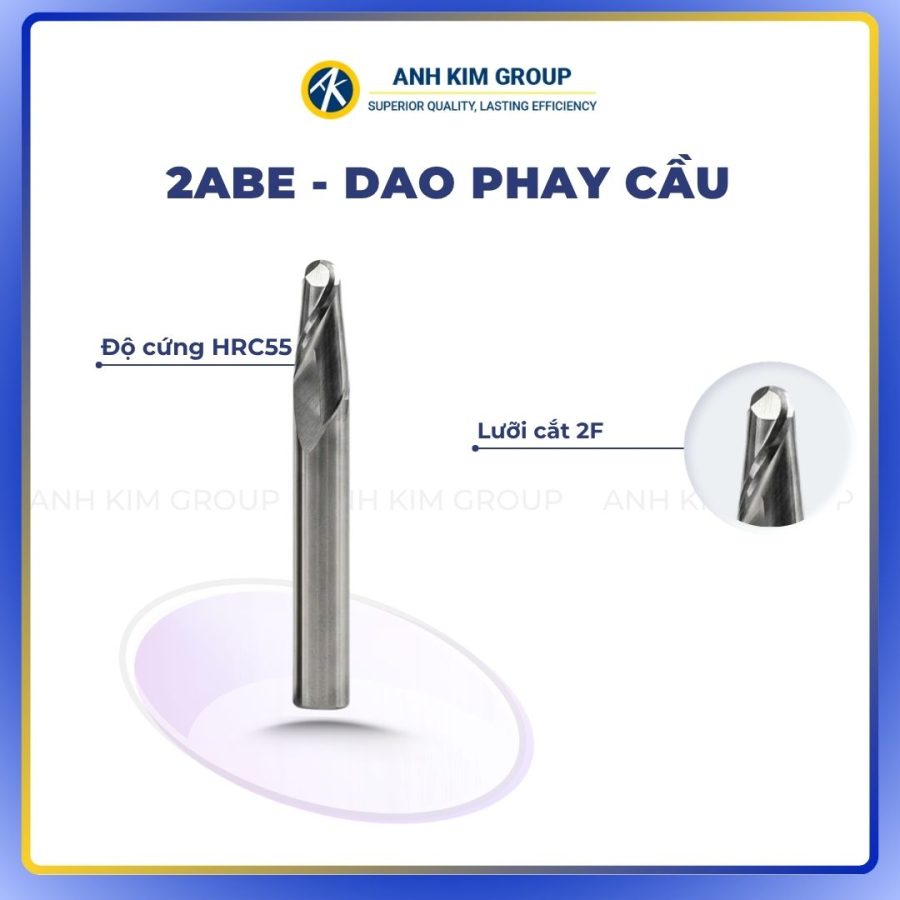
Sau khi xác định được phân khúc dao phù hợp, người dùng cần lựa chọn dao phay D10 dựa trên điều kiện gia công cụ thể. Cùng đường kính 10mm nhưng thiết kế dao có thể khác nhau đáng kể về số me, chiều dài lưỡi cắt, góc xoắn, lớp phủ và hình học thoát phoi.
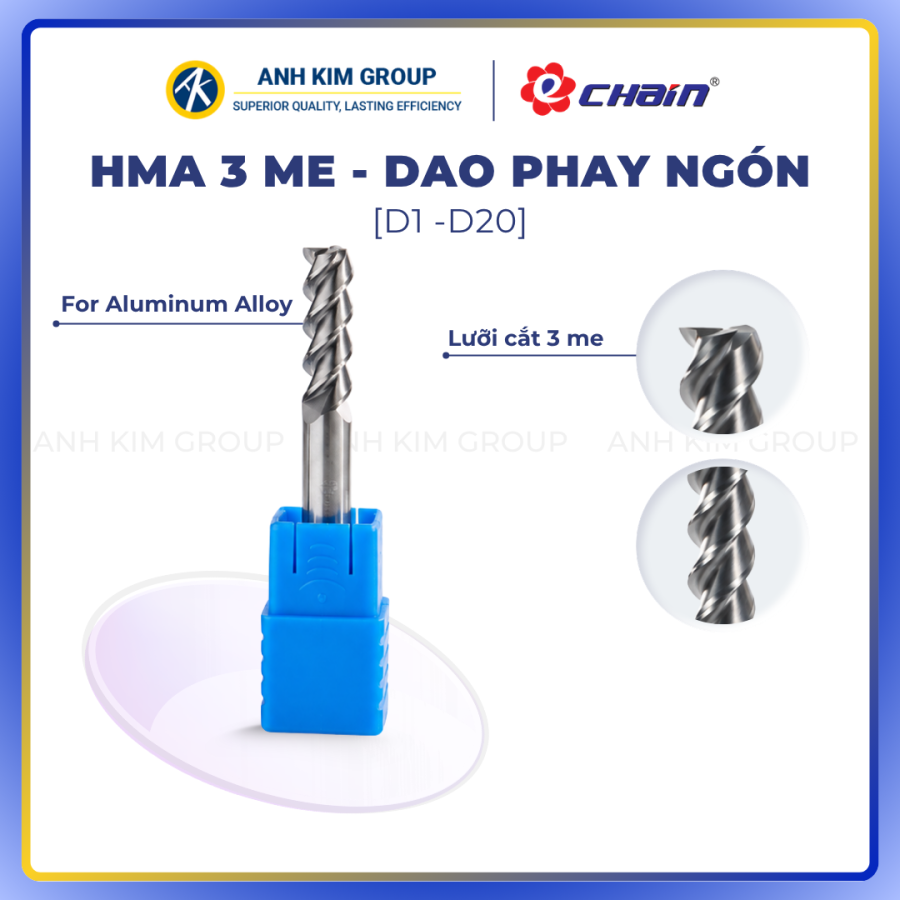
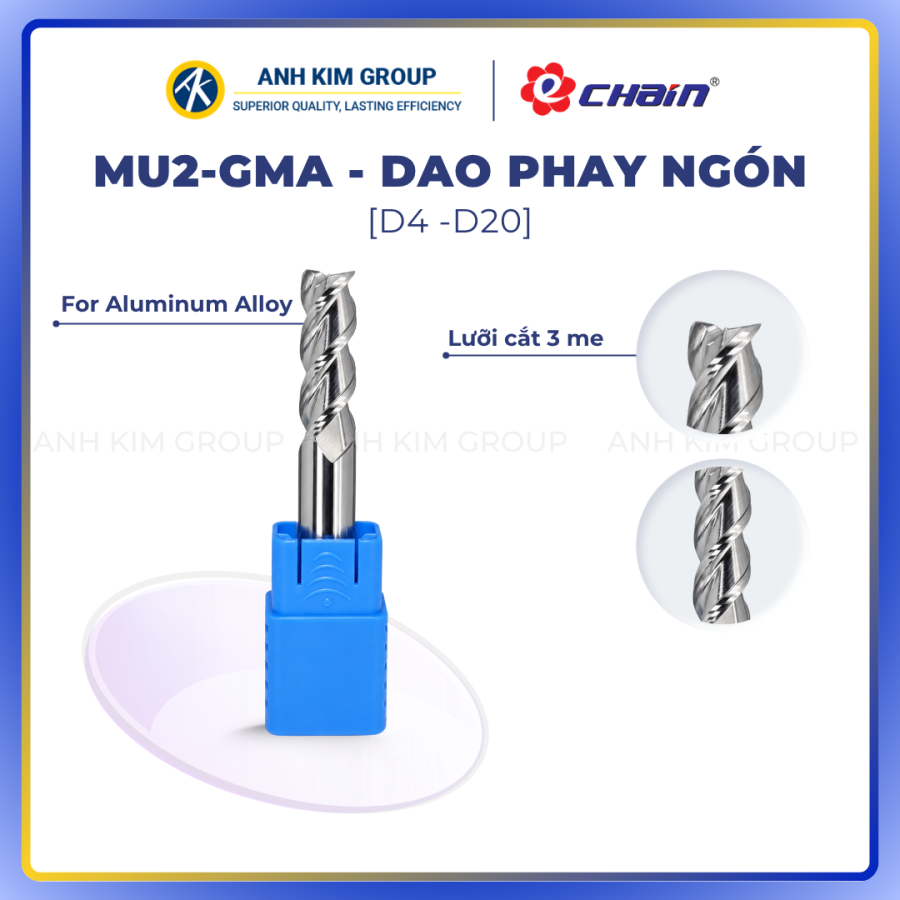
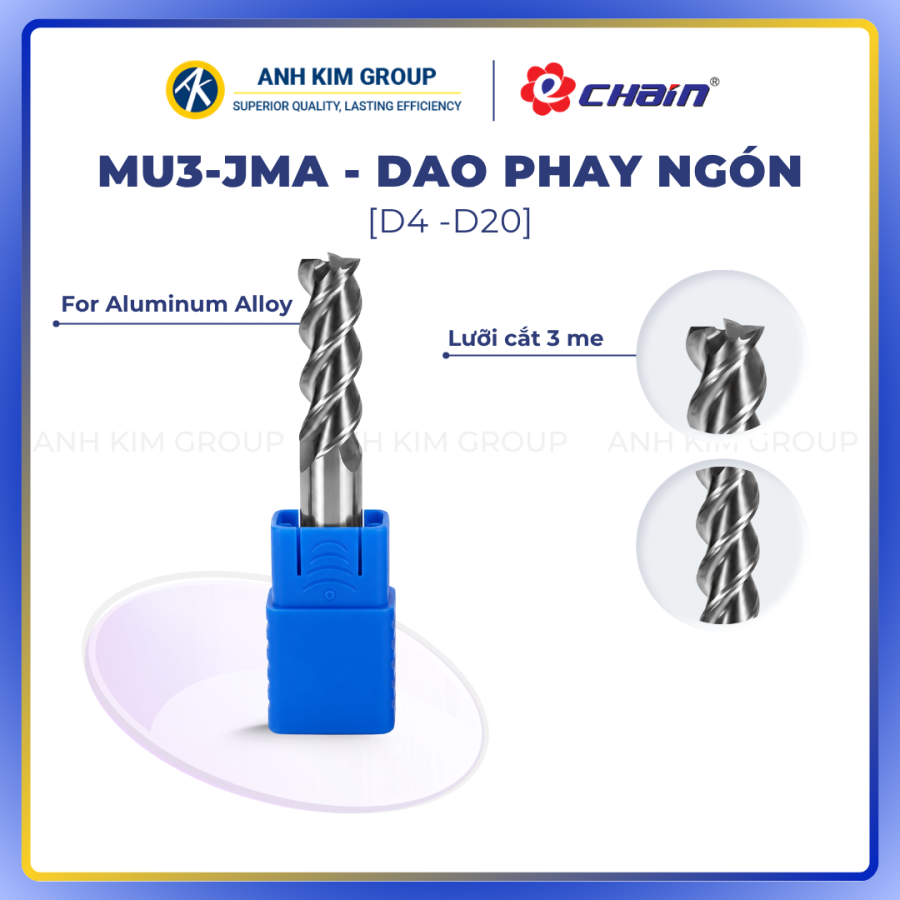
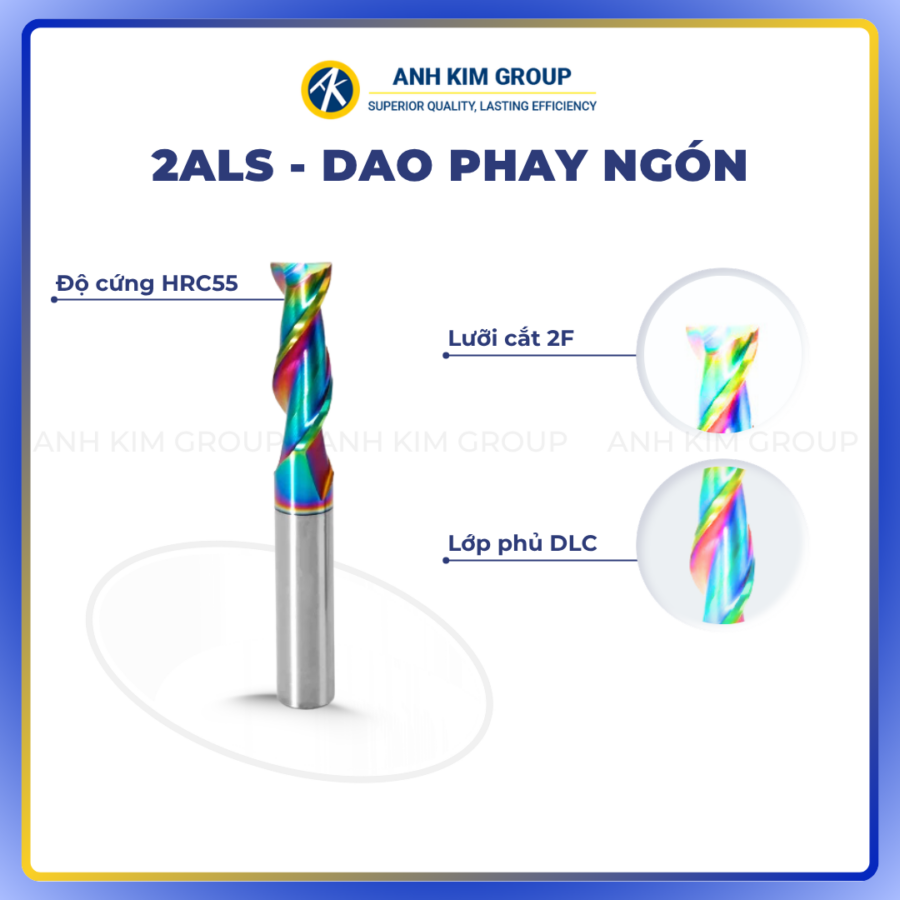
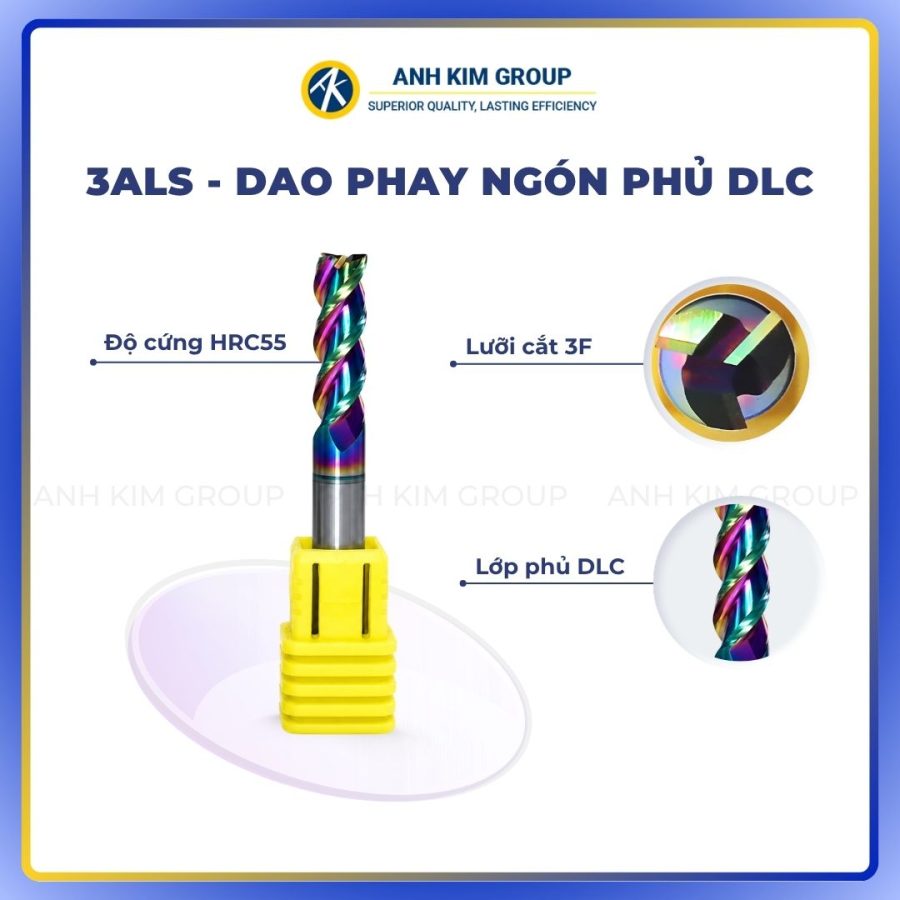
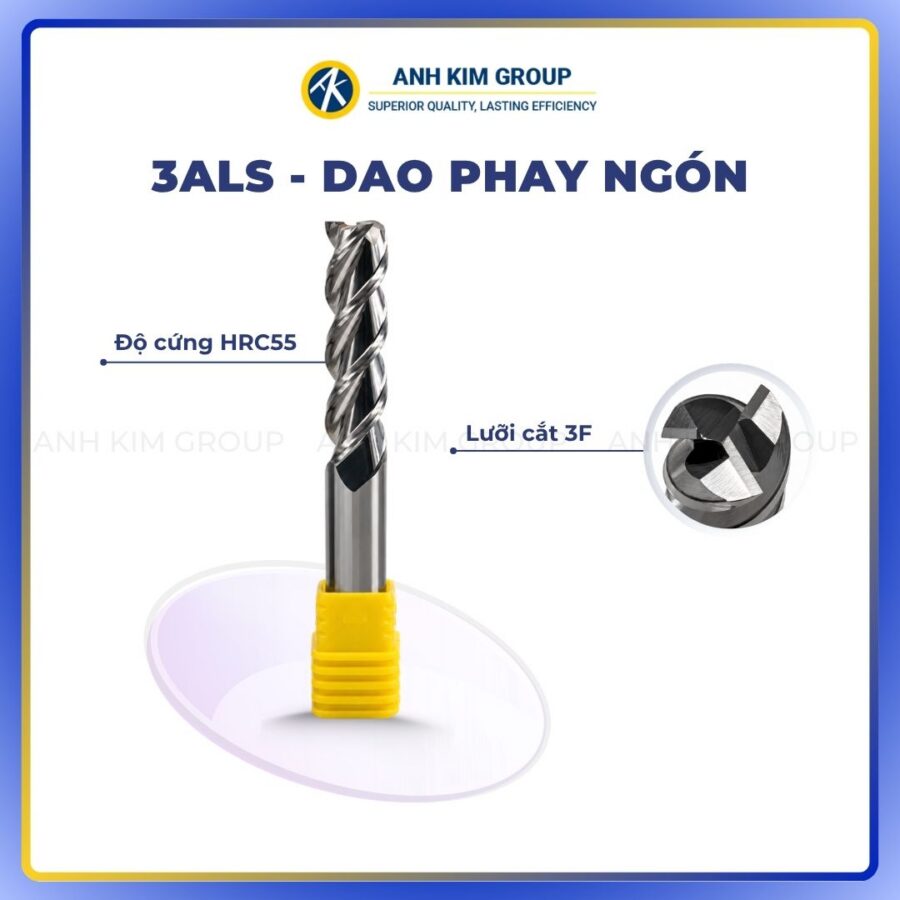
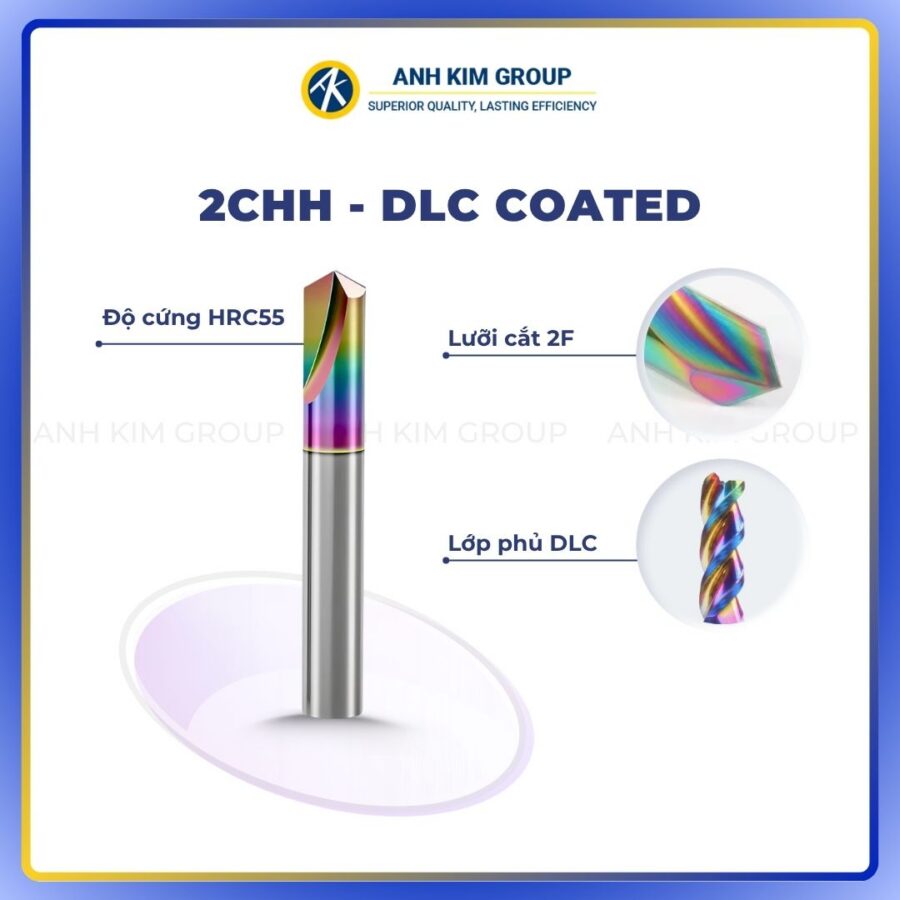
- Gia công nhôm: Ưu tiên dao phay D10 có lưỡi cắt sắc, rãnh thoát phoi lớn và số me thấp như 2 me hoặc 3 me. Các dòng dao phủ DLC hoặc dao chuyên nhôm giúp hạn chế bám dính phoi và hỗ trợ bề mặt gia công ổn định hơn.
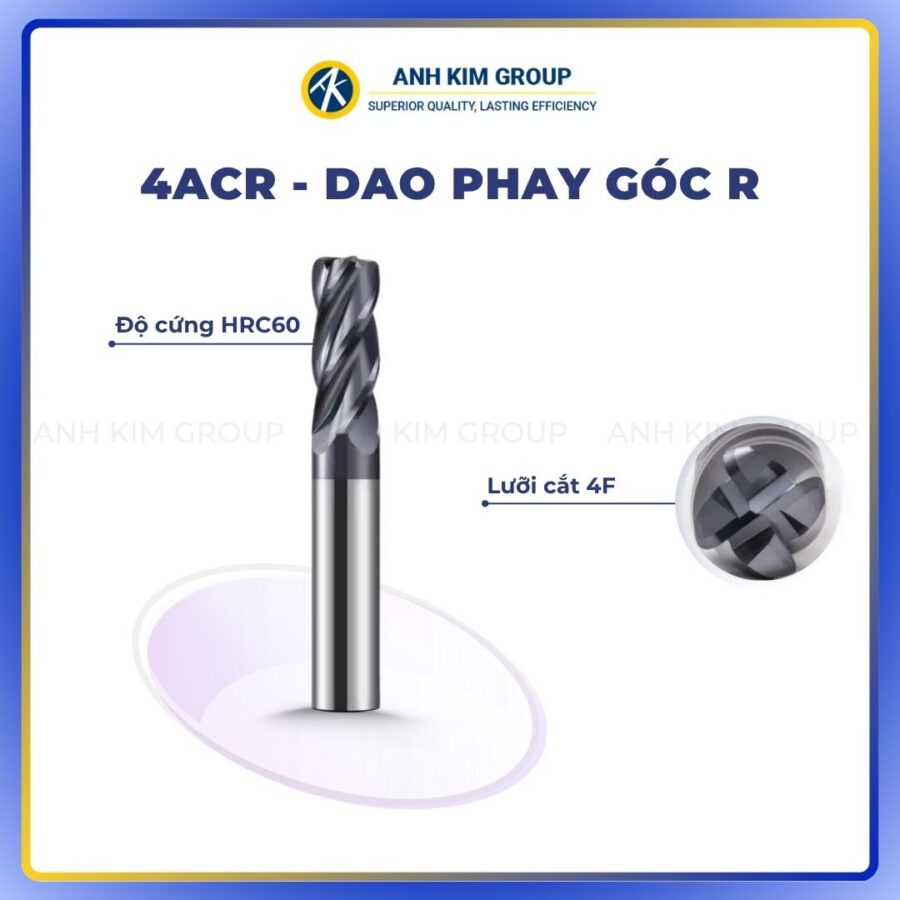
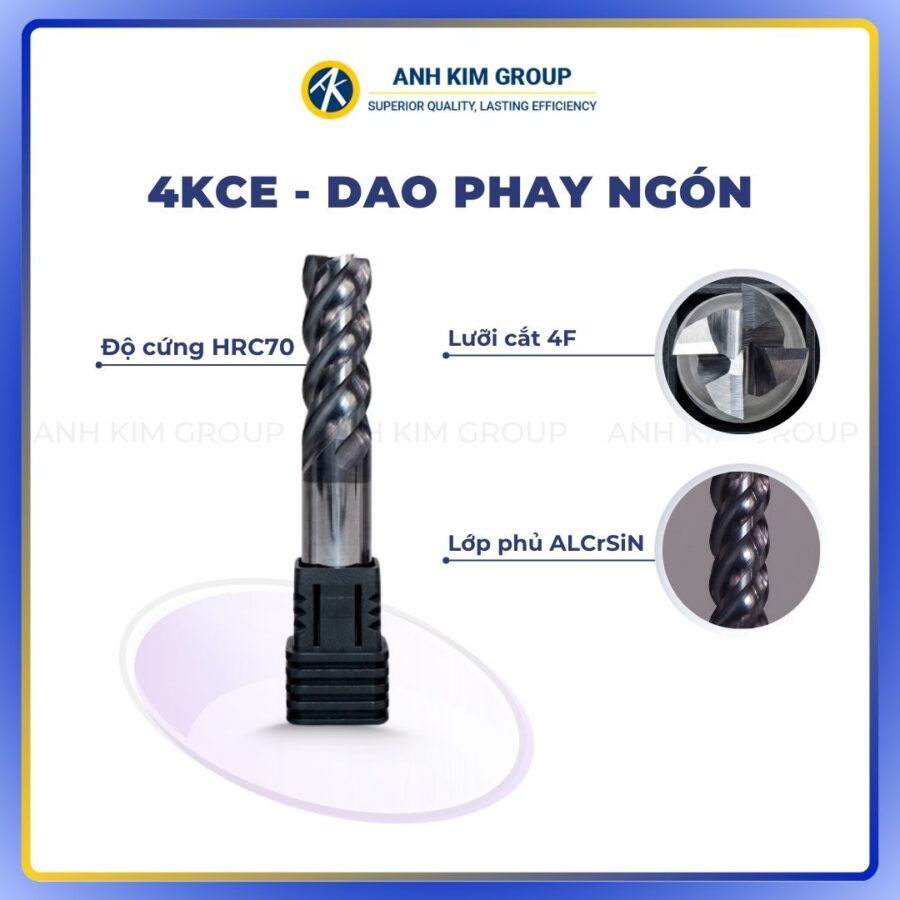
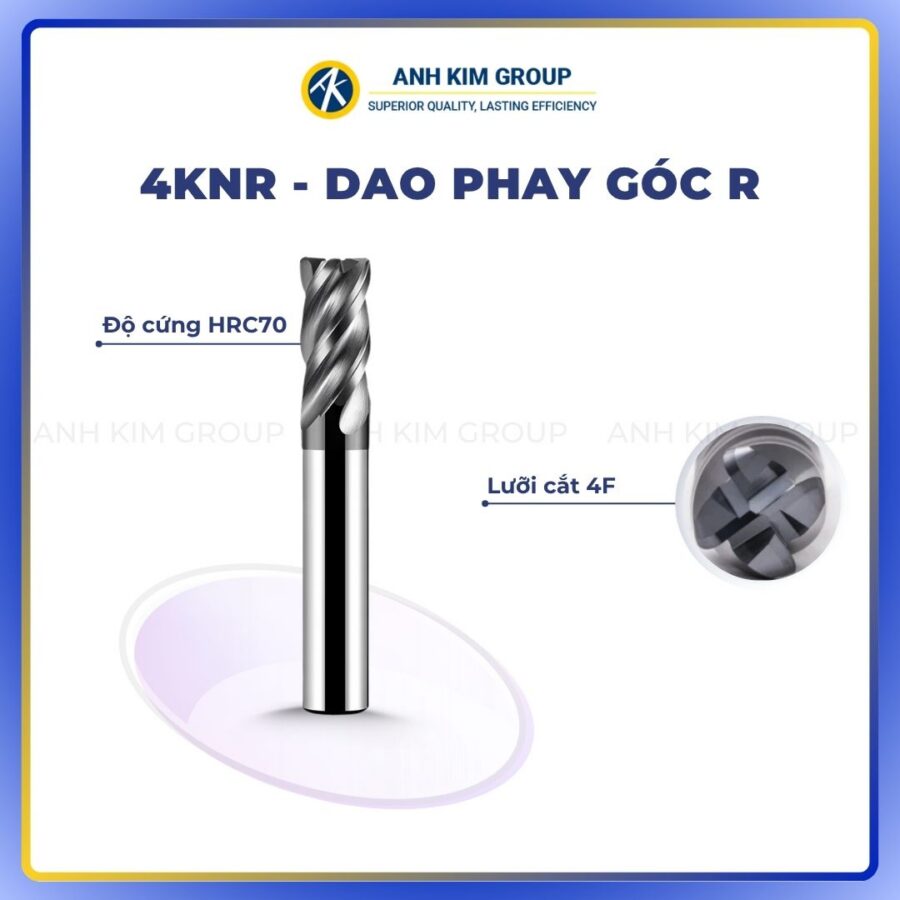
- Gia công thép thông dụng: Dao phay D10 4 me bằng carbide thường phù hợp cho các nguyên công phay vai, phay rãnh, chạy biên dạng và gia công tinh. Ưu tiên các dòng phủ AITiN hoặc TiSiN.
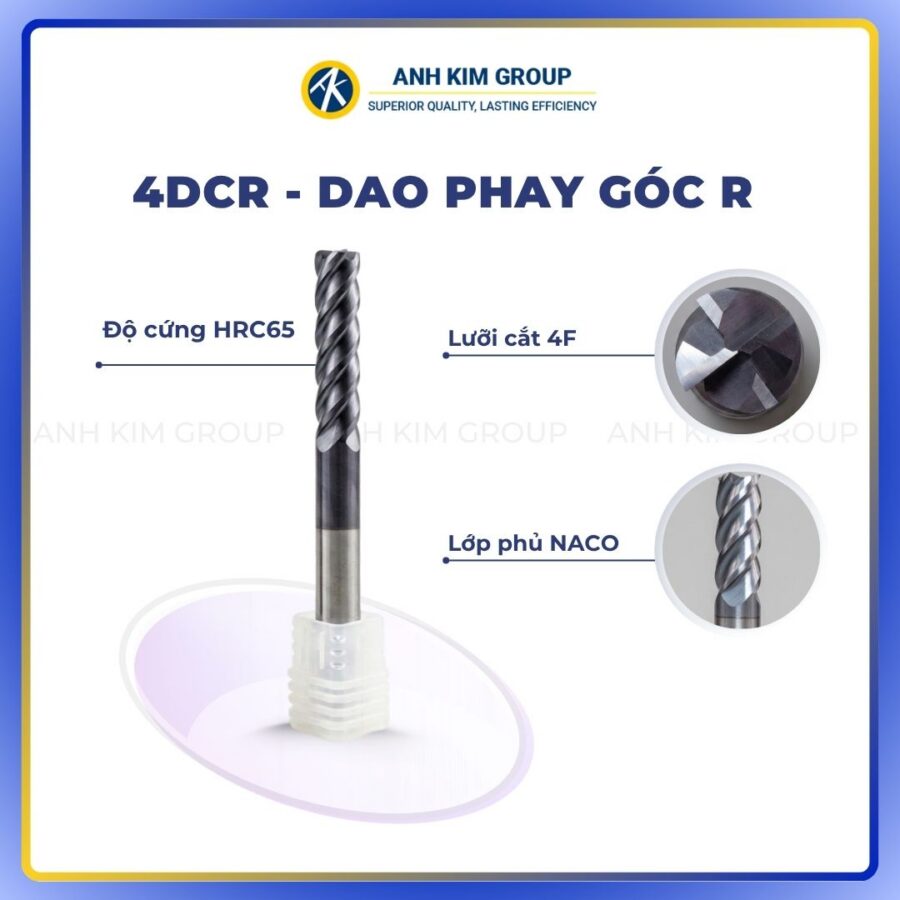
- Gia công thép có độ cứng cao: Nên sử dụng dao phay D10 carbide có độ cứng cao, kết hợp với lớp phủ chuyên dụng như AITiN hoặc TiSiN.
- Gia công inox: Nên ưu tiên dao có hình học lưỡi cắt phù hợp, khả năng thoát phoi tốt và lớp phủ hỗ trợ giảm ma sát. Dao carbide 3 me hoặc 4 me có thể được lựa chọn tuỳ theo nguyên công và độ cứng vững của máy.
- Phá thô: Chọn dao D10 có thiết kế chuyên phá thô hoặc hình học lưỡi giúp tăng khả năng thoát phoi và chịu tải
- Gia công tinh: Yêu cầu dao có độ chính xác cao, lưỡi cắt ổn định và số me phù hợp để cải thiện chất lượng bề mặt
- Phay rãnh sâu, vị trí khí khó tiếp cận: Dùng D10 cổ dài hoặc chiều dài tổng lớn hơn. Chỉ nên chọn chiều dài vừa đủ để hạn chế rung động và giảm độ cứng vững của hệ thống.
CNC Ánh Kim cung cấp các dòng dao phay carbide, dao cụ CNC, chip tiện và dầu cắt gọt phục vụ nhiều nhu cầu gia công khác nhau. Khách hàng cung cấp thông tin về vật liệu, độ cứng phôi, nguyên công và yêu cầu sản phẩm để được tư vấn lựa chọn dòng dao D10 phù hợp với điều kiện thực tế.
Liên hệ CNC Ánh Kim để được tư vấn lựa chọn dao phay D10 phù hợp với từng nhu cầu gia công.
Tham khảo thêm các dòng dao phay carbide tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim