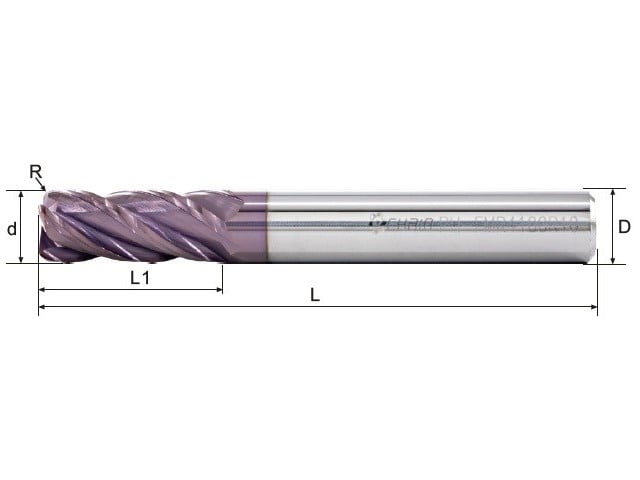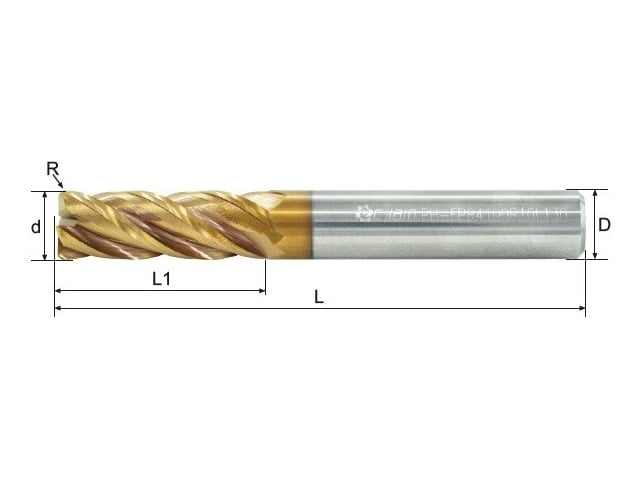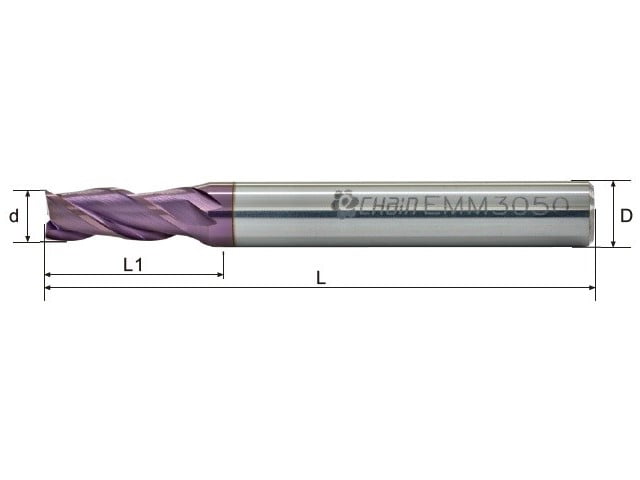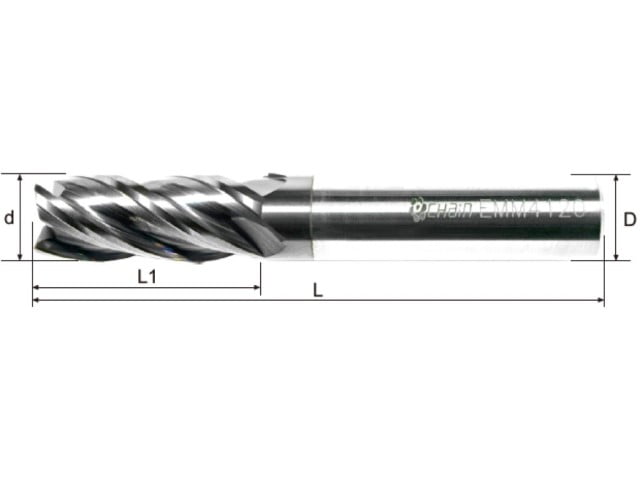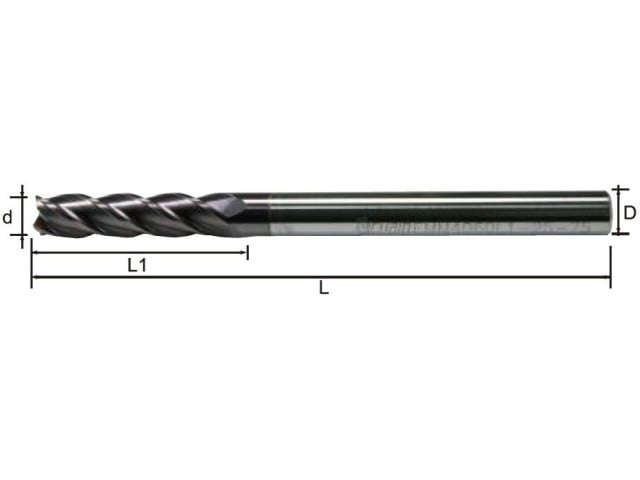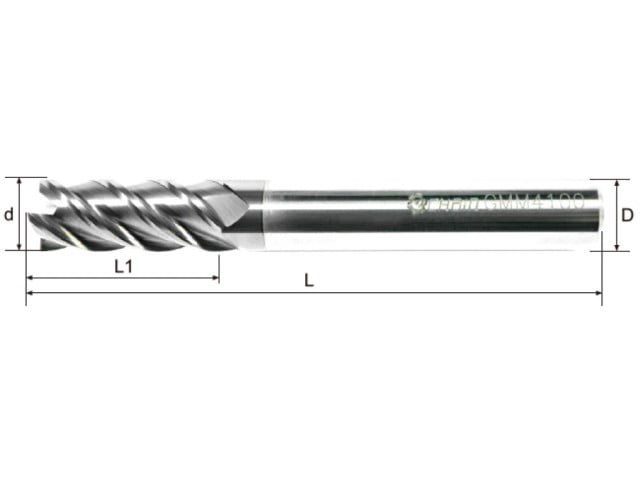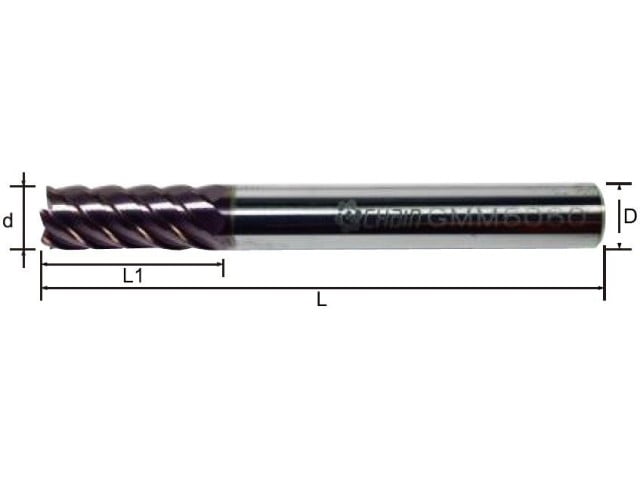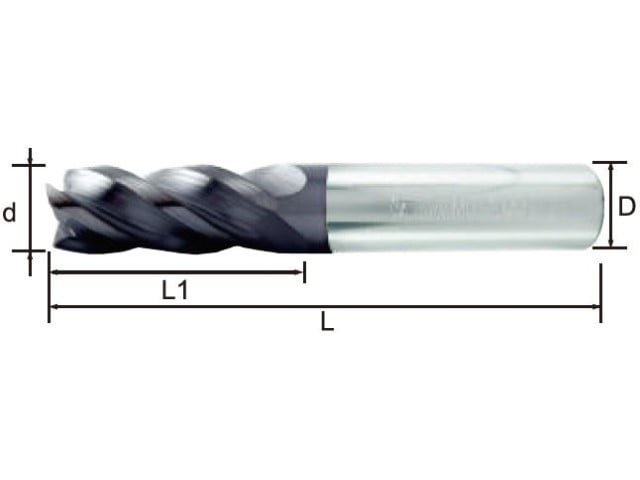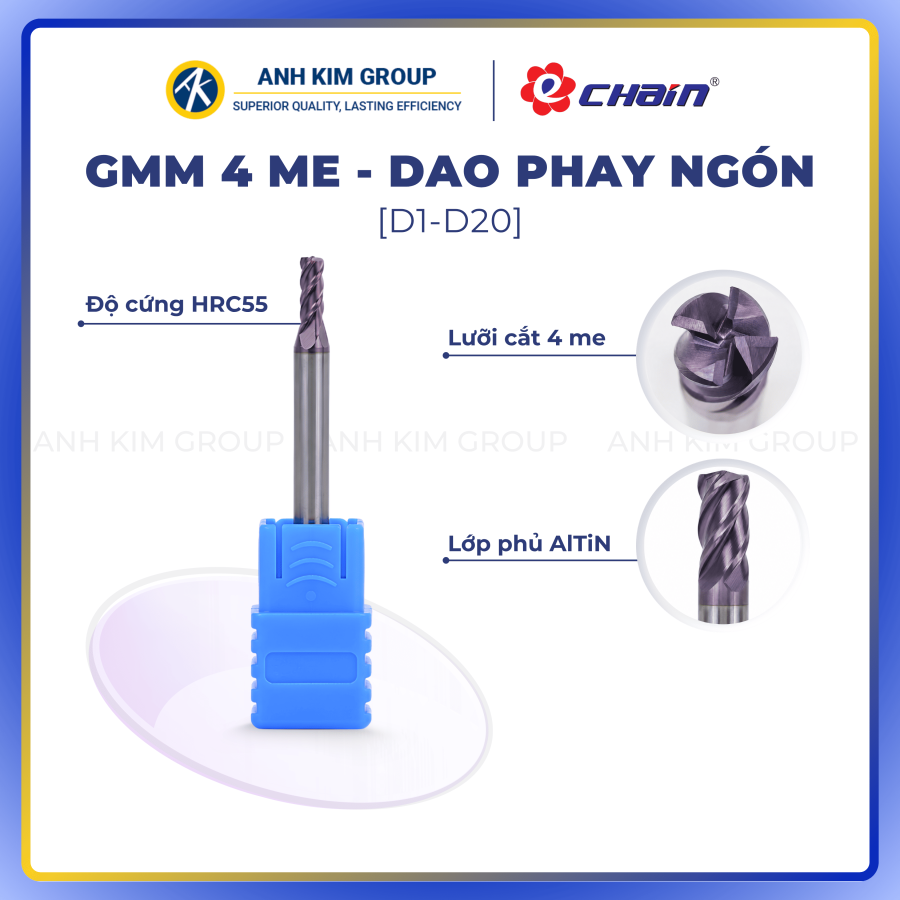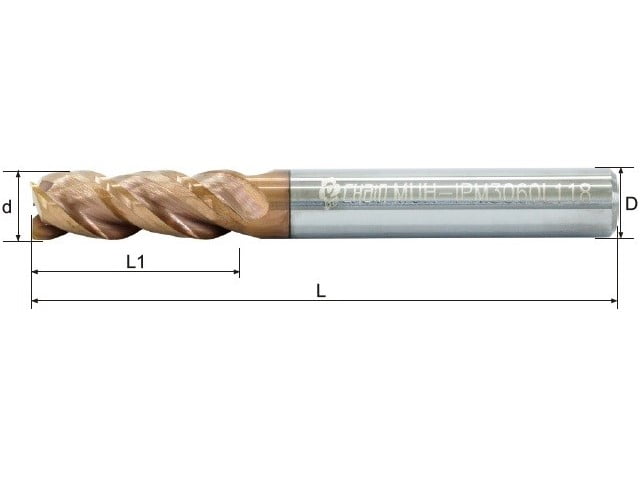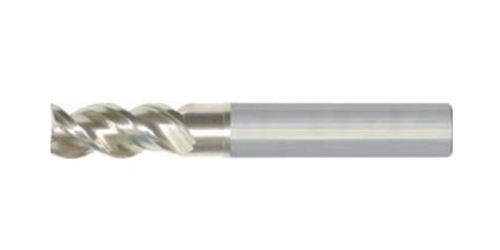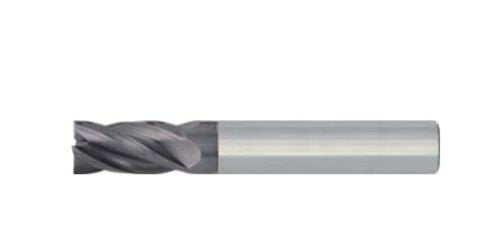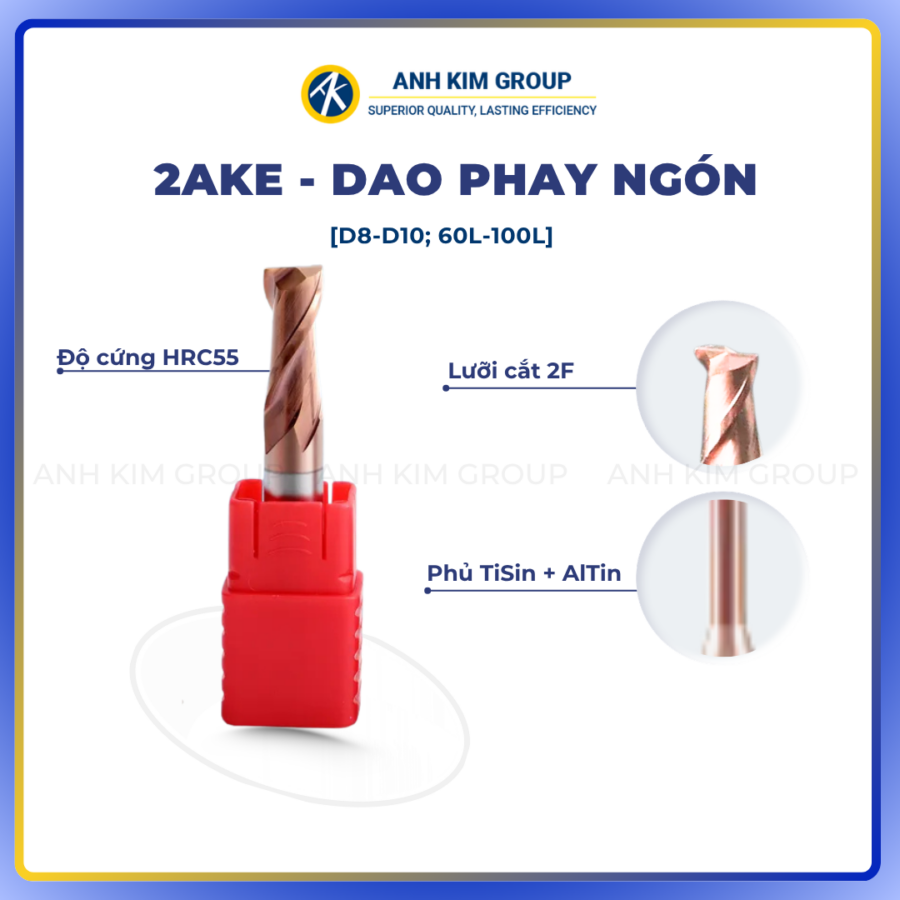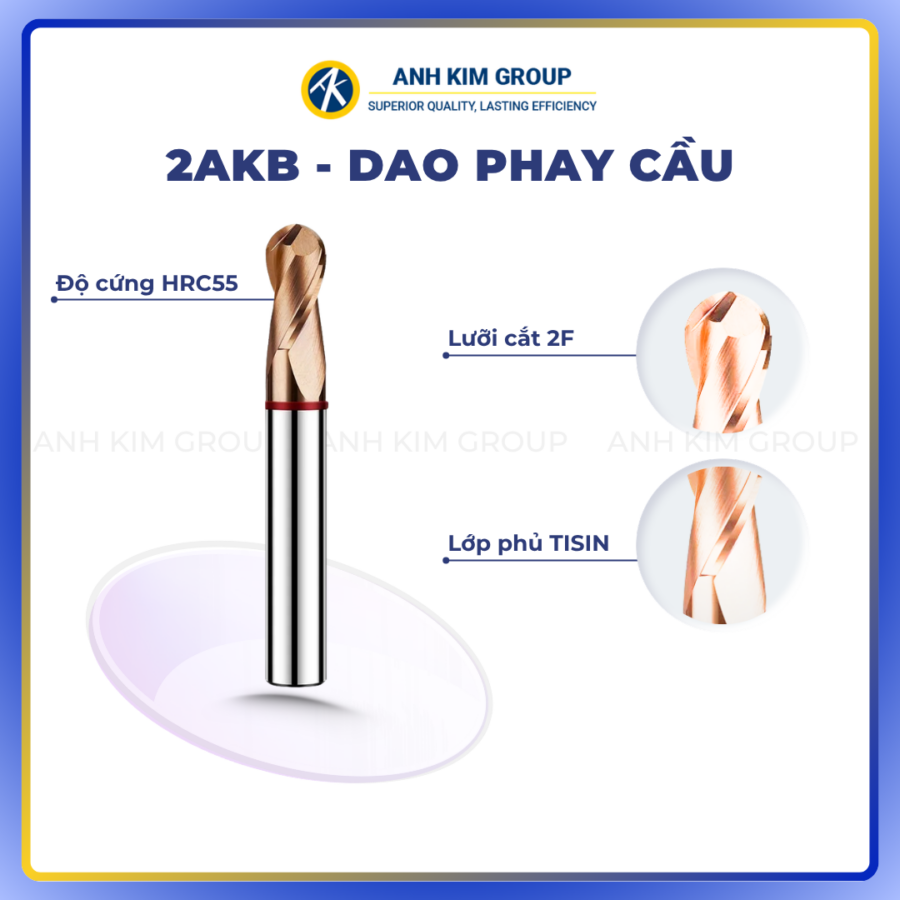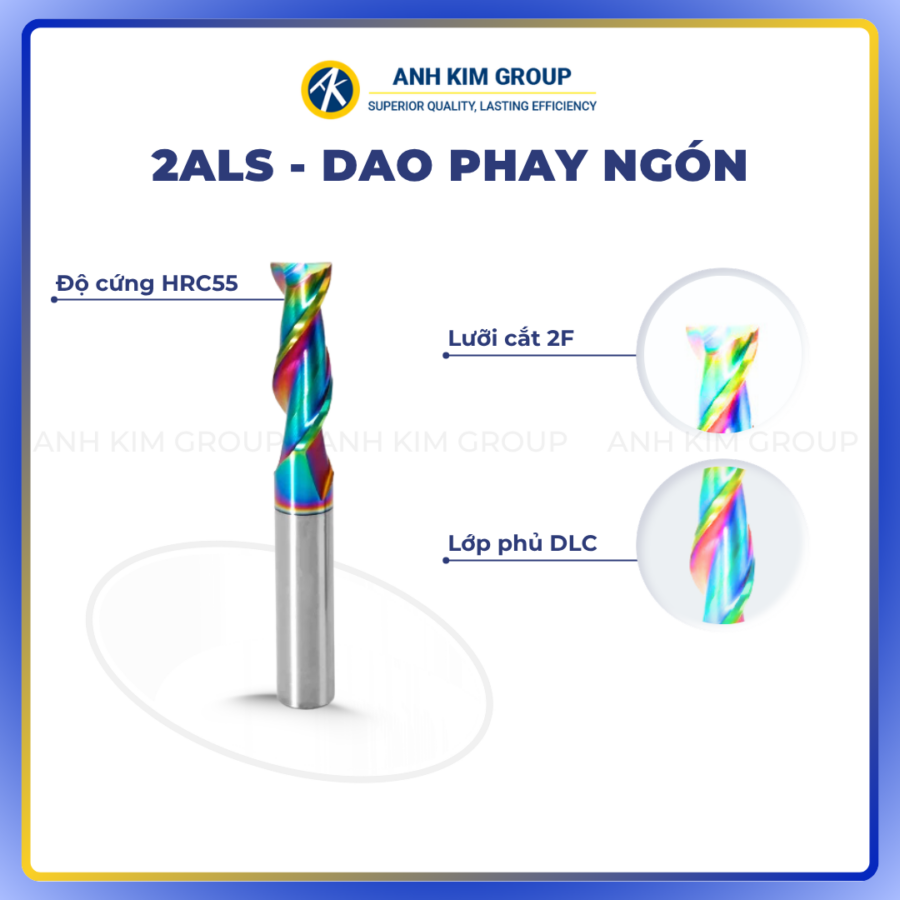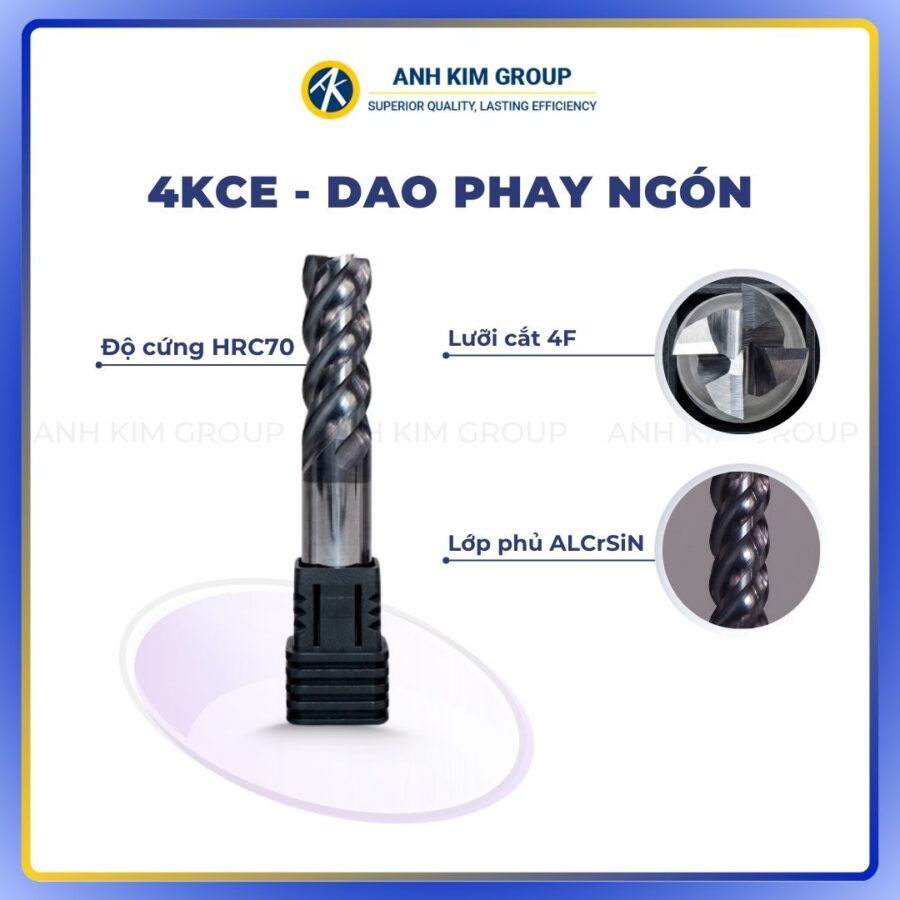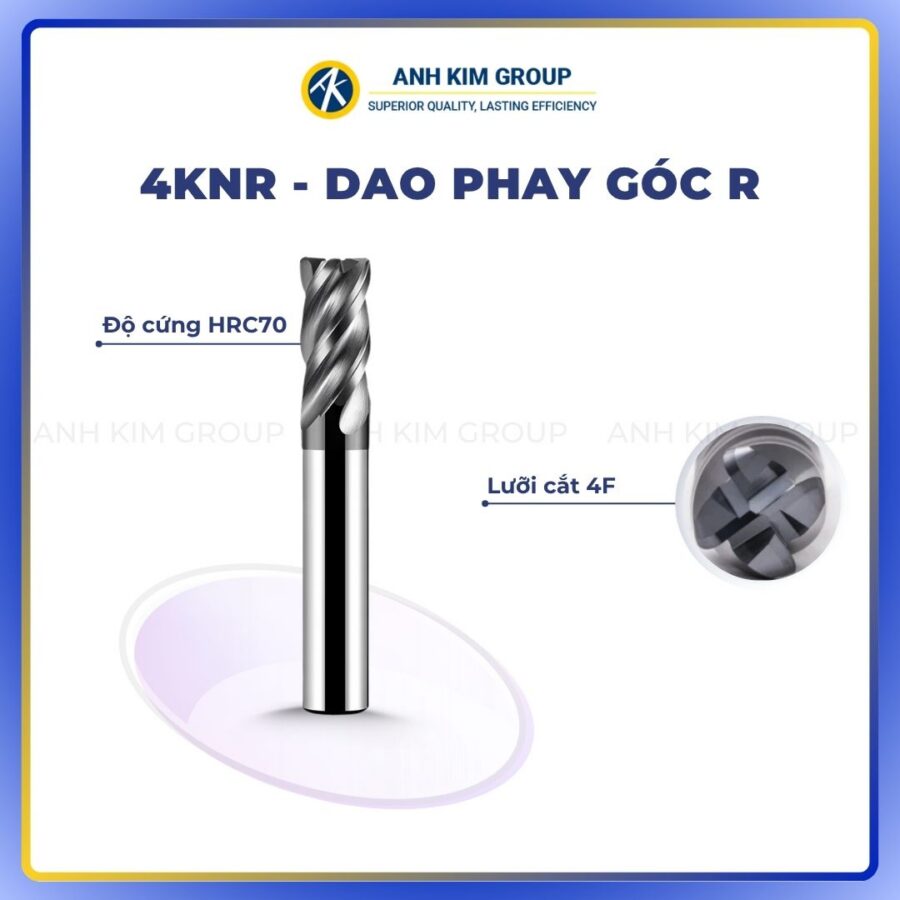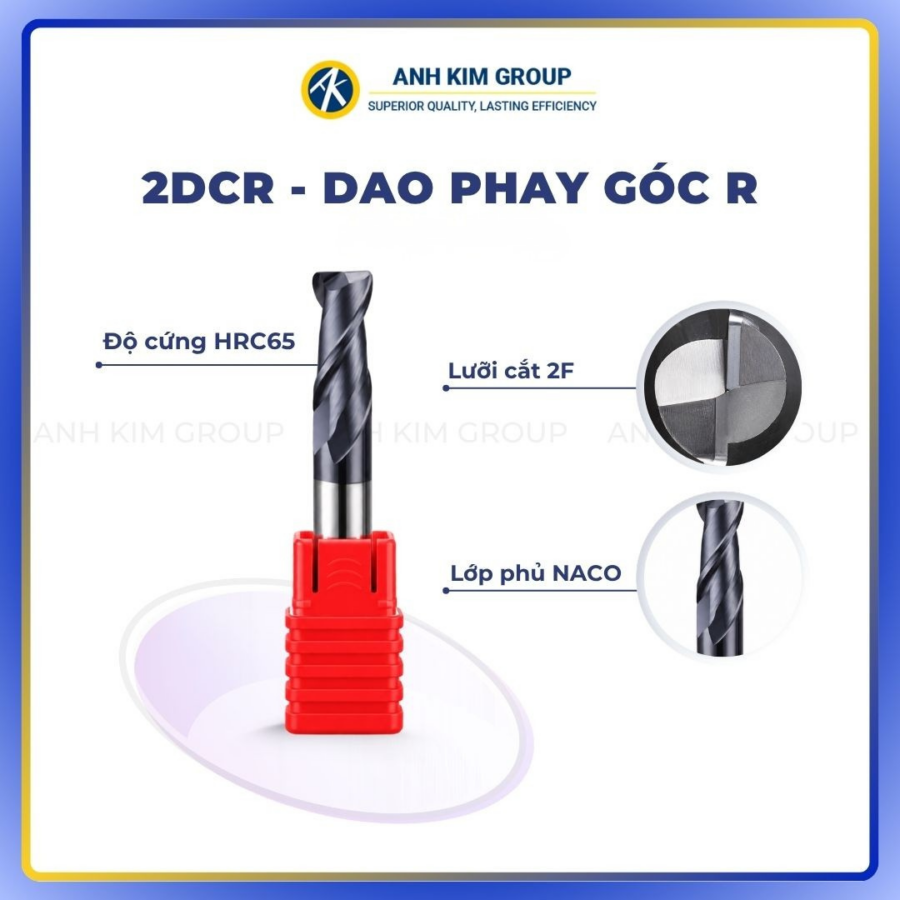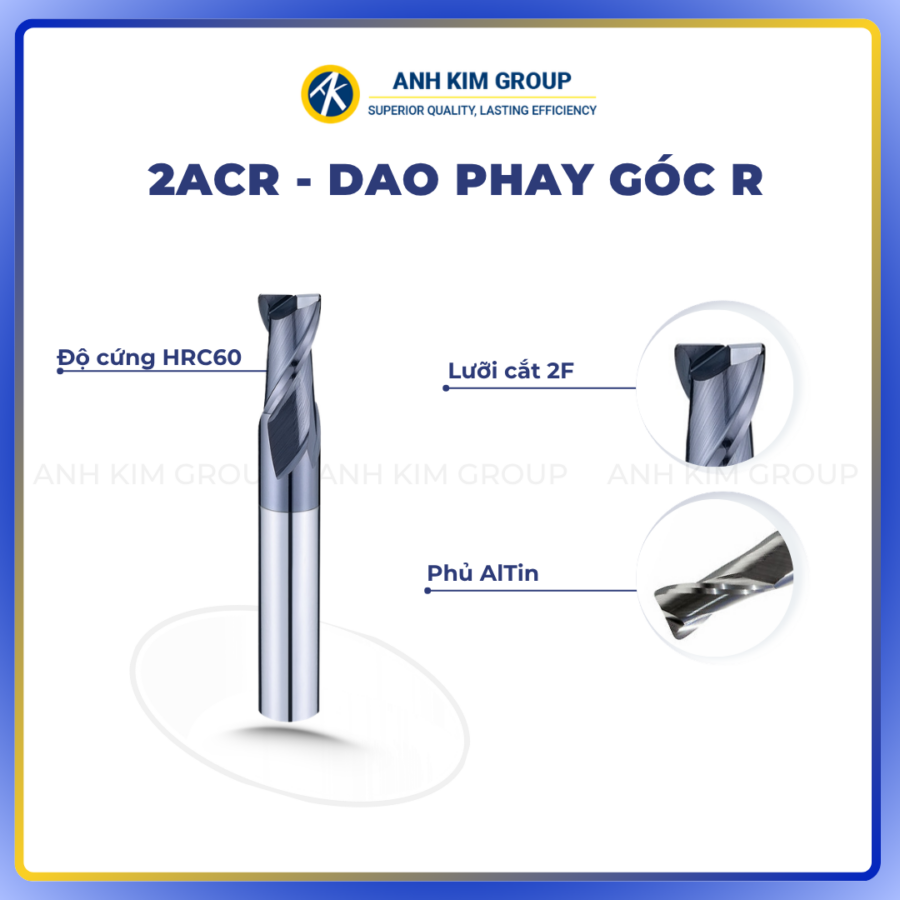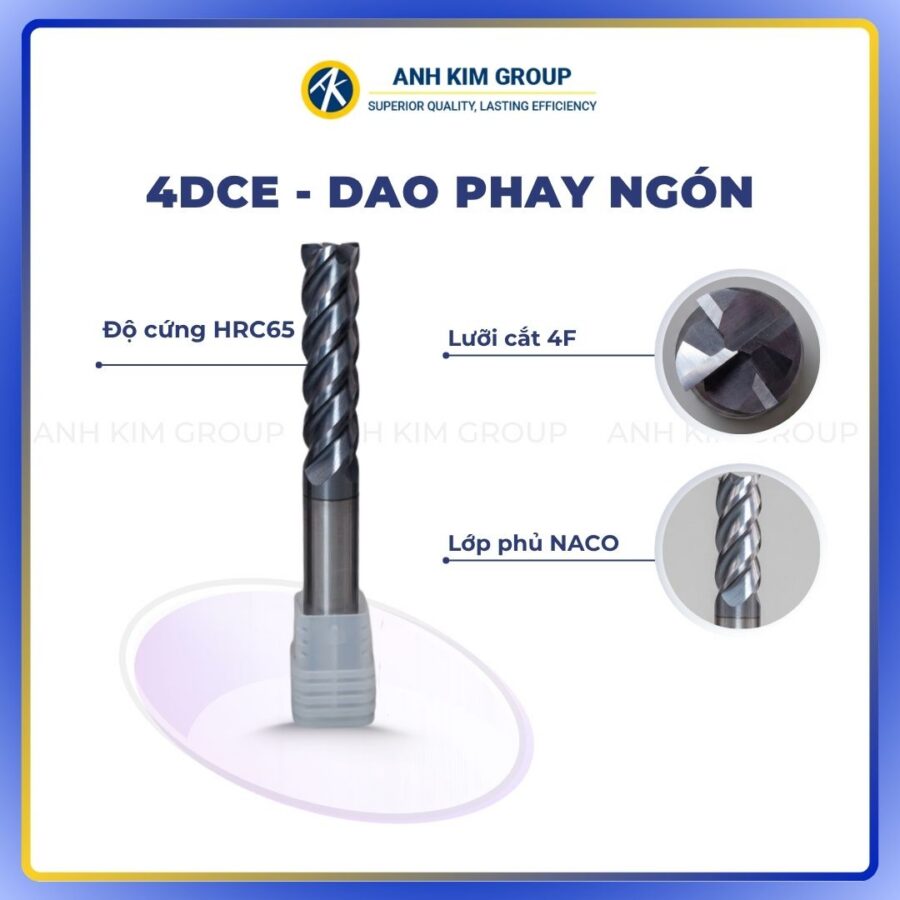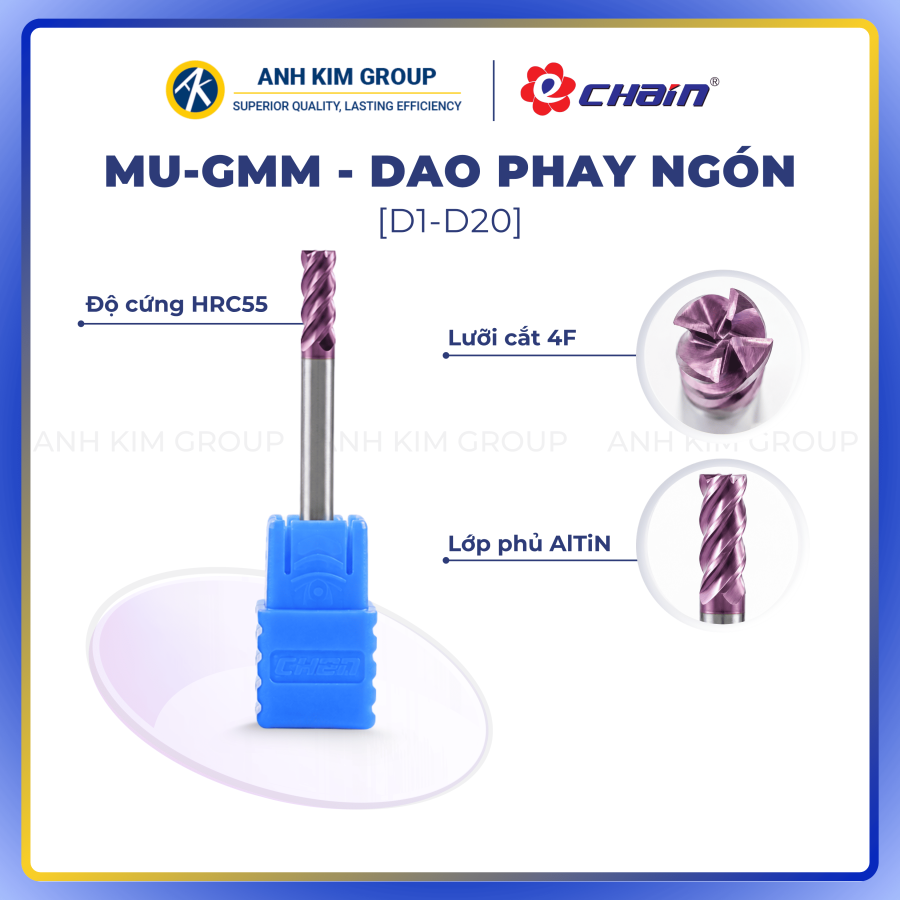

Trong gia công phay CNC, hiệu suất cắt không chỉ phụ thuộc vào chất lượng dao, dung dịch tưới nguội hay độ cứng vững của hệ thống gá đặt mà còn chịu ảnh hưởng đáng kể từ hình học của dao. Trong đó, góc xoắn của dao phay là thông số quan trọng tác động đến lực cắt, khả năng thoát phoi, độ ổn định và chất lượng bề mặt gia công.
Vậy dao phay góc xoắn 45 độ có đặc điểm gì và khác như thế nào so với các loại dao có góc xoắn thấp hơn? Bài viết dưới đây sẽ giúp bạn hiểu rõ ưu điểm, hạn chế và trường hợp nên lựa chọn loại dao này trong gia công CNC.
Góc xoắn của dao phay là gì?
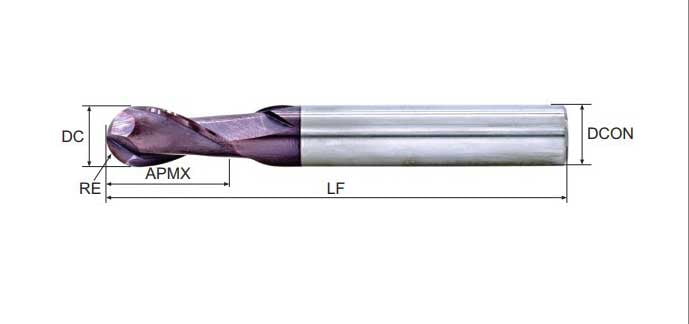
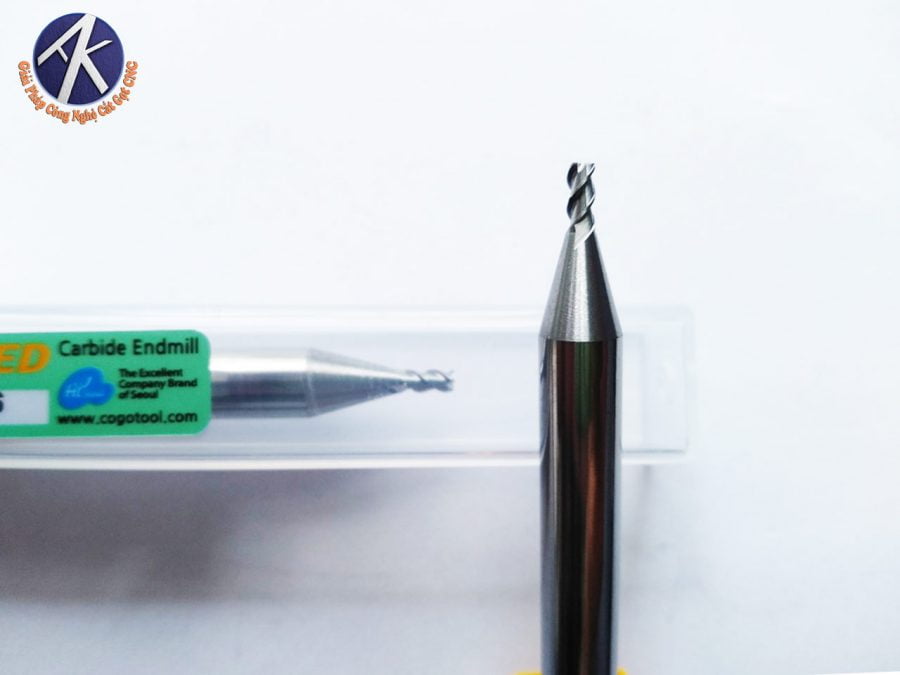
Góc xoắn (Helix Angle) là một thông số hình học quan trọng của dao phay ngón, thể hiện độ nghiêng của lưỡi cắt xoắn quanh thân dao. Thông số này ảnh hưởng đến quá trình lưỡi cắt tiếp xúc với phôi, hướng lực cắt, khả năng thoát phoi và độ ổn định trong quá trình gia công.
Tùy vào thiết kế và mục đích sử dụng, dao phay có thể được chế tạo với nhiều góc xoắn khác nhau như 30°, 35°, 40°, 45° hoặc lớn hơn. Mỗi góc xoắn sẽ tạo ra đặc tính cắt khác nhau và phù hợp với từng điều kiện gia công cụ thể.
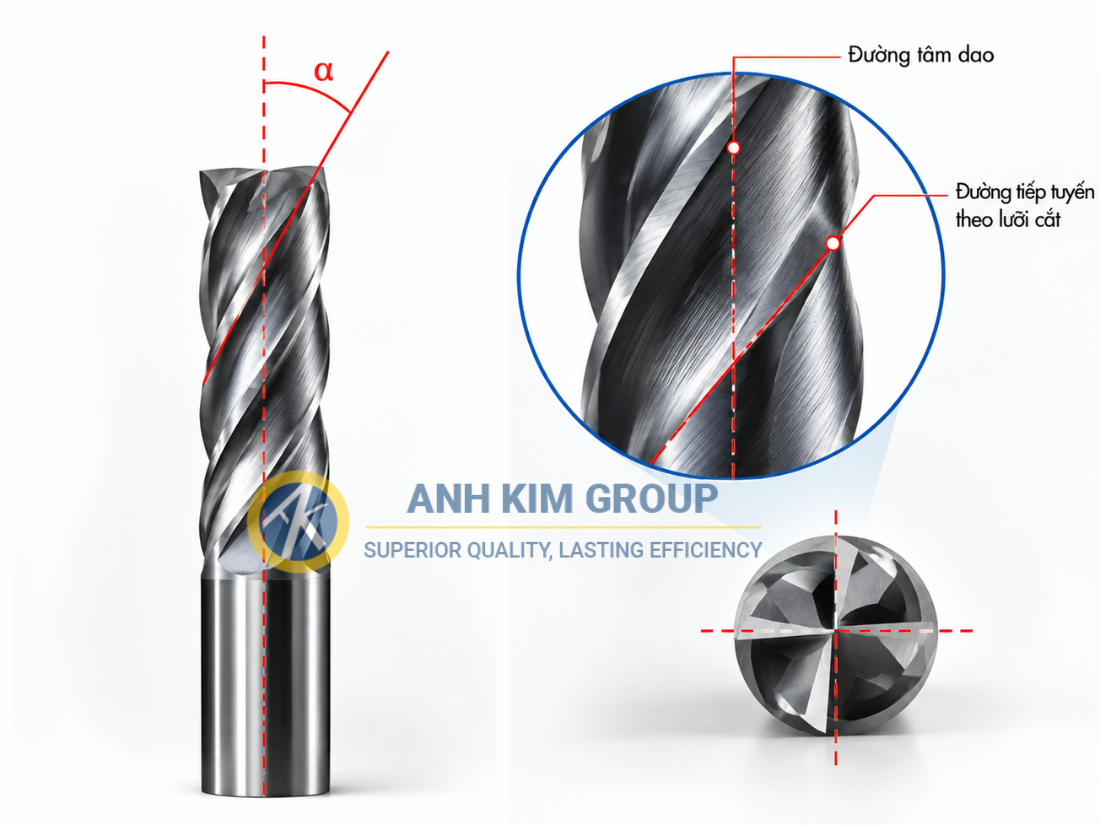
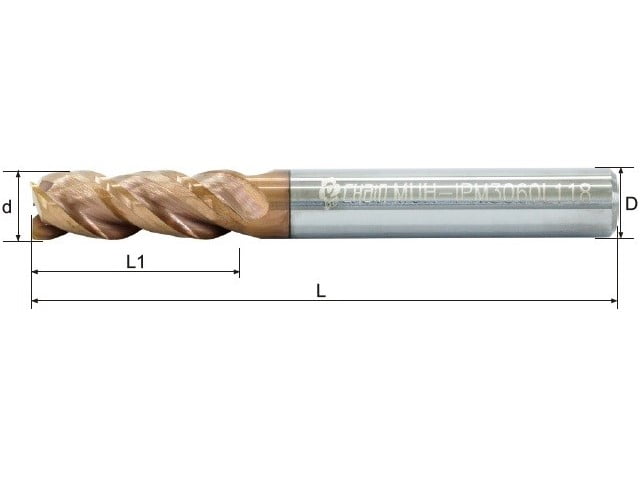
Góc xoắn dao phay thể hiện thông số hình học quan trọng của dao phay
Góc xoắn của dao phay được xác định bằng cách nào?
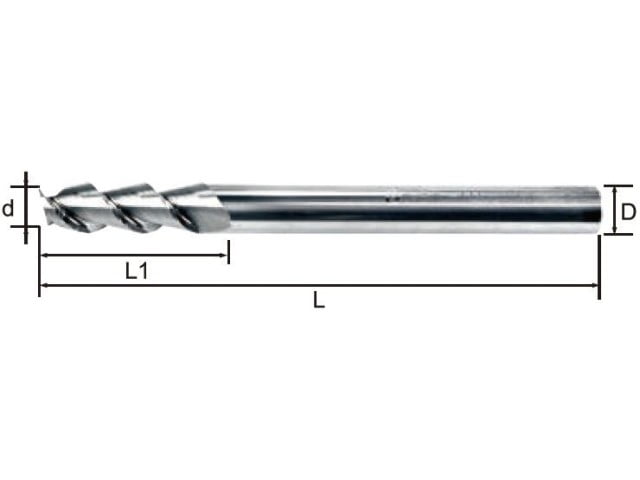
Góc xoắn của dao phay ngón được xác định bằng góc tạo thành giữa đường tâm của dao và đường tiếp tuyến theo lưỡi cắt xoắn. Đây là cách xác định phổ biến để mô tả mức độ xoắn của lưỡi cắt trên thân dao.
Khi lựa chọn dao phay, ngoài các yếu tố như vật liệu gia công, đường kính dao, số me cắt và lớp phủ, góc xoắn cũng cần được xem xét. Việc lựa chọn góc xoắn phù hợp có thể hỗ trợ quá trình thoát phoi, kiểm soát lực cắt, cải thiện chất lượng bề mặt và duy trì độ ổn định của dao trong quá trình gia công.
Đối với dao phay góc xoắn 45 độ, góc xoắn tương đối lớn giúp lưỡi cắt đi vào phôi từ từ hơn so với các thiết kế có góc xoắn thấp, từ đó hỗ trợ quá trình cắt êm và ổn định hơn trong những ứng dụng phù hợp.
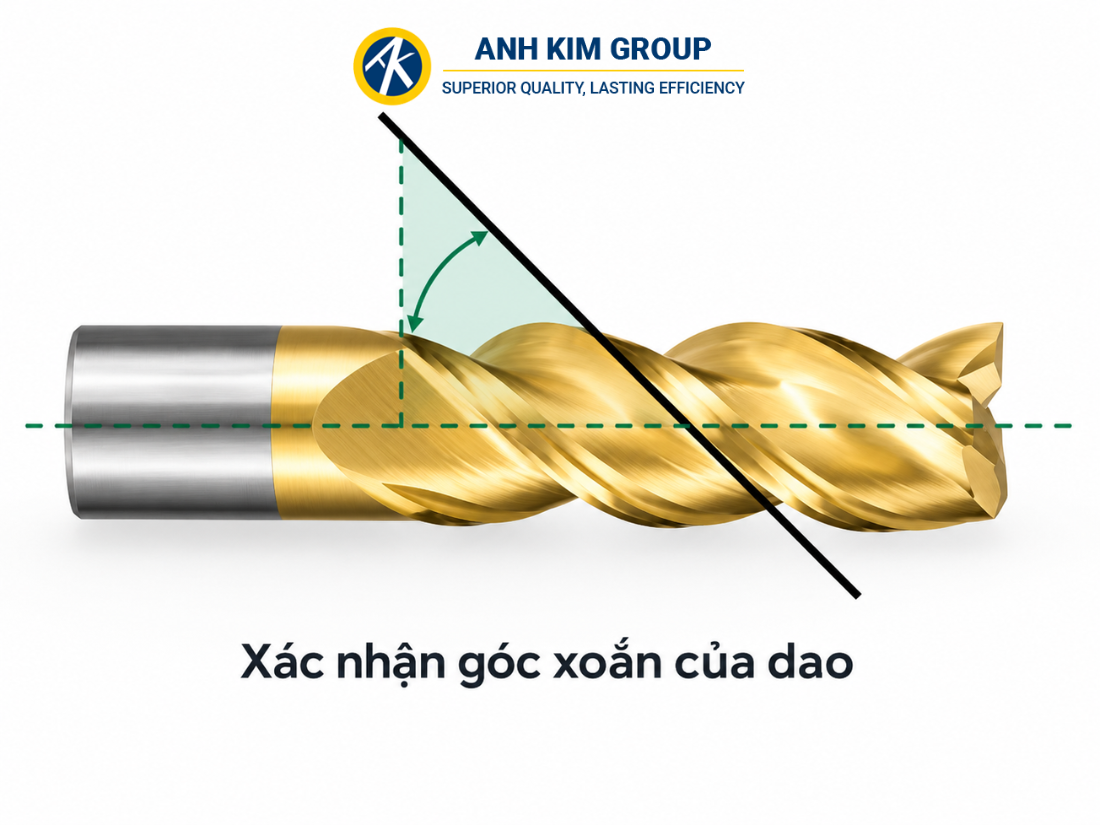
Hình ảnh cách xác nhận góc xoắn của dao phay
Bảng so sánh góc xoắn lớn và góc xoắn nhỏ
|
Hạng mục so sánh |
Góc xoắn lớn (khoảng 45° trở lên) |
Góc xoắn thấp/trung bình (khoảng 30°–40°) |
|
Khả năng thoát phoi |
Hỗ trợ thoát phoi tốt, đặc biệt trong các nguyên công cần đưa phoi ra khỏi vùng cắt nhanh |
Khả năng thoát phoi phụ thuộc nhiều vào số me, rãnh thoát phoi và điều kiện gia công |
|
Lực cắt |
Lực dọc trục có xu hướng tăng, lực hướng tâm thường giảm |
Lực dọc trục thấp hơn, lực hướng tâm có thể cao hơn |
|
Độ êm khi cắt |
Lưỡi cắt đi vào phôi từ từ hơn, giúp quá trình cắt êm và ổn định |
Quá trình vào cắt trực tiếp hơn, phù hợp với nhiều điều kiện gia công thông dụng |
|
Chất lượng bề mặt |
Thường có lợi cho phay tinh, phay biên dạng và các nguyên công yêu cầu bề mặt tốt |
Phù hợp với nhiều nguyên công từ gia công thông dụng đến phá thô tùy thiết kế dao |
|
Độ cứng vững lưỡi cắt |
Cần cân đối giữa góc xoắn lớn và tiết diện lõi dao |
Lưỡi cắt thường có độ cứng vững tốt hơn trong các điều kiện cắt nặng |
|
Gá kẹp dao |
Cần chú ý lực kéo theo phương trục và độ chắc chắn của hệ thống gá |
Xu hướng kéo dao khỏi đầu kẹp thường thấp hơn |
|
Ứng dụng phổ biến |
Phay tinh, phay cạnh, phay biên dạng và các nguyên công cần cắt êm |
Gia công thông dụng, phay thô hoặc các nguyên công cần độ cứng vững cao |
Lưu ý: Góc xoắn chỉ là một trong nhiều yếu tố ảnh hưởng đến khả năng gia công. Khi lựa chọn dao phay cần xem xét đồng thời số me cắt, vật liệu dao, lớp phủ, đường kính dao, vật liệu phôi và chế độ cắt.

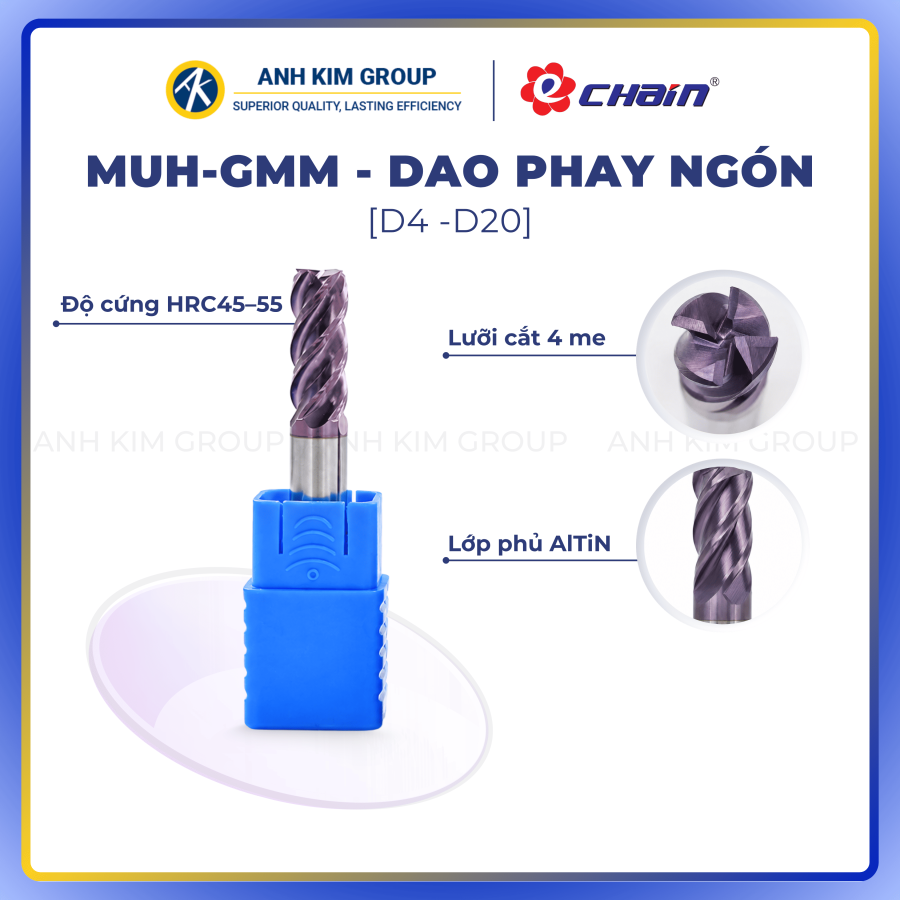
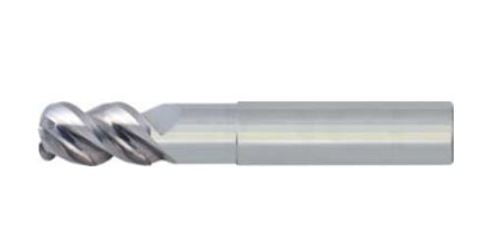
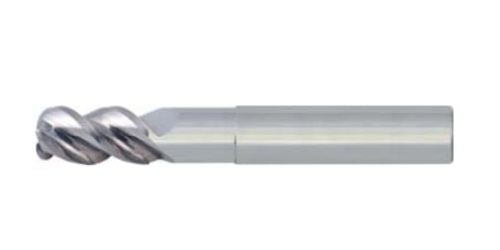
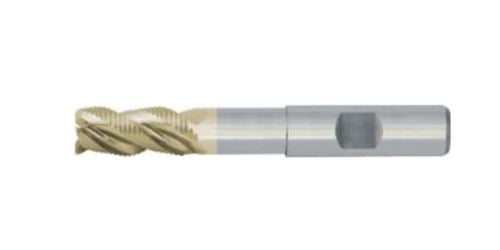
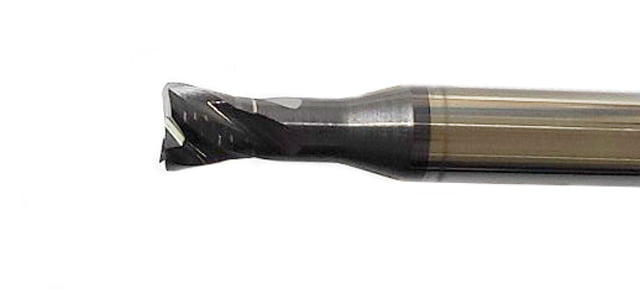
Dao phay góc xoắn 45 độ

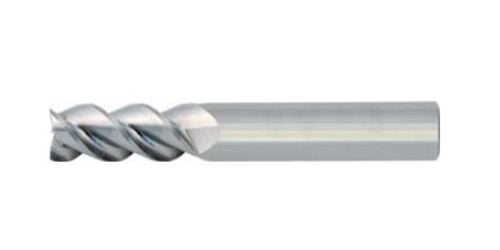
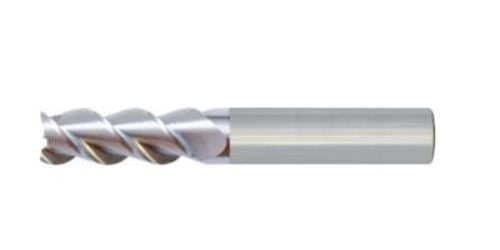
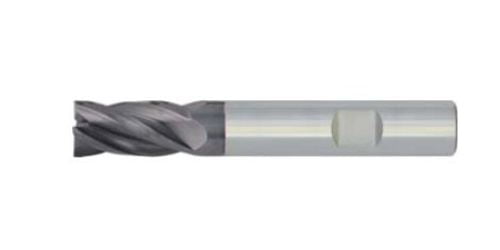
Dao phay góc xoắn 35 độ
Ưu điểm vượt trội của việc sử dụng dao phay có góc xoắn 45⁰
Ưu điểm của dao phay góc xoắn 45 độ
Dao phay có góc xoắn 45° thuộc nhóm dao có góc xoắn tương đối lớn. Đặc điểm hình học này làm thay đổi hướng tác dụng của lực cắt, quá trình lưỡi cắt tiếp xúc với phôi và cách phoi được đưa ra khỏi vùng gia công. Nhờ đó, dao có thể mang lại một số lợi thế trong những điều kiện gia công phù hợp.
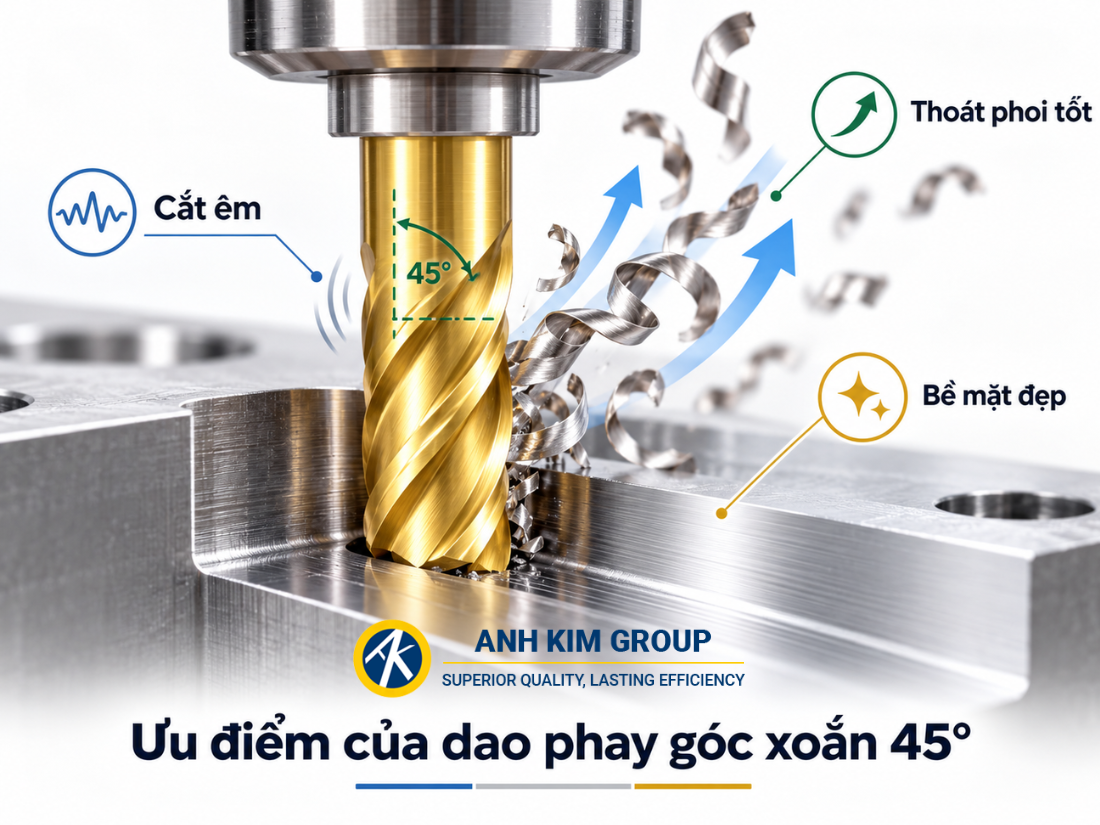
Dao phay góc 45 độ có nhiều ưu điểm vì thể trở thành sự lựa chọn phổ biến trong nhiều nhu cầu gia công
Cắt êm và hạn chế rung động
Khi góc xoắn tăng, lưỡi cắt có xu hướng đi vào phôi từ từ hơn thay vì chịu tải đột ngột. Đồng thời, lực hướng tâm thường giảm, từ đó giúp hạn chế độ lệch của dao và giảm nguy cơ rung động trong quá trình phay.
Khi gia công với chiều sâu cắt theo phương trục lớn, nhiều phần của lưỡi cắt có thể tham gia cắt liên tục hơn. Điều này giúp quá trình cắt ổn định và tạo bề mặt đồng đều hơn.
Hỗ trợ thoát phoi tốt
Góc xoắn lớn tạo xu hướng đưa phoi theo phương dọc trục và ra khỏi vùng cắt. Khả năng thoát phoi tốt giúp hạn chế hiện tượng phoi bị cắt lại hoặc tích tụ trong rãnh thoát phoi.
Đây là một lợi thế quan trọng khi phay rãnh, phay hốc hoặc các nguyên công có lượng phoi lớn, bởi phoi tích tụ có thể làm tăng nhiệt, gây xước bề mặt và ảnh hưởng đến tuổi thọ dao.
Cải thiện chất lượng bề mặt gia công
Quá trình lưỡi cắt tiếp xúc với phôi êm hơn kết hợp với lực hướng tâm thấp có thể giúp giảm rung và hạn chế các vết dao trên bề mặt chi tiết.
Vì vậy, dao phay góc xoắn 45° thường được lựa chọn cho các nguyên công như phay tinh, phay cạnh hoặc phay biên dạng, đặc biệt khi yêu cầu độ ổn định và chất lượng bề mặt cao.
Hỗ trợ duy trì năng suất gia công
Trong điều kiện máy, đồ gá và dao cụ đủ cứng vững, đặc tính cắt ổn định của dao góc xoắn 45° có thể hỗ trợ sử dụng chế độ cắt hiệu quả hơn. Tuy nhiên, tốc độ tiến dao và chiều sâu cắt cần được thiết lập theo vật liệu gia công, đường kính dao, số me, lớp phủ và khuyến nghị của nhà sản xuất thay vì chỉ dựa vào góc xoắn.
>> Xem danh mục dao phay hợp kim góc xoắn 45 độ cung cấp bởi CNC Ánh Kim tại đây
Hạn chế và lưu ý khi sử dụng dao phay góc xoắn 45 độ
Bên cạnh những ưu điểm trên, góc xoắn lớn cũng tạo ra một số đặc tính cần lưu ý khi lựa chọn và sử dụng dao.
Lực dọc trục tăng
Khi góc xoắn lớn hơn, thành phần lực theo phương trục có xu hướng tăng. Điều này có thể làm tăng tải tác dụng lên trục chính và hệ thống gá dao trong quá trình gia công.
Cần đảm bảo hệ thống gá kẹp chắc chắn
Lực dọc trục lớn có thể tạo xu hướng kéo dao khỏi đầu kẹp hoặc tác động lên chi tiết gia công. Vì vậy, cần kiểm tra độ chắc chắn của holder, collet, chiều dài nhô dao và hệ thống gá phôi trước khi gia công.
Cần chú ý độ cứng vững của dao
Tùy thiết kế rãnh xoắn và tiết diện lõi dao, một số dao có góc xoắn lớn có thể có độ cứng vững thấp hơn so với dao góc xoắn nhỏ hơn. Khi gia công thành mỏng, thành cao hoặc chi tiết có yêu cầu độ chính xác cao, cần kiểm soát chiều dài nhô dao và chế độ cắt để hạn chế độ võng.
Nhìn chung, dao phay góc xoắn 45° mang lại lợi thế về độ êm khi cắt, khả năng thoát phoi và chất lượng bề mặt, nhưng hiệu quả thực tế vẫn phụ thuộc vào thiết kế tổng thể của dao, vật liệu gia công và độ cứng vững của toàn bộ hệ thống máy – dao – đồ gá.
Khi nào nên chọn dao phay góc xoắn 45 độ?
Dao phay góc xoắn 45° phù hợp khi cần quá trình cắt êm, thoát phoi tốt và chất lượng bề mặt ổn định. Loại dao này thường được cân nhắc cho các nguyên công như phay tinh, phay cạnh, phay biên dạng hoặc gia công chi tiết yêu cầu hạn chế rung và vết dao.
Tuy nhiên, không nên lựa chọn dao chỉ dựa vào góc xoắn. Cần xem xét đồng thời vật liệu gia công, số me, lớp phủ, đường kính dao, độ cứng vững của máy và hệ thống gá kẹp để đạt hiệu quả gia công phù hợp.
Tiêu chí lựa chọn dao phay góc xoắn 45 độ
Khi lựa chọn dao, không nên chỉ dựa vào góc xoắn mà cần xem xét đồng thời:
- Vật liệu gia công: thép, inox, nhôm, đồng hoặc các vật liệu có độ cứng khác nhau.
- Số me cắt: lựa chọn theo khả năng thoát phoi, độ cứng vững và yêu cầu nguyên công.
- Lớp phủ dao: phù hợp với vật liệu và điều kiện cắt để tăng khả năng chống mài mòn.
- Đường kính và chiều dài dao: cần phù hợp với kích thước chi tiết và chiều sâu gia công.
- Độ cứng vững của hệ thống: máy, holder và đồ gá phải đủ ổn định để hạn chế rung và độ võng dao.
Thông số cắt như tốc độ trục chính, lượng tiến dao và chiều sâu cắt cũng cần được thiết lập theo từng loại dao, vật liệu phôi và khuyến nghị của nhà sản xuất.
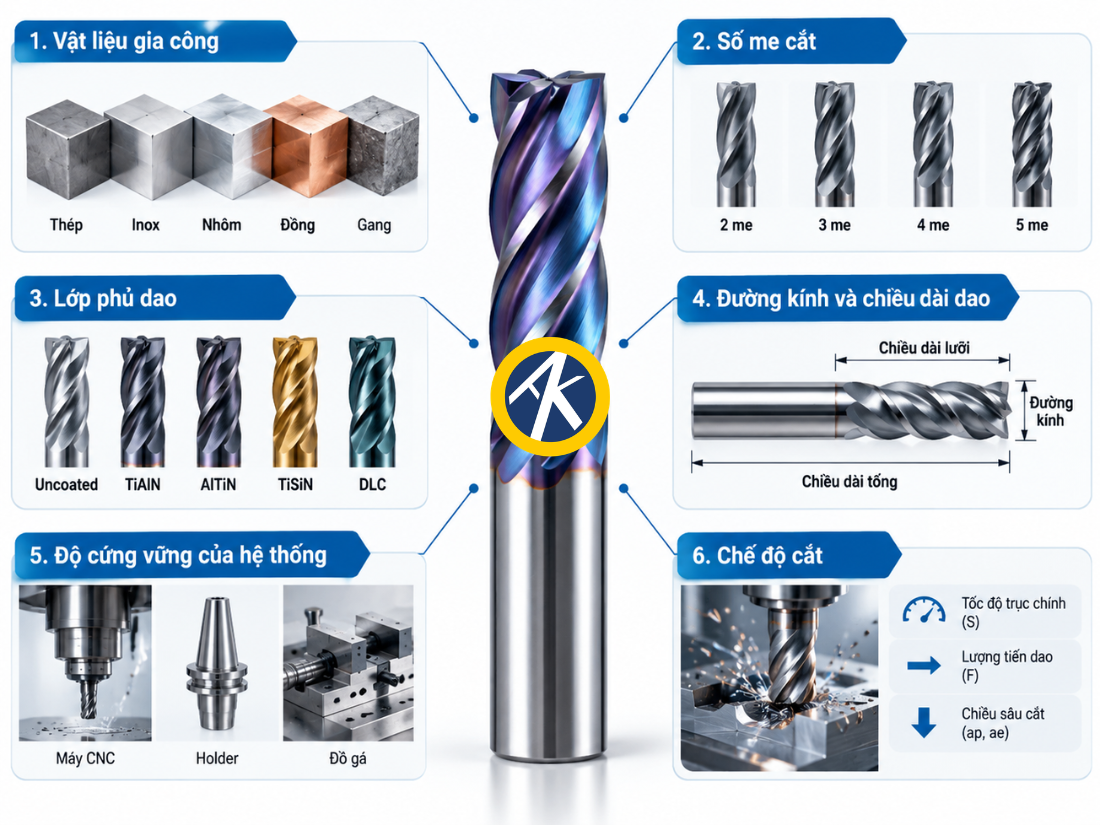
Một số tiêu chí giúp bạn dễ dàng lựa chọn dao phay góc xoắn 45 độ
Lựa chọn dao phay CNC tại CNC Ánh Kim
CNC Ánh Kim cung cấp đa dạng dao phay CNC với nhiều góc xoắn, số me, đường kính, độ cứng và lớp phủ khác nhau, đáp ứng nhu cầu từ phay thô đến phay tinh trên nhiều loại vật liệu. Nếu chưa xác định được loại dao phù hợp với nguyên công, khách hàng có thể liên hệ CNC Ánh Kim để được tư vấn lựa chọn dao và thông số gia công phù hợp với điều kiện máy thực tế.
Thông tin liên hệ:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/
Kết luận
Khi lựa chọn dao phay CNC, ngoài vật liệu gia công, yêu cầu bề mặt và chế độ cắt, góc xoắn của dao cũng là yếu tố cần được cân nhắc. Dao có góc xoắn thấp thường ưu tiên độ cứng vững và khả năng chịu tải, trong khi dao có góc xoắn lớn như 45° hỗ trợ quá trình cắt êm, thoát phoi tốt và cải thiện chất lượng bề mặt.
Tuy nhiên, mỗi loại góc xoắn đều có ưu và hạn chế riêng. Vì vậy, cần lựa chọn dựa trên điều kiện gia công thực tế, độ cứng vững của hệ thống, vật liệu phôi và yêu cầu của chi tiết để đạt hiệu quả tốt và hạn chế rủi ro cho dao cụ.