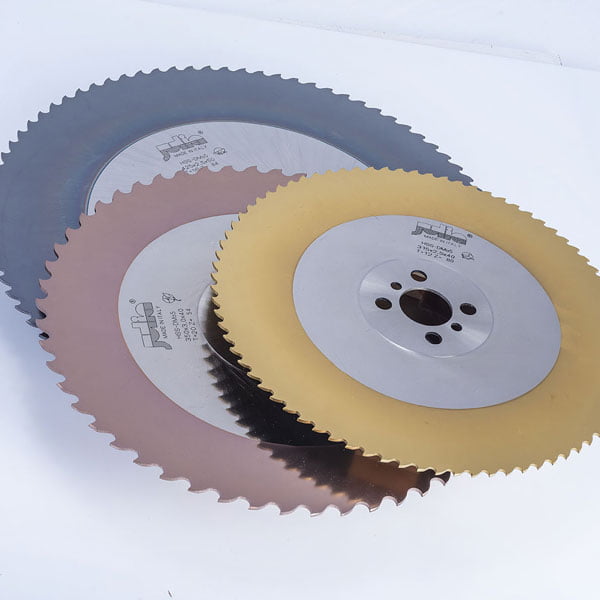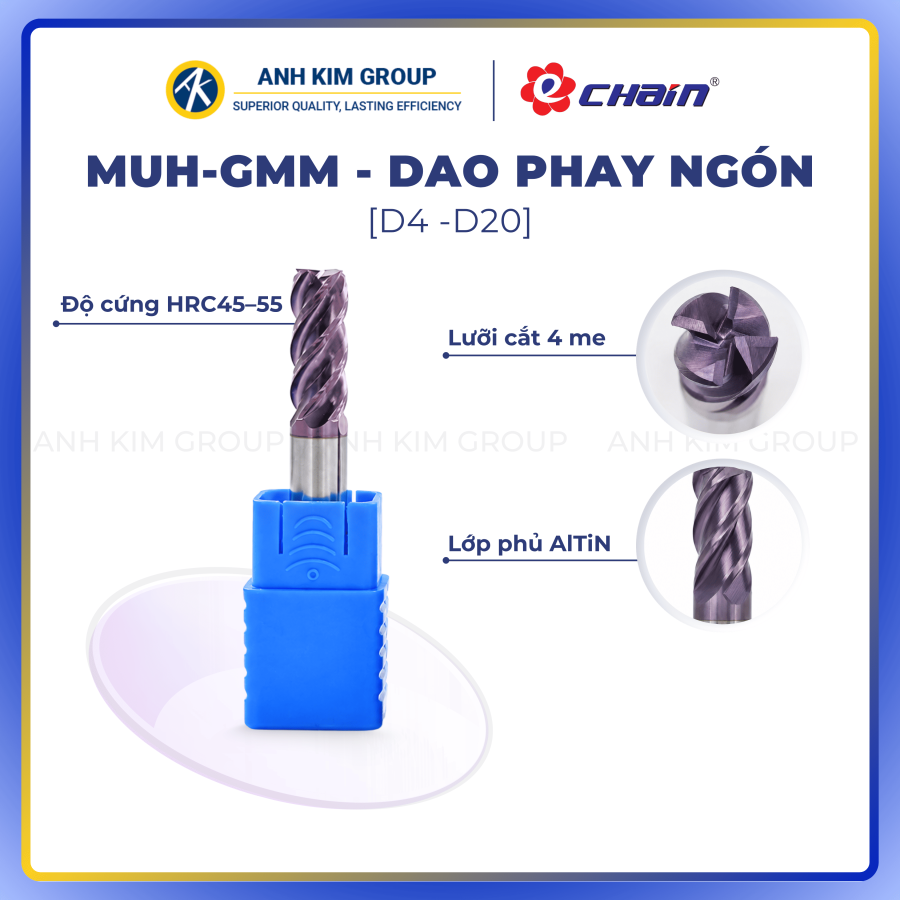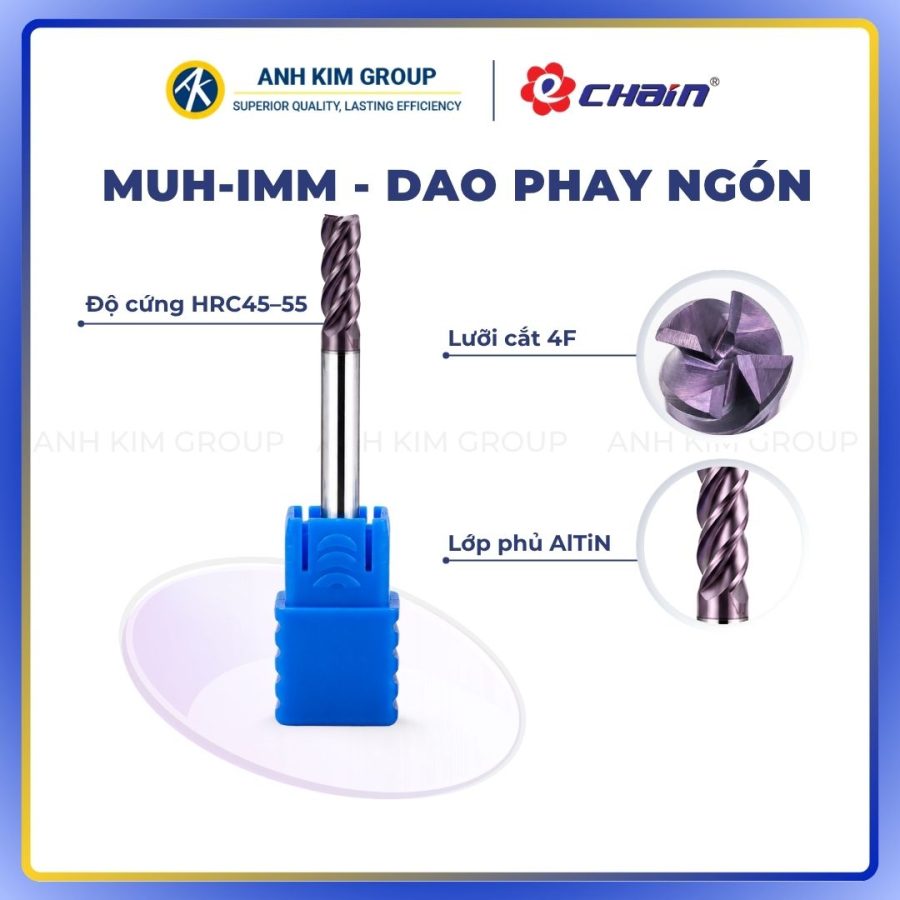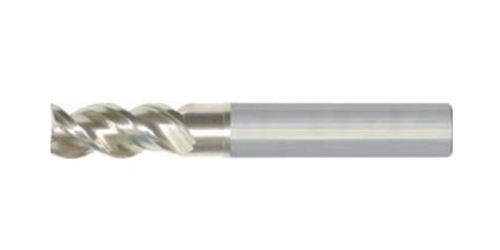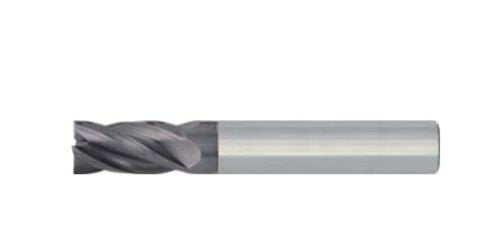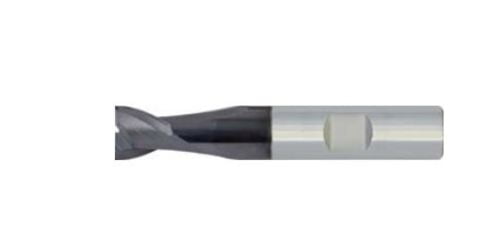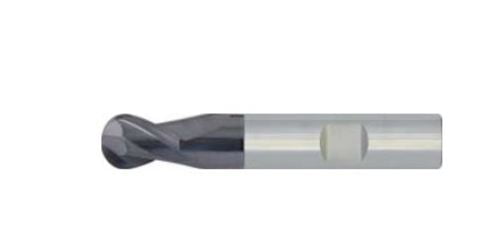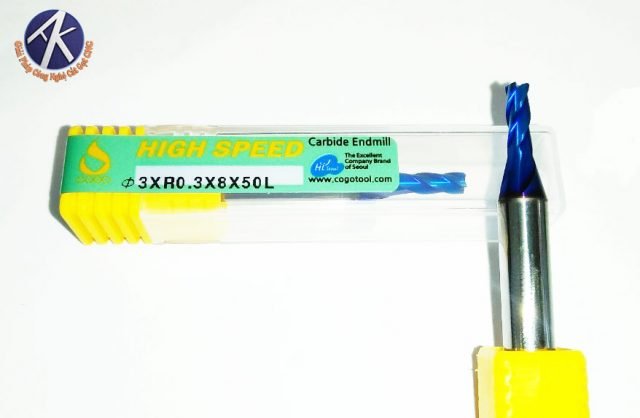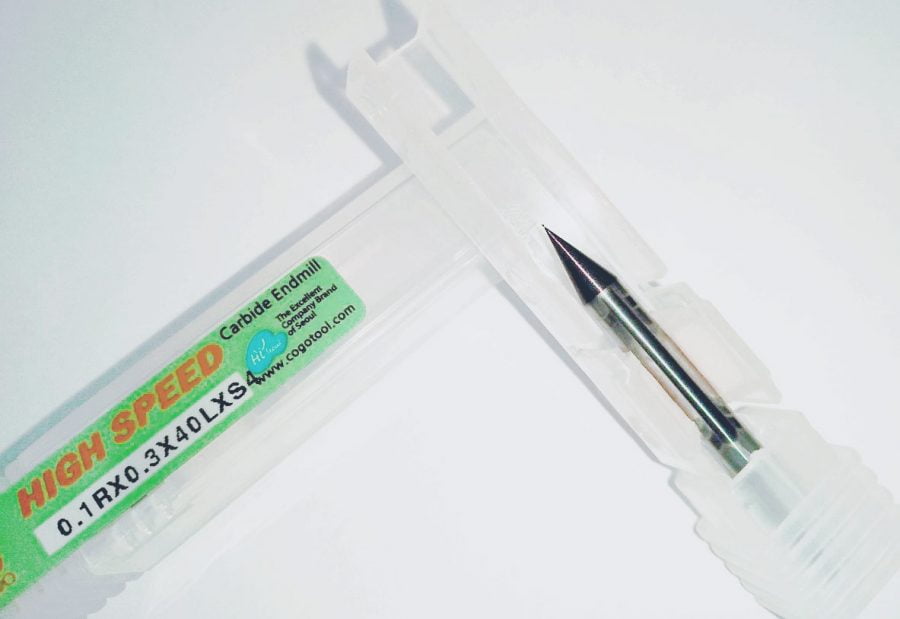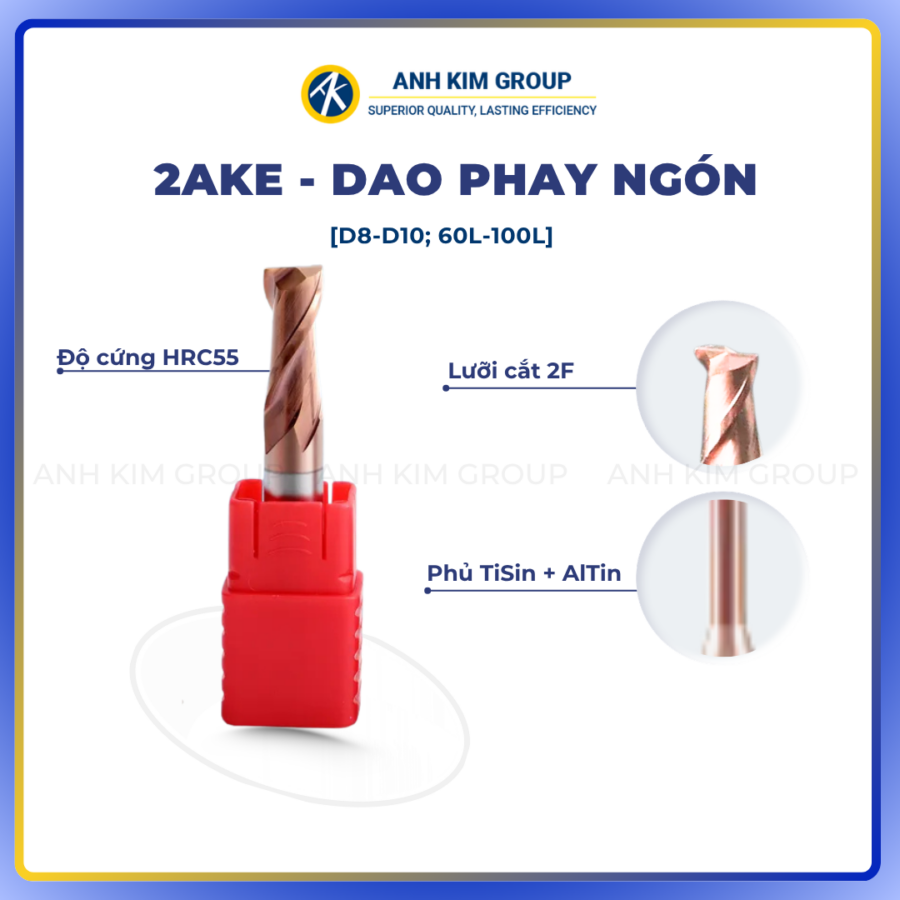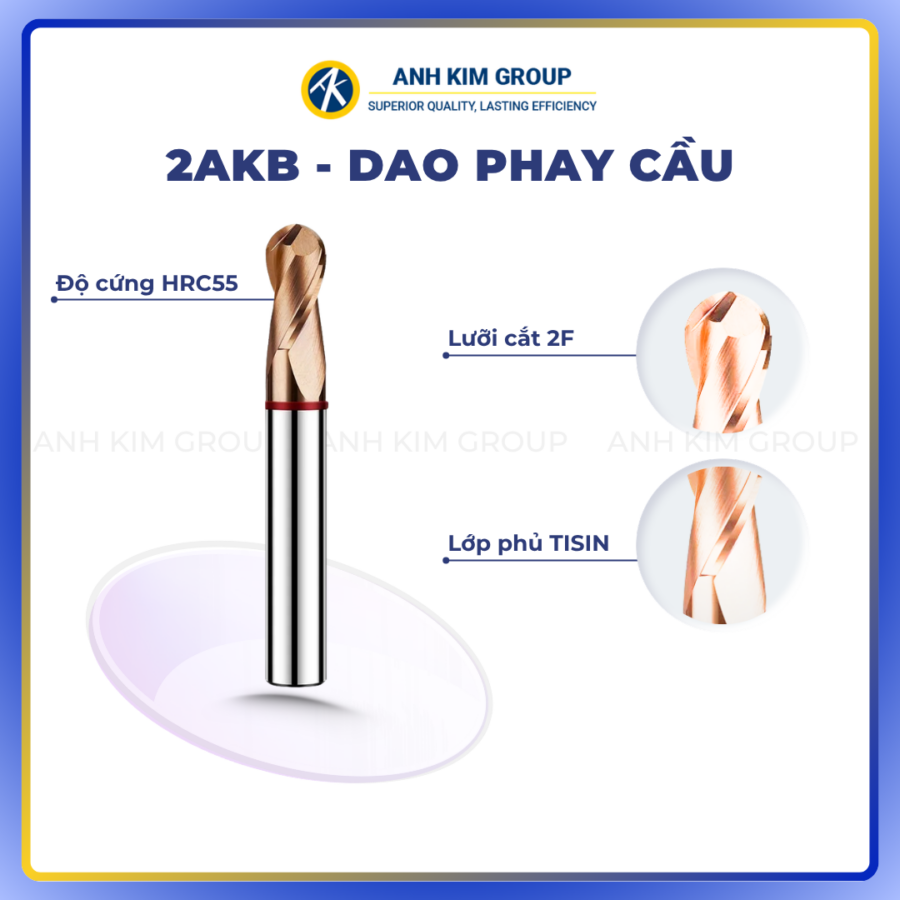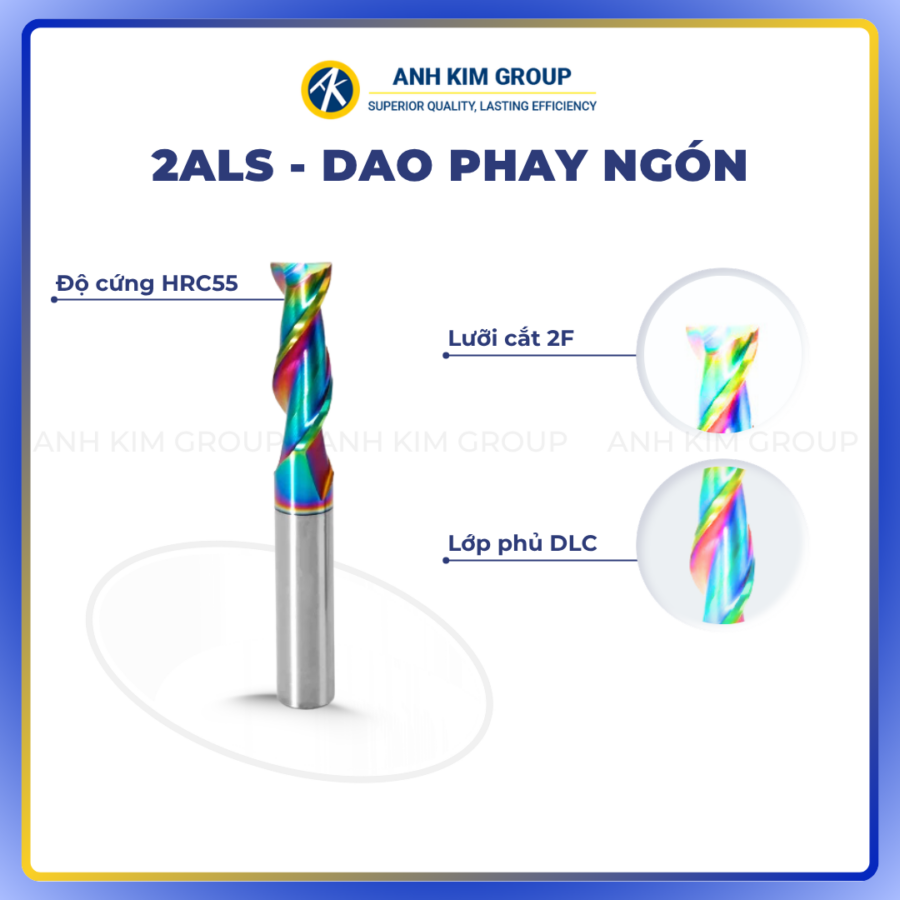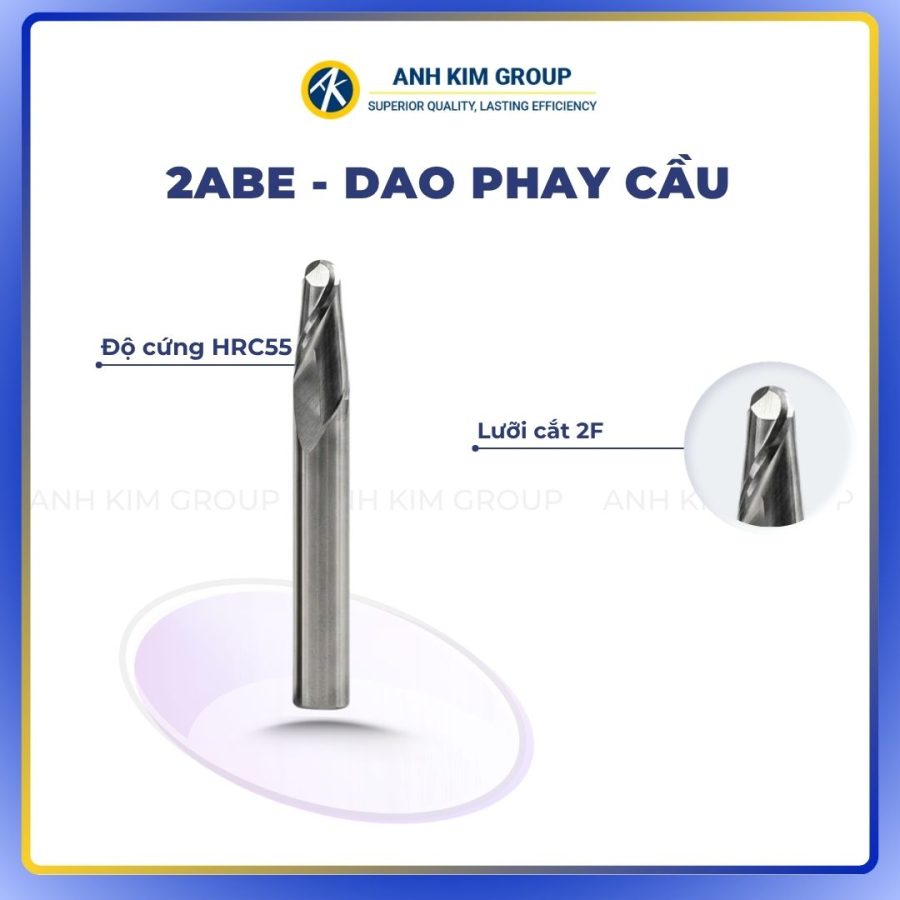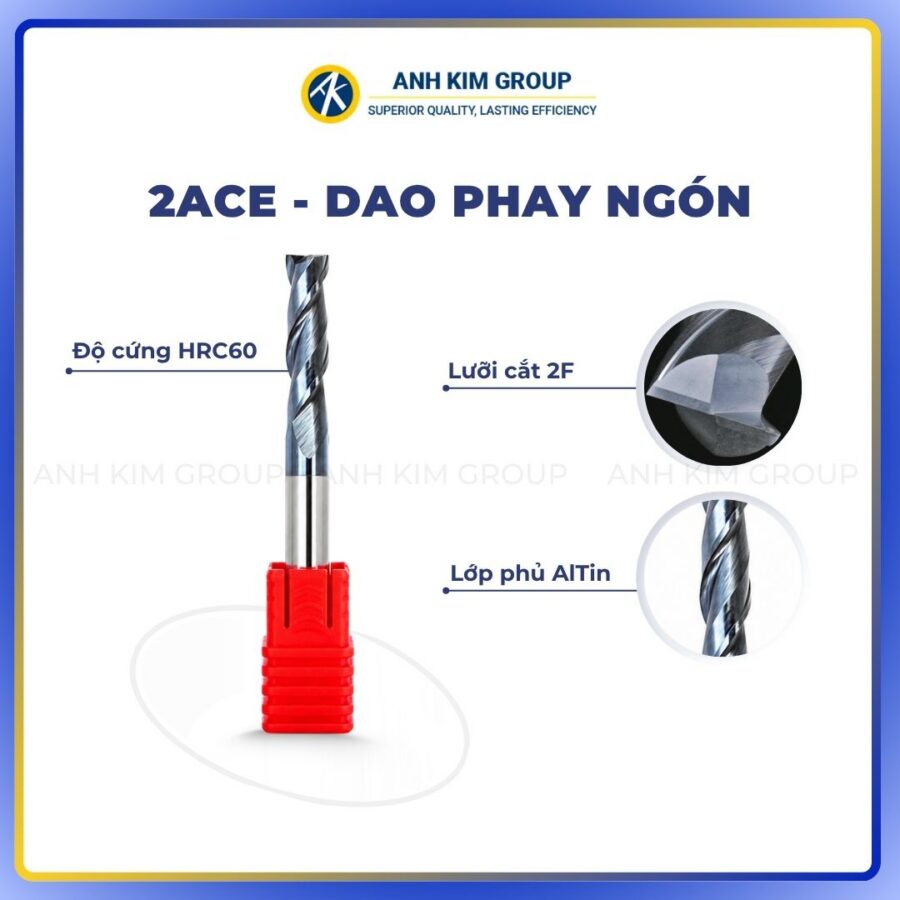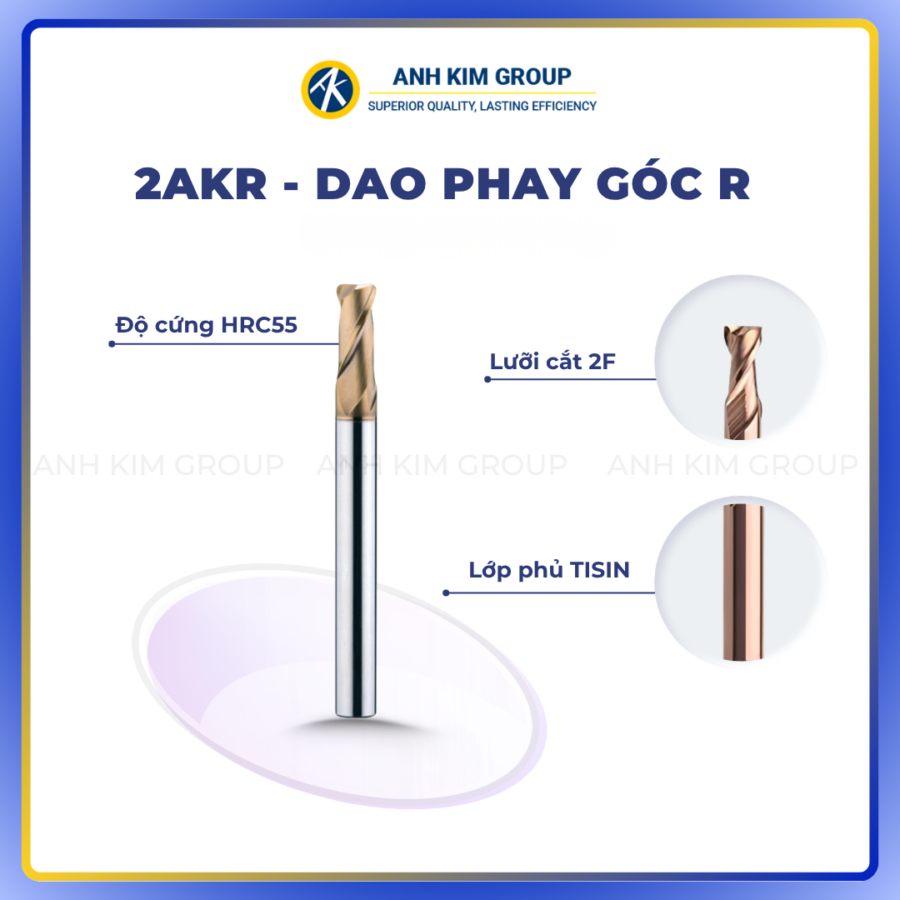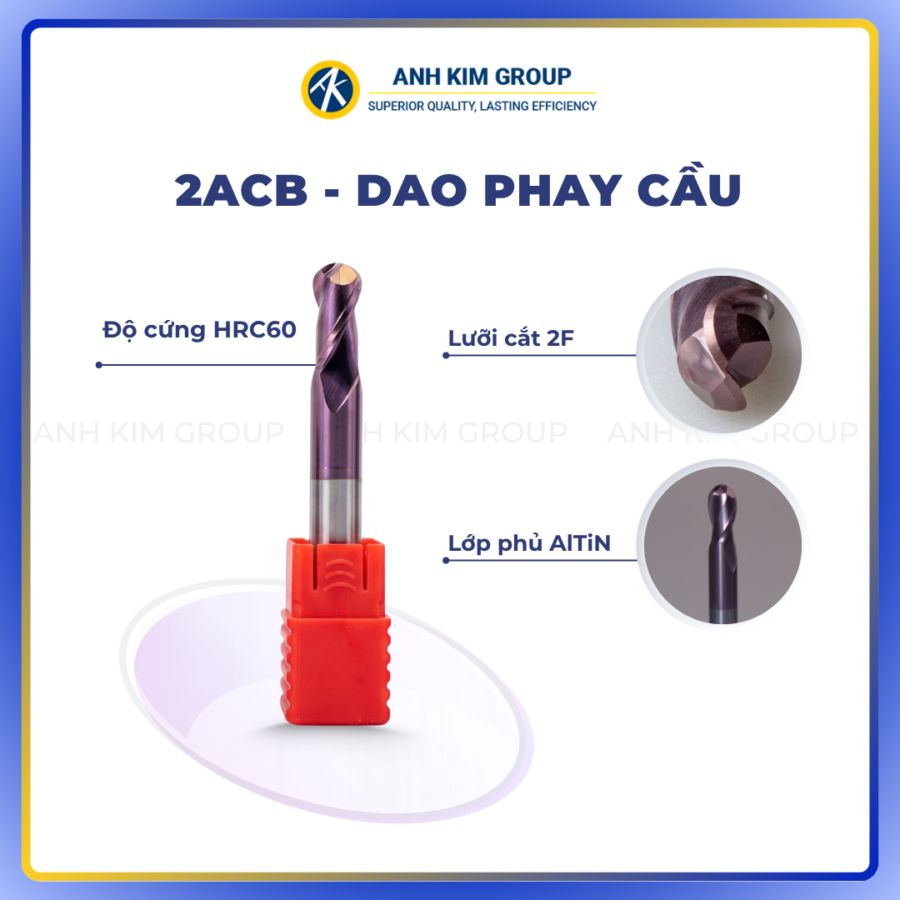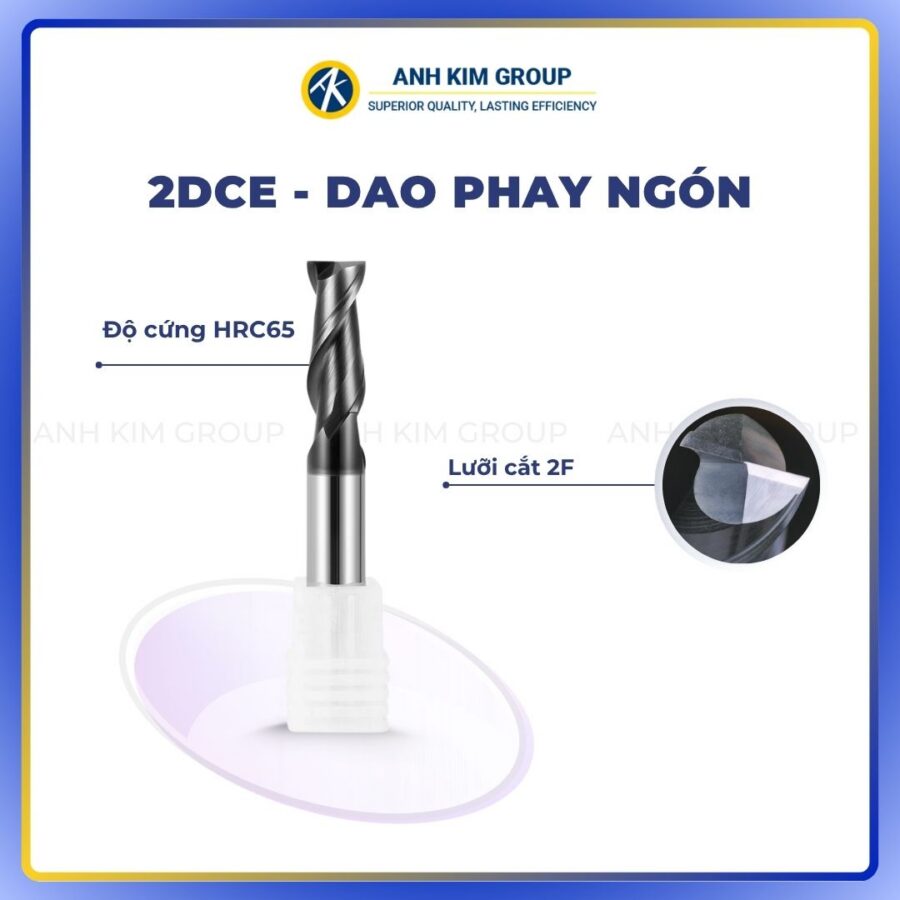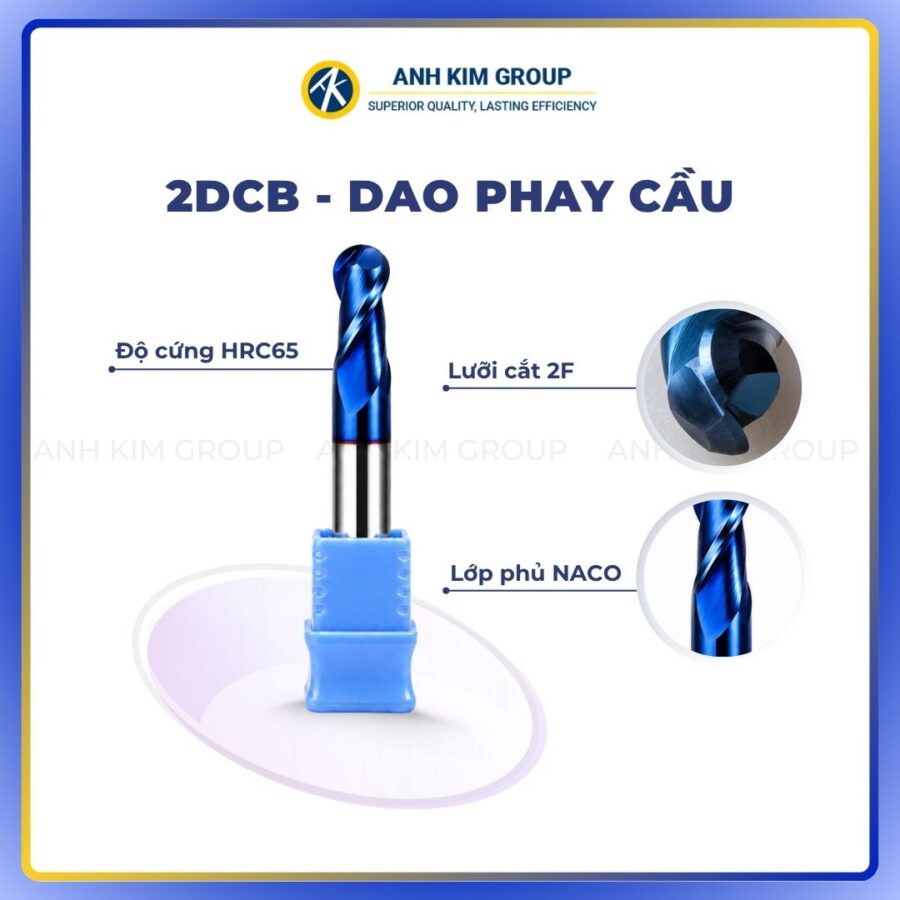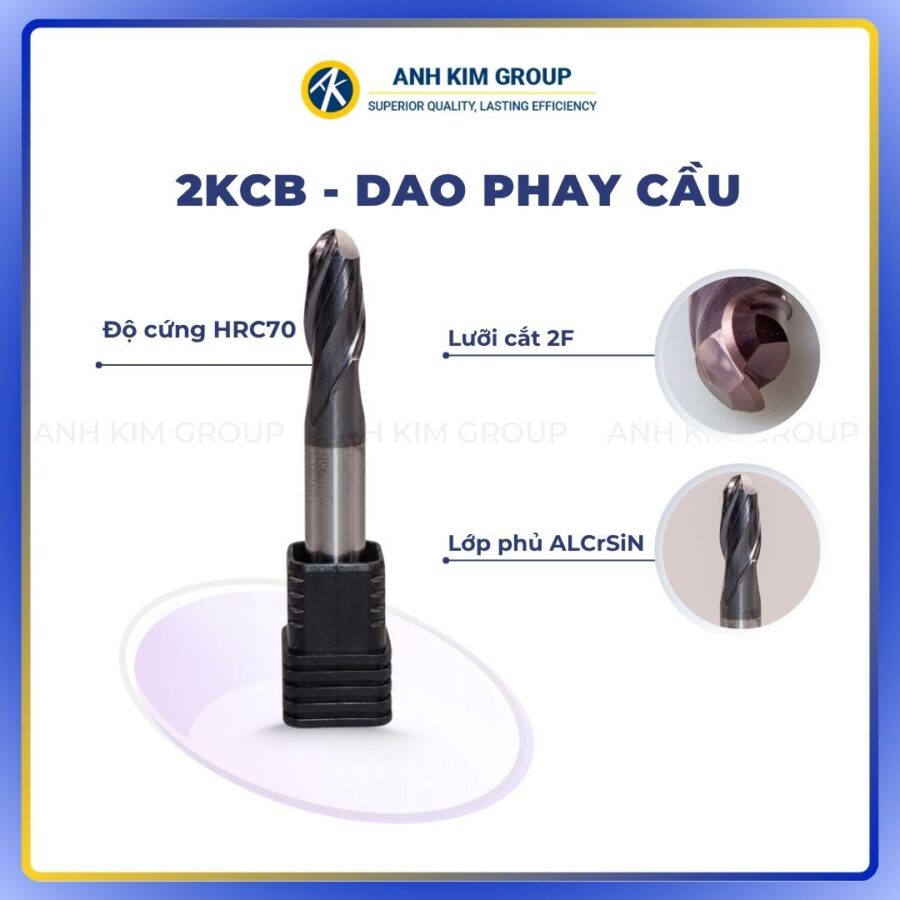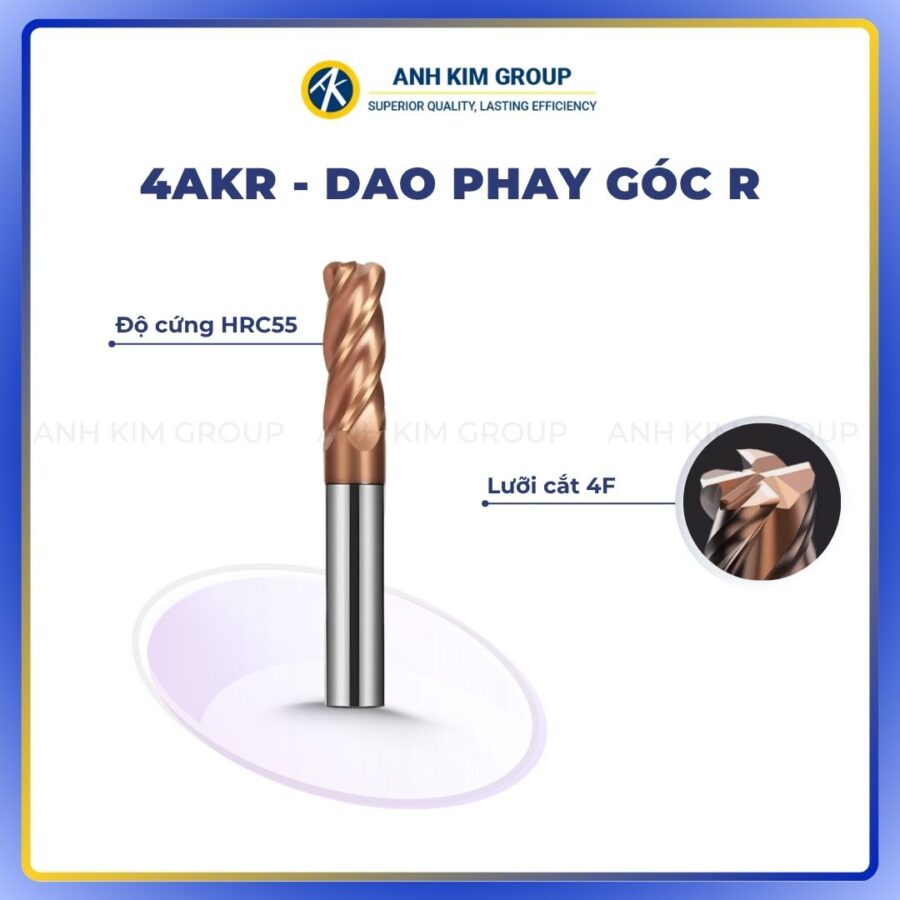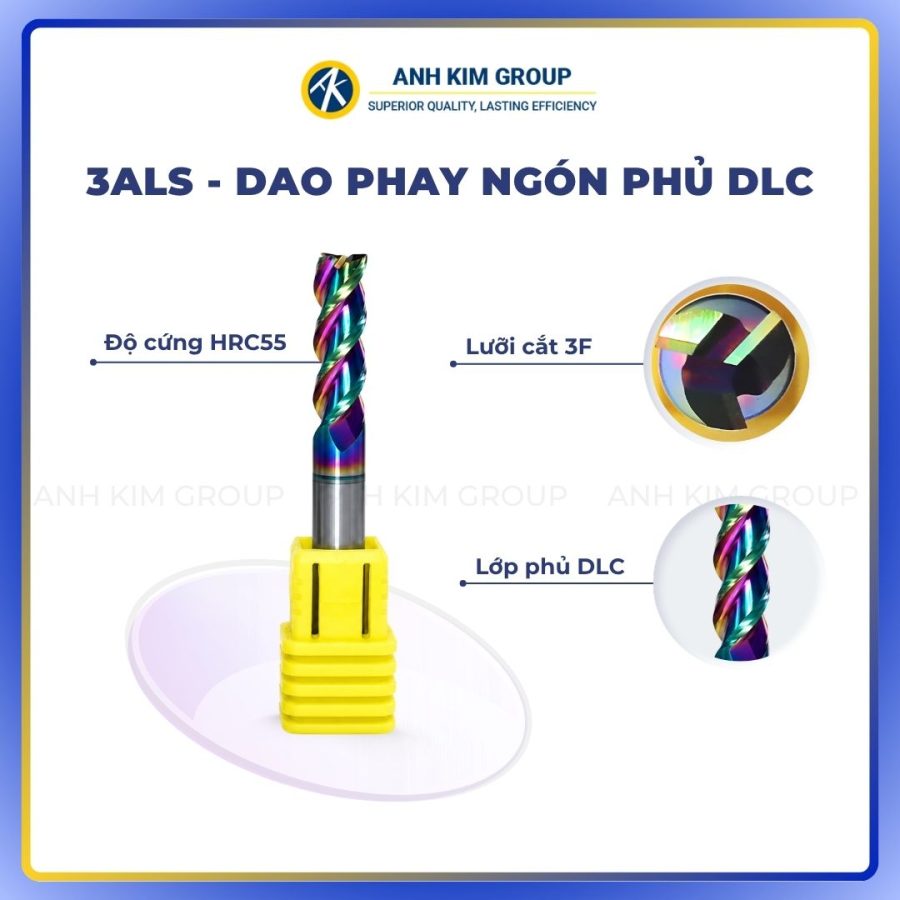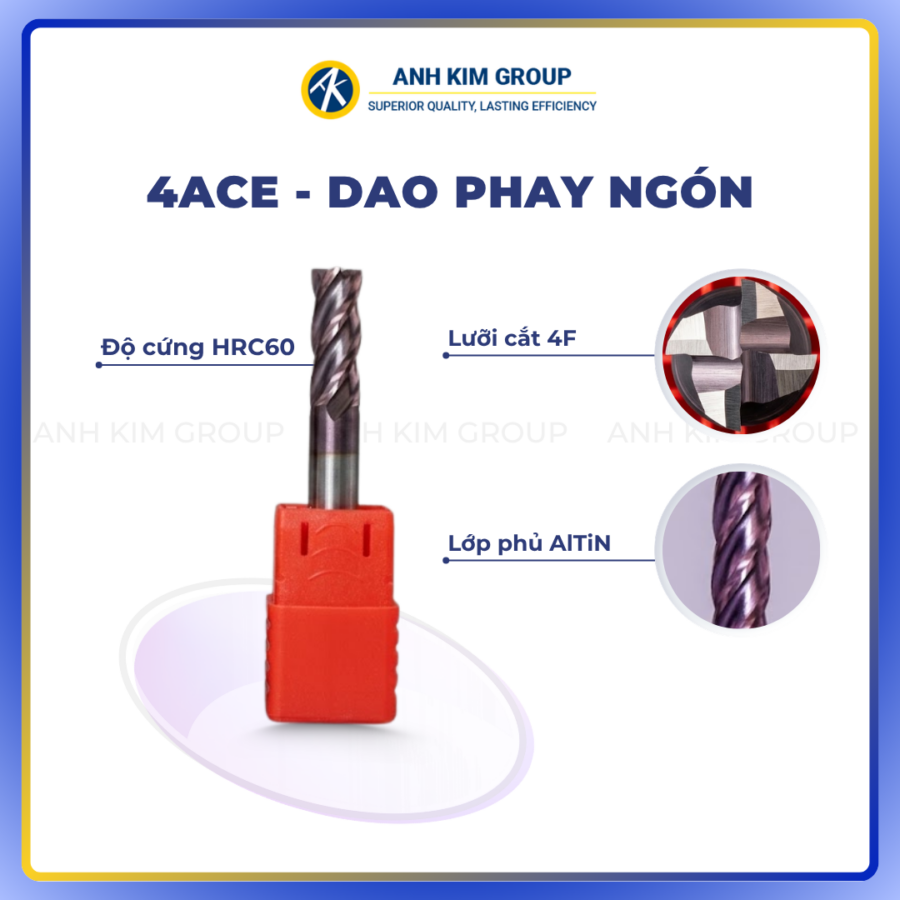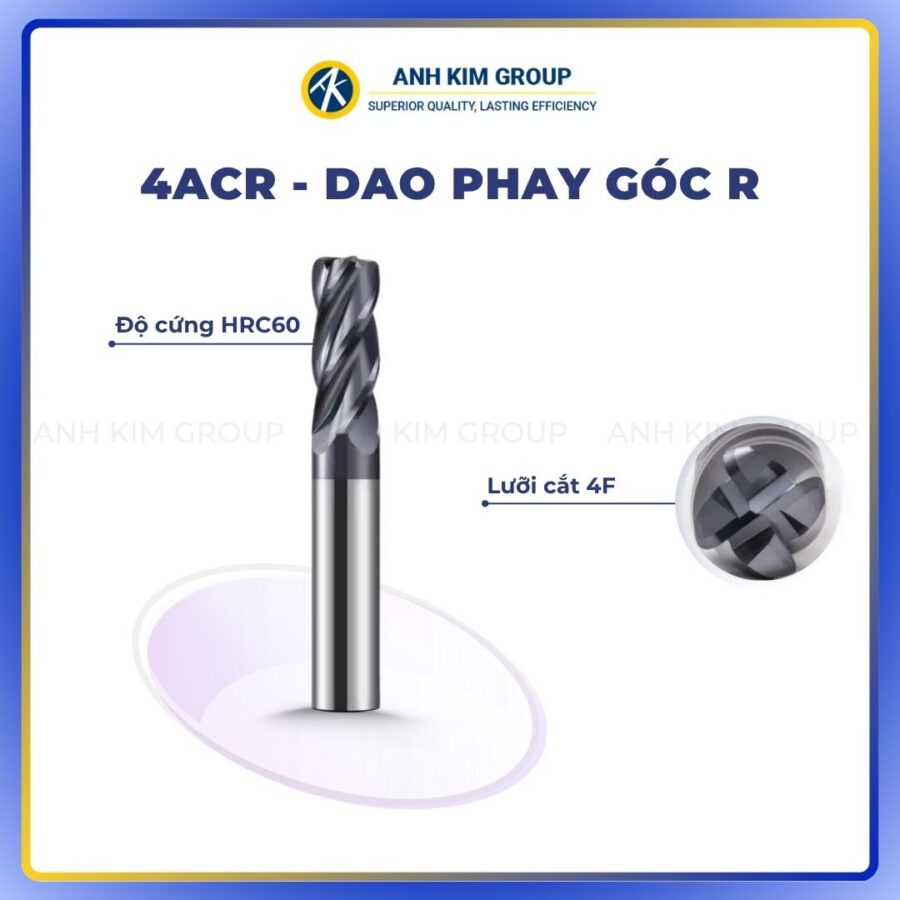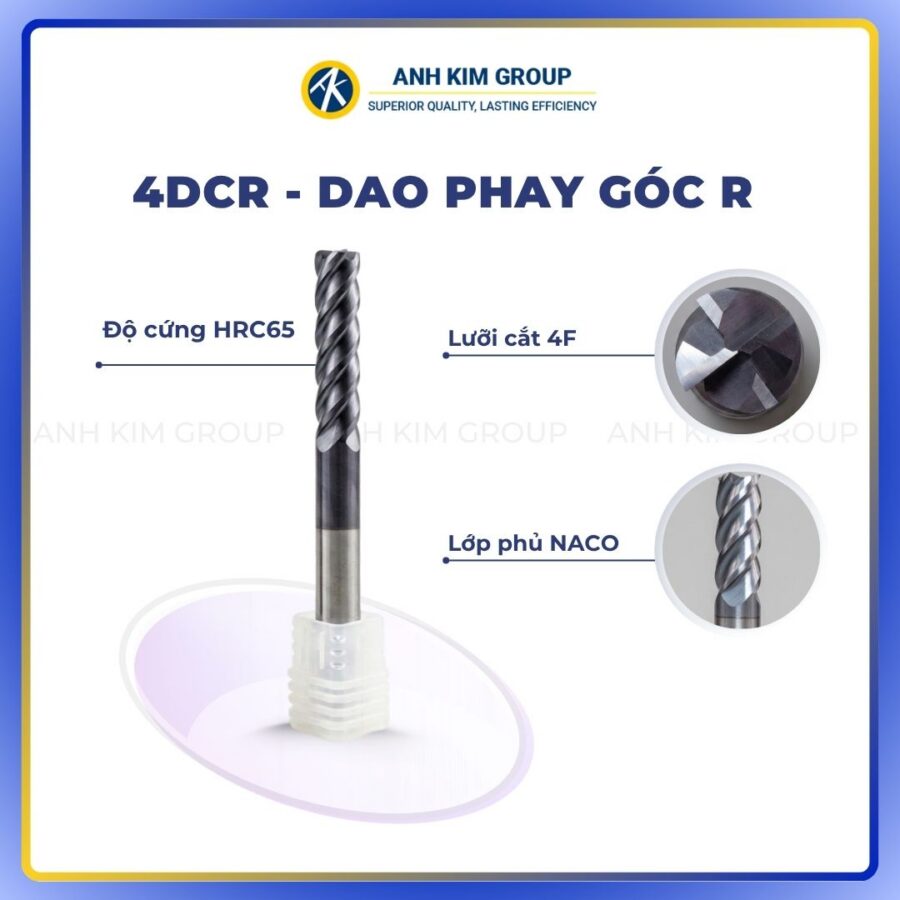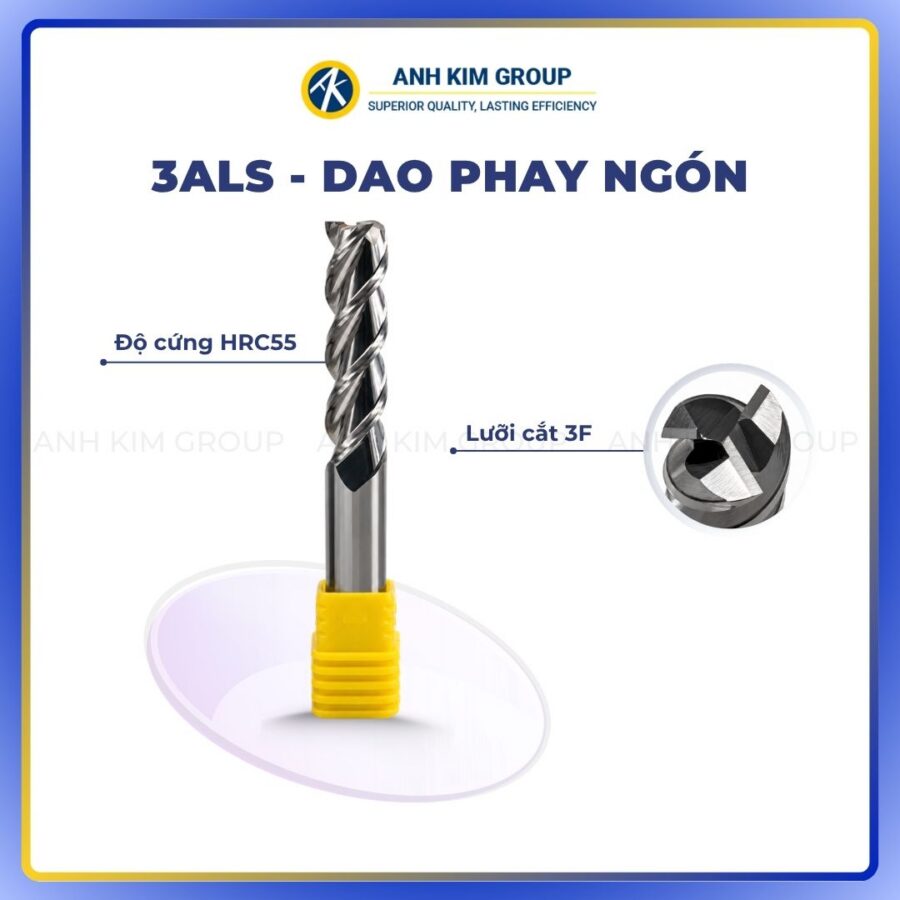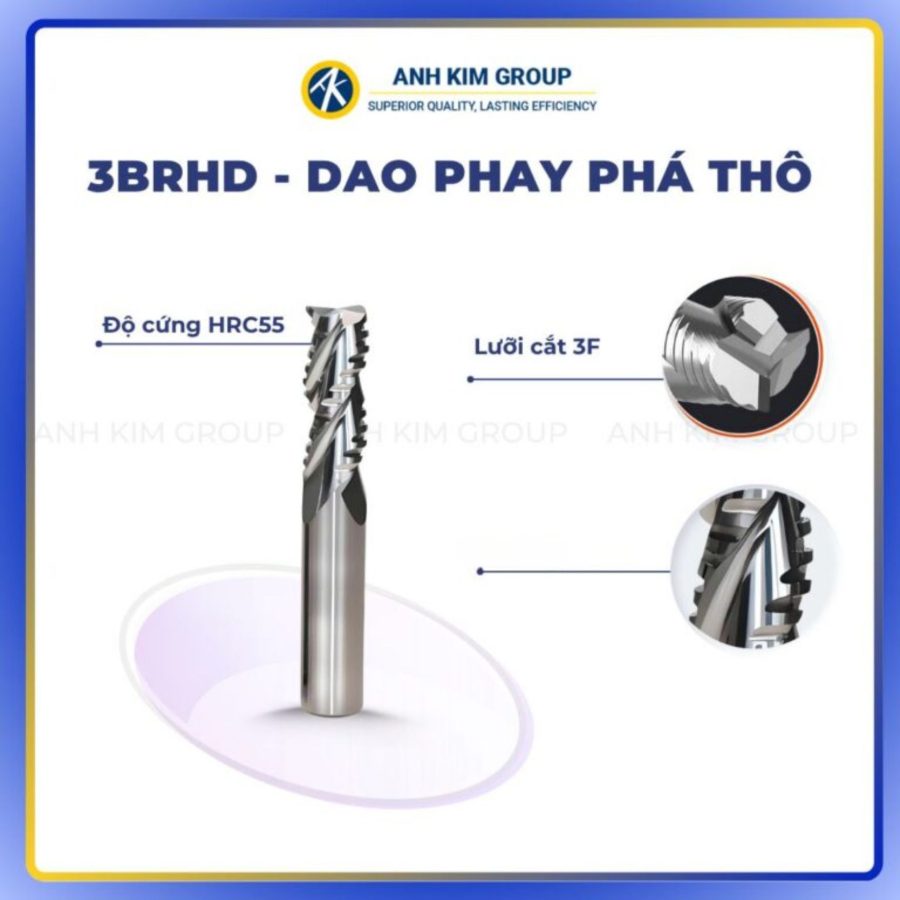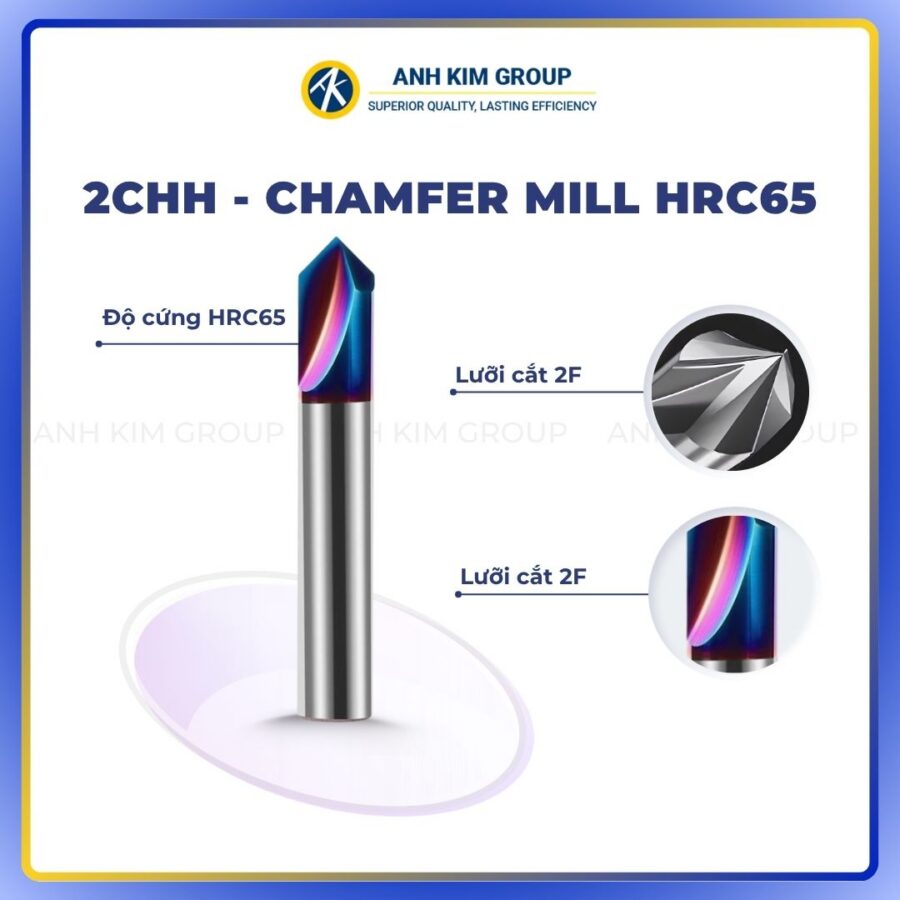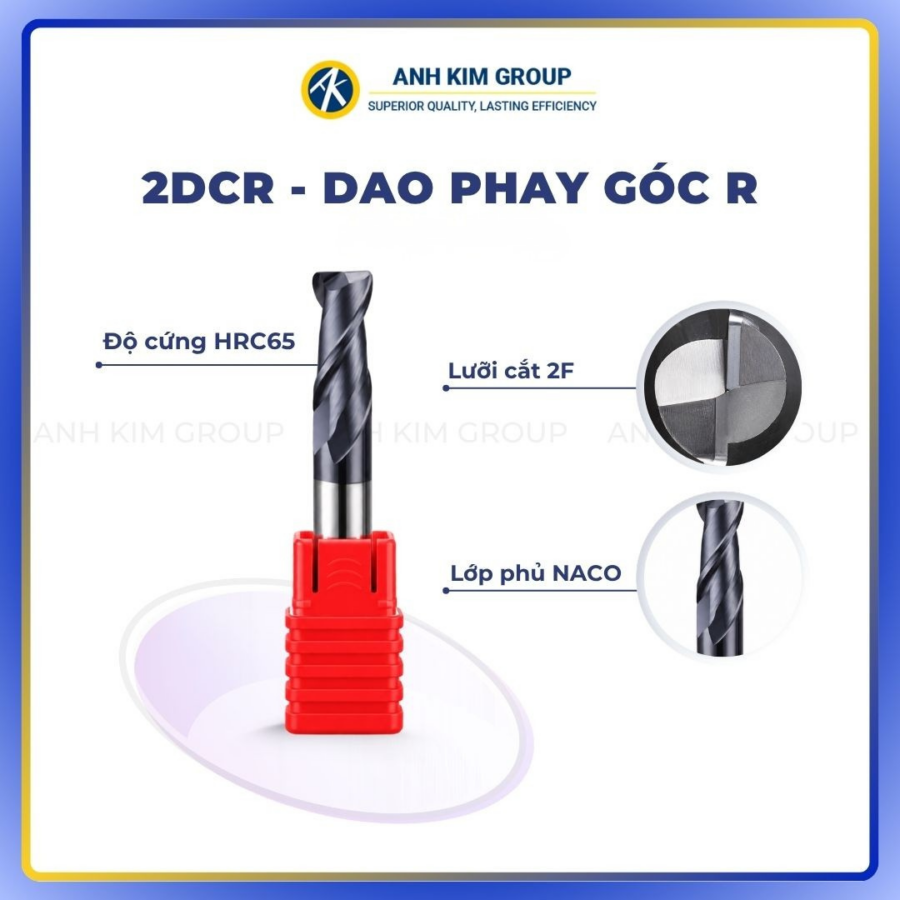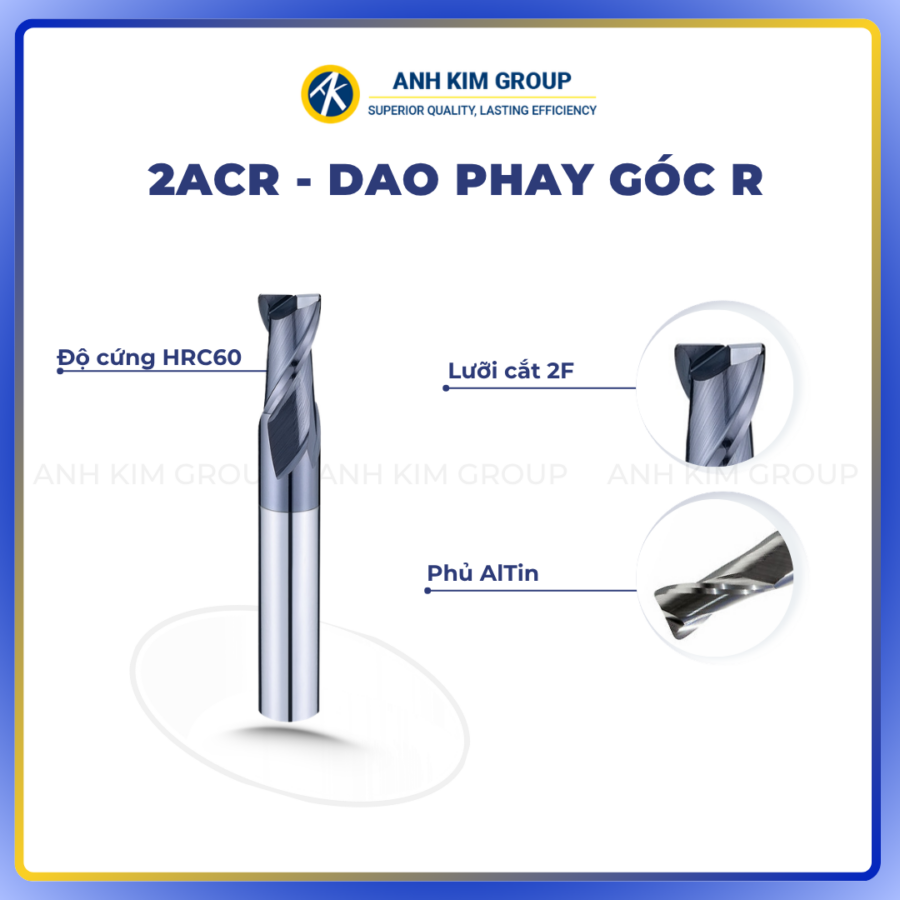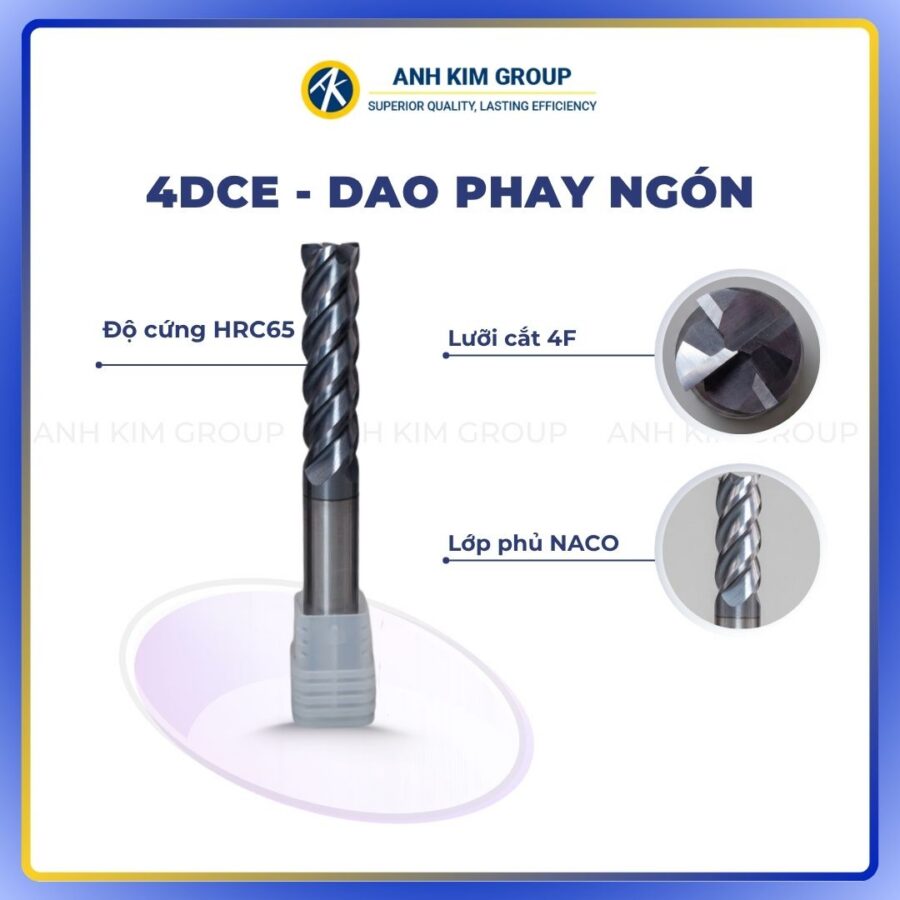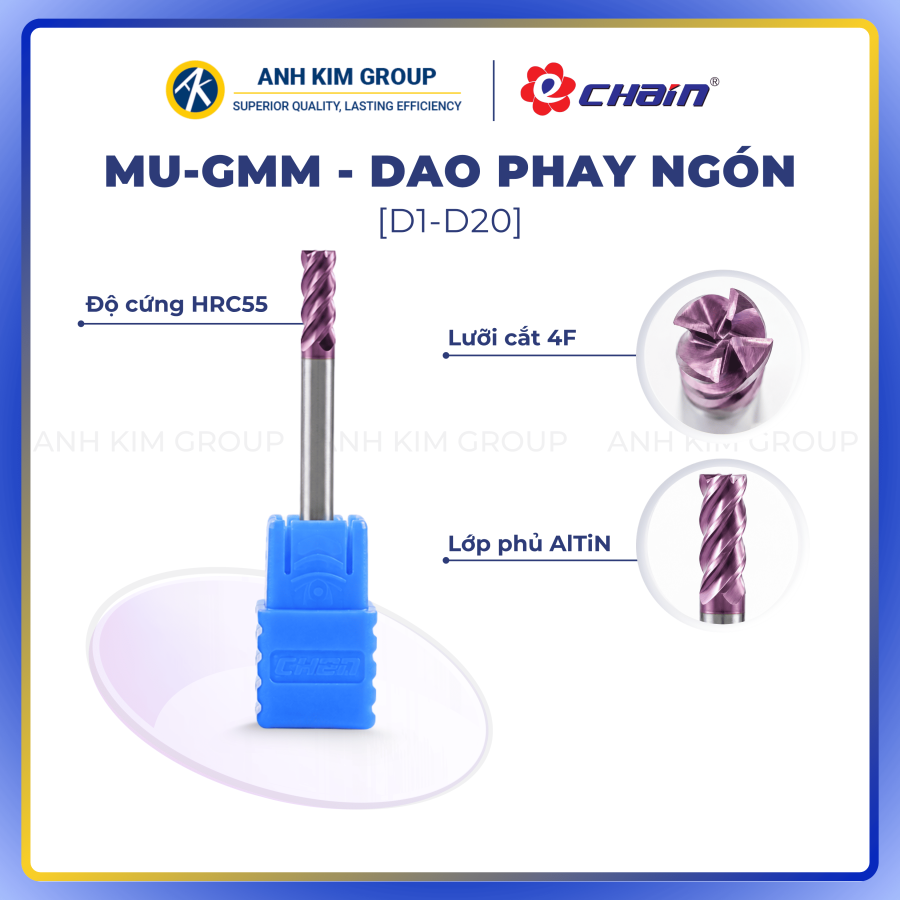

Chọn đúng thông số dao phay CNC giúp đảm bảo khả năng cắt ổn định, thoát phoi tốt, hạn chế rung và nâng cao tuổi thọ dụng cụ. Ngoài đường kính dao, người vận hành còn cần xem xét số me cắt, chiều dài lưỡi, góc xoắn, vật liệu dao, lớp phủ và loại nguyên công thực tế. Trong bài viết này, CNC Ánh Kim sẽ hướng dẫn cách lựa chọn các thông số dao phay theo vật liệu và điều kiện gia công, đồng thời lưu ý những yếu tố cần kiểm tra trước khi thiết lập chế độ cắt.
Những thông số quan trọng trên dao phay CNC
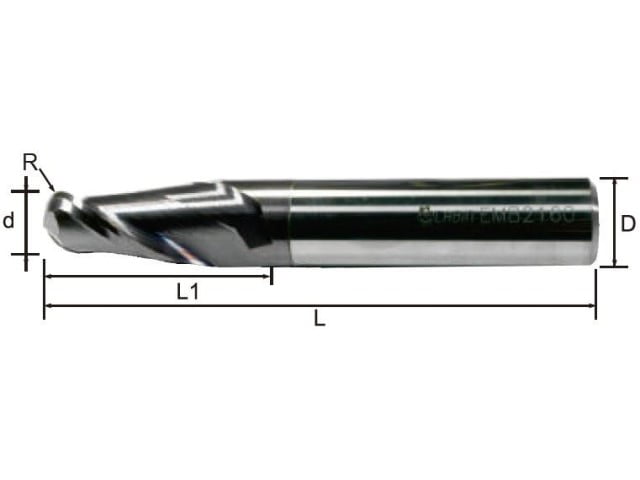
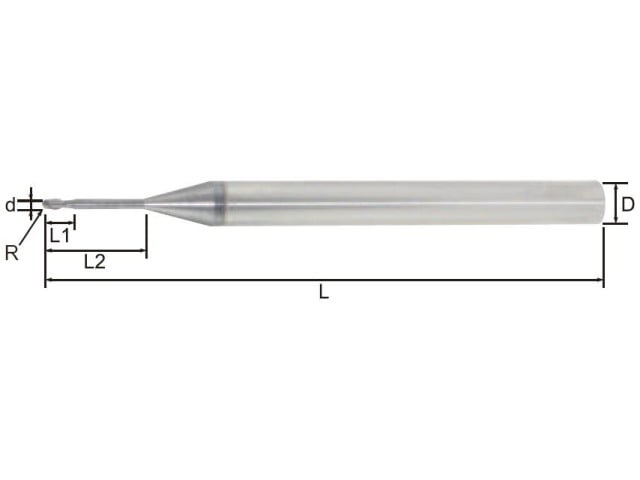
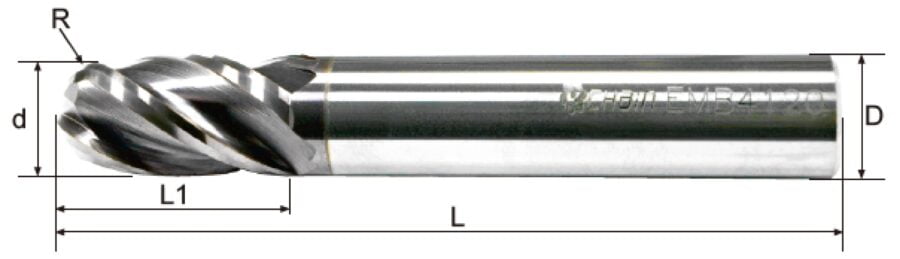
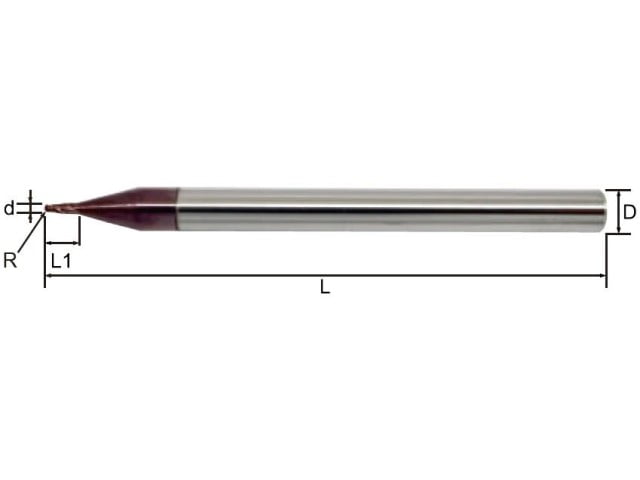
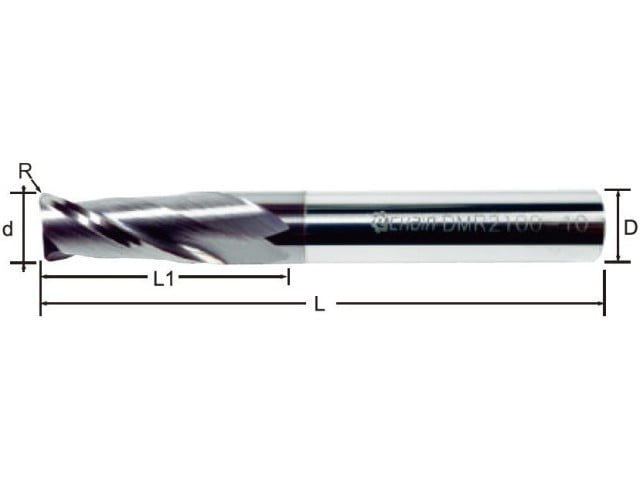
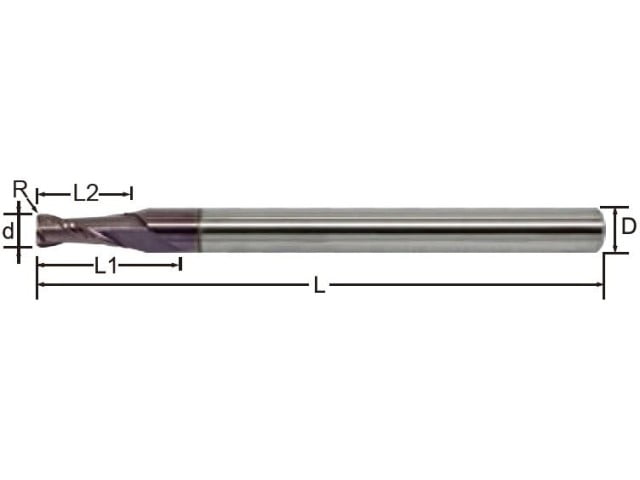
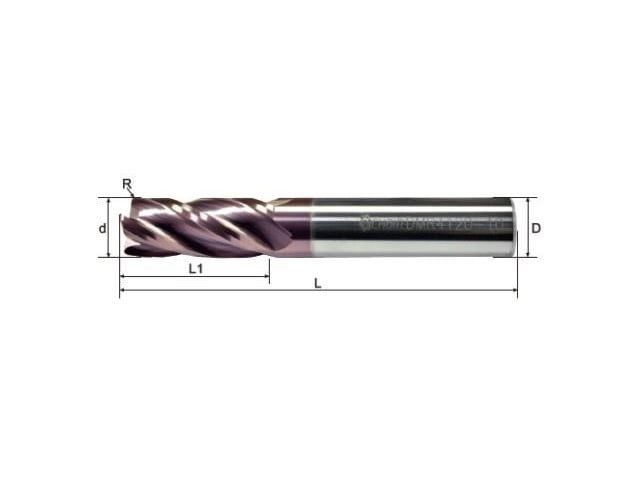
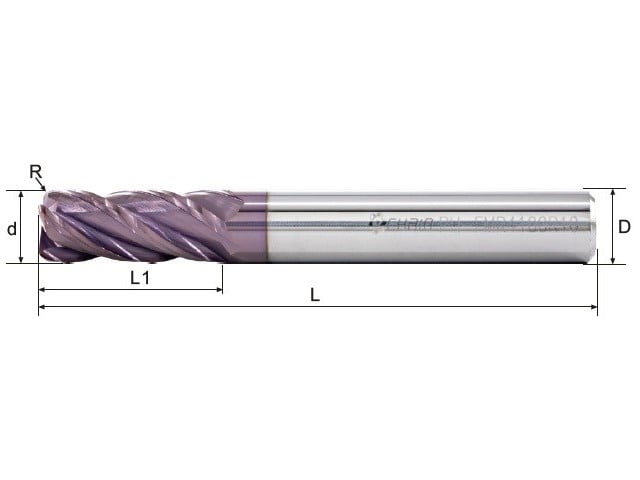
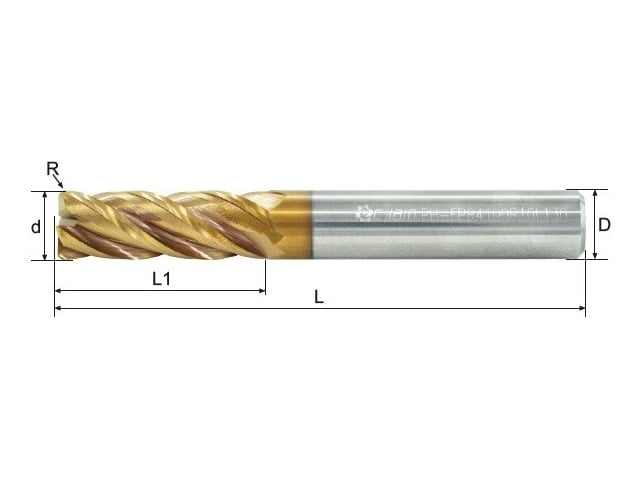
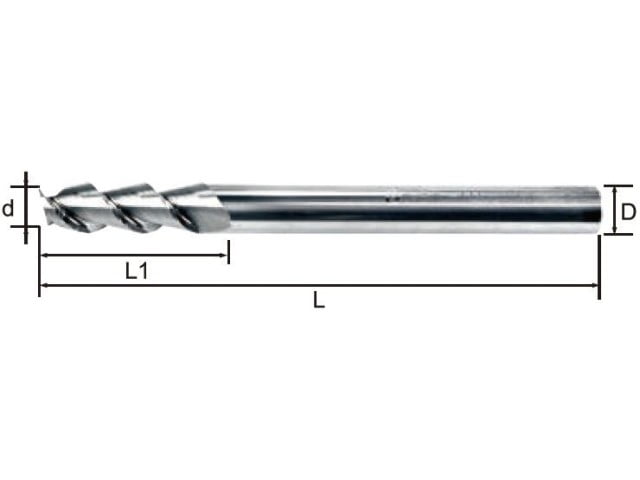
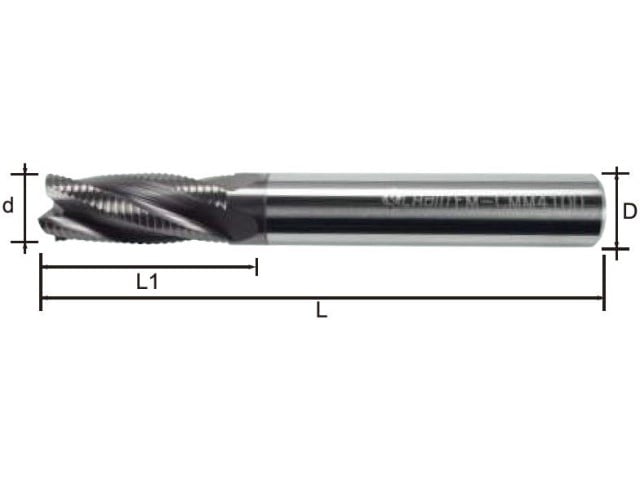
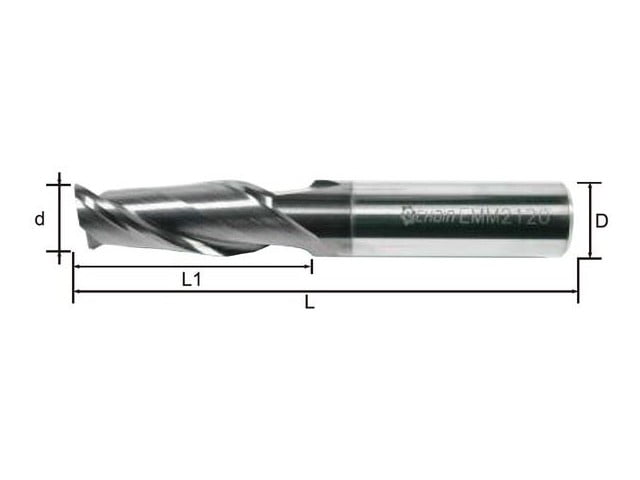
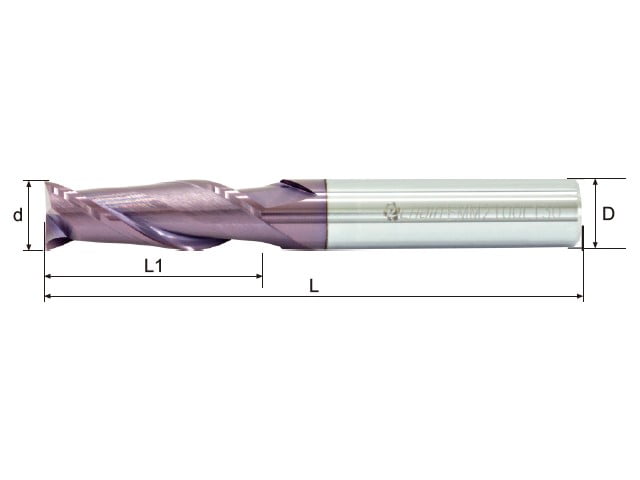
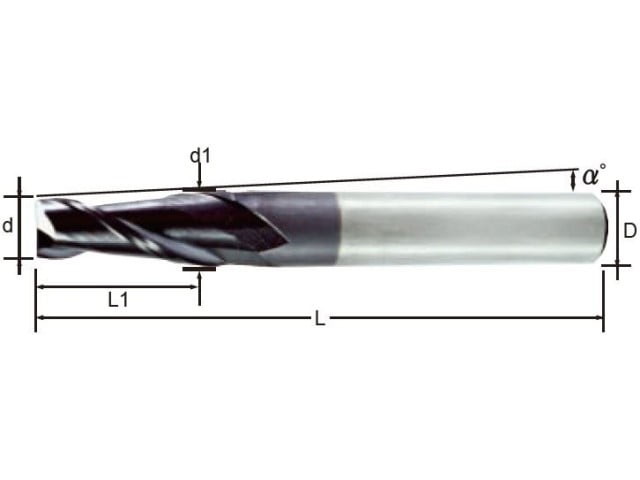
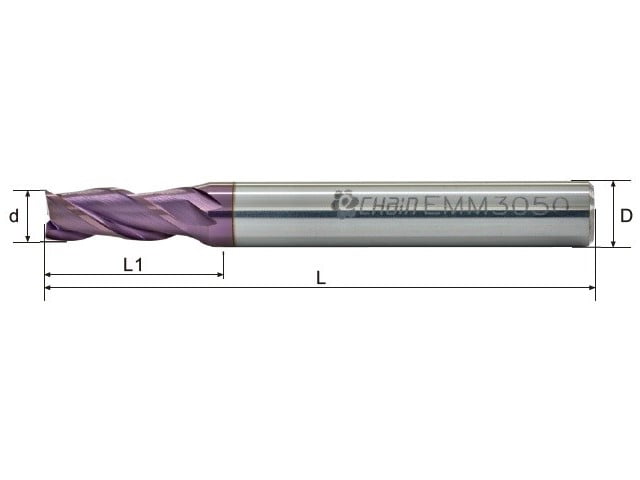
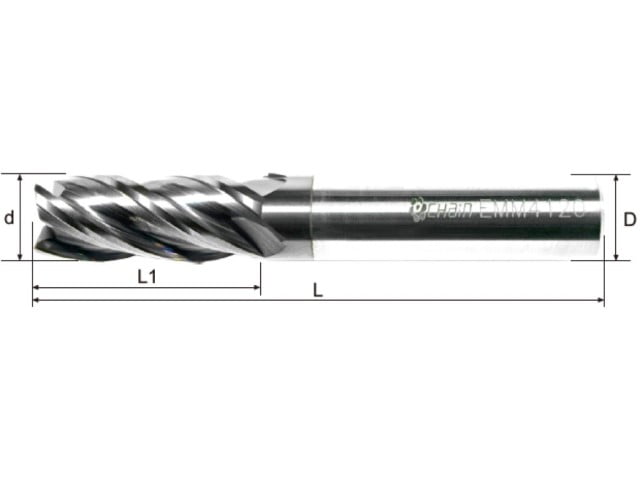
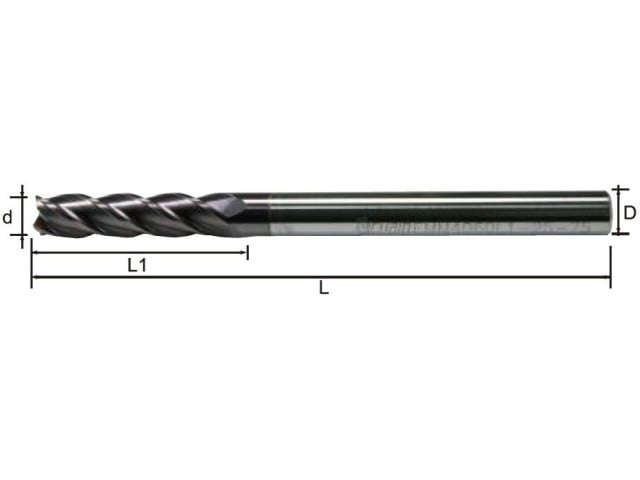
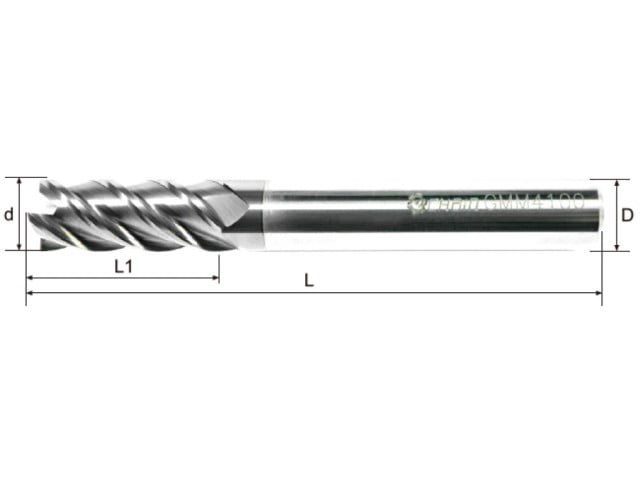
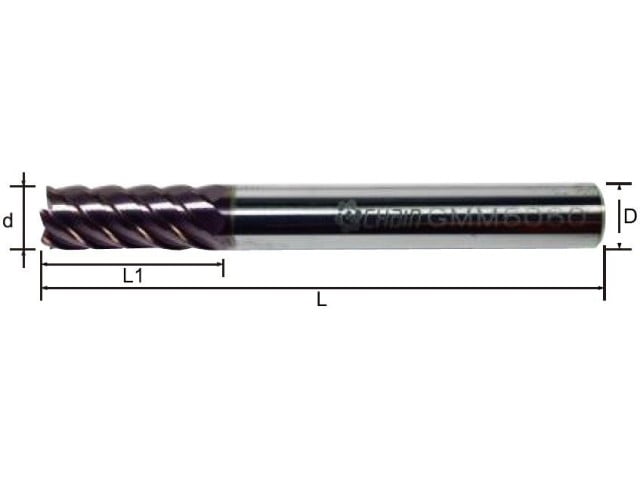
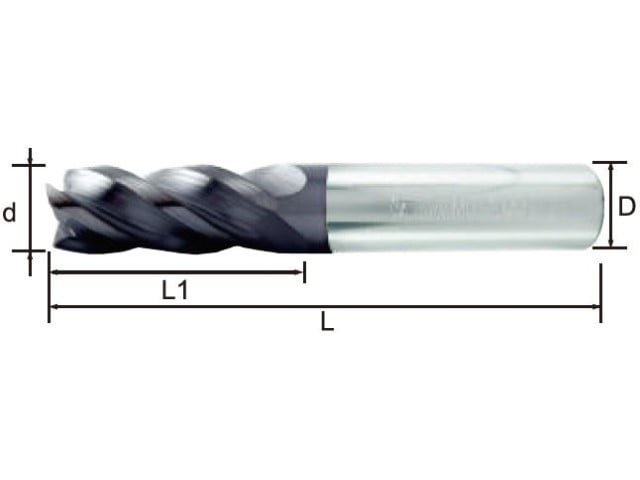
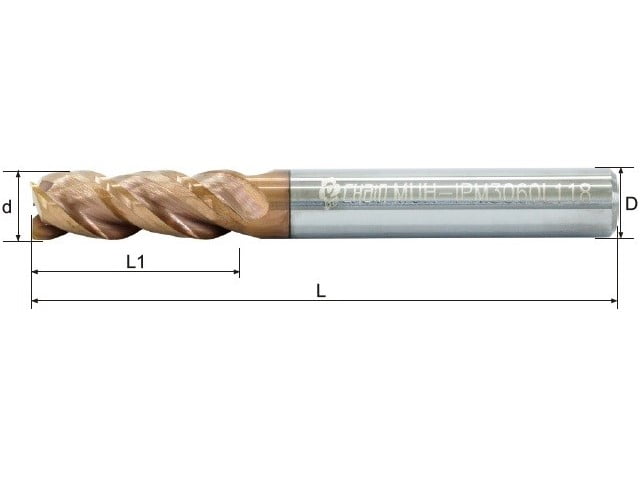
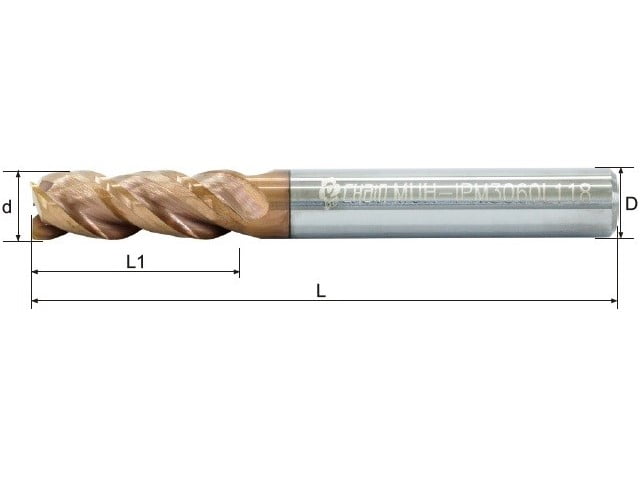
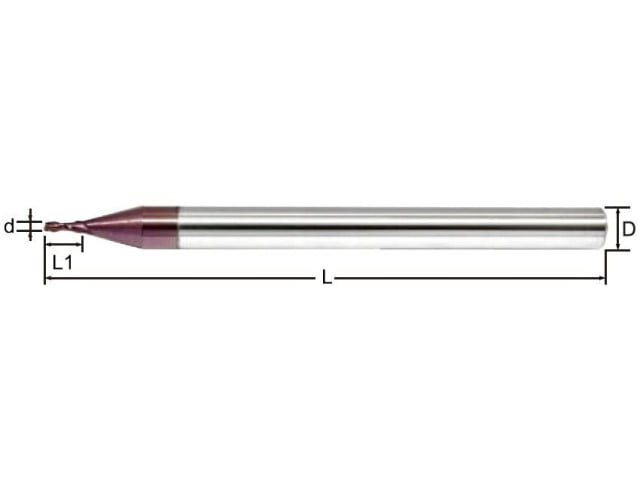
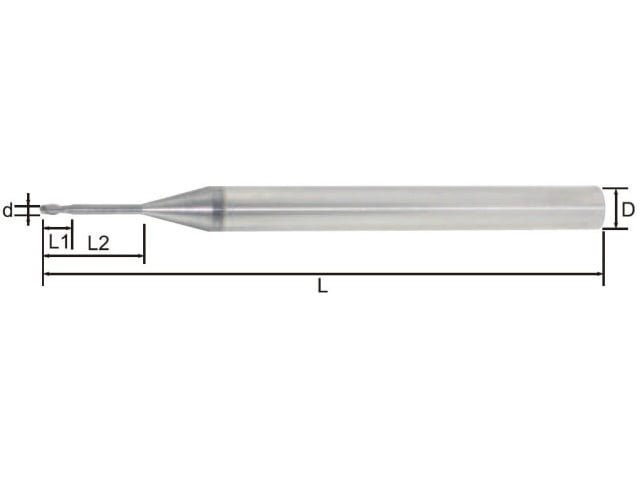
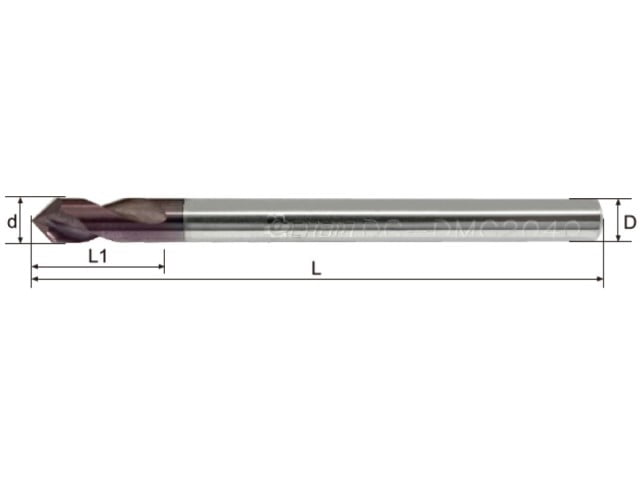
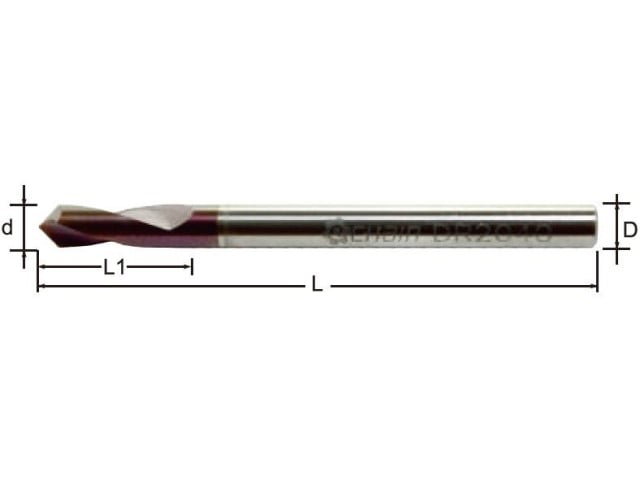
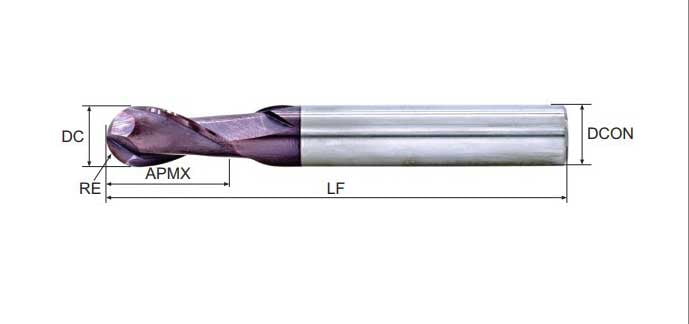
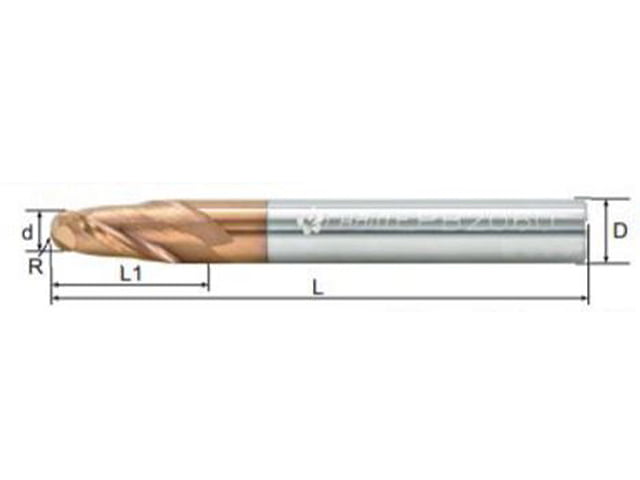
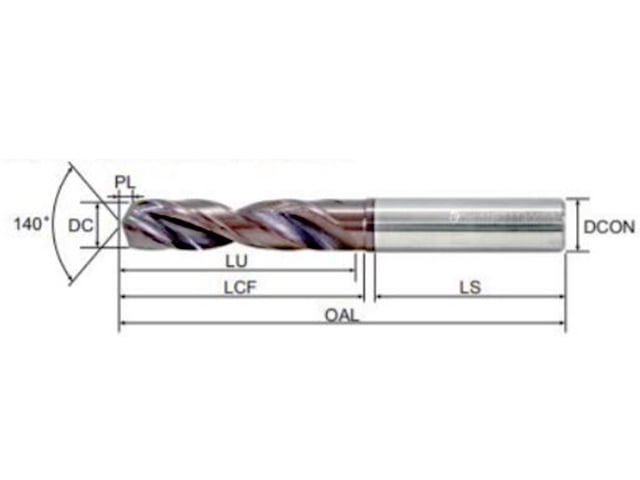
Khi lựa chọn dao phay CNC, không nên chỉ dựa vào đường kính dao. Mỗi thông số như số me, chiều dài lưỡi cắt, góc xoắn hay lớp phủ đều ảnh hưởng đến khả năng thoát phoi, độ cứng vững, chất lượng bề mặt và tuổi thọ dụng cụ. Một số thông số quan trọng cần quan tâm gồm:
|
Thông số |
Ý nghĩa |
Ảnh hưởng khi lựa chọn |
|
Đường kính dao (D) |
Đường kính phần cắt của dao |
Ảnh hưởng đến kích thước rãnh, khả năng tiếp cận và độ cứng vững |
|
Đường kính cán (d) |
Đường kính phần được kẹp vào holder hoặc collet |
Cần phù hợp với hệ thống gá kẹp của máy |
|
Chiều dài lưỡi cắt (LOC) |
Chiều dài phần lưỡi trực tiếp tham gia gia công |
Quyết định chiều sâu có thể gia công |
|
Chiều dài tổng (OAL) |
Tổng chiều dài của dao |
Ảnh hưởng khả năng tiếp cận vùng gia công và độ nhô dao |
|
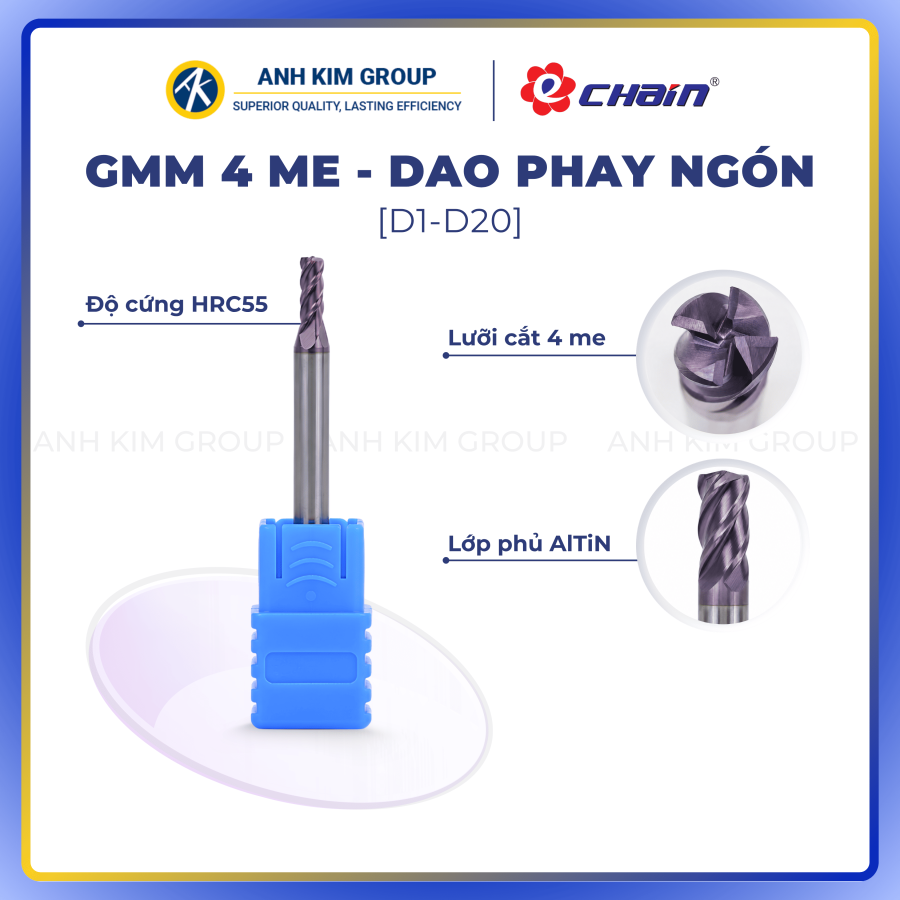
Số me cắt (Flutes) |
Số lưỡi cắt trên thân dao |
Ảnh hưởng đến khả năng thoát phoi, lượng chạy dao và độ cứng lõi |
|
Góc xoắn (Helix Angle) |
Góc xoắn của lưỡi cắt quanh thân dao |
Ảnh hưởng đến lực cắt, khả năng thoát phoi và chất lượng bề mặt |
|
Vật liệu dao |
Thường gặp HSS hoặc carbide |
Quyết định khả năng chịu nhiệt, chống mài mòn và tốc độ gia công |
|
Lớp phủ |
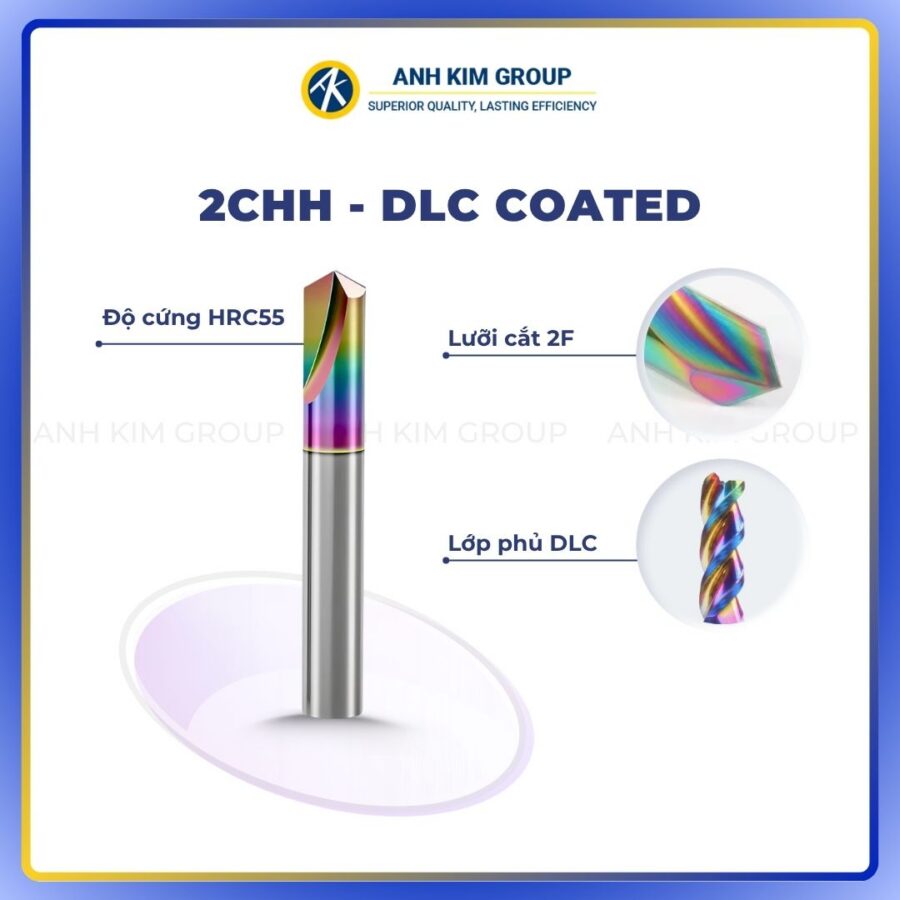
DLC, TiAlN, TiSiN, AlTiN… tùy dòng dao |
Giúp giảm ma sát, tăng khả năng chịu nhiệt và chống mài mòn |
Trong thực tế, các thông số này cần được lựa chọn đồng thời theo vật liệu phôi, loại nguyên công, chiều sâu gia công và độ cứng vững của máy. Ví dụ, dao ít me thường có không gian thoát phoi lớn hơn, trong khi dao nhiều me có thể tăng số lưỡi tham gia cắt và phù hợp với một số nguyên công cần năng suất hoặc độ ổn định cao.
Bên cạnh đó, chiều dài phần cắt và chiều dài nhô của dao nên được chọn vừa đủ với vùng cần gia công. Dao nhô quá dài có thể làm tăng độ võng và rung, từ đó ảnh hưởng đến độ chính xác và tuổi thọ dụng cụ.
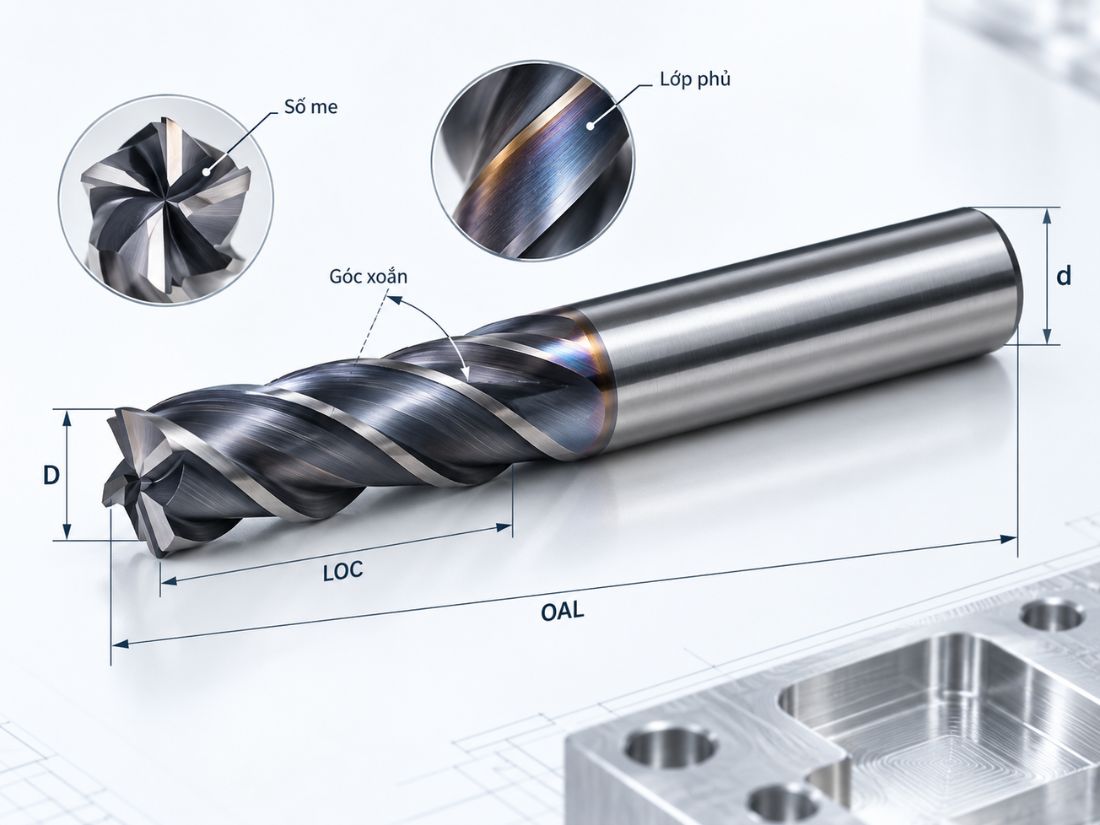
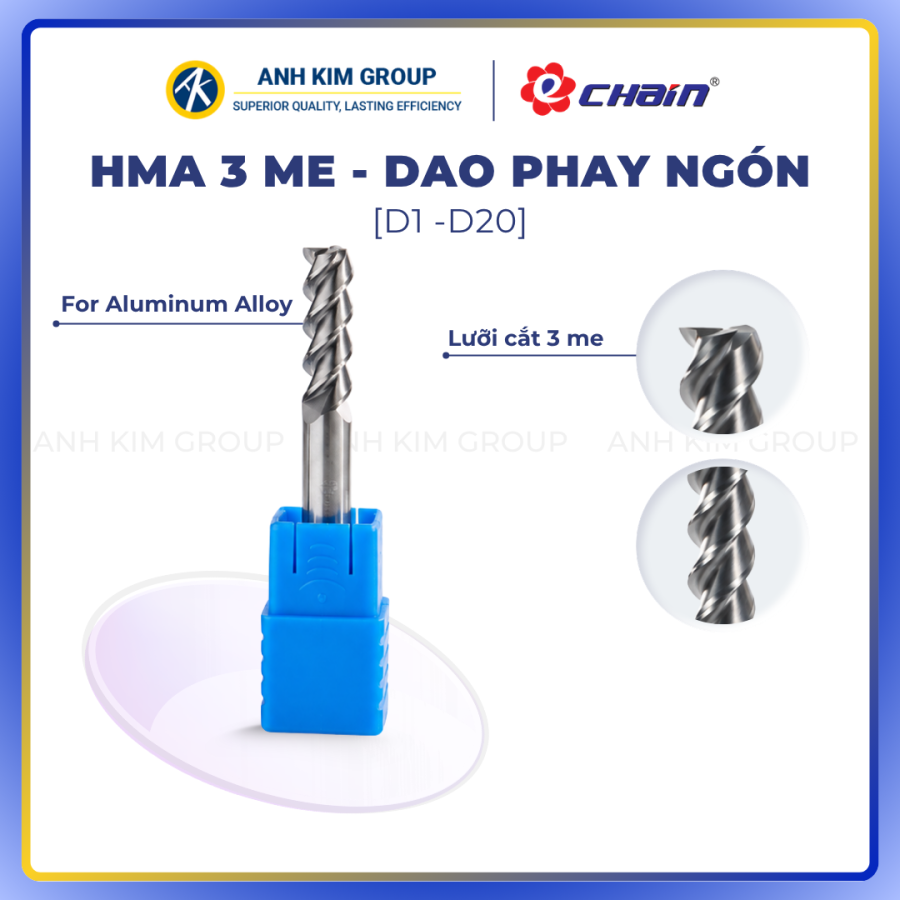
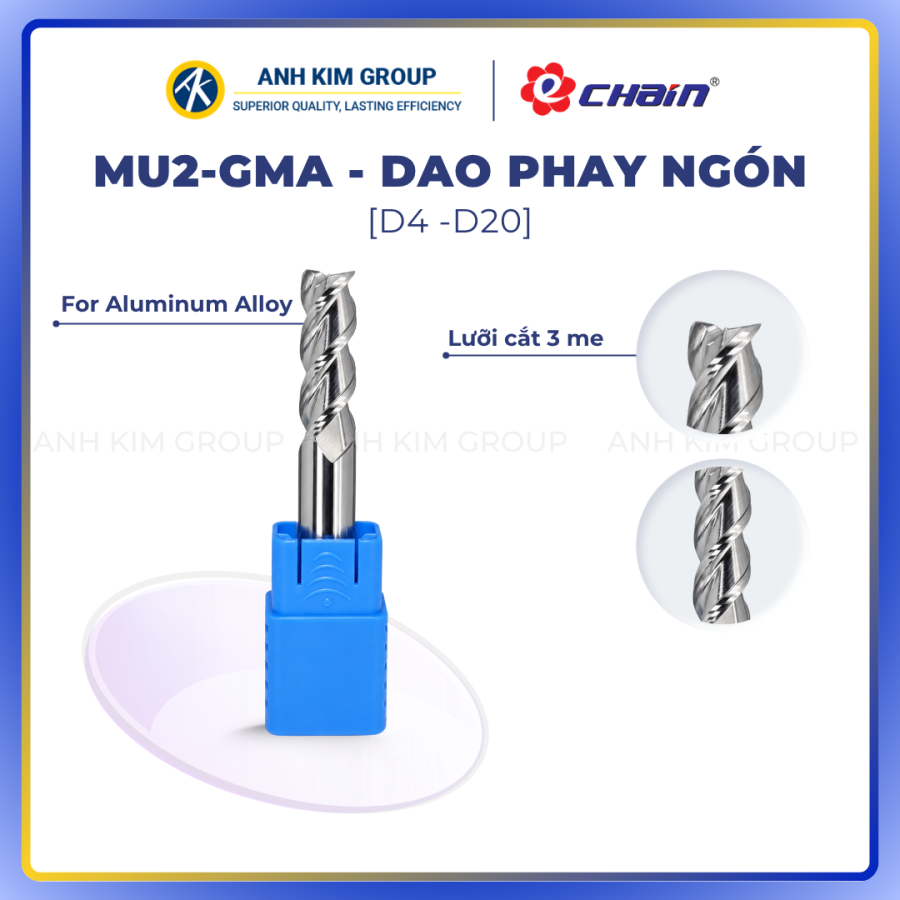
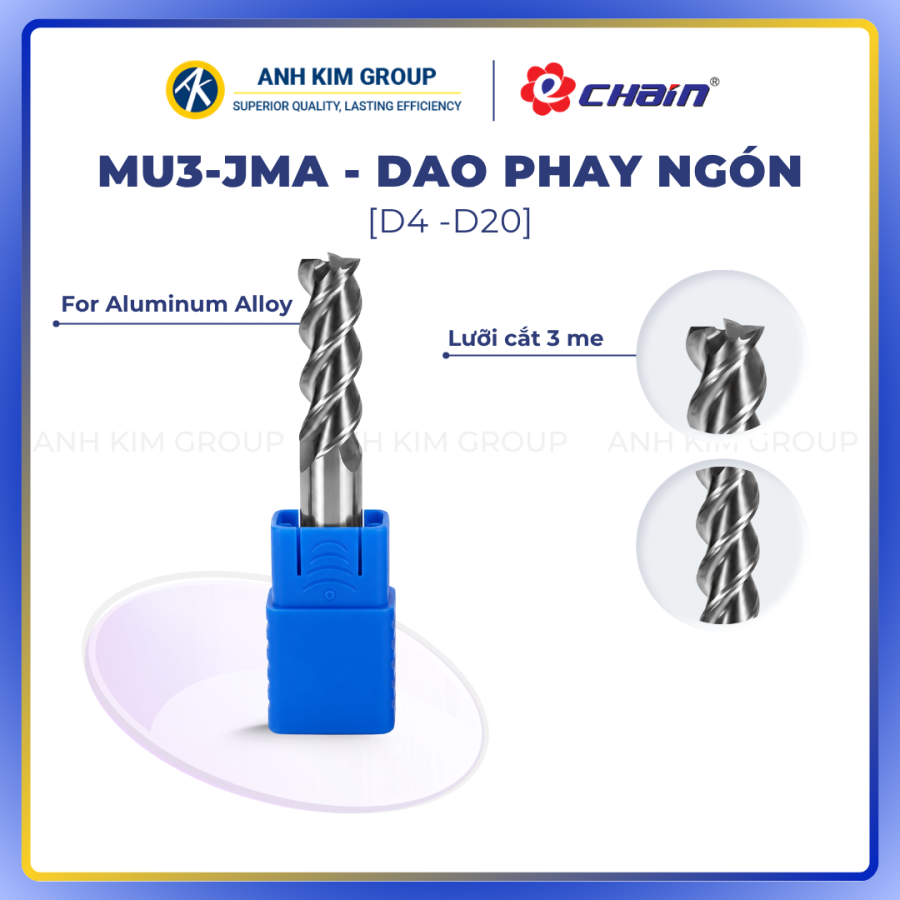
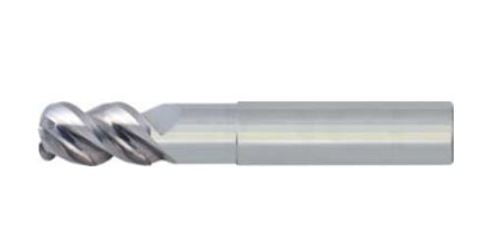
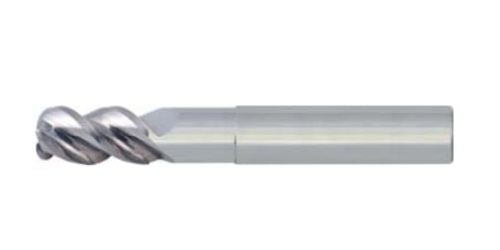
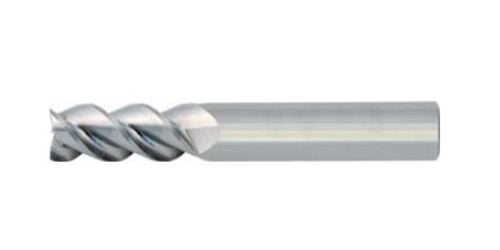
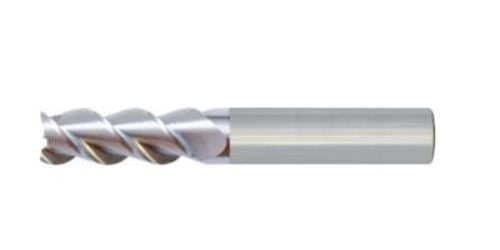
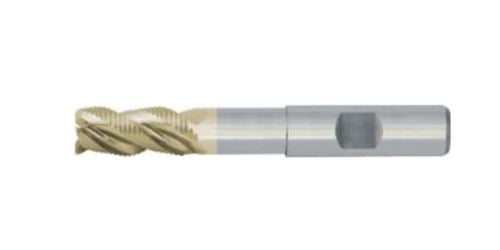
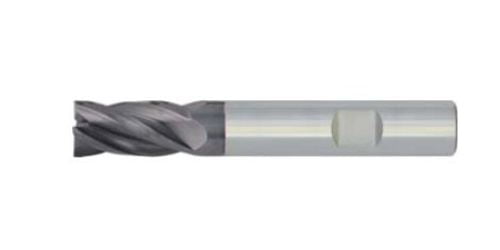
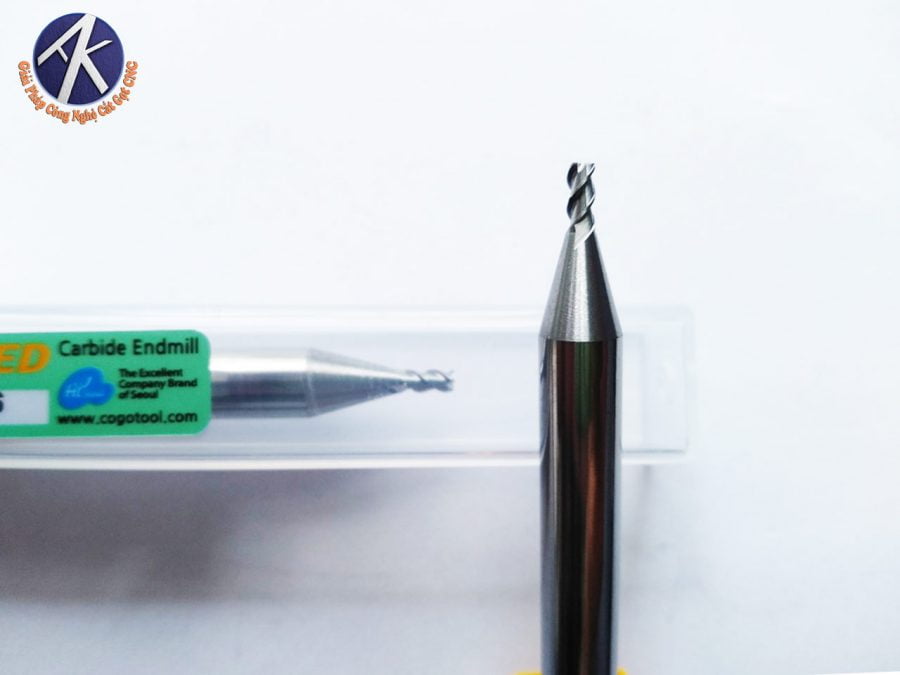
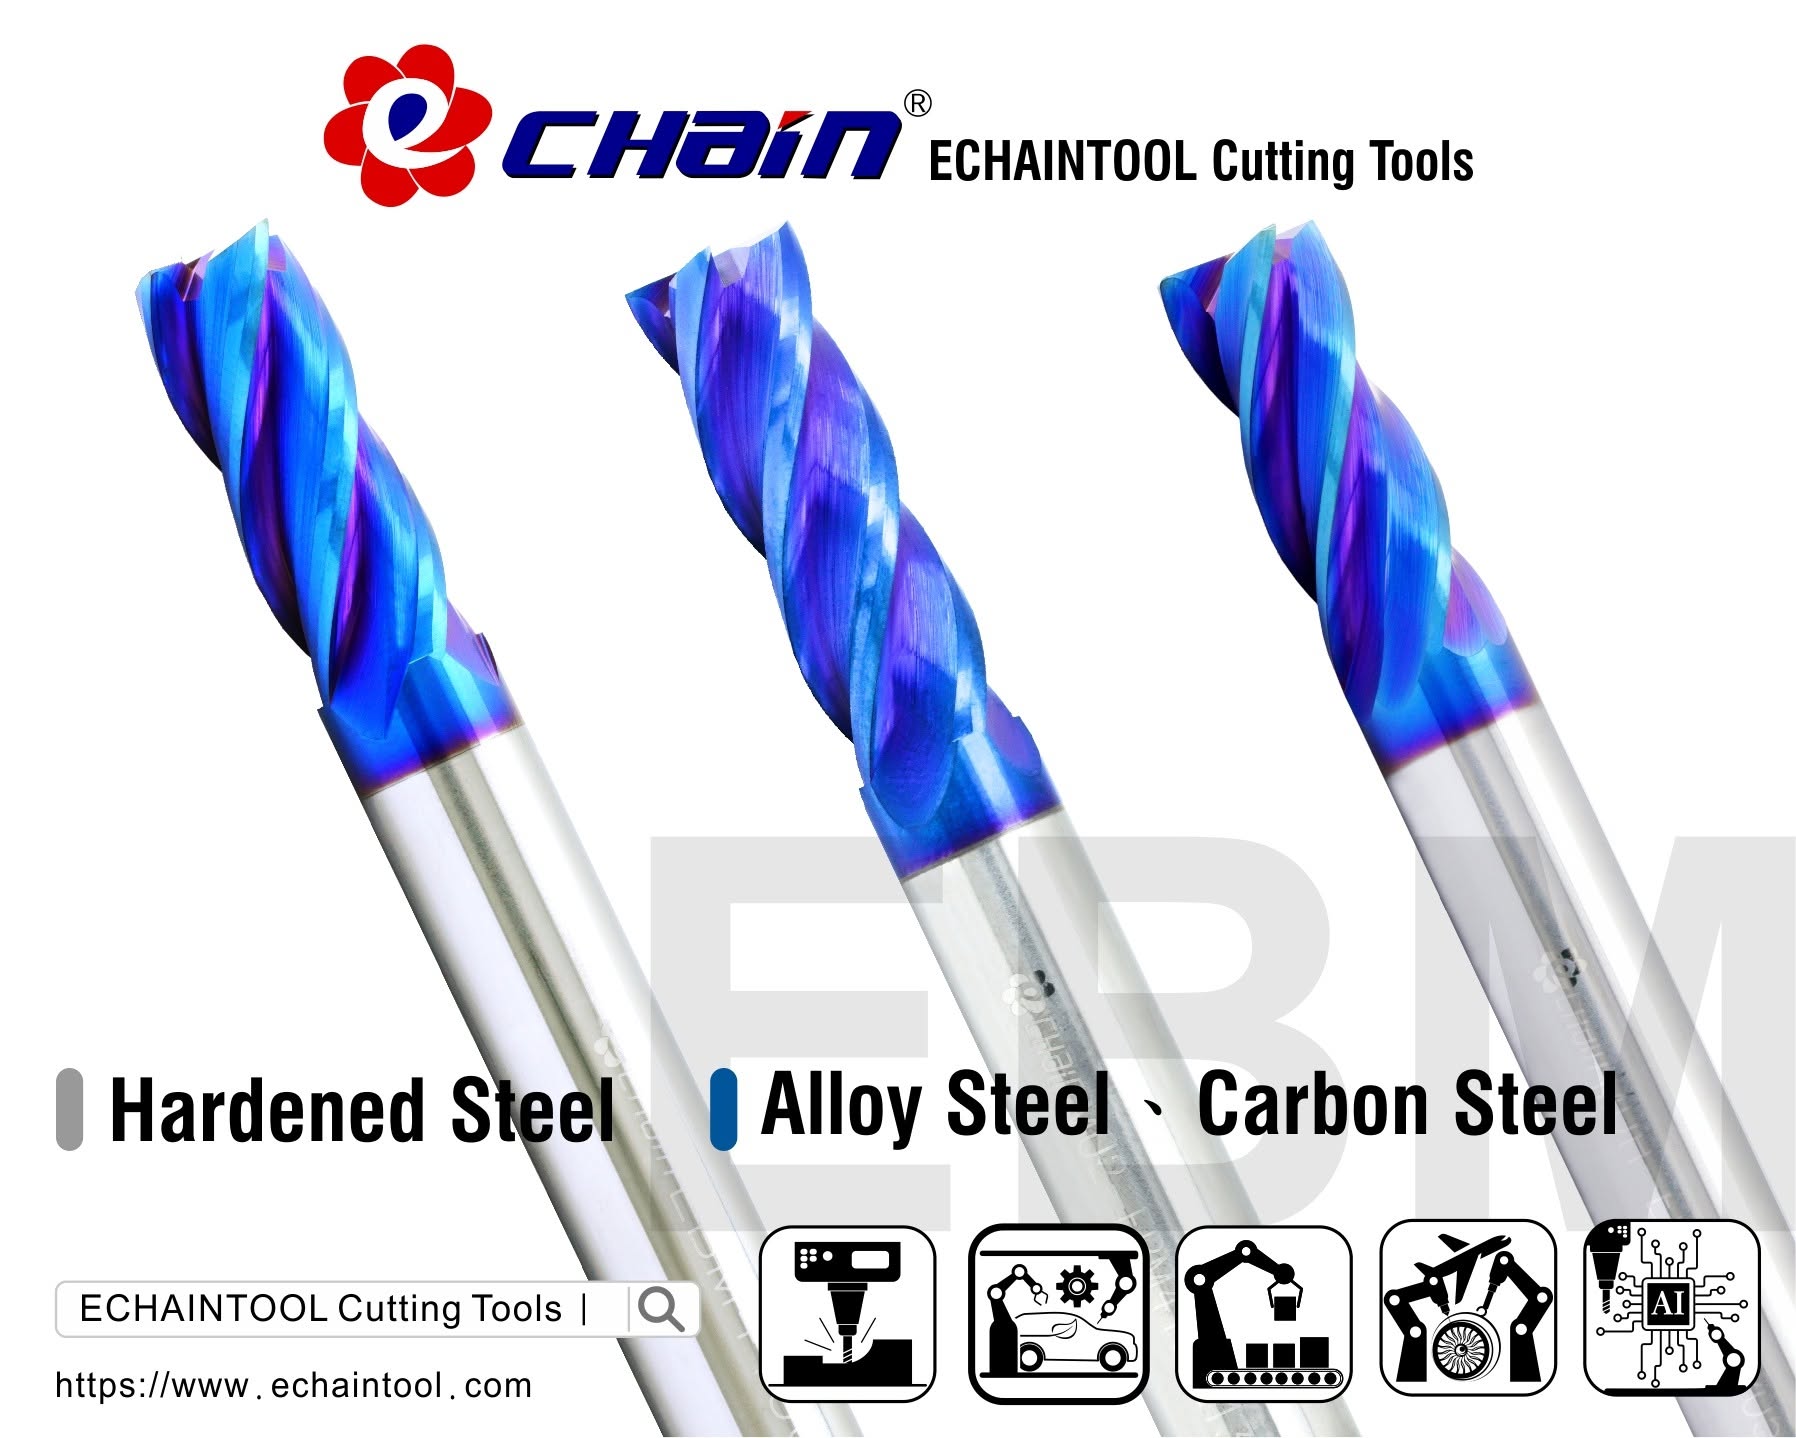
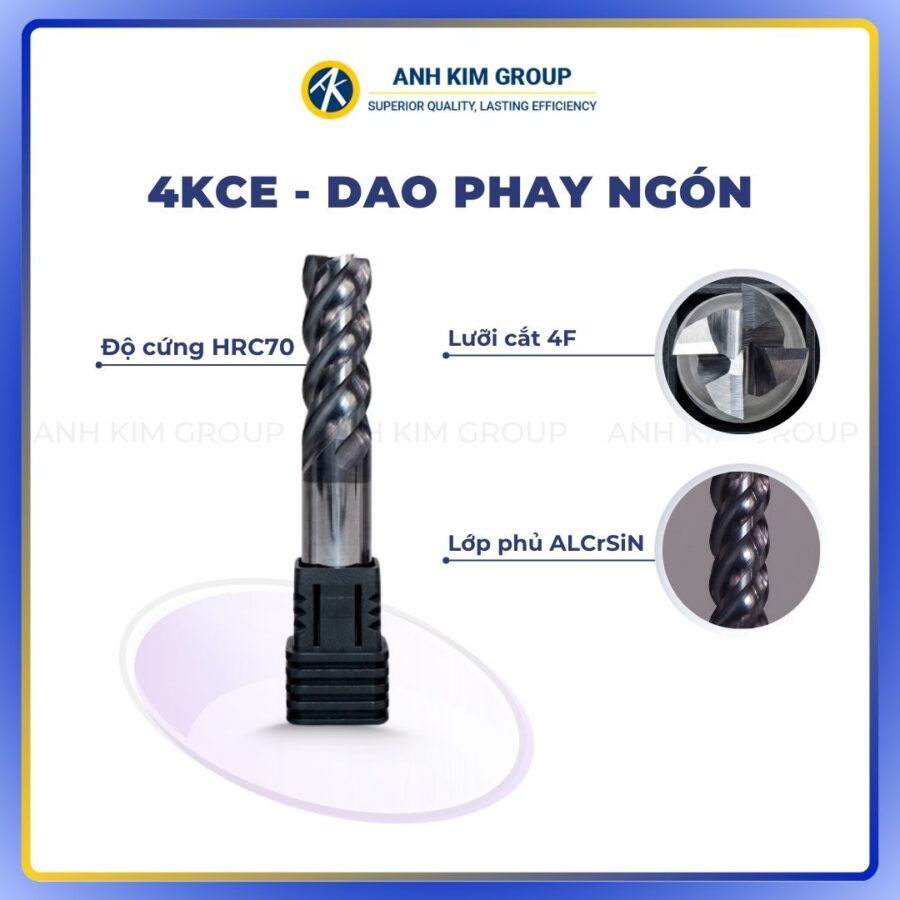
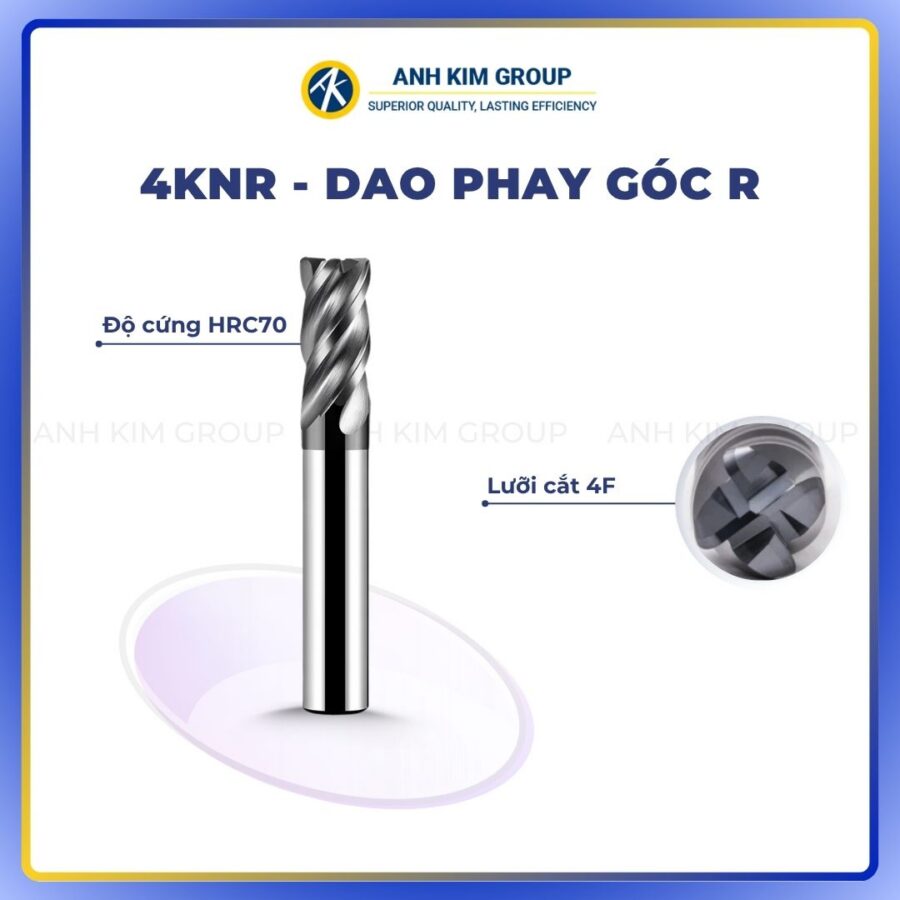
Khi chọn dao phay CNC cần chú ý đến các thông số để lựa chọn dao phù hợp
Cách chọn thông số dao phay phù hợp
Để chọn dao phay phù hợp, cần xem xét đồng thời vật liệu phôi, nguyên công, kích thước dao, số me và lớp phủ. Không nên lựa chọn chỉ dựa vào đường kính hoặc một thông số riêng lẻ.
Chọn theo vật liệu và nguyên công
Vật liệu phôi ảnh hưởng trực tiếp đến hình học dao, số me và lớp phủ. Bên cạnh đó, cần xác định nguyên công là phay rãnh, phay cạnh, phay thô, phay tinh hay gia công biên dạng 3D để chọn đúng loại dao.
|
Vật liệu |
Gợi ý lựa chọn ban đầu |
|
Nhôm, đồng |
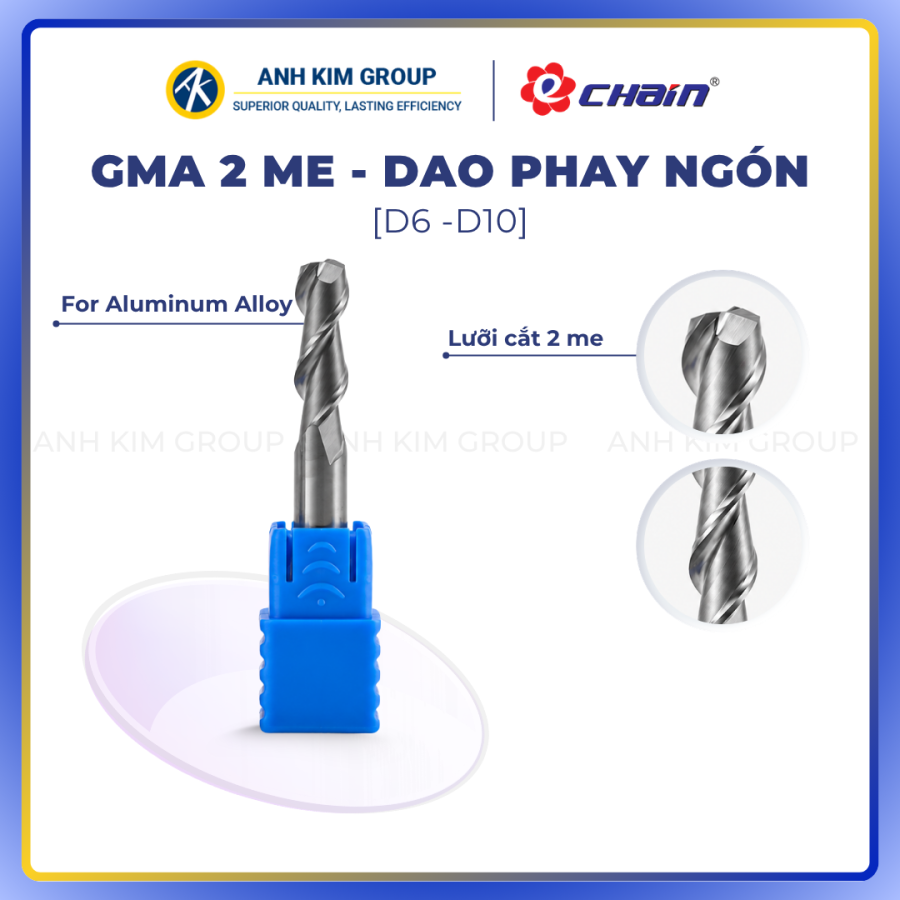
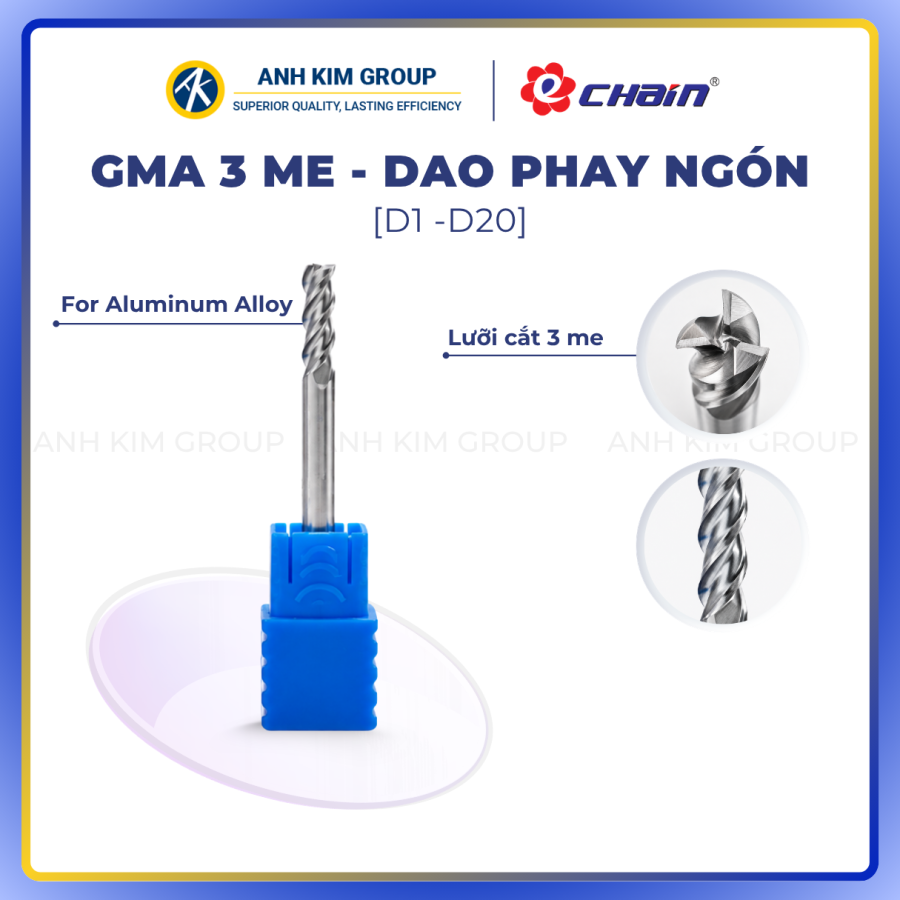
Thường dùng 2–3 me, rãnh thoát phoi lớn, lưỡi sắc; có thể dùng dao không phủ hoặc phủ DLC tùy dòng |
|
Thép |
Thường dùng 3–5 me, ưu tiên độ cứng vững và lớp phủ chống mài mòn |
|
Inox |
Ưu tiên lưỡi cắt sắc, kiểm soát nhiệt và rung; số me tùy nguyên công |
|
Thép cứng |
Thường dùng dao carbide có độ cứng vững cao và lớp phủ chịu nhiệt, chống mài mòn |
Lưu ý: Các giá trị trên chỉ mang tính định hướng. Số me và lớp phủ cụ thể cần căn cứ vào thiết kế của từng dòng dao và điều kiện gia công.
Chọn đường kính và chiều dài dao
Đường kính dao cần phù hợp với kích thước rãnh, bán kính góc và không gian gia công. Trong điều kiện cho phép, dao có đường kính lớn hơn thường cứng vững hơn.
Chiều dài lưỡi cắt và độ nhô dao nên ngắn nhất có thể nhưng vẫn đủ để tiếp cận vùng gia công. Dao nhô quá dài dễ tăng độ võng, rung và ảnh hưởng đến chất lượng bề mặt.
Chọn số me, góc xoắn và lớp phủ
Dao ít me có không gian thoát phoi lớn hơn, phù hợp với các vật liệu tạo phoi lớn như nhôm. Khi tăng số me, số lưỡi tham gia cắt tăng và có thể cải thiện độ cứng vững hoặc năng suất trong một số nguyên công.
Góc xoắn cũng ảnh hưởng đến lực cắt và khả năng thoát phoi. Các góc khoảng 30–35° thường gặp trên nhiều dòng dao đa dụng và dao thép, trong khi góc xoắn cao hơn như 40–45° xuất hiện ở nhiều dòng dao cần cắt êm hoặc thoát phoi tốt. Tuy nhiên, không nên chọn dao chỉ dựa vào góc xoắn.
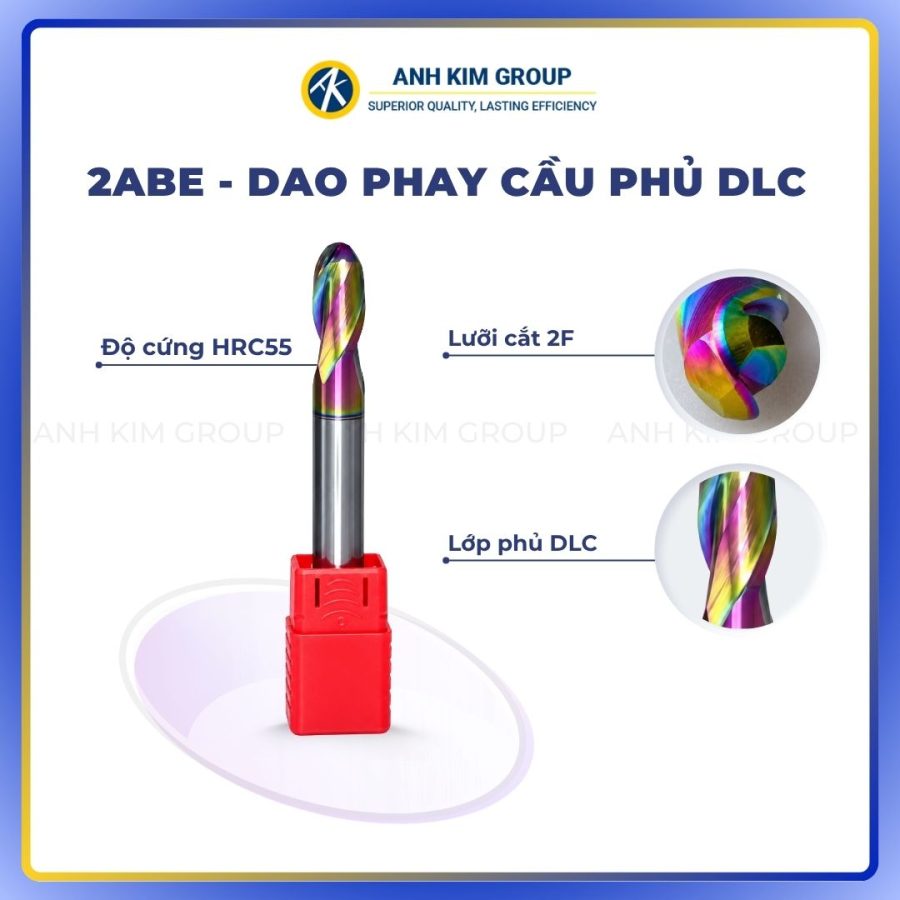
Lớp phủ cần phù hợp với vật liệu gia công. DLC thường gặp ở nhiều dòng dao dành cho nhôm và kim loại màu, trong khi TiAlN, AlTiN, TiSiN và các lớp phủ chịu nhiệt khác thường được sử dụng khi gia công thép và vật liệu sinh nhiệt cao.
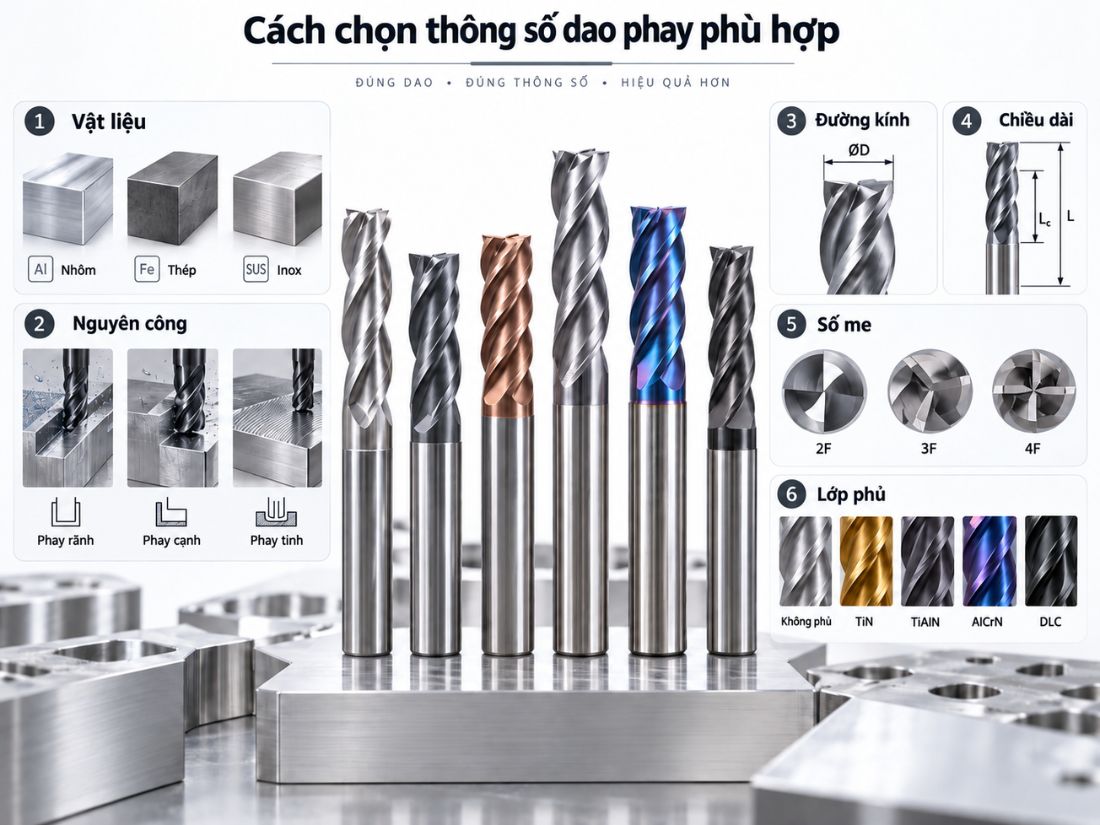
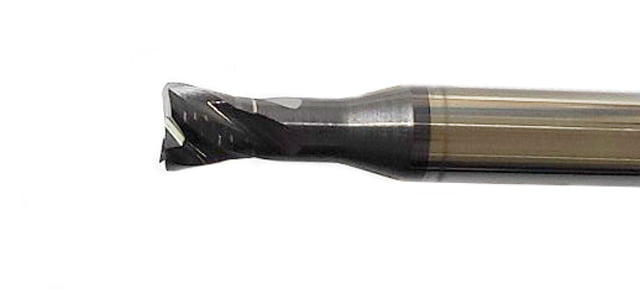
Một số gợi ý giúp lựa chọn dao phay phù hợp
Cách thiết lập chế độ cắt sau khi chọn dao phay
Sau khi lựa chọn được dao phay phù hợp, cần thiết lập chế độ cắt dựa trên vật liệu phôi, đường kính dao, số me, vật liệu dao và điều kiện gia công. Các thông số này ảnh hưởng trực tiếp đến tải cắt, khả năng thoát phoi, độ ổn định và tuổi thọ của dao.
Các thông số cần quan tâm khi chọn chế độ phay
Một số thông số cơ bản gồm:
- ho: chiều sâu cắt (depth of cut) – là chiều sâu vật liệu được cắt sau mỗi lần dao chạy qua.
- h: chiều sâu phay (feature depth) – là tổng chiều (độ) sâu vật liệu được cắt sau khi kết thúc quá trình chạy dao. Thông thường thì chiều sâu này không được quá chiều dài me cắt, trừ một số trường hợp thiết kế phôi có góc thoát hoặc dao đặc biệt.
- T: số me dao (teeth) – là số me cắt của dao.
- Lt: lượng ăn dao/răng (feed per tooth or chip load) – lượng vật liệu mà 1 me dao có thể cắt được chiều tiến dao.
- L: lượng chạy dao/vòng – lượng vật liệu mà dao có thể cắt được chiều tiến dao sau khi quay 01 vòng.
- F: tốc độ tiến dao (feed) – tốc độ tiến của dao trong quá trình cắt (mm/min hoặc inch/min).
- S: tốc độ quay dao (speed) – tốc độ quay của dao trong quá trình cắt (vòng/phú rpm).
Để tính được tốc độ tiến bàn ta dựa vào công thức sau:
F = S * Lt * T (mm/min or inch/min)
Trong đó:
- Lt tùy theo dao & vật liệu và sẽ rất khác nhau. Nhưng nếu Lt quá lớn thì sẽ gây ra tình trạng quá tải dao, nếu quá nhỏ sẽ dẫn đến việc dao trượt và nhanh mòn.
- S tùy theo dao & vật liệu sẽ có tốc độ khác nhau:


Thông thường thì:
- Giữa nhôm, đồng thau và đồng đỏ có lượng chạy dao chênh lệch khá lớn (đồng đỏ < nhôm 50%), với thép thì < 75%.
- Chạy cạnh & chạy cắt (slot) thì tùy vào độ sâu 1 cũng như độ lấn dao (step over) của nhát cắt mà có tốc độ đề nghị cũng thay đổi (tốc độ spindle).
- Với dao phay ngón thép gió (HSS end mill) thì Lt thường khoảng 0.05-0.1mm
- Với phay insert thép gió (HSS) thì với đường kính 3mm cắt nhôm, tốc độ spindle nên để 6000rpm, với dao cắt bít thì 24000rpm. Đường kính dao tỉ lệ nghịch với tốc độ spindle.
Những lỗi thường gặp khi chọn thông số dao phay
Một số lỗi phổ biến gồm:
- Chỉ chọn dao theo đường kính mà bỏ qua số me, chiều dài lưỡi, lớp phủ và vật liệu dao.
- Chọn dao quá dài, làm tăng độ võng và rung khi gia công.
- Chọn số me không phù hợp với khả năng thoát phoi và nguyên công.
- Dùng lớp phủ hoặc hình học dao không phù hợp với vật liệu phôi.
- Áp dụng cùng một RPM và feed cho nhiều loại dao khác nhau.
Nếu chưa xác định được loại dao phù hợp, nên ưu tiên nhà cung cấp có đội ngũ kỹ thuật am hiểu gia công CNC để được tư vấn theo vật liệu, nguyên công và điều kiện máy thực tế.
Tại CNC Ánh Kim, các dòng dao được cung cấp với thông số kỹ thuật và quy cách rõ ràng, giúp khách hàng dễ tra cứu, lựa chọn và mua hàng. Bên cạnh đó, chúng tôi có đội ngũ kỹ thuật sẵn sàng hỗ trợ tư vấn dựa trên vật liệu gia công, yêu cầu nguyên công và điều kiện sử dụng thực tế.
Quý khách hàng có thể liên hệ đến CNC Ánh Kim thông qua các kênh:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline/ Zalo: 0886113609
- Fanpage: fb.com/cncanhkim
Câu hỏi thường gặp khi chọn thông số dao phay
Dao phay càng nhiều me có càng tốt không?
Không. Dao nhiều me có thể tăng số lưỡi tham gia cắt và độ cứng vững, nhưng không gian thoát phoi sẽ giảm. Số me cần chọn theo vật liệu và nguyên công thực tế.
Nên chọn dao phay dài hay ngắn?
Nên chọn dao có chiều dài vừa đủ để tiếp cận vùng gia công. Dao nhô quá dài dễ tăng độ võng và rung, ảnh hưởng đến độ chính xác và tuổi thọ dao.
Dao phay cùng đường kính có dùng chung chế độ cắt không?
Không nên. RPM và feed còn phụ thuộc vào số me, vật liệu dao, lớp phủ, vật liệu phôi và điều kiện gia công của từng dòng dao.
Thông số RPM và feed nên lấy ở đâu?
Nên ưu tiên catalogue hoặc dữ liệu cắt do nhà sản xuất cung cấp, sau đó hiệu chỉnh theo độ cứng vững của máy, chiều sâu cắt, độ nhô dao và tình trạng thoát phoi thực tế.
Việc lựa chọn đúng thông số dao phay cần dựa trên vật liệu gia công, nguyên công, đường kính, số me, chiều dài dao, góc xoắn và lớp phủ thay vì chỉ xem một yếu tố riêng lẻ. Sau khi chọn đúng dao, chế độ cắt cũng cần được thiết lập theo dữ liệu khuyến nghị và điều kiện gia công thực tế để đảm bảo độ ổn định, chất lượng bề mặt và tuổi thọ dụng cụ.
Hy vọng những thông tin trên giúp bạn hiểu rõ hơn cách lựa chọn và thiết lập thông số dao phay phù hợp cho từng yêu cầu gia công CNC.