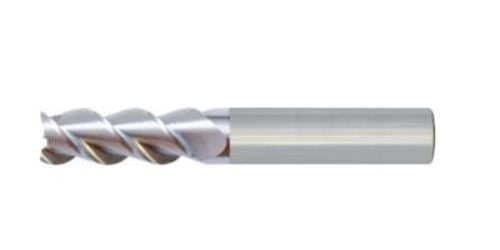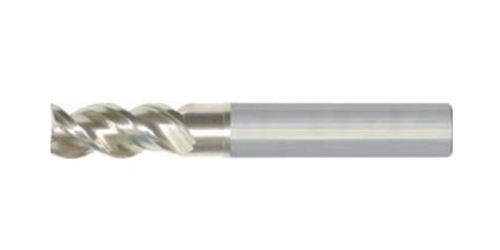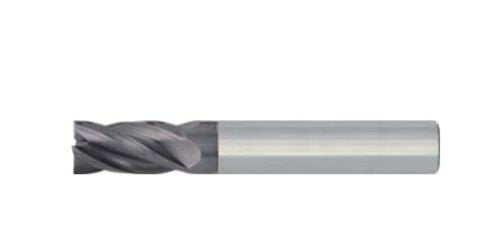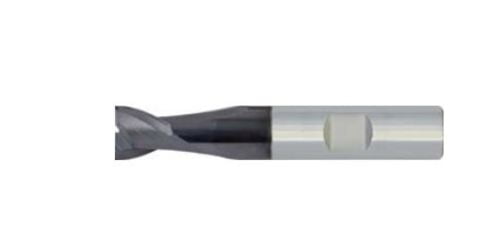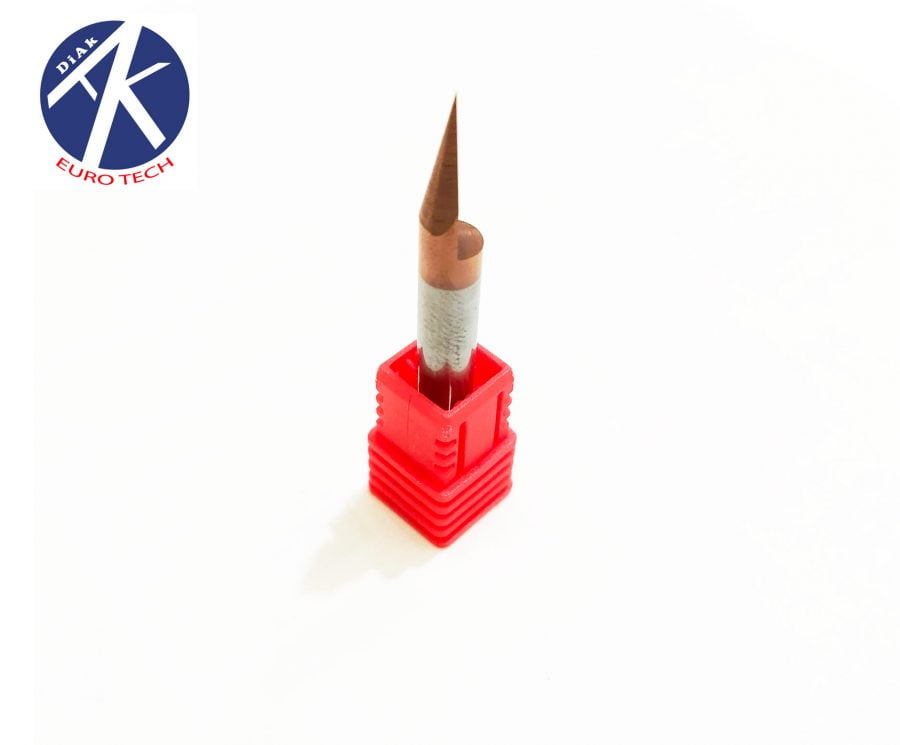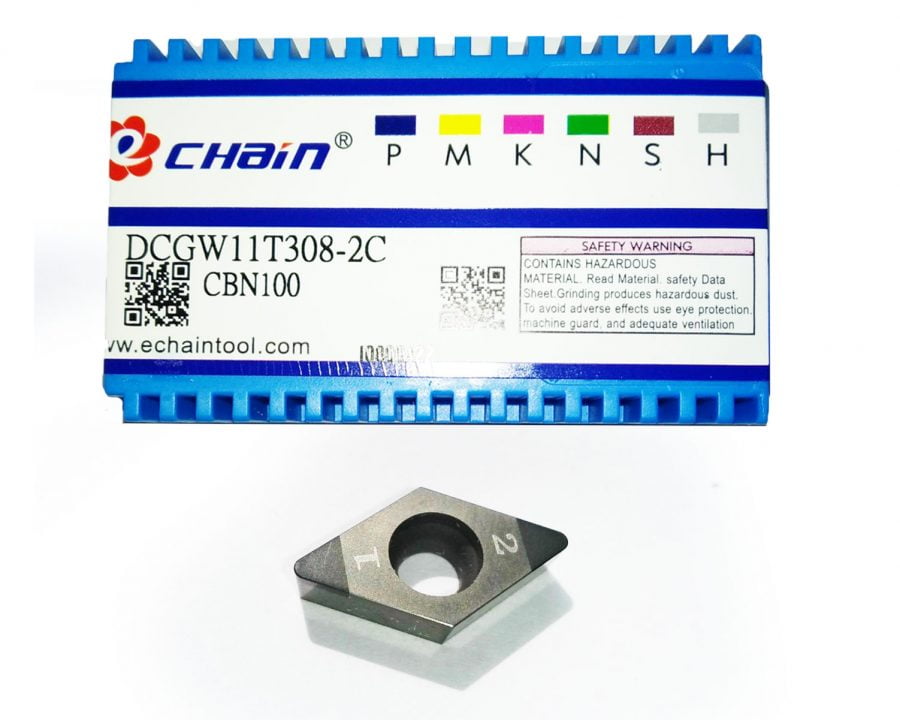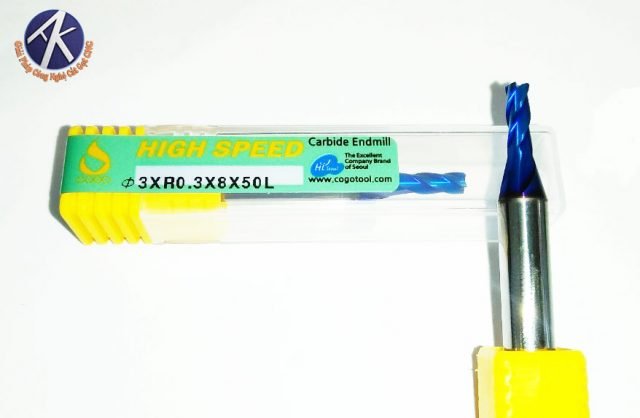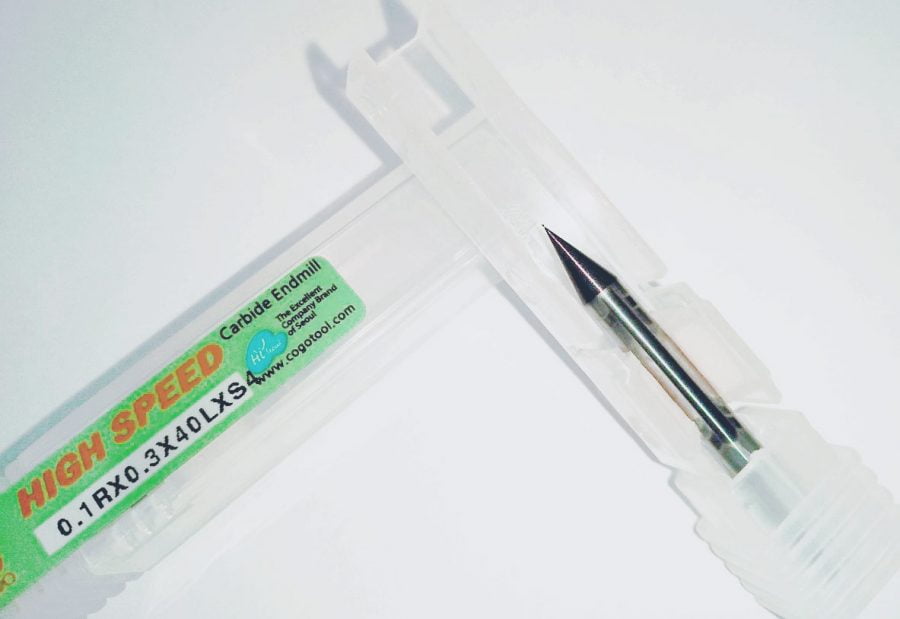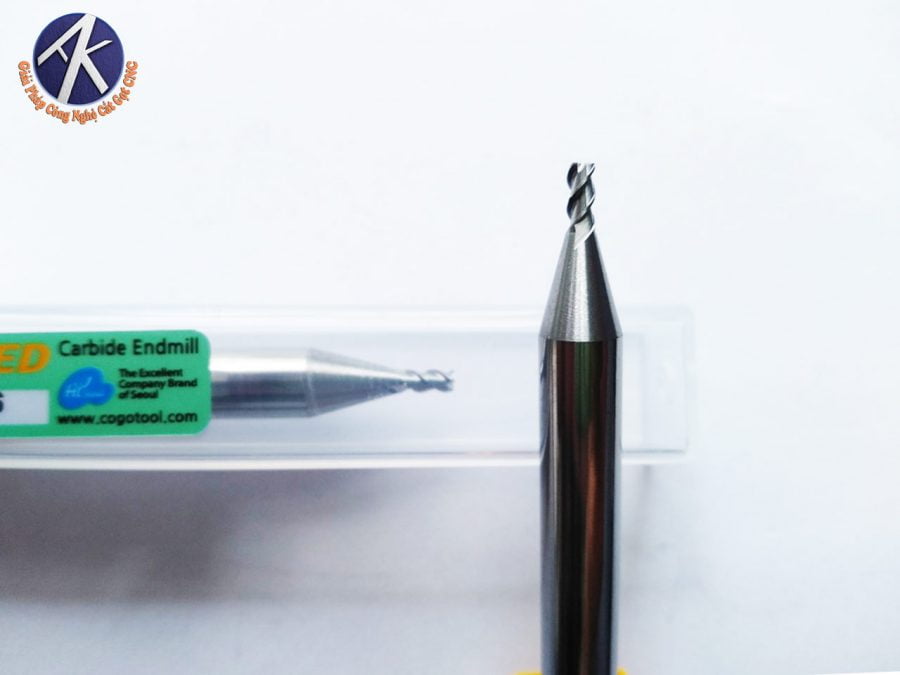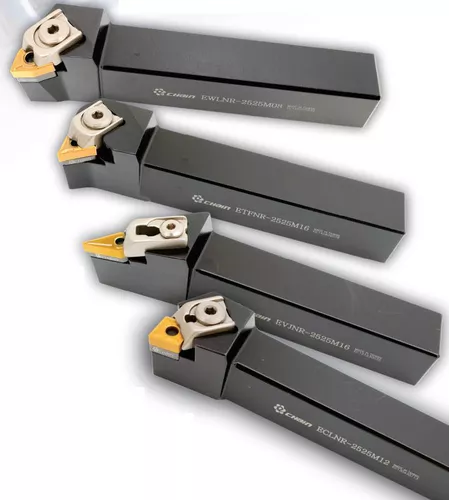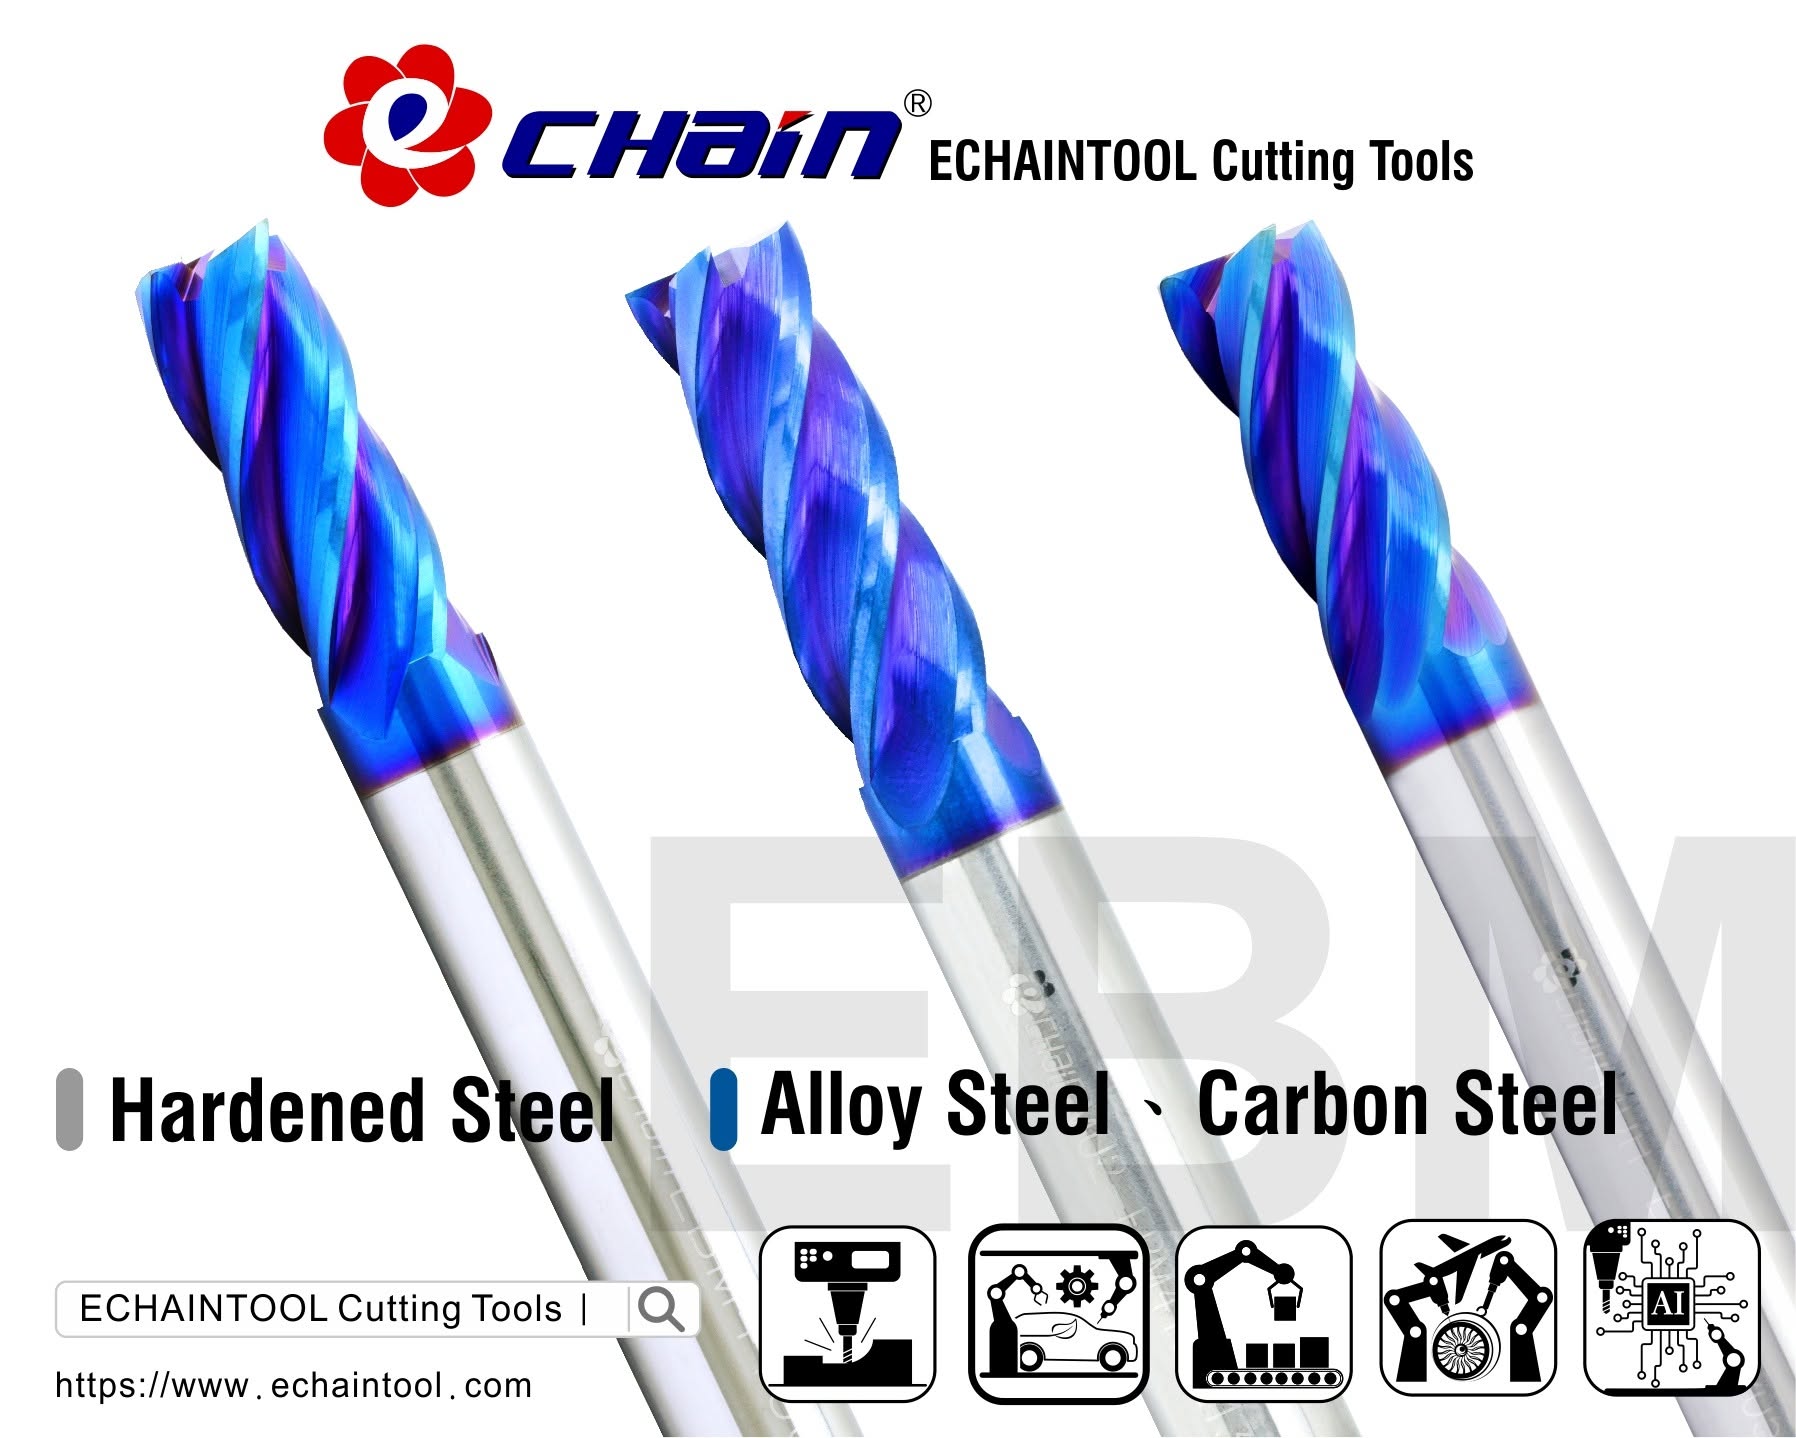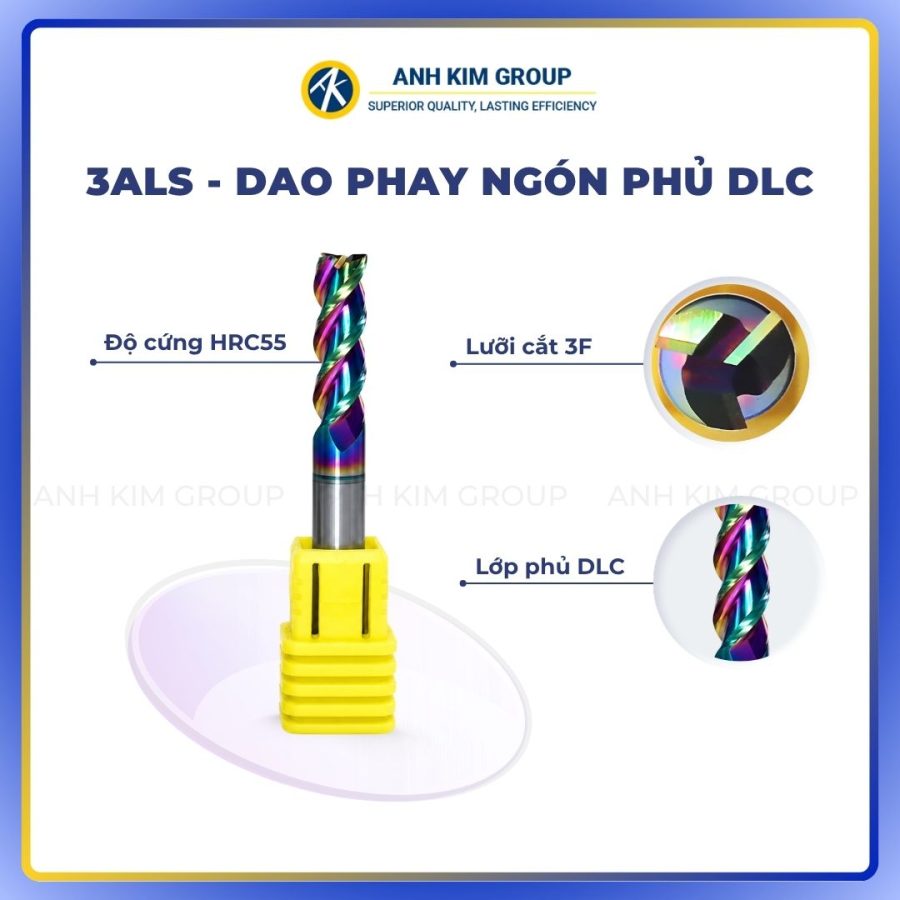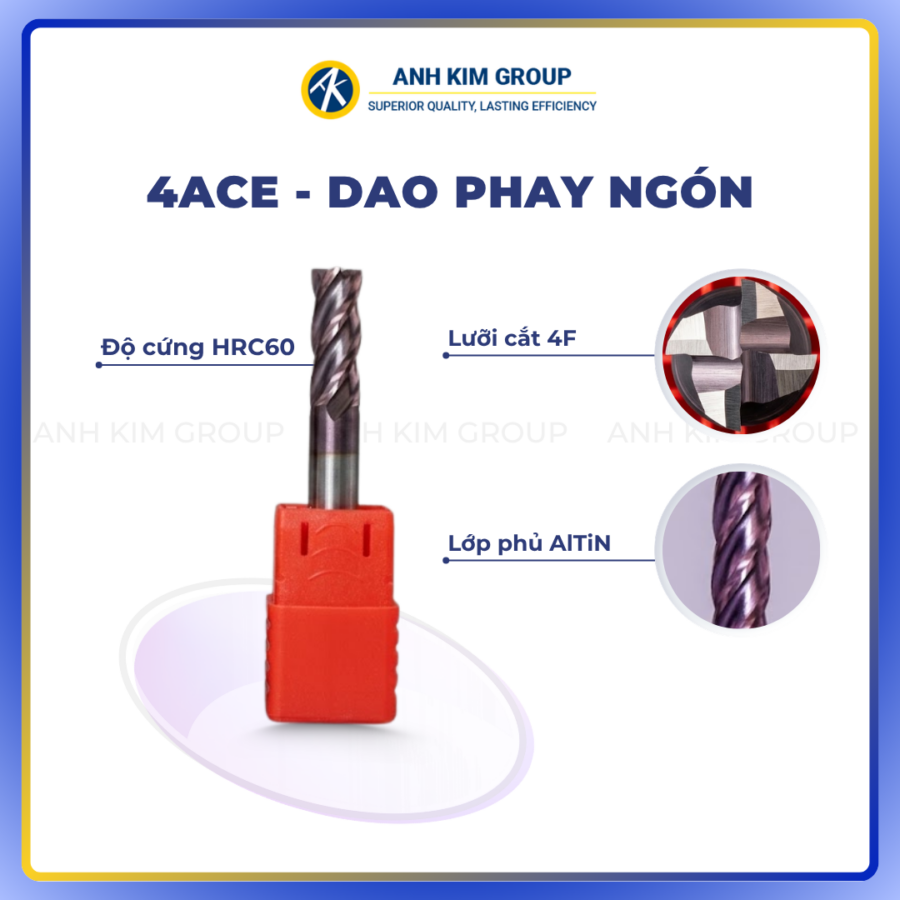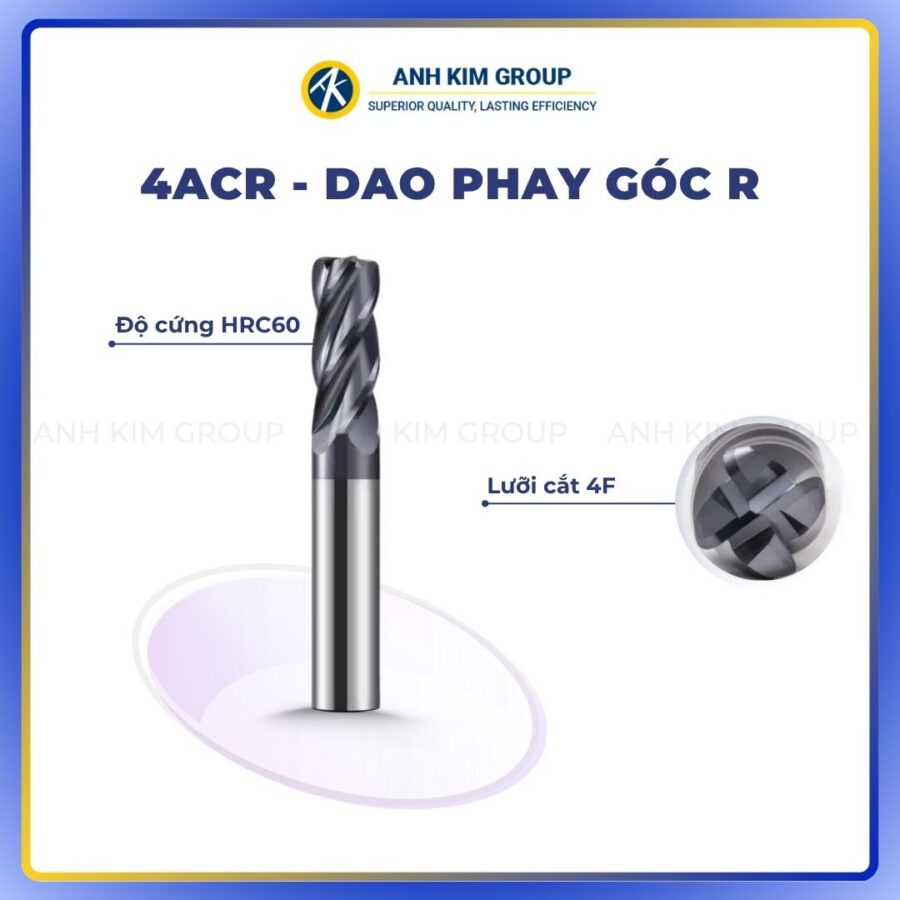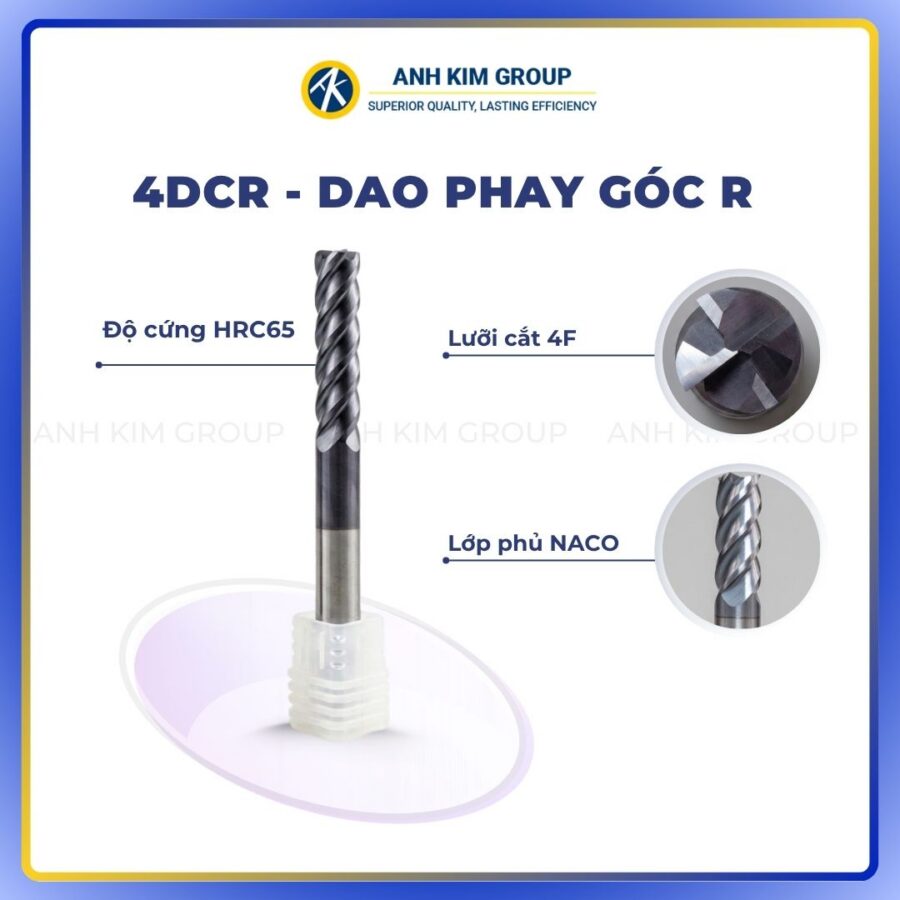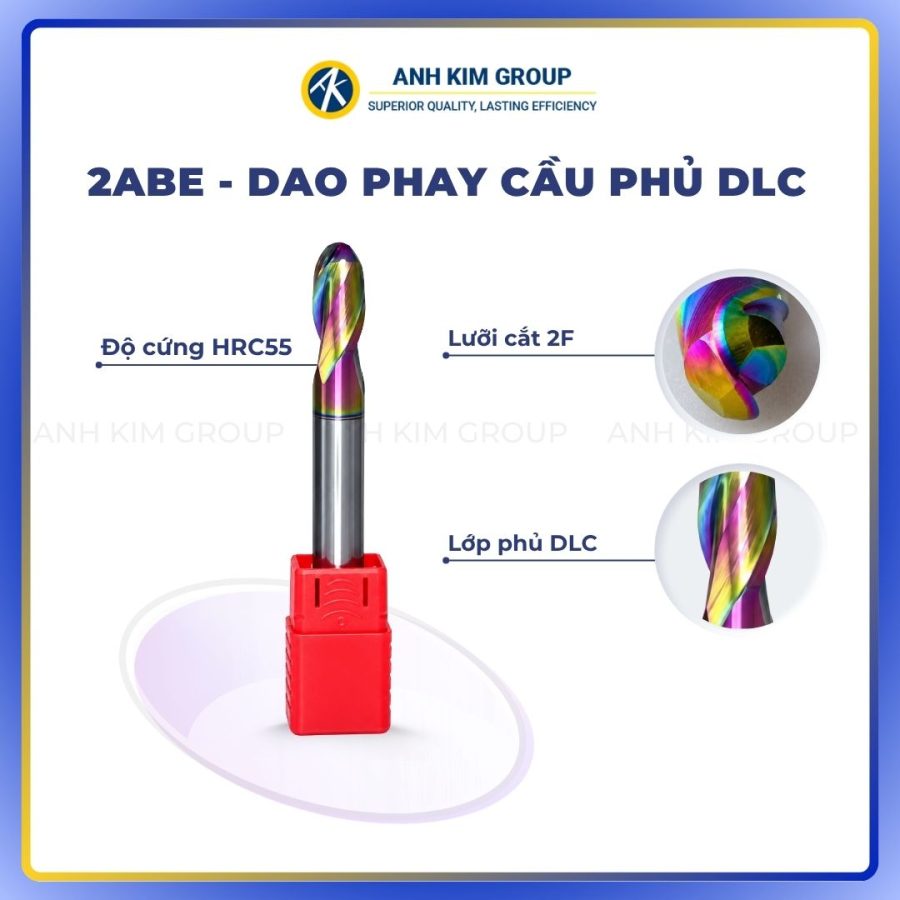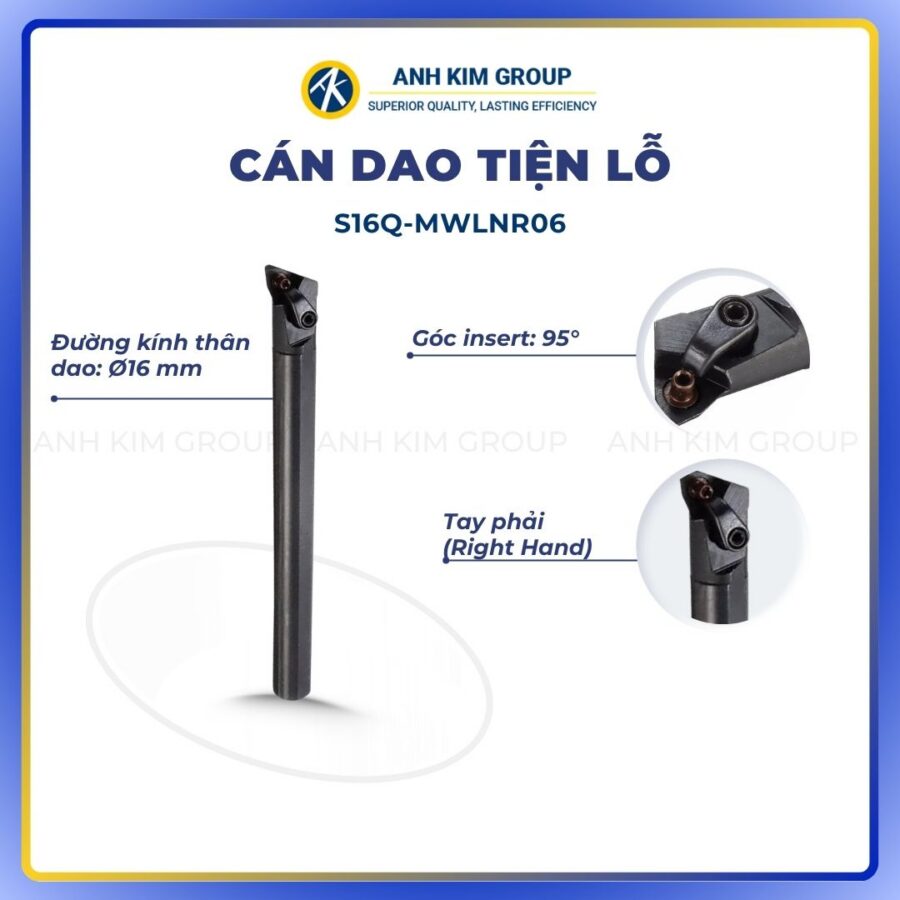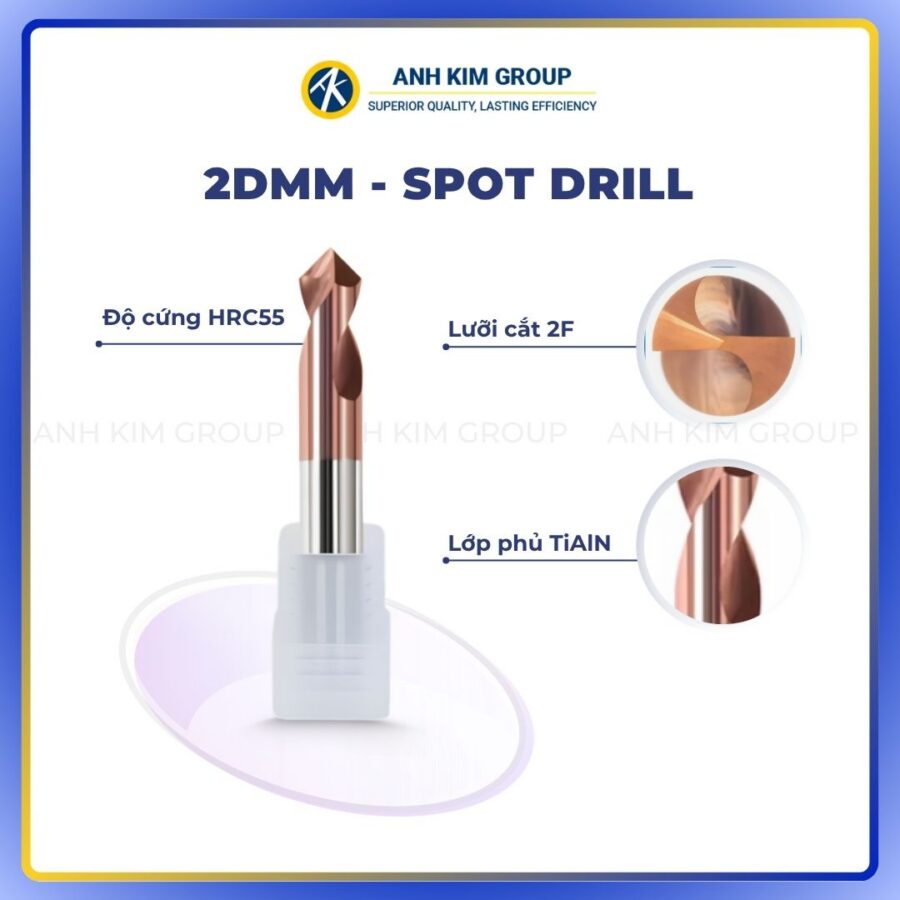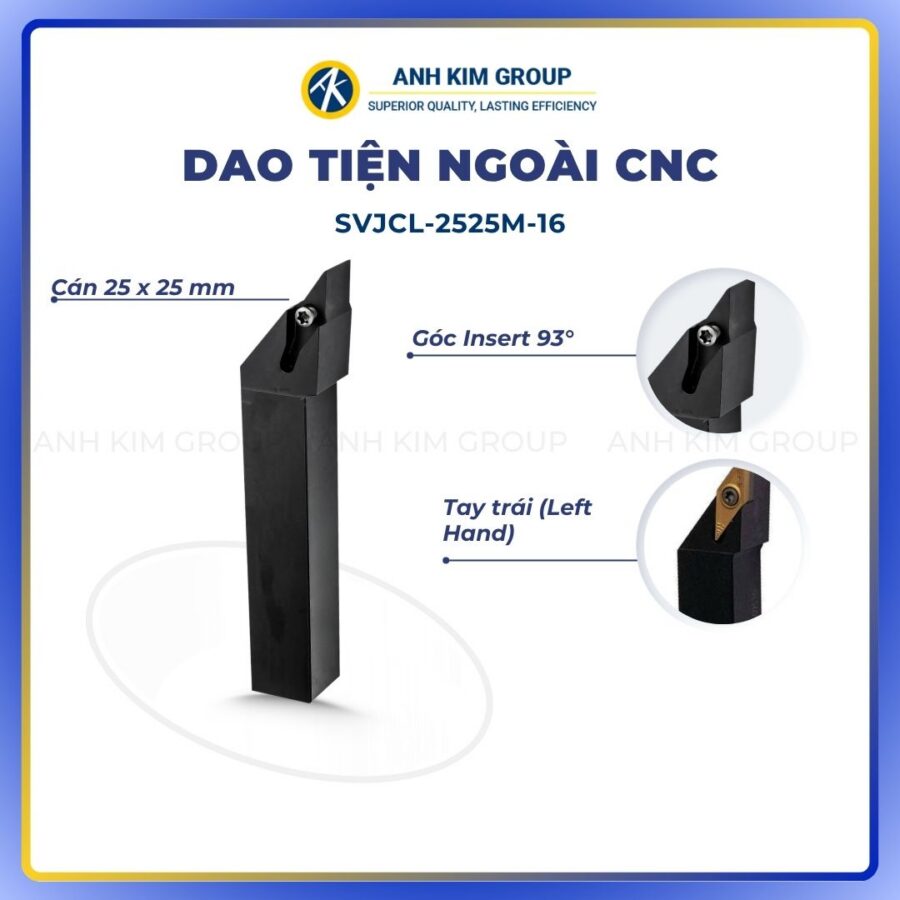

Dao phay vát mép là một trong những loại dao được sử dụng phổ biến trong gia công CNC để xử lý các cạnh sắc và hoàn thiện biên dạng chi tiết sau quá trình cắt gọt. Tùy theo thiết kế và góc cắt, dao có thể được dùng cho nhiều nguyên công như vát mép, phá bavia, gia công miệng lỗ, tạo cạnh nghiêng hoặc hỗ trợ định vị trước khi khoan. Việc lựa chọn đúng loại dao phay vát mép không chỉ giúp cải thiện chất lượng bề mặt mà còn góp phần nâng cao độ ổn định và hiệu quả gia công. Cùng CNC Ánh Kim tìm hiểu chi tiết về công dụng, đặc điểm và cách lựa chọn dao phay vát mép phù hợp trong bài viết dưới đây.
Dao phay vát mép là gì?
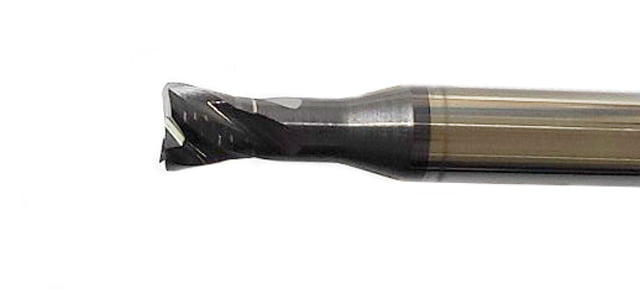
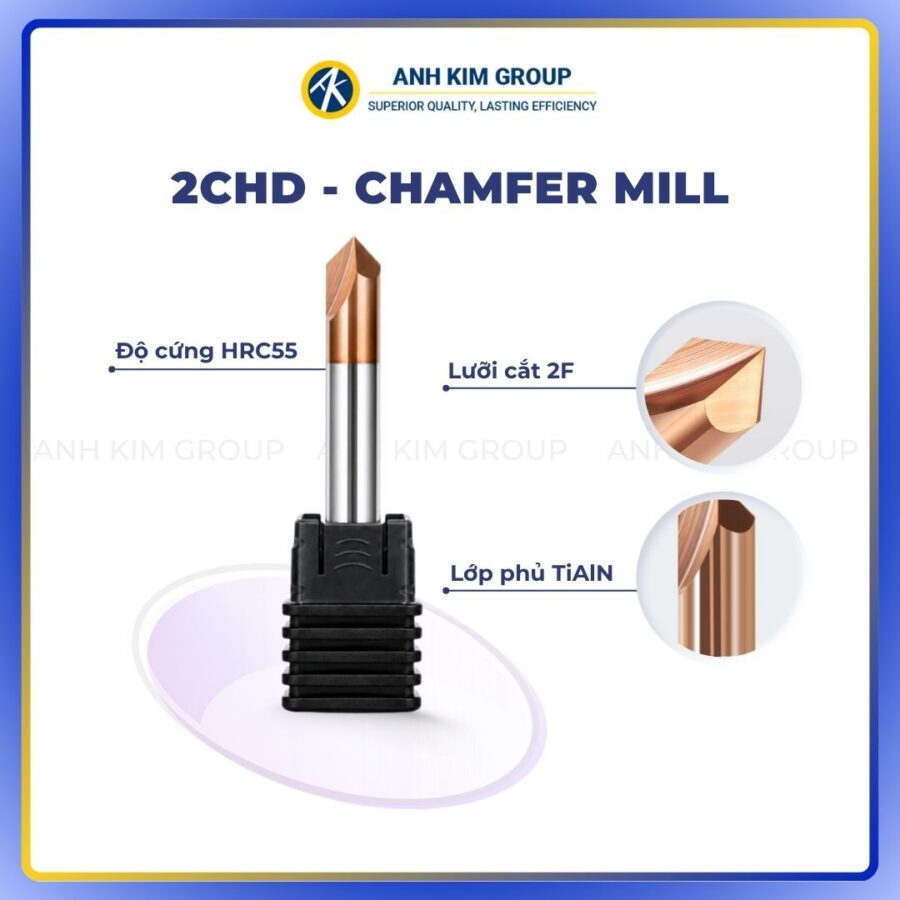
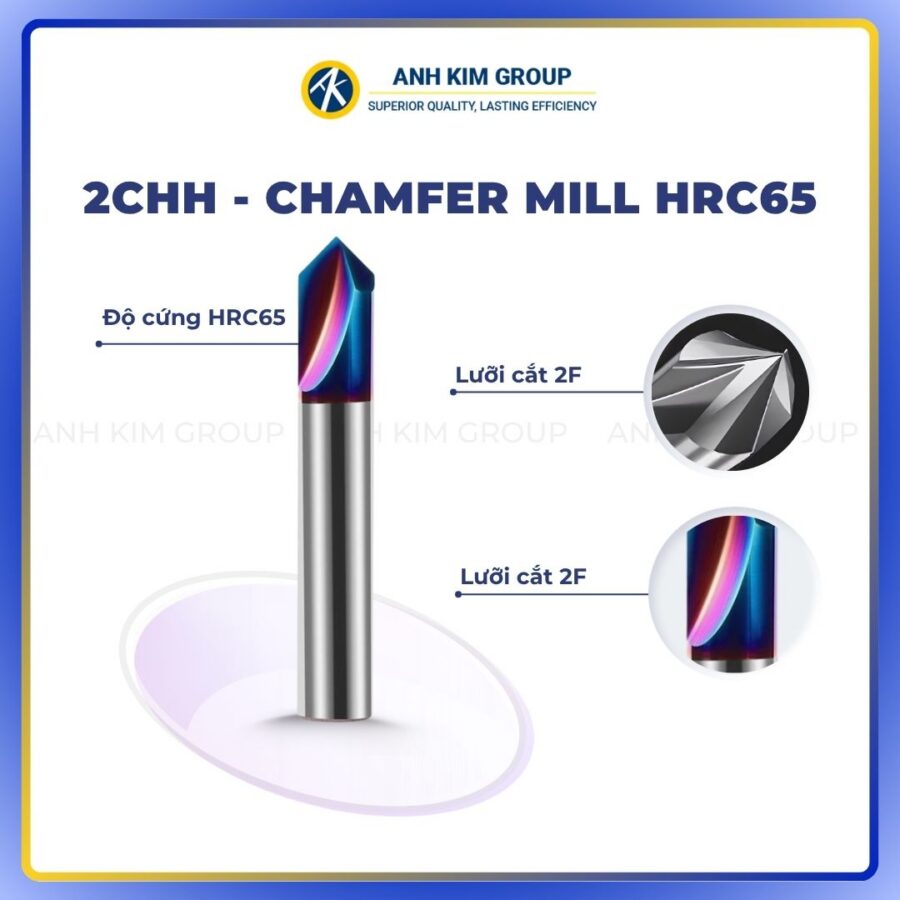
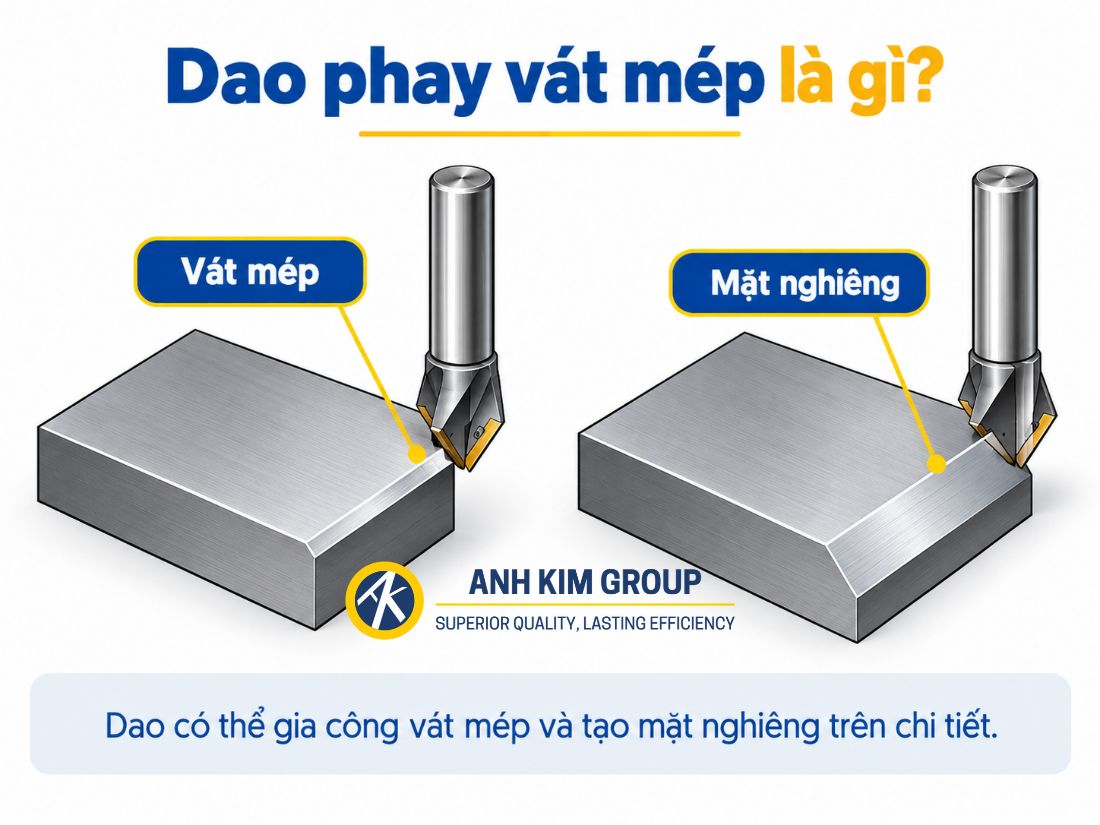
Dao phay vát mép (Chamfer Mill) là dụng cụ cắt dùng để tạo bề mặt nghiêng tại cạnh chi tiết, giúp loại bỏ cạnh sắc và hoàn thiện biên dạng sau gia công CNC. Tùy thiết kế và góc cắt, dao còn có thể được dùng để phá bavia, gia công miệng lỗ, khoét loe hoặc hỗ trợ định vị trước khi khoan.
Trong cơ khí, chamfer (vát mép) và bevel (mặt nghiêng) có ý nghĩa gần nhau nhưng không hoàn toàn giống nhau. Chamfer thường là phần vát nhỏ tại cạnh giao giữa hai bề mặt, trong khi bevel thường chỉ một vùng nghiêng lớn hơn trên chi tiết.
Nhờ lưỡi cắt được bố trí theo góc xác định, dao phay vát mép có thể tạo cả mép vát nhỏ và bề mặt nghiêng lớn hơn, tùy theo hình học dao, chiều sâu cắt và đường chạy dao.
Dao vát mép còn được gọi với tên thông dụng là Chamfer Mill
Cấu tạo và đặc điểm của dao phay vát mép
Dao phay vát mép có thiết kế đặc trưng với phần lưỡi cắt được tạo theo một góc xác định, cho phép gia công trực tiếp các cạnh nghiêng, mép vát và một số biên dạng góc trên chi tiết. Tùy từng dòng dao, cấu tạo có thể khác nhau về số me, góc cắt, đường kính, chiều dài lưỡi và vật liệu chế tạo.
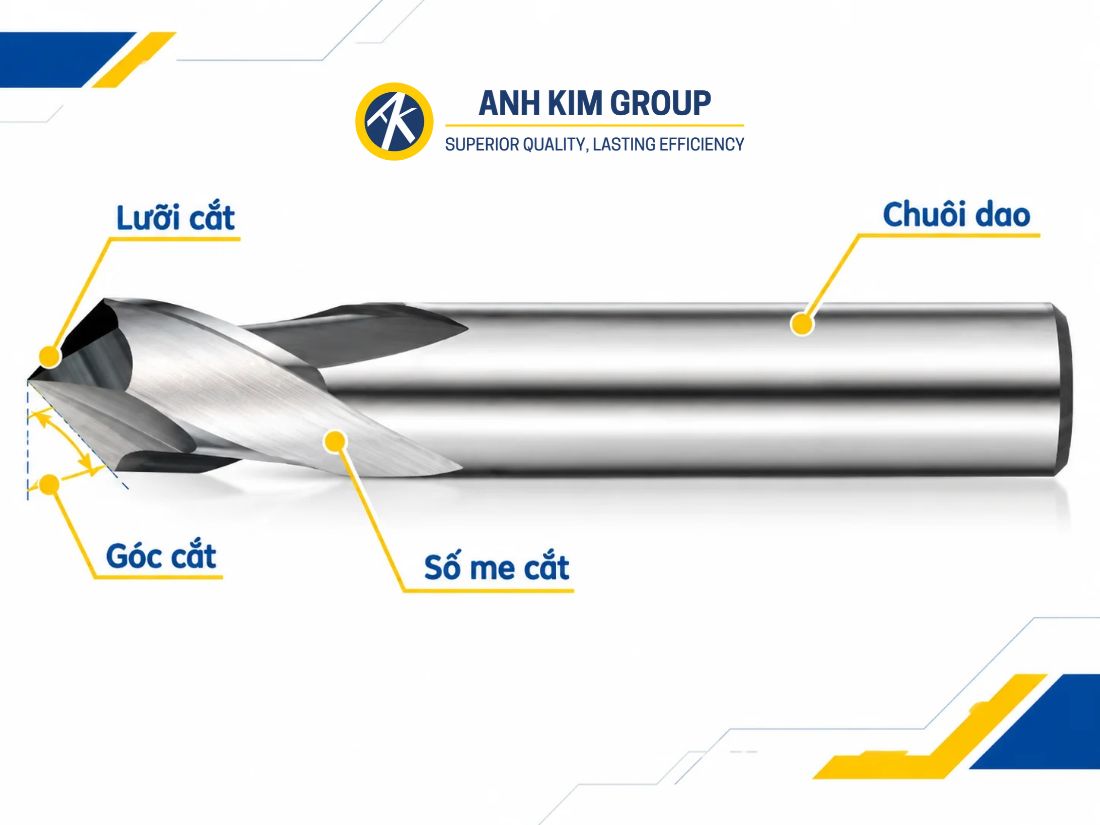
Cấu tạo và đặc điểm quan trọng của dao vát mép
Góc cắt
Góc cắt là đặc điểm quan trọng quyết định hình dạng mép vát sau gia công. Các góc phổ biến thường gặp gồm 60°, 90° và 120°, bên cạnh một số góc chuyên dụng khác. Khi lựa chọn cần đối chiếu với góc vát yêu cầu trên bản vẽ để tránh sai lệch biên dạng.
Số me cắt
Dao phay vát mép có thể được thiết kế với 1, 2 hoặc nhiều me cắt. Số me ảnh hưởng đến khả năng thoát phoi, độ ổn định khi cắt và chất lượng bề mặt. Dao ít me thường có khoảng thoát phoi lớn hơn, trong khi dao nhiều me có thể tăng số lần lưỡi cắt tiếp xúc trong mỗi vòng quay.
Đường kính và kích thước chuôi
Đường kính phần cắt quyết định phạm vi mép vát mà dao có thể gia công, còn kích thước chuôi cần phù hợp với bầu kẹp và trục chính của máy. Khi chọn dao cũng cần xem xét chiều dài tổng thể và chiều dài làm việc để đảm bảo đủ khả năng tiếp cận vị trí gia công.
Vật liệu và lớp phủ
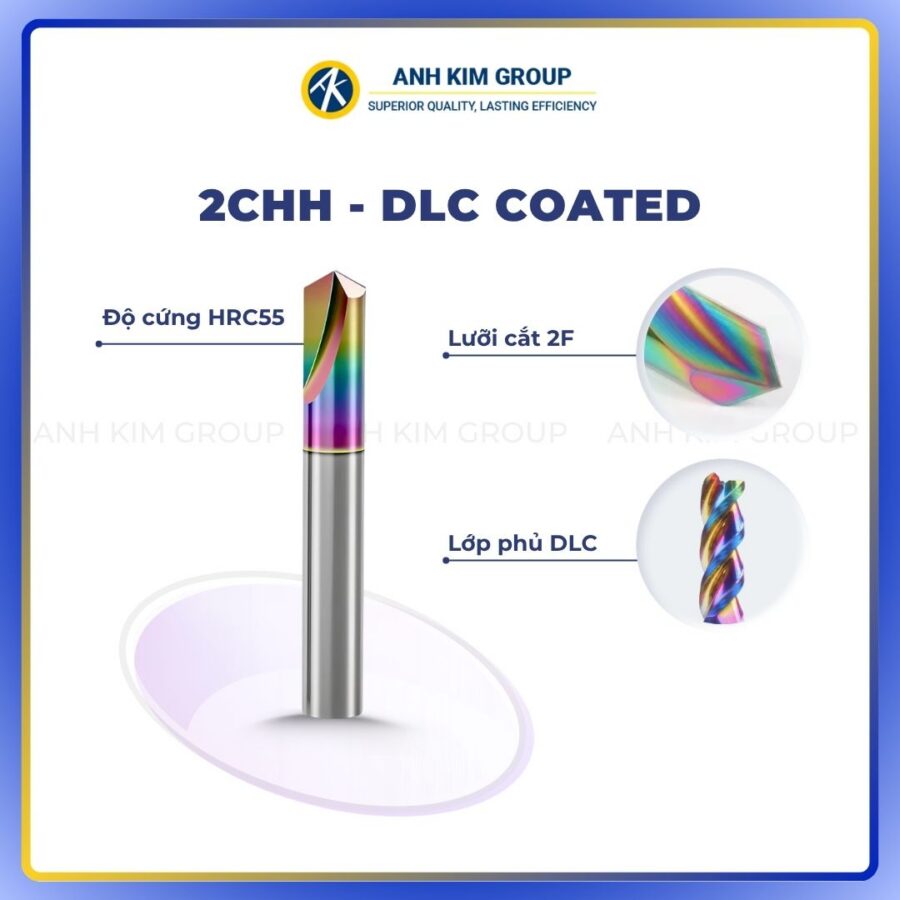
Nhiều dao phay vát mép dùng trong CNC được chế tạo từ carbide nhờ độ cứng và khả năng chịu mài mòn cao. Tùy vật liệu gia công, dao có thể ở dạng không phủ hoặc sử dụng các lớp phủ như TiAlN, AlTiN và những lớp phủ chuyên dụng khác nhằm hỗ trợ tăng khả năng chịu nhiệt, chống mài mòn và duy trì độ bền lưỡi cắt.
Nhìn chung, hiệu quả của dao phay vát mép phụ thuộc vào sự kết hợp giữa góc cắt, số me, kích thước dao, vật liệu chế tạo và điều kiện gia công thực tế.
Các góc dao phay vát mép phổ biến
Dao phay vát mép được sản xuất với nhiều góc cắt khác nhau, trong đó phổ biến nhất là 60°, 90° và 120°. Việc chọn góc dao cần dựa trên hình dạng mép vát và yêu cầu thể hiện trên bản vẽ.
Dao phay vát mép 60°
Dao 60° phù hợp với các nguyên công tạo mép vát hẹp, rãnh góc hoặc biên dạng có góc tương ứng. Loại dao này cũng có thể dùng để phá bavia và hoàn thiện cạnh chi tiết.
Dao phay vát mép 90°
Đây là loại được sử dụng phổ biến trong gia công CNC. Với góc bao 90°, dao thường được dùng để tạo mép vát 45° trên cạnh chi tiết, đồng thời có thể ứng dụng cho phá bavia và gia công miệng lỗ.
Dao phay vát mép 120°
Dao 120° tạo bề mặt nghiêng thoải hơn, phù hợp với các chi tiết yêu cầu góc vát lớn hoặc gia công miệng lỗ theo biên dạng tương ứng.
Khi lựa chọn, cần phân biệt giữa góc bao của dao và góc nghiêng của mép vát trên chi tiết để tránh sai lệch trong quá trình gia công.
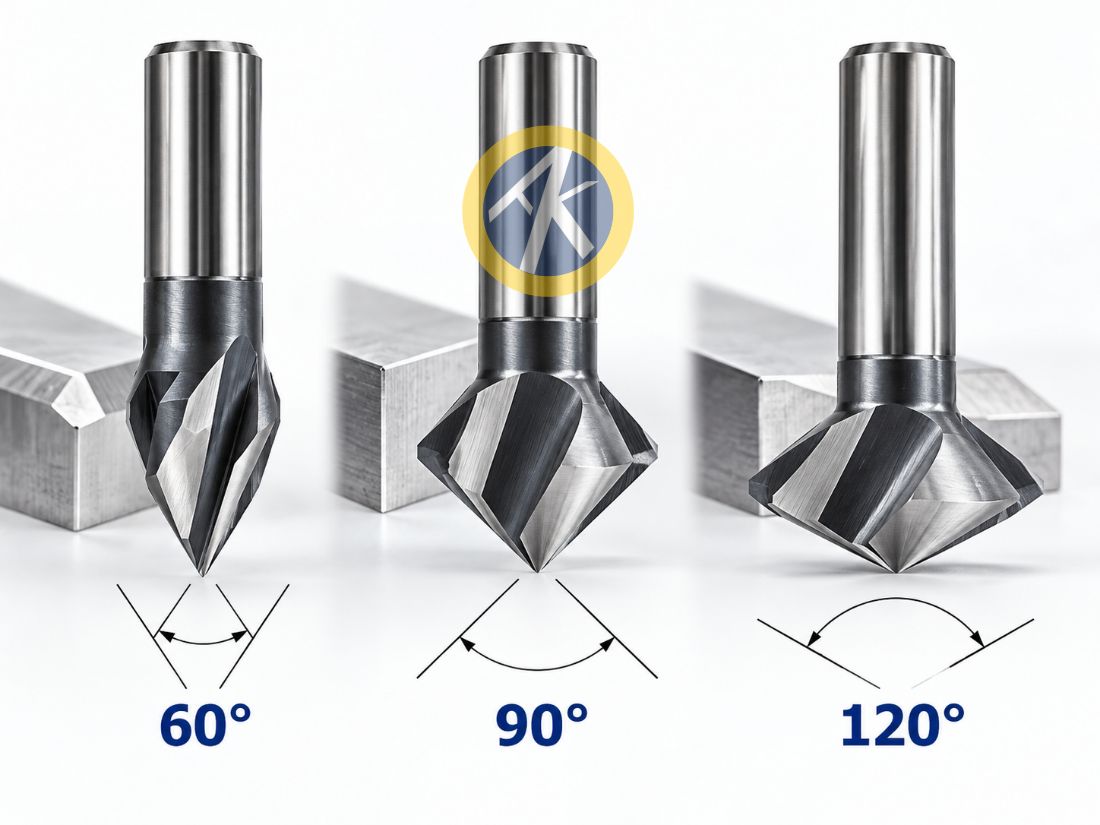
Góc dao phay vát mép phổ biến là 60 độ, 90 độ, 120 độ
Dao phay vát mép có những công dụng gì?
Dao phay vát mép không chỉ được sử dụng để tạo cạnh nghiêng trên chi tiết mà còn có thể hỗ trợ nhiều nguyên công hoàn thiện trong gia công CNC. Tùy theo hình học, góc cắt và khả năng cắt tại tâm của từng loại dao, các ứng dụng phổ biến gồm vát cạnh, phá bavia, gia công miệng lỗ và hỗ trợ định vị trước khi khoan.
Vát cạnh chi tiết
Đây là công dụng phổ biến nhất của dao phay vát mép. Dao được sử dụng để tạo một mặt nghiêng tại cạnh giao giữa hai bề mặt, giúp loại bỏ cạnh sắc và tạo hình dạng mép theo yêu cầu bản vẽ. Kích thước và góc vát phụ thuộc vào góc dao, chiều sâu cắt và vị trí đường chạy dao.
Vát mép còn giúp chi tiết thuận tiện hơn trong quá trình lắp ráp, hạn chế cạnh sắc gây ảnh hưởng khi thao tác và cải thiện mức độ hoàn thiện của sản phẩm sau gia công.
Làm sạch và phá bavia
Sau các nguyên công như phay hoặc khoan, tại mép chi tiết có thể xuất hiện bavia hoặc cạnh sắc. Dao phay vát mép có thể chạy dọc theo biên dạng với chiều sâu cắt nhỏ để loại bỏ phần vật liệu dư này trực tiếp trên máy CNC.
Thực hiện phá bavia ngay trong quá trình gia công giúp giảm công đoạn xử lý thủ công và duy trì độ đồng đều giữa các chi tiết. Tuy nhiên, chiều sâu và lượng chạy dao cần được kiểm soát phù hợp để tránh tạo mép vát quá lớn hoặc phát sinh bavia thứ cấp.
Gia công miệng lỗ và khoét loe
Dao phay vát mép có thể được sử dụng để tạo phần vát tại miệng lỗ sau khi khoan, giúp loại bỏ cạnh sắc và hoàn thiện khu vực tiếp giáp của lỗ. Một số loại dao còn có thể thực hiện nguyên công khoét loe để tạo bề mặt côn tại miệng lỗ.
Ứng dụng này thường được sử dụng khi cần tạo vị trí cho đầu vít chìm hoặc khi bản vẽ yêu cầu một góc côn cụ thể. Khi gia công, cần lựa chọn góc dao phù hợp với hình dạng miệng lỗ và góc đầu vít để đảm bảo kích thước sau gia công.
Hỗ trợ định vị trước khi khoan
Một số loại dao phay vát mép có đầu nhọn và khả năng cắt tại tâm có thể được sử dụng để tạo điểm dẫn hướng trước khi khoan. Phần lõm ban đầu giúp mũi khoan tiếp cận đúng vị trí, từ đó hạn chế hiện tượng mũi khoan bị trượt hoặc lệch khỏi tâm khi bắt đầu cắt.
Tuy nhiên, không phải mọi dao phay vát mép đều có thể thực hiện nguyên công này. Các loại dao không có khả năng cắt tại tâm chủ yếu phù hợp với vát mép và phá bavia. Khi dùng để định vị, góc đầu dao cũng cần phù hợp với hình học của mũi khoan sử dụng ở bước tiếp theo.
Gia công rãnh hoặc biên dạng góc
Tùy theo thiết kế lưỡi cắt và góc dao, một số dao phay vát mép còn có thể được sử dụng để gia công các rãnh chữ V, cạnh nghiêng hoặc biên dạng góc trên chi tiết. Đây là ứng dụng thường gặp khi cần tạo hình học góc trực tiếp trên máy CNC mà không phải sử dụng thêm nhiều dụng cụ khác.
Khả năng thực hiện nguyên công này phụ thuộc vào hình dạng dao, góc cắt và kích thước vùng gia công, vì vậy cần lựa chọn đúng loại dao theo yêu cầu của bản vẽ.
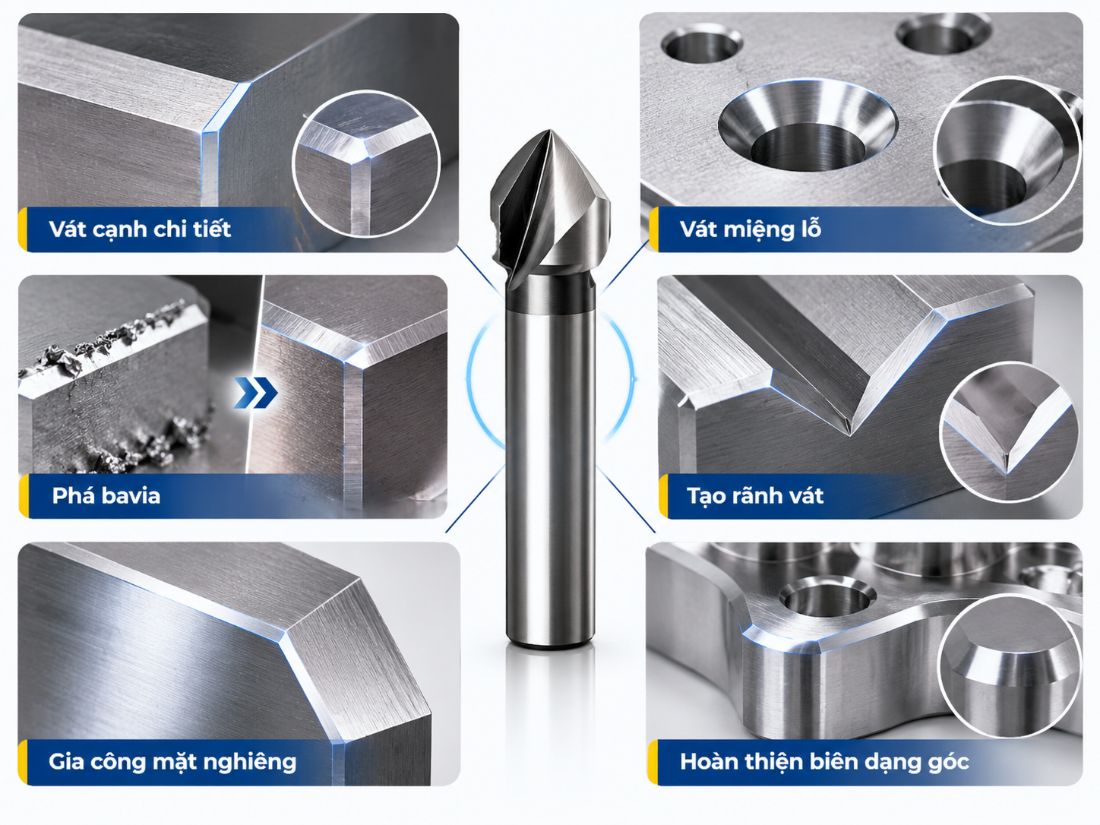
Công dụng nổi bật của dao phay vát mép
Kinh nghiệm chọn và sử dụng dao phay vát mép phù hợp
Để dao phay vát mép làm việc ổn định và tạo đúng biên dạng, cần lựa chọn dụng cụ phù hợp với bản vẽ, vật liệu và điều kiện gia công thực tế.
Chọn đúng góc và kích thước dao
Góc dao phải phù hợp với góc vát yêu cầu trên bản vẽ, đồng thời đường kính và chiều dài phần cắt cần đáp ứng kích thước vùng gia công. Với các vị trí khó tiếp cận, cần xem xét thêm chiều dài dao và khả năng gá kẹp.
Lựa chọn theo vật liệu gia công
Vật liệu phôi ảnh hưởng đến vật liệu dao, số me và lớp phủ sử dụng. Khi gia công nhôm cần ưu tiên khả năng thoát phoi và hạn chế bám dính, trong khi thép hoặc vật liệu có độ cứng cao đòi hỏi dao có khả năng chịu mài mòn và nhiệt tốt hơn.
Kiểm soát thông số và độ ổn định khi gia công
Tốc độ cắt, lượng chạy dao và chiều sâu cắt ảnh hưởng trực tiếp đến chất lượng mép vát. Gá đặt thiếu cứng vững hoặc dao nhô quá dài có thể gây rung, làm bề mặt xuất hiện vết dao và mép vát không đồng đều.
Nhận biết và xử lý các lỗi thường gặp
Bavia còn lại, mép vát không đều, bề mặt bị rung hoặc dao nhanh mòn thường liên quan đến thông số cắt chưa phù hợp, dao đã mòn hoặc độ cứng vững chưa đảm bảo. Khi xuất hiện các dấu hiệu này, nên kiểm tra lưỡi cắt, gá đặt và điều chỉnh chế độ cắt trước khi tiếp tục gia công.
Trong thực tế, nên ưu tiên sử dụng đúng hình học dao cho từng nguyên công thay vì bù sai lệch bằng cách tăng chiều sâu cắt. Với mép vát lớn, có thể chia thành nhiều lượt cắt để giảm tải cho dao và duy trì chất lượng bề mặt.
Nếu bạn vẫn chưa xác định được loại dao phay vát mép phù hợp với vật liệu, góc vát hoặc điều kiện gia công thực tế, có thể để lại thông tin để CNC Ánh Kim hỗ trợ tư vấn. CNC Ánh Kim có đội ngũ kỹ thuật hỗ trợ lựa chọn dao theo yêu cầu bản vẽ, vật liệu và nguyên công, đồng thời cung cấp đa dạng các dòng dao phay như dao phay ngón, dao phay cầu, dao phay góc R, dao phay vát mép, vát cạnh và nhiều loại dao chuyên dụng khác phục vụ gia công CNC.
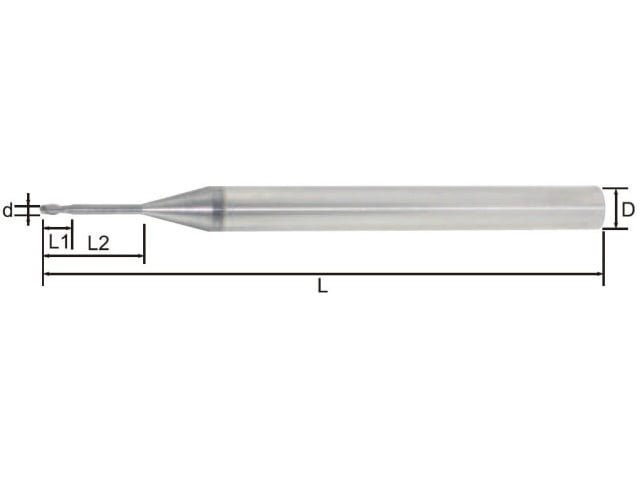
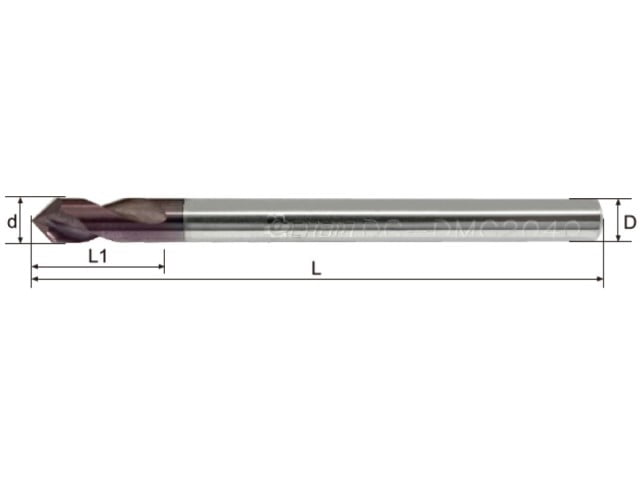
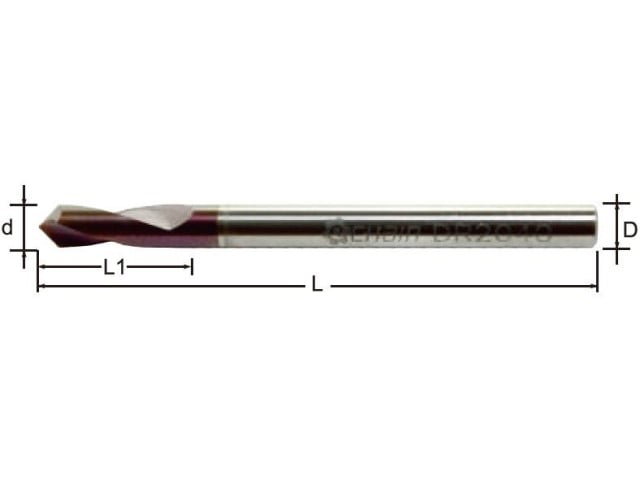
Đến với CNC ÁNH KIM Chúng tôi cung cấp cho khách hàng một số loại Dao Phay Vát Mép để thực hiện bổ trợ cho việc gia công. Có một số loại dụng cụ dưới đây:
Spotting drill : 2NPO

Centering End Millls : 2ANE

Straight Flute Taper End Mills :2ATE

Positionting Drill : DC-DMC2000, DR-DMC200

Chamfer cutter: CC-AMC
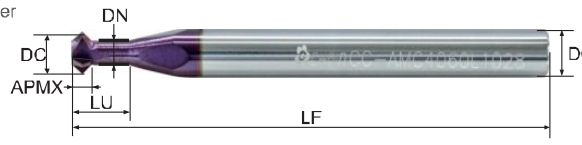
Quý khách hàng có thể liên hệ đến CNC Ánh Kim thông qua các kênh:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline/ Zalo: 0886113609
- Fanpage: fb.com/cncanhkim
Như vậy, dao phay vát mép là dụng cụ được sử dụng phổ biến trong gia công CNC để tạo mép vát, phá bavia, xử lý miệng lỗ và hoàn thiện các biên dạng góc trên chi tiết. Hiệu quả gia công phụ thuộc nhiều vào việc lựa chọn đúng góc dao, kích thước, vật liệu dao và thông số cắt phù hợp với từng ứng dụng. Vì vậy, hiểu rõ đặc điểm và công dụng của dao phay vát mép sẽ giúp quá trình gia công ổn định hơn, hạn chế sai lệch và nâng cao chất lượng bề mặt chi tiết.