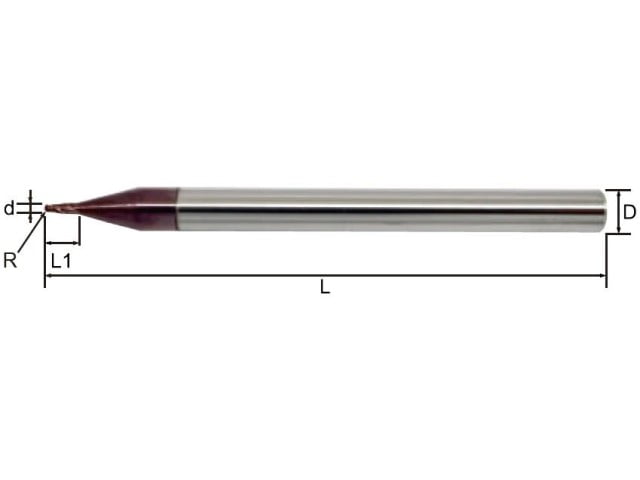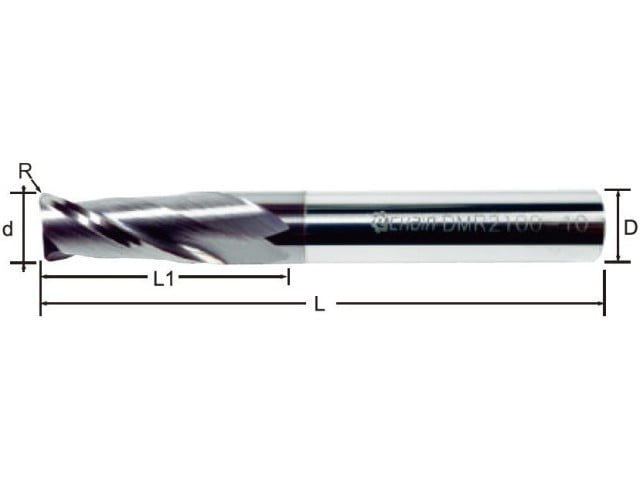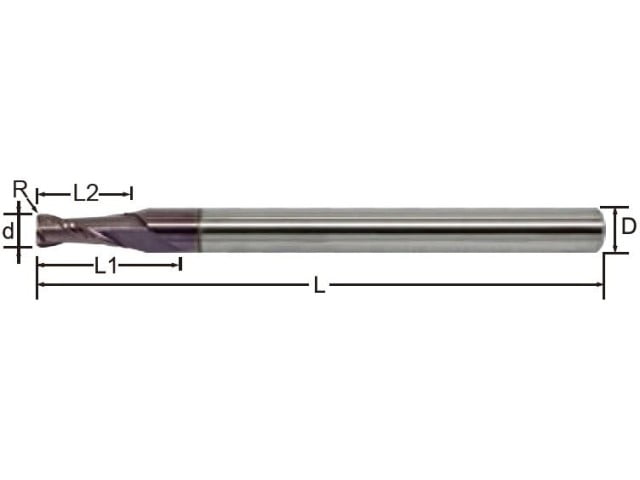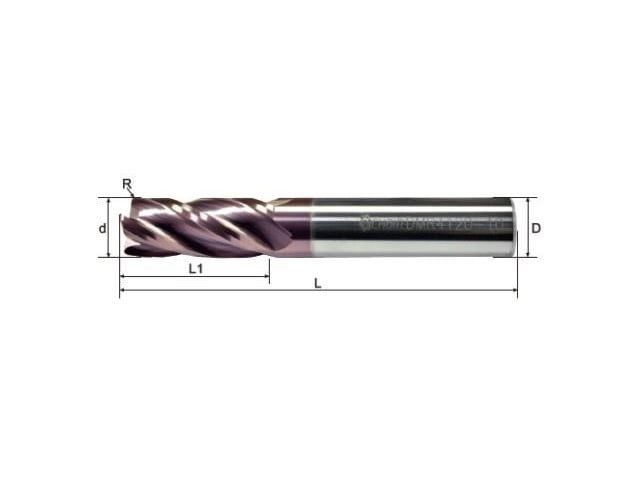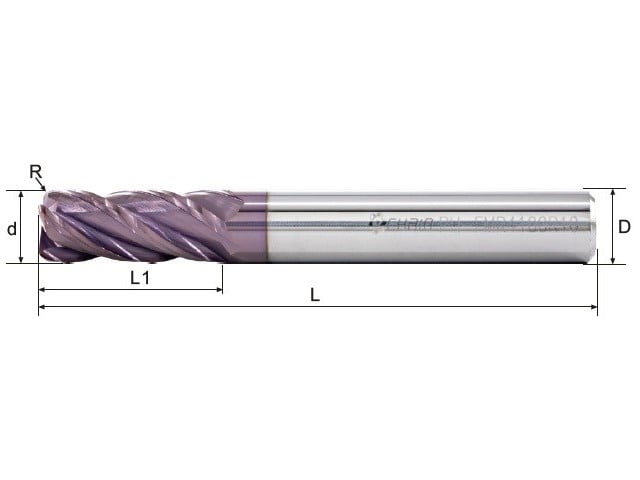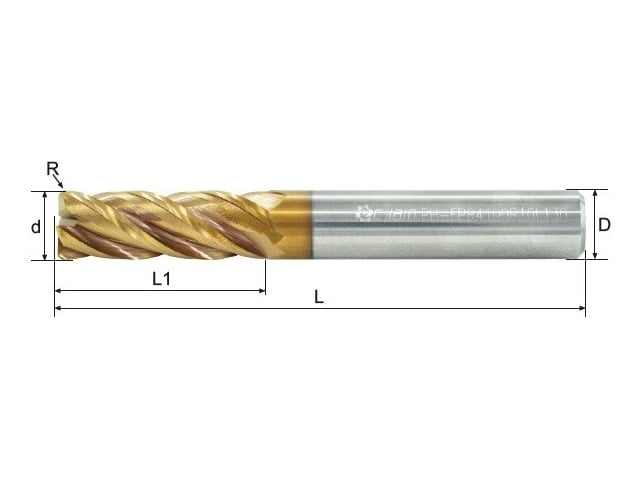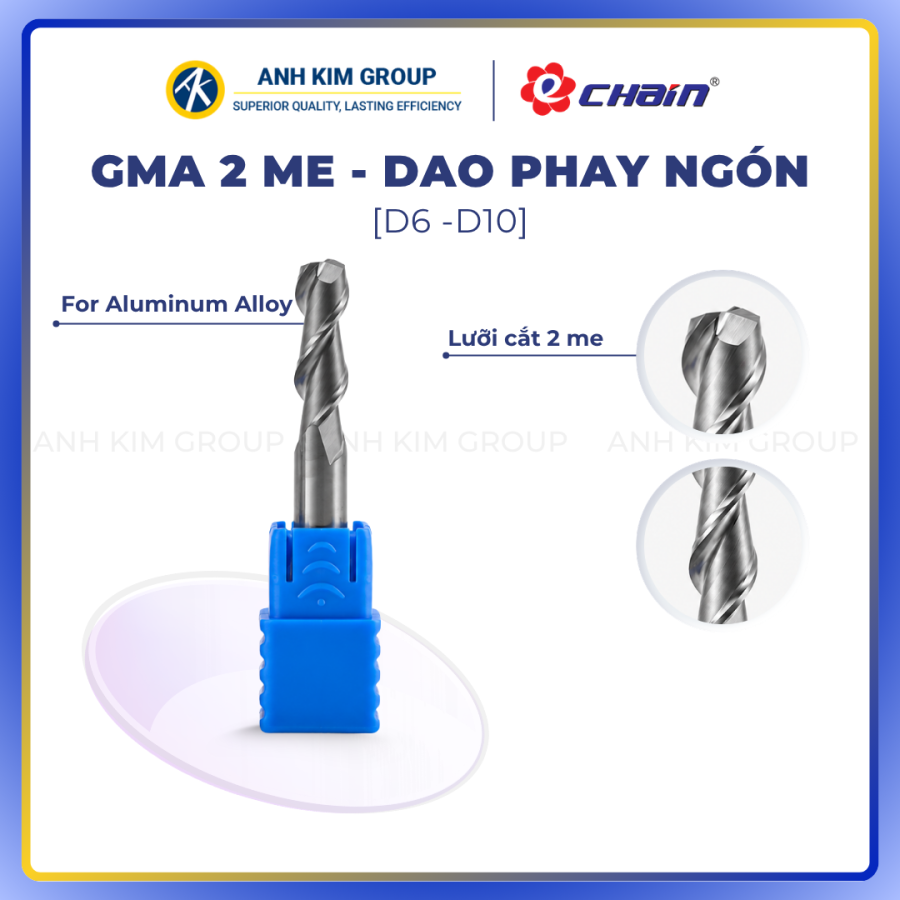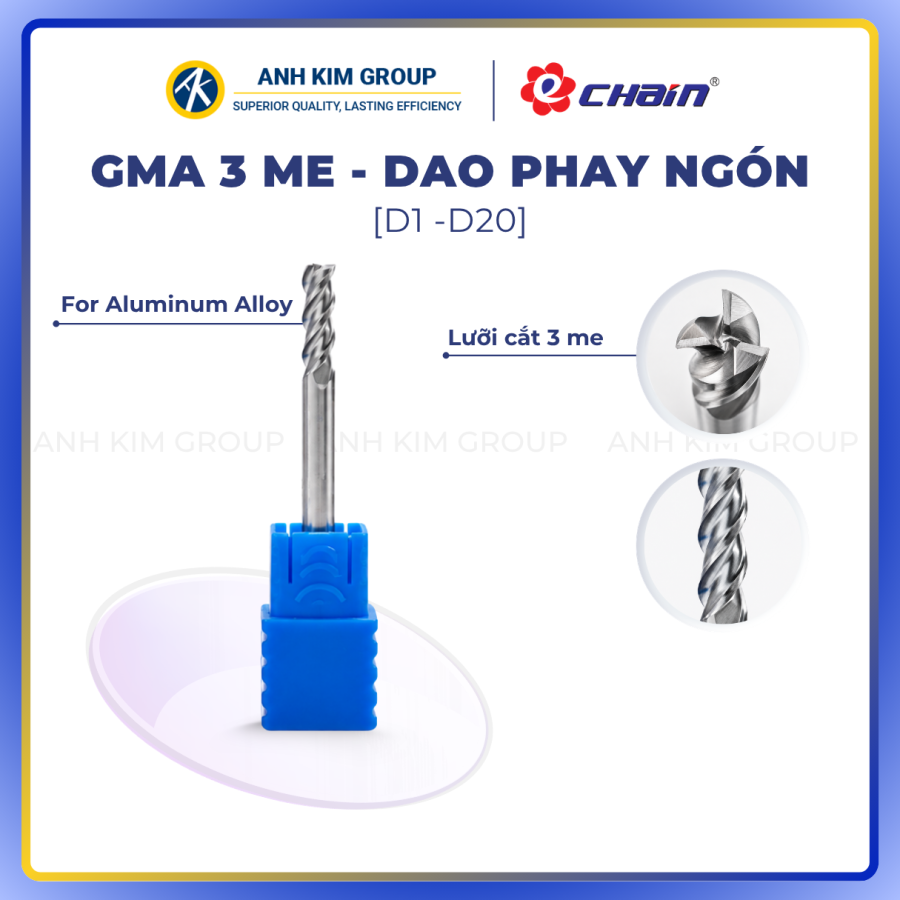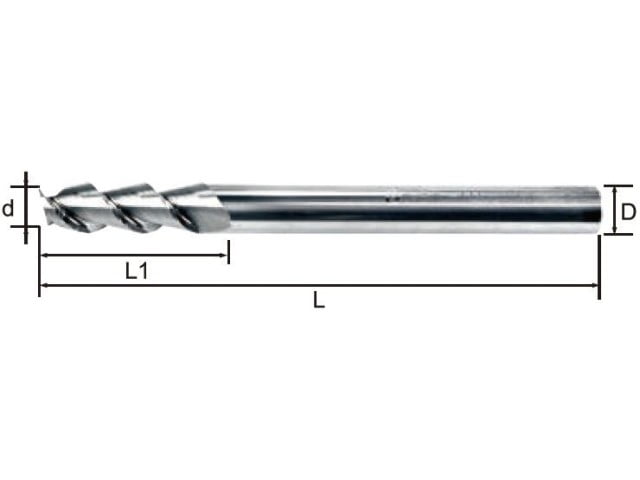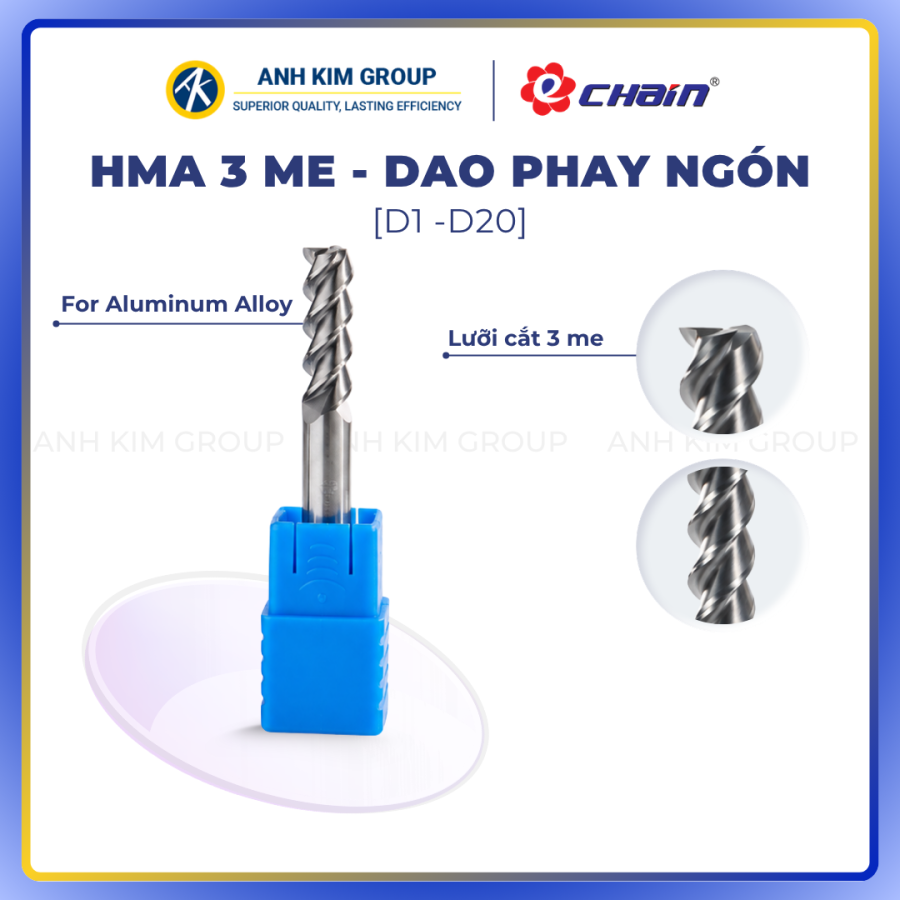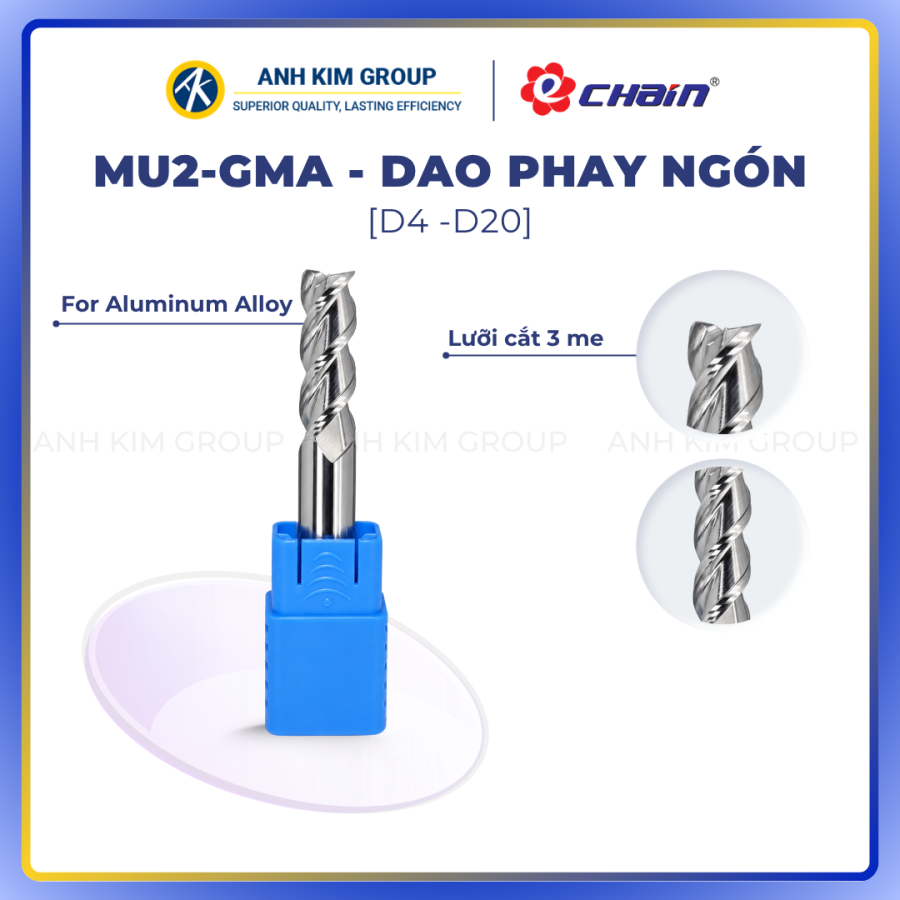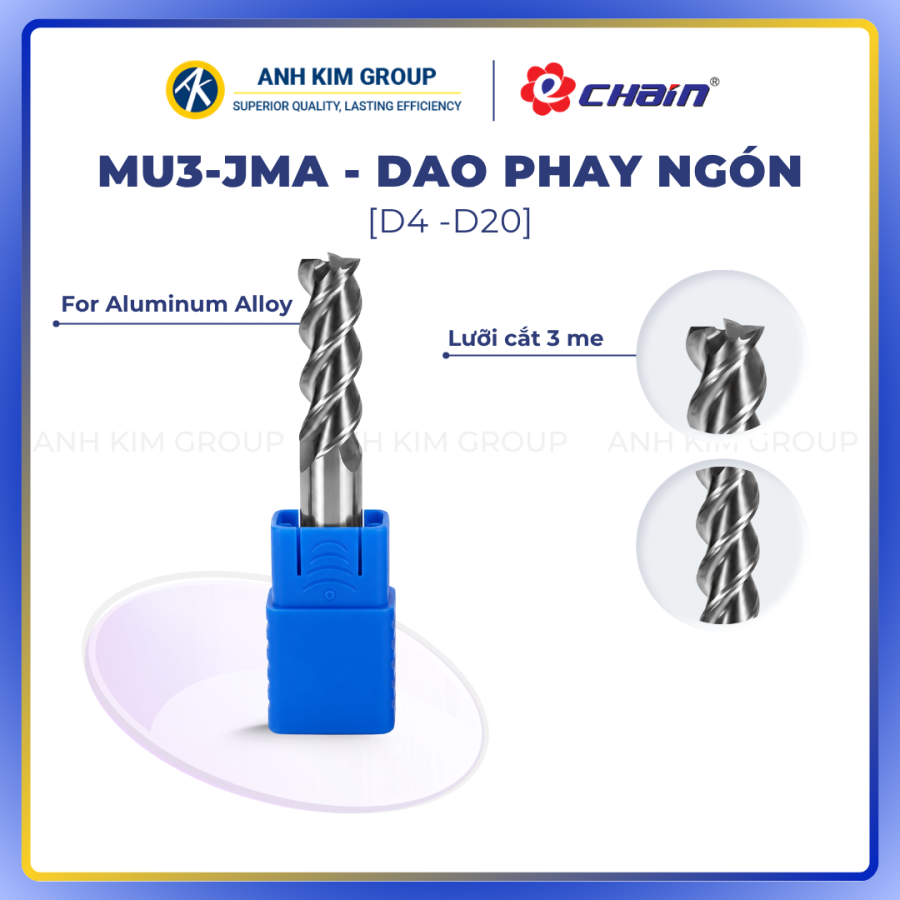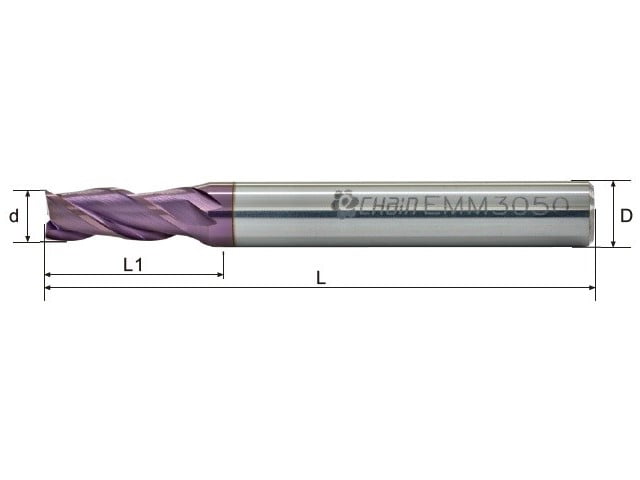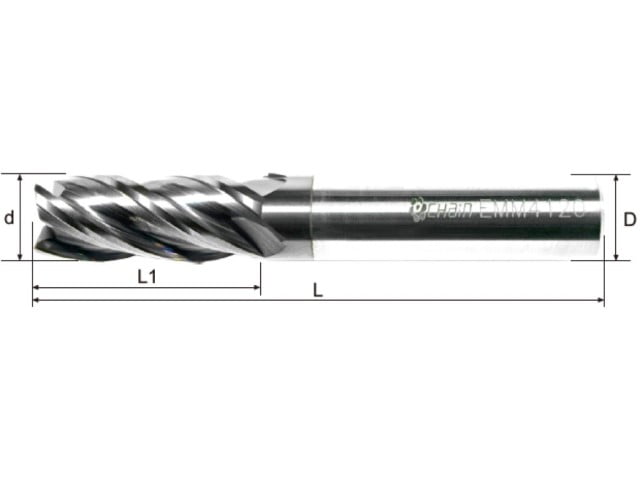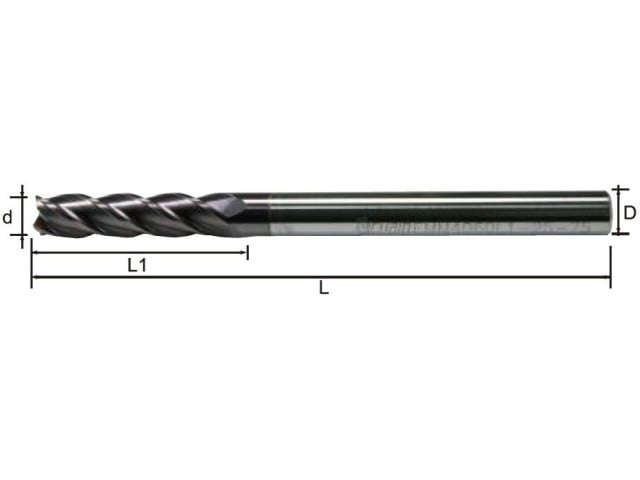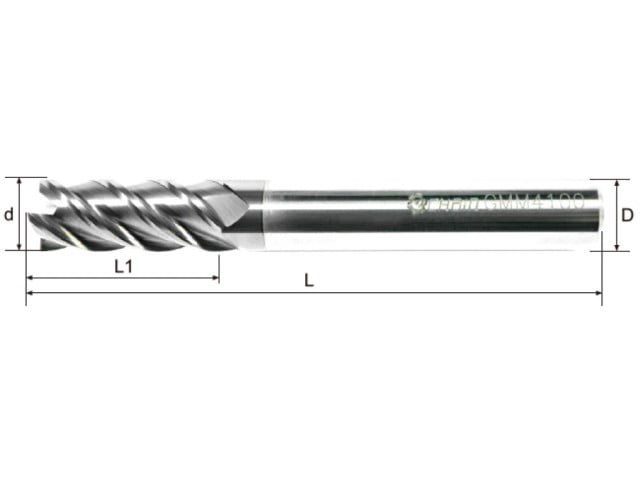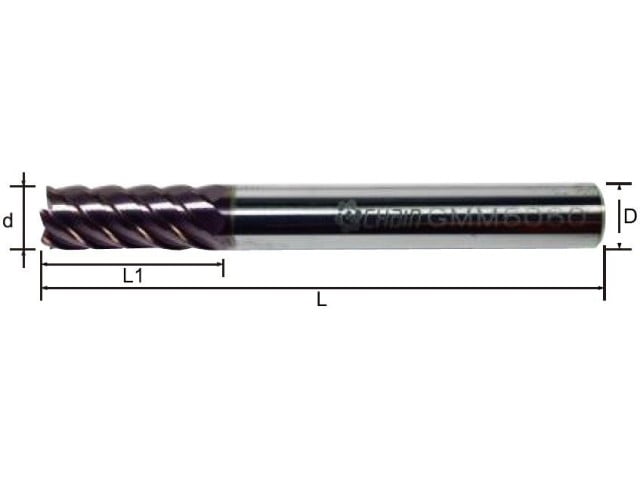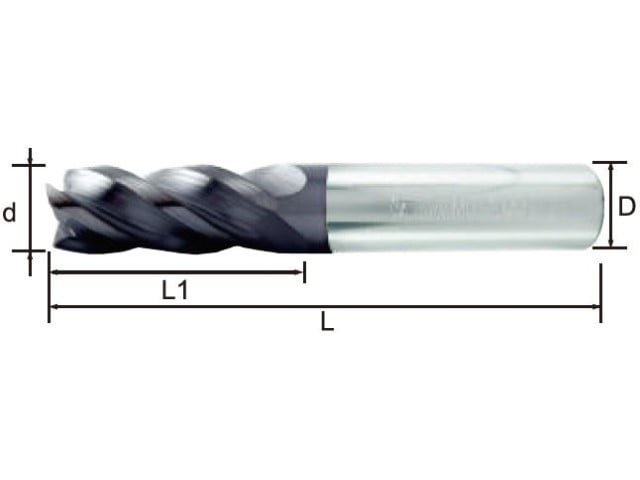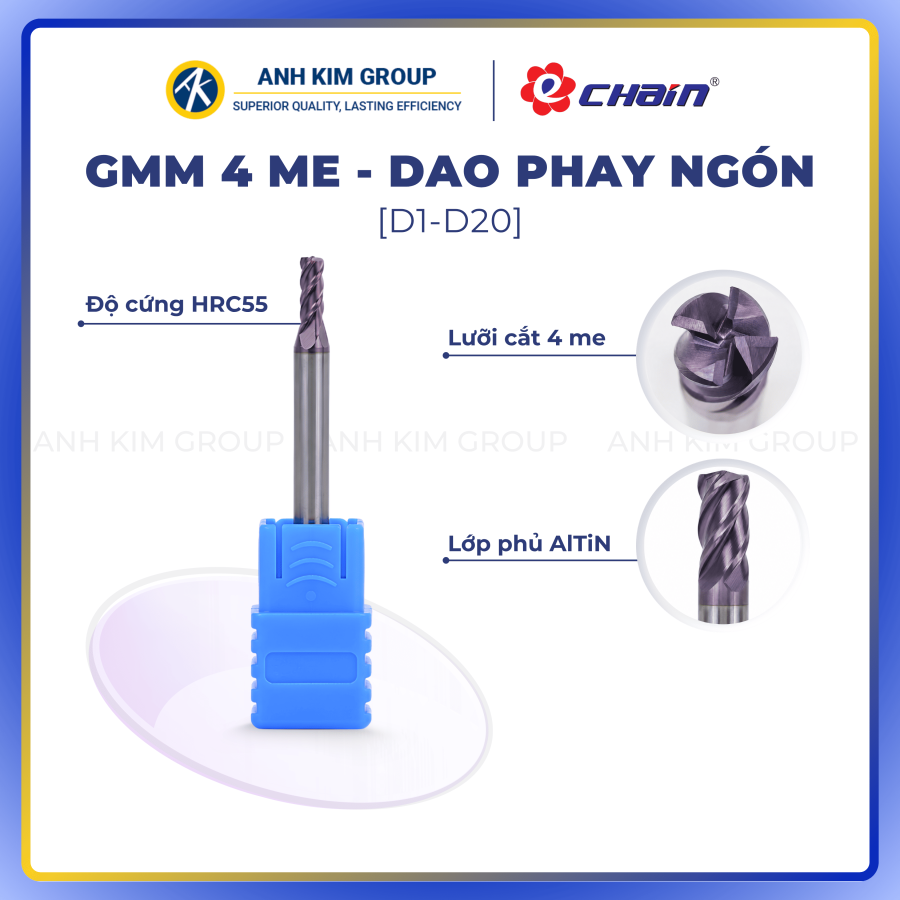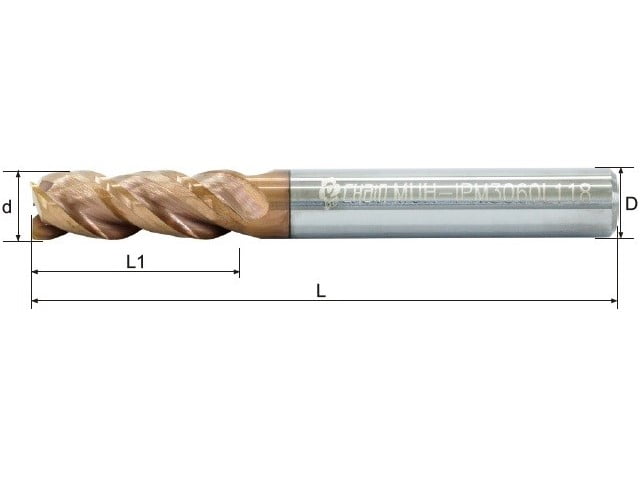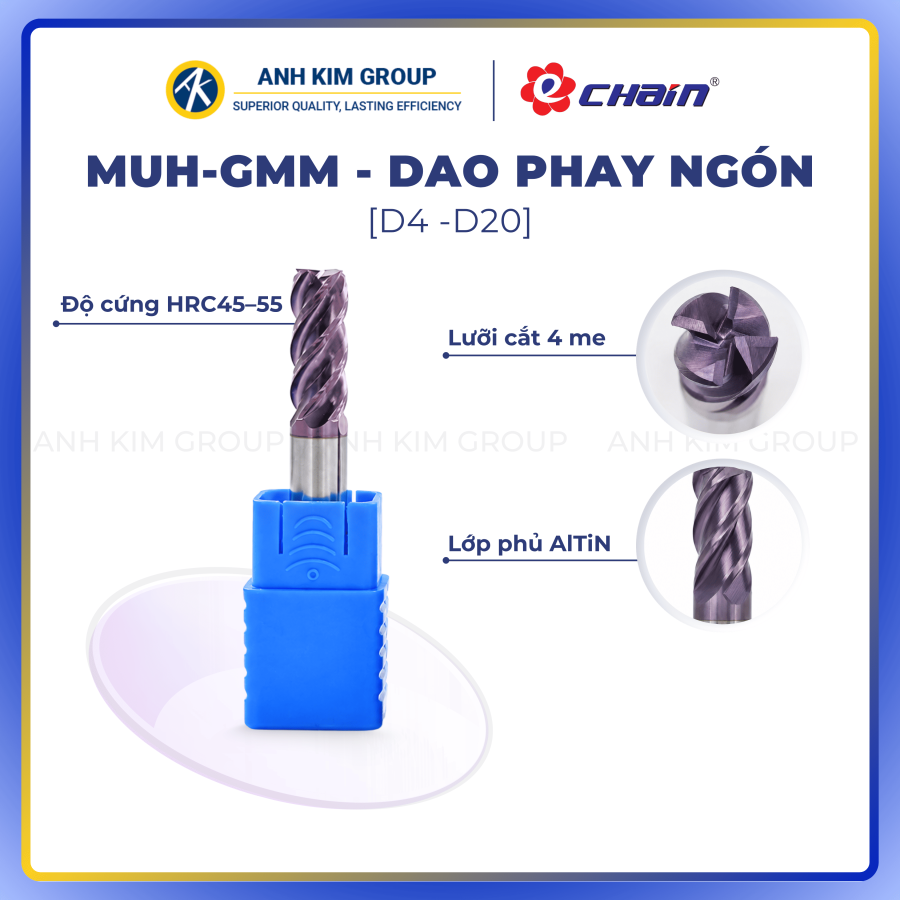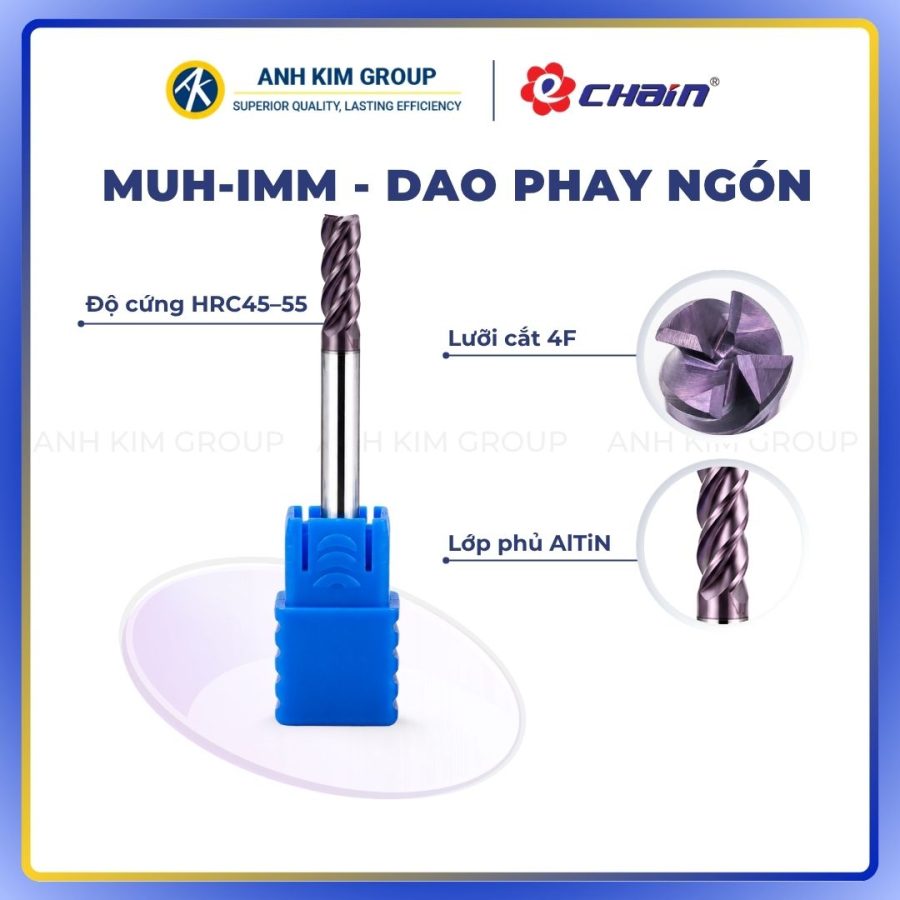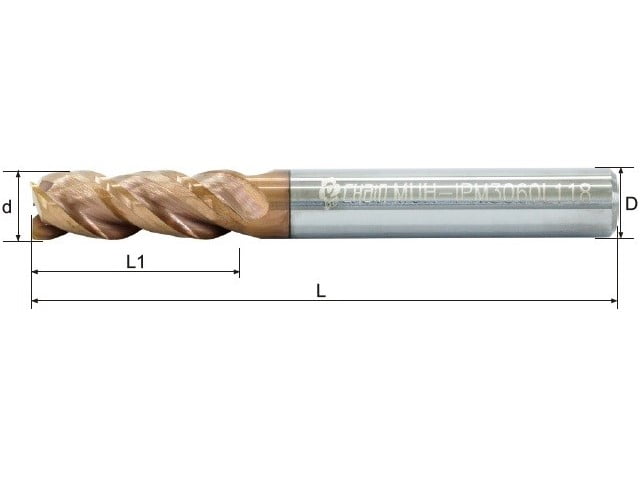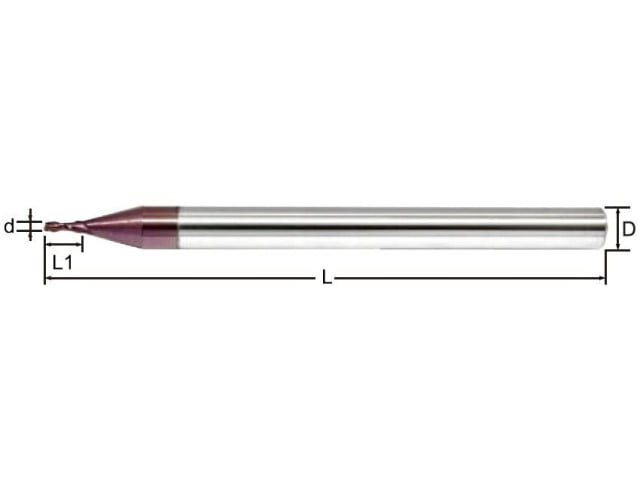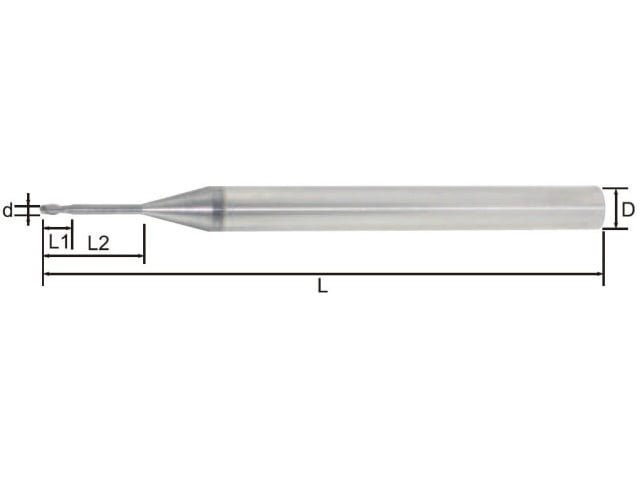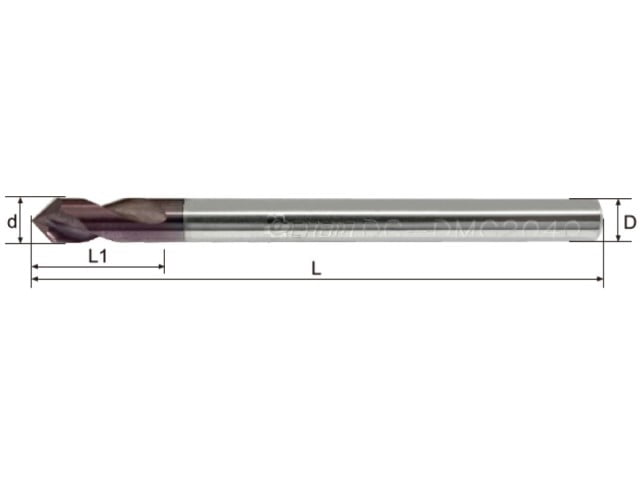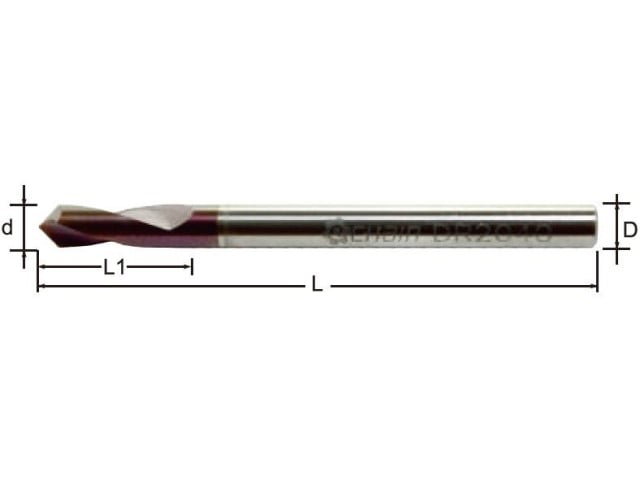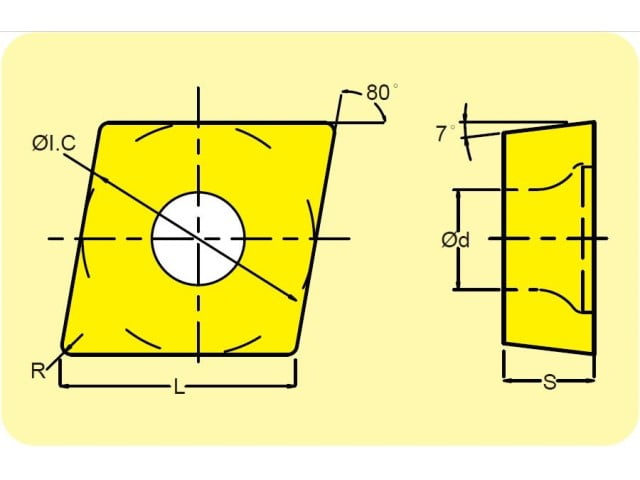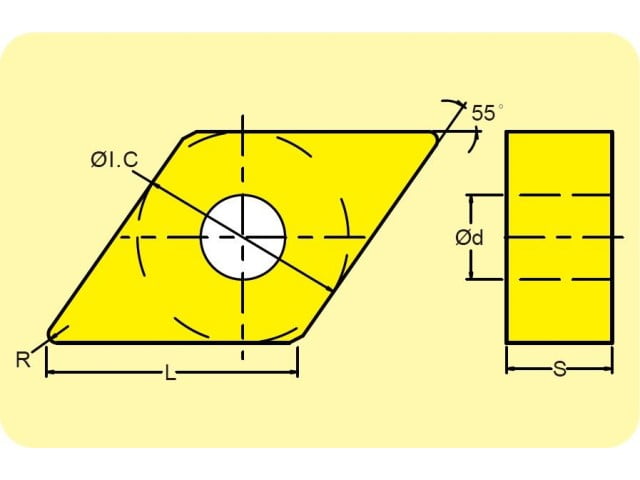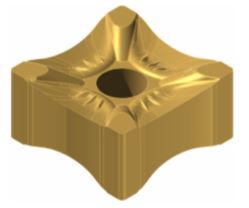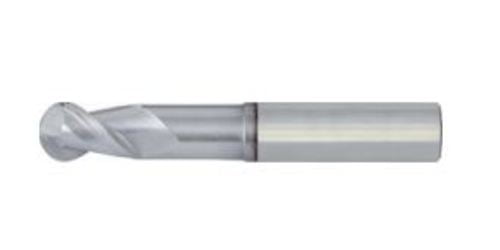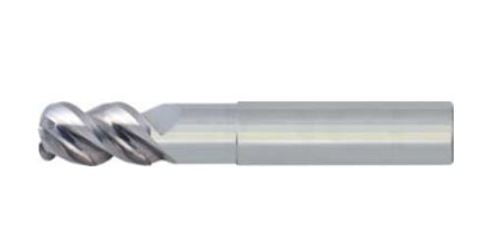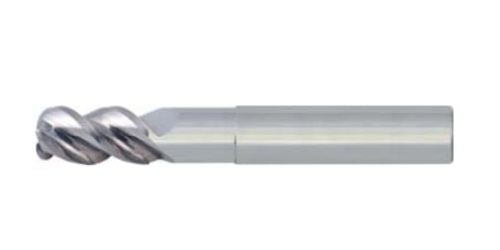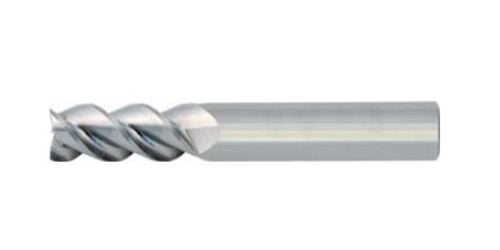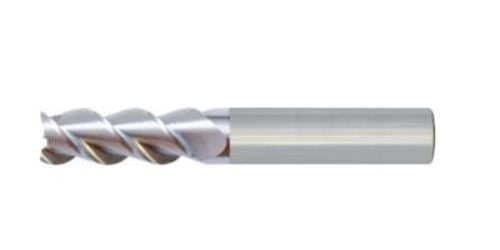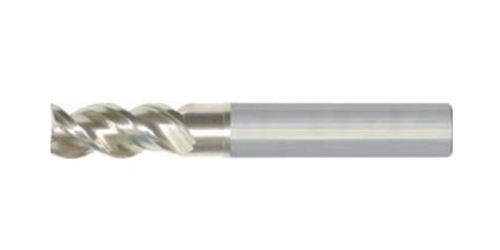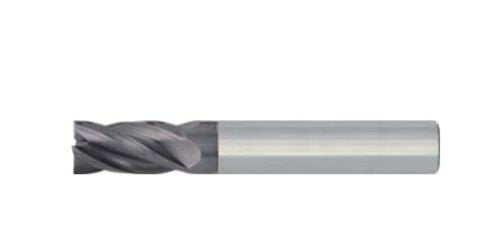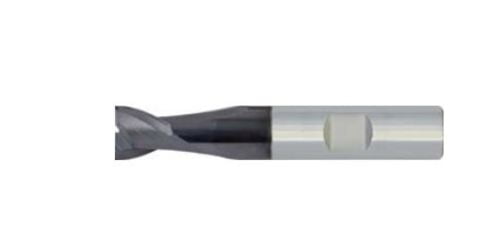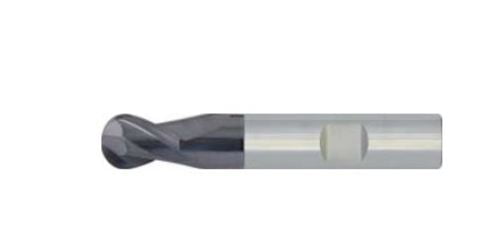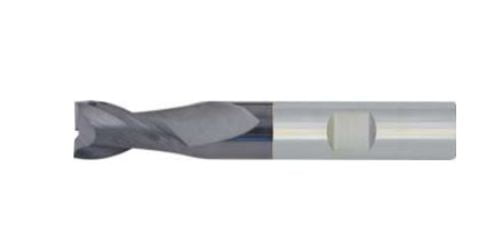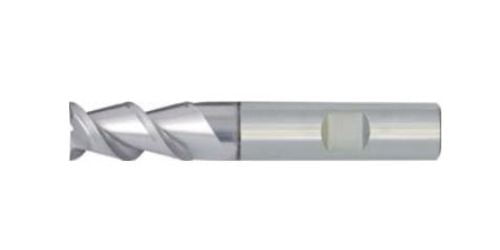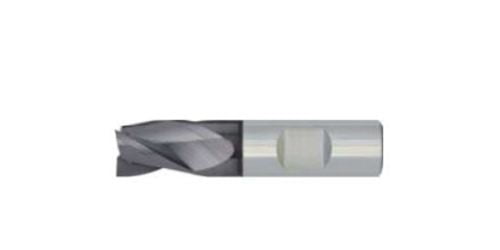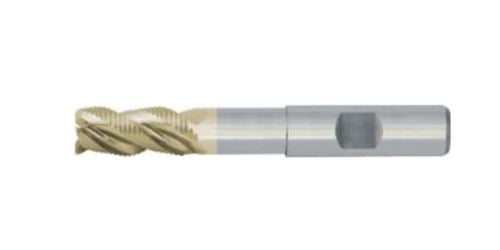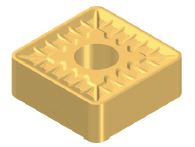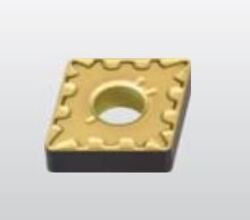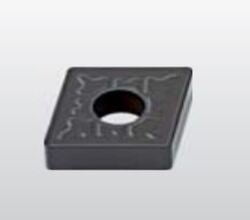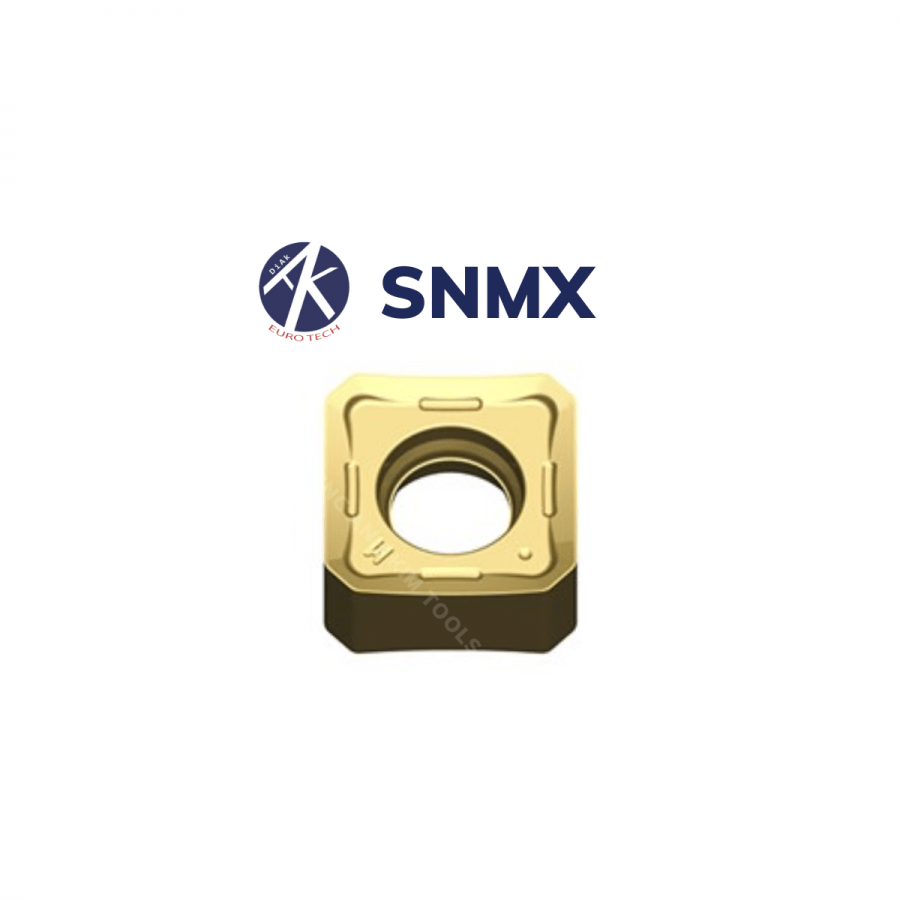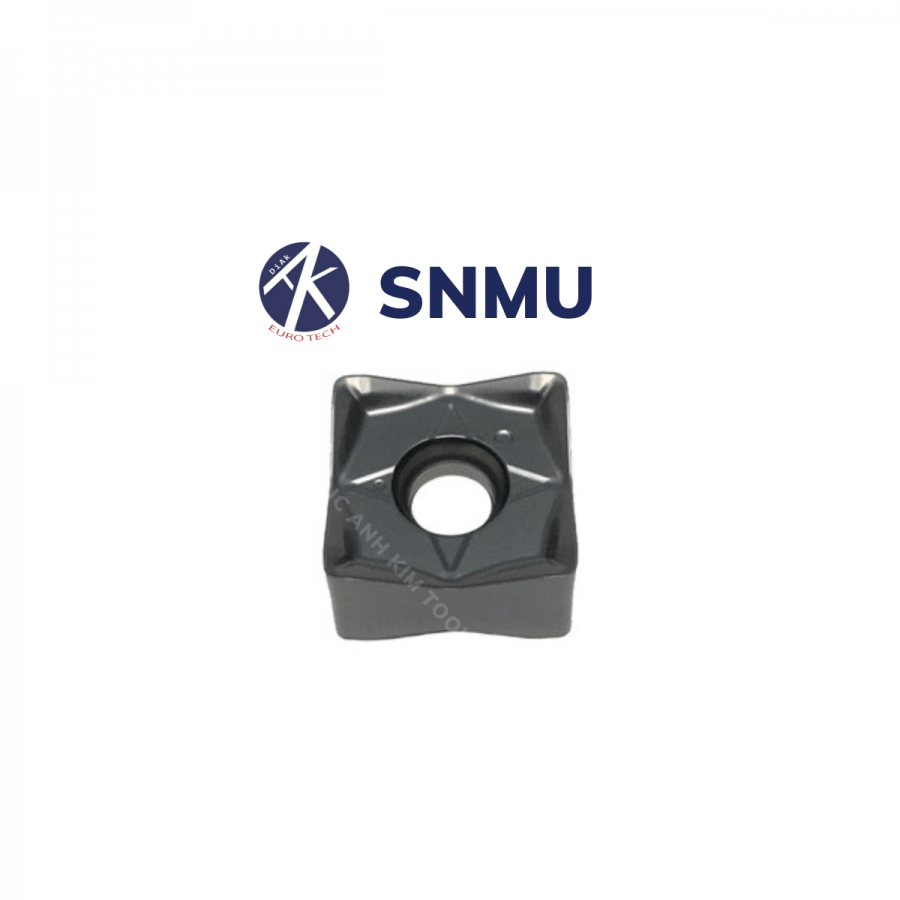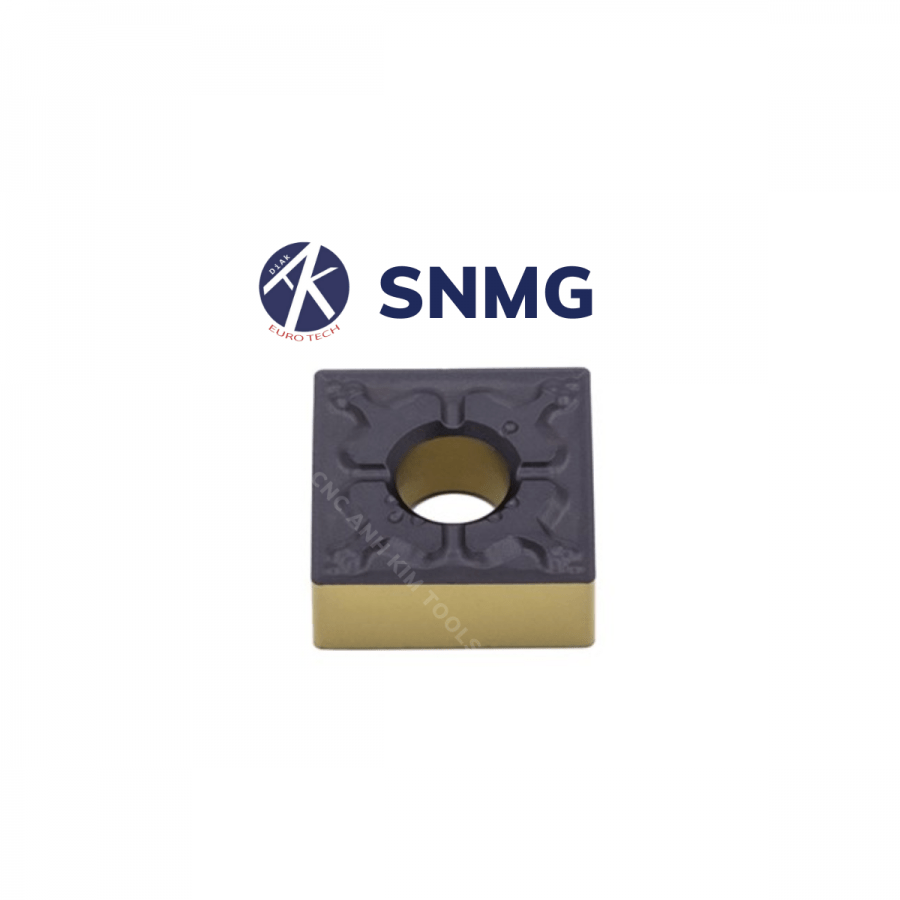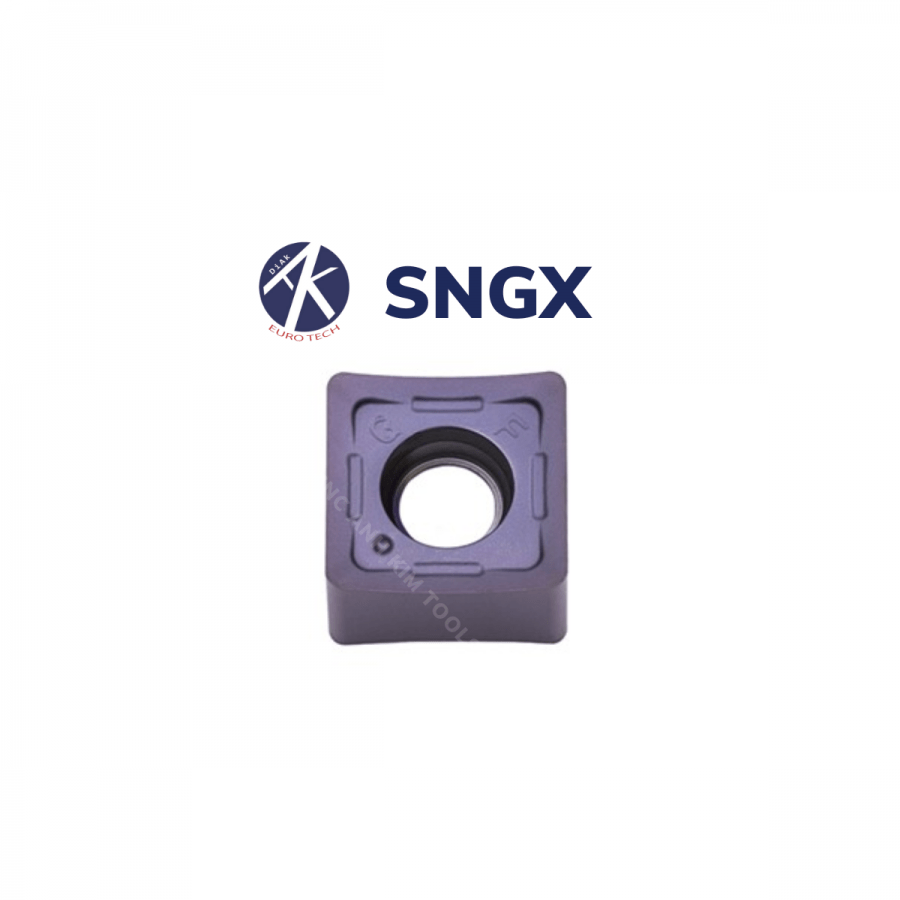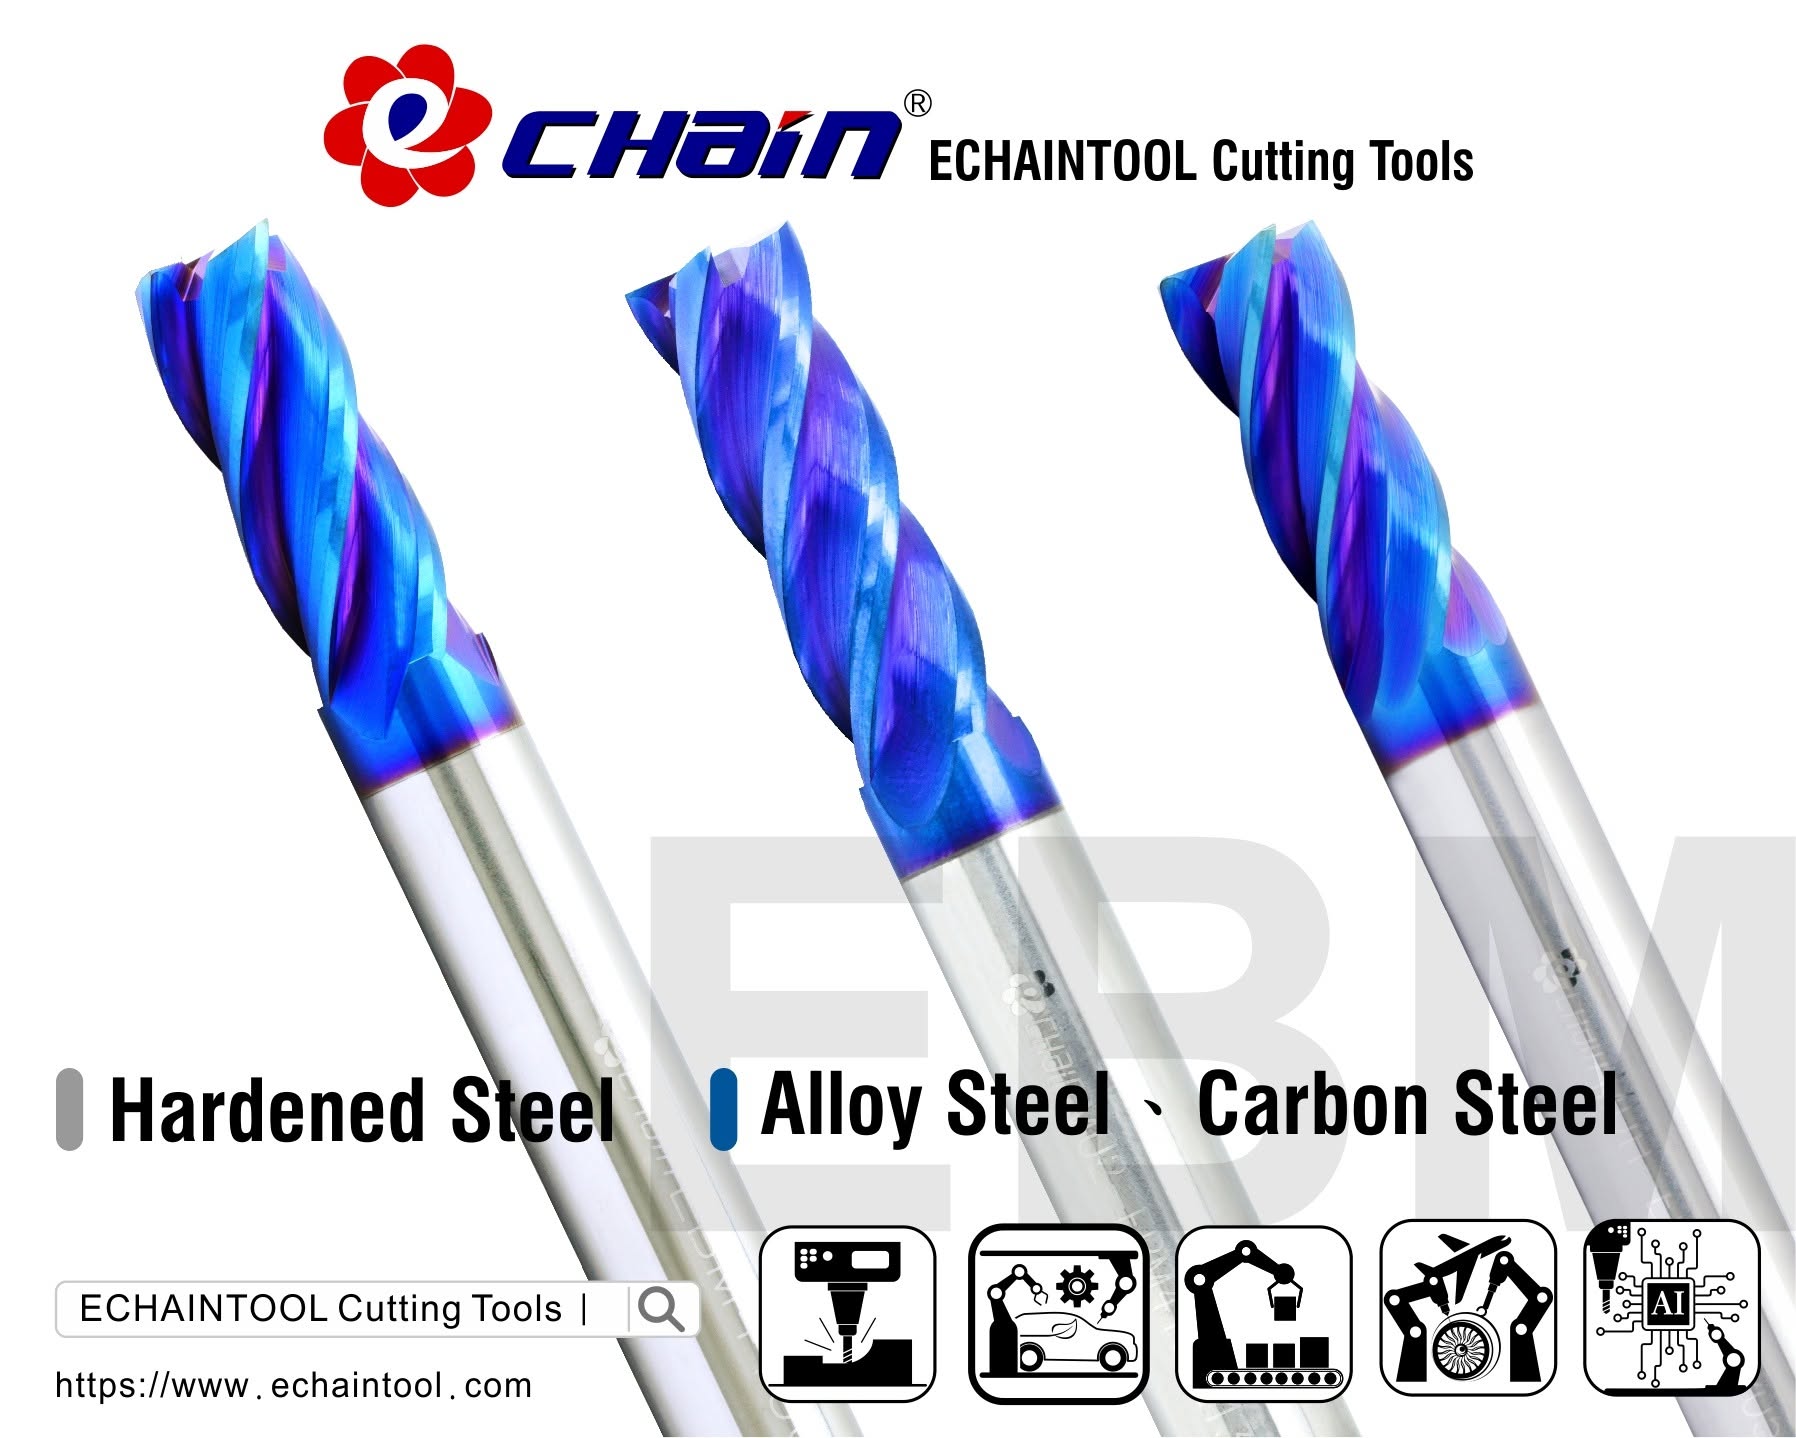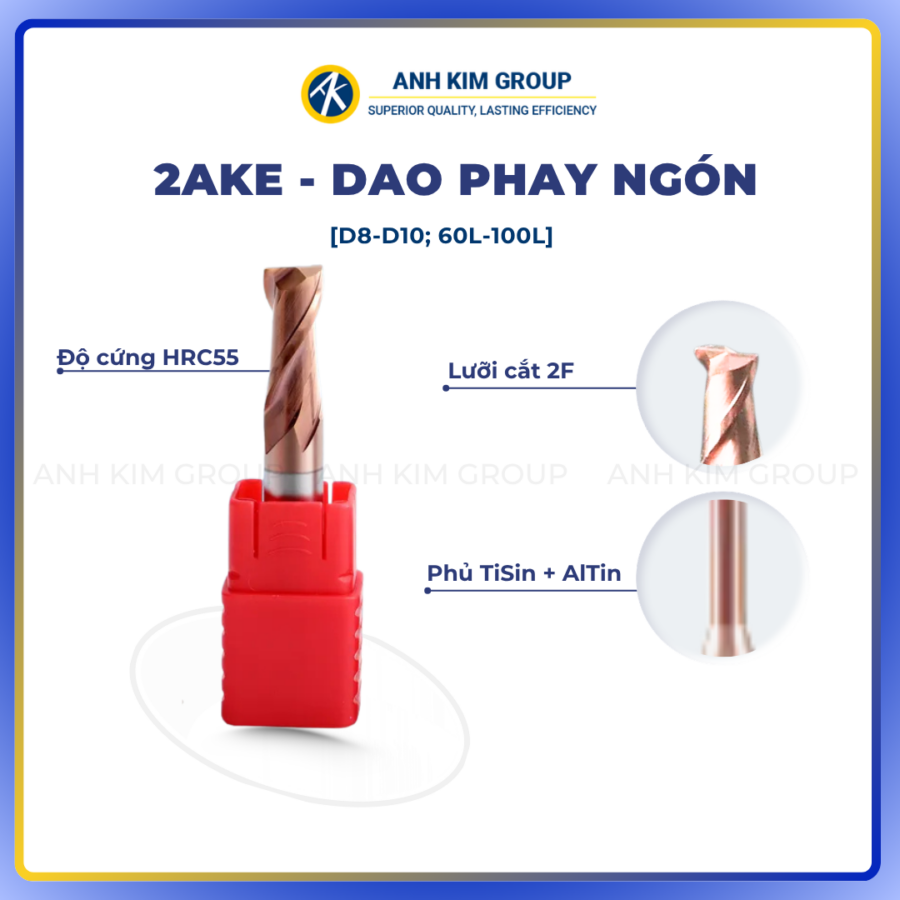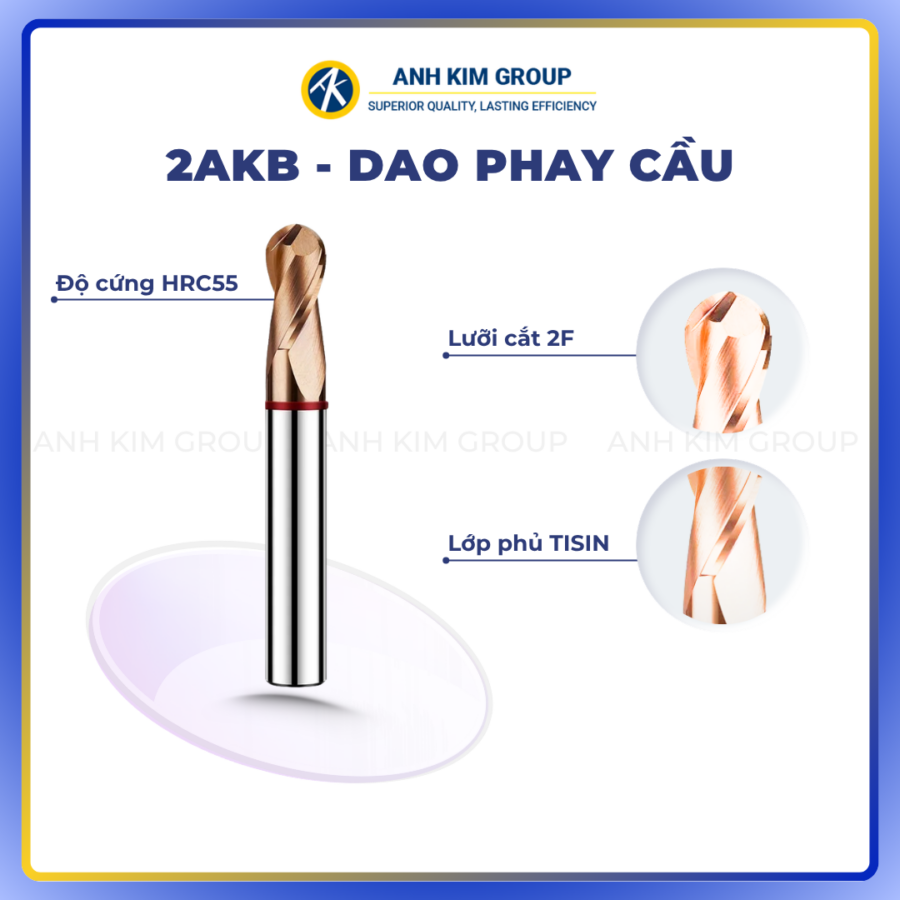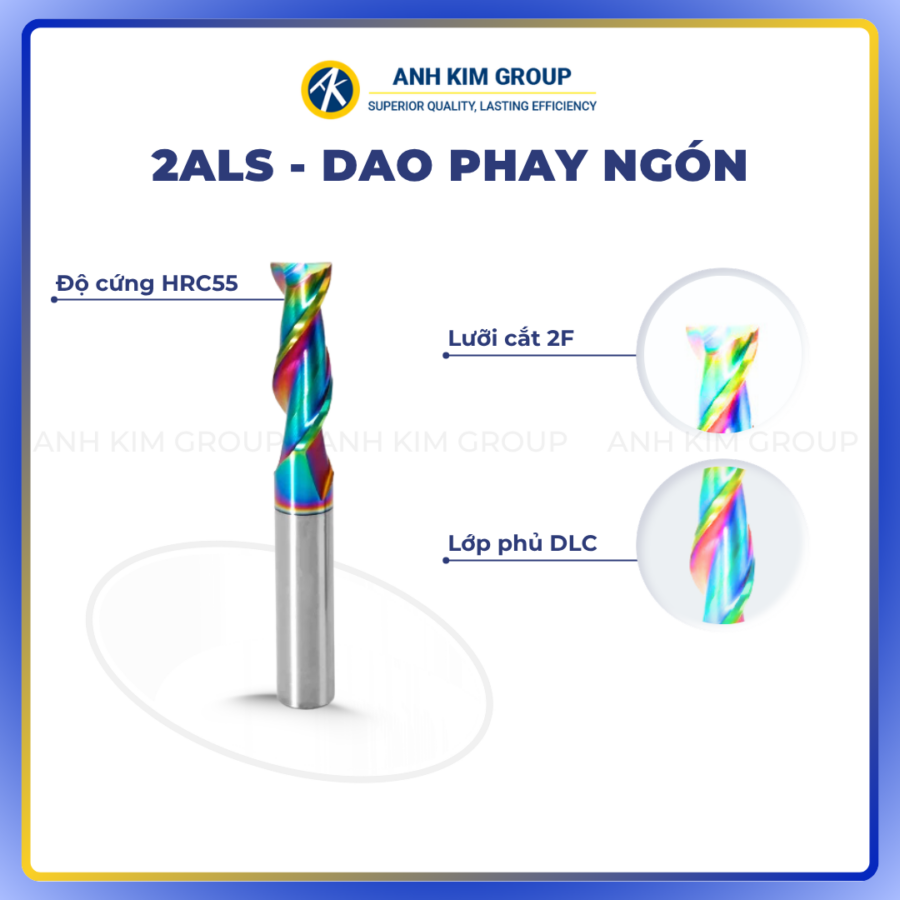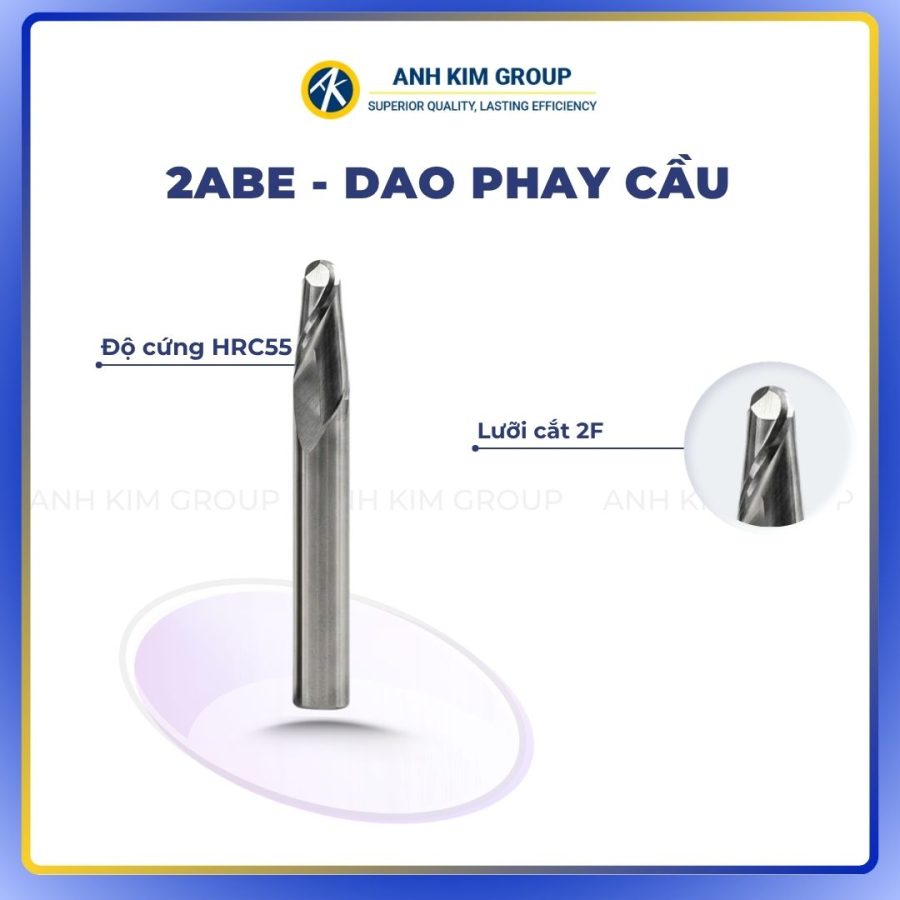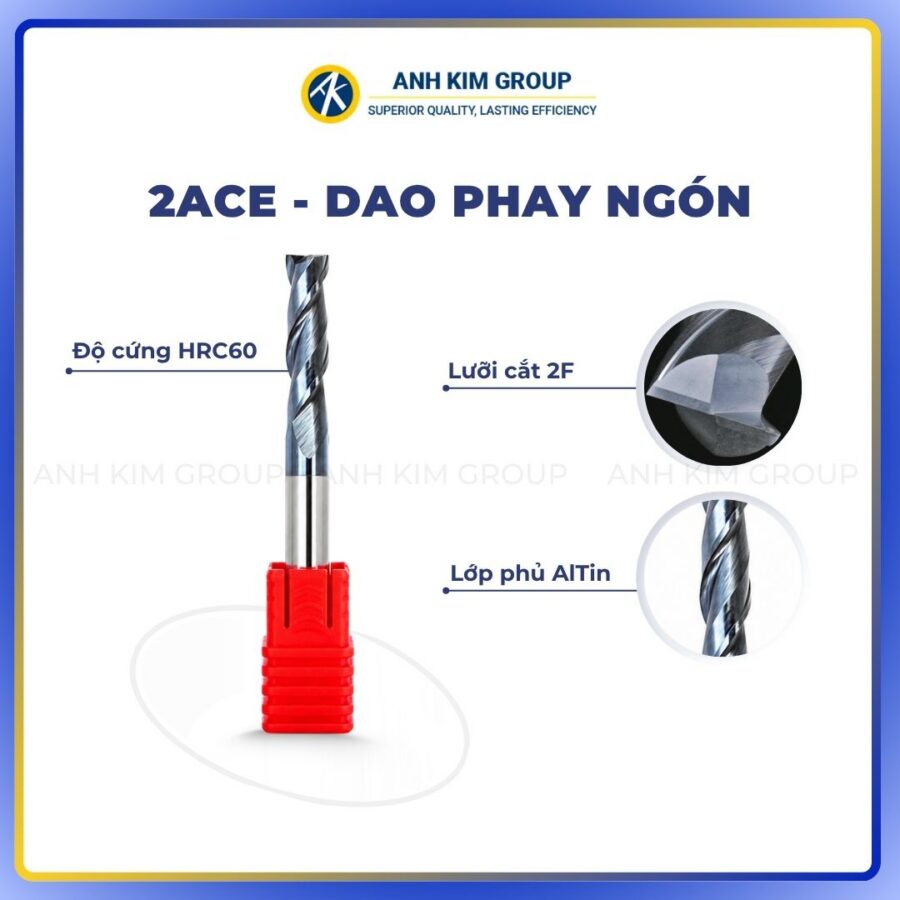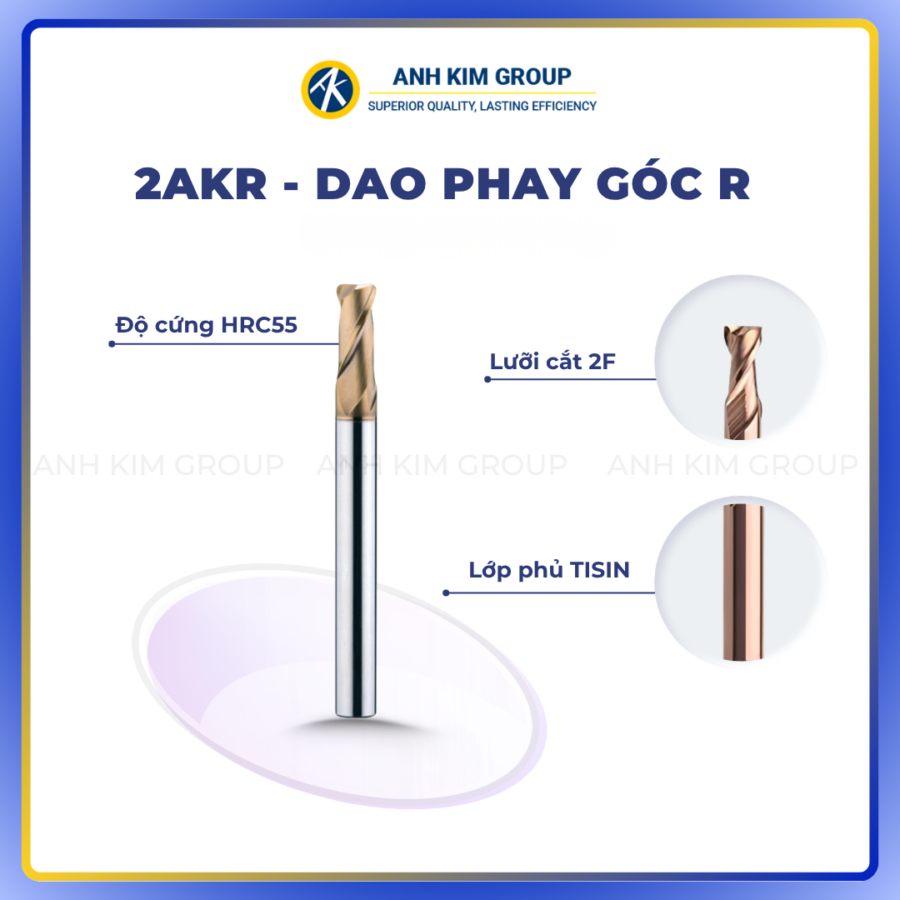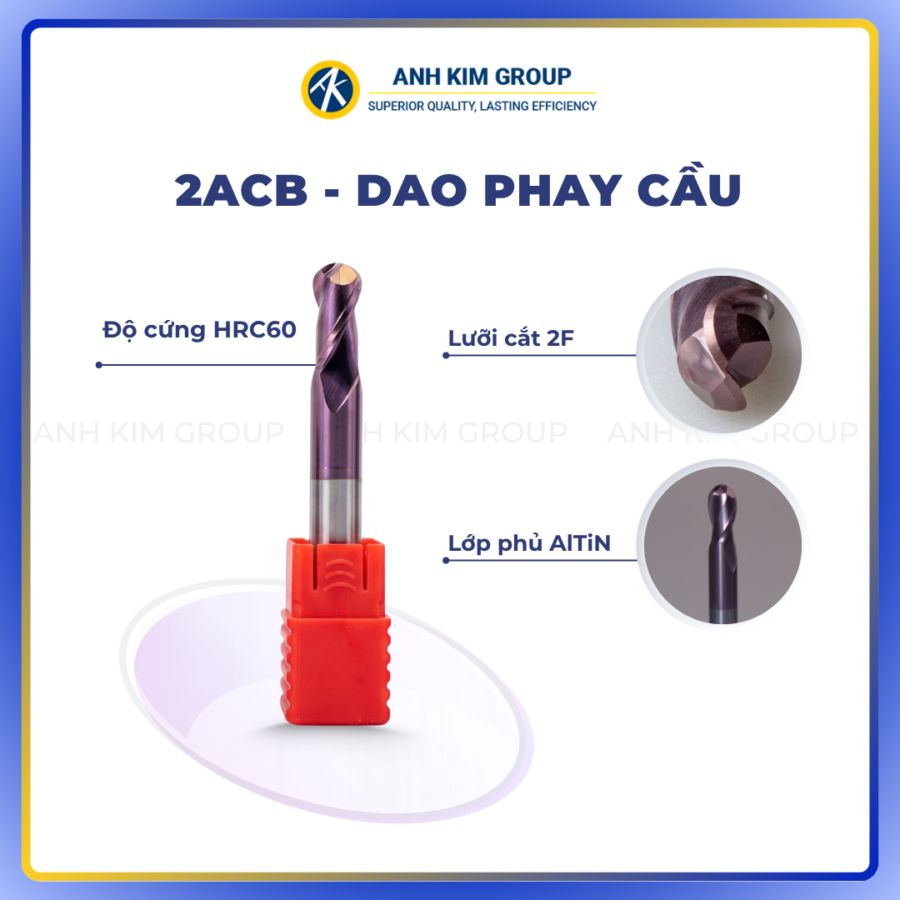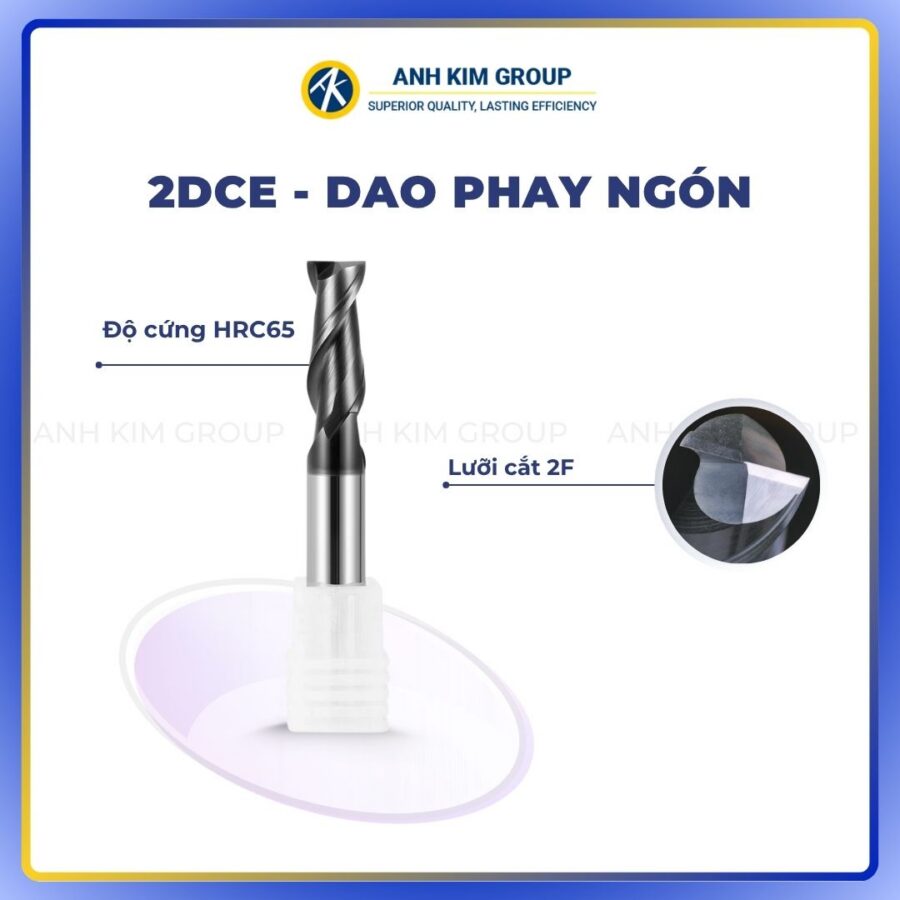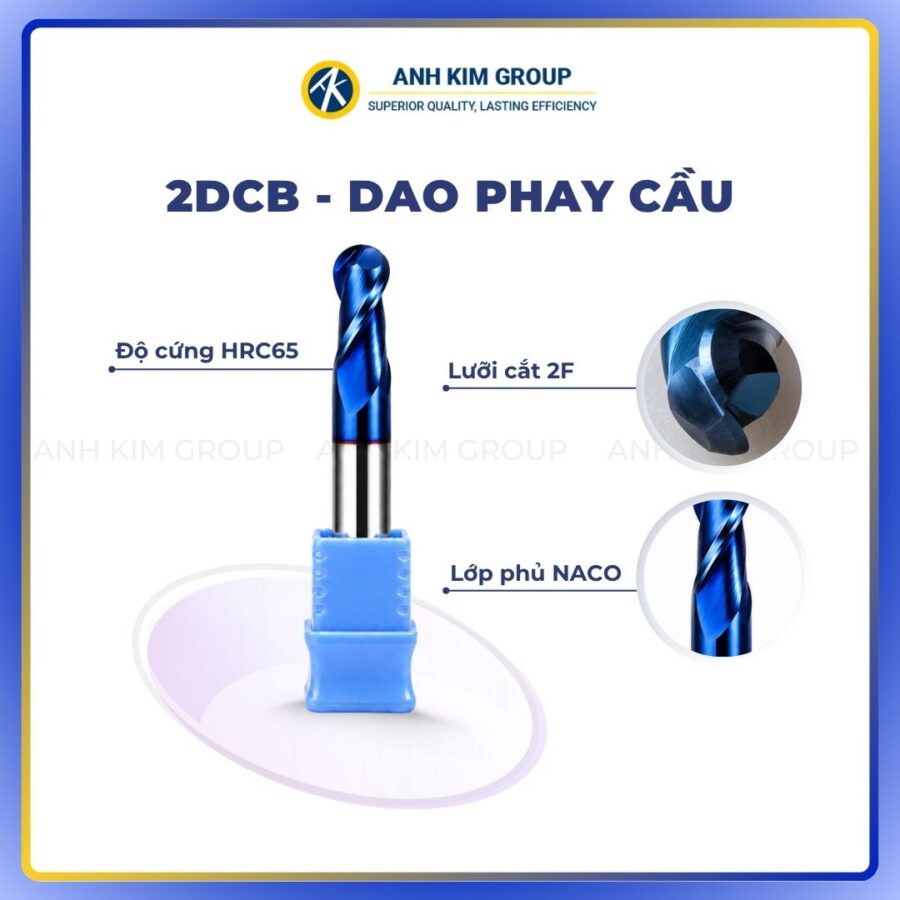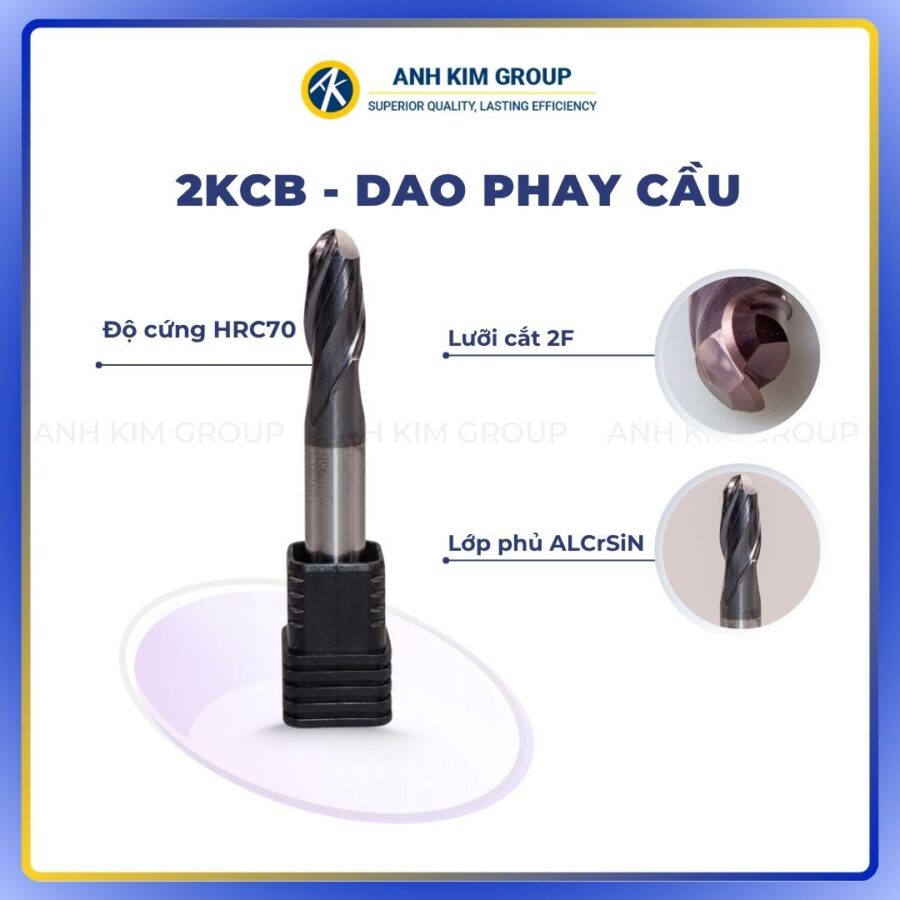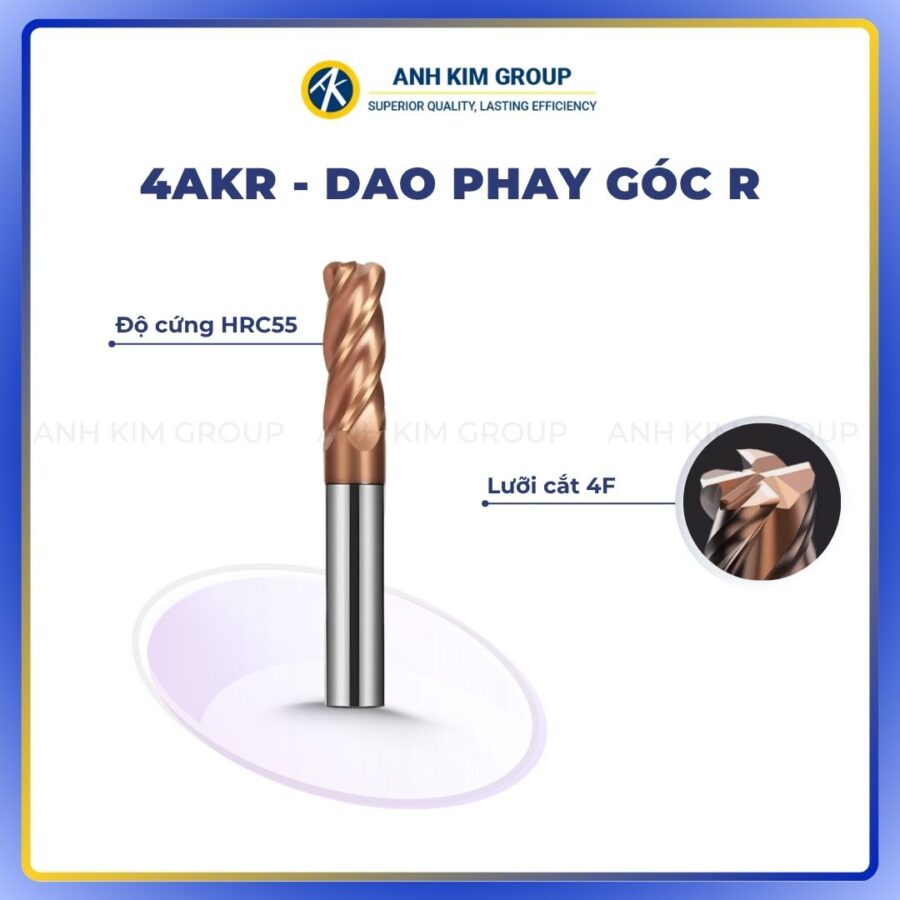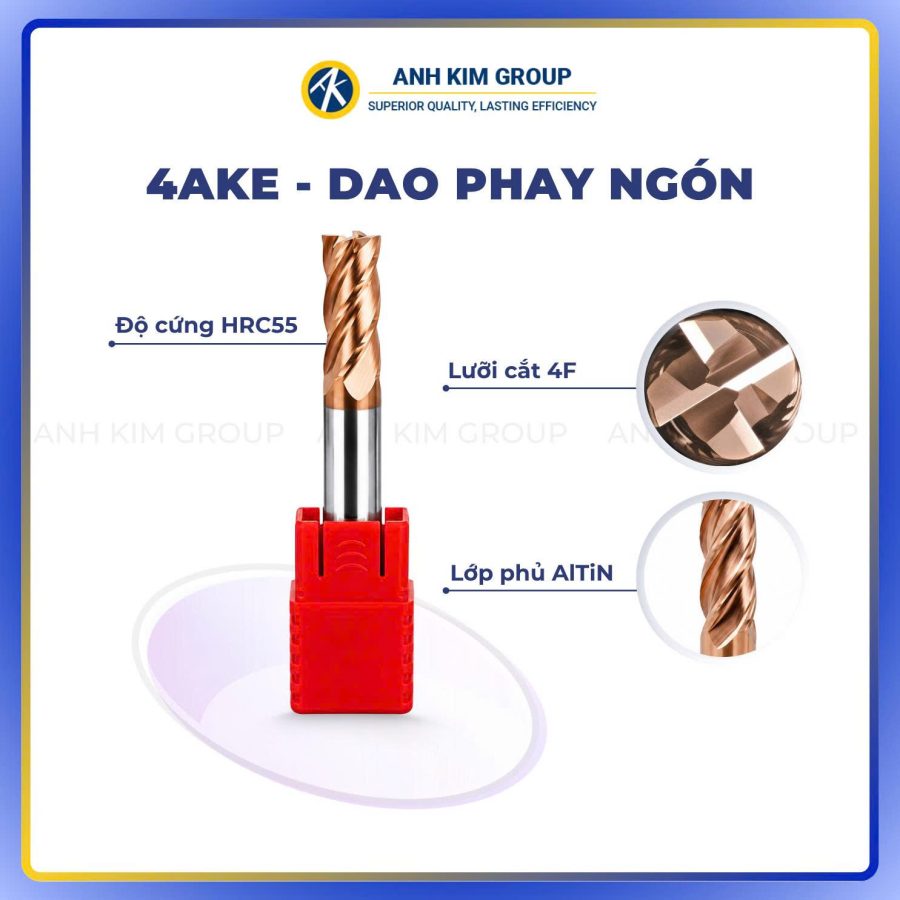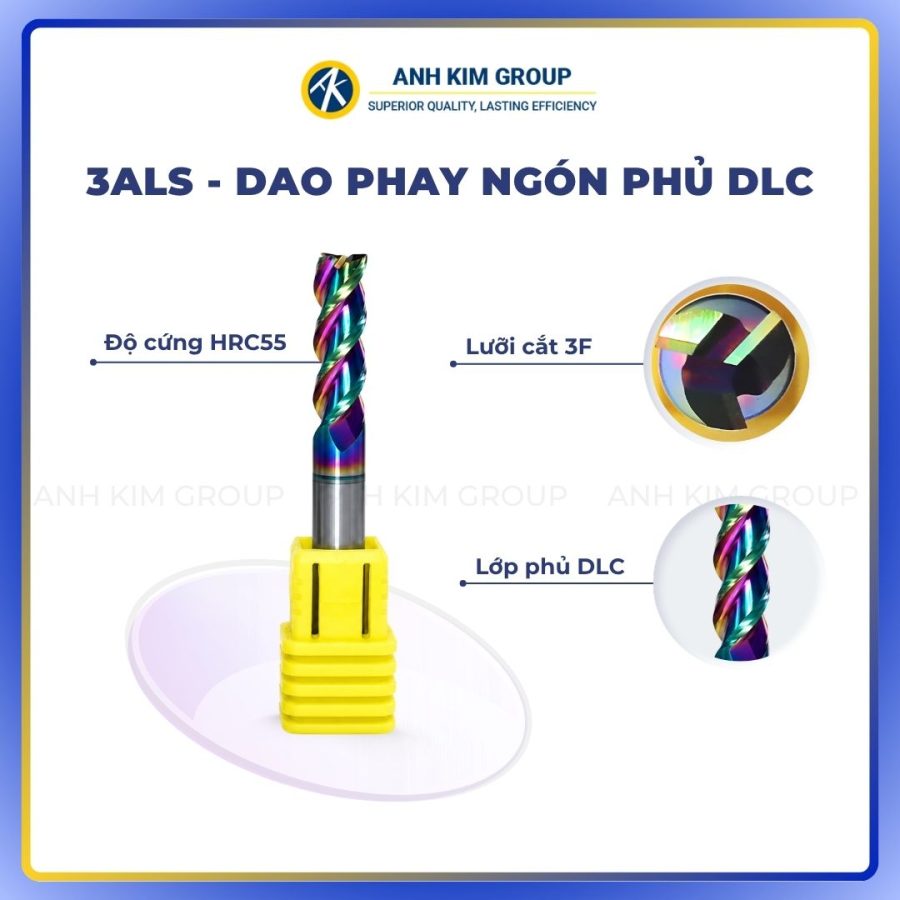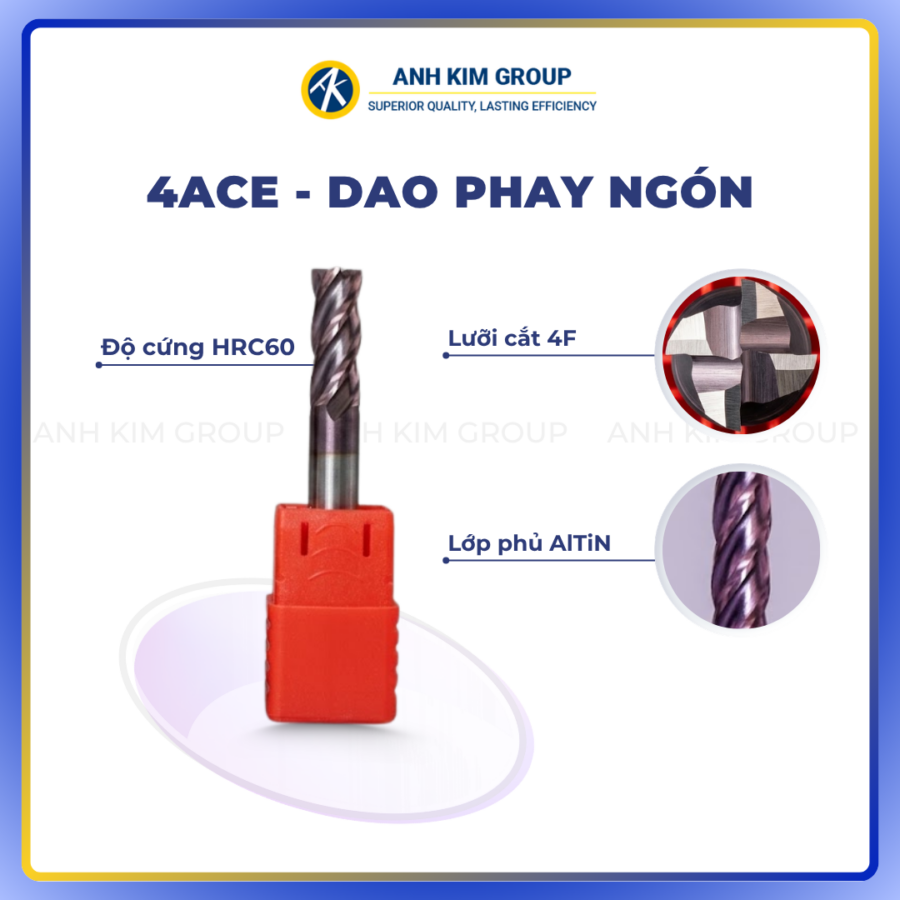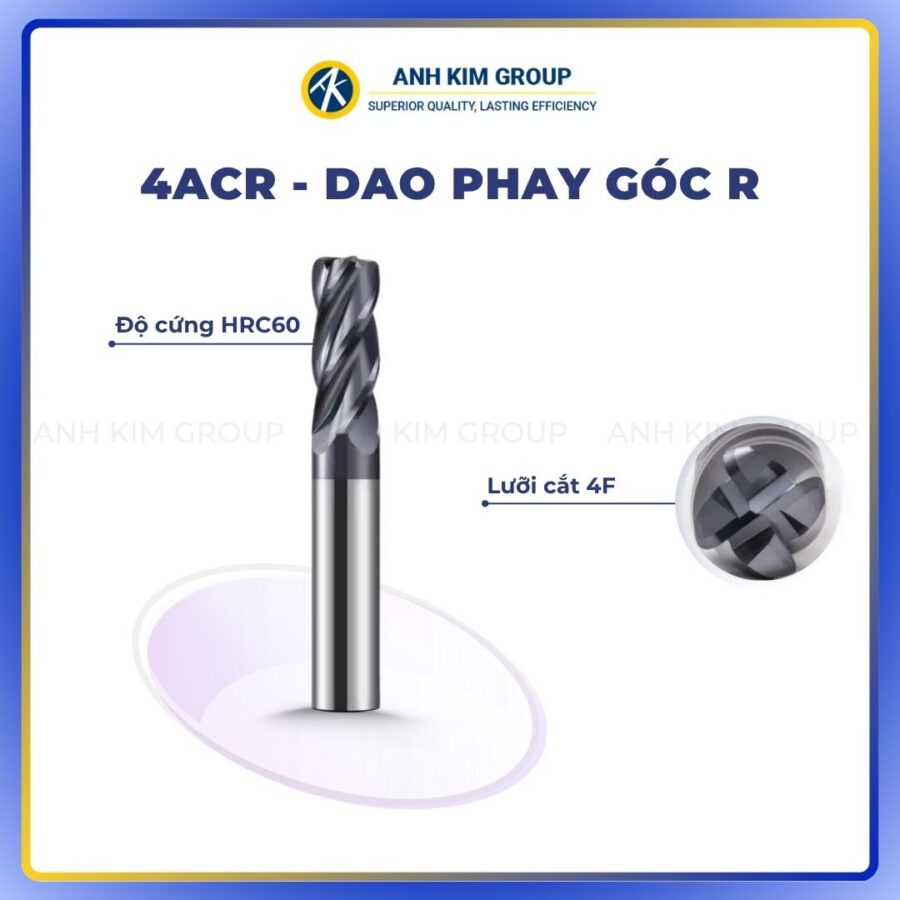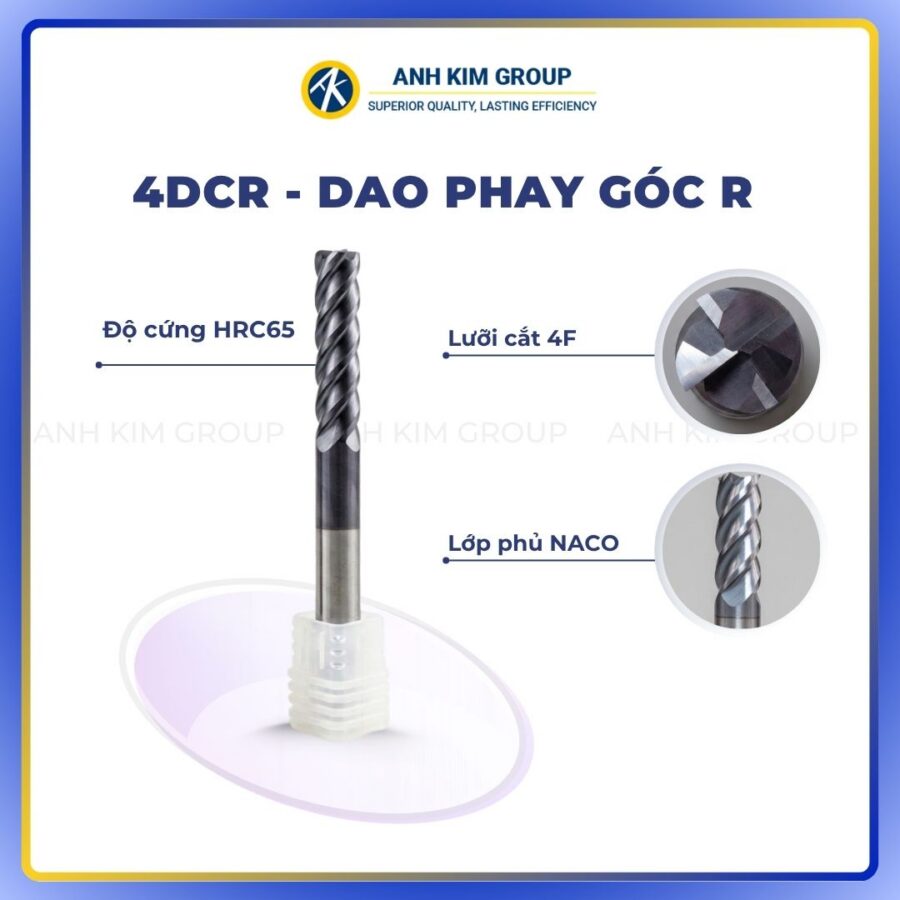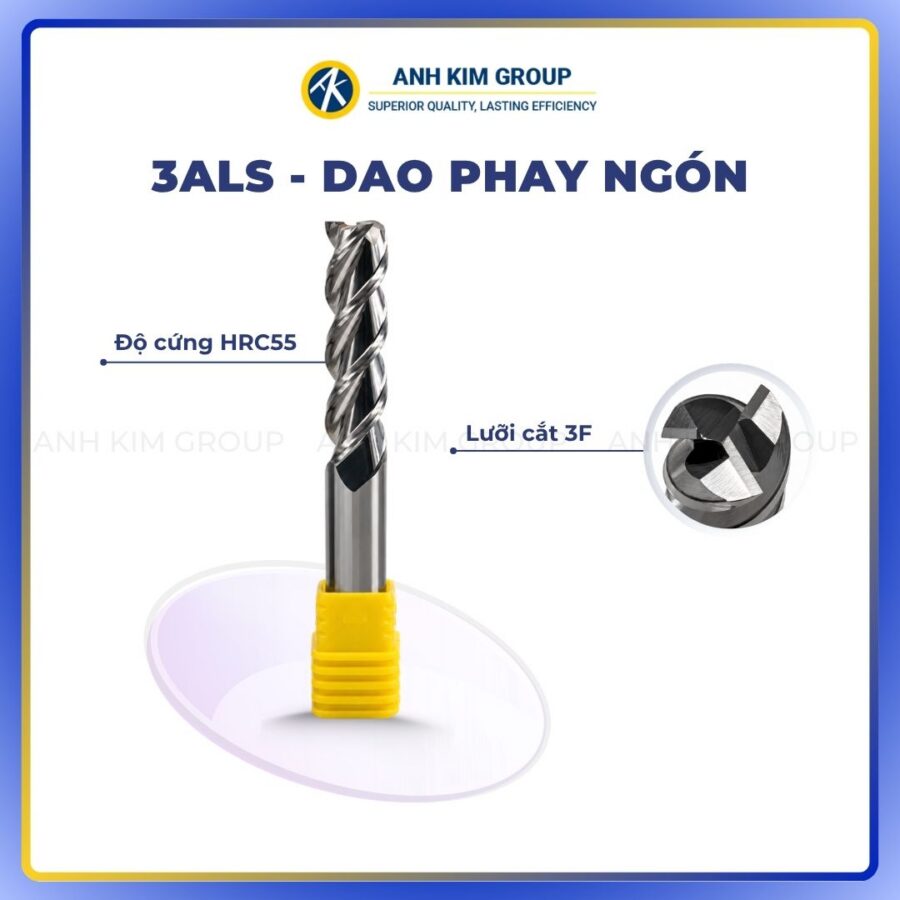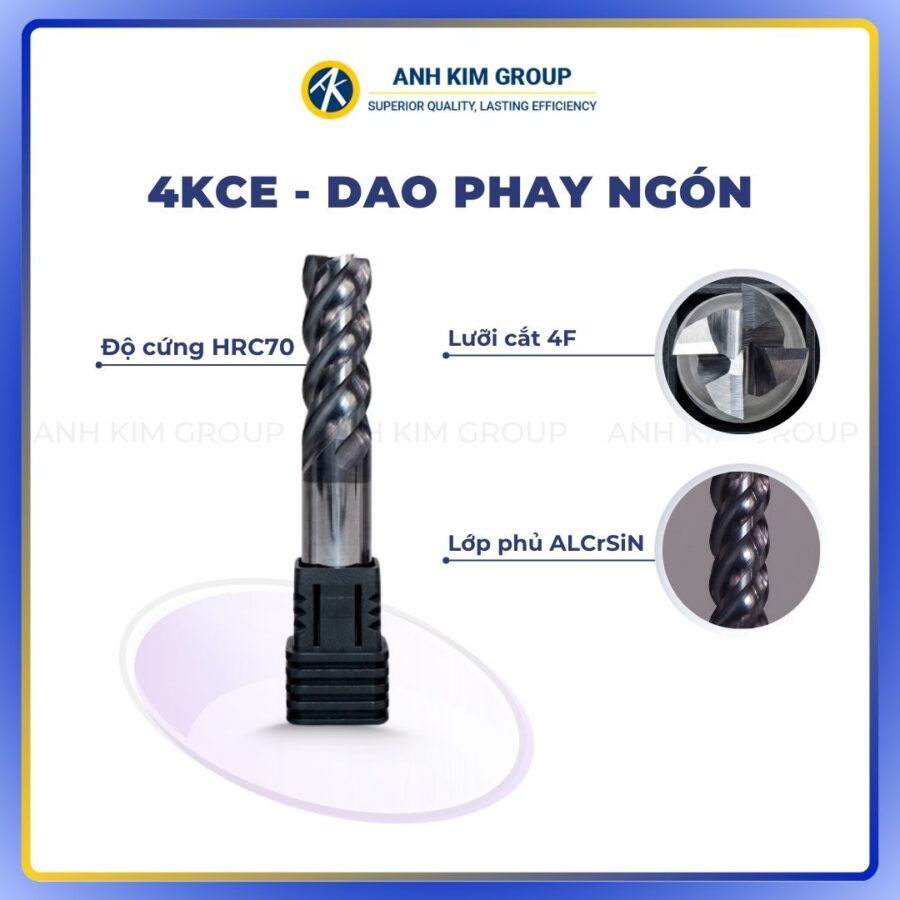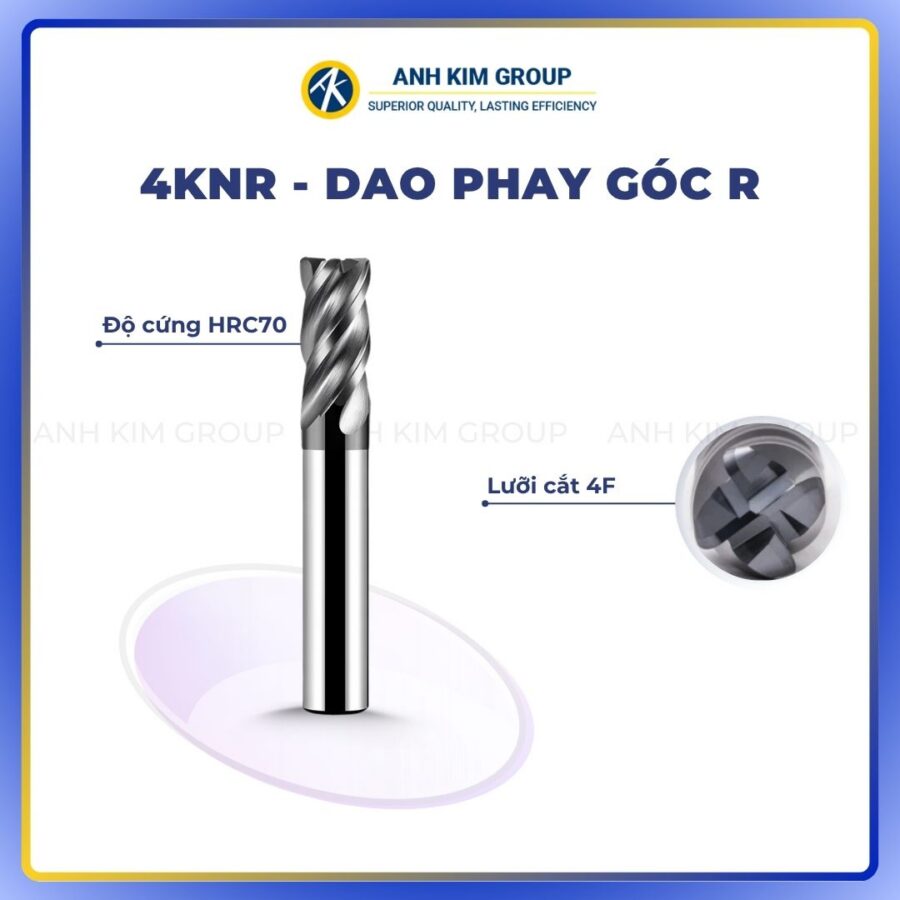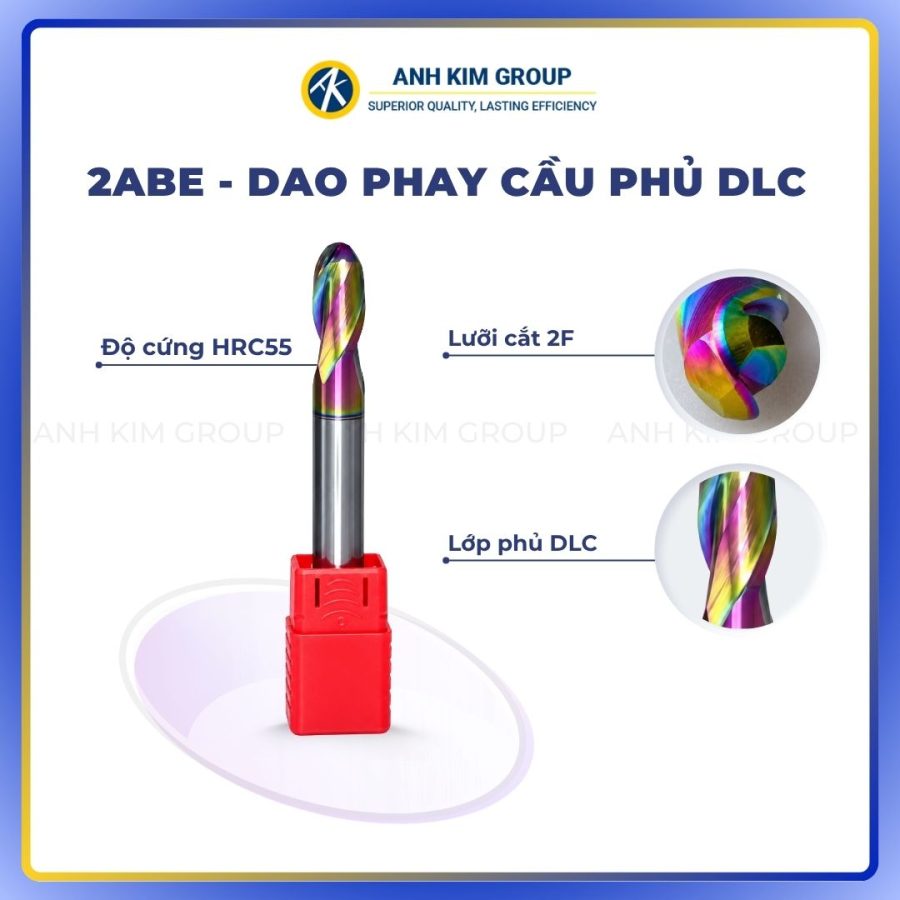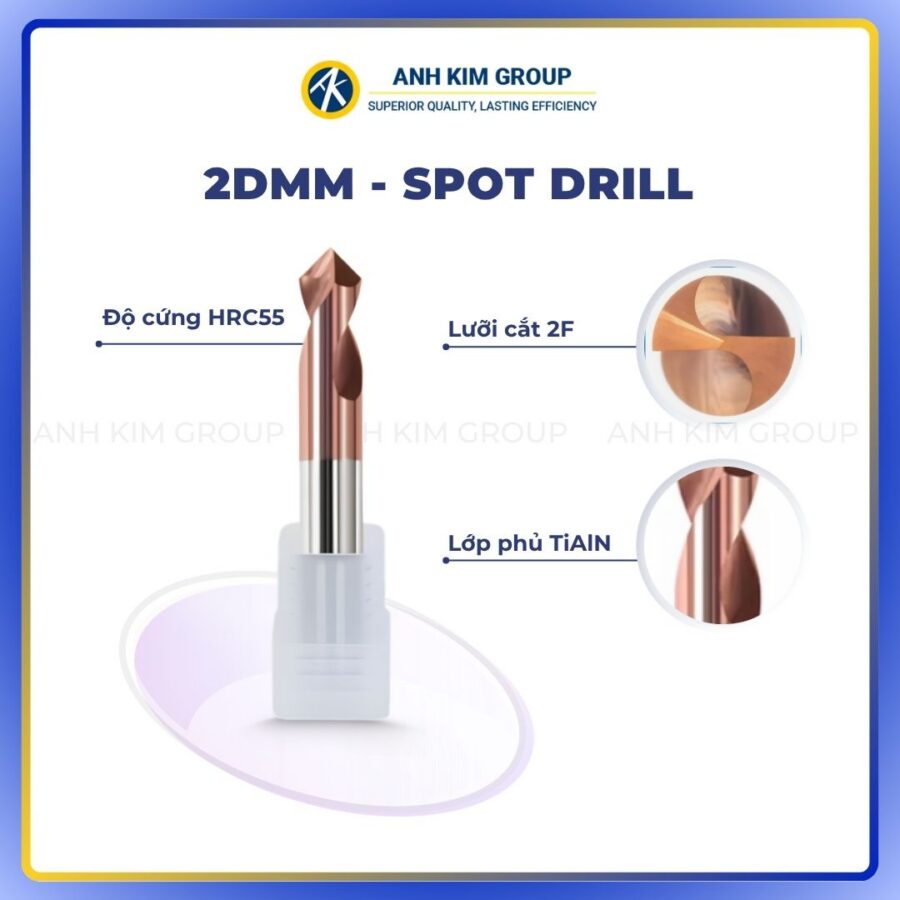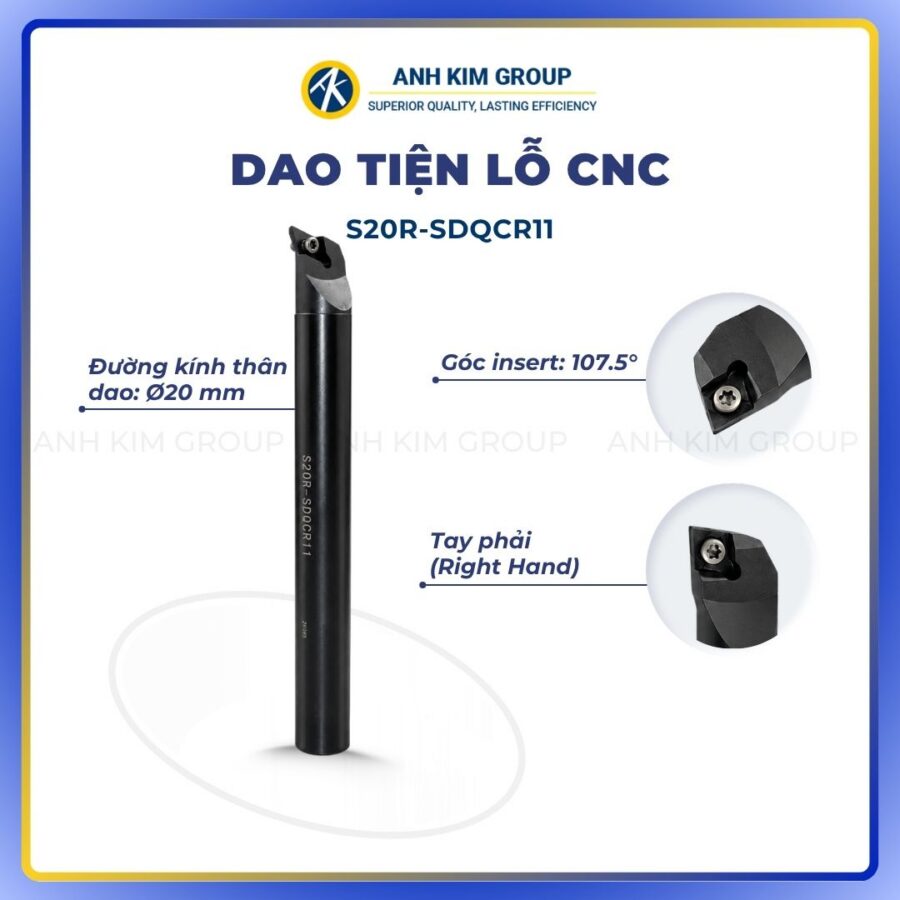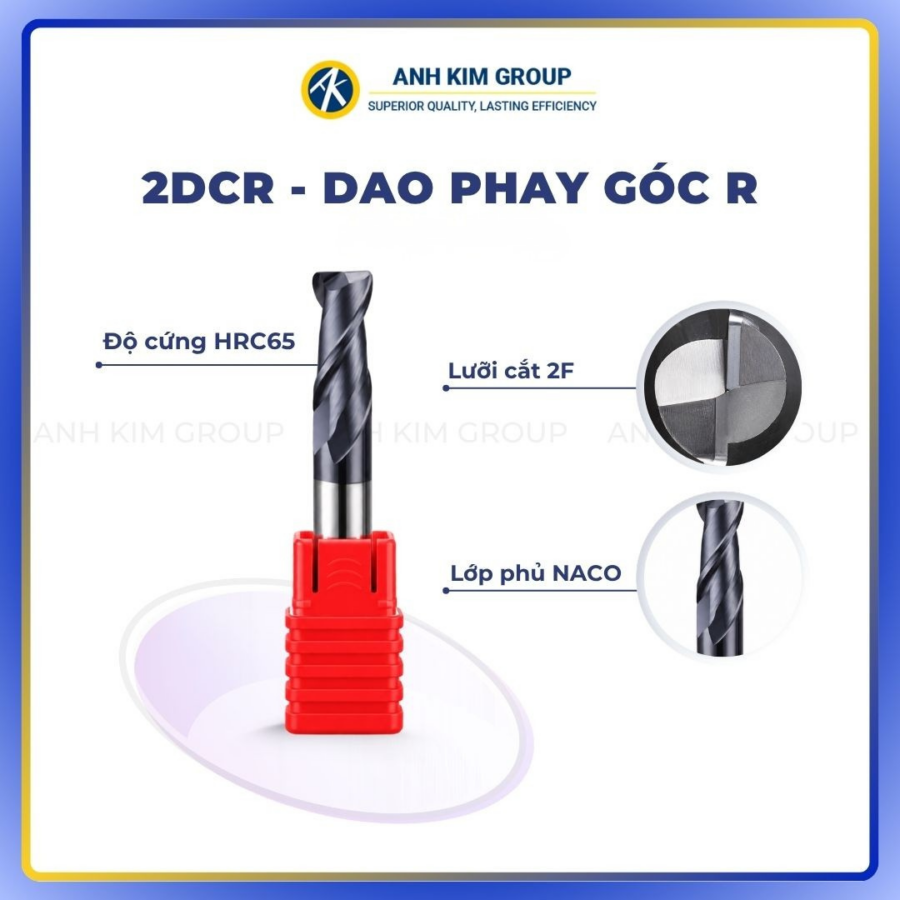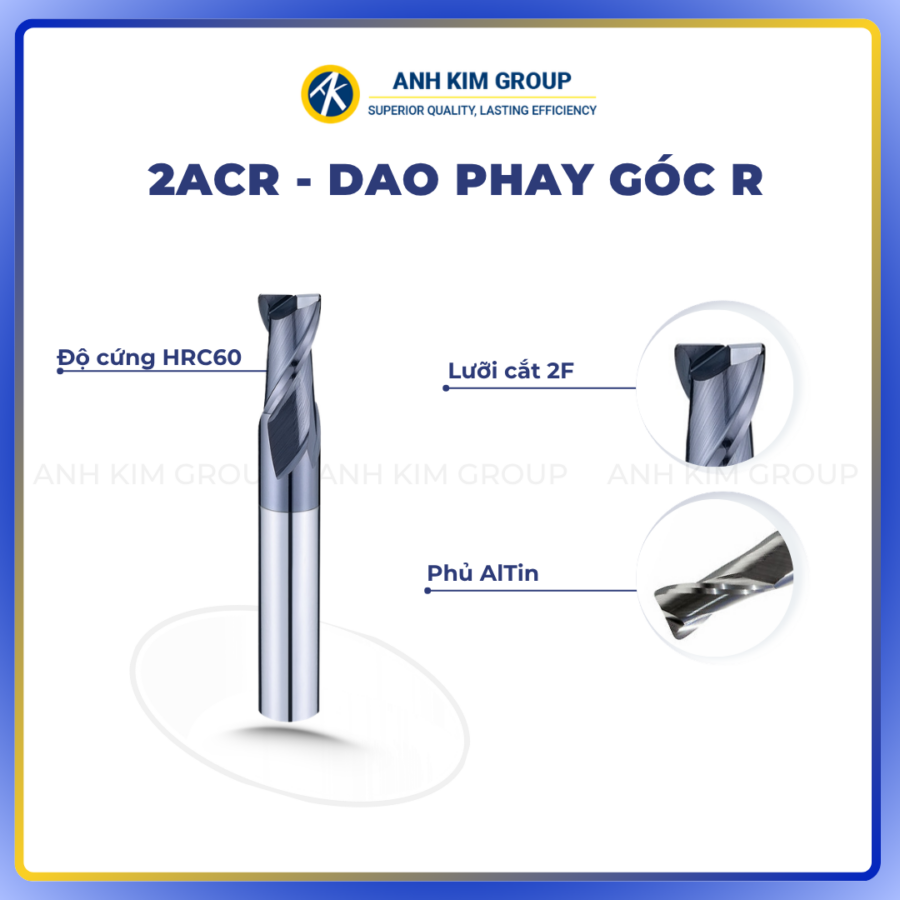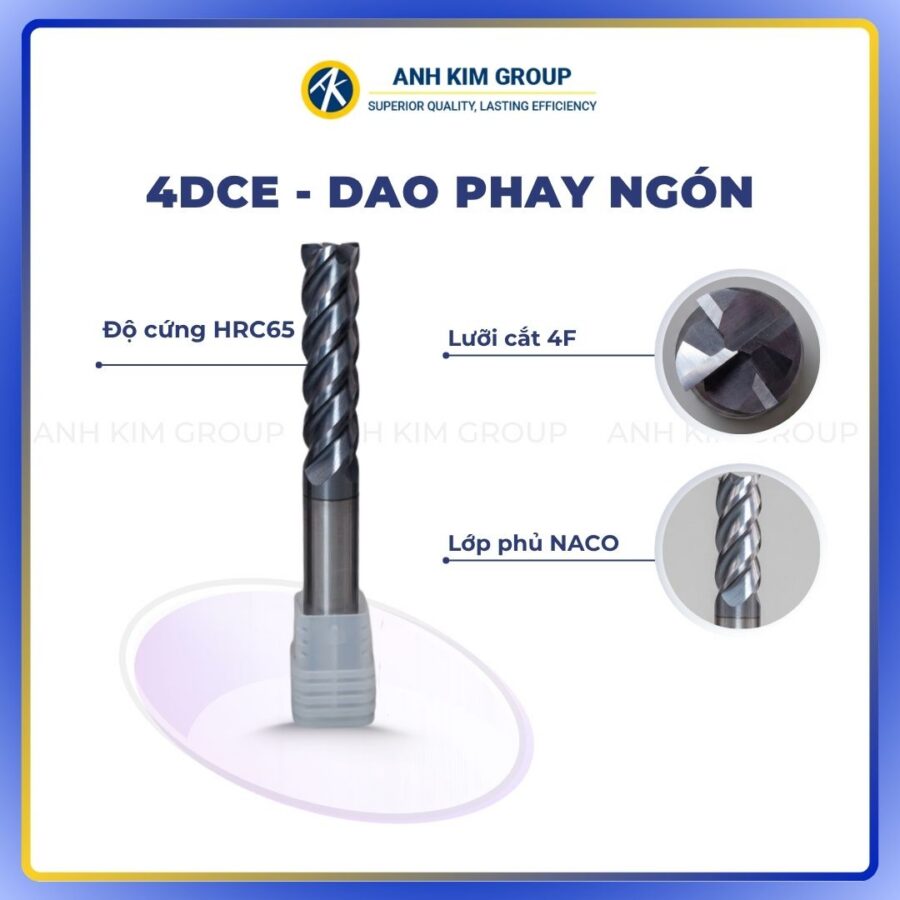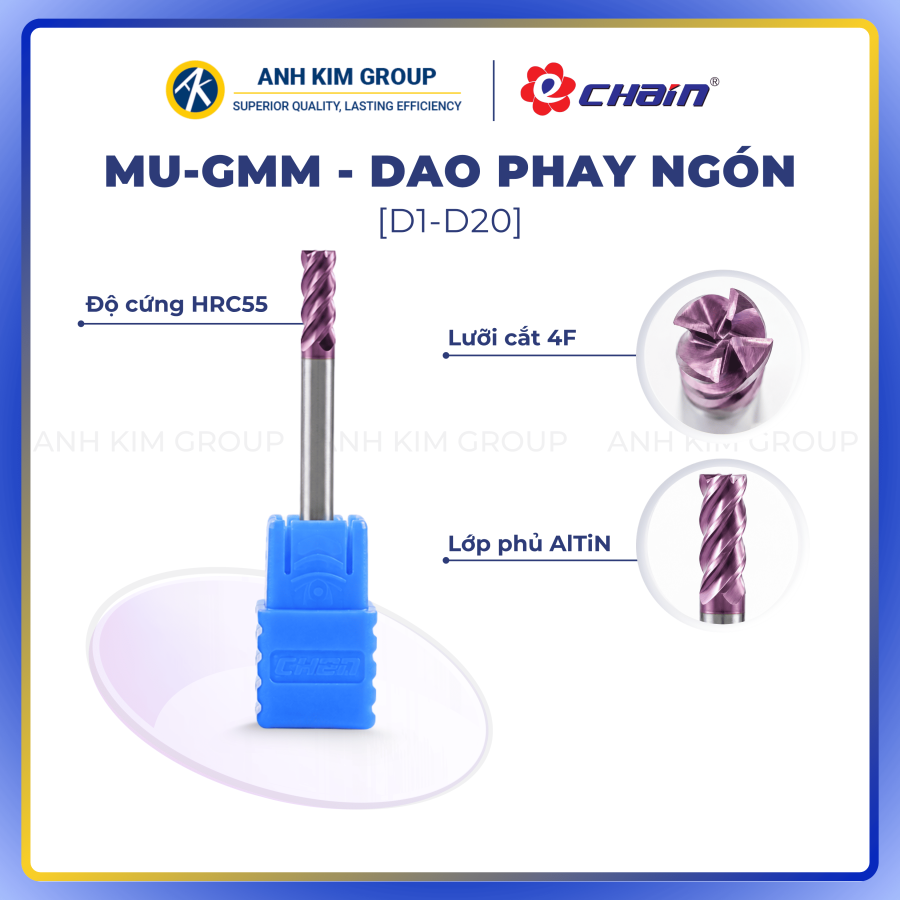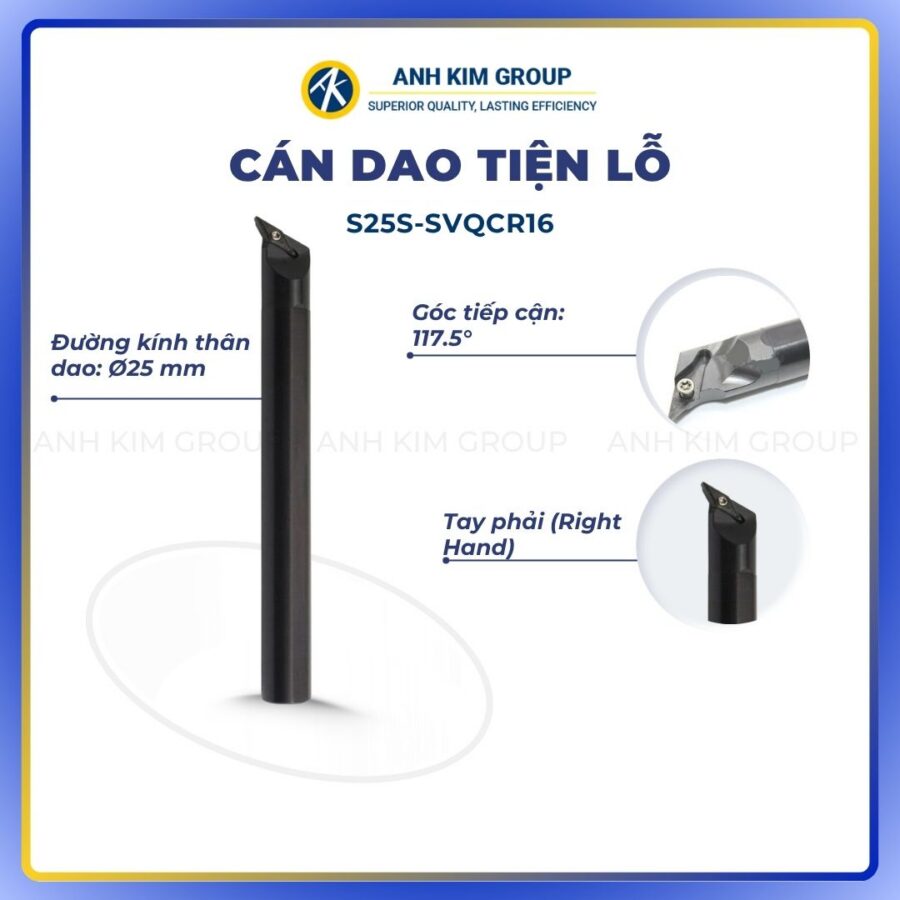

Trong gia công CNC, dao phay phá thô và dao phay tinh được sử dụng ở những giai đoạn khác nhau của quá trình cắt gọt. Dao phá thô tập trung bóc nhanh lượng vật liệu lớn, trong khi dao phay tinh ưu tiên độ chính xác và chất lượng bề mặt sau gia công. Hiểu rõ sự khác nhau giữa hai loại dao giúp xưởng CNC lựa chọn dụng cụ phù hợp, tối ưu thời gian gia công và hạn chế hao mòn dao không cần thiết. Bài viết dưới đây, CNC Ánh Kim sẽ giúp phân biệt đặc điểm, ứng dụng và cách lựa chọn dao phay phá thô và dao phay tinh phù hợp.
Dao phay phá thô là gì?
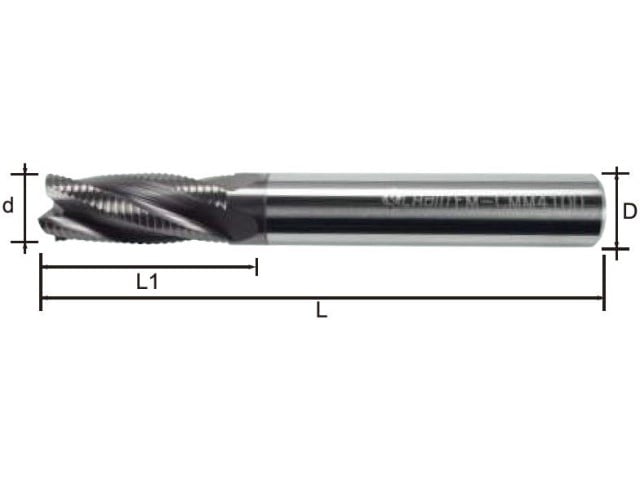
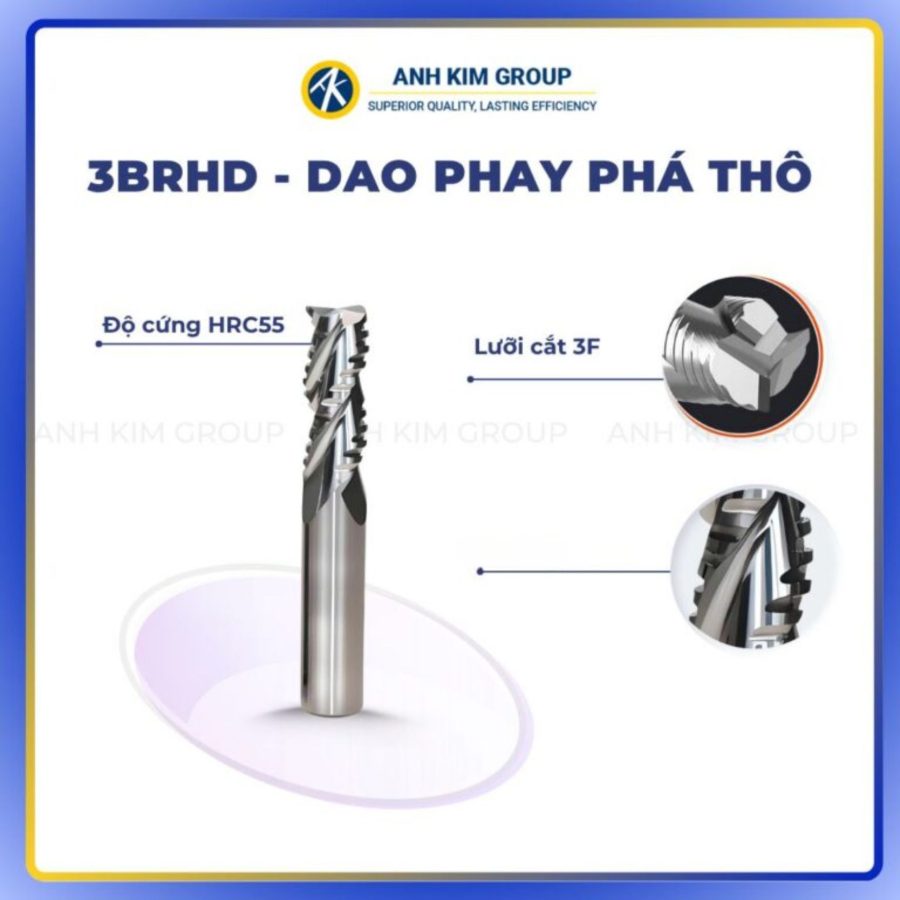
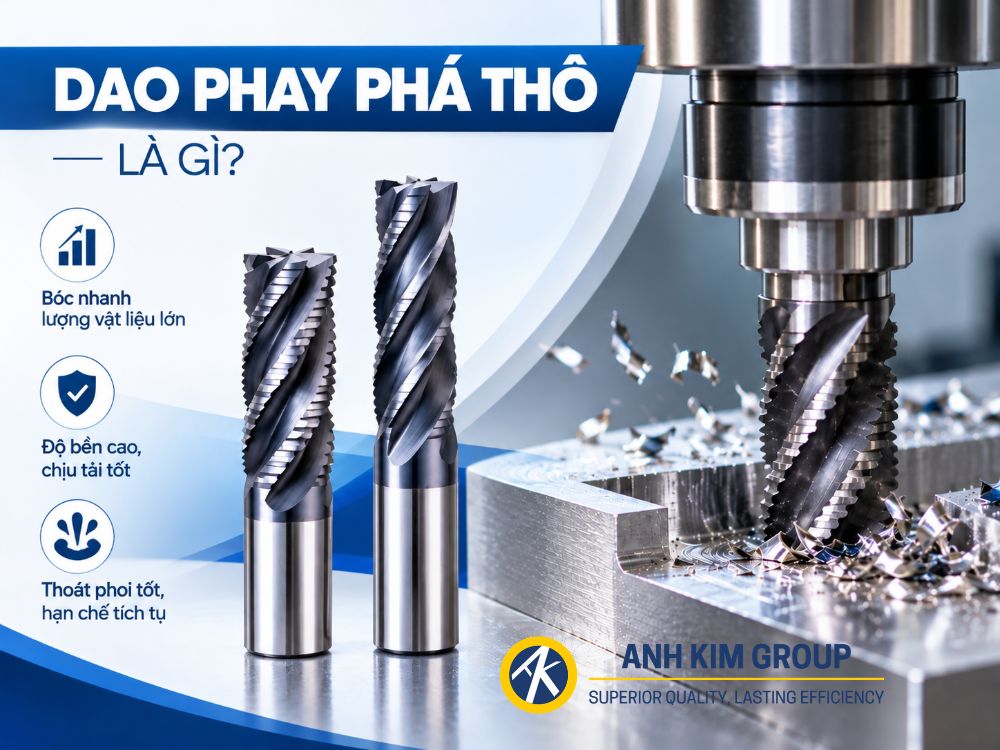
Dao phay phá thô là loại dao được sử dụng ở giai đoạn đầu của quá trình gia công nhằm bóc nhanh lượng vật liệu lớn khỏi phôi, tạo hình gần với kích thước yêu cầu trước khi chuyển sang bước bán tinh hoặc phay tinh.
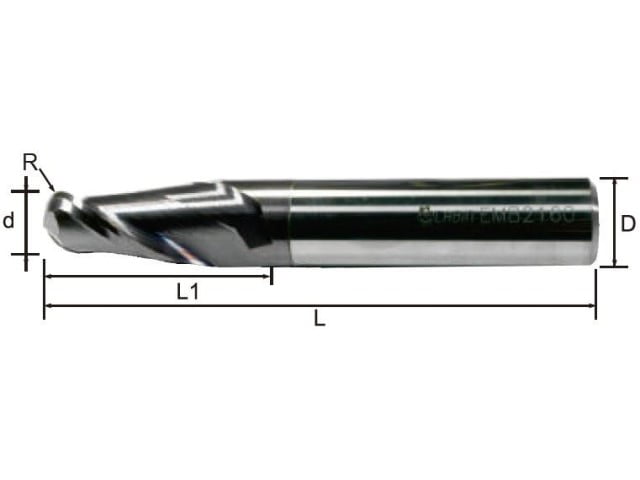
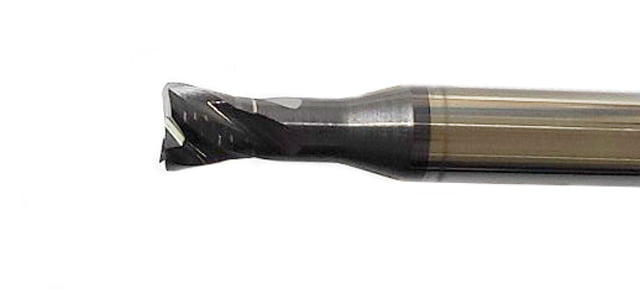
So với dao phay tinh, dao phá thô thường được thiết kế theo hướng ưu tiên khả năng chịu tải, thoát phoi và duy trì độ ổn định khi cắt. Nhiều dòng dao có hình dạng lưỡi cắt dạng răng cưa hoặc chip breaker giúp chia phoi thành các đoạn nhỏ hơn, từ đó hỗ trợ thoát phoi tốt và giảm tải lên lưỡi cắt trong quá trình gia công.
Đặc điểm và ứng dụng của dao phay phá thô
Đặc điểm của dao phay phá thô
Dao phay phá thô thường có một số đặc điểm nổi bật:
- Khả năng bóc vật liệu lớn trong mỗi lượt gia công.
- Lưỡi cắt có độ bền cao, phù hợp với điều kiện cắt tải lớn.
- Khả năng thoát phoi tốt, hạn chế phoi tích tụ tại vùng cắt.
- Bề mặt sau gia công thường chưa đạt độ nhẵn cuối cùng và cần tiếp tục phay tinh.
- Phù hợp với các nguyên công như phay hốc, phay rãnh, phay biên dạng hoặc loại bỏ lượng dư lớn trên phôi.
Trong thực tế, lựa chọn dao phay phá thô cần căn cứ vào vật liệu gia công, lượng dư, độ cứng vững của máy, đường kính dao và chế độ cắt. Không nên chỉ dựa vào hình dạng răng dao để xác định khả năng phá thô.
Ứng dụng của dao phay phá thô
Dao phay phá thô thường được sử dụng khi cần nhanh chóng loại bỏ phần lớn vật liệu trước khi hoàn thiện chi tiết. Loại dao này phù hợp với các chi tiết có lượng dư lớn, hốc sâu, rãnh rộng hoặc những nguyên công cần ưu tiên năng suất bóc vật liệu.
Sau bước phá thô, một lượng dư nhỏ thường được giữ lại để dao phay tinh tiếp tục gia công, giúp kiểm soát kích thước và cải thiện chất lượng bề mặt.
Dao phay tinh là gì?
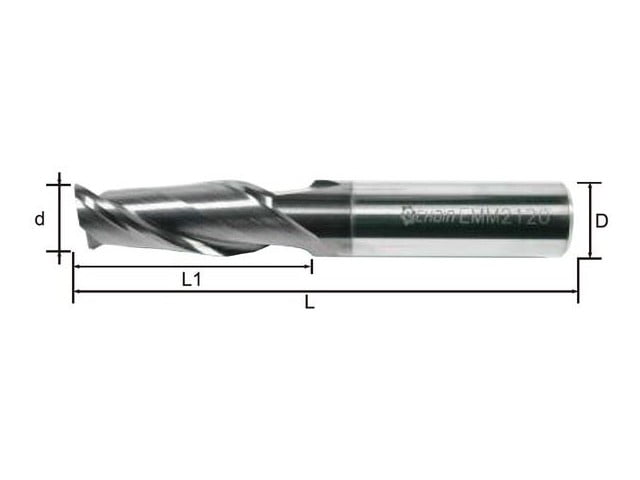
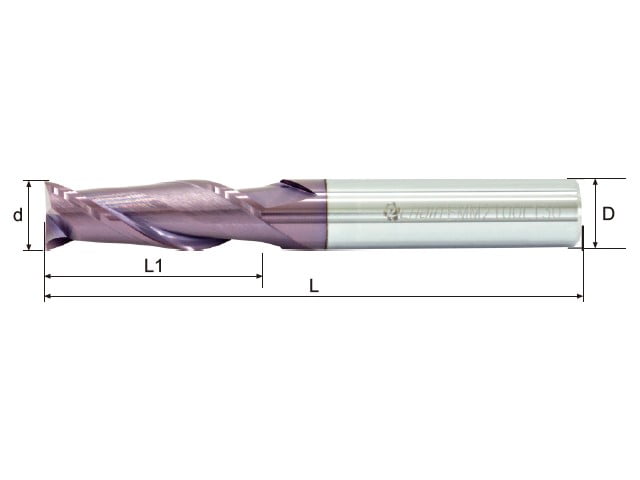
Dao phay tinh là loại dao được sử dụng ở giai đoạn cuối của quá trình gia công nhằm đưa chi tiết về kích thước yêu cầu và cải thiện chất lượng bề mặt. Khác với dao phay phá thô ưu tiên khả năng bóc vật liệu, dao phay tinh tập trung nhiều hơn vào độ chính xác, độ ổn định và độ nhẵn sau gia công.
Trong quá trình phay tinh, lượng vật liệu được bóc thường nhỏ hơn so với bước phá thô. Vì vậy, độ đảo dao, độ cứng vững của hệ thống gá kẹp và tình trạng lưỡi cắt có ảnh hưởng lớn đến độ chính xác và chất lượng bề mặt cuối cùng.
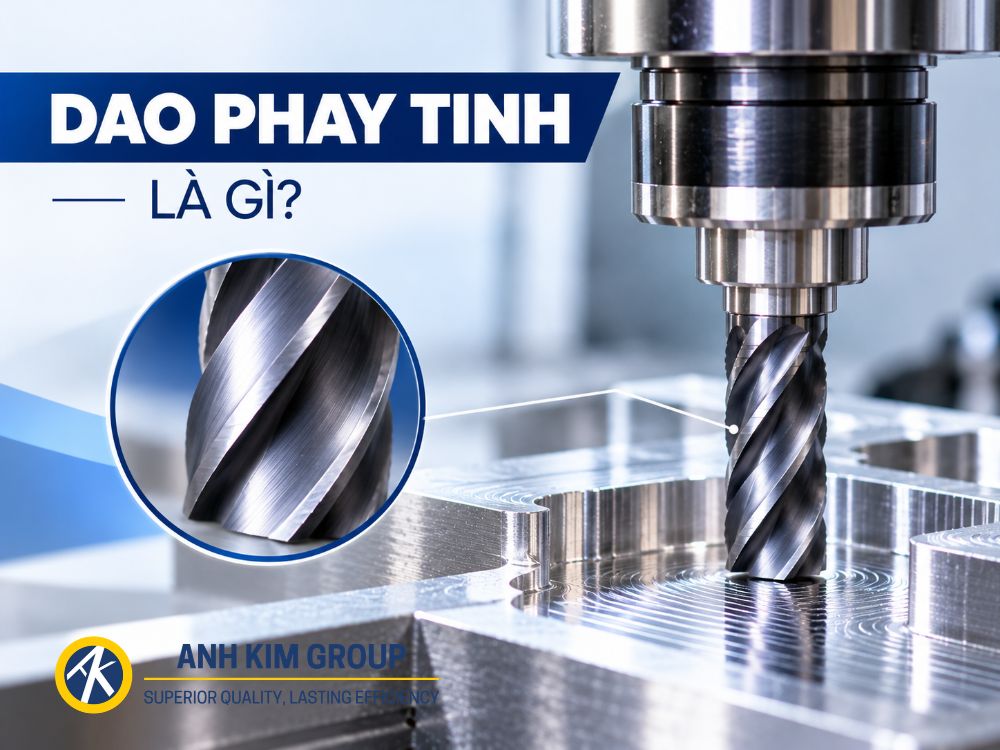
Đặc điểm và ứng dụng của dao phay tinh
Đặc điểm của dao phay tinh
Dao phay tinh thường có những đặc điểm sau:
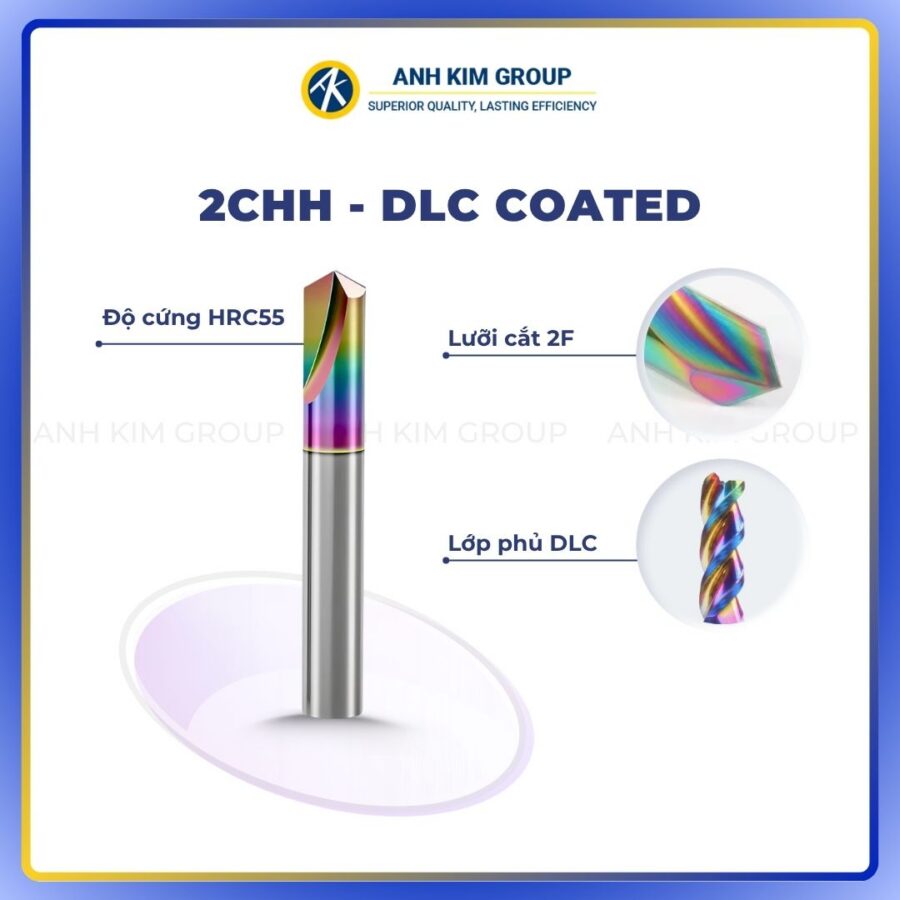
- Lưỡi cắt sắc và ổn định, phù hợp với lượng cắt nhỏ.
- Ưu tiên độ chính xác kích thước và chất lượng bề mặt.
- Khả năng tạo bề mặt nhẵn hơn so với dao phá thô.
- Thường được sử dụng ở giai đoạn cuối sau khi phần lớn lượng dư đã được loại bỏ.
- Yêu cầu độ đảo dao thấp và hệ thống máy, holder, dao và phôi có độ cứng vững tốt.
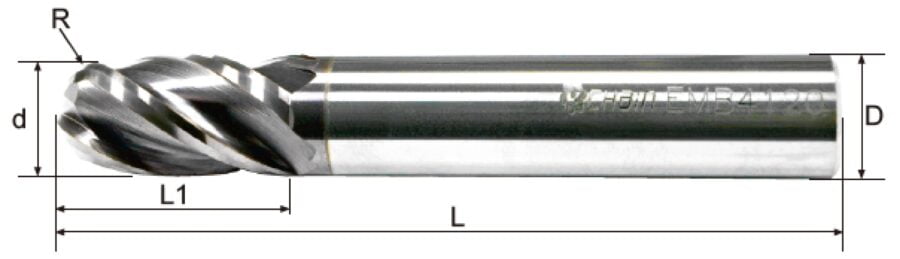
Số me của dao phay tinh không cố định cho mọi trường hợp. Việc lựa chọn số me còn phụ thuộc vào vật liệu gia công, khả năng thoát phoi, đường kính dao và chế độ cắt.
Ứng dụng của dao phay tinh
Dao phay tinh thường được sử dụng để hoàn thiện thành, đáy, biên dạng và các bề mặt cần độ nhẵn hoặc độ chính xác cao. Trong gia công khuôn mẫu, chi tiết cơ khí chính xác hoặc các bề mặt lắp ghép, bước phay tinh có vai trò quan trọng trong việc kiểm soát kích thước và giảm lượng công đoạn hoàn thiện sau gia công.
Để đạt hiệu quả tốt, lượng dư để lại sau bước phá thô cần phù hợp và tương đối đồng đều. Điều này giúp dao phay tinh làm việc ổn định hơn, hạn chế tải cắt thay đổi và nâng cao chất lượng bề mặt.
So sánh dao phay phá thô và dao phay tinh
Mặc dù đều được sử dụng trong gia công phay CNC, dao phay phá thô và dao phay tinh có mục tiêu làm việc khác nhau. Dao phá thô ưu tiên năng suất bóc vật liệu, trong khi dao phay tinh tập trung vào độ chính xác và chất lượng bề mặt cuối cùng.
|
Tiêu chí |
Dao phay phá thô |
Dao phay tinh |
|
Mục đích gia công |
Bóc nhanh lượng vật liệu lớn |
Hoàn thiện kích thước và bề mặt |
|
Giai đoạn sử dụng |
Giai đoạn đầu hoặc giữa |
Giai đoạn cuối |
|
Lượng vật liệu bóc |
Lớn hơn |
Nhỏ hơn |
|
Hình học lưỡi cắt |
Ưu tiên độ bền và khả năng thoát phoi |
Ưu tiên độ sắc, ổn định và độ chính xác |
|
Chất lượng bề mặt |
Chưa phải yêu cầu chính |
Yêu cầu cao hơn |
|
Khả năng thoát phoi |
Rất quan trọng |
Vẫn cần kiểm soát nhưng lượng phoi thường ít hơn |
|
Yêu cầu độ chính xác |
Thấp hơn bước tinh |
Cao hơn |
|
Ứng dụng |
Phay hốc, phay rãnh, bóc lượng dư, tạo hình sơ bộ |
Hoàn thiện thành, đáy, biên dạng và bề mặt lắp ghép |
Có thể hiểu đơn giản rằng dao phay phá thô giúp đưa phôi nhanh về gần hình dạng cần thiết, còn dao phay tinh thực hiện bước hoàn thiện cuối cùng để đạt kích thước và chất lượng bề mặt theo yêu cầu.
Tuy nhiên, việc lựa chọn dao không nên chỉ dựa vào tên gọi phá thô hay tinh. Cần xem xét thêm vật liệu gia công, độ cứng vững của máy, lượng dư, đường kính dao, số me và chế độ cắt để lựa chọn phù hợp.
Cách chọn dao phay phá thô và dao phay tinh
Khi lựa chọn dao phay phá thô và dao phay tinh, cần xem xét các yếu tố chính sau:
- Vật liệu gia công: Chọn vật liệu dao, hình học lưỡi cắt và lớp phủ phù hợp với thép, inox, gang, nhôm hoặc thép cứng.
- Lượng dư cần bóc: Lượng dư lớn nên ưu tiên dao phá thô; lượng dư nhỏ và cần hoàn thiện bề mặt nên dùng dao phay tinh.
- Số me và khả năng thoát phoi: Dao ít me thường thoát phoi tốt hơn, trong khi dao nhiều me có nhiều cạnh cắt tham gia hơn. Cần chọn theo vật liệu và điều kiện gia công.
- Lớp phủ và độ cứng dao: Chọn lớp phủ và dải HRC phù hợp với vật liệu phôi để tăng độ bền và hạn chế mài mòn dao.
Việc chọn dao nên dựa trên tổng thể điều kiện gia công thay vì chỉ dựa vào một thông số riêng lẻ.
>> Xem và chọn mua dao phá thô tại CNC Ánh Kim
Lưu ý khi lựa chọn dao phay cho gia công CNC
Khi lựa chọn dao phay cho gia công CNC, ngoài việc xác định đúng dao phá thô hay dao tinh, cần kiểm tra kỹ điều kiện gia công thực tế để tránh chọn dao không phù hợp. Một số yếu tố quan trọng gồm:
- Vật liệu và độ cứng phôi: ảnh hưởng trực tiếp đến vật liệu dao, lớp phủ và dải HRC phù hợp.
- Đường kính và chiều dài dao: cần phù hợp với kích thước chi tiết, chiều sâu gia công và độ cứng vững của hệ thống.
- Chiều dài nhô dao: nên hạn chế tối đa trong khả năng cho phép để giảm rung và độ võng khi cắt.
- Holder và độ đảo dao: gá kẹp không ổn định hoặc độ đảo lớn có thể làm dao mòn không đều, giảm độ chính xác và chất lượng bề mặt.
- Chế độ cắt: tốc độ cắt, lượng chạy dao, chiều sâu và chiều rộng cắt cần tham khảo khuyến nghị của nhà sản xuất và điều chỉnh theo điều kiện máy thực tế.
- Khả năng thoát phoi và làm mát: đặc biệt quan trọng khi phay rãnh, hốc sâu hoặc gia công vật liệu dễ sinh phoi dài.
Bên cạnh thông số kỹ thuật, nên lựa chọn dao từ đơn vị cung cấp có catalogue rõ ràng, hỗ trợ tra mã và tư vấn theo vật liệu, nguyên công cũng như điều kiện máy thực tế.
CNC Ánh Kim cung cấp đa dạng các dòng dao phay CNC phục vụ từ phá thô đến phay tinh, đồng thời hỗ trợ khách hàng lựa chọn quy cách, số me, lớp phủ và mã dao phù hợp với từng nhu cầu gia công. Việc chọn đúng dao ngay từ đầu sẽ giúp quá trình cắt ổn định hơn, hạn chế hao mòn và tối ưu chi phí sử dụng dao cụ.
Thông tin liên hệ:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Hotline/Zalo: 0886 113 609
Như vậy, hiểu rõ sự khác nhau giữa dao phay phá thô và dao phay tinh giúp lựa chọn đúng dụng cụ cho từng giai đoạn gia công, từ bóc lượng dư đến hoàn thiện kích thước và bề mặt. Khi chọn dao, cần cân nhắc vật liệu phôi, lượng dư, số me, lớp phủ và điều kiện máy để đạt hiệu quả ổn định.