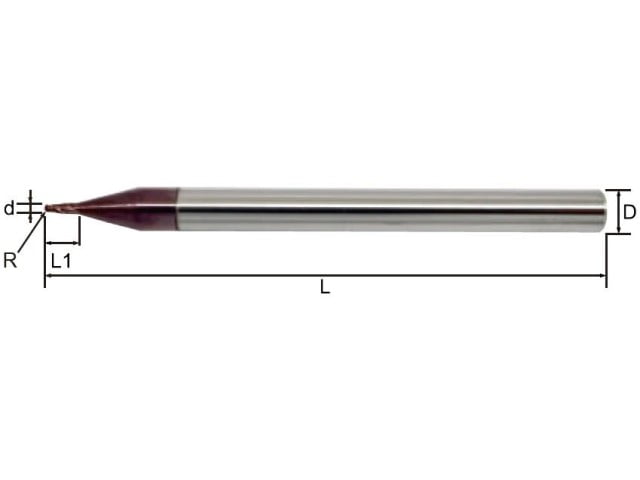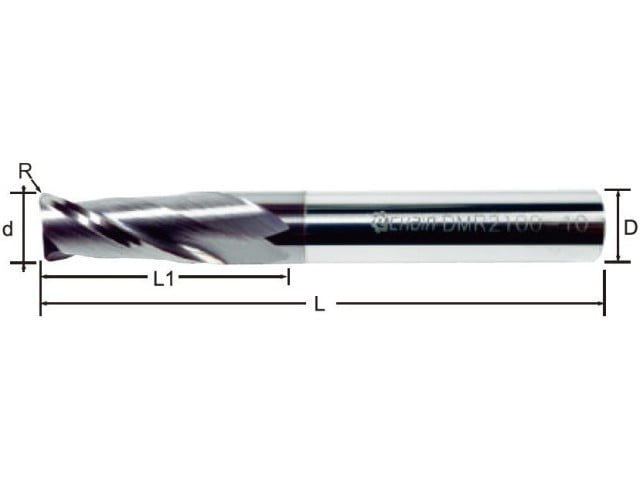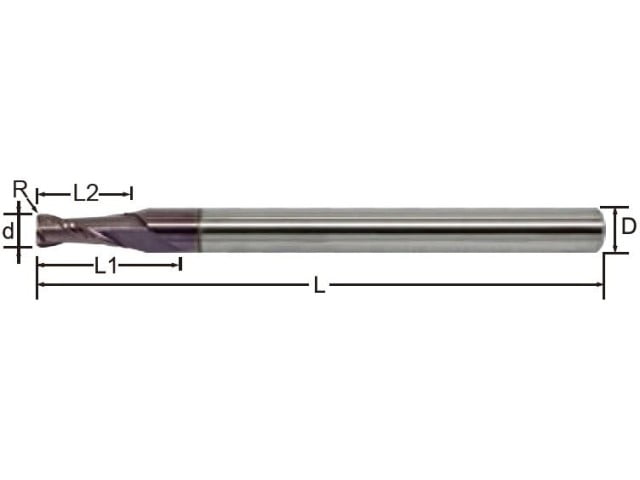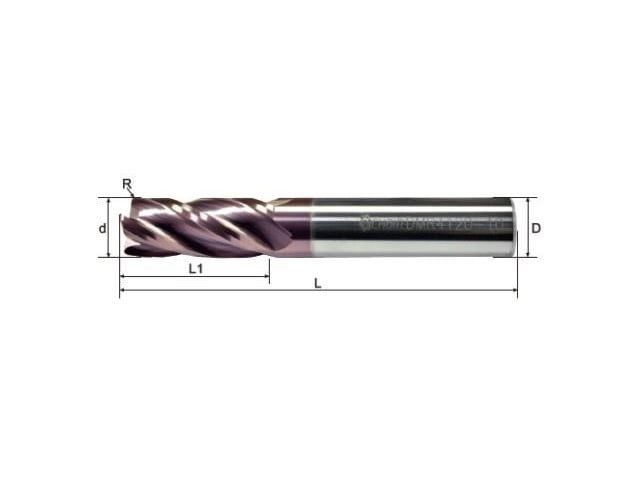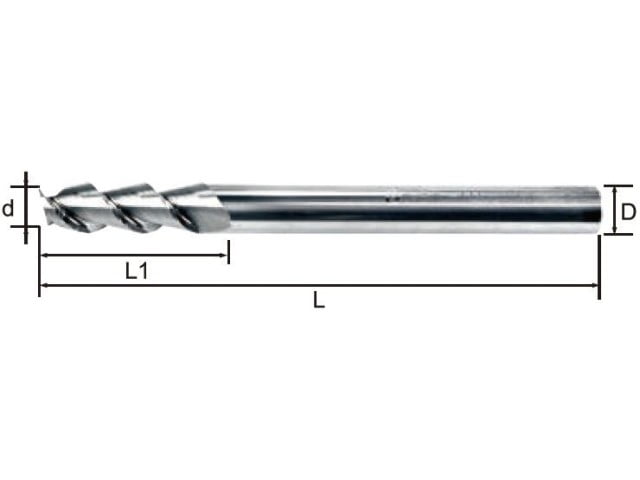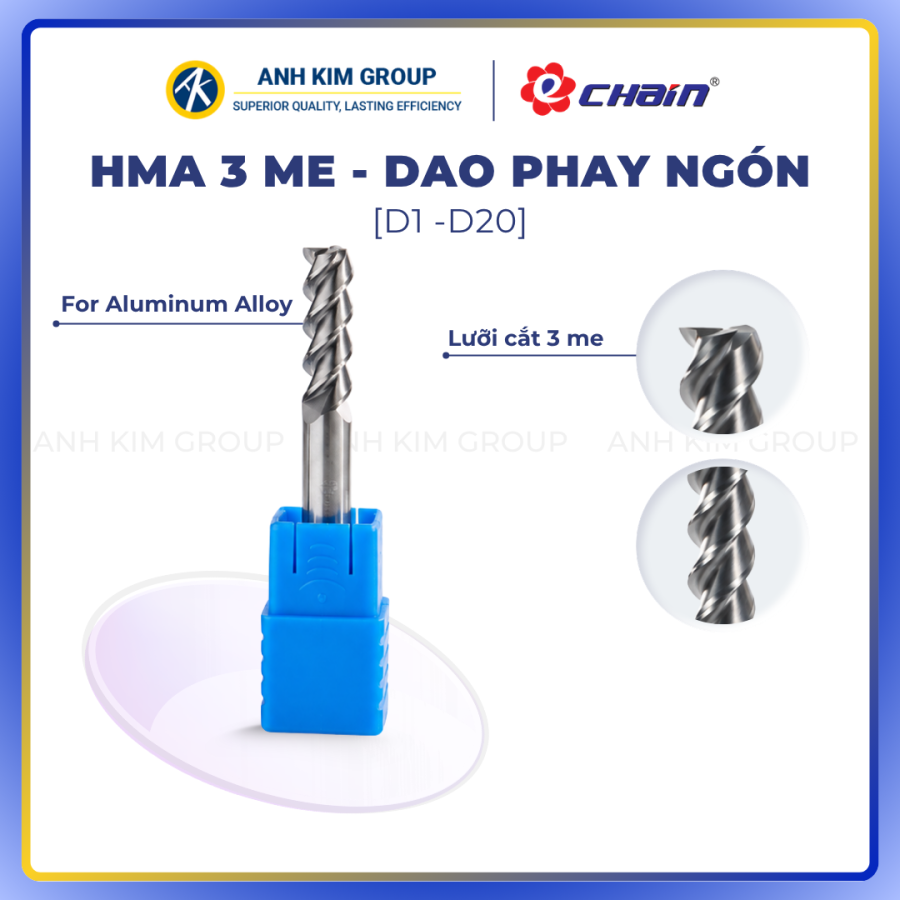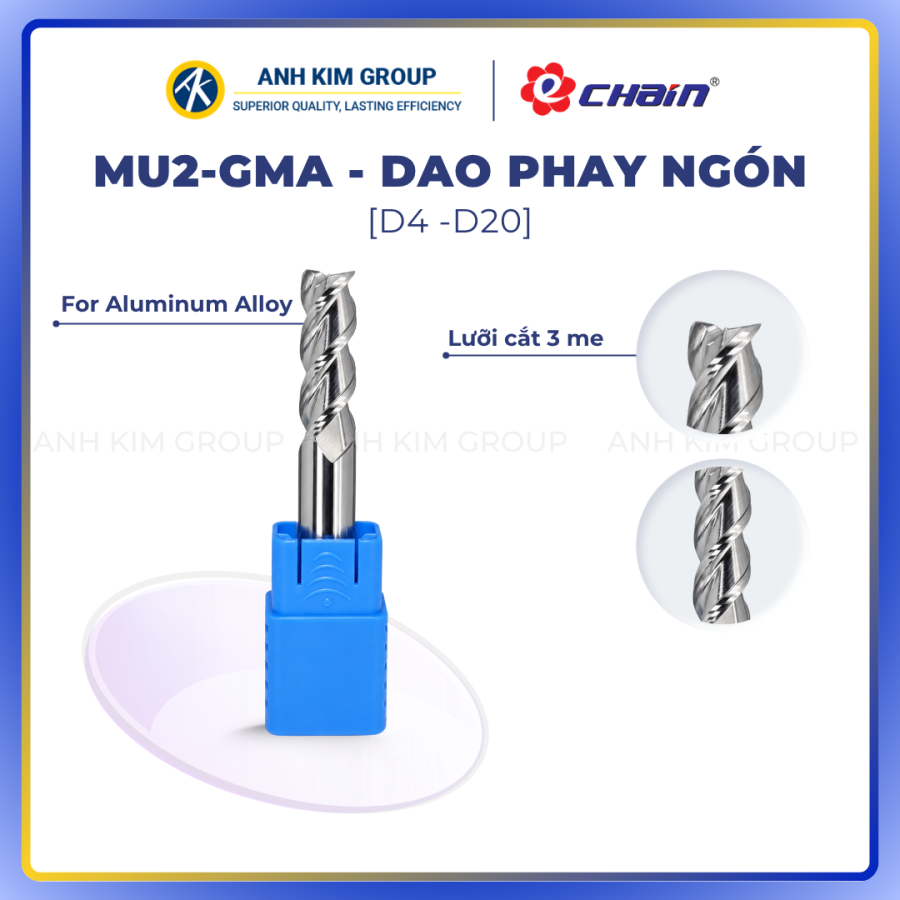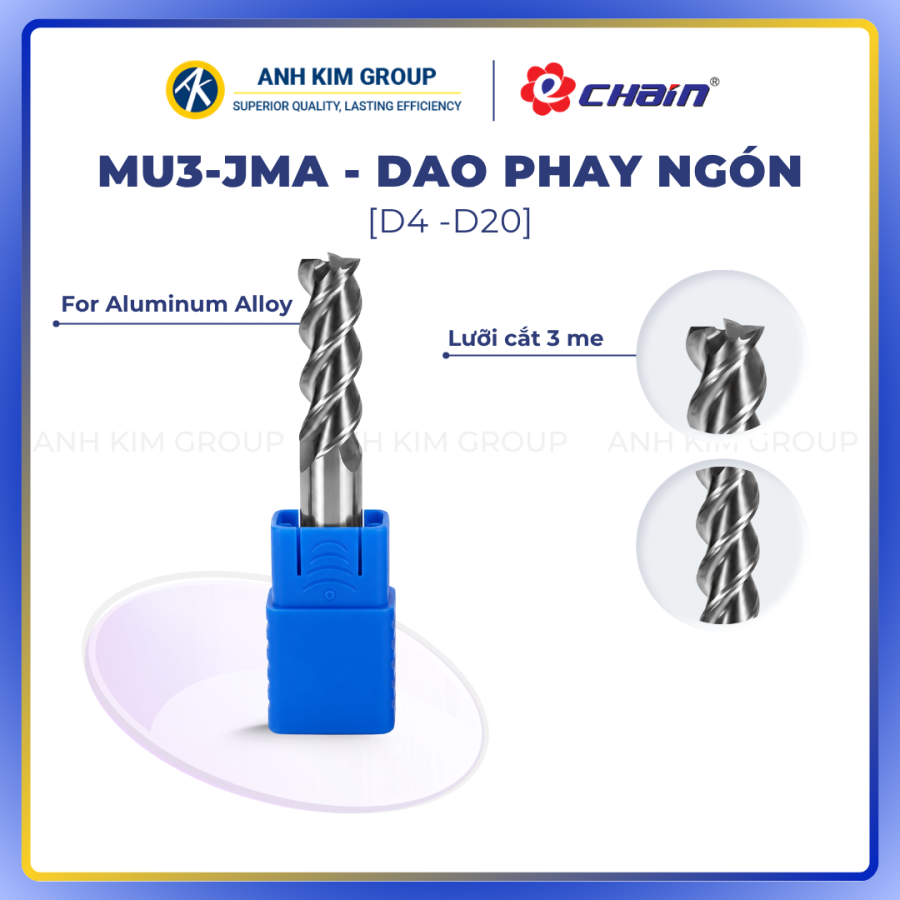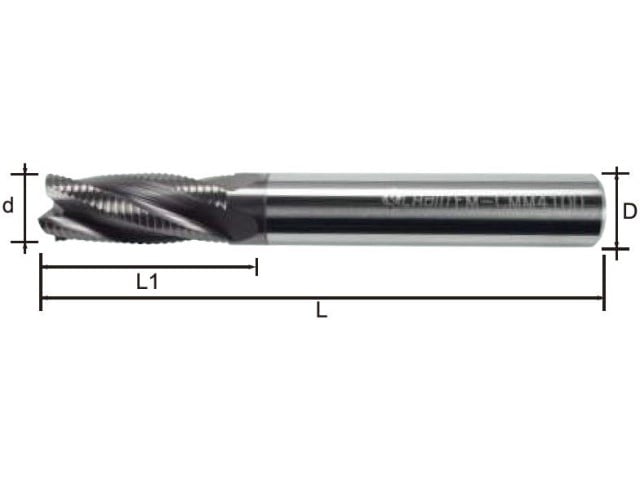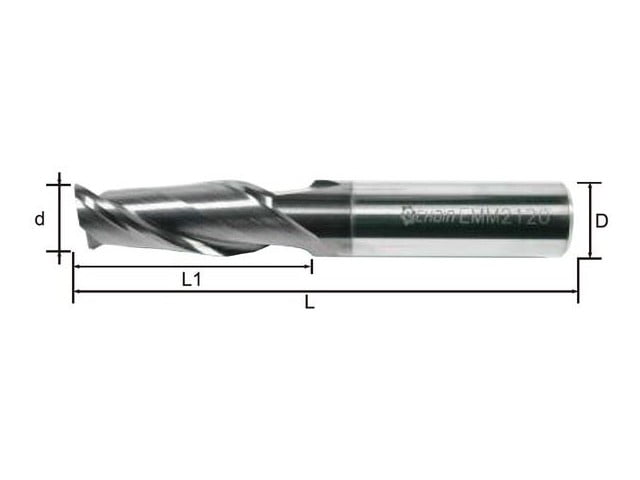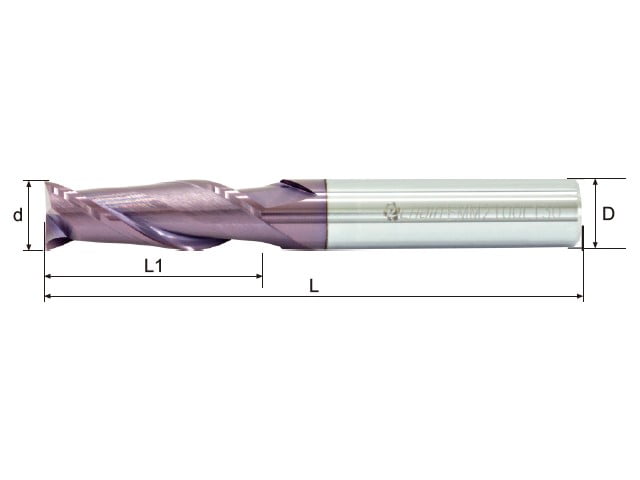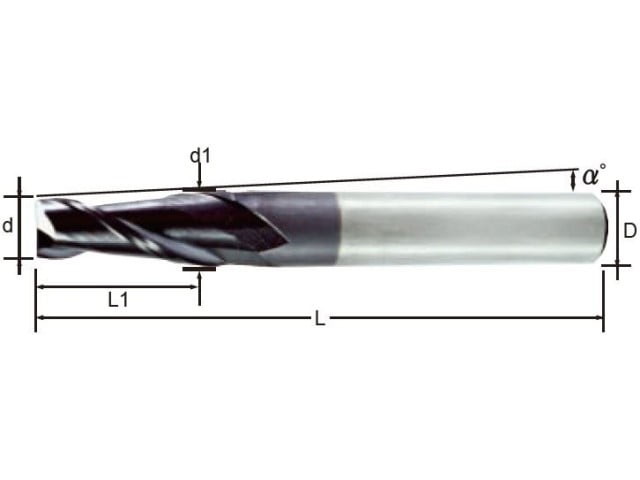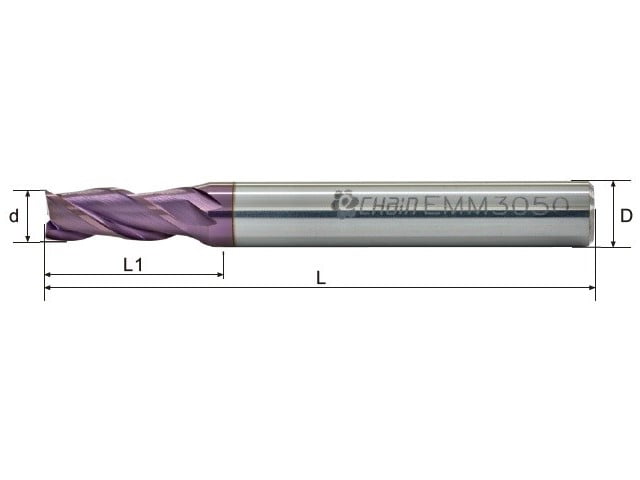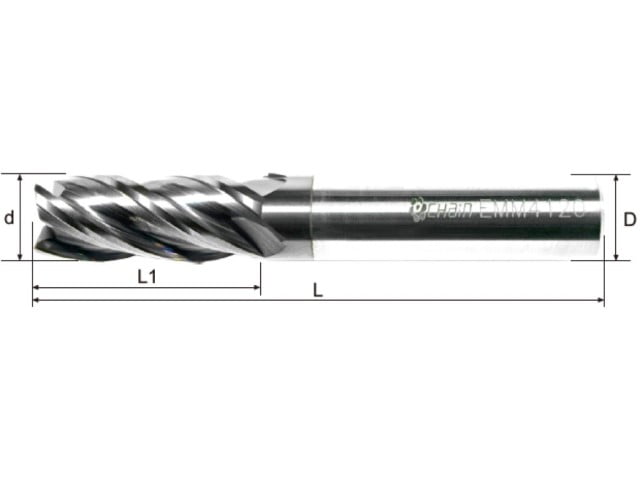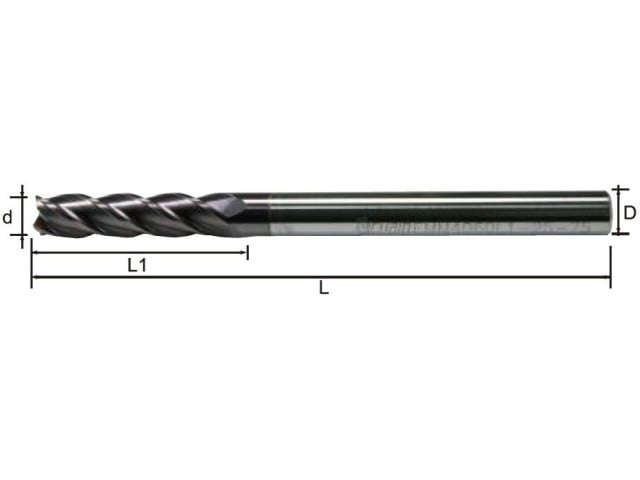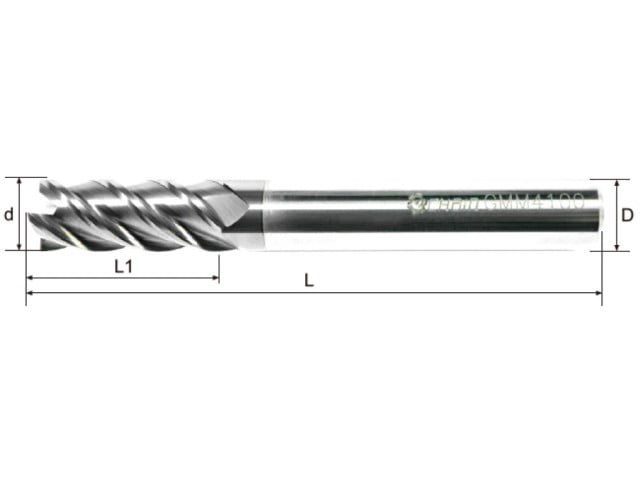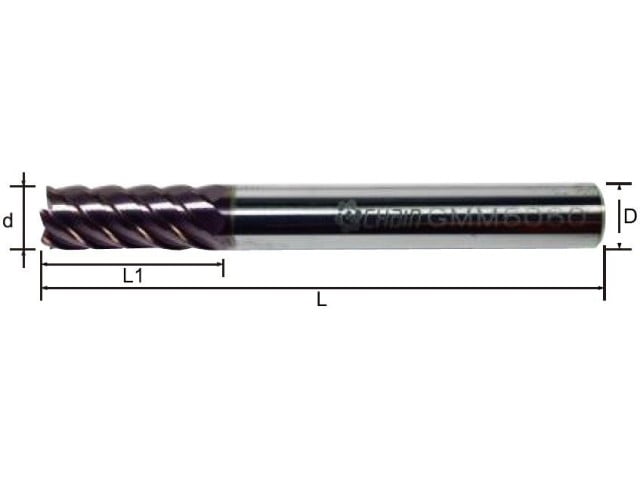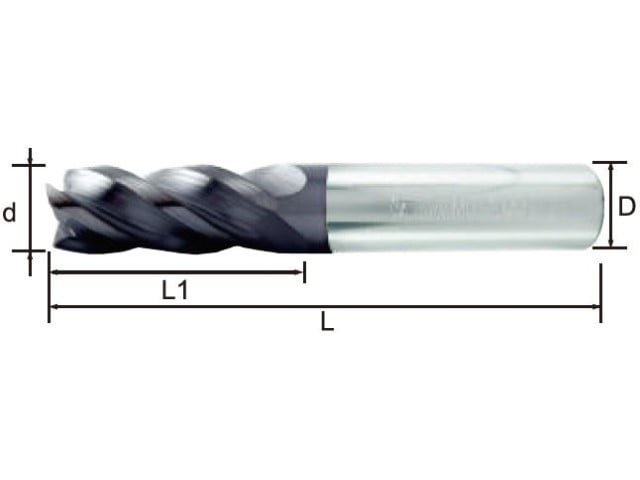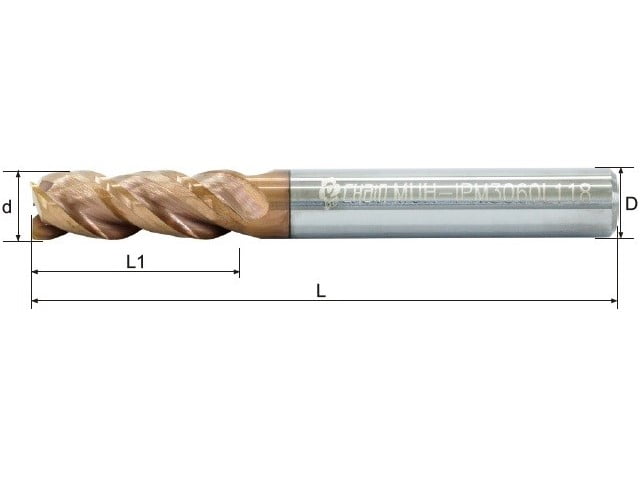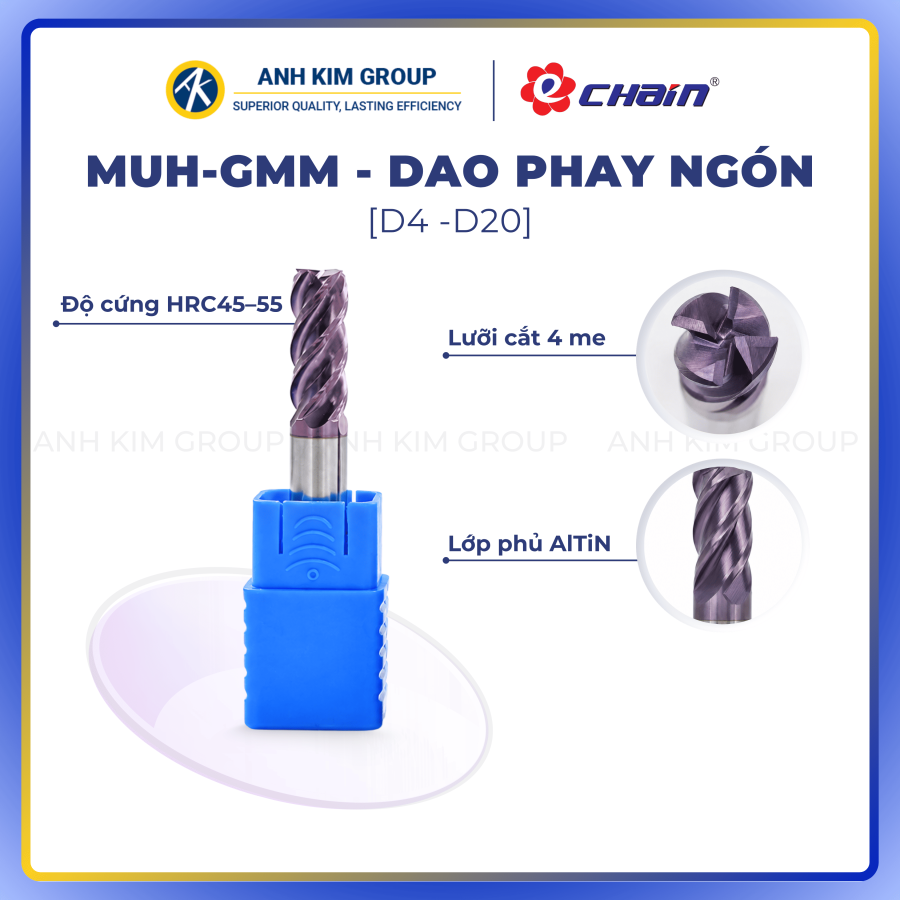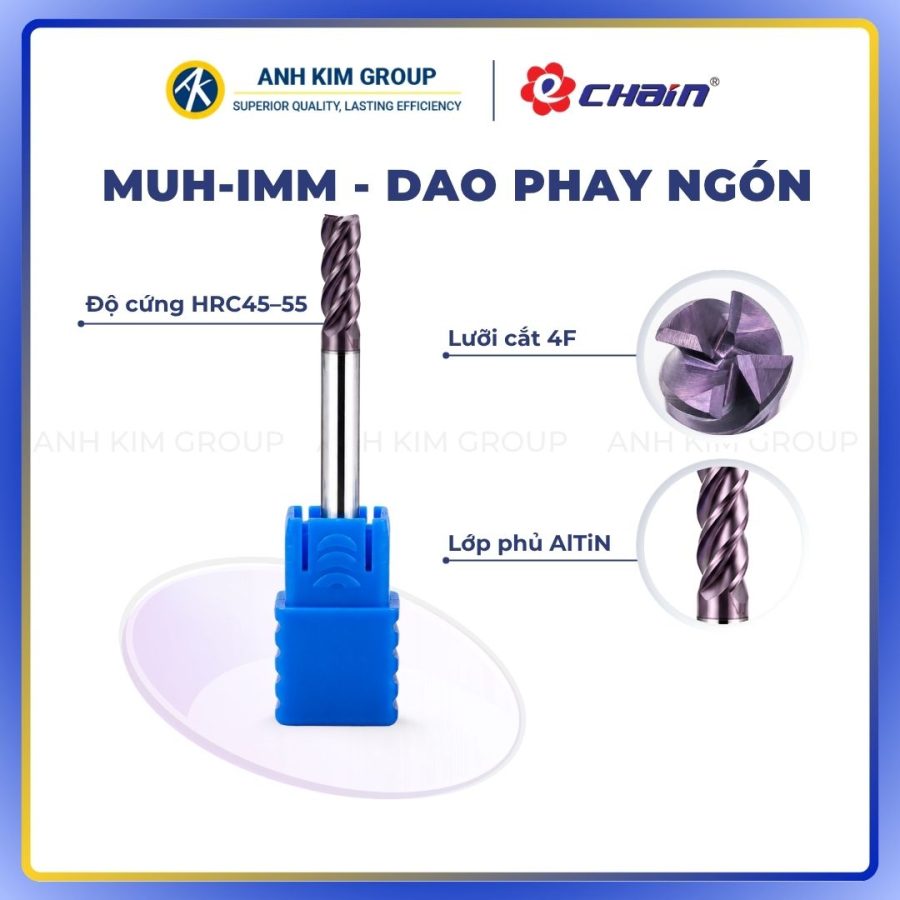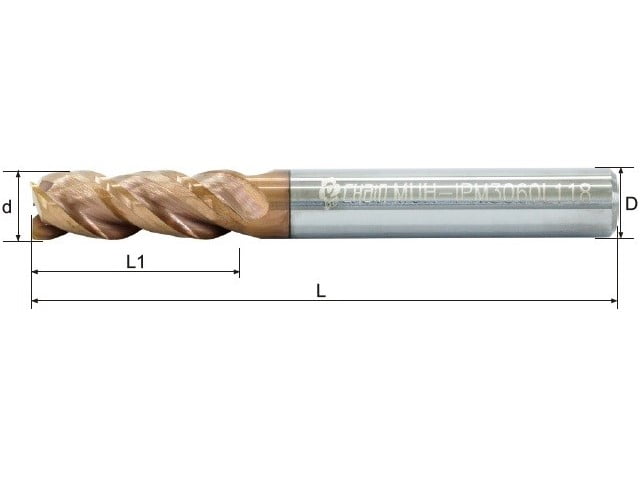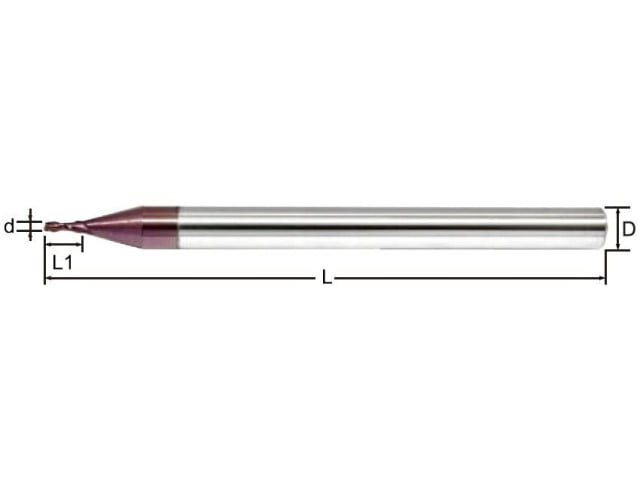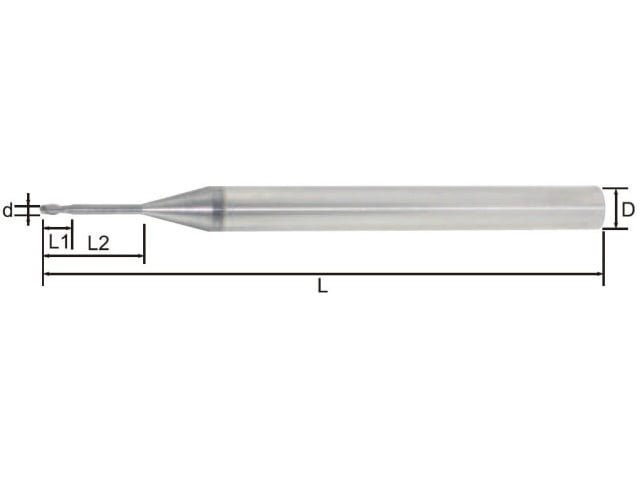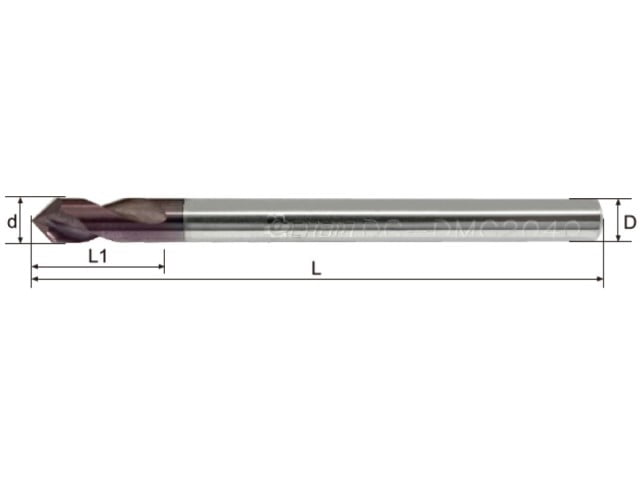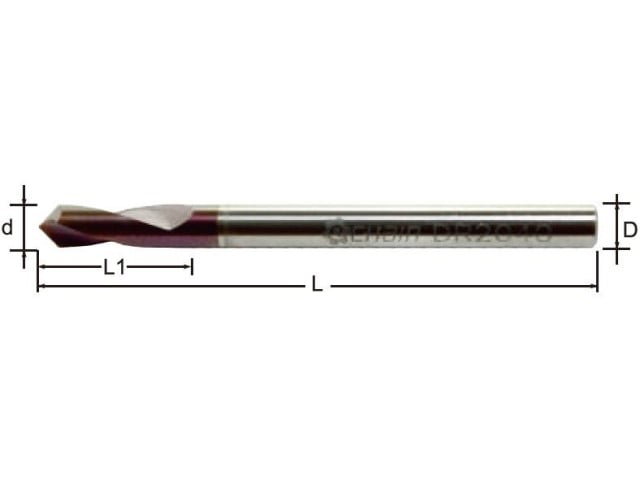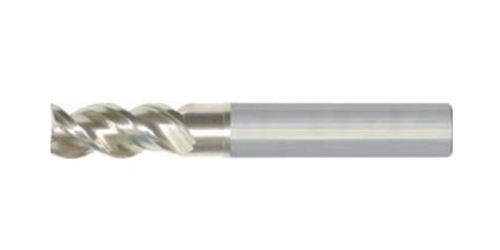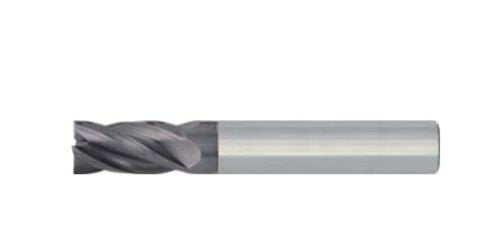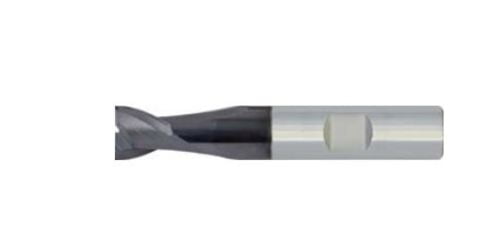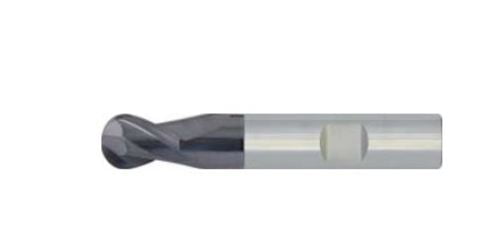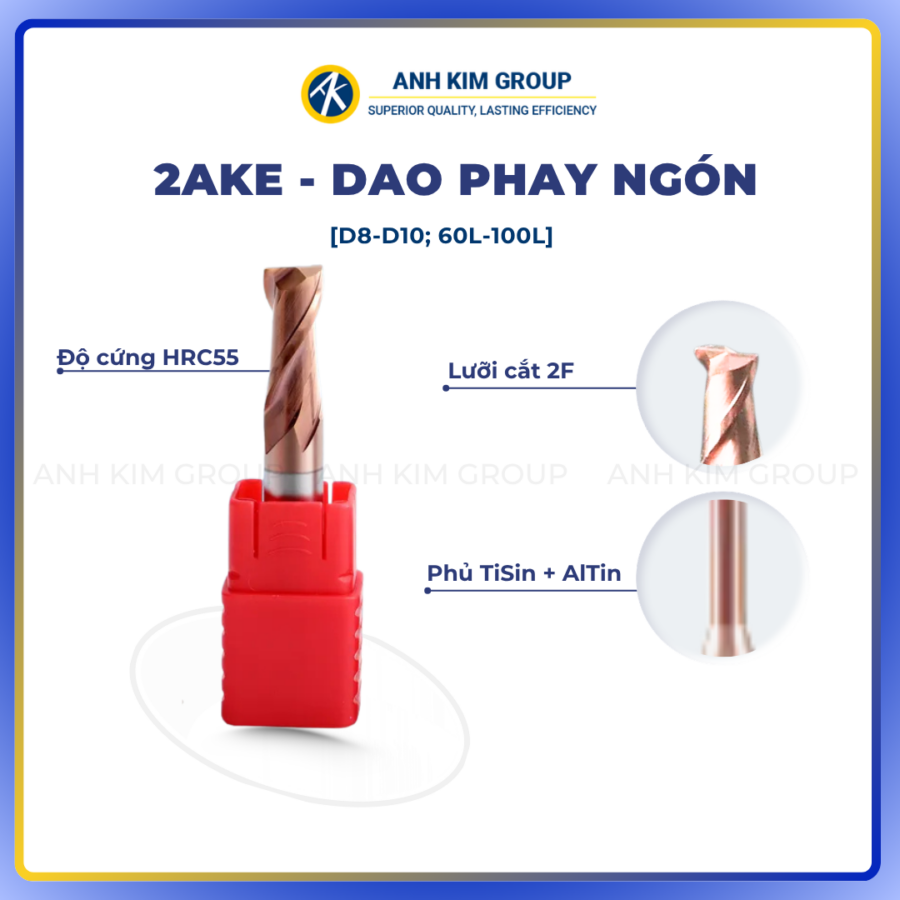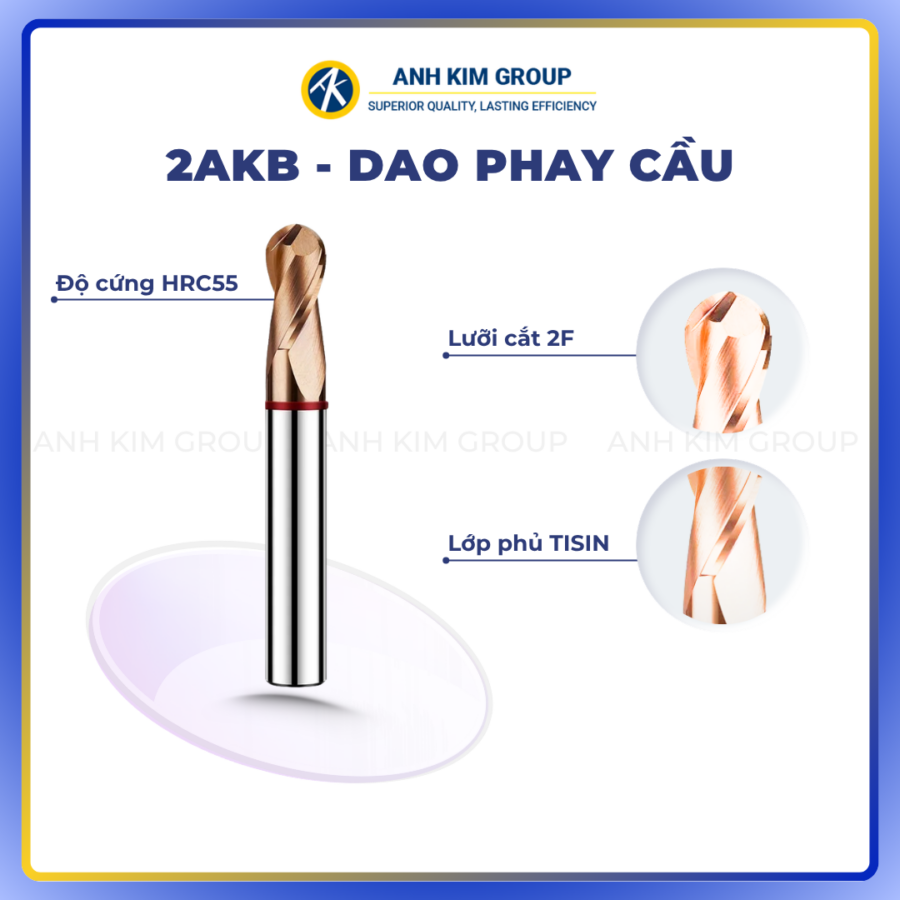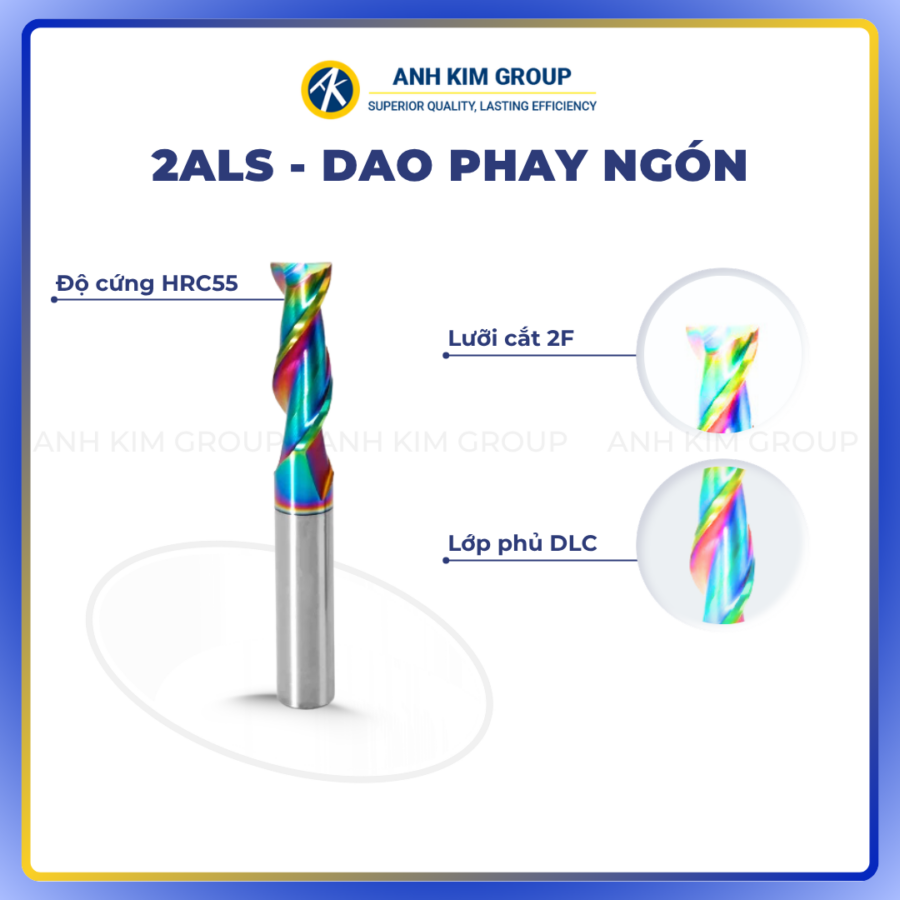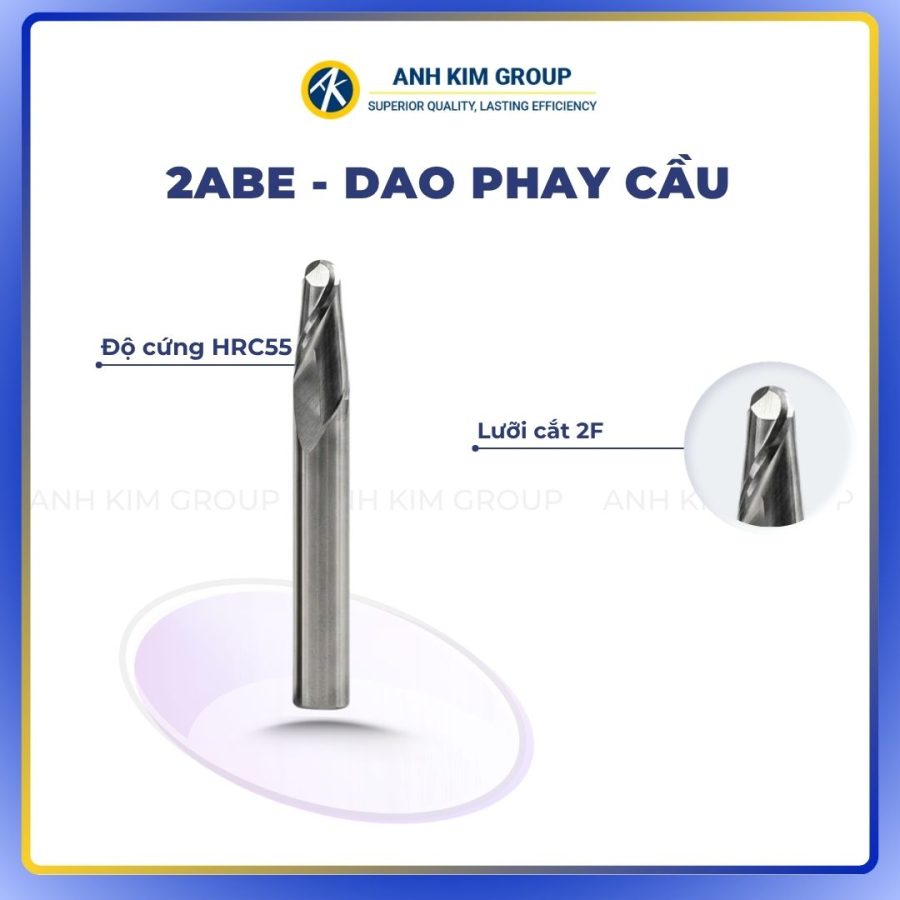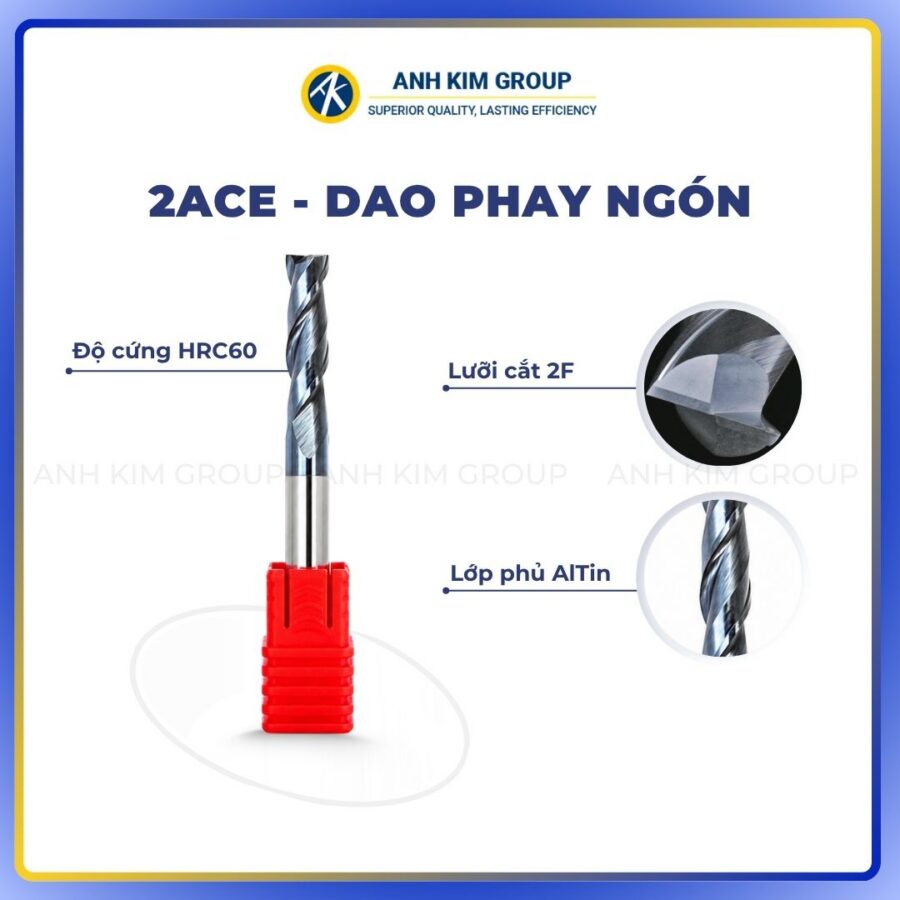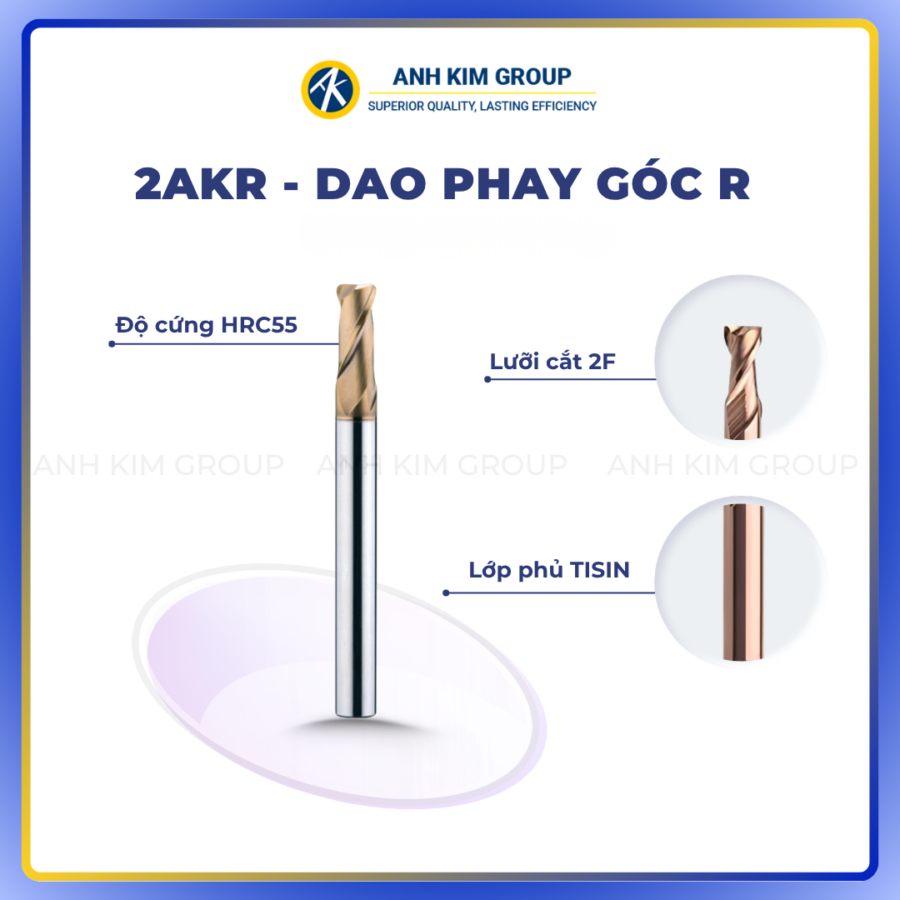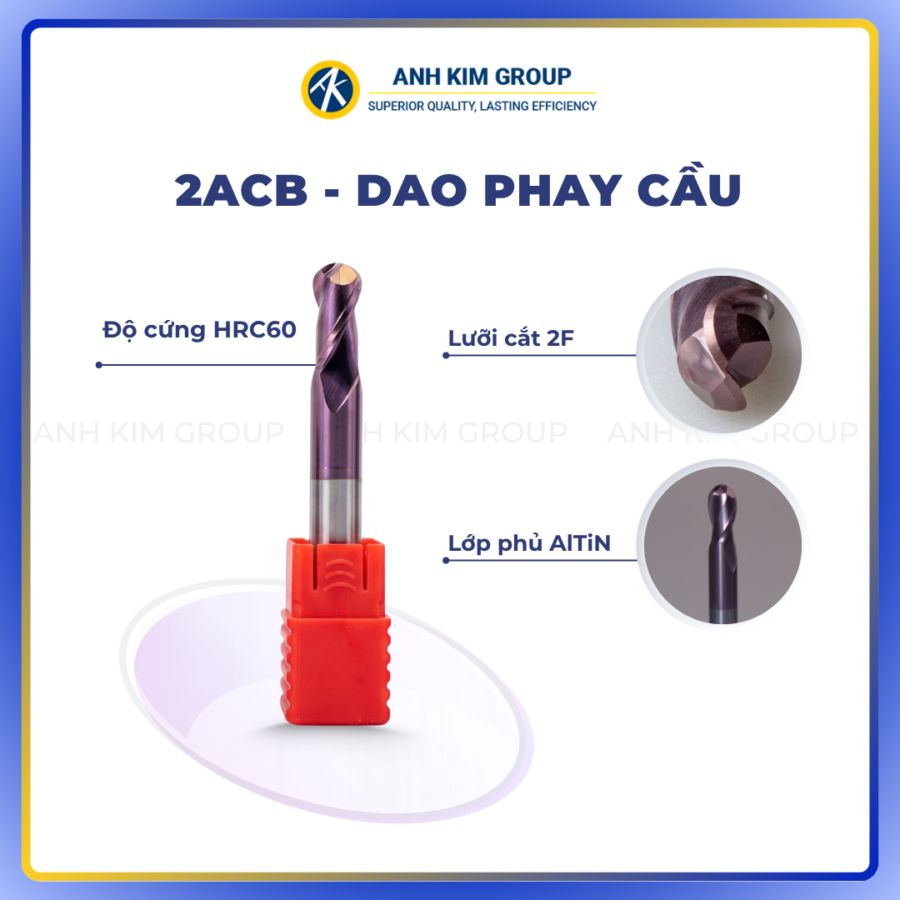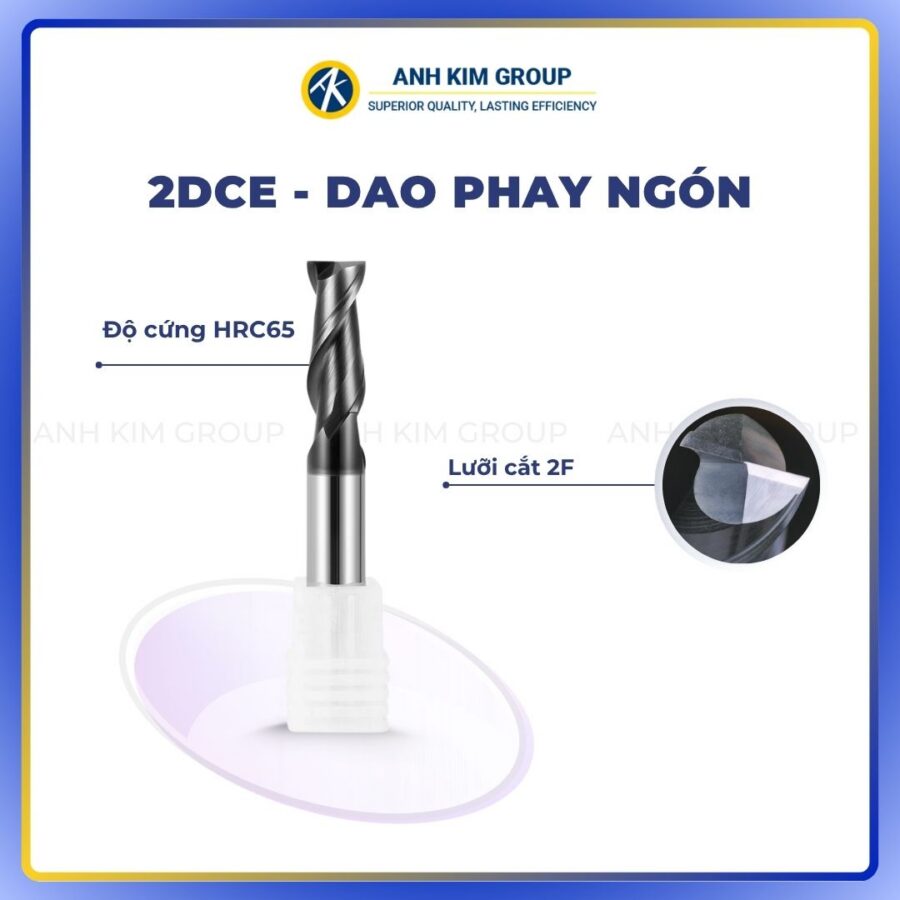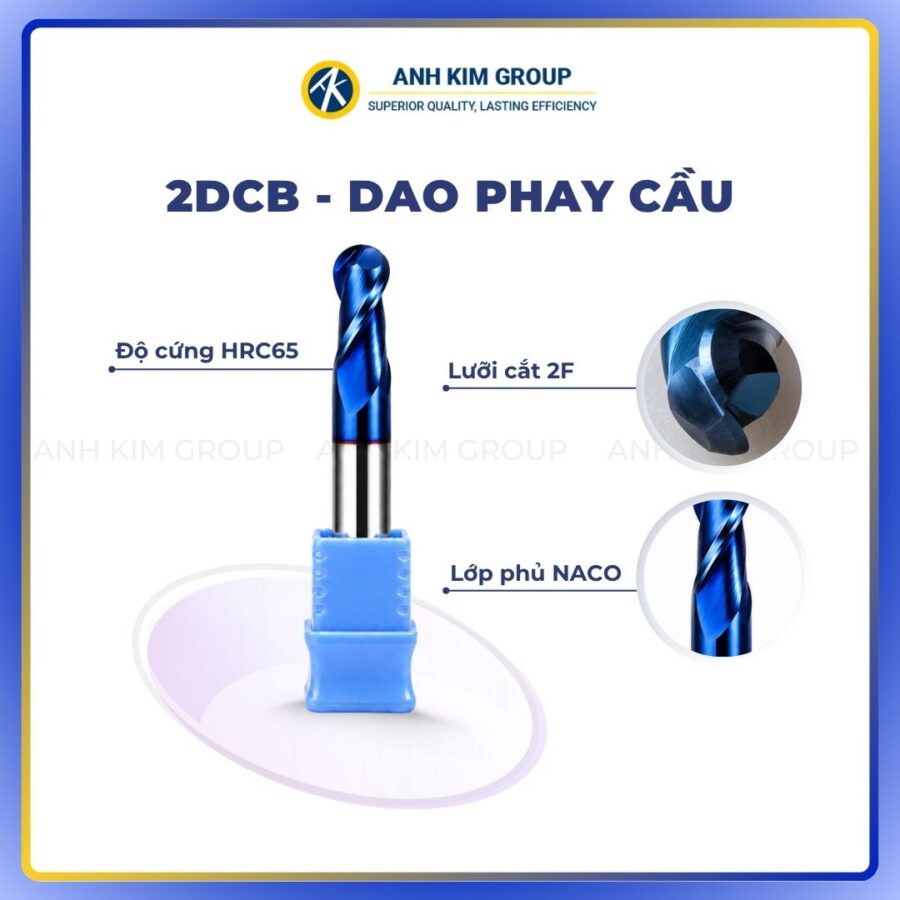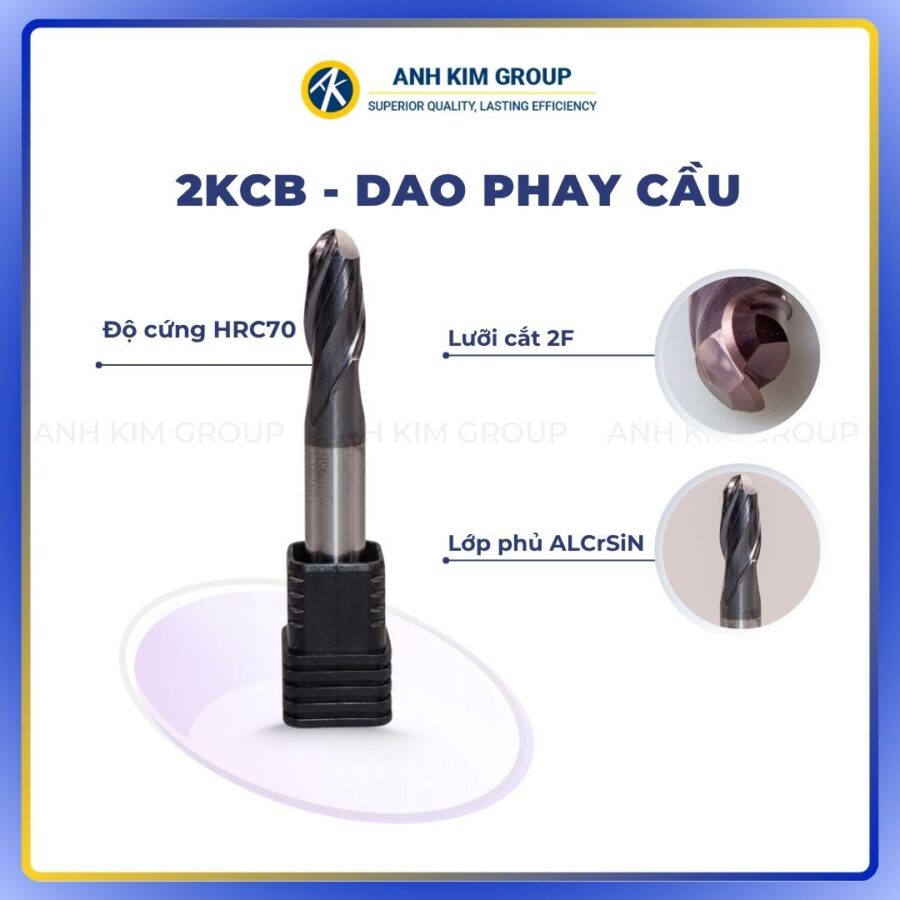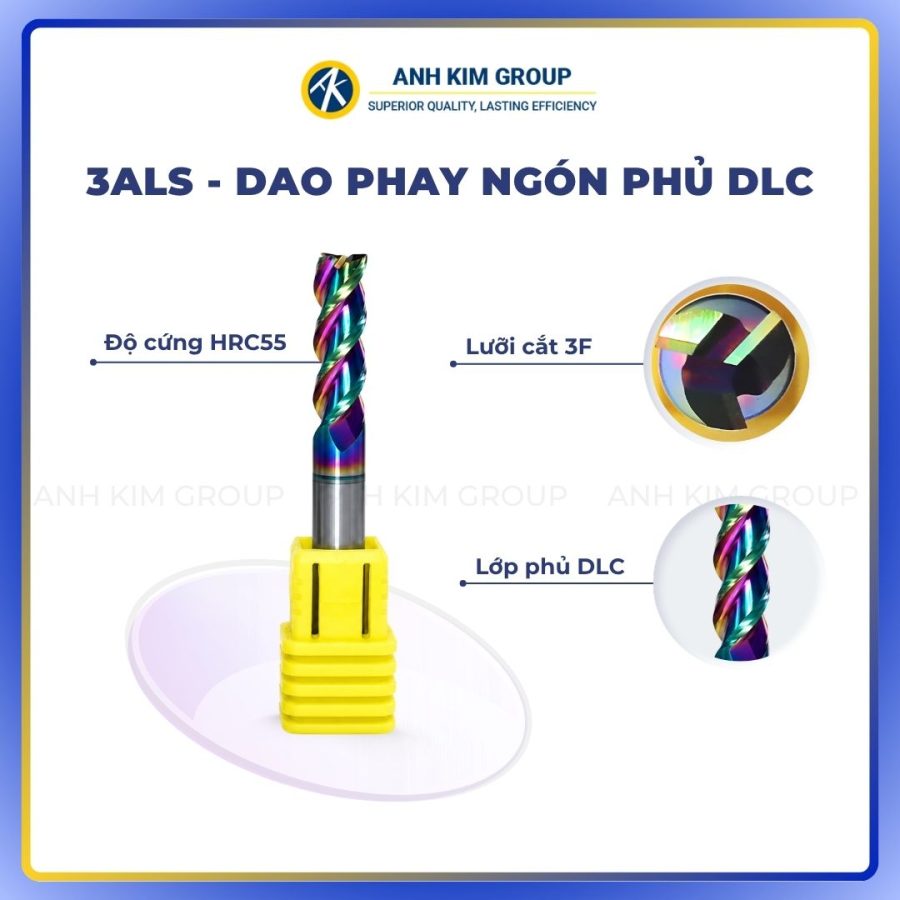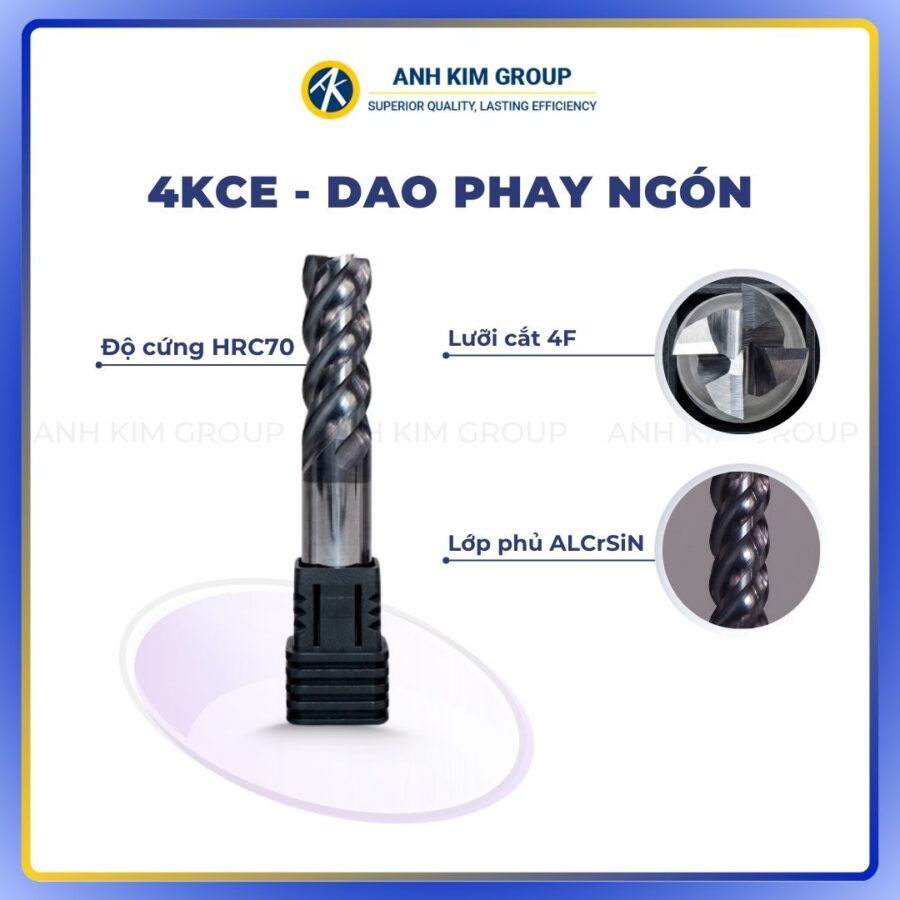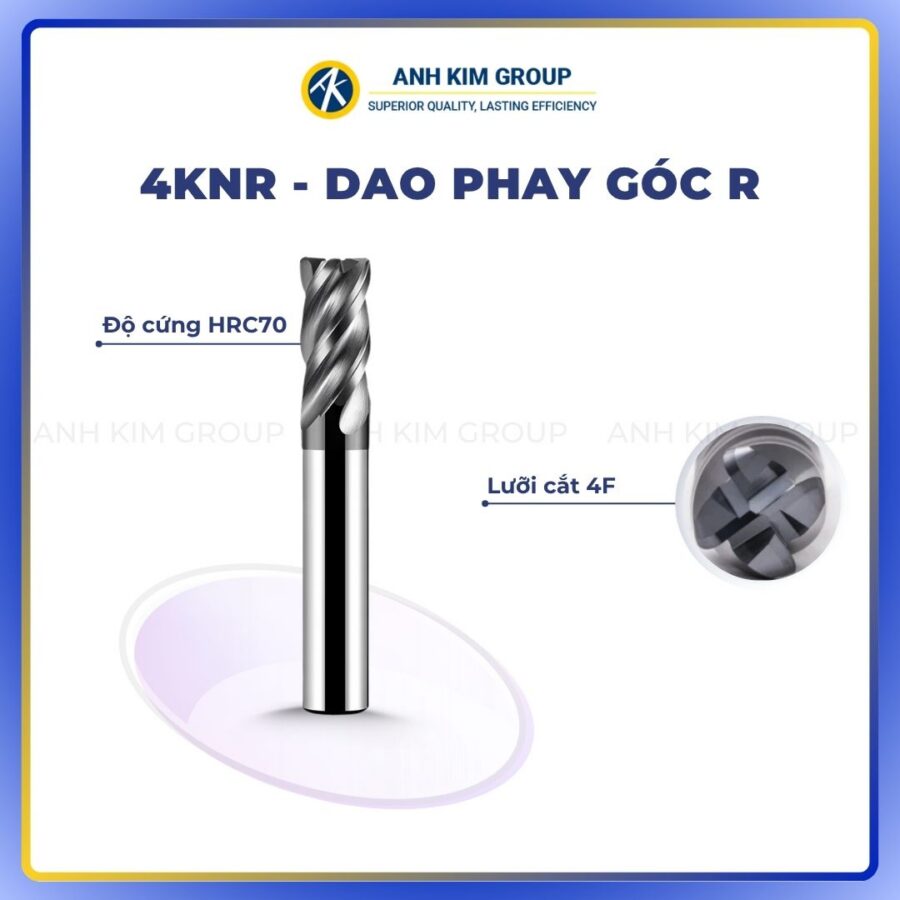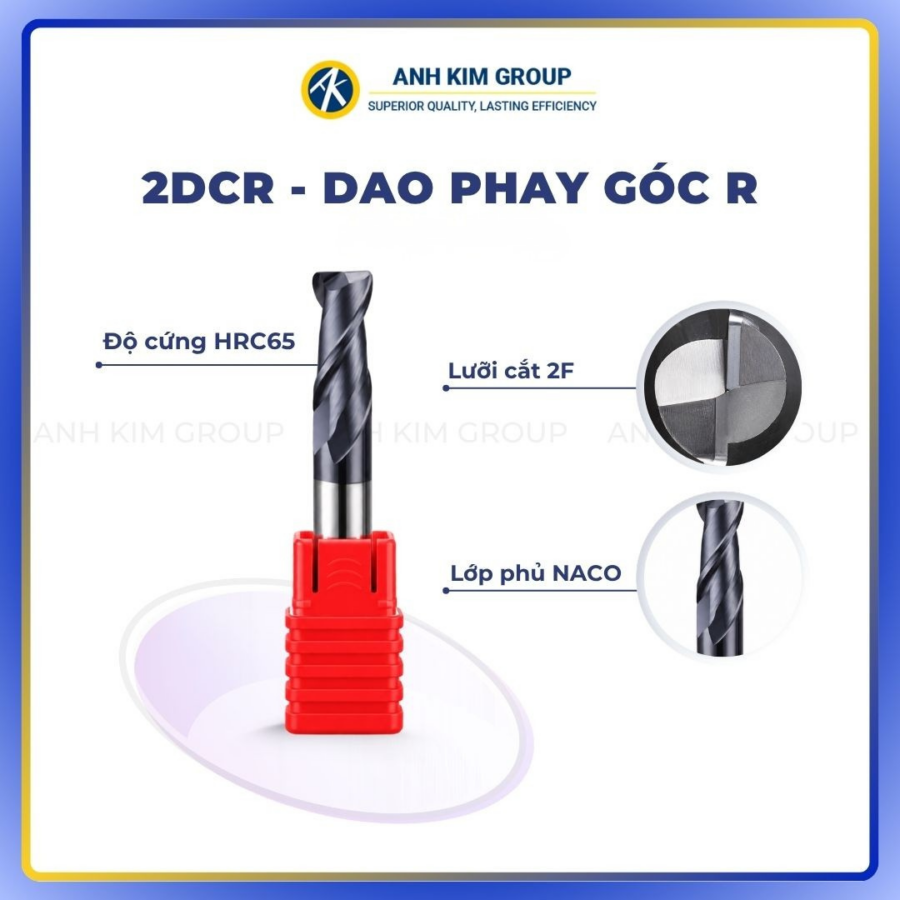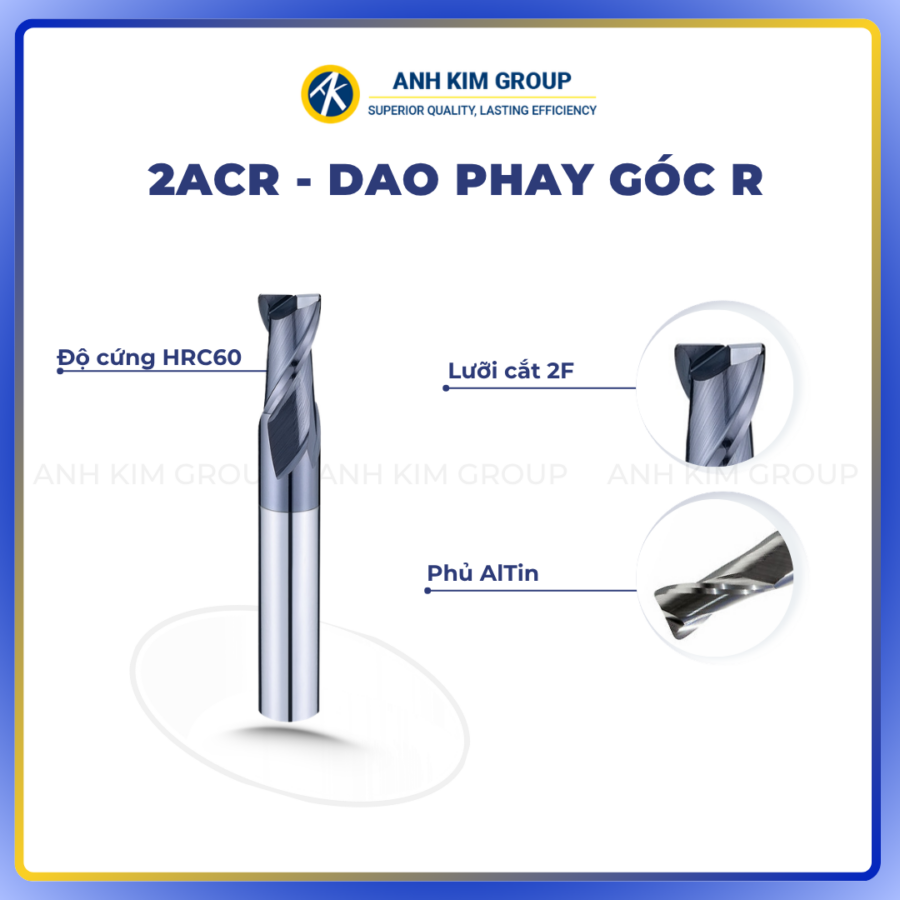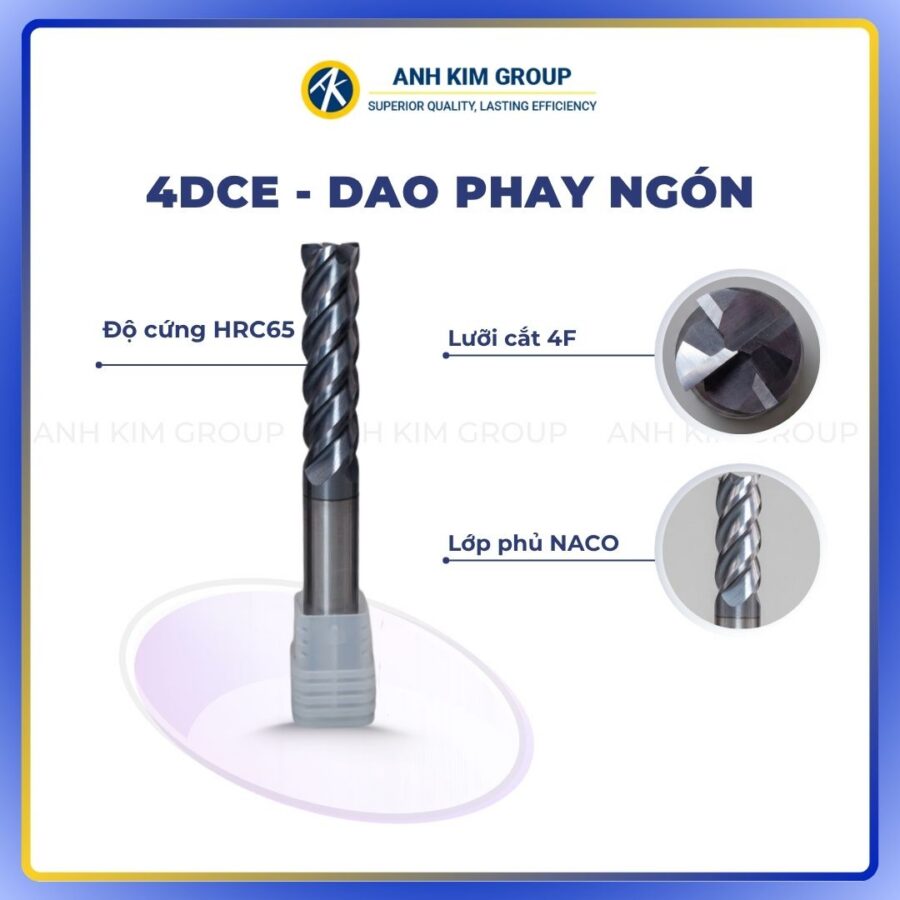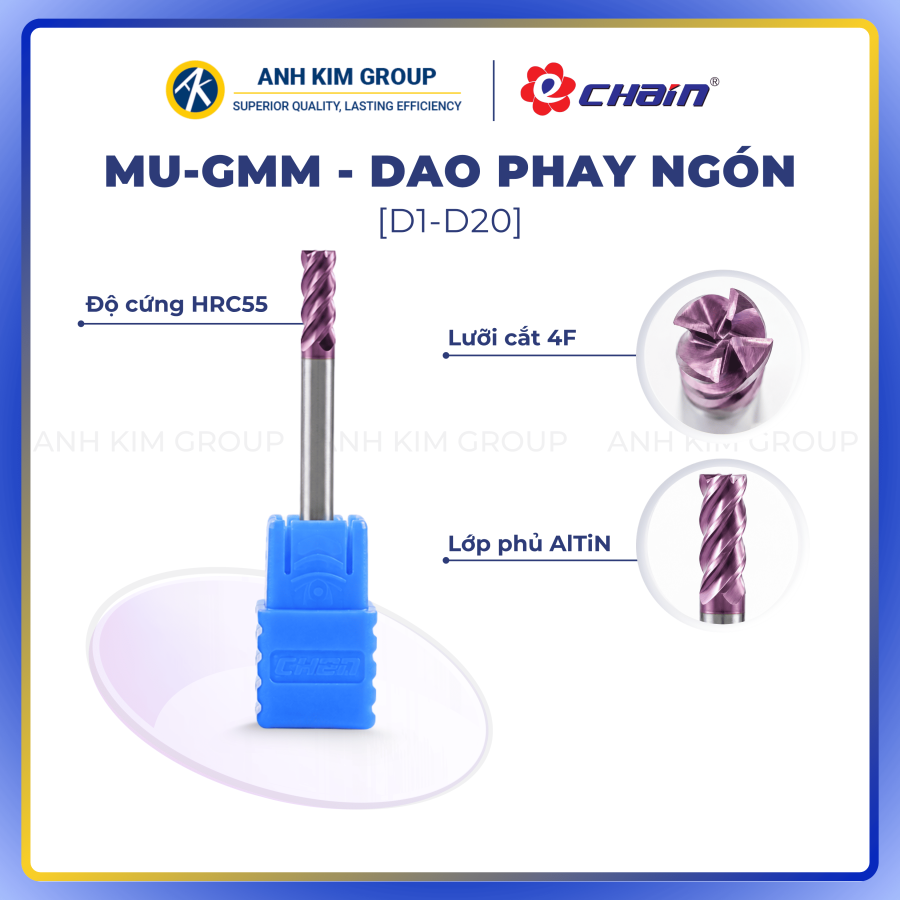

Nhôm là một trong những vật liệu được gia công phổ biến trong ngành cơ khí CNC nhờ khả năng cắt gọt tốt, trọng lượng nhẹ và phạm vi ứng dụng rộng. Tuy nhiên, để phay nhôm đạt hiệu quả cao, người vận hành cần lựa chọn đúng mũi phay, số me cắt, góc xoắn, lớp phủ và thiết lập thông số cắt phù hợp nhằm đảm bảo khả năng thoát phoi, hạn chế bám dính và duy trì chất lượng bề mặt.
Trong bài viết này, CNC Ánh Kim sẽ cùng bạn tìm hiểu những kiến thức cơ bản về mũi phay nhôm, cách lựa chọn dao và các thông số cần lưu ý để quá trình gia công ổn định, hiệu quả hơn.
Mũi phay nhôm là gì?
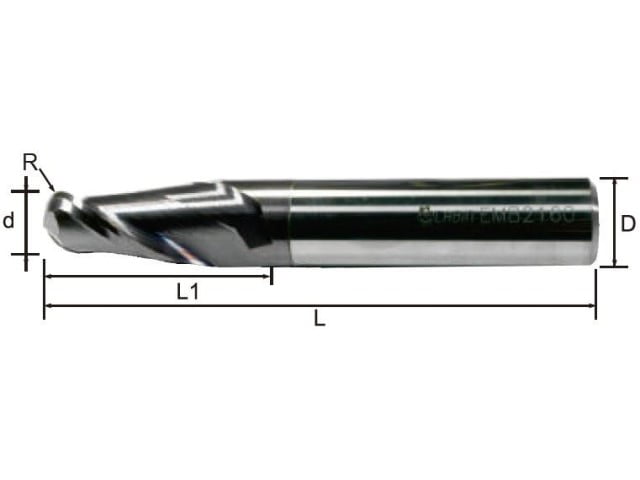
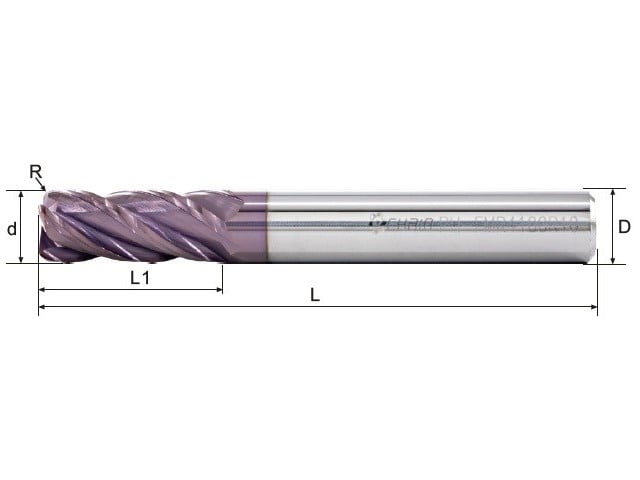
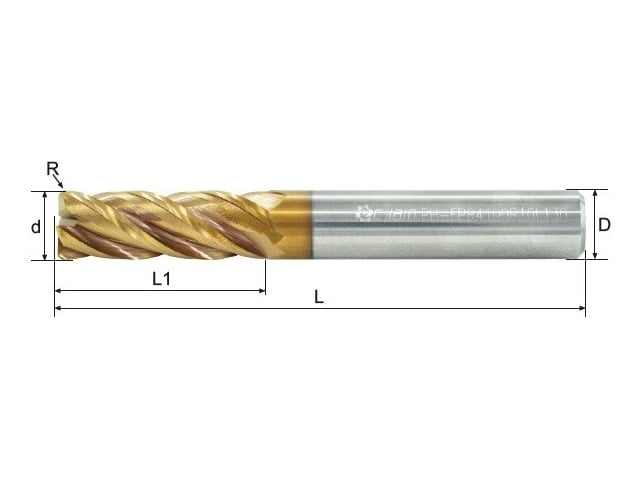
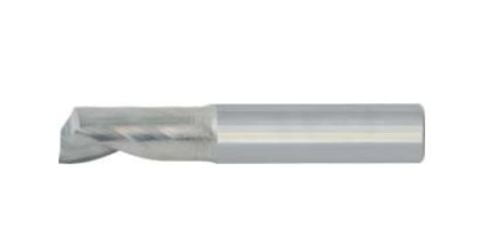
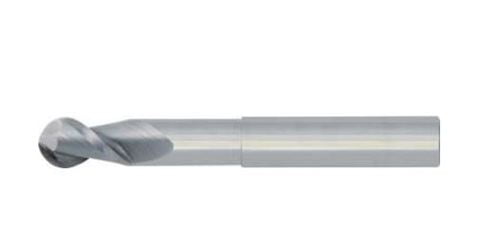
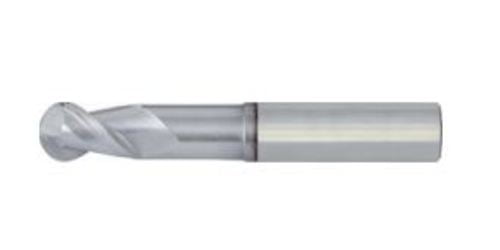
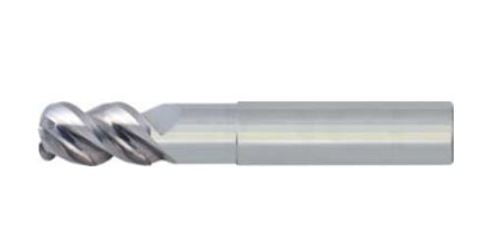
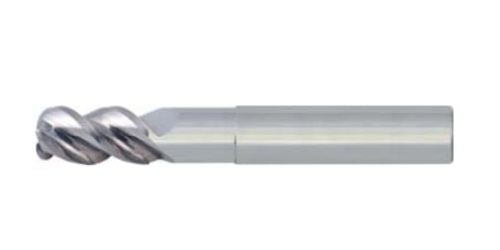
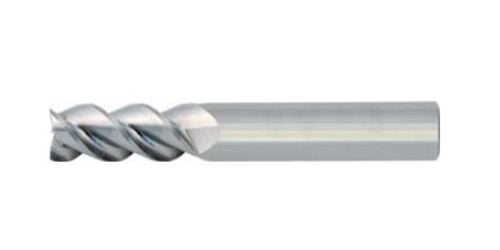
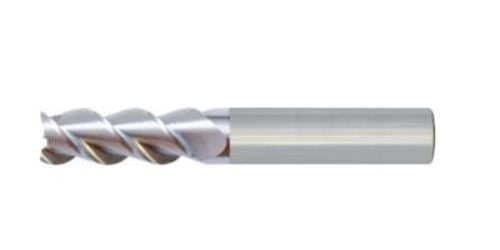
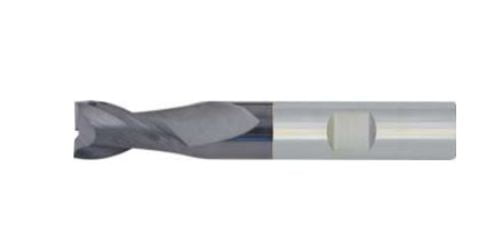
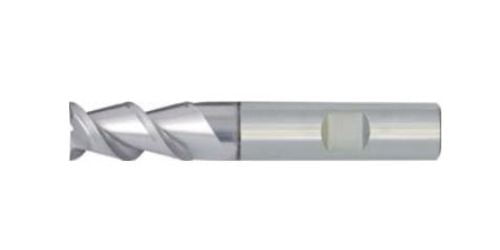
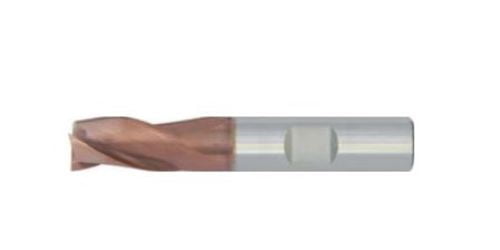
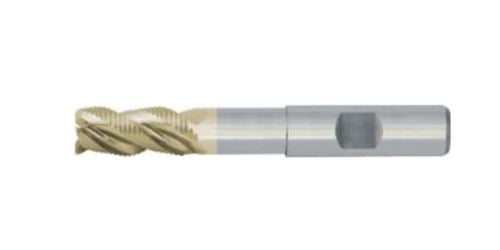
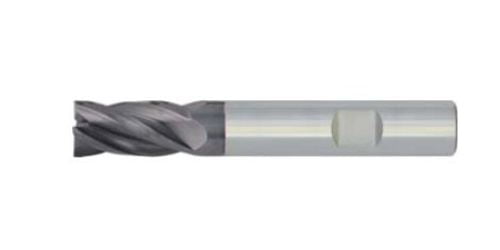
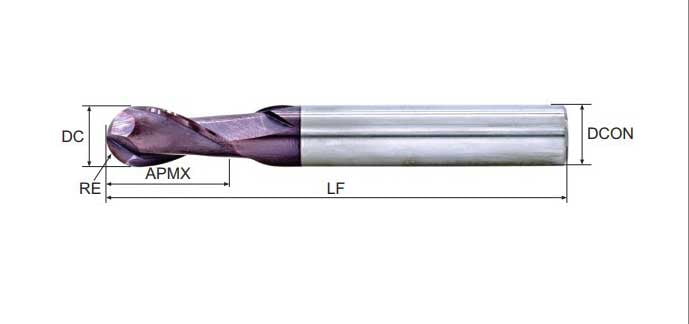
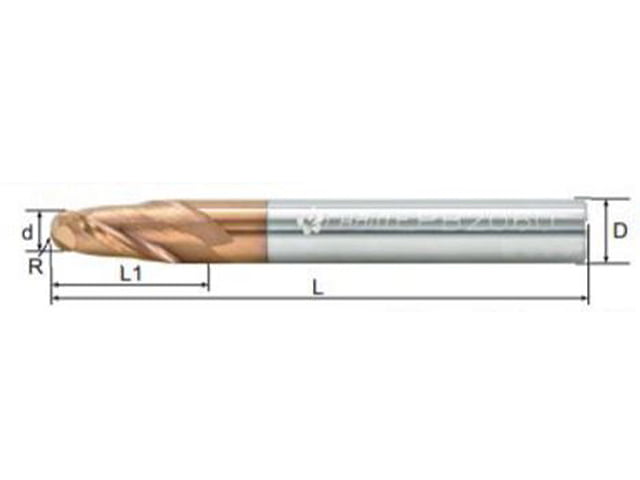
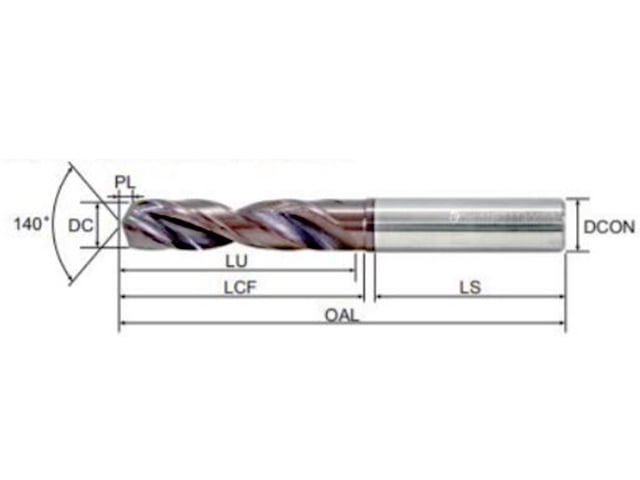
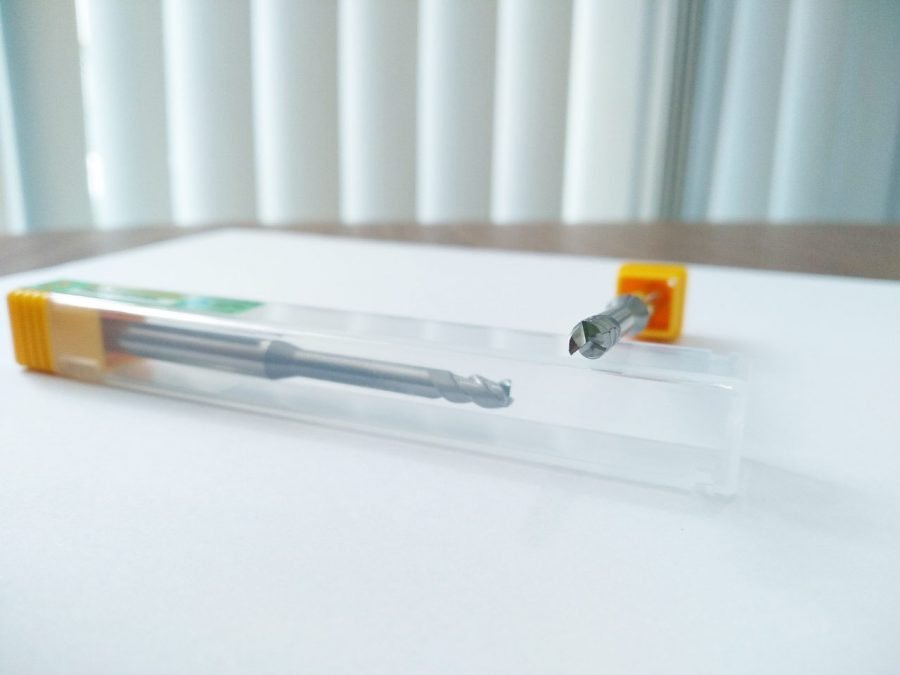
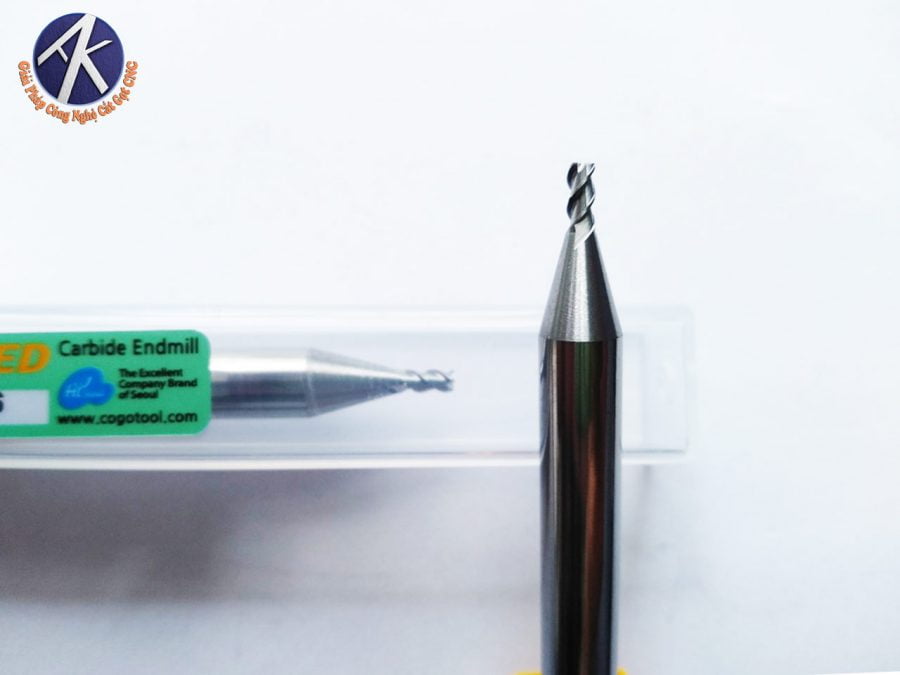
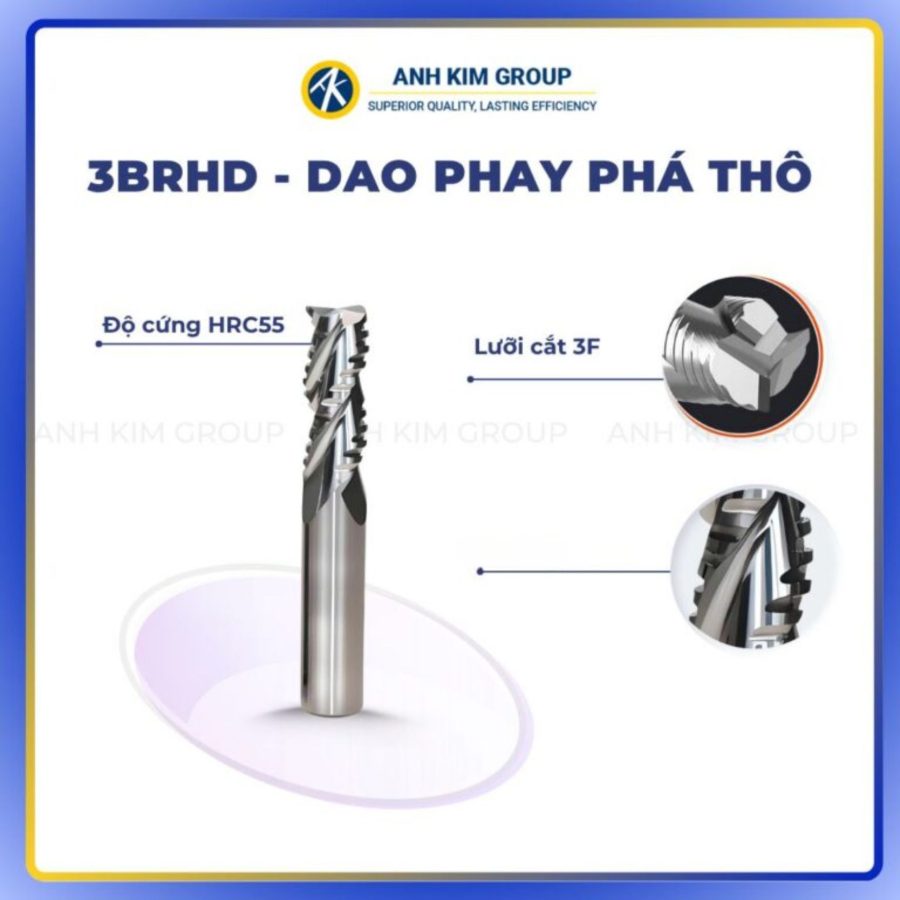
Mũi phay nhôm là loại dao phay được thiết kế với hình học lưỡi cắt và rãnh thoát phoi phù hợp với đặc tính của nhôm và các hợp kim nhôm. So với nhiều vật liệu như thép hoặc inox, nhôm tương đối dễ cắt nhưng có tính dẻo, phoi tạo ra lớn và dễ bám lên lưỡi dao nếu quá trình thoát phoi không tốt.
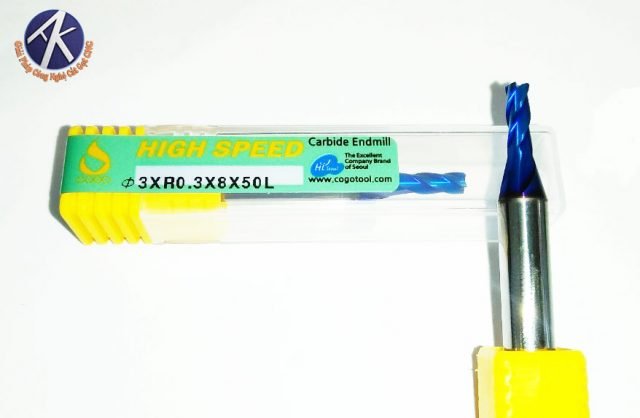
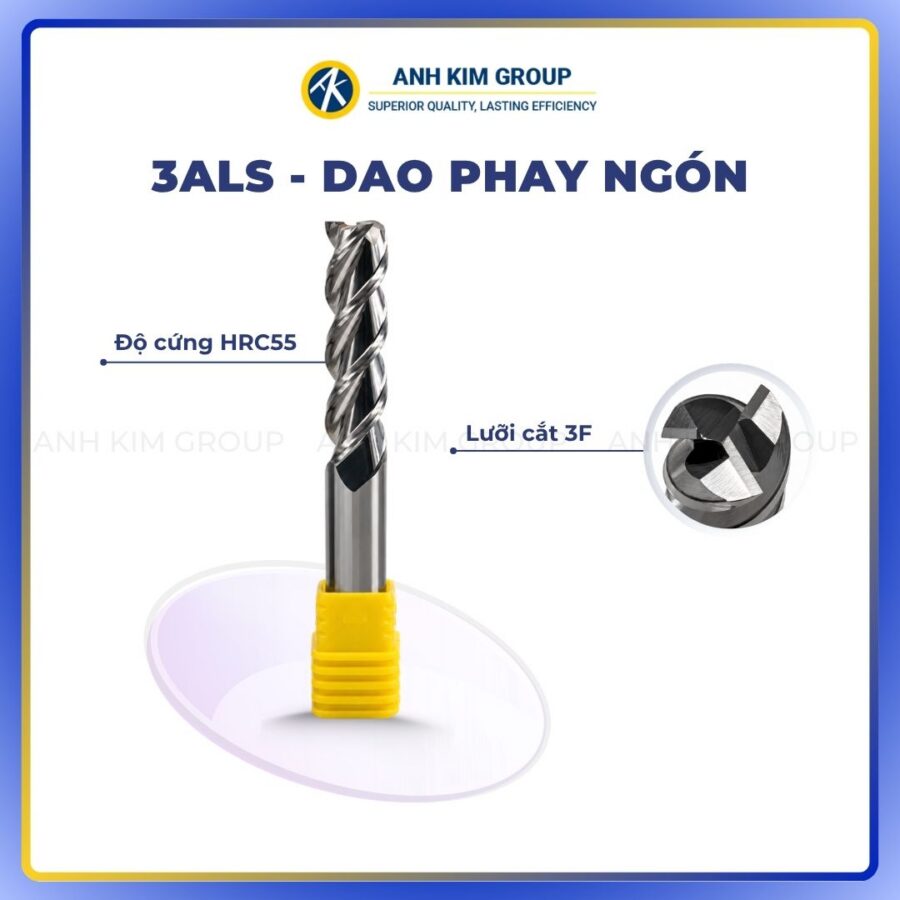
Vì vậy, dao phay chuyên nhôm thường có lưỡi cắt sắc, rãnh chứa phoi rộng và bề mặt rãnh nhẵn nhằm giảm ma sát, hỗ trợ đưa phoi nhanh ra khỏi vùng cắt và hạn chế hiện tượng phoi bám vào dao. Các dòng phổ biến thường có 2 hoặc 3 me cắt, tùy thuộc vào nguyên công và yêu cầu gia công.
Bên cạnh hình học dao, khả năng gia công còn phụ thuộc vào loại hợp kim nhôm. Nhôm đúc và nhôm biến dạng có thành phần, độ cứng và đặc tính tạo phoi khác nhau, vì vậy cần lựa chọn dao và chế độ cắt phù hợp với từng vật liệu cụ thể.
Thuộc tính vật liệu
Nhôm là vật liệu nhẹ, dễ tạo hình và có khả năng gia công tốt nên được sử dụng rộng rãi trong cơ khí chính xác, ô tô, hàng không và nhiều ngành công nghiệp khác.
Hợp kim nhôm thường được chia thành hai nhóm chính: nhôm đúc (Cast Aluminum) và nhôm biến dạng (Wrought Aluminum). Nhôm biến dạng thường có độ bền và khả năng gia công tốt, trong khi nhôm đúc có ưu điểm về khả năng tạo hình chi tiết phức tạp nhưng một số hợp kim chứa nhiều silicon có thể gây mài mòn dụng cụ nhanh hơn.
Vì vậy, cần lựa chọn mũi phay và chế độ cắt phù hợp với từng loại hợp kim nhôm để đảm bảo hiệu quả gia công và tuổi thọ dao.
Đặc điểm của mũi phay nhôm
Hình học mũi phay nhôm
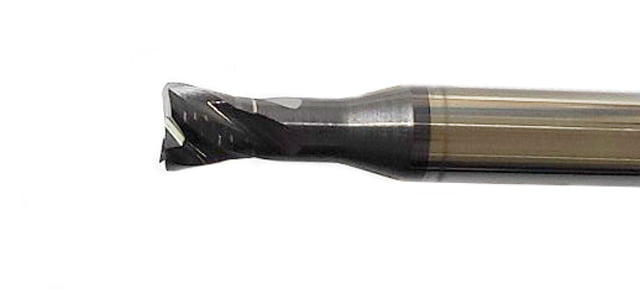
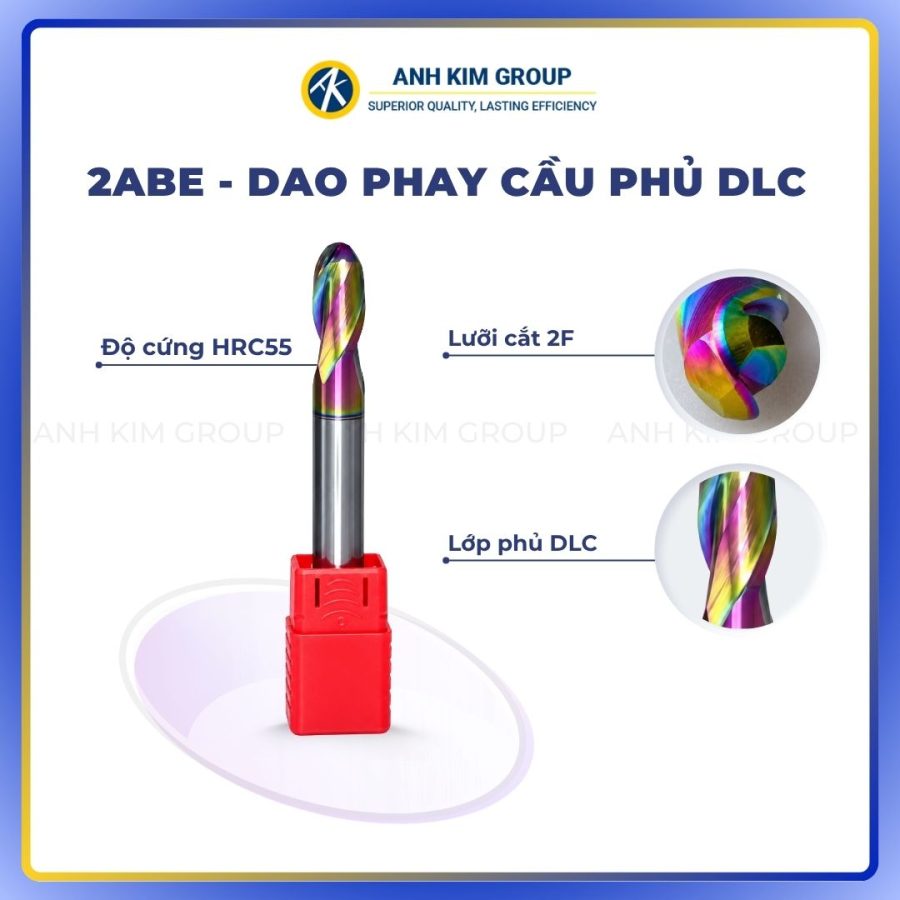
Có một số tùy chọn lớp phủ có sẵn cho Mũi Phay Nhôm, bao gồm ZrN màu vàng phổ biến (Zirconium Nitride) và TiB 2 (Titanium Diboride) ít được biết đến hơn nhưng hiệu quả cao . Mũi Phay Nhôm không tráng phủ cũng có thể cung cấp hiệu suất gia công chắc chắn. Ngoài ra, hiện nay được áp dụng công nghệ mới tạo thành lớp phủ DLC chống mài mòn tuyệt vời. Tuy nhiên, chìa khóa thực sự để gia công hiệu suất cao bằng Nhôm là biết số lượng me xoắn và góc xoắn cần thiết cho hoạt động của bạn.
Số lượng me xoắn của Mũi Phay Nhôm
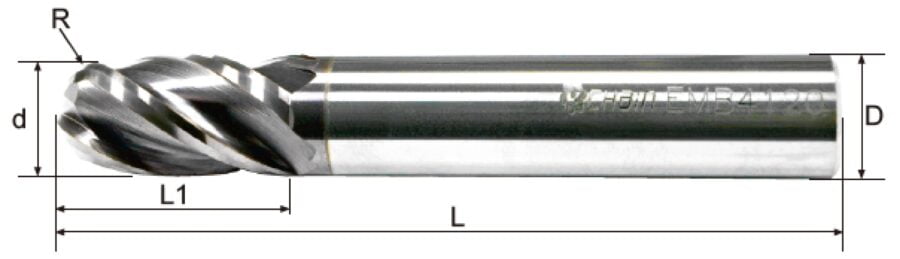
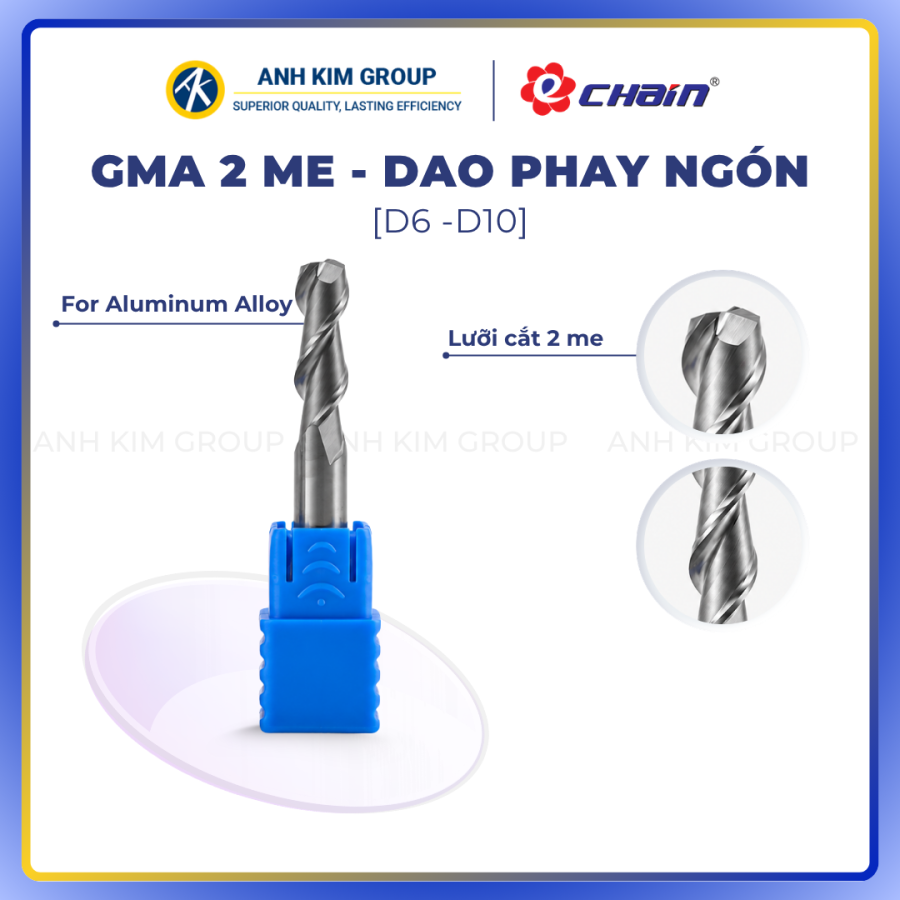
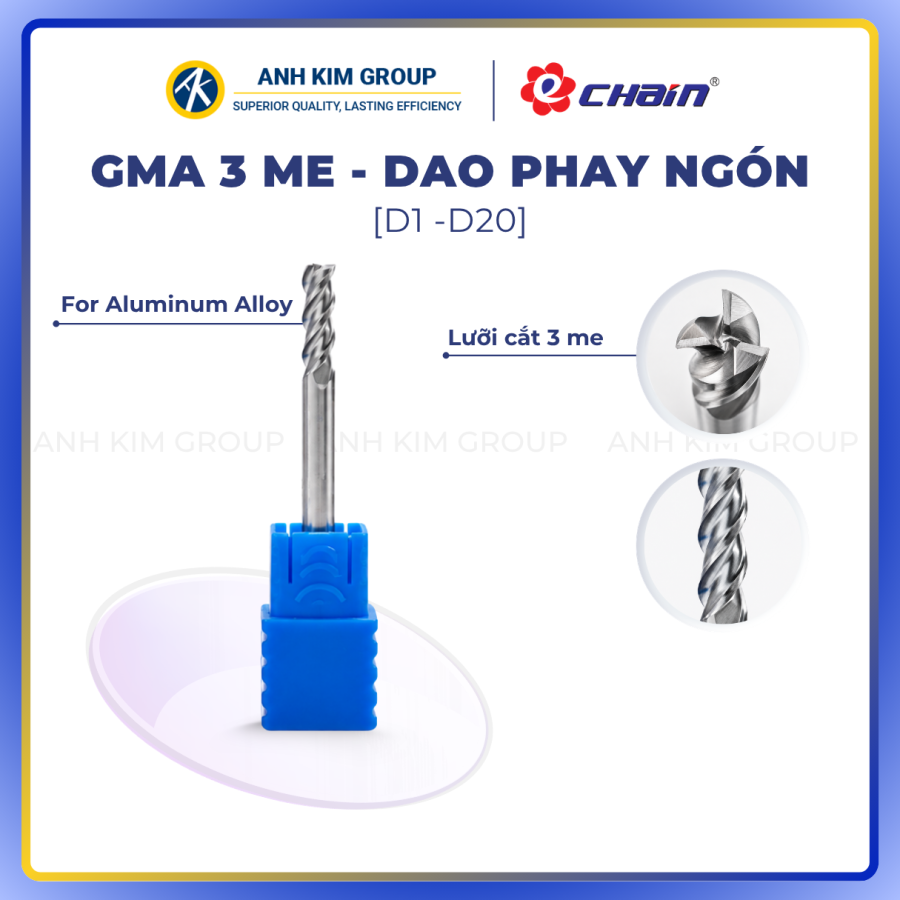
Mũi Phay Nhôm thường có sẵn ở dạng 2 me xoắn hoặc 3 me xoắn . Với số lượng me xoắn cao hơn, sẽ trở nên khó khăn để loại bỏ phoi một cách hiệu quả ở tốc độ cao mà bạn có thể chạy bằng nhôm. Điều này là do các hợp kim nhôm để lại một phoi lớn và các rãnh chứa phoi trở nên nhỏ hơn với mỗi me xoắn bổ sung trên một Mũi Phay Nhôm.
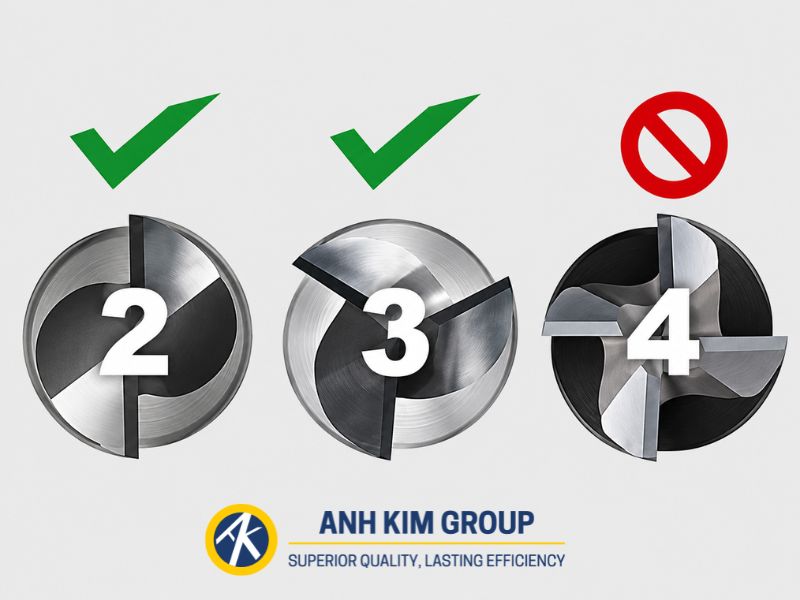
Mũi phay nhôm và nhưng thuộc tính, thông số cần biết trong gia công CNC
Theo truyền thống, 2 me xoắn của Mũi Phay Nhôm là lựa chọn ưu tiên cho Nhôm. Tuy nhiên, 3 me xoắn của Mũi Phay Nhôm đã được chứng minh là thành công hơn trong nhiều hoạt động hoàn thiện và với các thông số phù hợp, chúng cũng có thể hoạt động thành công như Mũi phay Nhôm thô. Trong khi phần lớn cuộc tranh luận giữa 2 và 3 me xoắn Mũi Phay Nhôm cho Nhôm diễn ra theo sở thích cá nhân, việc vận hành, độ cứng và tỷ lệ loại bỏ vật liệu mong muốn cũng có thể ảnh hưởng đến việc lựa chọn dụng cụ.
Góc xoắn
Góc xoắn của một dụng cụ được đo bằng góc tạo thành giữa đường tâm của dụng cụ và một đường thẳng tiếp tuyến dọc theo lưỡi cắt. Các dụng cụ cắt nhôm thường có góc xoắn cao hơn các máy mài cuối tiêu chuẩn. Các góc xoắn chuyên dụng cho nhôm thường là 35 °, 40 ° ,45 °, 50°, 55°. Các công cụ xoắn đa dạng cũng có sẵn và là lựa chọn tuyệt vời để giảm nhiễu và sóng hài đồng thời tăng tỷ lệ loại bỏ vật liệu.
Góc xoắn 35 °, 40 °, 45° là lựa chọn tốt cho các ứng dụng gia công thô và rãnh truyền thống. Một góc 50°,55° xoắn là sự lựa chọn ưa thích cho gia công chi tiết độ bóng cao, mà còn đối với các đường chạy dao Phay Hiệu quả Cao vì góc xoắn cao bao bọc xung quanh dụng cụ nhanh hơn và tạo ra đường cắt mạnh mẽ hơn.
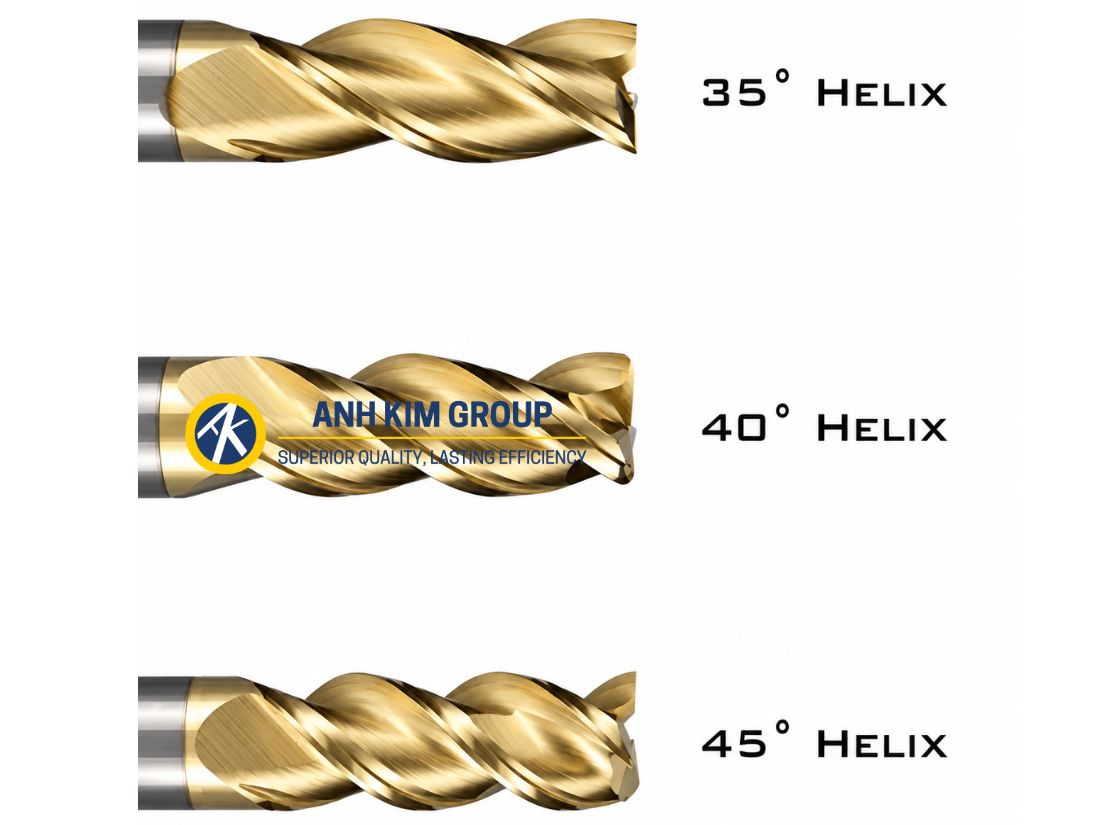
Góc xoắn 35 °, 40 °, 45° là góc xoắn phổ biến trong gia công CNC
Lớp phủ cho mũi phay nhôm
Lớp phủ ảnh hưởng đến ma sát, khả năng chống bám dính và tuổi thọ của dao khi gia công nhôm. Tuy nhiên, không phải mọi trường hợp đều cần dao phủ; nhiều dòng dao chuyên nhôm không phủ vẫn cho hiệu quả tốt nếu có lưỡi cắt sắc, rãnh thoát phoi lớn và bề mặt rãnh được đánh bóng.
Một số lựa chọn thường gặp gồm:
- DLC: hệ số ma sát thấp, hỗ trợ hạn chế nhôm bám lên lưỡi cắt và phù hợp với các nguyên công yêu cầu bề mặt ổn định.
- ZrN, TiB₂: được sử dụng trên một số dòng dao chuyên gia công nhôm nhằm giảm ma sát và hạn chế hiện tượng dính vật liệu.
- Dao không phủ: phù hợp với nhiều ứng dụng gia công nhôm khi hình học dao và khả năng thoát phoi được tối ưu tốt.
Khi lựa chọn lớp phủ, nên kết hợp với loại hợp kim nhôm, nguyên công, tốc độ cắt và điều kiện làm mát thay vì chỉ dựa vào lớp phủ của dao.
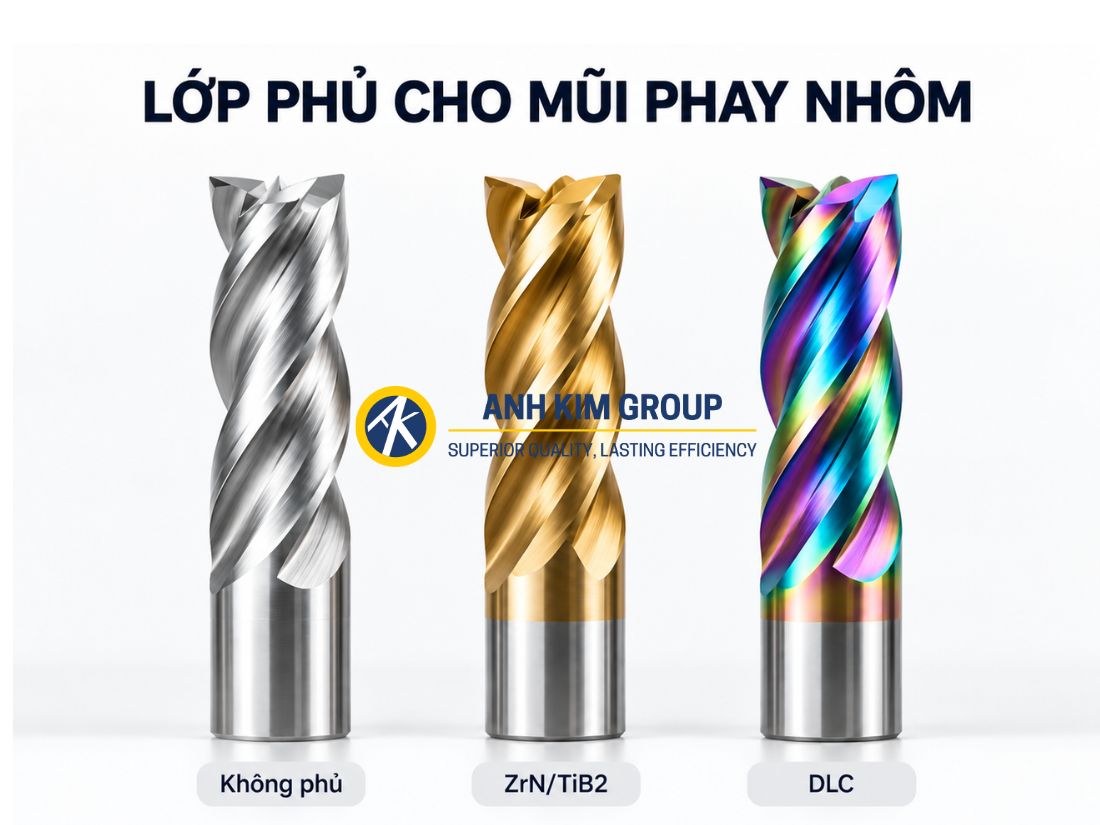
Lựa chọn lớp phủ dao phay phụ thuộc vào nhiều yếu tố cùng nhu cầu gia công
Kinh nghiệm chọn dao phay nhôm
Khi gia công nhôm, các Mũi Phay Nhôm tiêu chuẩn 2 hoặc 3 me xoắn thường sẽ hoàn thành công việc tốt hơn. Tuy nhiên, đối với một số ứng dụng và thiết lập máy nhất định, cần xem xét thêm một số tùy chọn công cụ để có hiệu suất tốt hơn.
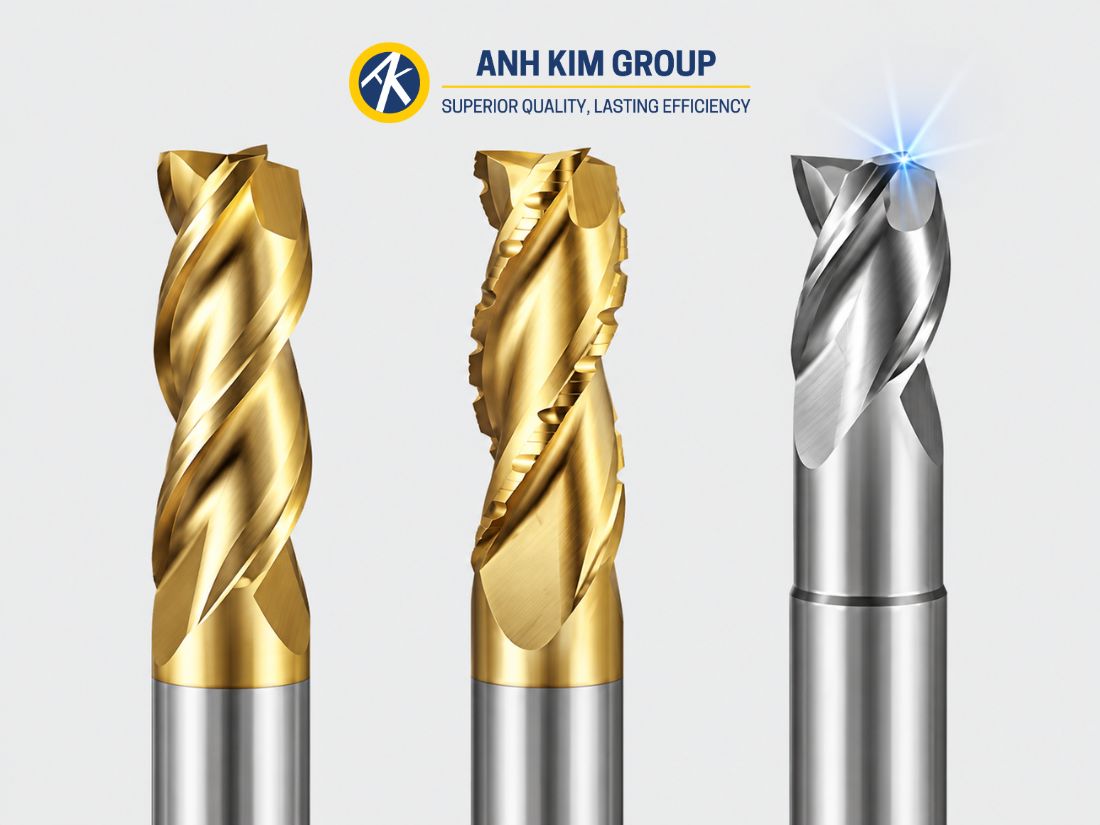
Một số kinh nghiệm giúp chọn dao phay nhôm phù hợp
Góc bẻ phoi
Một trong những điều quan trọng nhất cần xem xét khi gia công nhôm (và nhiều vật liệu khác) là khả năng thoát phoi hiệu quả. Các Mũi Phay Nhôm me xoắn tiêu chuẩn 2-3 chạy ở tốc độ và nguồn cấp dữ liệu khuyến nghị và tải phoi thích hợp có thể loại bỏ phoi khá tốt. Tuy nhiên, Mũi Phay Nhôm bẻ phoi 3 me xoắn có thể chạy ở tốc độ và tốc độ cấp liệu tăng lên để có hiệu suất tốt hơn. Cấu trúc hình học bộ ngắt phoi bù đắp độc đáo tạo ra các phoi nhỏ hơn để di tản tối ưu trong khi vẫn để lại bề mặt bán thành phẩm.
Những Mũi Phay Nhôm này là tuyệt vời cho các đường chạy dao tiên tiến hơn như tốc độ cao, đây là một công cụ quan trọng khác cho trải nghiệm gia công nhôm tốt hơn về hiệu suất làm việc cũng như độ bên của Mũi Phay Nhôm.
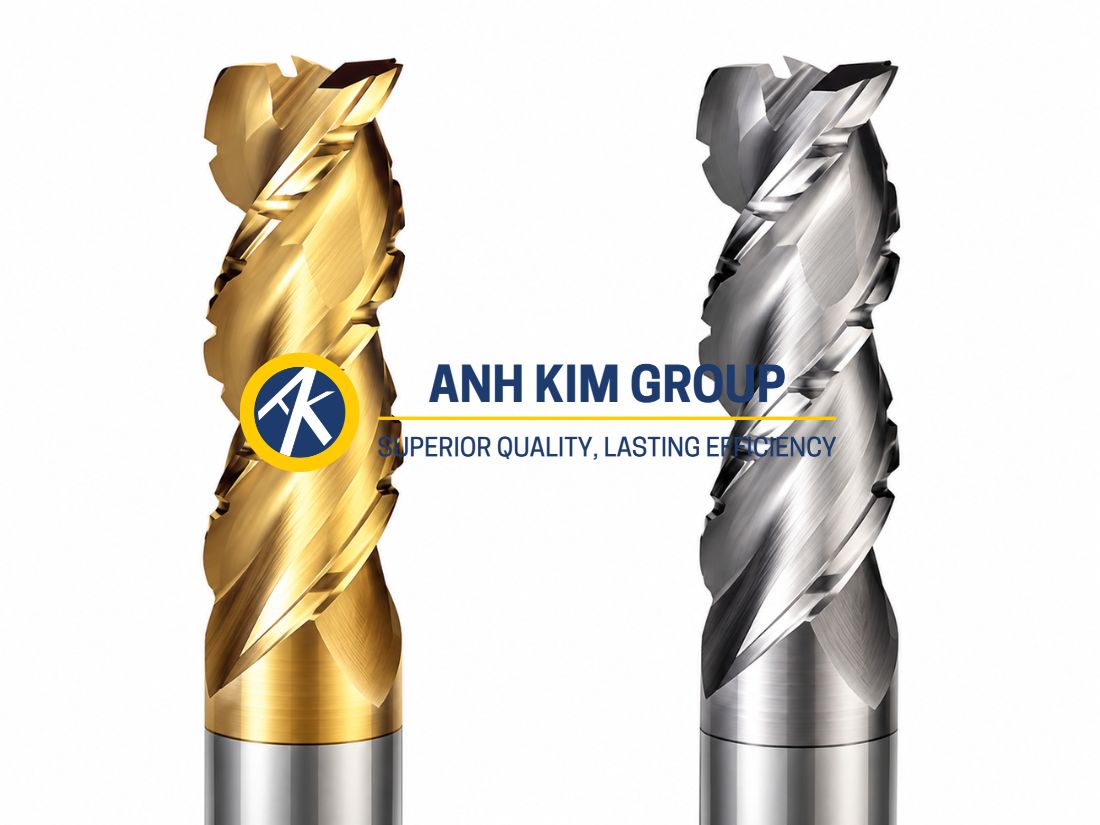
Khi chọn dao phay nhôm cần quan tâm đến khả năng thoát phôi
Mũi Phay Nhôm tốc độ cao
Mũi Phay Nhôm tốc độ cao được thiết kế để tăng đáng kể hiệu suất trong các trung tâm gia công tốc độ cao có khả năng tăng RPM và tốc độ tiến dao. Các công cụ này được cân bằng chính xác đặc biệt để gia công nhôm tốc độ cao (lên đến 33.000 vòng / phút).
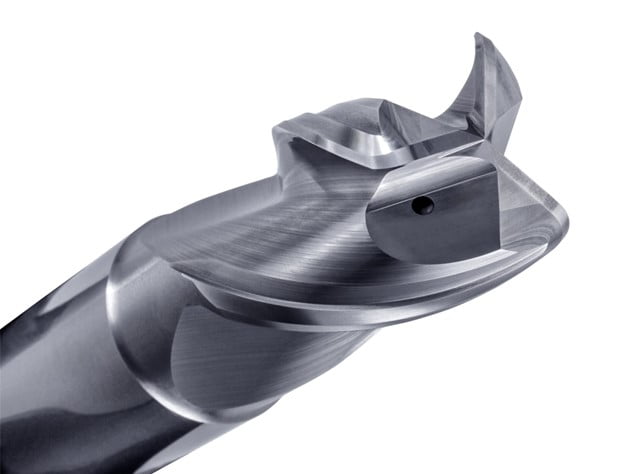
Đặc biệt, mũi Phay Nhôm thương hiệu DIAK TOOLS cung cấp công cụ tốc độ cao trong các kiểu 2 me xoắn tiêu chuẩn, cũng như kiểu 3 me xoắn có đường nước làm mát để giảm nhiệt, tăng cường khả năng thoát phoi và tăng tỷ lệ loại bỏ vật liệu. Những Mũi Phay Nhôm này, chuyên dụng để loại bỏ phoi từ sản phẩm gia công đạt độ hoàn thiện nhất định , cũng là một lựa chọn tuyệt vời cho các đường chạy dao phay tốc độ cao.
Các thông số chạy Mũi Phay Nhôm
Việc thiết lập các thông số phù hợp cho các ứng dụng nhôm là rất quan trọng để tối ưu hóa năng suất và đạt được kết quả gia công tốt hơn. Vì nhôm là vật liệu dễ gia công hơn, nên việc thúc đẩy dụng cụ gia công của bạn đến giới hạn của nó và tận dụng tối đa công cụ của bạn là điều quan trọng để luôn dẫn đầu đối thủ và tiếp tục kinh doanh thành công.
Trong khi có nhiều yếu tố đi vào các thông số cho mọi công việc, có một số hướng dẫn chung cần tuân theo khi gia công nhôm. Đối với hợp kim nhôm đúc (tức là 308, 356, 380), nên sử dụng bề mặt 500-1000 SFM, với RPM thay đổi dựa trên đường kính dao cắt. Phép tính cơ bản để tìm điểm bắt đầu cho RPM sẽ là (3,82 x SFM) / Đường kính.
Trong hợp kim nhôm rèn (tức là 2024, 6061, 7075), nên sử dụng thước đo bề mặt 800-1500 SFM, với cách tính tương tự được sử dụng để tìm điểm bắt đầu cho RPM.
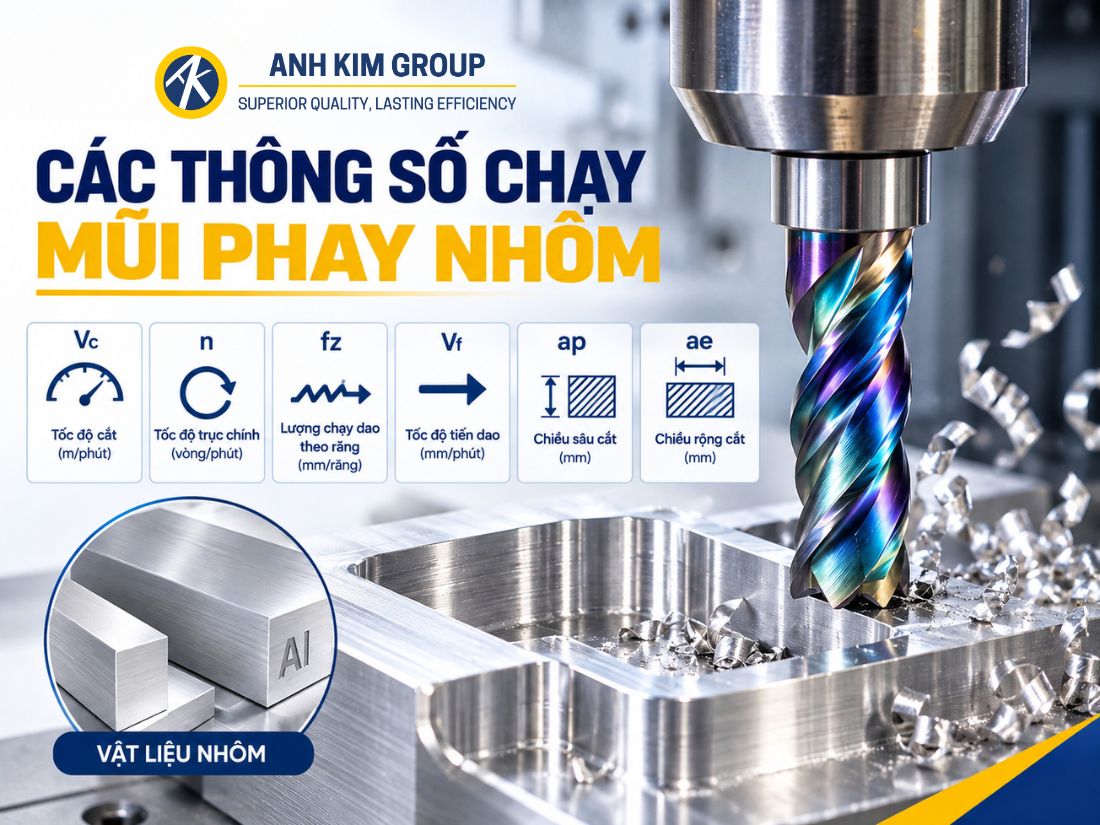
Các thông số mũi phay nhôm quan trọng cần chú ý khi vận hành máy
Phay hiệu suất cao
Phay hiệu suất cao, thường được gọi là HEM, là một chiến lược đang nhanh chóng phổ biến trong ngành công nghiệp sản xuất. Nhiều chương trình CAM hiện nay bao gồm các đường chạy dao HEM và trong khi hầu như bất kỳ máy nào cũng có thể thực hiện HEM, bộ điều khiển CNC phải có bộ xử lý nhanh để theo kịp các dòng mã bổ sung. Dưới đây là một ví dụ tuyệt vời về các đường chạy dao Phay Hiệu quả Cao bằng Nhôm.
Về cốt lõi, HEM là một kỹ thuật gia công thô sử dụng Độ sâu cắt theo hướng tâm thấp (RDOC) và Độ sâu cắt theo trục (ADOC) cao để tận dụng tối đa lợi thế của lưỡi cắt của dụng cụ. Để tìm hiểu thêm về cách Phay hiệu quả cao có thể tăng hiệu quả của bạn, kéo dài tuổi thọ dụng cụ của bạn để giảm chi phí và có được hiệu suất cao hơn cho nhôm (và các vật liệu khác), hãy nhấp vào đây để tải xuống Sách hướng dẫn HEM.
Khi lựa chọn lớp phủ, nên kết hợp với loại hợp kim nhôm, nguyên công, tốc độ cắt và điều kiện làm mát thay vì chỉ dựa vào lớp phủ của dao.
Nhôm là vật liệu có khả năng gia công tốt và được ứng dụng rộng rãi, nhưng để đạt hiệu quả cao vẫn cần lựa chọn đúng mũi phay, hình học dao, lớp phủ và chế độ cắt phù hợp. Việc tối ưu dụng cụ, thiết lập máy và đường chạy dao sẽ giúp quá trình phay ổn định hơn, cải thiện chất lượng bề mặt và nâng cao hiệu suất gia công.
Nếu bạn đang tìm kiếm các dòng mũi phay nhôm phù hợp với từng nguyên công, CNC Ánh Kim cung cấp đa dạng dao cụ CNC cùng đội ngũ kỹ thuật hỗ trợ lựa chọn sản phẩm và thông số cắt theo nhu cầu gia công thực tế.
Tham khảo sản phẩm tại:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/