
Trong gia công cơ khí, các phương pháp như khoan, khoét, doa và taro đều được sử dụng để gia công lỗ, tuy nhiên mỗi phương pháp có đặc điểm, khả năng công nghệ và phạm vi ứng dụng khác nhau. Việc lựa chọn phương pháp phù hợp phụ thuộc vào nhiều yếu tố như vật liệu phôi, kích thước và hình dạng lỗ, dụng cụ cắt, yêu cầu về độ chính xác, độ nhám bề mặt cũng như điều kiện gia công thực tế.
Trong bài viết này, CNC Ánh Kim cùng bạn tìm hiểu các phương pháp gia công lỗ phổ biến, cách gia công lỗ trên máy CNC và những lưu ý quan trọng khi thực hiện khoan lỗ sâu, từ đó giúp lựa chọn giải pháp gia công phù hợp và ổn định hơn.
Phương phá gia công lỗ và phương thức gia công
Tùy theo yêu cầu về kích thước, độ chính xác, chất lượng bề mặt và chức năng của lỗ, có thể lựa chọn các phương pháp gia công như khoan, khoét, doa hoặc taro. Mỗi phương pháp đảm nhiệm một vai trò khác nhau trong quá trình tạo và hoàn thiện lỗ.
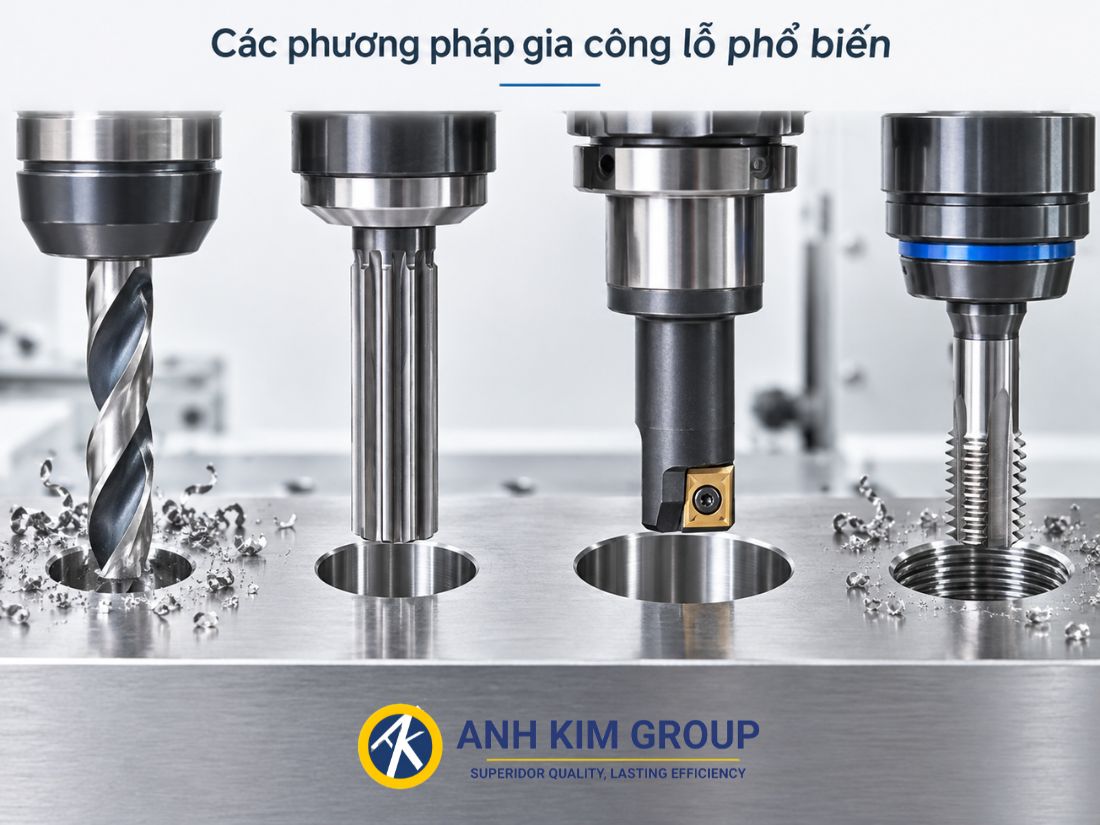
Các phương pháp gia công lỗ trong CNC được áp dụng phổ biến hiện nay
Phương pháp khoan
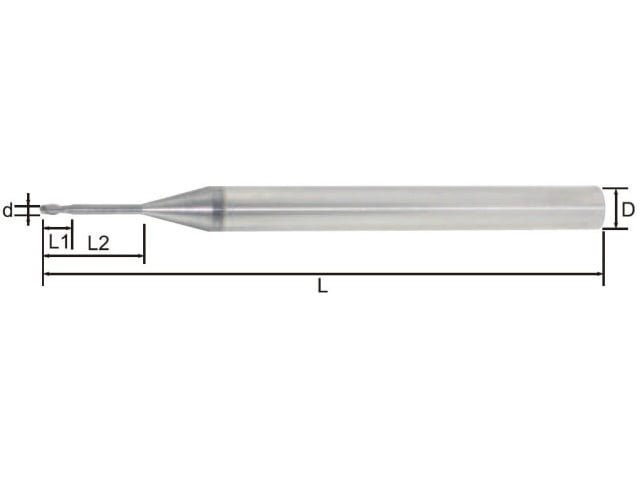
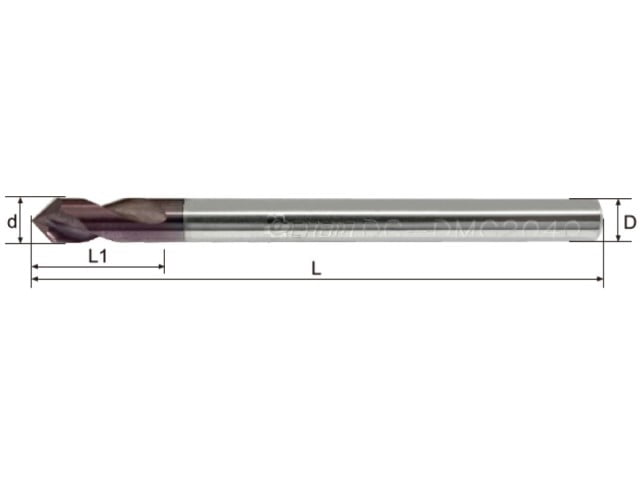
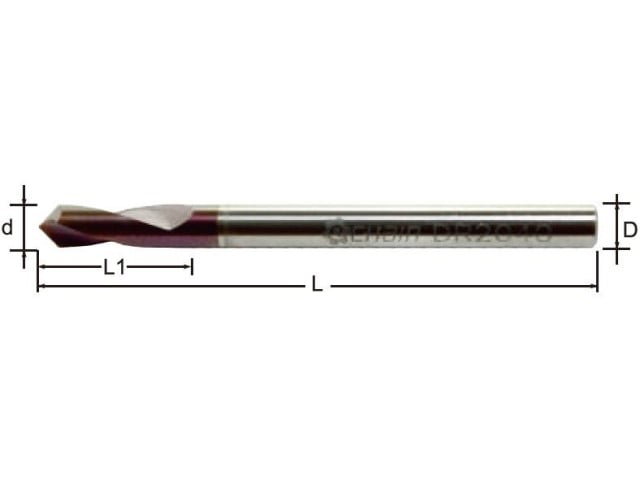
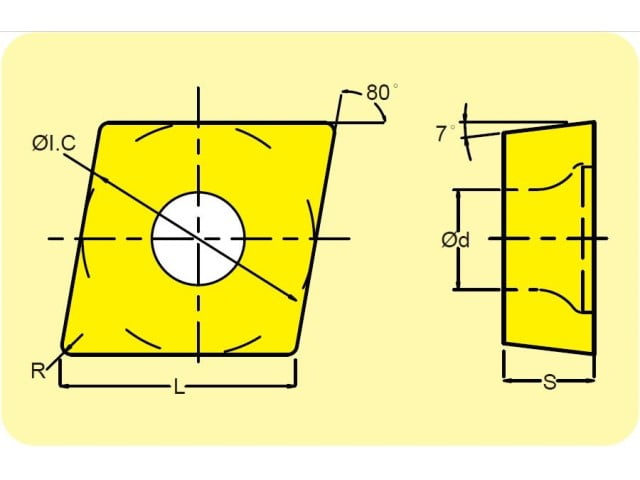
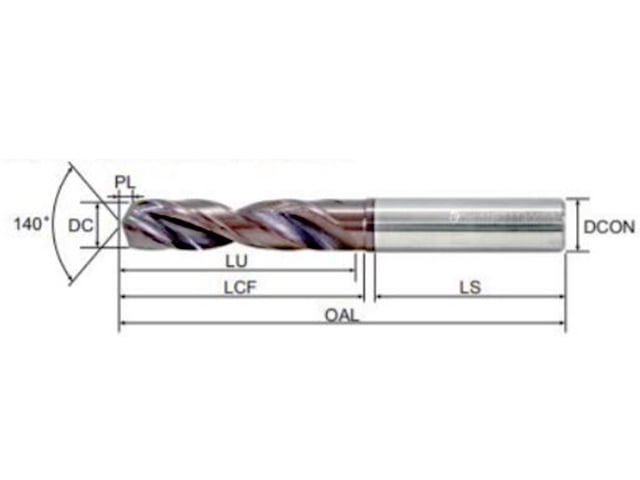
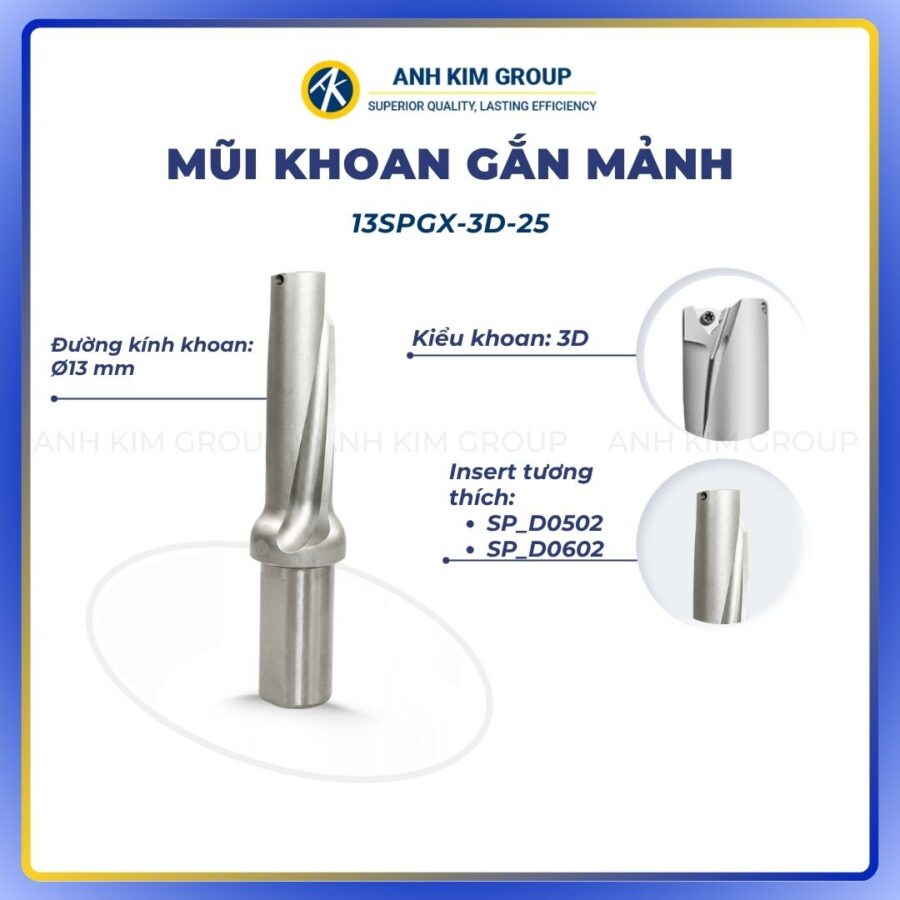
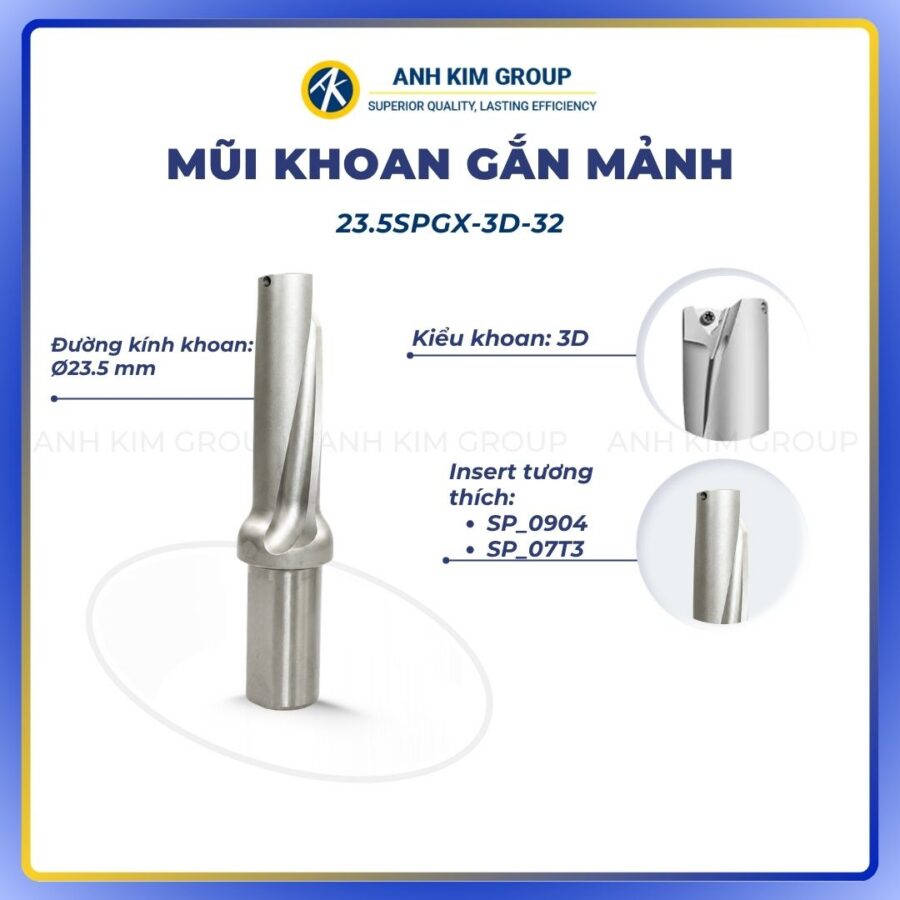
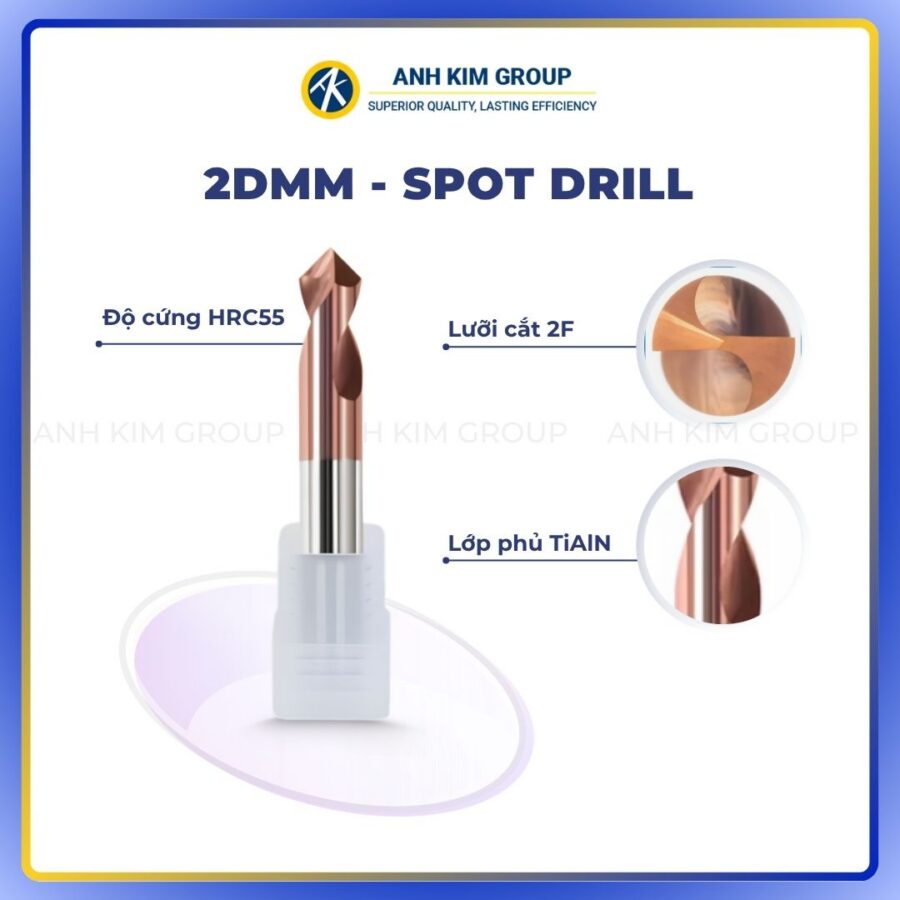
Khoan là phương pháp phổ biến dùng để tạo lỗ ban đầu từ phôi nguyên khối. Tùy theo đường kính, chiều sâu lỗ, vật liệu phôi và điều kiện gia công, có thể sử dụng nhiều loại dụng cụ khác nhau như mũi khoan thường, mũi khoan chuôi côn, mũi khoan tâm, mũi khoan có lỗ làm mát hoặc mũi khoan gắn mảnh.
Khả năng gia công thực tế phụ thuộc vào loại mũi khoan, máy CNC, vật liệu và tỷ lệ giữa chiều sâu với đường kính lỗ. Đối với những lỗ yêu cầu độ chính xác hoặc chất lượng bề mặt cao hơn, sau khi khoan có thể tiếp tục thực hiện các nguyên công như khoét, doa hoặc móc lỗ.
Phương pháp khoét
Khoét là phương pháp gia công nhằm mở rộng hoặc cải thiện kích thước của một lỗ đã được tạo trước đó. Phương pháp này có thể thực hiện trên nhiều loại máy như máy khoan, máy tiện, máy phay hoặc máy doa.
Khoét thường được sử dụng sau nguyên công khoan để tăng đường kính lỗ, cải thiện hình dạng và tạo điều kiện thuận lợi cho các bước gia công tinh tiếp theo.
Phương pháp doa
Doa là phương pháp gia công tinh lỗ, thường được thực hiện sau khi khoan, khoét hoặc các nguyên công tạo lỗ trước đó. Dao doa chỉ bóc đi một lượng vật liệu nhỏ nhằm cải thiện kích thước, độ chính xác và chất lượng bề mặt của lỗ.
Do dao doa có xu hướng làm việc theo lỗ đã được tạo trước, phương pháp này không thích hợp để hiệu chỉnh những sai lệch lớn về vị trí hoặc hướng của lỗ do nguyên công trước để lại. Vì vậy, chất lượng của lỗ trước khi doa có ảnh hưởng đáng kể đến kết quả gia công cuối cùng.
Phương pháp taro
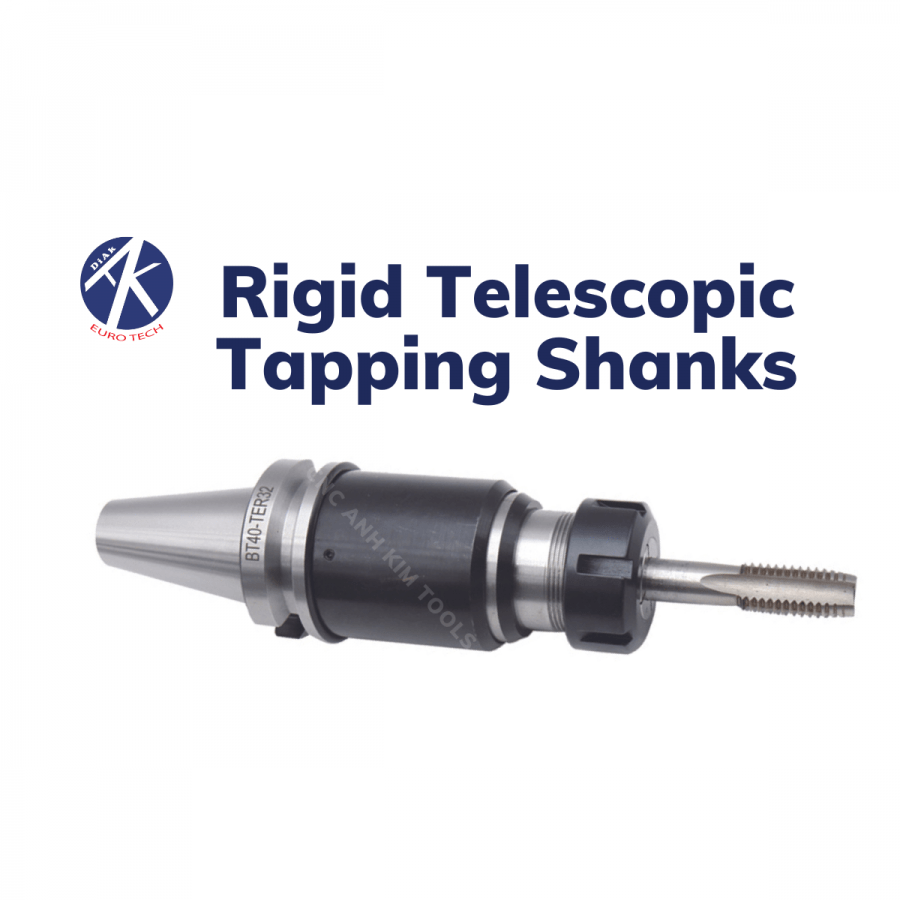
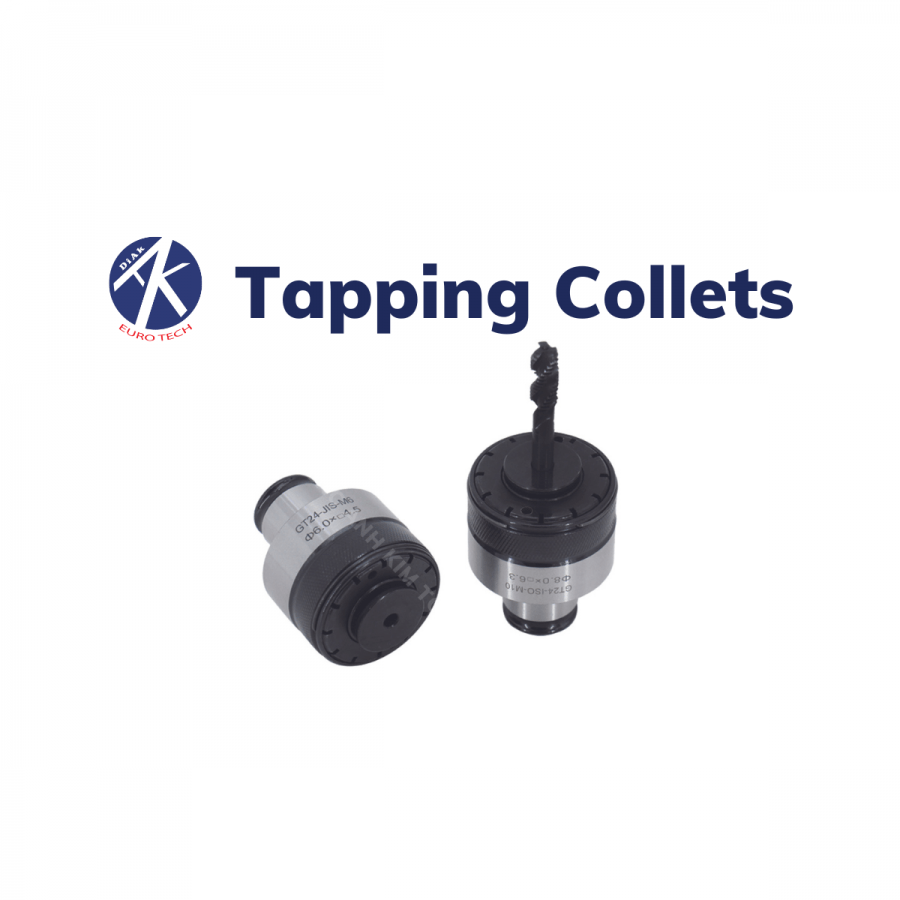
Taro là phương pháp dùng để tạo ren trong cho các lỗ đã được gia công trước đó. Trước khi taro, cần lựa chọn đường kính lỗ khoan phù hợp với kích thước và bước ren yêu cầu.
Khả năng taro phụ thuộc vào loại ren, kích thước, vật liệu phôi, dụng cụ và điều kiện máy. Ngoài việc lựa chọn đúng mũi taro, tốc độ cắt, khả năng bôi trơn và thoát phoi cũng ảnh hưởng đến chất lượng ren và tuổi thọ dụng cụ.
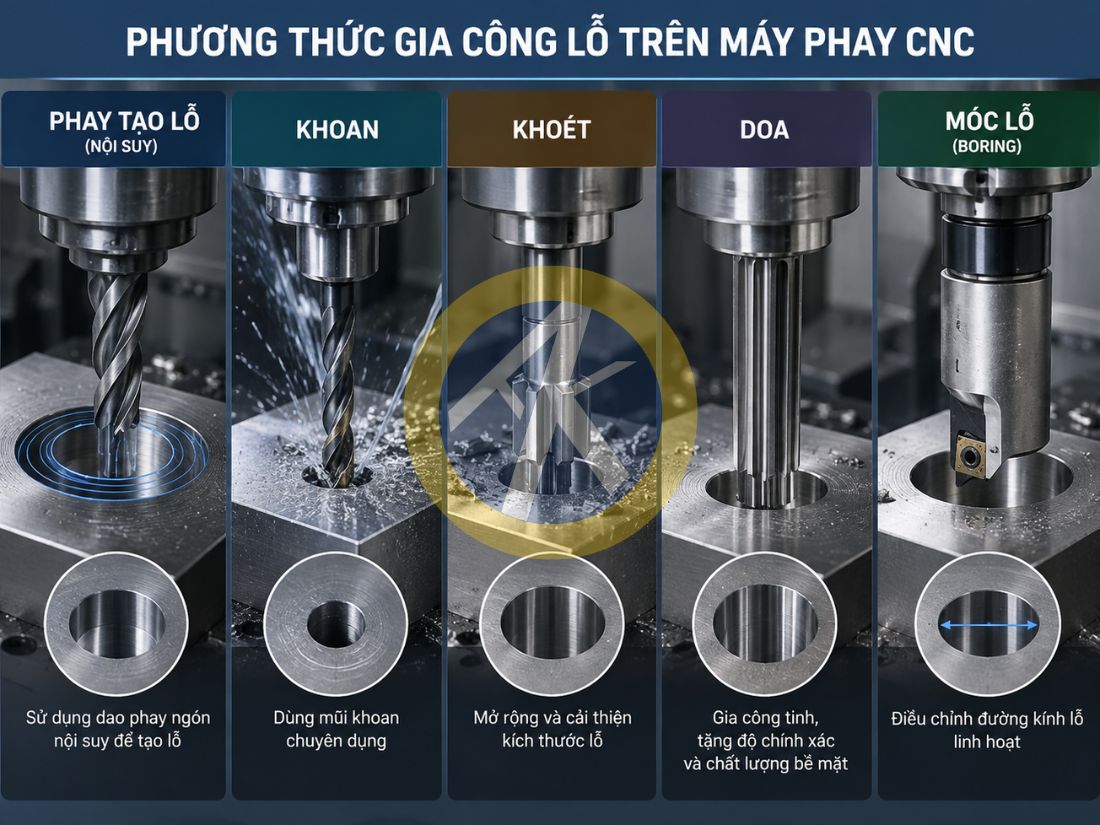
5 phương pháp gia công lỗ sâu điển hình
Phương thức gia công lỗ trên máy phay CNC
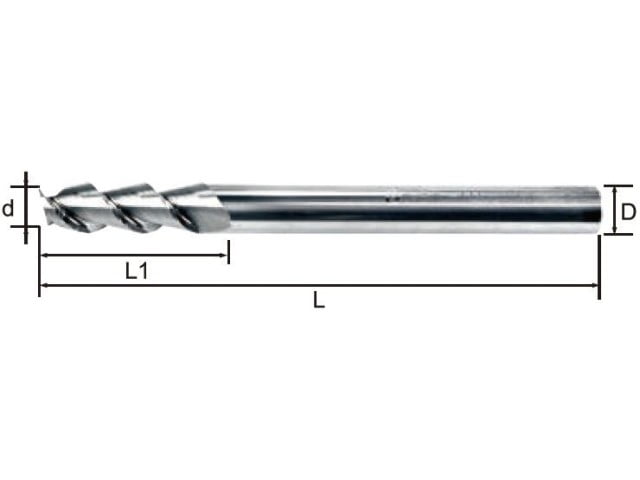
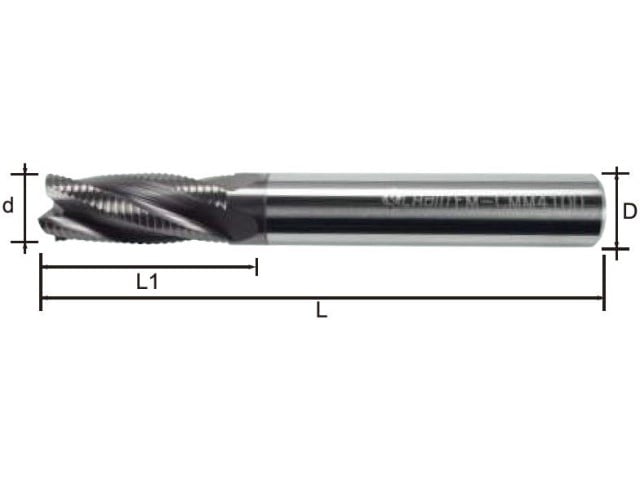
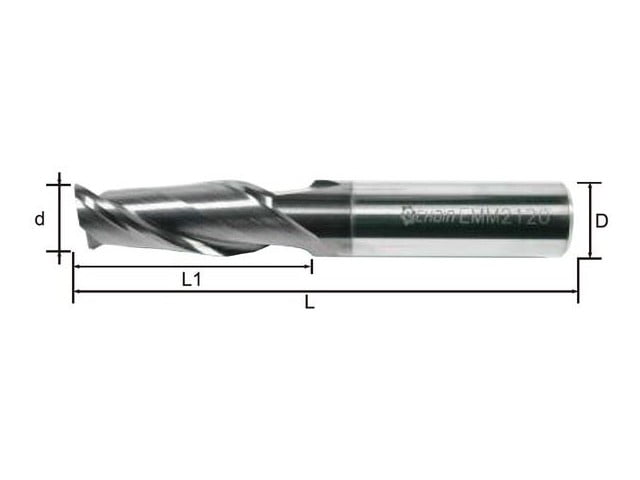
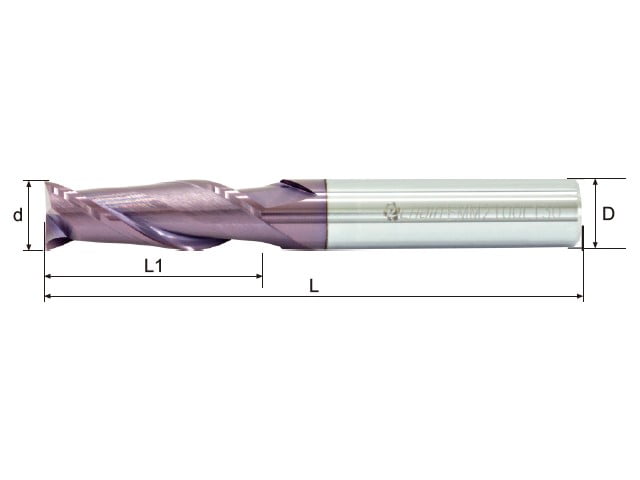
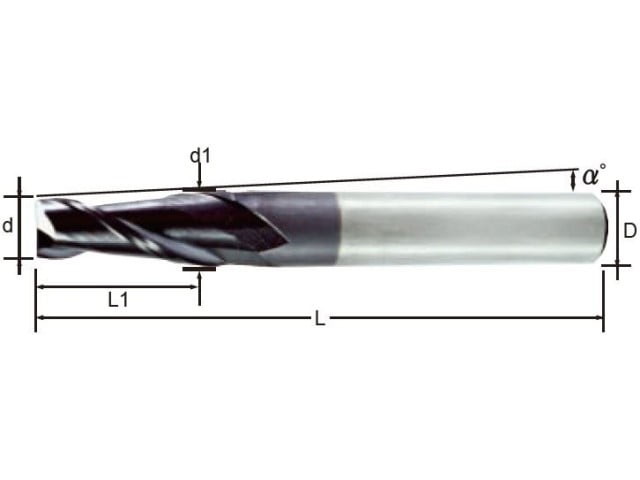
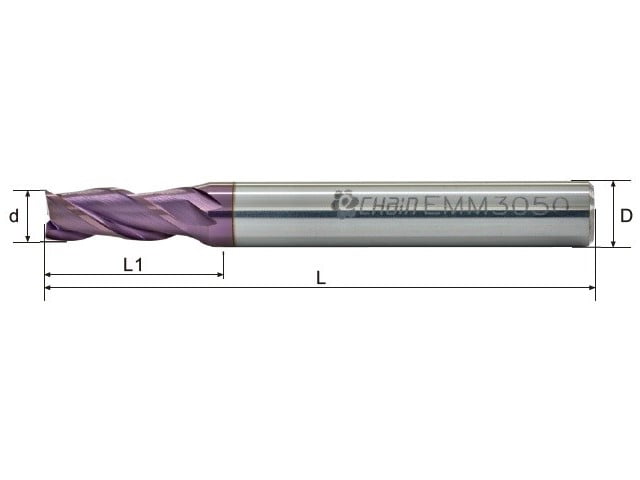
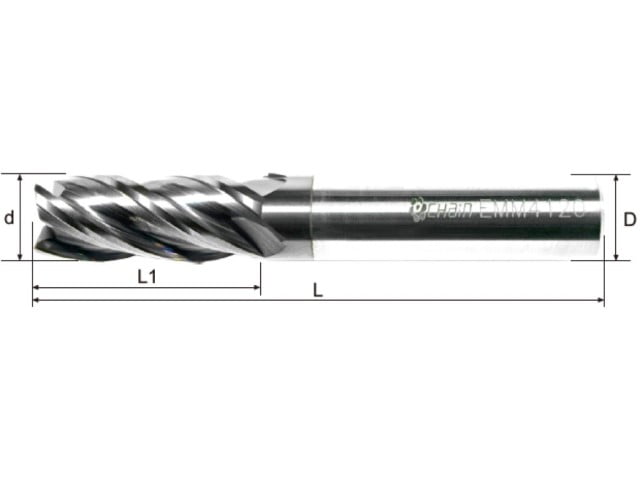
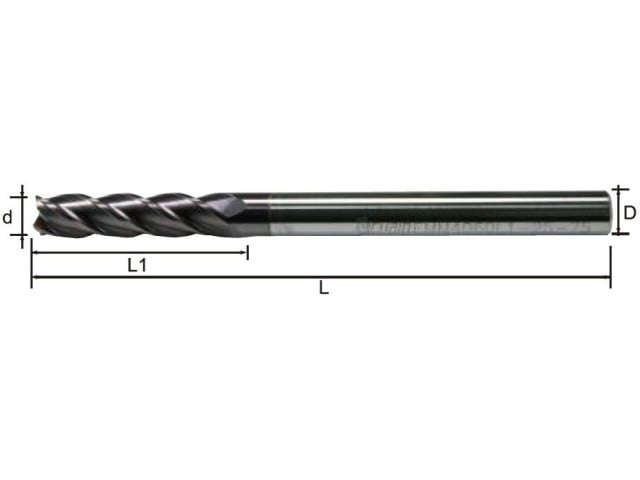
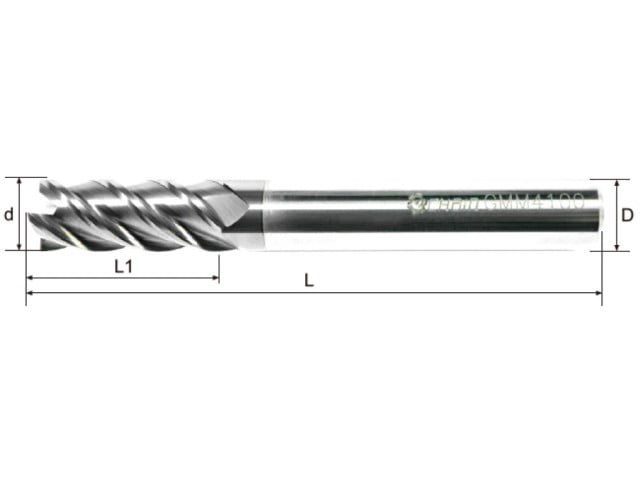
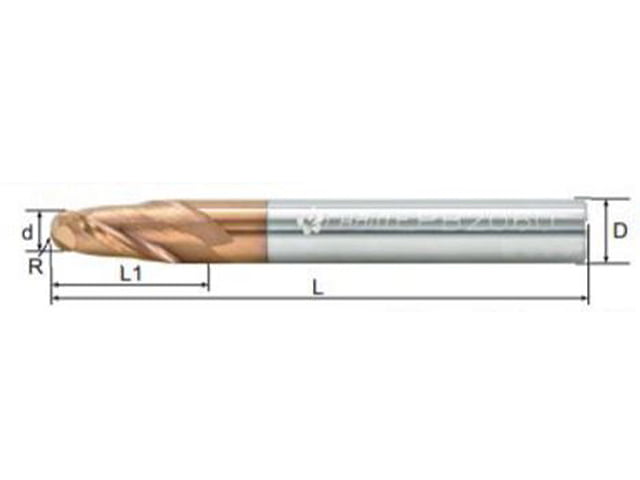
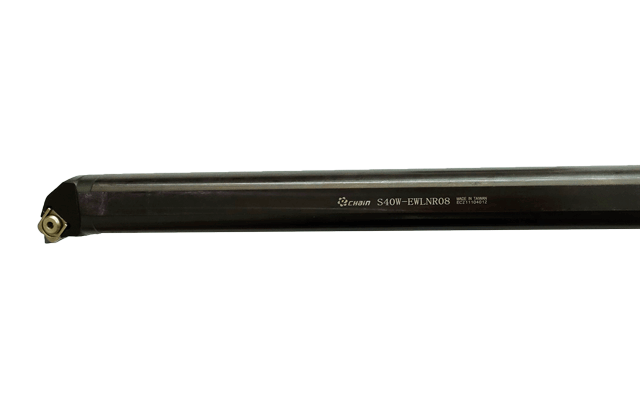
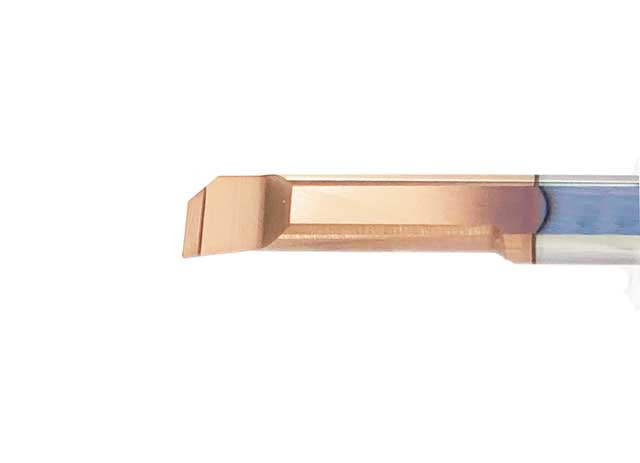
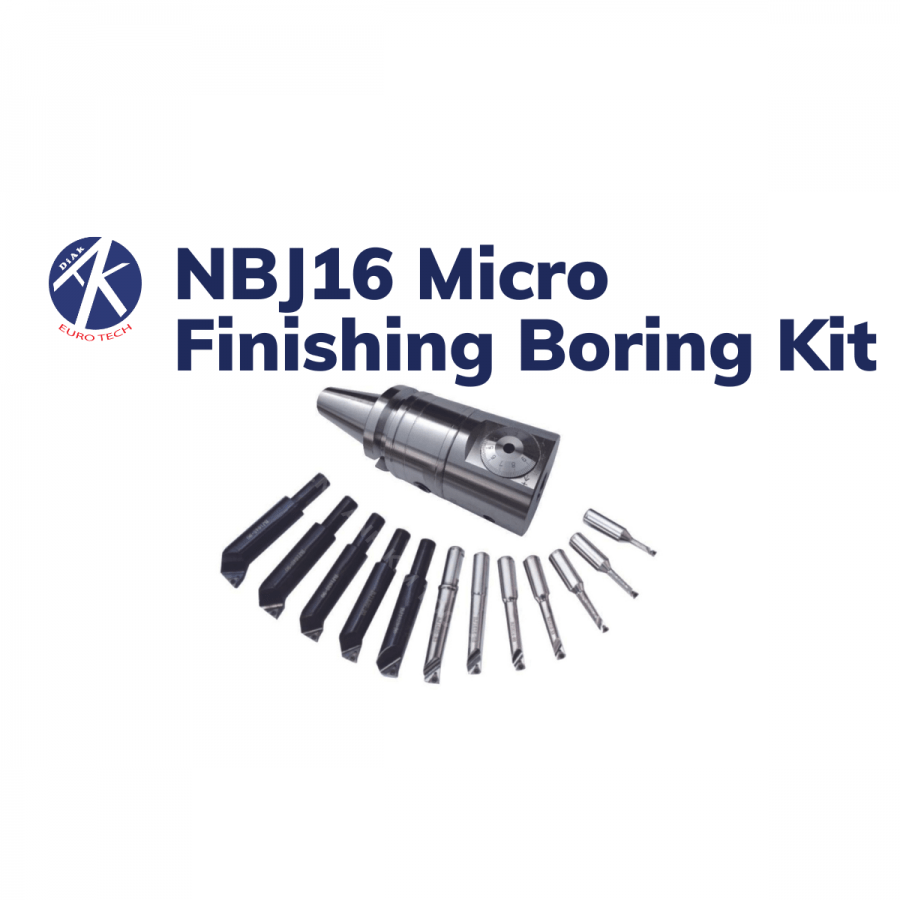
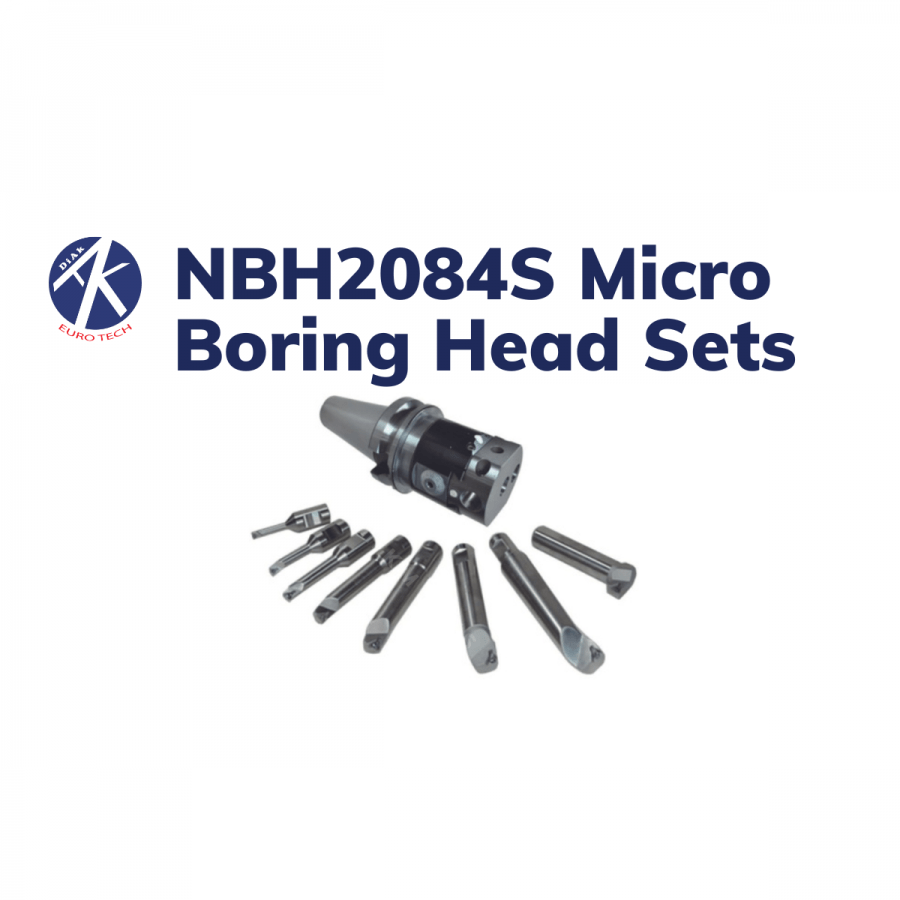
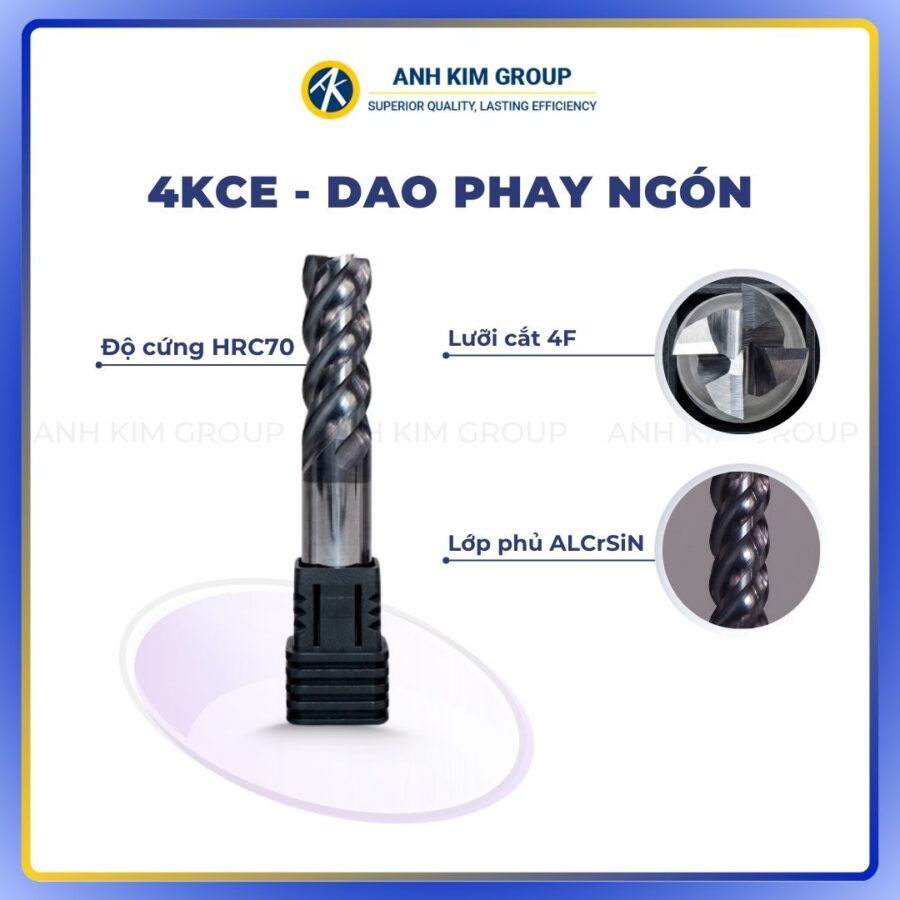
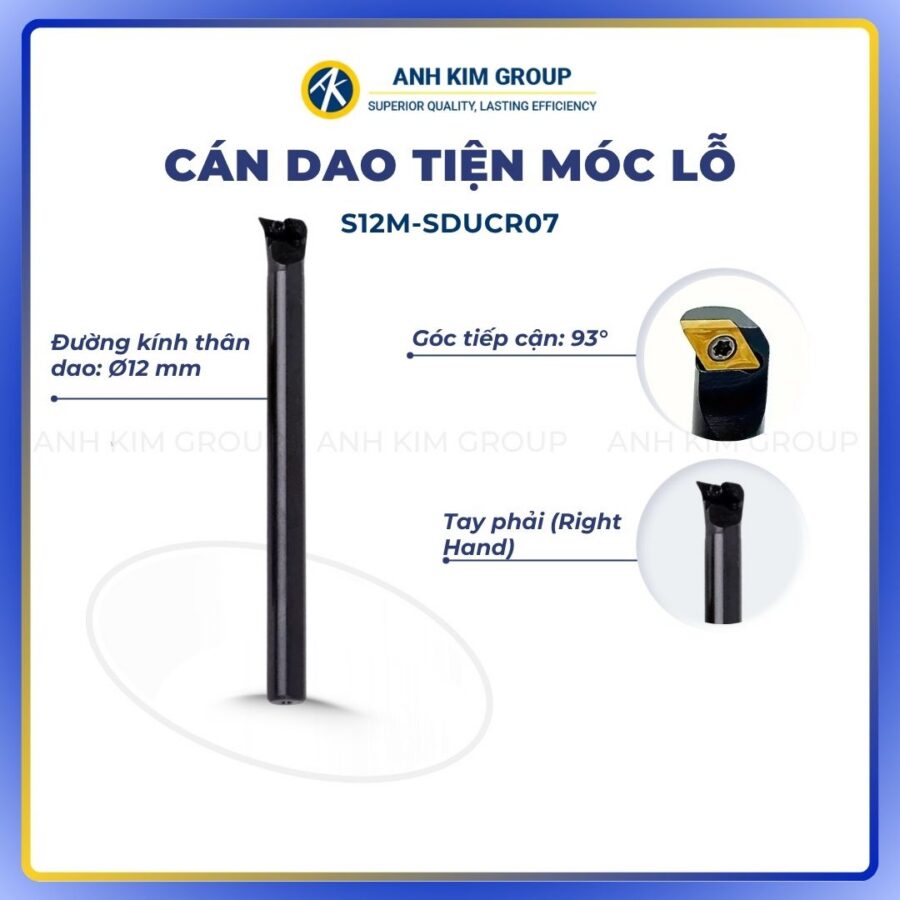
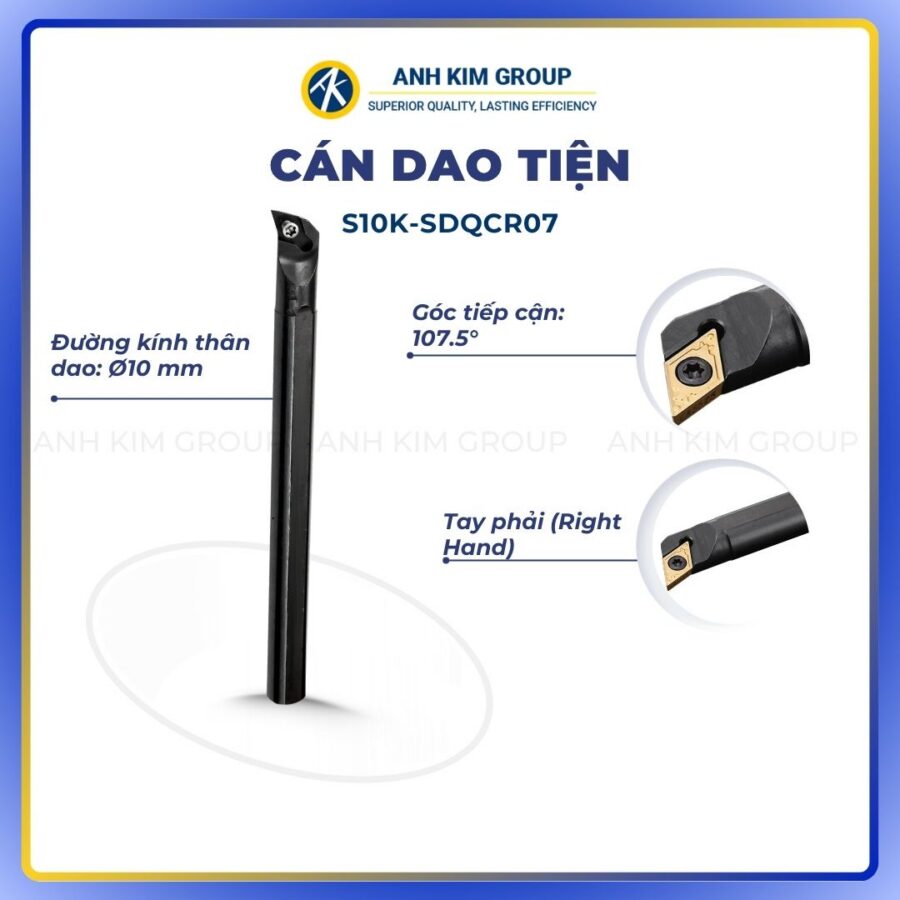
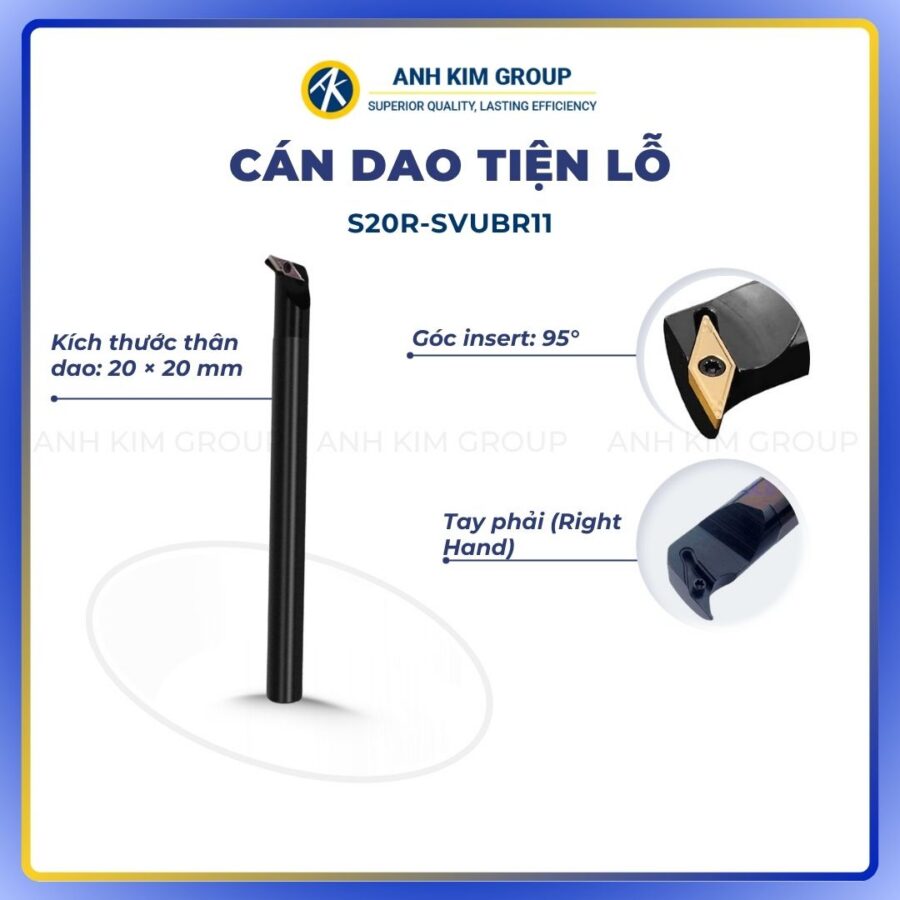
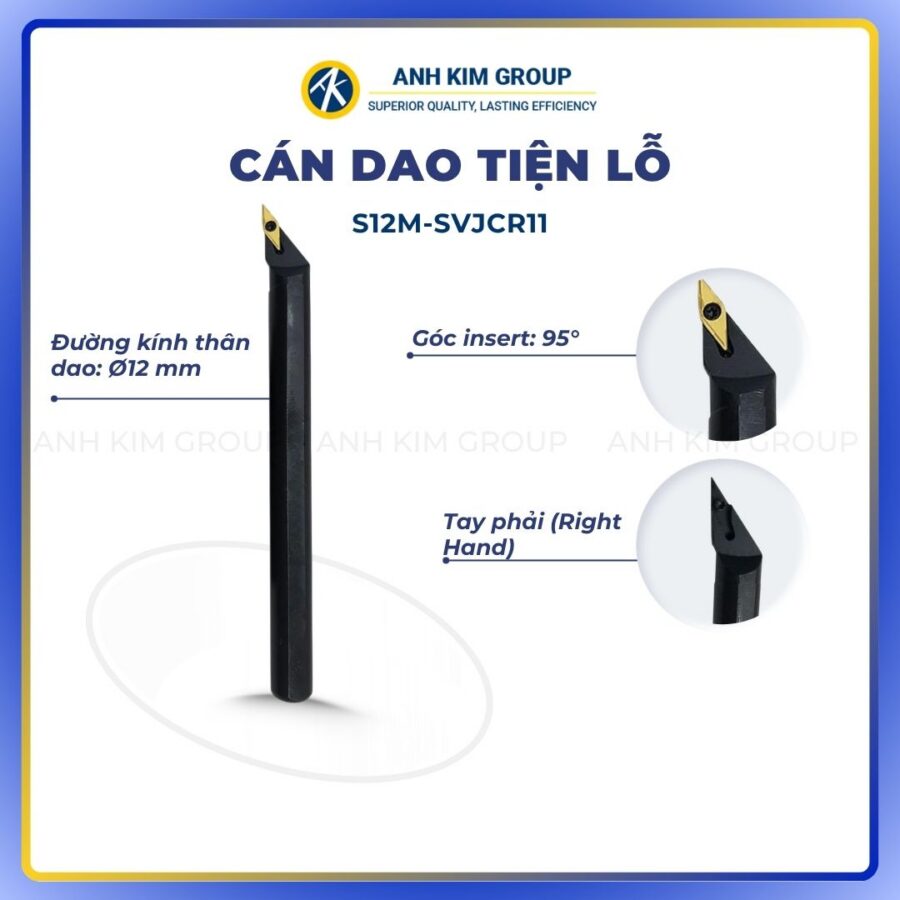
Gia công lỗ trên máy phay CNC khá phong phú. Từ việc có thể dùng dao phay ngón để tạo lỗ tới việc doa lỗ và móc lỗ ngay triên máy phay. Thay vì phải tạo lỗ trên các máy khác, tạo lỗ bằng việc phay rất thuận tiện cho quá trình gia công, có thể tạo lỗ tại mọi tọa độ trên bề mặt gia công với đô chính xác tương đối cao khoảng 0.01. Tuy nhiên, với các lỗ sâu trên 30 mm thì việc gia công lỗ bằng việc chạy contour là không thuận lợi do lỗ có thể bị côn, với những máy mà nội suy không tốt thì sẽ bị méo lỗ. Với các lỗ tiêu chuẩn thì có thể dùng doa, vừa nhanh vừa chính xác và bề mặt đẹp. Nhưng với các lỗ không tiêu chuẩn thì việc sử dụng dao móc lỗ tăng chỉnh đường kính là giải pháp tốt.
Khi sử dụng gia công lỗ bằng dao móc lỗ trên máy cnc sẽ có những ưu nhược điểm sau:
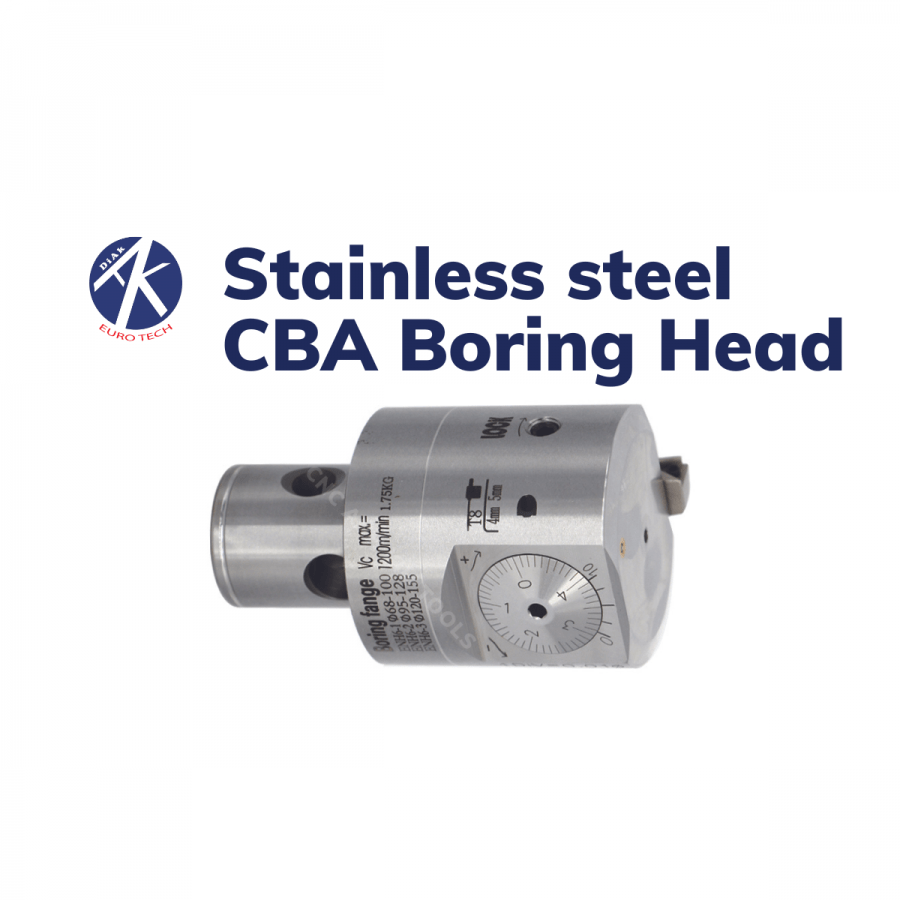
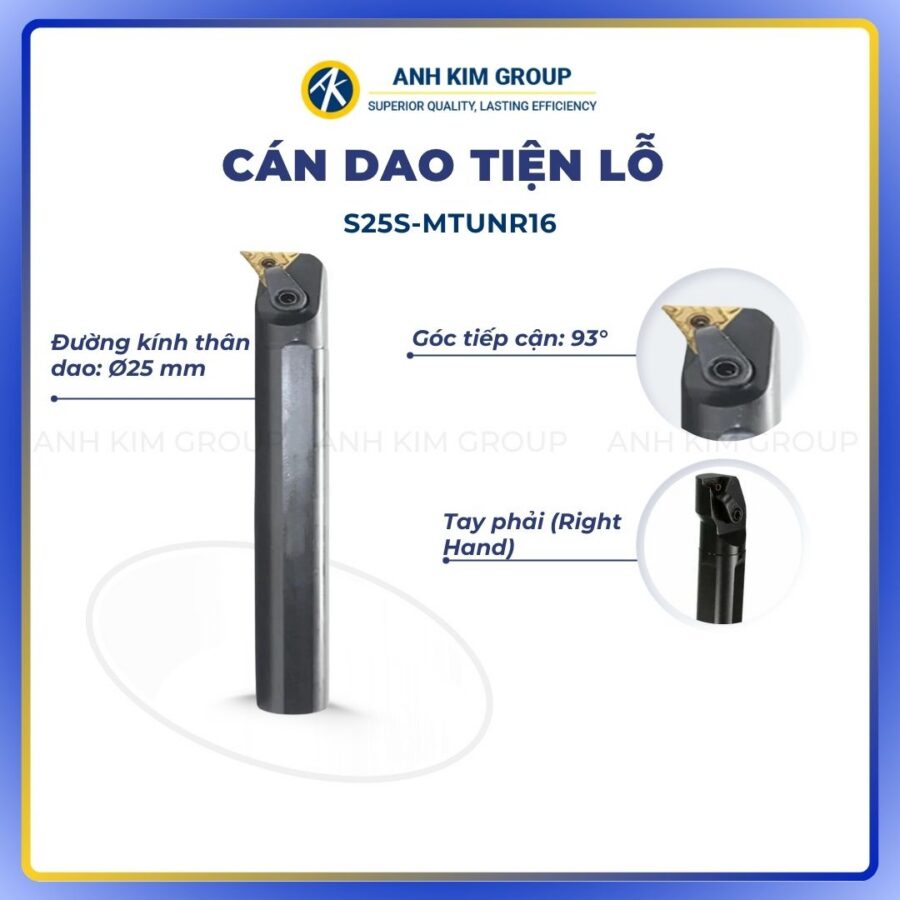
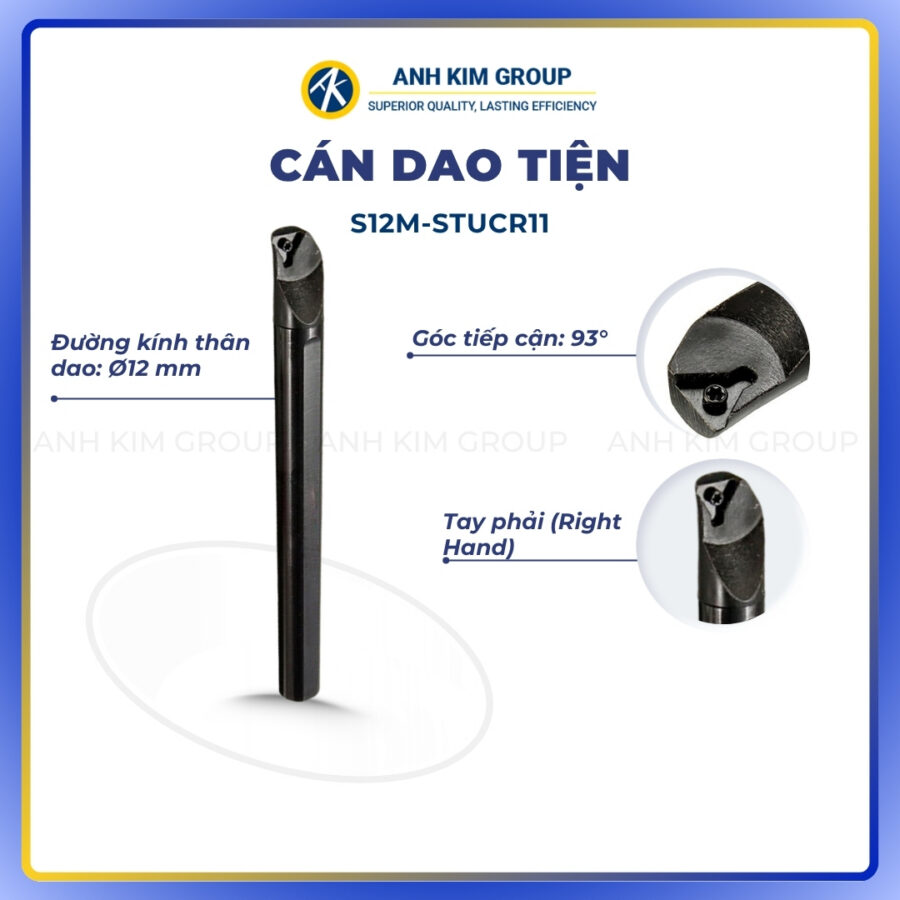
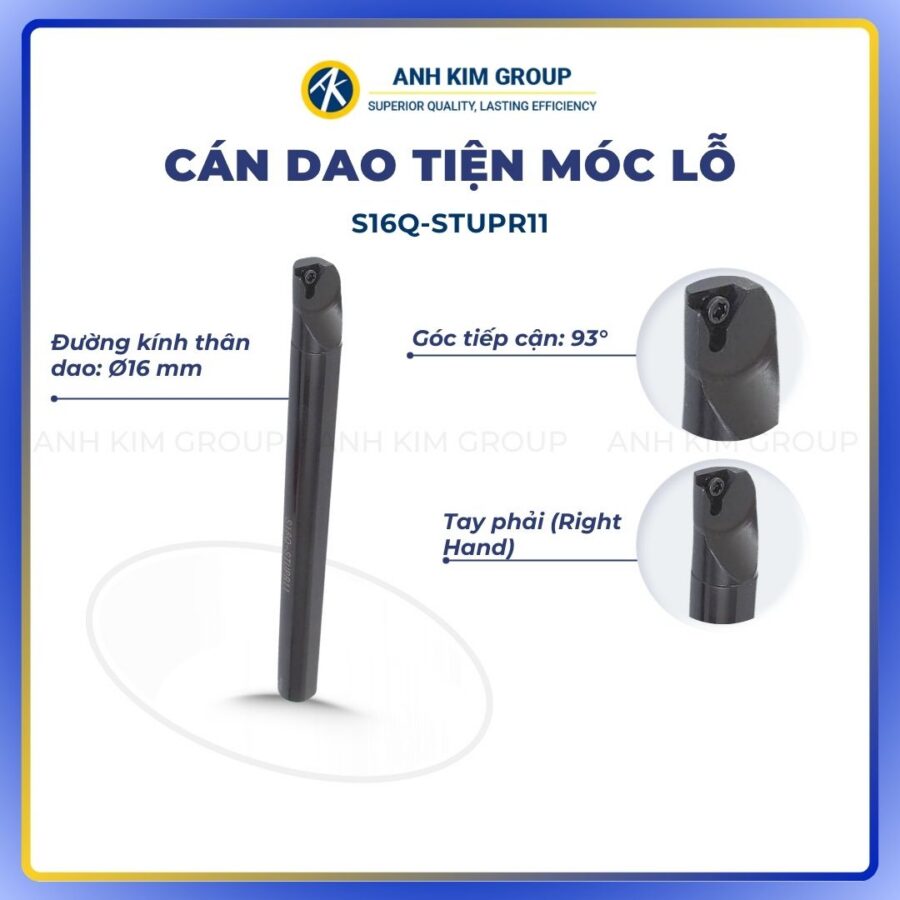
- Ưu điểm: Có thể tạo lỗ tinh tại mọi vị trí tọa độ, có thể gia công được những lỗ sâu mà ít bị côn hơn, đường kính lỗ linh hoạt, điều chỉnh đường kính lỗ đơn giản bằng việc điều chỉnh đường kính mũi dao móc. độ chính xác có thể kiểm soát tới 0.01. Giá thành một bộ dao móc lỗ tương đối rẻ, đường kính có thể móc được lớn. Hiệu quả kinh tế cao do chip dao có thể được thay thế.
- Nhược điểm: chỉ dùng để móc lỗ tinh, công đoạn cuối cùng.
Lỗ sâu là gì? Cách xác định theo tỷ lệ L/D
Trong gia công cơ khí, mức độ “sâu” của một lỗ không nên chỉ xác định dựa trên chiều sâu tuyệt đối mà còn cần xem xét tỷ lệ giữa chiều sâu lỗ và đường kính lỗ, thường được biểu diễn dưới dạng L/D hoặc xD.
Trong đó:
- L là chiều sâu lỗ.
- D là đường kính lỗ.
Ví dụ, một lỗ Ø20 mm sâu 30 mm có tỷ lệ L/D = 1,5D, trong khi lỗ Ø5 mm cũng sâu 30 mm lại có tỷ lệ L/D = 6D. Mặc dù cùng chiều sâu 30 mm nhưng điều kiện gia công của hai trường hợp này khác nhau đáng kể.
Trong thực tế, các nhà sản xuất dụng cụ thường phân loại khả năng khoan theo các mức như 3xD, 5xD, 8xD, 10xD hoặc cao hơn, dựa trên chiều sâu gia công tối đa so với đường kính mũi khoan. Kennametal, chẳng hạn, sử dụng trực tiếp tỷ lệ chiều dài/đường kính để xác định khả năng khoan của các dòng mũi khoan 10xD.
Khi tỷ lệ L/D tăng, việc thoát phoi, đưa dung dịch làm mát tới vùng cắt, kiểm soát độ lệch và duy trì độ ổn định của dụng cụ trở nên khó khăn hơn. Vì vậy, khi gia công lỗ sâu cần lựa chọn mũi khoan, chế độ cắt và phương pháp làm mát phù hợp với chiều sâu thực tế của lỗ.
Các phương pháp gia công lỗ sâu
Tùy theo vật liệu, đường kính, chiều sâu và yêu cầu kỹ thuật của lỗ, có thể lựa chọn nhiều phương pháp gia công khác nhau. Trong gia công cơ khí và CNC, phương pháp cắt gọt bằng dụng cụ chuyên dụng vẫn là lựa chọn phổ biến nhờ khả năng ứng dụng linh hoạt trên nhiều loại chi tiết.
Gia công lỗ sâu bằng phương pháp cắt gọt
Phương pháp cắt gọt sử dụng các dụng cụ như mũi khoan carbide, mũi khoan gắn mảnh, mũi khoan có lỗ làm mát hoặc các loại mũi khoan sâu chuyên dụng để tạo lỗ. Với những lỗ có tỷ lệ L/D lớn, dụng cụ cần có khả năng dẫn hướng ổn định, thoát phoi tốt và đưa dung dịch làm mát đến vùng cắt.
Một số hệ thống khoan sâu còn sử dụng lỗ làm mát bên trong dụng cụ, giúp dung dịch tiếp cận trực tiếp lưỡi cắt và hỗ trợ đưa phoi ra ngoài. Đối với các ứng dụng có chiều sâu lớn hơn, các dụng cụ chuyên dụng như gun drill có thể được sử dụng tùy theo máy, vật liệu và yêu cầu của chi tiết.
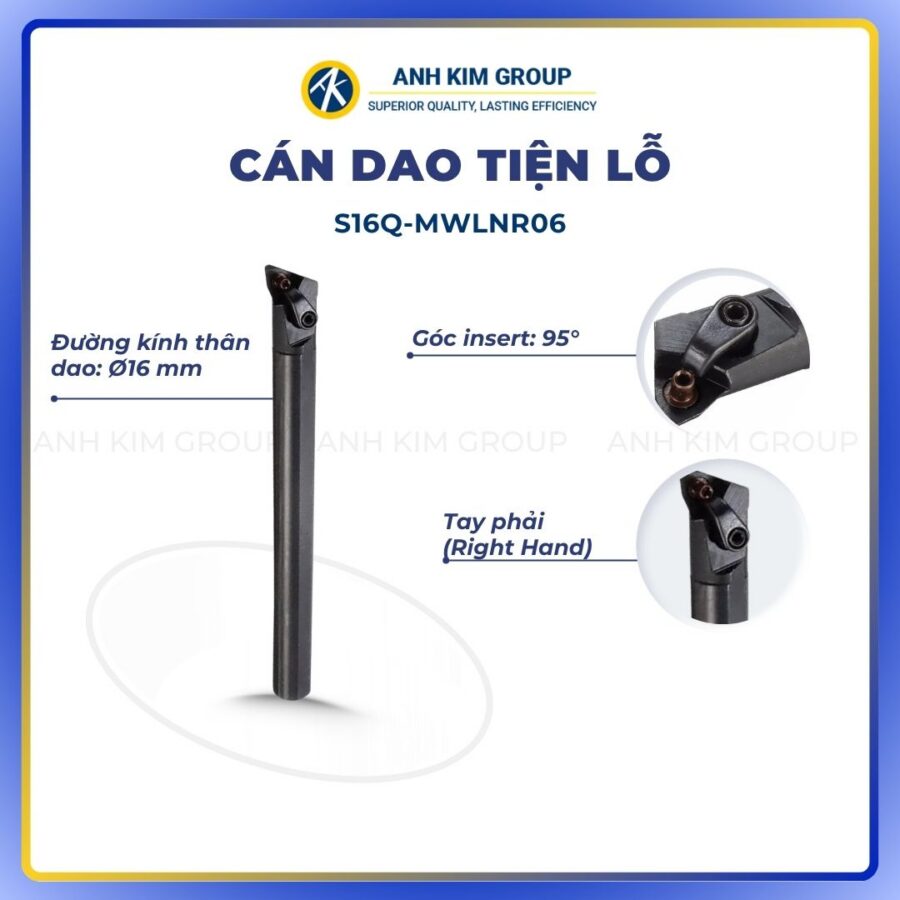
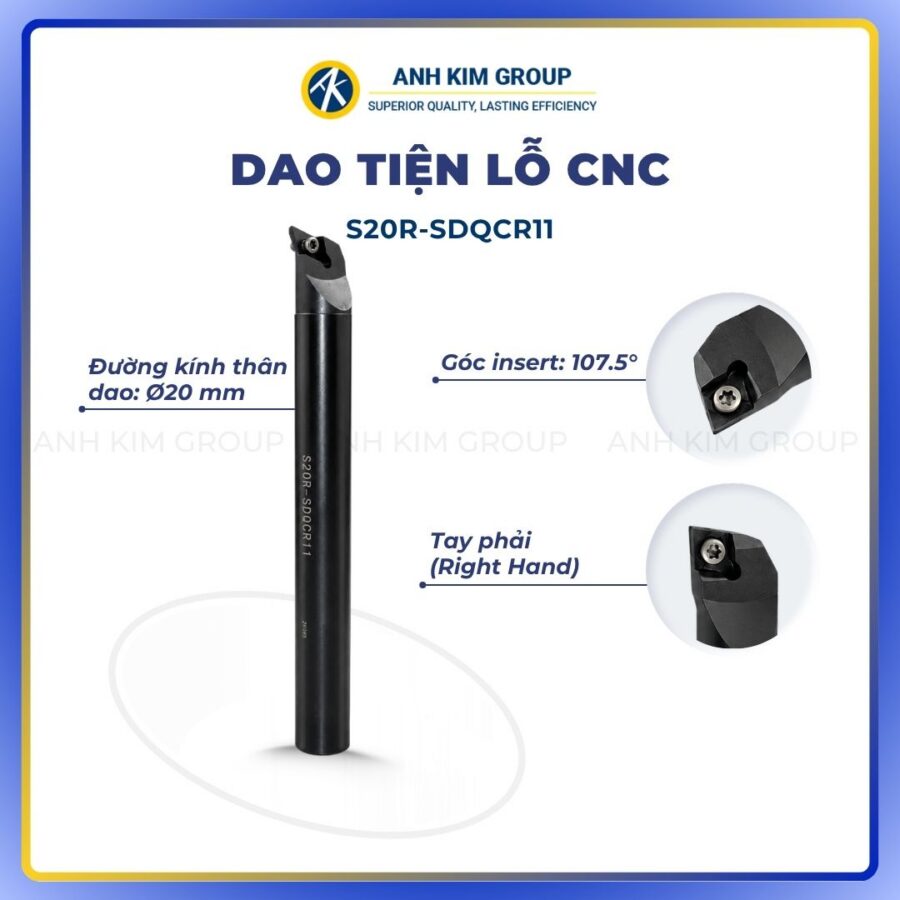
Sau khi khoan, nếu lỗ yêu cầu độ chính xác hoặc chất lượng bề mặt cao hơn, có thể tiếp tục thực hiện các nguyên công như khoét, boring hoặc doa để hoàn thiện kích thước và bề mặt lỗ.
Một số phương pháp gia công lỗ sâu đặc biệt
Ngoài phương pháp cắt gọt truyền thống, trong một số ứng dụng đặc biệt còn có thể sử dụng các công nghệ như gia công điện hóa hoặc các phương pháp tạo hình bằng biến dạng. Những phương pháp này thường được lựa chọn khi đặc tính vật liệu, hình dạng chi tiết hoặc yêu cầu công nghệ khiến phương pháp cắt gọt thông thường khó đáp ứng.
Tuy nhiên, đối với gia công cơ khí CNC phổ biến, việc lựa chọn đúng dụng cụ khoan, phương pháp thoát phoi, hệ thống làm mát và chế độ cắt vẫn là những yếu tố quan trọng để duy trì độ ổn định khi gia công lỗ sâu.
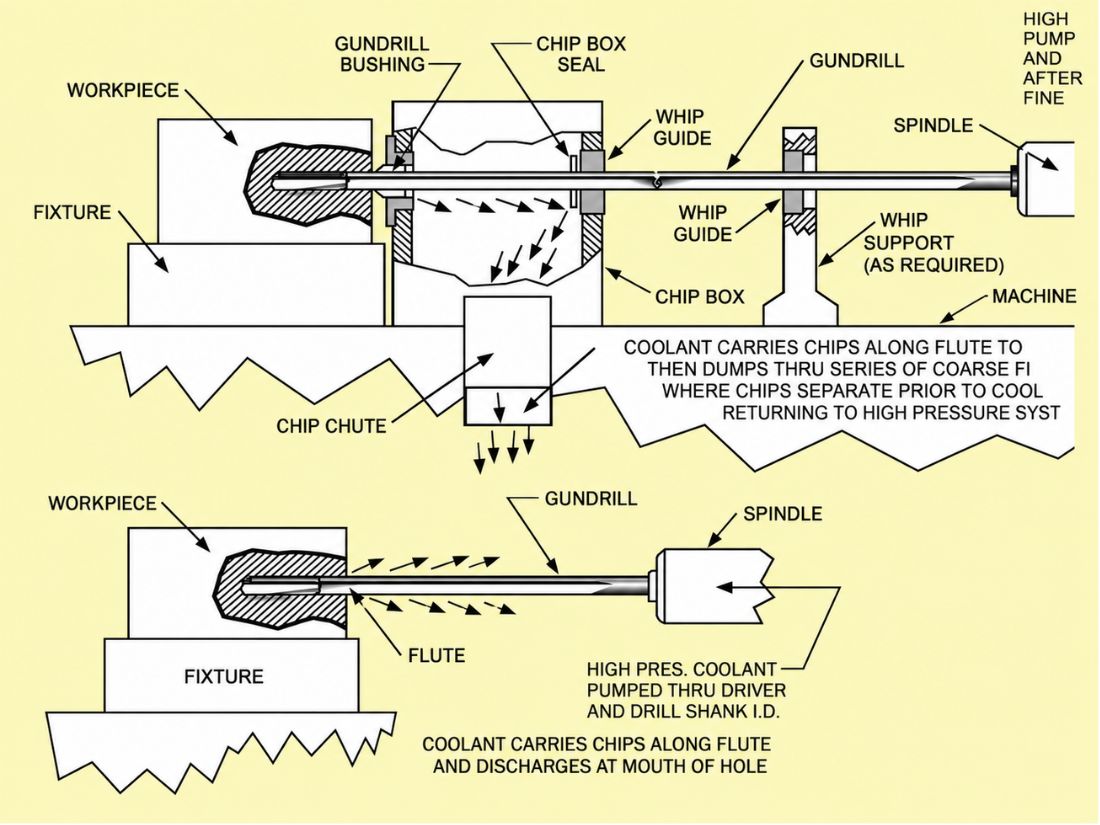
Những yếu tố ảnh hưởng đến chất lượng khi khoan lỗ sâu
Khi khoan lỗ sâu, chất lượng gia công phụ thuộc nhiều vào khả năng thoát phoi, làm mát, độ cứng vững của hệ thống và chế độ cắt.
Khả năng thoát phoi
Phoi cần được đưa ra khỏi vùng cắt ổn định. Nếu phoi bị kẹt trong lỗ, tải cắt tăng, bề mặt dễ bị xước và mũi khoan có nguy cơ mòn hoặc gãy.
Dung dịch làm mát
Dung dịch làm mát giúp giảm nhiệt, bôi trơn và hỗ trợ đẩy phoi ra ngoài. Với lỗ có tỷ lệ L/D lớn, mũi khoan có lỗ làm mát trong thường giúp đưa dung dịch tiếp cận vùng cắt hiệu quả hơn.
Độ cứng vững và độ đảo
Độ đảo lớn, cán dao nhô quá dài hoặc gá đặt thiếu cứng vững có thể gây rung, lệch lỗ và làm giảm chất lượng bề mặt. Vì vậy cần kiểm tra độ đảo và gá đặt trước khi gia công.
Tốc độ cắt và lượng chạy dao
Thông số cắt cần phù hợp với vật liệu phôi, loại mũi khoan, đường kính và chiều sâu lỗ. Nên ưu tiên thông số khuyến nghị của nhà sản xuất dụng cụ và điều chỉnh theo điều kiện gia công thực tế.
Như vậy, gia công lỗ và khoan lỗ sâu đòi hỏi lựa chọn đúng phương pháp, dụng cụ và chế độ cắt theo từng yêu cầu cụ thể. Đặc biệt, khi tỷ lệ L/D tăng, các yếu tố như thoát phoi, làm mát, độ cứng vững và độ đảo của dụng cụ càng cần được kiểm soát chặt chẽ.
Hy vọng những chia sẻ trên từ CNC Ánh Kim giúp bạn hiểu rõ hơn về các phương pháp gia công lỗ và có thêm cơ sở để lựa chọn giải pháp phù hợp cho quá trình gia công thực tế. Nếu bạn đang tìm kiếm dao cụ CNC phục vụ khoan, khoét, doa, taro hoặc gia công lỗ, CNC Ánh Kim cung cấp đa dạng các dòng dụng cụ cắt gọt phù hợp với nhiều loại vật liệu và yêu cầu gia công khác nhau. Đội ngũ kỹ thuật của CNC Ánh Kim sẵn sàng hỗ trợ tư vấn lựa chọn dao, quy cách và thông số phù hợp với từng ứng dụng thực tế.
Tham khảo sản phẩm tại:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/


























































Bình luận (2)