
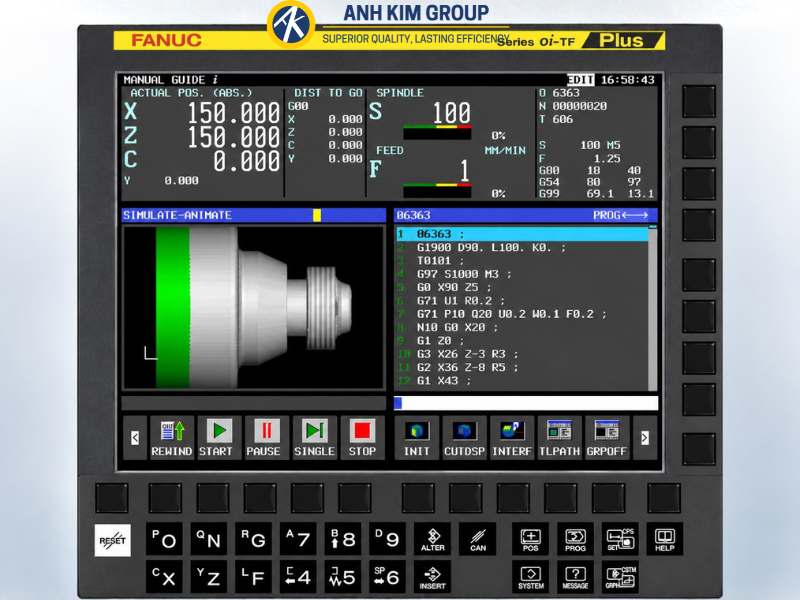
Đơn vị đo trong tiện CNC ảnh hưởng trực tiếp đến cách máy hiểu kích thước, lượng chạy dao và chế độ tốc độ trục chính. Với máy tiện sử dụng hệ điều khiẻn FANUC, người vận hành thường gặp các mã G20, G21, G98, G99, G96 và G97. Hiểu đúng chức năng của từng mã giúp lập trình chính xác hơn và hạn chế sai sót trong quá trình gia công.
1. Đơn vị đo trong tiện CNC
Khi thiết lập đơn vị đo trong tiện CNC, G20 và G21 thường được thiết lập ở đầu chương trình, trong một chương trình gia công chỉ có 1 câu lệnh thiết lập đơn vị đo kích thước, với hệ FANUC ta có như bảng sau:
|
FANUC |
Ý nghĩa câu lệnh |
| G20 (1 inch = 25.4 mm ) | Hệ đơn vị đo là inch (inch) |
| G21 | Hệ đơn vị đo là mi li mét (mm) |
Lệnh thiết lập đơn vị đo hệ inch hay mét có tác dụng đến khi thay thế lẫn nhau hoặc bị hủy khi khởi động lại máy. Với máy CNC khi khởi động lên sẽ có 1 hệ đơn vị hiện hành do nhà sản xuất thiết lập cho người mua máy, ở Việt Nam hiện nay mua rất nhiều máy cũ từ Nhật Bản, Đài Loan, Hàn Quốc, nên thường khi mua về họ đã cài sẵn hệ mét (G21). Vì vậy khi lập trình máy tiện CNC cần kiểm tra đúng hệ đơn vị khi chạy chương trình để tránh sai lệch kích thước và hành trình dao.
Hệ đơn vị đo có ảnh hưởng đến các giá trị thiết lập trong lệnh di chuyển dao như G00/G01/G03 và các lệnh bù trừ dao G40/G41/G42…, nó còn có ảnh hưởng đi kèm với tốc độ tiến dao và tốc độ trục chính. Khi lập trình theo hệ mét thì giá trị nhỏ nhất có thể nhập vào là 1/1000 (0,001 mm).
2. Đơn vị tốc độ tiến dao trong tiện CNC
Bên cạnh kích thước, đơn vị đo trong tiện CNC còn liên quan đến cách thiết lập lượng chạy dao. Trên nhiều máy tiện FANUC, G98 và G99 được sử dụng để lựa chọn lượng chạy dao theo phút hoặc theo mỗi vòng quay của trục chính.
Máy tiện CNC có 2 cách thiết lập đơn vị đo tốc độ tiến dao là tính theo phút (G98) và tính theo vòng quay của trục chính (G99)
Trong máy tiện FANUC thì thiết lập tốc độ tiến dao như sau:
G21G98 đơn vị tính là mm/ phút
G21G99 đơn vị tính là mm/ vòng
Như vậy việc thiết lập tốc độ tiến dao có liên quan đến thiết lập đơn vị đo chiều dài chi tiết. Ta có bảng đơn vị tiến dao và ý nghĩa như hình 3-8
| FANUC | Đơn vị | Ví dụ | Ý nghĩa | |
| G21 | G98 | mm/phút | F300 | Tốc độ tiến dao 300mm/phút |
| G21 | G99 | mm/vòng | F0.15 | Tốc độ tiến dao 0.15mm/ vòng |
| G20 | G98 | Inch/phút | F15 | Tốc độ tiến dao 15 inch/phút |
| G20 | G99 | Inch/vòng | F0.02 | Tốc độ tiến dao 0.02 mm/phút |
Hình 3-8
Việc lựa chọn G98 hay G99 cần dựa trên nguyên công và chế độ cắt. Đặc biệt khi đọc tài liệu lập trình cần xác định rõ loại máy, vì chức năng của một số mã G có thể khác nhau giữa máy tiện và máy phay CNC.
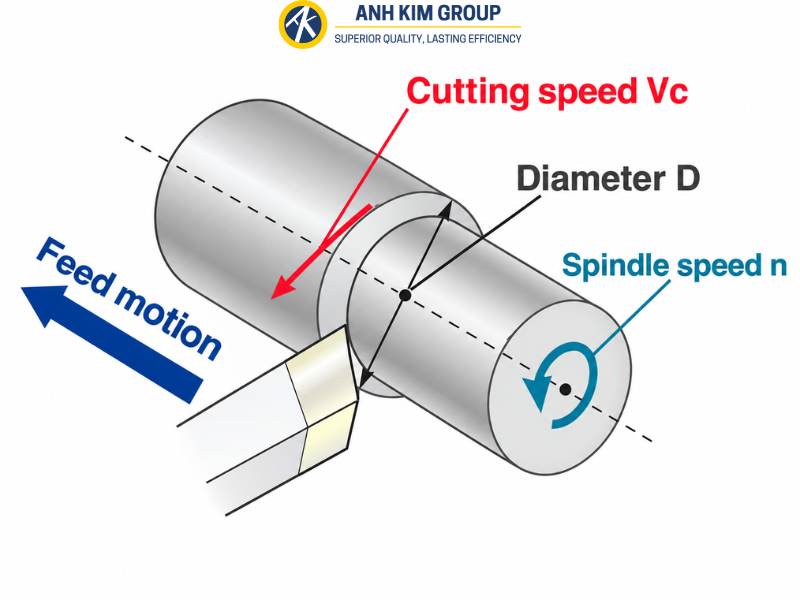
3. Đơn vị đo tốc độ trục chính
Để tìm hiểu đơn vị đo số vòng quay trục chính ta cần biết lệnh Ss dùng để điều khiển quay trục chính trong đó s là giá trị tộc độ quay trục chính
Lệnh Ss sử dụng cùng với M03 ( trục chính quay cùng chiều kim đồng hồ) hay M04 (trục chính quay ngược chiều kiem đồng hồ). Để dùng trục chính ta dùng lệnh M05. Giá trị trục chính được thay đổi khi có giá trị mới thay thế nó. Chiều quay của nó theo ISO đã trình bày ở phần trên
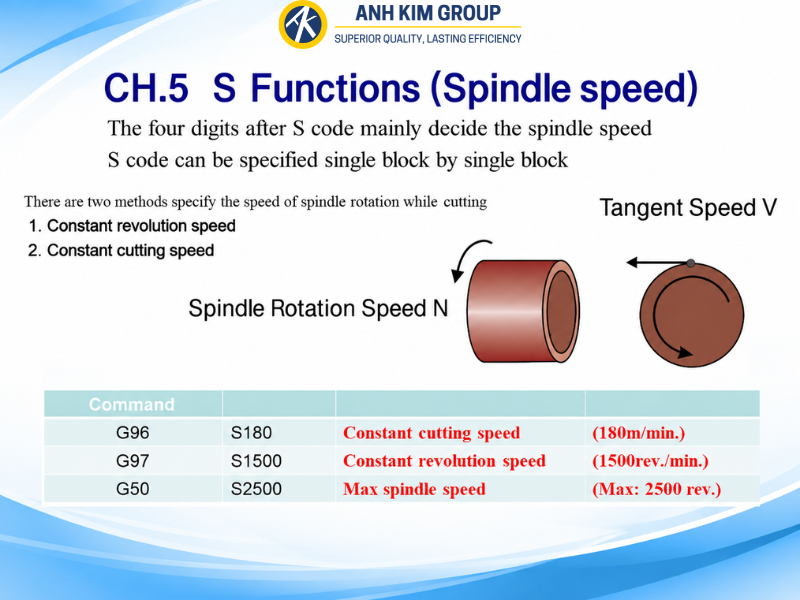
Trên máy tiện có 2 cách tính đó là theo tốc độ cắt không đổi và theo vòng quay trục chính không đổi. Cách tính toán theo công thức tiện trơn quan hệ Vc/D/N đã được trình bày phần tính toán chế độ cắt
Mã lệnh thiết lập đơn vị đo tốc độ trục chính không đổi
G96 (m/phút)
G97 (vòng/phút)
Như vậy đơn vị đo tốc độ trục chính có liên quan đến đơn vị đo chiều dài chi tiết. Bạn tham khảo hình 3-9 đơn vị đi tốc độ trục chính
| FANUC | Đơn vị | Ví dụ | Ý nghĩa | |
| G21 | G96 | m/phút | S200M03 | Trục chính quay cùng chiều kim đồng hồ với tốc độ 200m/phút |
| G21 | G97 | Vòng/phút | S1500M03 | Trục chính quay cùng chiều với kim đồng hồ với tốc độ 1500 vòng/phút |
Hình 3.9
Lưu ý khi thiết lập đơn vị đo trong tiện CNC
Trước khi chạy chương trình, người vận hành nên kiểm tra G20 hoặc G21 để đảm bảo chương trình sử dụng đúng hệ đơn vị theo bản vẽ. Đồng thời cần kiểm tra G98/G99 và G96/G97 để tránh thiết lập sai lượng chạy dao hoặc tốt độ trục chính.
Không nên dựa vào trạng thái mặc định của máy, đặc biệt khi chương trình được chuyển từ máy này sang máy khác. Việc khai báo rõ các mã cần thiết ở đầu chương trình giúp giảm nguy cơ sai thông số và tăng tính ổn định khi gia công.
Nắm rõ đơn vị đo trong tiện CNC và chức năng của các mã G20, G21, G98, G99, G96, G97 là kiến thức cơ bản giúp người vận hành đọc và thiết lập chương trình chính xác hơn. Tuy nhiên, các mã lệnh có thể có sự khác biệt tuỳ vào loại máy, hệ điều khiển và cấu hình thiết bị. Vì vậy cần tham khảo thêm tài liệu kỹ thuật của máy trước khi áp dụng.
CNC Ánh Kim cung cấp đa dạng dao cụ và vật tư phù hợp với tiện, phay và gia công cơ khí chính xác. Khách hàng có thể liên hệ CNC Ánh Kim để được hỗ trợ lựa chọn dao phù hợp với vật liệu và yêu cầu gia công thực tế.
CÔNG TY TNHH TM – DV C.N.C ÁNH KIM
Tham khảo thêm các dòng dao phay carbide tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim