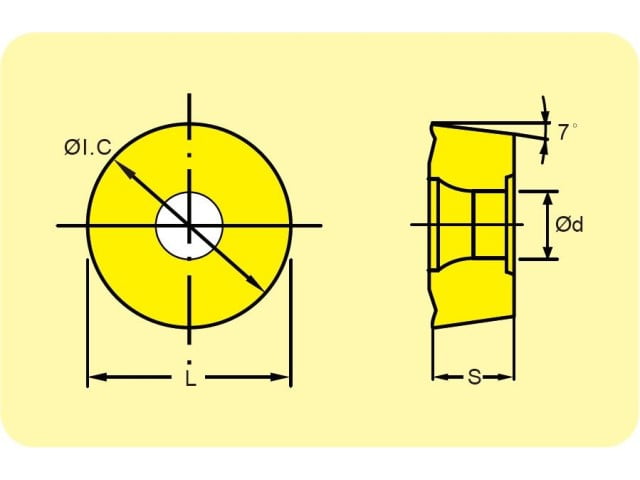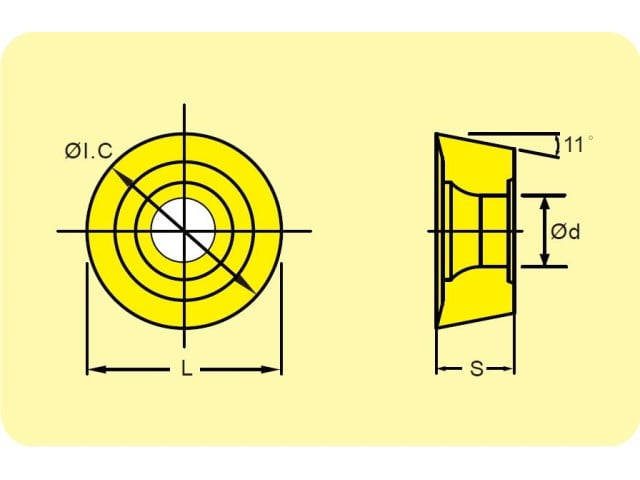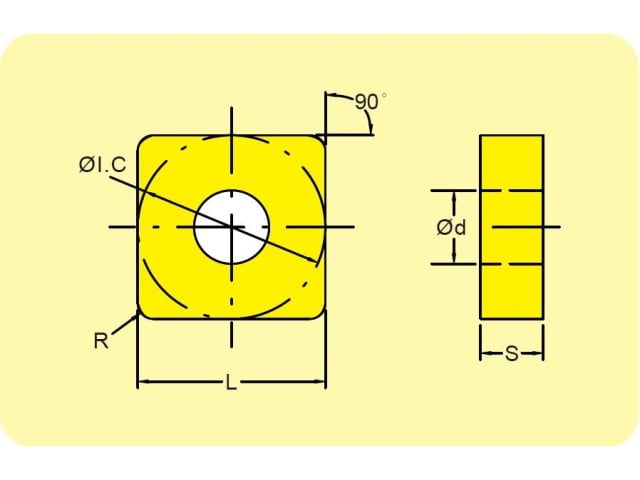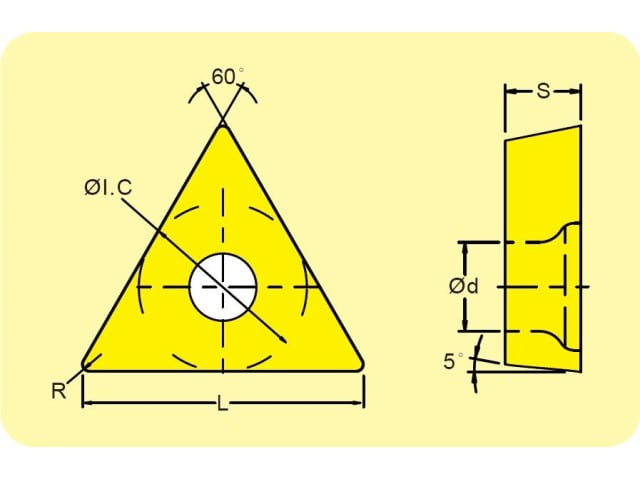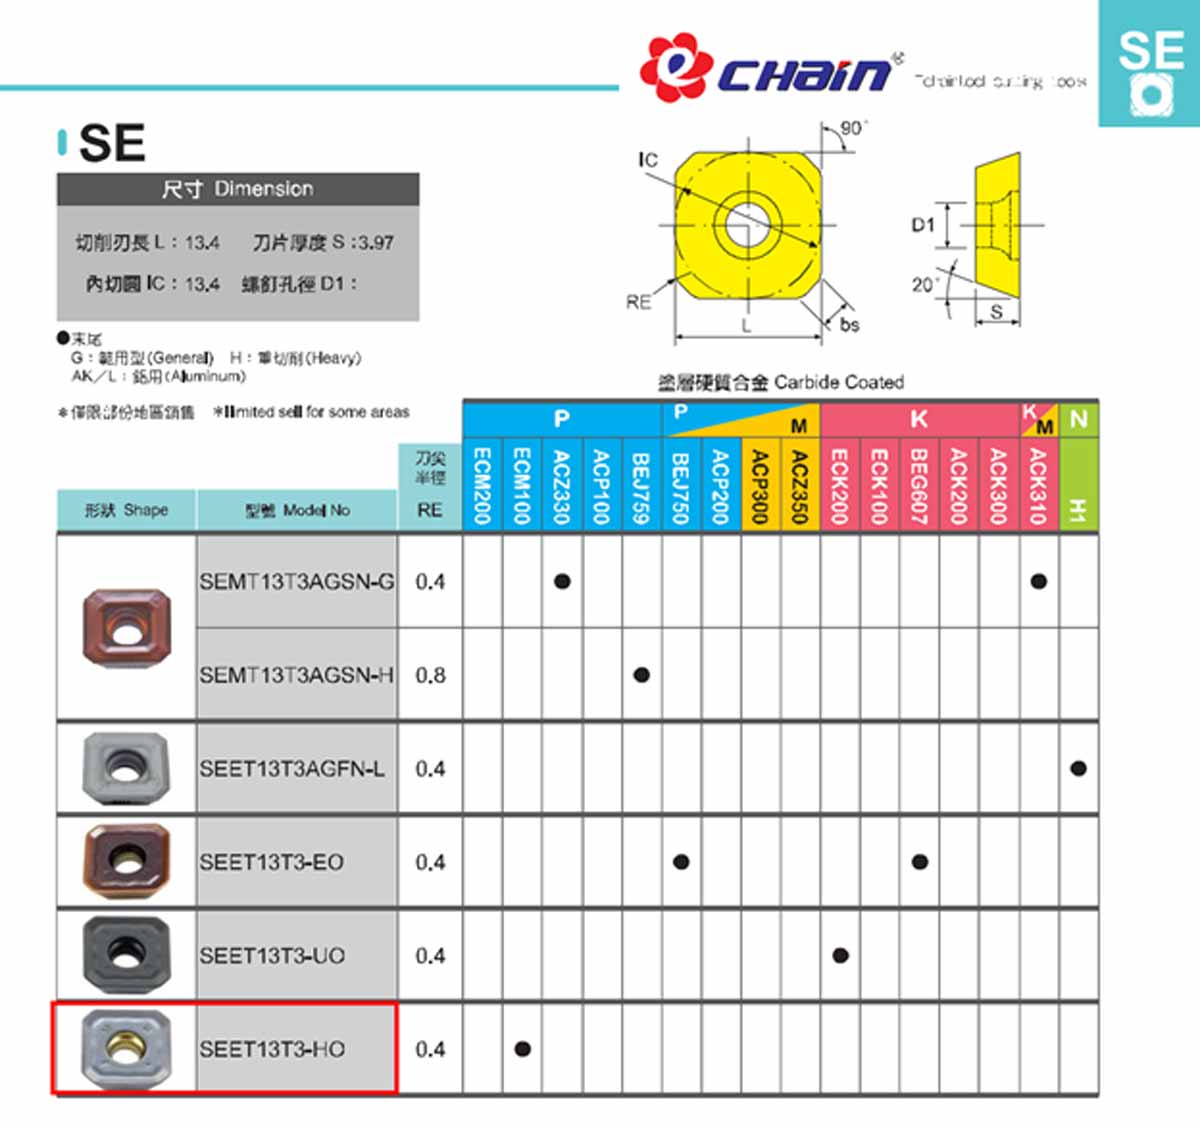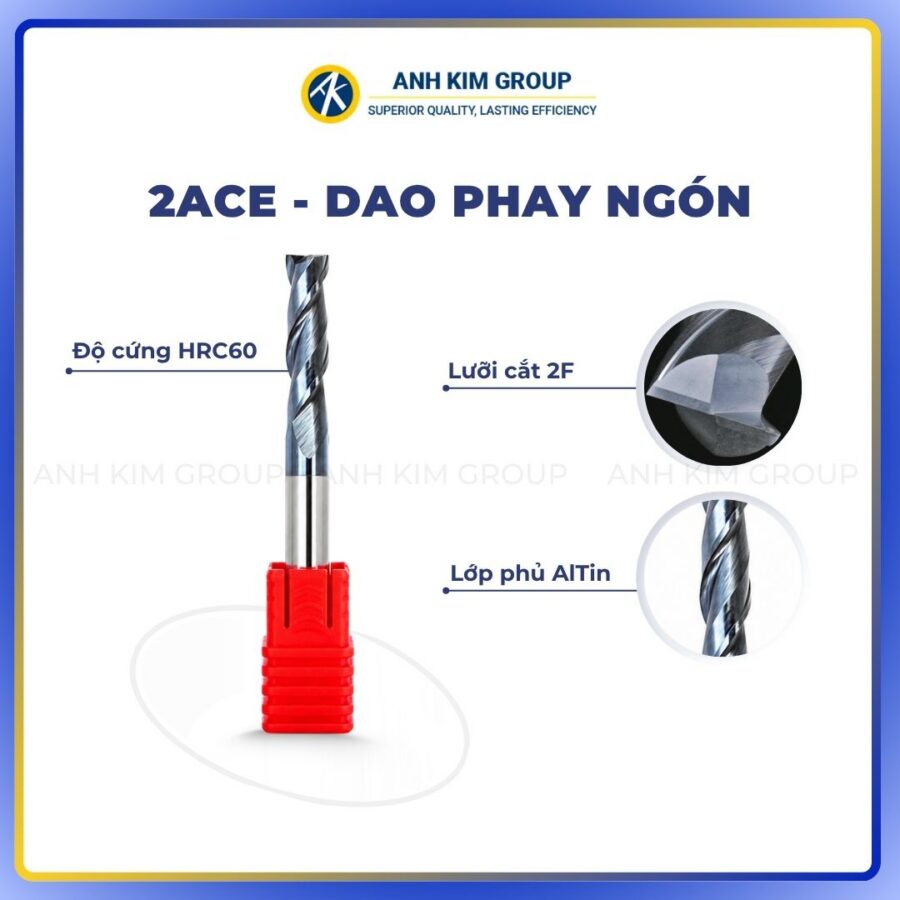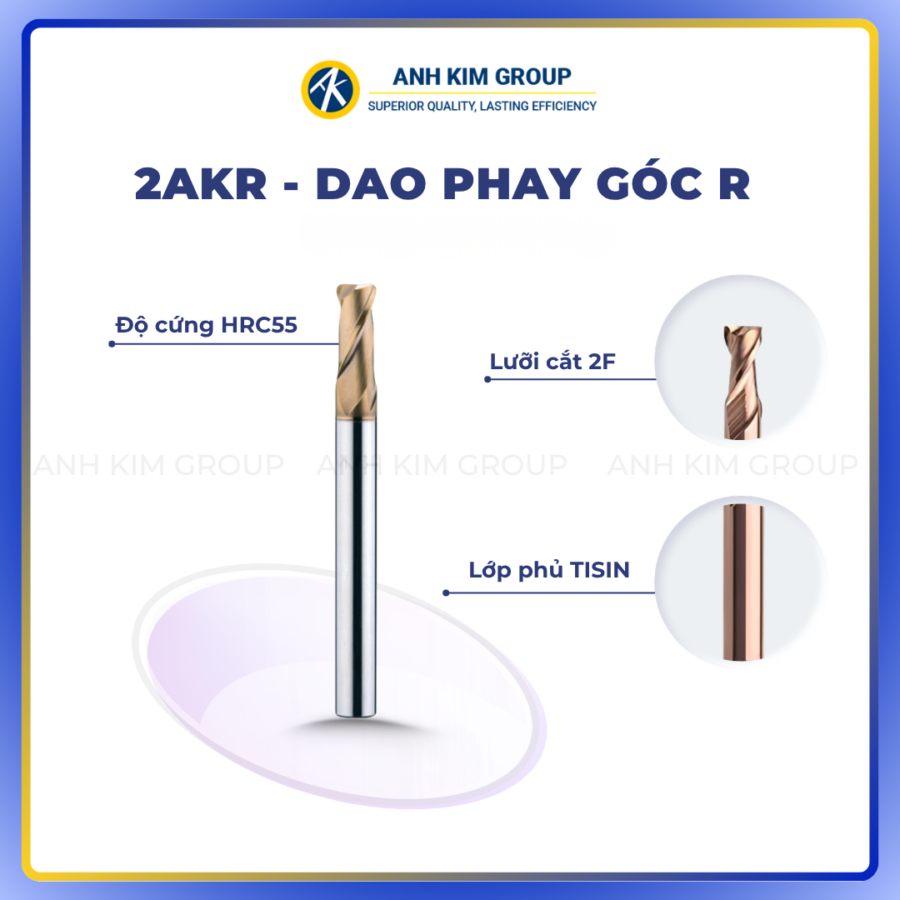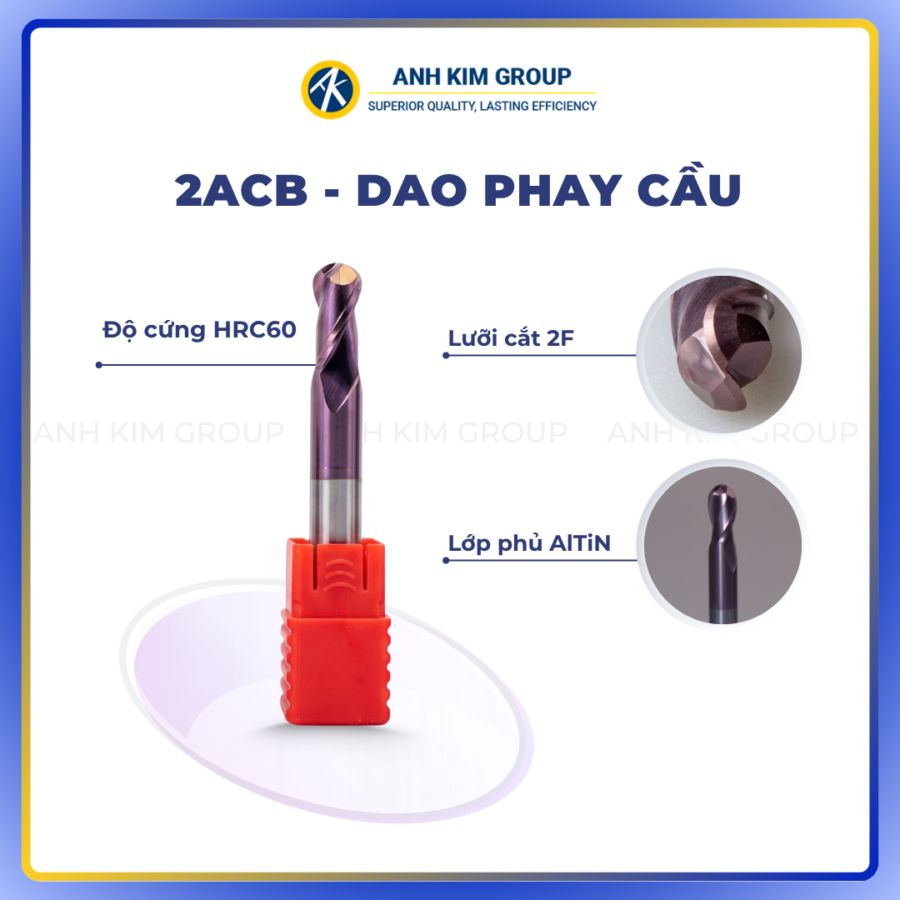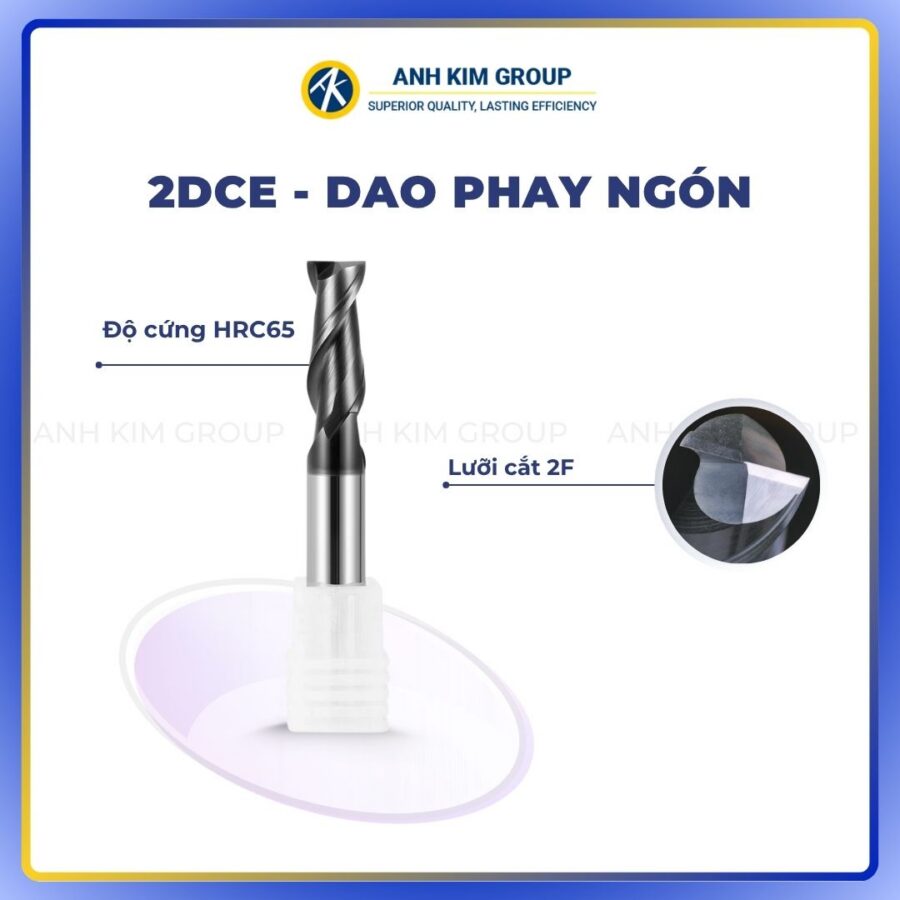

Gia công phay là một trong những phương pháp gia công phổ biến trong cơ khí chính xác, với nhiều ứng dụng như phay mặt, phay vai, phay hốc hay phay dốc. Trong đó, phay mặt (Face Milling) được sử dụng rộng rãi để tạo bề mặt phẳng, cải thiện độ chính xác và chất lượng bề mặt chi tiết. Cùng CNC Ánh Kim tìm hiểu phương pháp phay mặt là gì, các loại dao thường dùng và những lưu ý giúp quá trình gia công đạt hiệu quả tốt hơn.
Phay mặt (Face milling) là gì?
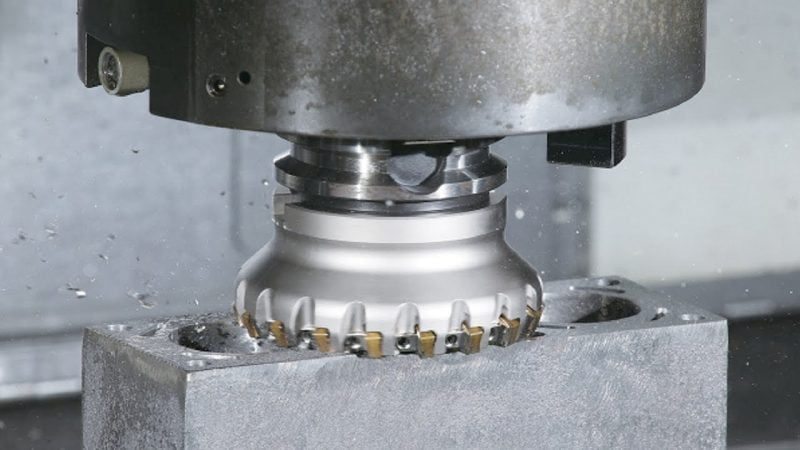
Phay mặt là hoạt động gia công phay trong đó trục quay của dụng cụ cắt vuông góc với bề mặt phôi đang được gia công, được sử dụng để tạo ra các bề mặt phẳng.
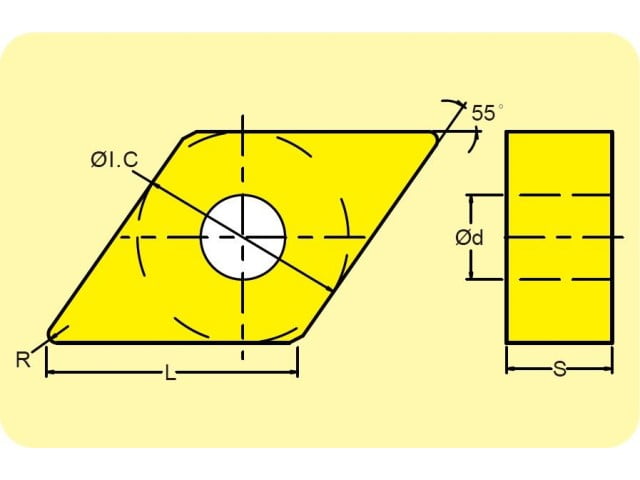
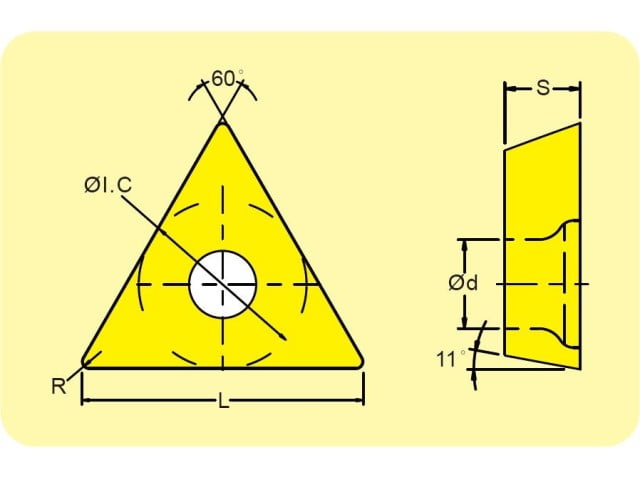
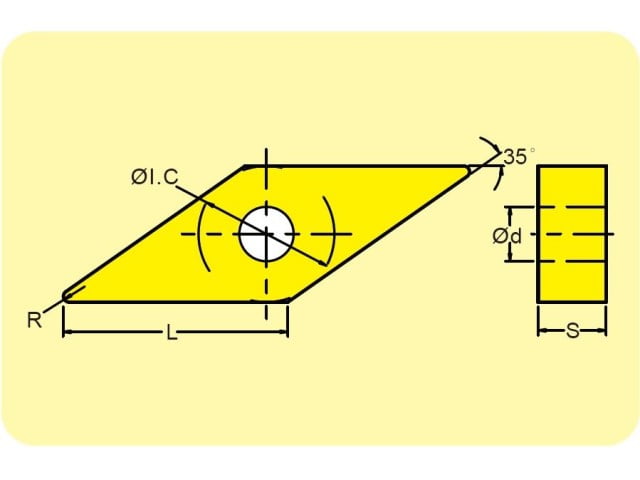
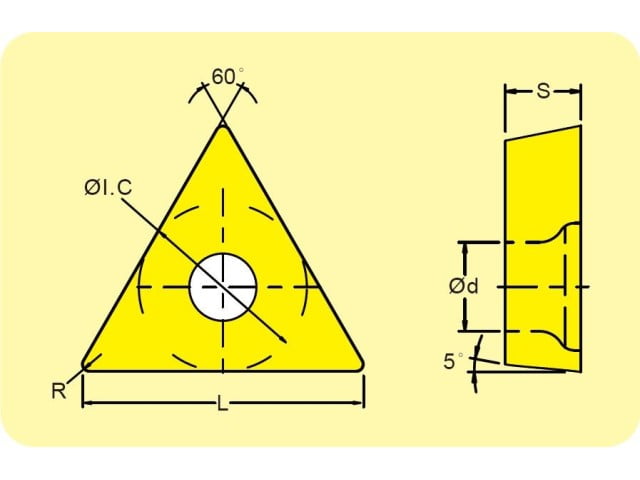
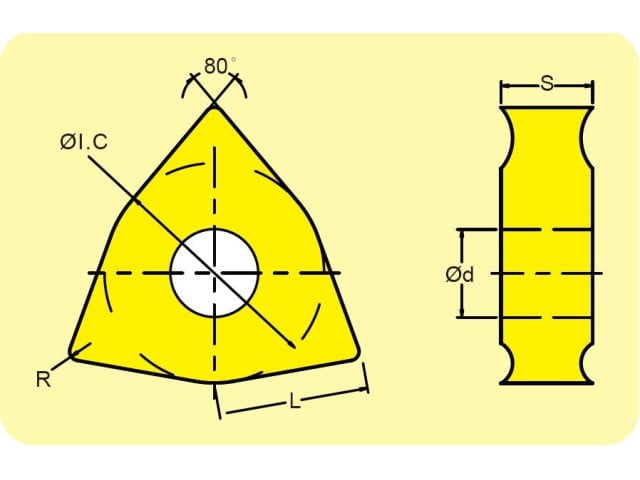
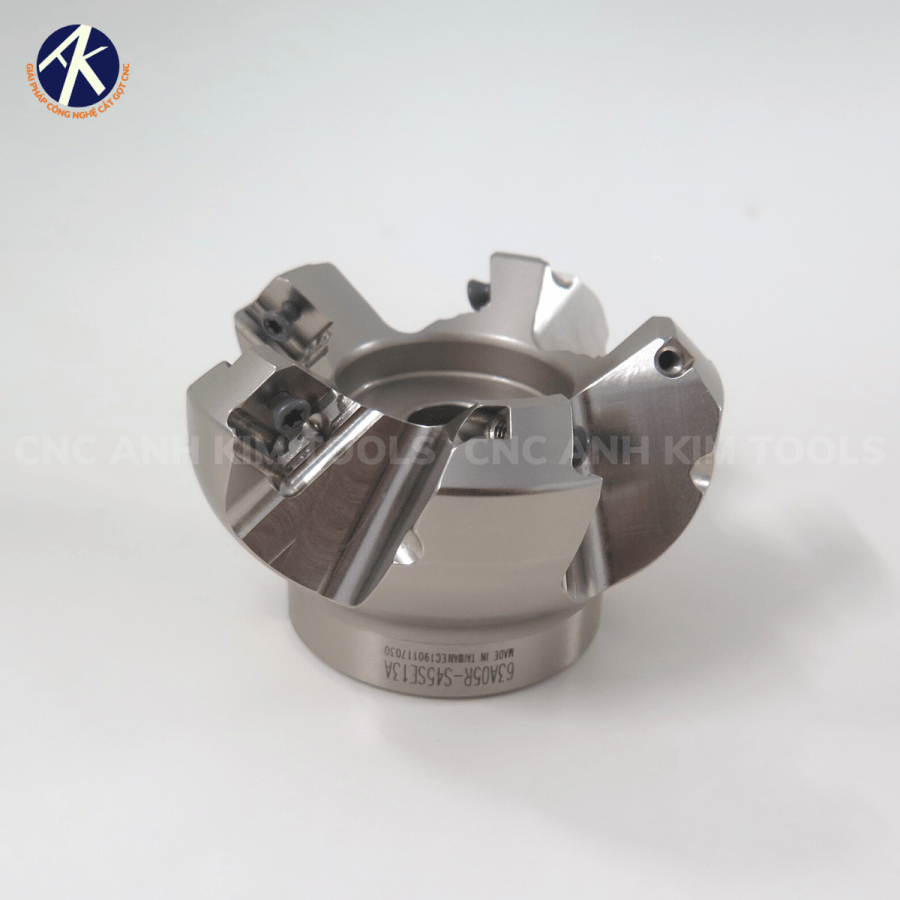
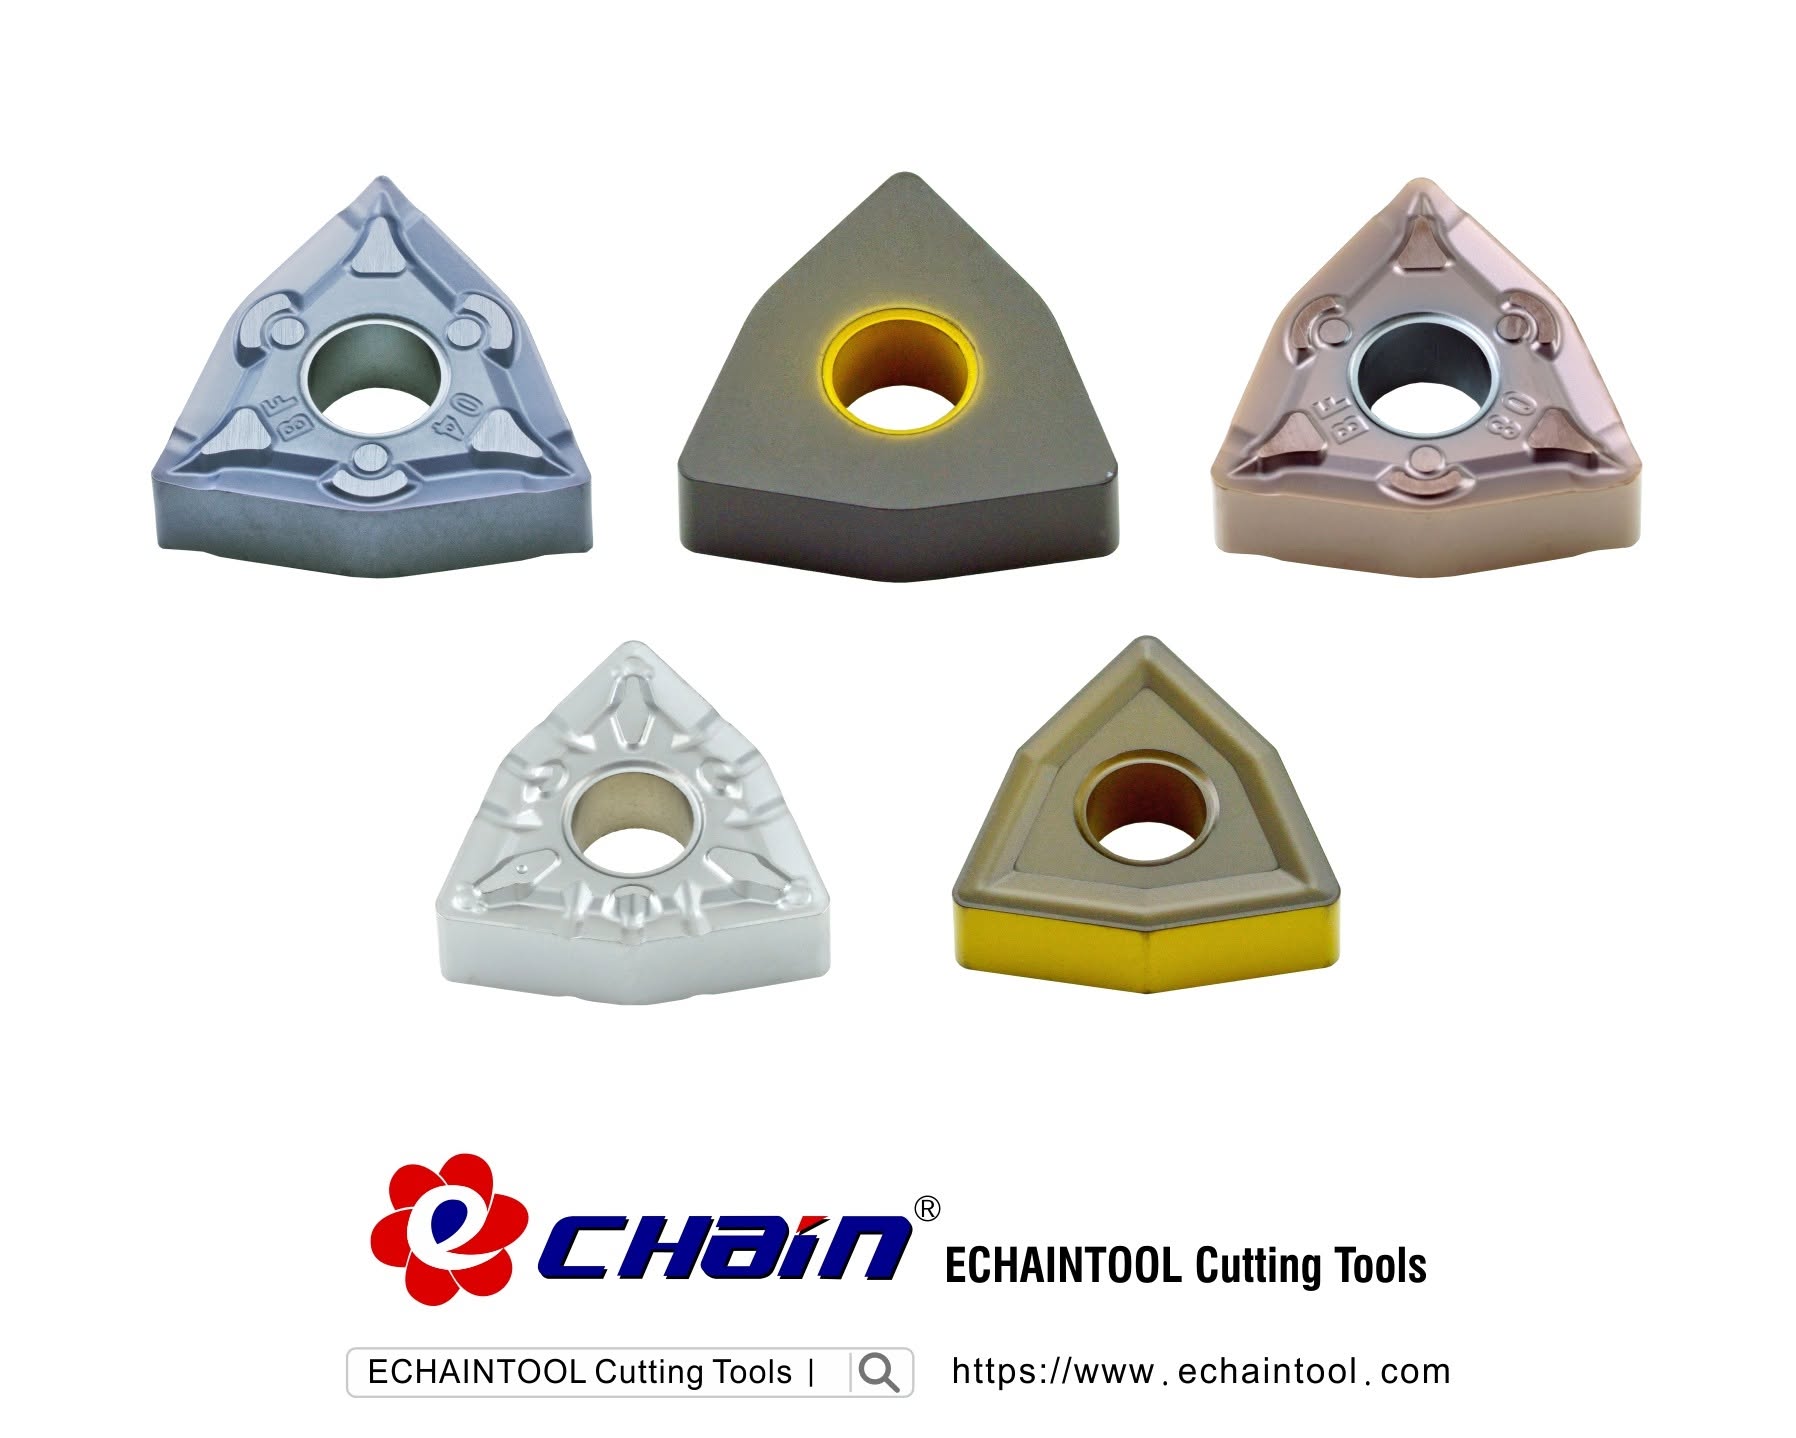
Đài dao phay mặt sử dụng các mảnh insert phay là dao cụ được thiết kế riêng sử dụng hầu hết cho ứng dụng phay mặt, bạn cũng có thể sử dụng dao phay ngón nhưng kết quả bề mặt hoàn thiện sẽ khác so với sử dụng đài dao phay mặt.
Các hoạt động phay mặt bao gồm nhiều loại như:
- General face milling
- High face milling
- Heavy-duty face milling
- Finishing face milling
General face milling
Phay mặt là ứng dụng phay phổ biến nhất và có thể được thực hiện bằng nhiều công cụ khác nhau.
Thông thường dao cụ cắt gọt dùng để phay mặt thường có thiết kế góc cắt 45º. nhưng các loại insert hình tròn, dao phay vai, đài dao phay mặt cũng được sử dụng cho một số điều kiện nhất định. Hãy chắc chắn chọn dao cụ phù hợp để hoạt động để có năng suất tối ưu
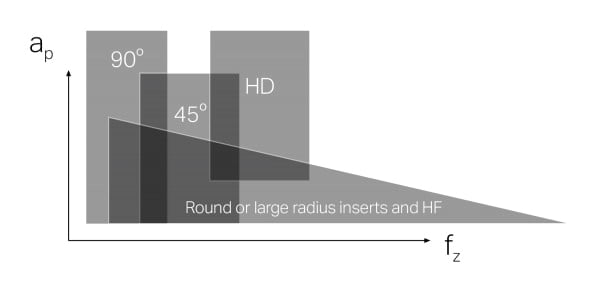
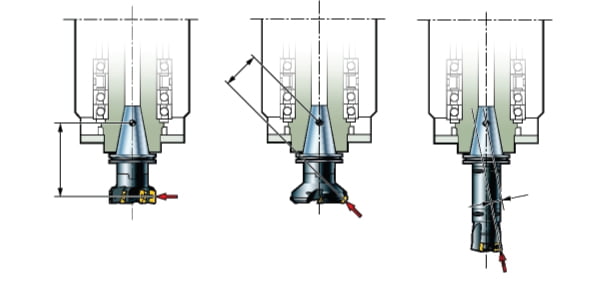
Đài dao phay mặt góc 45º
- Giảm rung khi sử dụng đài dao có chiều dài L lớn
- Hiệu ứng làm loãng chip cho phép tăng năng suất
Đài dao phay mặt góc 90 º
- Với dao góc 90 được dùng cho các chi tiết có vách mỏng
- Các chi tiết có đồ gá cố định yếu
- Và trường hợp cần gia công chi tiết có góc 90 º
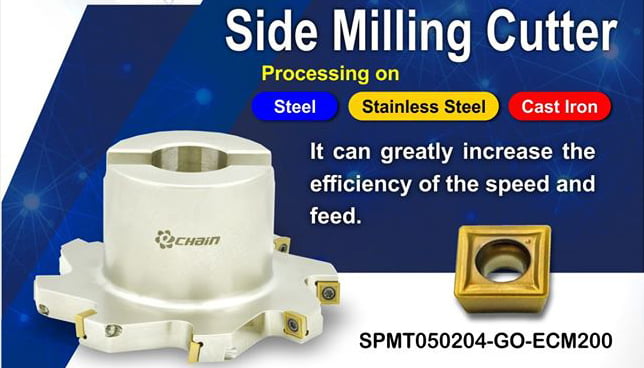
- Đài phay mặt phẳng
Insert phay tròn và dao có góc R lớn
- Mảnh insert tròn rất linh hoạt có thể phay đa dạng nhiều ứng dụng và có khả năng gia công tuyệt vời.
- Mảnh insert có thể sử dụng cho quá trình phay mặt và phay định hình (profile milling operation) với các ưu điểm sau:
- Đa năng phay được nhiều ứng dụng khác nhau
- Lưỡi cắt chắc chắn
- Mỗi loại insert có nhiều góc cắt giúp tối ưu chi phí
- Đặc biệt thích hợp gia công các hợp kim chịu nhiệt
- Đảm bảo cho bề mặt cắt mịn
| Góc dao tiếp xúc 25° – 65° | Góc dao tiếp xúc 90° | Góc dao tiếp xúc 10° |
| Ưu điểm | Ưu điểm | Ưu điểm |
| Năng suất cao | Dao cụ đa năng có thể sử dụng cho nhiều ứng dụng phay khác nhau | Năng suất cao |
| Tối ưu cho ứng dụng phay mặt | Lực dọc trục thấp (thuận lợi cho gia công các chi tiết có phần tường vách mỏng) | Bước tiến rất cao |
| Nhiều sự lựa chọn Insert nhiều góc cắt | D.O.C phụ thuộc vào kích thước Insert | Hướng lực cắt dọc trục (thuận lợi cho sự ổn định của trục chính) |
| Nhược điểm | Nhược điểm | Nhược điểm |
| D.O.C trung bình | Hiệu suất thấp | D.O.C thấp |
Kỹ thuật phay mặt hiệu quả
Để quá trình phay mặt diễn ra ổn định, hạn chế rung và nâng cao chất lượng bề mặt, cần chú ý đến đặc điểm của phôi, vị trí đặt dao, lực cắt và tình trạng cắt gián đoạn. Đặc biệt, các chi tiết có lỗ, rãnh hoặc thành mỏng thường yêu cầu điều chỉnh cách chạy dao và chế độ cắt phù hợp.
Hạn chế va đập trong quá trình phay
Khi dao phay đi qua các vị trí có lỗ, rãnh hoặc phần vật liệu bị gián đoạn, lưỡi cắt sẽ liên tục vào và ra khỏi vùng cắt. Hiện tượng này tạo ra tải va đập lên insert, làm tăng nguy cơ rung, mẻ lưỡi hoặc giảm tuổi thọ dao.
Nếu có thể, nên lựa chọn hướng chạy dao giúp hạn chế số lần lưỡi cắt đi qua các vùng bị gián đoạn. Với những chi tiết bắt buộc phải phay qua lỗ hoặc rãnh, có thể giảm lượng chạy dao tại khu vực này để giảm tải tức thời lên lưỡi cắt và giúp quá trình cắt ổn định hơn.
Ngoài ra, cần tránh để dao vào hoặc thoát khỏi phôi quá đột ngột. Đường chạy dao hợp lý, kết hợp với độ cứng vững tốt của máy và đồ gá, sẽ giúp giảm va đập và hạn chế rung trong quá trình phay mặt.
Phay mặt chi tiết thành mỏng
Chi tiết thành mỏng có độ cứng vững thấp nên dễ bị biến dạng hoặc rung dưới tác động của lực cắt. Khi gia công, cần ưu tiên giải pháp giúp giảm lực tác động lên thành chi tiết và duy trì quá trình cắt ổn định.
Trước tiên, cần xem xét hướng của lực cắt so với khả năng đỡ của phôi và đồ gá. Với các chi tiết yếu theo phương trục, dao phay vai có góc vào dao khoảng 90° có thể phù hợp hơn trong một số trường hợp vì giúp hạn chế thành phần lực theo phương trục tác động lên phôi.
Nên ưu tiên dao và insert có hình học cắt nhẹ, góc cắt sắc và lực cắt thấp. Insert có bán kính mũi nhỏ cũng có thể giúp giảm lực cắt hướng kính và hạn chế rung khi gia công thành mỏng.
Khi bố trí dao, nên đặt tâm dao lệch so với mép của vùng gia công thay vì để dao cắt đối xứng hoàn toàn qua thành mỏng. Cách bố trí này giúp quá trình vào cắt diễn ra êm hơn, phân bố lực hợp lý hơn và giảm nguy cơ rung động.
Ngoài ra, nên sử dụng chiều sâu cắt ap vừa phải, lượng chạy dao phù hợp và hạn chế mật độ răng quá lớn nếu hệ thống không đủ cứng vững. Khi cần, có thể sử dụng dao bước răng thưa để giảm số lưỡi cùng tham gia cắt tại một thời điểm, từ đó giảm tải lên chi tiết và đồ gá.
Các thông số cuối cùng nên được điều chỉnh dựa trên vật liệu phôi, đường kính dao, loại insert, độ cứng vững của máy và khuyến nghị từ nhà sản xuất dụng cụ.
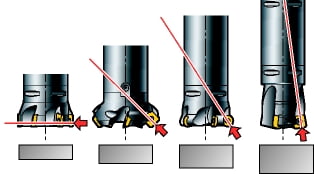
Một số kỹ thuật giúp phay mặt hiệu quả, ổn định
Lưu ý giúp phay mặt ổn định và hiệu quả
Bên cạnh việc lựa chọn dao và chế độ cắt phù hợp, cách gá đặt, định vị dao và lập trình đường chạy dao cũng ảnh hưởng trực tiếp đến độ ổn định, tuổi thọ insert và chất lượng bề mặt sau khi phay.
- Kiểm tra độ cứng vững của hệ thống: Cần xem xét độ ổn định của máy, đồ gá, loại và kích thước trục chính cũng như công suất khả dụng trước khi thiết lập chế độ cắt. Hệ thống thiếu cứng vững dễ phát sinh rung và làm giảm chất lượng bề mặt.
- Lựa chọn đường kính dao phù hợp: Với phay mặt một lượt, đường kính dao thường nên lớn hơn chiều rộng bề mặt gia công ở mức phù hợp để dao có thể bao phủ vùng cắt và duy trì quá trình gia công ổn định. Không nên chọn dao quá lớn nếu máy và trục chính không đủ công suất hoặc độ cứng vững.
- Chú ý đến chiều dày phoi: Vị trí của dao so với phôi ảnh hưởng đến chiều dày phoi và tải tác động lên từng lưỡi cắt. Cần bố trí dao hợp lý và điều chỉnh lượng chạy dao theo khuyến nghị của nhà sản xuất.
- Đặt dao lệch tâm khi cần thiết: Trong nhiều trường hợp, bố trí tâm dao lệch so với tâm bề mặt gia công giúp quá trình vào và thoát cắt ổn định hơn, đồng thời hạn chế hiện tượng phoi quá mỏng tại một số vị trí.
- Tối ưu đường vào dao: Nên lập trình dao đi vào vùng cắt theo cung tròn hoặc đường chạy mềm thay vì vào phôi đột ngột. Khi điều kiện gia công không cho phép, có thể giảm lượng chạy dao tại thời điểm vào cắt để giảm tải lên lưỡi dao.
Duy trì dao tiếp xúc ổn định với phôi
Khi phay mặt, nên hạn chế việc dao liên tục ra khỏi rồi quay trở lại vùng cắt. Mỗi lần lưỡi dao tái tiếp xúc với phôi có thể tạo tải va đập, làm tăng rung, mẻ insert hoặc xuất hiện hiện tượng phoi bám trên lưỡi cắt.
Trong điều kiện máy và gá đặt phù hợp, có thể ưu tiên phay thuận (down milling) để quá trình cắt ổn định hơn. Đồng thời, nên lập trình đường chạy dao theo hướng liên tục, chẳng hạn sử dụng chuyển động cung tròn khi vào phôi hoặc đường chạy từ ngoài vào trong, nhằm giảm số lần dao vào và thoát khỏi vùng cắt.
Trên đây là một số yếu tố có thể hỗ trợ bạn trong quá trình gia công phay mặt đạt hiệu quả, tuy nhiên có rất nhiều yếu tố thực tế khác tùy thuộc vào mỗi trường hợp
Để chọn dao phay mặt chính xác thì quý khách hàng có thể liên hệ CNC Ánh Kim để hỗ trợ về thông số kỹ thuật và các giải pháp để tối ưu chi phí sản xuất.
CNC Ánh Kim đại lý chuyên phân phối các loại dao cụ chất lượng uy tín chất lượng giá cả cạnh tranh tại TP.HCM. Liên hệ với chúng tôi theo thông tin sau để được hỗ trợ nhé:
>>> Xem thêm sản phẩm dao phay gắn mảnh đa năng Echain
Thông tin liên hệ:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Hotline/Zalo: 0886 113 609 để được tư vấn lựa chọn dao cụ phù hợp.