
Sau khi hoàn thành một chi tiết gia công, các xưởng muốn đổi chip khác để tiếp tục gia công những phần còn lại. Tuy nhiên sau khi đổi chip thì tiếng cắt nặng hơn và bề mặt bắt đầu xuất hiện vân rung. Nếu chương trình, vật liệu vẫn như cũ, hình học chip tiện là một trong những yếu tố nên kiểm tra. Chỉ một thay đổi nhỏ ở mép cắt hoặc bán kính mũi cũng có thể làm lực tác động lên phôi theo hướng khác, đặc biệt khi tiện trục dài, chi tiết thành mỏng hoặc lỗ sâu.
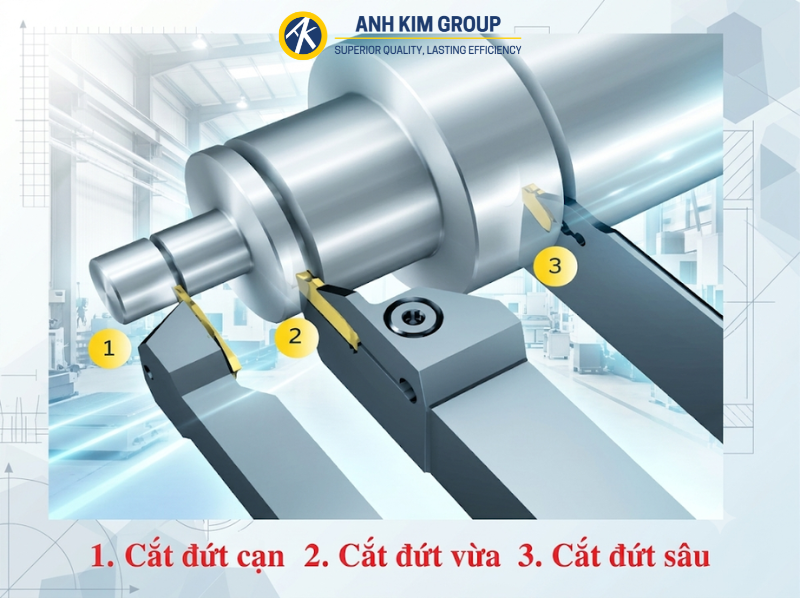
Lực cắt khi tiện CNC gồm những thành phần nào?
Khi tiện trục dọc, phôi quay còn dao tiến song song với trục phôi. Tại điểm tiếp xúc, lực tác động giữa dao và phôi được phân tích theo ba hướng:
- Lực cắt chính: nằm theo phương tiếp tuyến với bề mặt phôi và liên quan trực tiếp đến mô men, công suất cắt của trục chính.
- Lực dọc trục: nằm theo phương tiến dao khi tiện dọc và tạo tải lên hệ thống chạy dao.
- Lực hướng kính: tác động theo phương bán kính, có thể làm phôi hoặc cán dao lệch khỏi vị trí cắt.
Thực tế, lực hướng kính đáng chú ý khi gia công chi tiết dễ võng. Hãy hình dung một trục dài nhô khỏi mâm cặp. Đoạn gần mâm cặp được giữ chắc hơn, còn đoạn ở xa có thể dịch chuyển nhiều hơn dưới cùng một lực tác động. Vì vậy, bề mặt gần mâm cặp có thể vẫn đạt yêu cầu trong đoạn xa xuất hiện vân rung hoặc sai lệch đường kính. Khi có dấu hiệu này, nên kiểm tra đồng thời hình học chip, chiều dài phôi nhô ra và cách đỡ phôi.
Những yếu tố hình học chip tiện ảnh hưởng đến lực cắt
Hình học chip tiện góp phần quyết định độ lớn và hướng của lực cắt. Ngoài ra còn phụ thuộc vào vật liệu phôi, chiều sâu cắt, lượng tiến dao và tình trạng lưỡi cắt. Khi so sánh hai chip, hãy xác định đặc điểm nào thay đổi và xem chúng tác động thế nào đến lượt cắt thực tế.
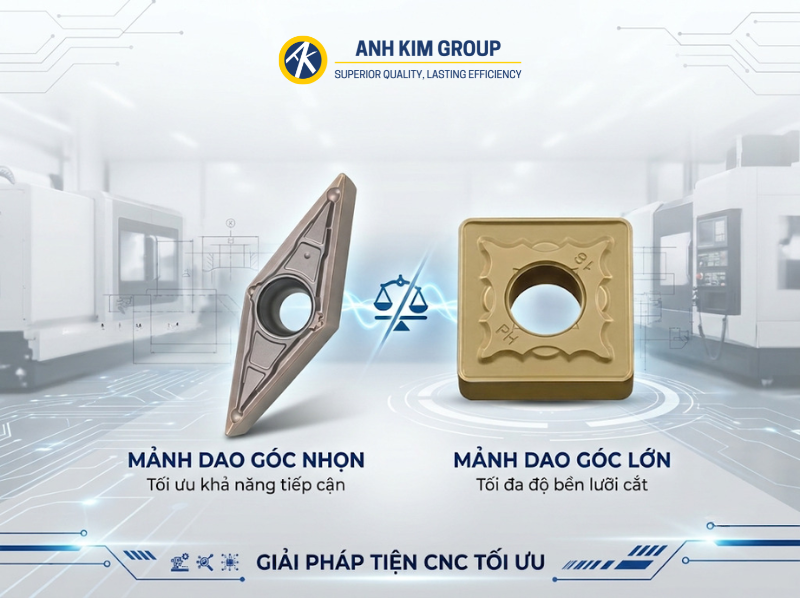
Hình dạng mảnh dao
Mảnh dao góc nhọn dễ len vào các biên dạng phức tạp nhưng mũi yếu, dễ va đập, phù hợp với tiện biên dạng và gia công tinh
Với mảnh dao góc lớn có lưỡi khoẻ hơn, giúp chịu lực tốt hơn, phù hợp gia công thô và cắt gián đoạn.
=> Hai hình học này luôn phải cân bằng giữa khả năng tiếp cận và độ bền của lưỡi cắt.
Mảnh dao tiện dương và tiện âm
Mảnh dao dương (loại một mặt, góc trước dương) cắt nhẹ nhàng hơn nên lực cắt thấp, hợp với chi tiết nhỏ, máy công suất vừa phải, vật liệu dẻo và các nguyên công tinh, trên máy tiện trượt, nơi có ít chi tiết bị võng.
Mảnh dao âm (loại hai mặt) thiên về sức bền, với lưỡi cắt được nâng đỡ chắc chắn để chịu tải nặng trong gia công thô, chịu lực cắt lớn.
Góc trước và mép cắt
Góc trước ảnh hưởng đến cách vật liệu biến dạng và trượt qua mặt chip để tạo phoi. Trong cùng điều kiện gia công, góc trước dương hơn và mép cắt sắc thường giúp dao cắt nhẹ hơn. Điều này hữu ích khi tiện tinh với lượng dư mỏng hoặc khi phôi dễ bị đẩy lệch.
Chẳng hạn: Với một chi tiết thành mỏng cần giữ kích thước sau khi tháo gá, hình học cắt nhẹ giúp hạn chế biến dạng do lực cắt trong quá trình gia công.
Khi tiện thô hoặc cắt qua đoạn có lỗ ngang, mép cắt phải chịu tải khi thay đổi mỗi lần vào và ra khỏi phôi. Mép bo hoặc mép vát phù hợp để có thể giúp tăng độ bề cạnh cắt. Tuy nhiên, nếu dùng chính thiết kế mép đó cho một lượt tinh rất nông, dao có thể cọ xát nhiều hơn và bề mặt kém ổn định. Do đó, hai chip cùng hình dạng và bán kính mũi vẫn có thể cho kết quả khác nhau thay vì cách xử lý mép cắt khác nhau.
Bán kính mũi dao
Ở cùng lượng tiến dao, bán kính mũi lớn hơn có thể giảm chiều cao vết tiến dao khi quá trình cắt ổn định. Tuy nhiên, nếu chiều sâu cắt nhỏ so với bán kính mũi, phần cong ở đầu chip chiếm tỷ lệ lớn hơn trong vùng cắt. Khi đó, thành phần lực hướng kính có thể tăng và làm phôi hoặc cán dao dễ bị đẩy lệch. Đây chính là lý do cần đối chiếu bán kính mũi với lượng dư còn lại trước khi đổi chip để cải thiện độ nhám.
Rãnh bẻ phoi
Rãnh bẻ phoi dẫn hướng và uốn phoi khi phoi trượt qua mặt chip. Mỗi thiết kế có một vùng làm việc theo chiều sâu cắt và lượng tiến dao. Chẳng hạn, khi dùng chip tiện thô để chạy một lượt tinh có lượng dư mỏng, phoi có thể quá mỏng để được uốn và bẻ như dự kiến. Nếu phoi kéo dài hoặc quấn quanh chi tiết, hãy đối chiếu biểu đồ bẻ phoi của đúng mã chip. Với lượt cắt tinh cần giữ nguyên lượng dư, đổi sang rãnh làm việc ở dải cắt thắp có thể phù hợp hơn việc tăng tải chỉ để bẻ phoi.
Vì sao đổi chip tiện có thể làm chi tiết rung hơn?
Trước khi chỉnh tốc độ, hãy kiểm tra chiều sâu cắt thực tế theo bán kính. Đây là giá trị cần dùng khi so sánh với bán kính mũi và tra biểu đồ bẻ phoi. Tiếp theo hãy xem vân rung xuất hiện toàn bộ bề mặt hay tập trung ở đoạn phôi nhô ra. Vị trí của vân giúp khoanh vùng phần gá đặt cần kiểm tra.
Nếu cần thử lại, nên so sánh hai bán kính trong cùng dòng chip, giữ nguyên vật liệu và gá đặt, đồng thời chọn chế độ nằm trong dải khuyến nghị của cả hai mã. Đo đường kính tại vài vị trí dọc trục và quan sát bề mặt sau một lượt. Nếu đổi đồng thời bán kính, rãnh bẻ phoi và lượng tiến, kết quả sẽ khí cho biết yếu tố nào làm thay đổi độ ổn định.
Cách chọn hình học chip tiện theo từng nguyên công
| Nguyên công | Hình dạng & loại | Bán kính mũi & mép cắt | Rãnh bẻ phoi | Cần kiểm tra |
|---|---|---|---|---|
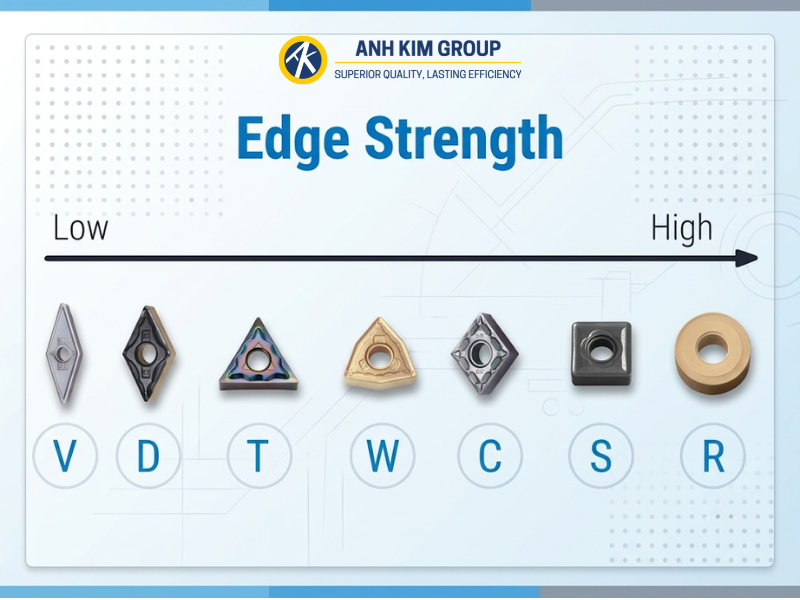
| Tiện thô | Góc lớn (C, S, SNMG); ưu tiên mảnh âm nếu đủ cứng vững | Bán kính vừa phải, mép bo/vát cho bền | Loại thô, chiều sâu cắt và lượng chạy dao lớn | Lượng dư, độ cứng vững, đoạn cắt gián đoạn |
| Tiện bán tinh | Dạng trung gian (D, C) | Bán kính vừa, không quá lớn | Vùng làm việc khớp chiều sâu cắt và lượng chạy dao | Dạng phoi, độ đồng đều lượng dư |
| Tiện tinh | Góc nhỏ (D 55°, V 35°); mảnh dương | Mép sắc, bán kính theo lượng dư thực tế | Loại tinh, dải cắt thấp | Độ nhám, dung sai, chống rung |
| Tiện lỗ sâu | Mảnh dương, cắt nhẹ | Bán kính nhỏ đến vừa | Bẻ phoi gọn | Độ nhô cán, khoảng hở thoát phoi |
| Tiện vai, biên dạng | V 35°, D 55° theo đường chạy | Theo biên dạng; giảm tải ở đoạn gián đoạn | Theo chiều sâu cắt và lượng chạy dao | Khoảng hở cán và mảnh dao tại vai, mặt côn |
Lưu ý: Đối chiếu khuyến nghị của nhà sản xuất theo đúng mã mảnh dao và nhóm vật liệu. Khi thử lại, chỉ đổi một yếu tố mỗi lần.
=> Hướng dẫn chọn chip tiện trong gia công: https://cncanhkim.com/lua-chon-insert-chinh-xac-trong-gia-cong/
Liên hệ CNC Ánh Kim để được tư vấn chọn chip tiện theo nguyên công
Sau khi thực hiện theo các cách trên mà vật liệu sau gia công chi tiết còn vân rung, phoi quấn quanh phôi hoặc chip nhanh mẻ dù đã chỉnh chế độ cắt? Hãy gửi thông tin cần gia công cho CNC Ánh Kim để được tư vấn mã chip phù hợp với nguyên công và cán dao đang dùng.
Quý khách hàng chỉ cần gửi mã chip và cán dao đang dùng hiện tại, vật liệu phôi, nguyên công đang chạy cùng ảnh bề mặt hoặc dạng phoi. Nếu có sẵn chiều sâu cắt và lượng tiến, hãy gửi kèm để đội ngũ kỹ thuật của CNC Ánh Kim đề xuất bán kính mũi, mép cắt và rãnh bẻ phoi phù hợp cho lần gia công tiếp theo.
Tham khảo thêm các dòng chip tiện của Diak & Echain
- Website: cncanhkim.com
- Danh mục sản phẩm chip tiện: https://cncanhkim.com/danh-muc/insert/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim