
Taro là một trong những công đoạn phổ biến khi cần tạo ren trong cho chi tiết cơ khí. Chất lượng ren phụ thuộc vào kích thước mũi taro, vật liệu gia công, kiểu lỗ, đường kính khoan ban đầu, chế độ cắt và phương pháp thoát phoi.
Hiện nay có nhiều loại mũi taro được thiết kế cho từng điều kiện gia công khác nhau. Có loại phù hợp với lỗ thông, loại chuyên dùng cho lỗ kín và cũng có dòng tạo ren bằng phương pháp biến dạng vật liệu thay vì cắt tạo phôi. Hiểu đặc điểm từng loại sẽ giúp người vận hành lựa chọn dụng cụ phù hợp hơn, giảm nguy cơ gãy mũi và cải thiện chất lượng ren. Trong bài viết sau, CNC Ánh Kim sẽ tổng hợp các loại mũi taro phổ biến, cách lựa chọn và phương pháp taro đúng kỹ thuật trong gia công cơ khí.
Mũi taro là gì?
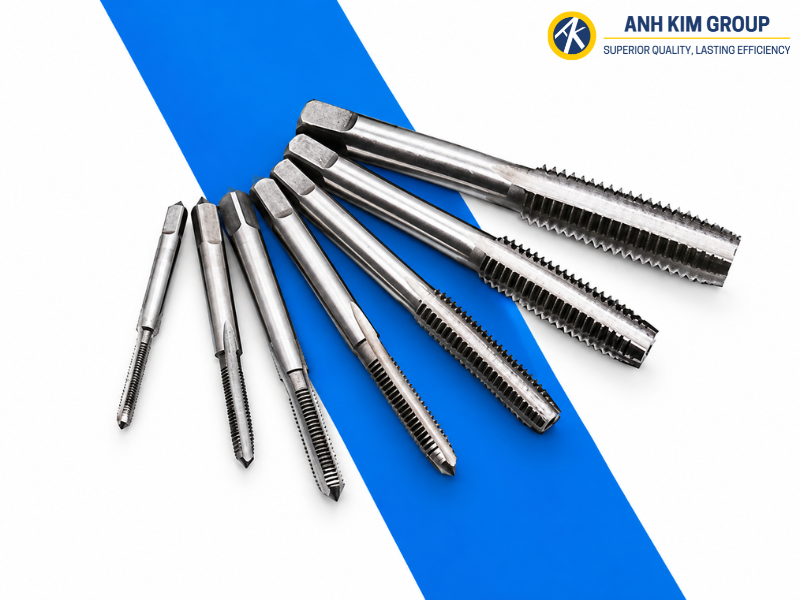
Mũi taro là dụng cụ cắt hoặc tạo hình được sử dụng để tạo ren trong trên lỗ đã được gia công trước. Khi mũi taro quay và tiến theo đúng bước ren, phần làm việc của dụng cụ sẽ lần lượt tạo nên biên dạng ren theo kích thước yêu cầu. Mũi taro thường gồm các bộ phận cơ bản như:
- Phần ren làm nhiệm vụ cắt hoặc tạo hình ren
- Rãnh thoát phoi đối với mũi taro cắt
- Phần cán dùng để kẹp với quay taro, đầu kẹp hoặc máy
- Phần vát đầu giúp mũi tiếp cận và bắt đầu tạo ren thuận lợi hơn.
Trong thực tế sản xuất, mũi taro được sử dụng nhiều loại vật liệu như thép, inox, gang, nhôm, đồng và các hợp kim khác. Tuy nhiên, không phải một loại taro có thể mang lại hiệu quả giống nhau trên mọi vật liệu.
Ngay cả khi cùng gia công một kích thước ren M8, lựa chọn mũi taro cho lỗ thông trên thép có thể khác với mũi dùng cho lỗ kín trên inox. Đây là lý do người vận hành cần xem xét đồng thời kiểu lỗ, vật liệu, khả năng thoát phoi và yêu cầu của ren trước khi lựa chọn.
Các loại mũi taro phổ biến hiện nay
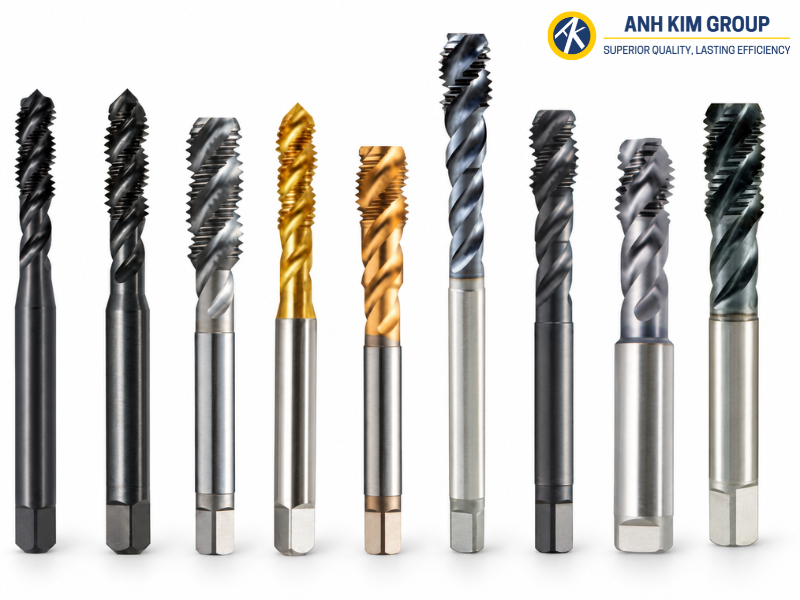
Mũi taro có thể được phân loại theo kết cấu rãnh, phương pháp tạo ren, cách sử dụng hoặc điều kiện gia công. Trong sản xuất CNC, một số dòng thường gặp gồm mũi taro rãnh thẳng, taro xoắn, taro đẩy phoi và taro nén.
|
Loại mũi taro |
Đặc điểm chính |
Ứng dụng thường gặp |
|
Rãnh thẳng |
Kết cấu rãnh thẳng |
Gia công thông dụng, tùy vật liệu |
|
Taro xoắn |
Kéo phoi lên trên |
Lỗ kín |
|
Taro đẩy phoi |
Đẩy phoi về phía trước |
Lỗ thông |
|
Taro nén |
Tạo ren bằng biến dạng |
Vật liệu có độ dẻo phù hợp |
|
Taro tay |
Thao tác thủ công |
Sửa chữa, số lượng ít |
|
Taro máy |
Gia công bằng máy |
Sản xuất CNC, sản lượng lớn |
Phân loại mũi taro
- Phân loại theo đơn vị đo lường: thông dụng nhất hiện nay là đơn vị hệ SI, PI và dầu khí. Hệ dầu khí nguồn tài liệu cũng như thông tin rất hạn chế. Muốn có thông tin thì phải mua bản quyền và giá cả thì không hề rẻ.
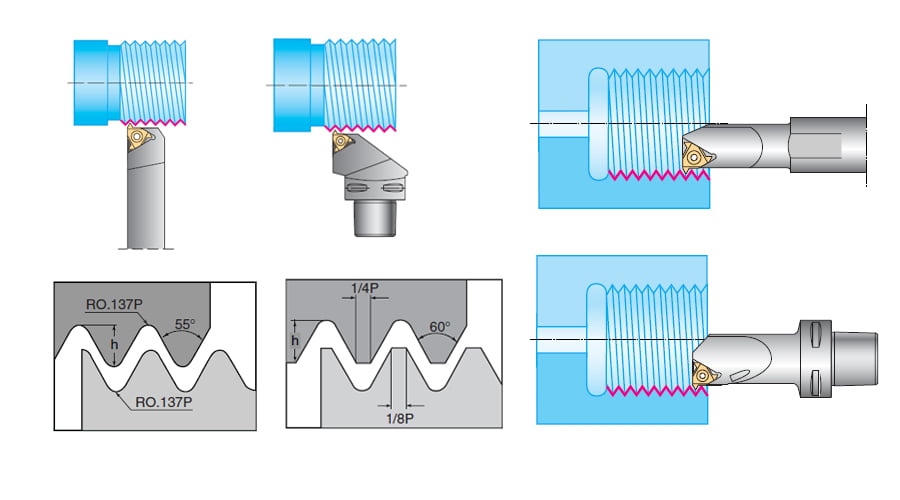
- Phân loại phương pháp taro: có thể tạo ren bằng phay ren, tiện ren, cán ren, taro ….
- Phân loại theo vật liệu của mũi taro: mũi taro có thể được làm bằng thép thông thường nhưng chất liệu thép này cũng tùy thuộc vào từng nước sản xuất như mũi taro của Nhật, Đài Loan, Trung Quốc là khác nhau … Để mũi dùng được lâu và không mất thời gian khi mũi taro bị gãy giữa chừng tốt nhất nên đầu tư mũi taro chất lượng. Mũi taro làm bằng inox chắc chắn nhưng dòn dễ bị gãy giữa chừng.
- Phân loại theo kiểu taro trong và taro ngoài.
- Phân loại mũi taro sử dụng bằng tay hay bằng máy: Nếu mũi taro sử dụng bằng tay thì 1 bộ thường 2 cái (1 cái thô và 1 cái tinh), một số hãng thì mũi taro có 3 mũi (1 mũi thô, 1 mũi dẫn hướng, mũi còn lại là tinh), chú ý là phải mua thêm 1 cái tay taro cho loại mũi này. Đối với taro bằng máy thì có những cái dài gấp 3, 4 lần mũi taro bằng tay.
Hướng dẫn sử dụng mũi taro
Một phương pháp taro phù hợp không chỉ giúp tạo ren đúng kích thước mà còn ảnh hưởng trực tiếp đến tuổi thọ dụng cụ. Trình tự cơ bản có thể thực hiện như sau:
Bước 1: Khoan lỗ đúng kích thước
Khoan lỗ theo đúng đường kính yêu cầu và nên sâu hơn chiều dài phần ren khoảng 5 mm.
Bước 2: Vát mép lỗ khoan
Dùng mũi lớn hơn hoặc dao vát mép để tạo dẫn hướng, giúp mũi taro dễ vào tâm hơn.
Bước 3: Căn thẳng mũi taro
Giữ mũi taro vuông góc với bề mặt chi tiết. Nếu mũi bị lệch, ren dễ xéo và tăng nguy cơ gãy mũi.
Bước 4: Tiến hành taro
Với taro tay, có thể quay tiến khoảng 1 vòng rồi lùi nửa vòng để phá phoi. Không nên cố siết khi cảm thấy mũi quá nặng.
Bước 5: Làm sạch phoi và bôi trơn
Thường xuyên loại bỏ phoi và sử dụng dầu cắt gọt hoặc chất bôi trơn phù hợp để giảm ma sát.
Bước 6: Taro tinh nếu cần
Với bộ taro nhiều mũi, thực hiện lần lượt từ taro thô đến taro tinh theo hướng dẫn của bộ dụng cụ.
Bước 7: Kiểm tra ren
Sau khi hoàn thành, làm sạch lỗ và kiểm tra độ chính xác, độ chặt cũng như chất lượng bề mặt ren.
Những lỗi thường gặp khi taro và cách khắc phục
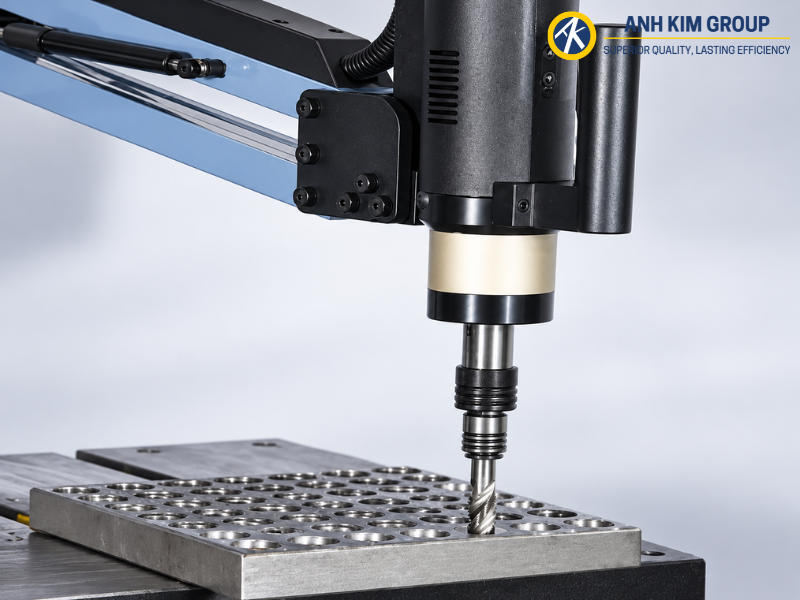
Taro là nguyên công có dụng cụ tương đối nhỏ nhưng phải chịu mô-men xoắn đáng kể. Vì vậy, chỉ một sai lệch ở bước chuẩn bị lỗ, thoát phoi hoặc thiết lập máy cũng có thể ảnh hưởng đến kết quả.
Mũi taro bị gãy do đâu?
- Lỗ khoan ban đầu quá nhỏ
- Phoi bị kẹt trong lỗ
- Dụng cụ đã mòn
- Tốc độ hoặc chế độ cắt không phù hợp
- Mũi taro không đồng tâm với lỗ
- Bôi trơn chưa đủ
Khắc phục: Khi gặp tình trạng này, chỉ thay mũi mới rồi tiếp tục gia công. Xác định nguyên nhân khiến tải cắt tăng bất thường trước khi chạy lại.
Ren bị lệch
Ren lệch thường liên quan đến việc mũi taro không đi đúng tâm lỗ hoặc chi tiết không được cố định tốt.
Khắc phục: Khi taro tay nên căn mũi vuông góc với bề mặt ngay từ những vòng ren đầu tiên. Khi taro CNC, cần kiểm tra nồng độ đồng tâm của đầu kẹp, dụng cụ và lỗ khoan.
Ren bị xước hoặc bề mặt không đẹp do đâu?
- Phoi không thoát tốt
- Lưỡi cắt bị mòn hoặc mẻ
- Chế độ cắt chưa phù hợp
- Dung dịch cắt gọt không đáp ứng điều kiện gia công
- Chọn sai loại mũi taro
Khắc phục: Sử dụng loại taro nên kiểm soát tốt phoi
Ren không đạt kích thước
Trường hợp ren quá chặt hoặc quá lỏng cần kiểm tra lại kích thước lỗ khoan, dung sai mũi taro, tình trạng mòn dụng cụ và yêu cầu dung sai của bản vẽ.
Khắc phục: Với chi tiết yêu cầu độ chính xác, cần sử dụng dụng cụ kiểm tra phù hợp.
Khi nào cần thay mũi taro?
Mũi taro là dụng cụ chịu tải lặp lại trong mỗi chu kỳ gia công nên sẽ mòn theo thời gian. Việc tiếp tục sử dụng mũi đã xuống cấp có thể làm chất lượng ren thiếu ổn định và tăng nguy cơ gãy dụng cụ. Dấu hiệu cần kiểm tra hoặc thay mũi taro:
- Lực hoặc mô-men taro tăng bất thường
- Bề mặt ren xấu hơn so với những chi tiết trước
- Xuất hiện ba via nhiều
- Kích thước ren bắt đầu không ổn định
- Lưỡi cắt xuất hiện dấu hiệu mẻ hoặc mòn
- Phoi thay đổi bất thường
- Tuổi thọ dụng cụ đã gần đến mức được xác định từ dữ liệu sản xuất trước đó.
Trong sản xuất CNC số lượng lớn, doanh nghiệp nên theo dõi tuổi thọ mũi taro theo số lượng lỗ hoặc thời gian cắt. Thay dao theo dữ liệu thực tế thường chủ động hơn so với chờ đến khi dụng cụ gãy.
Lưu ý khi mua mũi dao taro cho gia công CNC
Trong gia công ren, chọn đúng mũi ngay từ đầu giúp hạn chế khá nhiều vấn đề liên quan đến gãy dụng cụ, thoát phoi và chất lượng ren. Nếu chưa xác định được loại taro phù hợp, người mua nên cung cấp thông tin về vật liệu, kích thước ren, kiểu lỗ, chiều sâu và máy đang sử dụng để được tư vấn chính xác.
CNC Ánh Kim cung cấp các dòng dao cụ phục vụ gia công cơ khí và hỗ trợ khách hàng lựa chọn dụng cụ dựa trên yêu cầu gia công thực tế. Với mũi taro hoặc các dụng cụ tạo ren, việc đối chiếu đúng thông số kỹ thuật trước khi đặt mua sẽ giúp doanh nghiệp lựa chọn sản phẩm phù hợp hơn với máy, vật liệu và yêu cầu chi tiết.
Nếu doanh nghiệp chưa xác định được loại mũi taro phù hợp với vật liệu, kích thước ren hoặc điều kiện gia công thực tế, có thể liên hệ với CNC Ánh Kim để được hỗ trợ tra cứu và lựa chọn dụng cụ phù hợp.
Liên hệ CNC Ánh Kim để được tư vấn lựa chọn mũi taro và dao cụ CNC phù hợp với nhu cầu gia công của bạn.
Tham khảo thêm các dòng dao phay carbide tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim