
Khoan thép tưởng đơn giản nhưng nếu chọn sai mũi khoan, tốc độ hoặc lượng tiến, mũi rất dễ nóng, nhanh mòn, gãy hoặc làm lỗ bị lệch và nhiều ba via. Hiệu quả khoan còn phụ thuộc vào loại thép, độ cứng vật liệu, đường kính và chiều sâu lỗ cũng như điều kiện máy.
Vì vậy, để khoan thép ổn định và đạt chất lượng lỗ tốt, cần lựa chọn đúng vật liệu mũi khoan, thiết lập chế độ cắt phù hợp và kiểm soát tốt quá trình thoát phoi, làm mát. Trong bài viết dưới đây, CNC Ánh Kim sẽ cùng bạn tìm hiểu cách chọn mũi khoan phù hợp, kỹ thuật khoan thép và những lưu ý quan trọng giúp quá trình gia công đạt hiệu quả tốt hơn.
Khoan thép có khó không?
Khoan thép không quá khó nếu chọn đúng mũi khoan và thiết lập chế độ cắt phù hợp. Tuy nhiên, so với gỗ hoặc nhựa, thép yêu cầu kiểm soát tốt hơn về tốc độ, lượng tiến, làm mát và khả năng thoát phoi để hạn chế sinh nhiệt, mòn hoặc gãy mũi khoan.
Mức độ khó còn phụ thuộc vào từng loại vật liệu. Thép carbon và thép kết cấu chưa qua nhiệt luyện thường dễ khoan hơn, trong khi thép hợp kim, thép dụng cụ hoặc thép đã tôi cứng cần mũi có khả năng chịu nhiệt và chống mài mòn tốt hơn. Riêng inox cũng cần lưu ý vì dễ sinh nhiệt và có xu hướng biến cứng bề mặt nếu quá trình cắt không ổn định.
Ngoài vật liệu phôi, hiệu quả khoan còn chịu ảnh hưởng bởi đường kính và chiều sâu lỗ, độ cứng vững của máy, tốc độ cắt, lượng tiến, khả năng thoát phoi và phương pháp làm mát. Vì vậy, không nên áp dụng một chế độ khoan chung cho mọi loại thép mà cần lựa chọn dụng cụ và thông số theo từng điều kiện gia công cụ thể.
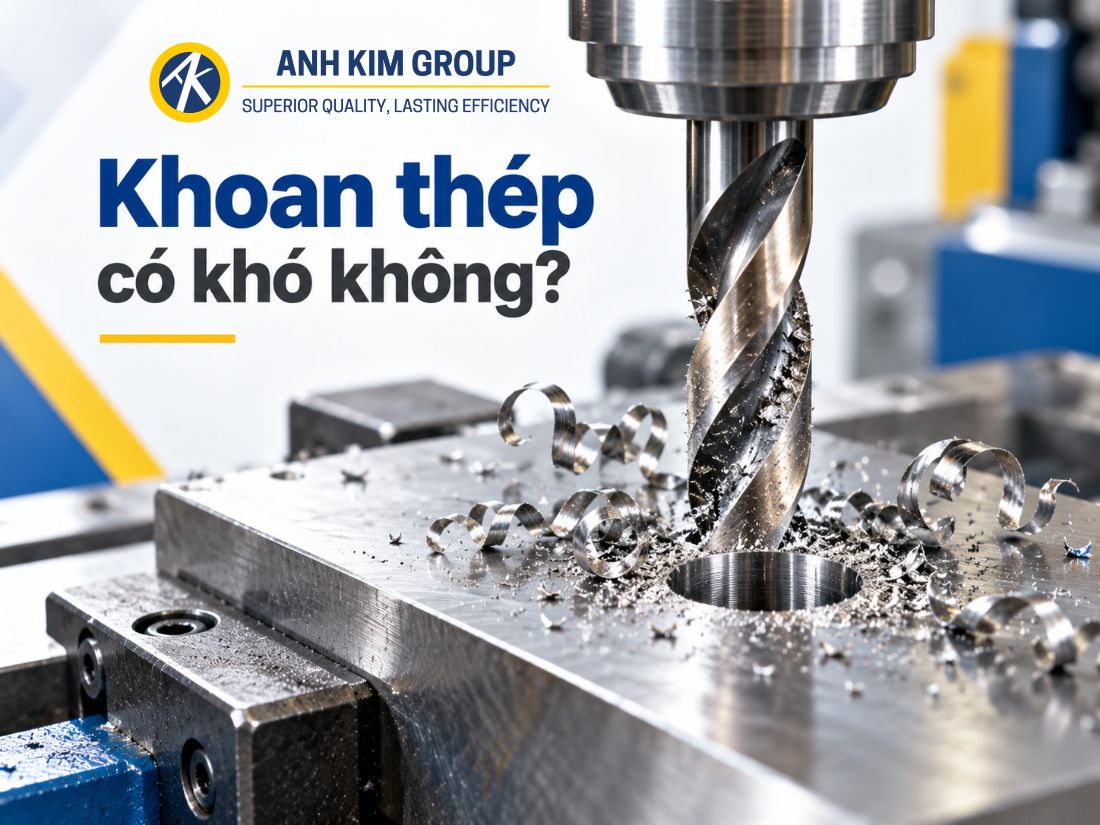
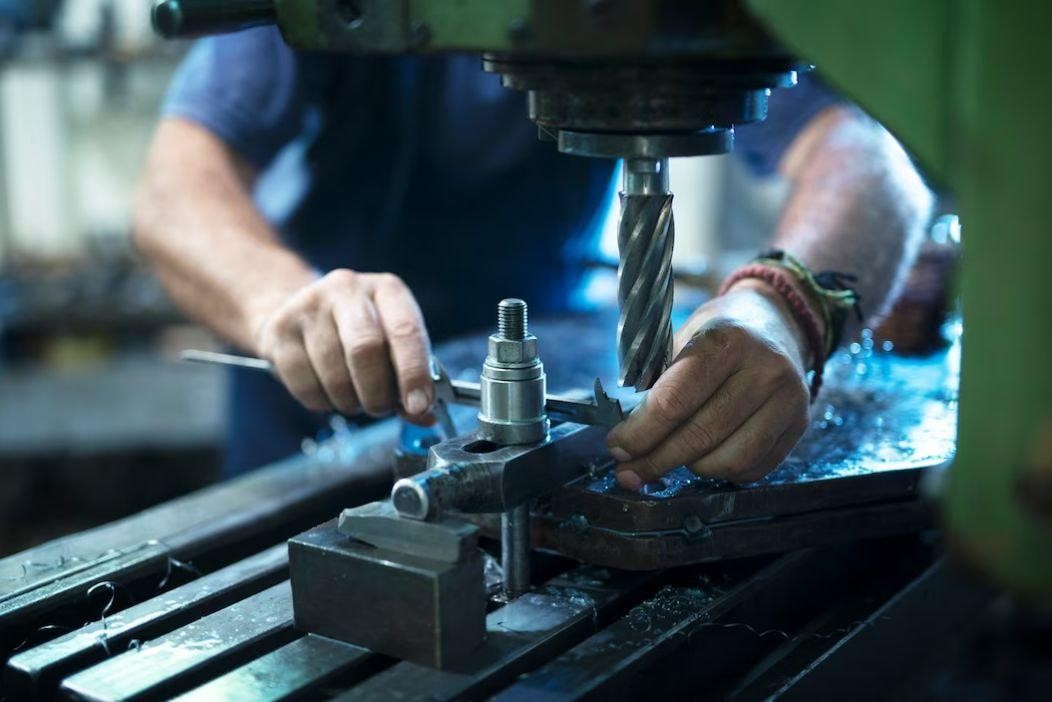
Để khoan thép cần chọn đúng mũi khoan và thiết lập chế độ cắt phù hợp
Nên dùng mũi khoan nào để khoan thép?
Để khoan thép hiệu quả, cần lựa chọn mũi khoan dựa trên loại thép, độ cứng vật liệu, kích thước lỗ và điều kiện máy. Trong đó, mũi khoan xoắn là dạng được sử dụng phổ biến nhất, với các vật liệu nền thường gặp như HSS, HSS-Co và carbide.
Các mũi khoan phù hợp để khoan thép
Mũi khoan HSS
Mũi khoan HSS (High Speed Steel – thép gió) được sử dụng phổ biến nhờ độ bền tốt, khả năng chịu nhiệt tương đối và chi phí hợp lý. Loại này phù hợp với nhiều ứng dụng khoan thép carbon, thép kết cấu và các vật liệu có độ cứng không quá cao.
HSS cũng có độ dai tốt nên phù hợp với máy khoan bàn, máy khoan cầm tay hoặc những điều kiện gia công có độ cứng vững chưa cao.
Mũi khoan HSS-Co / cobalt
HSS-Co là thép gió có bổ sung cobalt nhằm cải thiện khả năng giữ độ cứng ở nhiệt độ cao và chống mài mòn. Vì vậy, loại mũi này thường được lựa chọn khi khoan thép hợp kim, inox hoặc những vật liệu tạo nhiệt cao hơn trong quá trình cắt.
Cần lưu ý, cobalt là thành phần của vật liệu nền, không phải lớp phủ bên ngoài mũi khoan.
Mũi khoan carbide
Mũi khoan carbide có độ cứng, khả năng chịu nhiệt và chống mài mòn cao, cho phép làm việc ở chế độ cắt cao hơn so với HSS trong điều kiện phù hợp. Đây là lựa chọn phổ biến trên máy CNC khi cần năng suất, độ chính xác và tuổi thọ dụng cụ cao.
Tuy nhiên, carbide có độ giòn cao hơn HSS nên yêu cầu máy, đồ gá và hệ thống kẹp dao có độ cứng vững tốt để hạn chế rung hoặc va đập làm sứt, gãy mũi.
>> Xem các mũi khoan hợp kim chất lượng thương hiệu DIAK tại CNC Ánh Kim
Mũi khoan bước và mũi khoét lỗ
Với thép tấm mỏng, mũi khoan bước có thể tạo nhiều đường kính lỗ khác nhau trên cùng một dụng cụ và giúp hạn chế việc phải thay mũi nhiều lần.
Khi cần gia công lỗ có đường kính lớn, có thể sử dụng mũi khoét lỗ (hole saw) hoặc các loại dụng cụ khoan chuyên dụng. Việc lựa chọn vẫn cần dựa trên chiều dày phôi, loại thép và khả năng của máy để đảm bảo quá trình cắt ổn định.
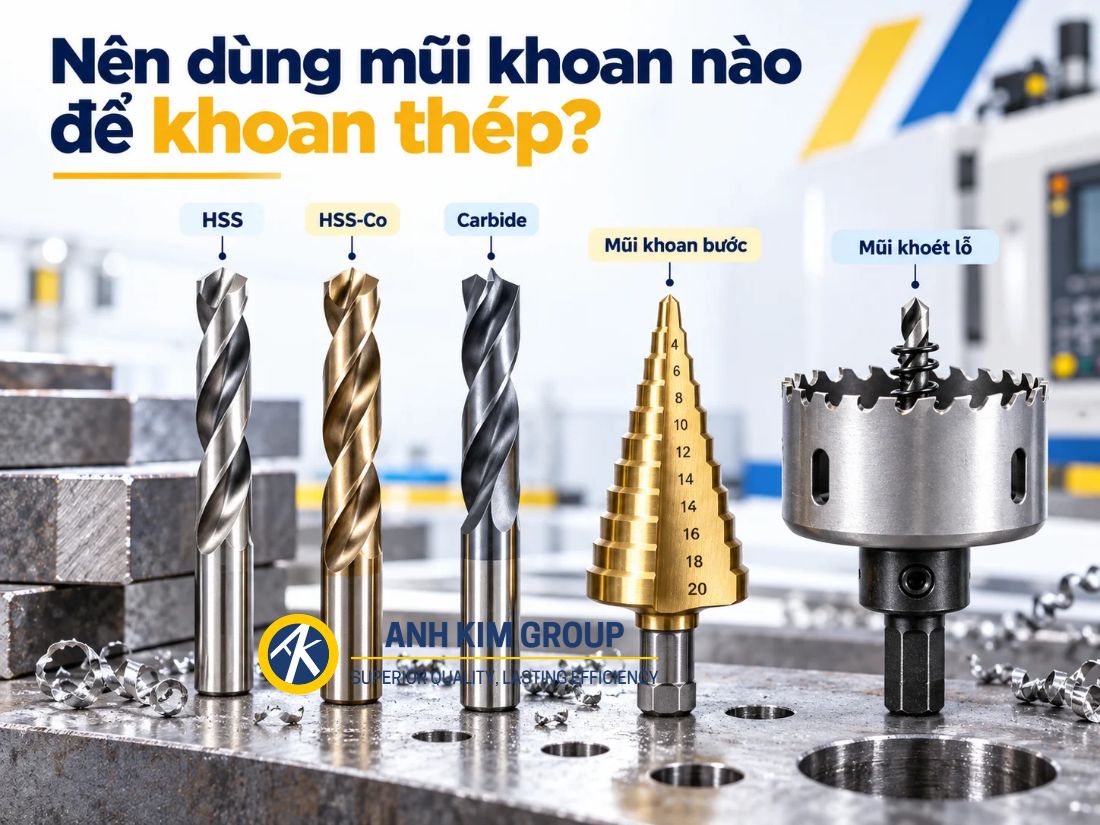
Điểm danh một số loại mũi khoan thép phù hợp
Lớp phủ và góc mũi khoan ảnh hưởng thế nào?
Bên cạnh vật liệu nền, lớp phủ và góc đỉnh mũi khoan cũng ảnh hưởng trực tiếp đến khả năng chịu nhiệt, chống mài mòn, định tâm và độ ổn định khi khoan thép.
Lớp phủ mũi khoan
Các lớp phủ như TiN, TiCN, TiAlN/AlTiN được sử dụng để tăng độ cứng bề mặt, giảm ma sát và cải thiện khả năng chống mài mòn của dụng cụ. Ví dụ, Guhring cho biết lớp phủ PVD có thể tăng độ cứng bề mặt và giảm hệ số ma sát; TiN giúp chống mài mòn do ma sát và bám dính.
Tuy nhiên, lớp phủ không quyết định hoàn toàn khả năng làm việc của mũi khoan. Cần xem xét đồng thời vật liệu nền, hình học lưỡi cắt, loại thép và chế độ cắt. Vì vậy, không nên chỉ dựa vào màu sắc hoặc tên lớp phủ để đánh giá mũi khoan nào tốt hơn.
Góc đỉnh mũi khoan
Góc đỉnh là góc tạo bởi hai lưỡi cắt chính ở đầu mũi khoan. Thông số này ảnh hưởng đến khả năng định tâm, lực cắt và cách mũi tiếp xúc với phôi.
Không có một góc cố định phù hợp cho mọi ứng dụng. Chẳng hạn, Guhring có mũi HSS phủ TiN với góc đỉnh 118°, trong khi nhiều mũi carbide của hãng sử dụng góc khoảng 135–140°.
Khi sử dụng mũi định tâm hoặc spot drill trên máy CNC, góc của mũi định tâm cũng cần phù hợp với mũi khoan chính. Guhring khuyến nghị spot drill 120° cho mũi HSS/HSCO 118°, còn spot drill 142° phù hợp với carbide drill có góc khoảng 135–140° nhằm giúp mũi tiếp xúc đúng tại tâm và hạn chế sứt cạnh.
Do đó, khi khoan thép nên lựa chọn lớp phủ và góc mũi theo khuyến nghị của nhà sản xuất và điều kiện gia công thực tế, thay vì áp dụng một thông số chung cho tất cả các loại mũi khoan.
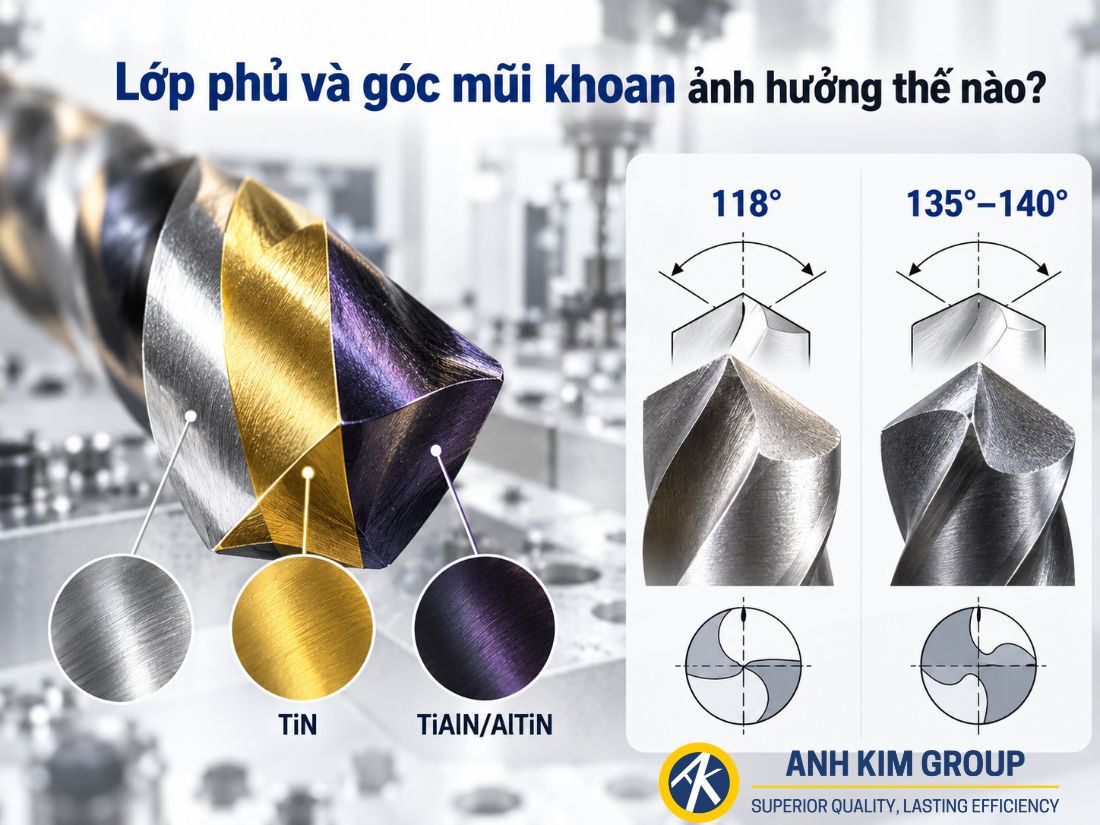
Tầm quan trọng của lớp phủ mũi khoan và góc khoan trong khoan thép
Cách khoan qua thép đúng kỹ thuật
Để tạo lỗ sạch, hạn chế lệch tâm và giảm mài mòn mũi khoan, ngoài việc chọn đúng dụng cụ còn cần chú ý đến cách gá phôi, định tâm, chế độ cắt và khả năng làm mát. Có thể thực hiện theo các bước sau:
Bước 1: Tăng độ cứng vững khi khoan thép tấm mỏng
Khi khoan thép tấm mỏng, phôi dễ rung, biến dạng hoặc bị mũi khoan kéo lên khi xuyên qua vật liệu. Có thể đặt một tấm kê phẳng bên dưới và kẹp chặt phôi để tăng độ ổn định trong quá trình khoan.
Với chi tiết mỏng, việc kẹp giữa hai tấm đỡ phù hợp cũng có thể giúp giảm rung và hạn chế biến dạng quanh vị trí lỗ. Tuy nhiên, phương pháp gá cần bảo đảm phôi không thể xoay hoặc dịch chuyển trong quá trình gia công.
Bước 2: Đánh dấu và định tâm vị trí khoan
Trên máy khoan bàn hoặc khi khoan thủ công, có thể dùng đột tâm tạo một vết lõm nhỏ tại vị trí cần khoan. Vết định tâm giúp đầu mũi bắt đầu cắt đúng vị trí và hạn chế hiện tượng trượt trên bề mặt thép.
Với gia công CNC, có thể sử dụng spot drill khi quy trình hoặc loại mũi khoan yêu cầu. Không phải mọi mũi khoan đều cần định tâm trước, do một số mũi carbide hiện đại được thiết kế có khả năng tự định tâm.
Bước 3: Sử dụng dầu hoặc dung dịch cắt gọt phù hợp
Trong quá trình khoan, ma sát và biến dạng vật liệu tại vùng cắt sinh ra nhiệt. Dầu hoặc dung dịch cắt gọt phù hợp giúp hỗ trợ bôi trơn, kiểm soát nhiệt, giảm ma sát và hỗ trợ thoát phoi.
Đối với gia công cơ khí, nên ưu tiên sản phẩm cắt gọt được thiết kế cho kim loại thay vì sử dụng dầu động cơ như một giải pháp thay thế thông thường. Loại dầu, nồng độ và phương pháp cấp cần lựa chọn dựa trên vật liệu, mũi khoan và điều kiện máy.
>> Xem các loại dầu cắt gọt CNC chất lượng thương hiệu Ánh Kim Oil
Bước 4: Thiết lập tốc độ và lượng tiến phù hợp
Không có một mức tốc độ quay cố định áp dụng cho tất cả các loại thép và mũi khoan. Tốc độ trục chính cần được xác định theo tốc độ cắt khuyến nghị, đường kính mũi, vật liệu dụng cụ và loại thép gia công.
Có thể tính tốc độ trục chính theo công thức:
n = (1000 × Vc) / (π × D)
Trong đó, n là tốc độ trục chính (vòng/phút), Vc là tốc độ cắt (m/phút) và D là đường kính mũi khoan (mm).
Mũi có đường kính lớn thường cần tốc độ trục chính thấp hơn nếu cùng sử dụng một tốc độ cắt. Đồng thời, lượng tiến phải đủ để lưỡi khoan thực sự tạo phoi; feed quá thấp có thể khiến dụng cụ chủ yếu ma sát với phôi, làm tăng nhiệt và mài mòn.
Bước 5: Theo dõi nhiệt, phoi và tình trạng cắt
Nếu vùng cắt xuất hiện nhiệt bất thường, khói, tiếng cắt thay đổi hoặc phoi thoát không ổn định, nên dừng máy để kiểm tra thay vì tiếp tục khoan.
Nguyên nhân có thể đến từ tốc độ cắt quá cao, lượng tiến chưa phù hợp, mũi đã mòn, thiếu dung dịch làm mát hoặc phoi bị kẹt trong rãnh. Sau khi xác định nguyên nhân mới nên điều chỉnh chế độ cắt và tiếp tục gia công.
Bước 6: Khoan mồi khi thật sự cần thiết
Với một số mũi HSS, điều kiện máy kém cứng vững hoặc khi gia công lỗ có đường kính lớn, khoan một lỗ dẫn hướng nhỏ có thể giúp mũi chính bắt đầu cắt ổn định hơn.
Tuy nhiên, không nên mặc định mọi lỗ lớn đều phải khoan tăng dần qua nhiều đường kính. Nhiều mũi carbide, mũi khoan thay đầu hoặc mũi CNC hiện đại được thiết kế để khoan trực tiếp ở đường kính danh nghĩa. Khoan mồi không đúng kích thước hoặc hình học thậm chí có thể làm thay đổi điều kiện tiếp xúc của lưỡi cắt. Vì vậy, nên tuân theo hướng dẫn của nhà sản xuất dụng cụ.
Bước 7: Làm sạch ba via sau khi khoan
Sau khi mũi khoan xuyên qua phôi, mép lỗ có thể xuất hiện ba via. Có thể sử dụng dao phá ba via, mũi vát mép hoặc dụng cụ chamfer chuyên dụng để làm sạch và tạo mép lỗ đồng đều hơn.
Không nên dùng tay trực tiếp để bẻ hoặc lấy phoi sắc. Trước khi xử lý lỗ và phoi, cần bảo đảm máy đã dừng hoàn toàn.
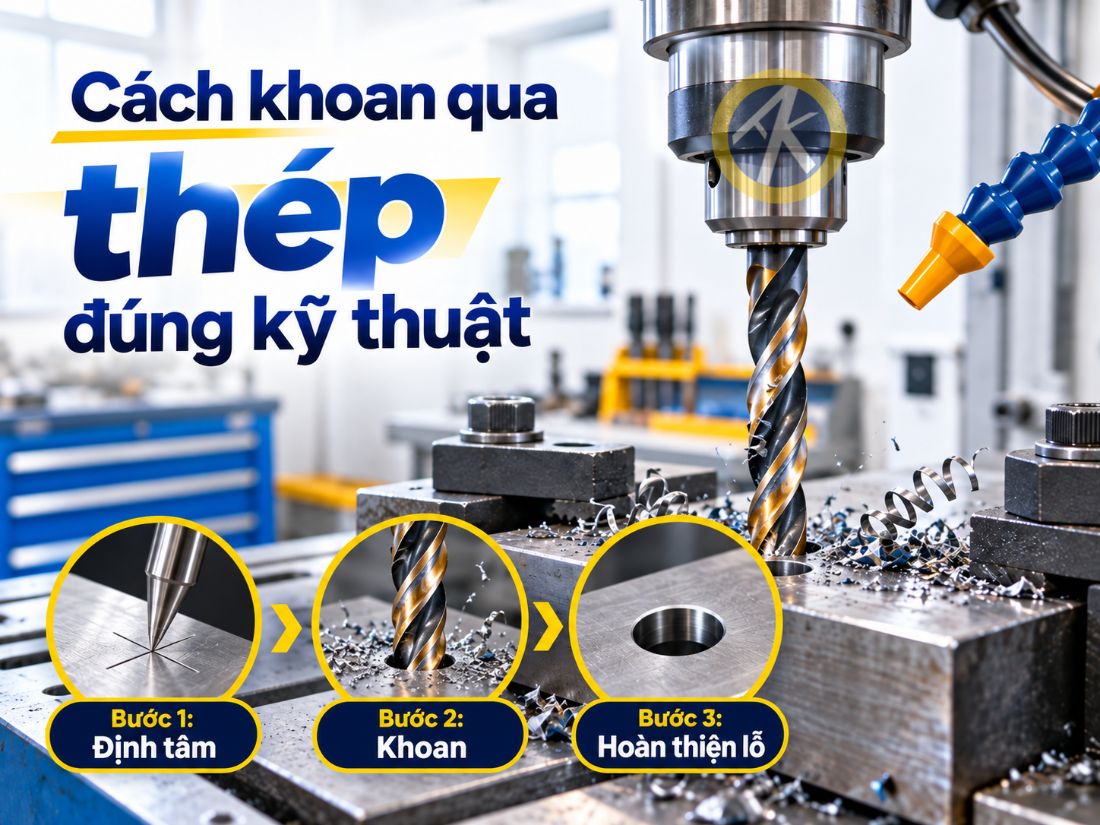
Các bước khoan qua thép đúng kỹ thuật
Khoan từng loại thép cần lưu ý gì?
Mỗi loại thép có độ cứng, độ bền và khả năng tạo phoi khác nhau, vì vậy mũi khoan và chế độ cắt cũng cần điều chỉnh tương ứng. Trong thực tế, thép carbon, thép hợp kim, thép tôi cứng và inox không nên áp dụng chung một bộ thông số.
Thép carbon và thép kết cấu
Đây là nhóm vật liệu tương đối phổ biến và thường dễ gia công hơn khi chưa qua nhiệt luyện. Có thể sử dụng mũi HSS, HSS-Co hoặc carbide tùy yêu cầu về năng suất và độ chính xác.
Với gia công CNC, nên lựa chọn tốc độ cắt và lượng tiến theo bảng thông số của nhà sản xuất mũi khoan thay vì chỉ dựa vào kinh nghiệm chung. Sandvik cũng phân loại thép carbon và thép hợp kim thấp trong nhóm ISO P khi lựa chọn dụng cụ cắt.
Thép hợp kim
Thép hợp kim có khả năng gia công thay đổi đáng kể tùy thành phần và độ cứng. Khi độ bền hoặc độ cứng tăng, lực cắt và nhiệt phát sinh thường lớn hơn, đòi hỏi mũi khoan có khả năng chịu nhiệt và chống mài mòn tốt.
Trong trường hợp này, HSS-Co hoặc carbide thường phù hợp hơn HSS thông thường, nhưng vẫn cần lựa chọn theo cấp vật liệu cụ thể và điều kiện máy.
Thép đã tôi cứng
Thép sau nhiệt luyện có thể đạt độ cứng cao, khiến khả năng gia công giảm mạnh. Không phải mọi mũi HSS hoặc carbide đều phù hợp để khoan loại vật liệu này.
Với thép tôi cứng, cần sử dụng dụng cụ được nhà sản xuất thiết kế cho nhóm ISO H và lựa chọn chế độ cắt theo độ cứng thực tế. Một số dòng carbide chuyên dụng có thể khoan vật liệu có độ cứng rất cao, nhưng đây là khả năng của từng sản phẩm cụ thể chứ không phải đặc tính chung của mọi mũi carbide.
Inox
Inox cần được lưu ý riêng vì nhiều loại, đặc biệt inox austenitic, có độ dẻo cao, dẫn nhiệt thấp và dễ sinh nhiệt tại vùng cắt. Nếu lượng tiến quá thấp khiến mũi chỉ ma sát trên bề mặt, vật liệu có thể bị biến cứng cục bộ và làm quá trình khoan tiếp theo khó hơn.
Các hãng dao cụ thường xếp inox vào nhóm ISO M và sử dụng hình học, grade cũng như chế độ cắt khác với thép ISO P. Vì vậy, khi khoan inox nên chọn mũi được khuyến nghị cho inox, duy trì quá trình cắt ổn định và kiểm soát tốt nhiệt cũng như thoát phoi.
Nhìn chung, càng tăng độ cứng và độ khó gia công của vật liệu thì việc lựa chọn đúng mũi khoan, độ cứng vững của hệ thống và chế độ cắt càng quan trọng. Không nên dùng một bộ thông số chung cho mọi loại thép.
Quy tắc an toàn khi khoan thép
Khi khoan thép, phoi kim loại có thể bắn ra, cạnh phôi thường sắc và mũi khoan quay với tốc độ cao. Vì vậy, ngoài việc chọn đúng mũi khoan và chế độ cắt, người vận hành cần tuân thủ các nguyên tắc an toàn cơ bản để hạn chế nguy cơ chấn thương và hư hỏng dụng cụ.
- Đeo kính bảo hộ khi khoan: phoi thép thường nhỏ, sắc và có thể bắn ra trong quá trình cắt. Kính bảo hộ giúp giảm nguy cơ phoi hoặc mảnh kim loại tiếp xúc với mắt.
- Kẹp chặt phôi trước khi gia công: không nên giữ phôi bằng tay, đặc biệt khi sử dụng máy khoan bàn. Khi mũi khoan xuyên qua vật liệu hoặc bị kẹt, phôi có thể xoay hoặc giật mạnh theo chiều quay của trục chính.
- Không đeo găng tay khi làm việc gần mũi khoan đang quay: găng tay, quần áo rộng, trang sức hoặc tóc dài có thể bị cuốn vào đầu kẹp và mũi khoan. Găng chỉ nên sử dụng khi xử lý phôi hoặc phoi sau khi máy đã dừng hoàn toàn.
- Không dùng tay trực tiếp để lấy phoi: phoi kim loại rất sắc và có thể gây đứt tay. Nên dừng máy hoàn toàn rồi sử dụng chổi, móc lấy phoi hoặc dụng cụ phù hợp để vệ sinh khu vực gia công.
- Kiểm tra mũi khoan và đầu kẹp trước khi chạy máy: cần bảo đảm mũi không bị nứt, mẻ, cong hoặc lắp lệch; đầu kẹp phải giữ chắc dụng cụ để hạn chế rung và nguy cơ gãy mũi.
- Giữ khu vực làm việc gọn và sạch: loại bỏ phoi, dầu hoặc vật cản quanh máy để tránh trượt ngã và giúp quá trình vận hành an toàn hơn.
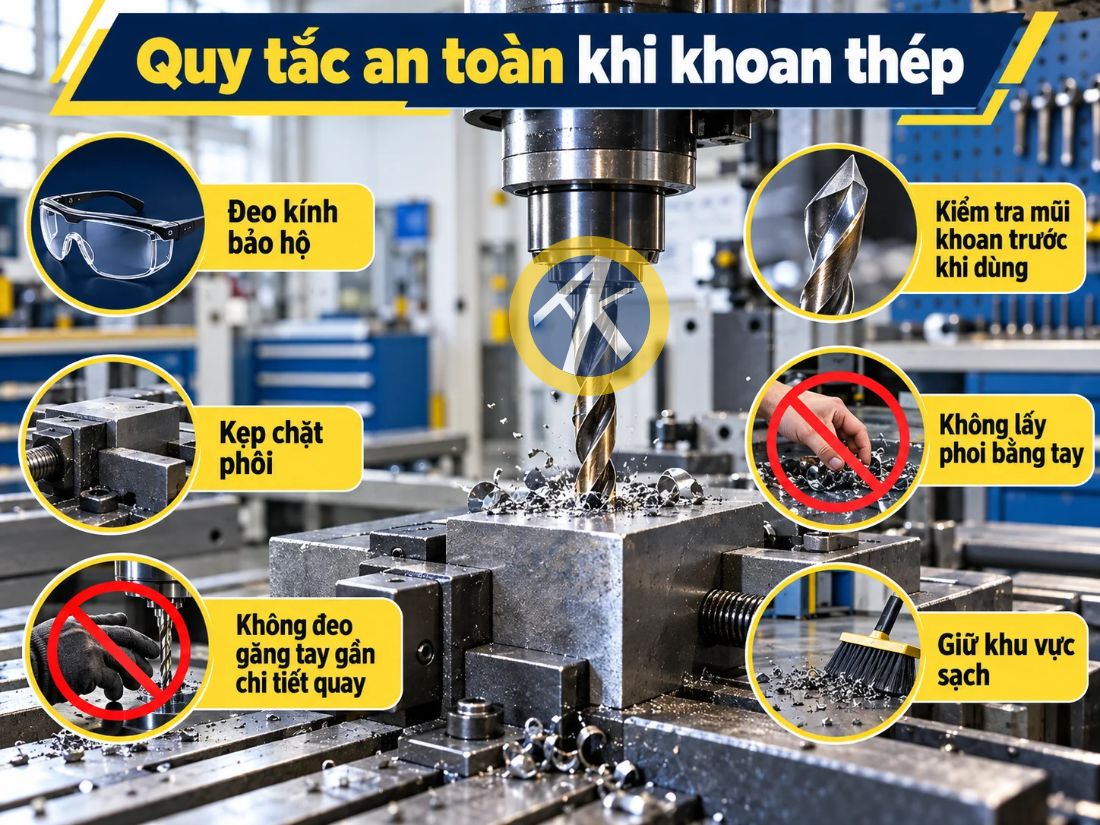
Chú ý đến các quy tắc an toàn khi khoan thép để hạn chế rủi ro trong quá trình làm việc
Thực hiện đúng các quy tắc an toàn khi khoan thép không chỉ giúp bảo vệ người vận hành mà còn góp phần duy trì độ ổn định của quá trình cắt, hạn chế gãy mũi và cải thiện chất lượng lỗ sau gia công.
Như vậy, khoan thép hiệu quả phụ thuộc vào nhiều yếu tố như loại vật liệu, độ cứng, mũi khoan, tốc độ cắt, lượng tiến, khả năng thoát phoi và độ cứng vững của hệ thống. Việc lựa chọn đúng dụng cụ và thiết lập chế độ gia công phù hợp không chỉ giúp tạo lỗ chính xác hơn mà còn hạn chế tình trạng mũi khoan nóng, mòn nhanh hoặc gãy trong quá trình sử dụng.
Hy vọng những thông tin trên giúp bạn hiểu rõ hơn về cách khoan thép và có thêm cơ sở để lựa chọn mũi khoan phù hợp với từng điều kiện gia công thực tế.
Nếu đang cần lựa chọn mũi khoan hoặc dao phay CNC phù hợp với vật liệu và điều kiện gia công, CNC Ánh Kim cung cấp đa dạng dao cụ với nhiều quy cách, vật liệu nền và lớp phủ khác nhau. Đội ngũ kỹ thuật hỗ trợ tư vấn theo vật liệu phôi, độ cứng, đường kính, chiều sâu lỗ và yêu cầu gia công thực tế, giúp lựa chọn dụng cụ phù hợp hơn cho từng nguyên công.
Tham khảo sản phẩm tại:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/