
Trong quá trình tiện, tình trạng lưỡi cắt ảnh hưởng trực tiếp đến khả năng bóc vật liệu, độ ổn định khi gia công và chất lượng bề mặt chi tiết. Sau thời gian sử dụng nhiều, dao tiện có thể bị cùn, mẻ hoặc thay đổi hình học lưỡi cắt do ma sát và nhiệt sinh ra tại vùng cắt. Cách mài dao tiện giúp phục hồi khả năng cắt và tiếp tục sử dụng trong một thời gian.
Để mài lại dao, người thực hiện cần kiểm soát hình dạng lưỡi cắt, góc thoát, góc sau và phần mũi dao để tránh làm thay đổi hình dạng ban đầu. Vì vậy để mài dao tiện đúng kỹ thuật cần dựa trên hình dạng dao ban đầu và yêu cầu thực tế nguyên công. Bài viết sau đây CNC Ánh Kim sẽ giúp bạn những thắc mắc và hướng dẫn mài lại dao tiện cho người mới.
Khi nào cần mài lại dao tiện?
Dao tiện làm việc trong điều kiện chịu lực cắt, nhiệt độ và ma sát liên tục. Theo thời gian, phần lưỡi cắt sẽ xuất hiện hao mòn tự nhiên. Nếu tiếp tục gia công bằng một lưỡi dao đã xuống cấp, lực cắt có thể tăng, bề mặt chi tiết kém ổn định và tuổi thọ dụng cụ giảm nhanh hơn. Những dấu hiệu sau đây nên mài lại dao tiện:
- Bề mặt cắt xuất hiện vết xước, đường chạy dao rõ hơn hoặc độ bóng giảm mặc dù chế độ cắt và điều kiện gá đặt không thay đổi.
- Âm thanh khi gia công cũng sẽ phát hiện được dao đã cũ. Nếu xuất hiện tiếng rung, tiếng rít hoặc dao cắt bắt đầu rung động bất thường, cần kiểm tra lưỡi cắt lẫn độ cứng vững của hệ thống máy, dao, phôi.
- Phoi khó thoát hơn, bám mạnh vào lưỡi cắt hoặc hình dạng phoi thay đổi
- Phần mũi dao bị cùn, cạnh cắt có vết mòn và xuất hiện vét mẻ nhỏ
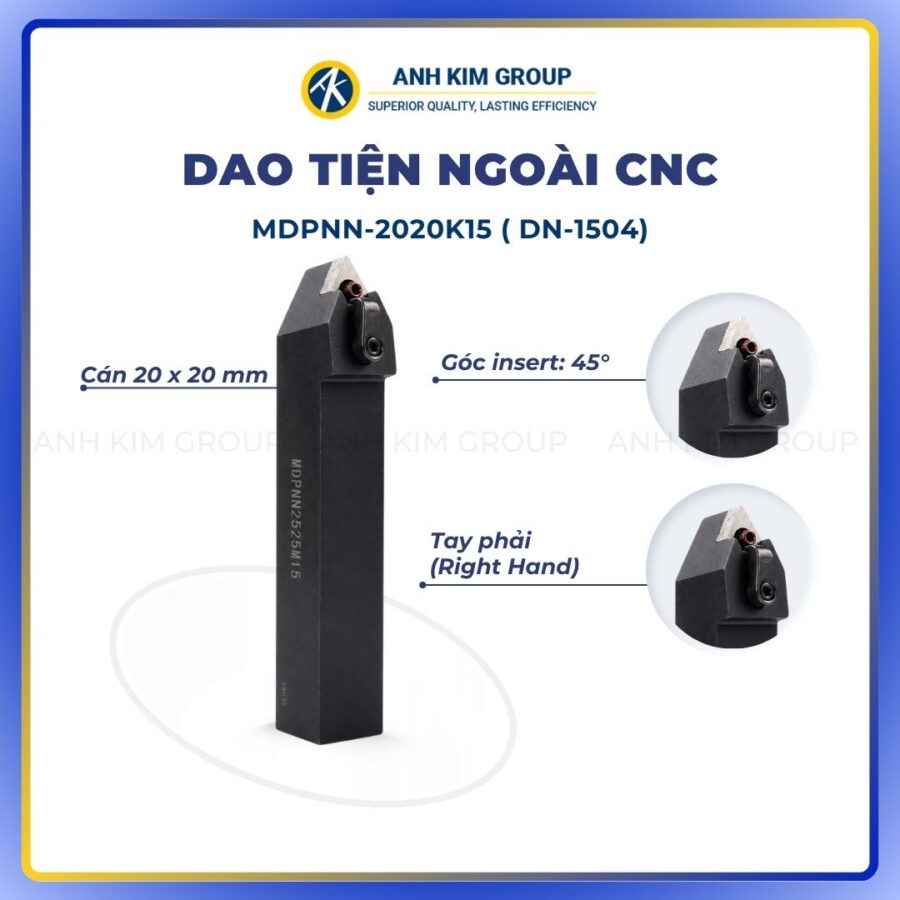
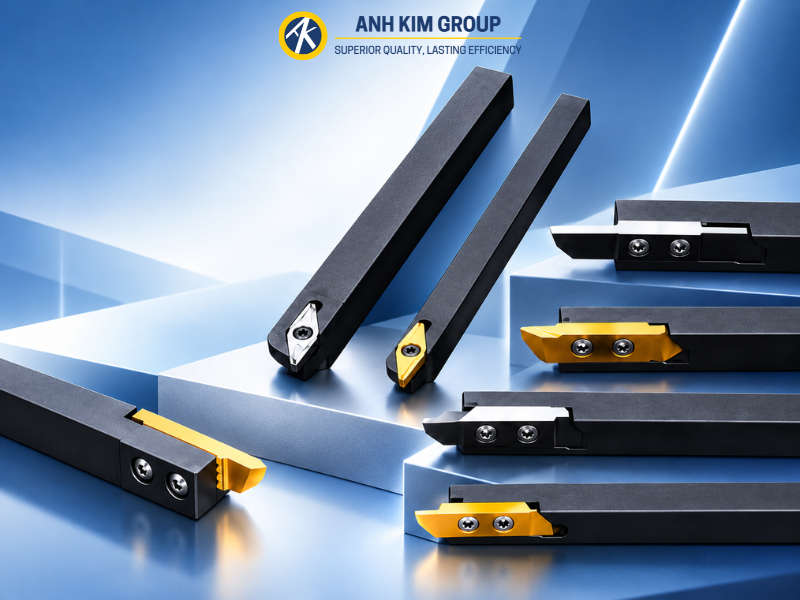
Với các dao tiện gắn mảnh, khi cạnh cắt của insert đã mòn, giải pháp là xoay cạnh cắt còn sử dụng được hoặc thay mảnh mới. Việc tự ý mài lại mảnh carbide phủ có thể làm mất lớp phủ, thay đổi hình học phá phoi và ảnh hưởng đến hiệu suất cắt ban đầu.
Cách mài dao tiện đúng kỹ thuật cho người mới
Để mài dao tiện đúng kỹ thuật, người mới sử dụng nên thực hiện theo các bước sau đây để tránh làm mất dáng dao. Mục tiêu là làm sắt cạnh cắt, giữ được hình học phù hợp để dao làm việc tốt nhất sau khi mài.
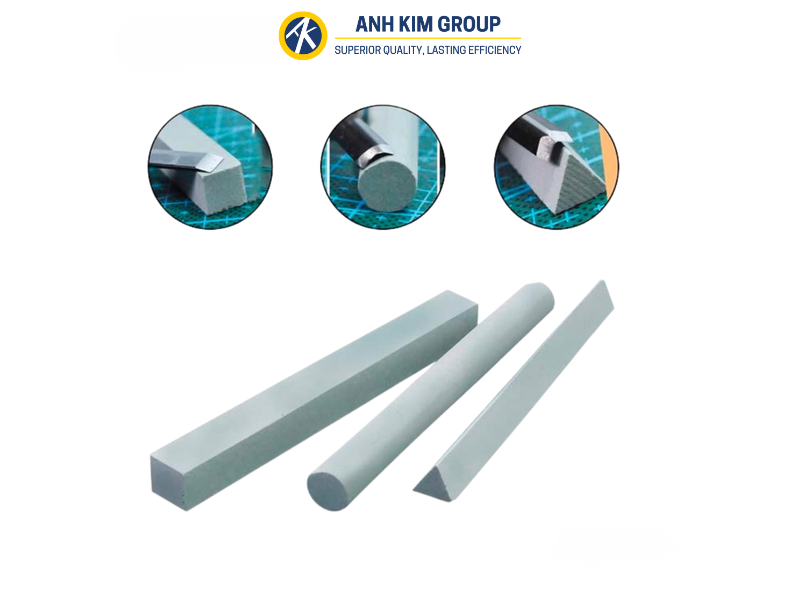
Bước 1: Kiểm tra tình trạng dao trước khi mài
Cần chuẩn bị kính bảo hộ, bao tay và kiểm tra máy mài, tấm chắn bảo vệ và bệ tỳ dao trước khi mài.
Quan sát toàn bộ phần đầu dao để xác định vị trí bị cùn, mòn hoặc mẻ. Nếu dao chỉ bị mòn nhẹ, lượng vật liệu cần mài bỏ nên ở mức ít.
Bước 2: Chuẩn bị đá mài
Đá mài cần phù hợp với vật liệu dao và ở trạng thái hoạt động ổn định. Bề mặt đá nên phẳng, không bị nứt, lệch hoặc bám quá nhiều vật liệu.
Trước khi mài cần kiểm tra máy mài, tấm chắn bảo vệ và bệ tỳ dao. Khu vực thao tác phải đủ sáng để có thể quan sát rõ cạnh cắt.
Bước 3: Mài mặt sau của dao tiện
Khi đưa dao tiếp xúc với đá mài, nên giữ dao ổn định và mài từng lượt ngắn. Không nên ép mạnh liên tục vì có thể làm vùng lưỡi cắt sinh nhiệt quá nhanh.
Mặt sau cần được mài đủ để tránh phần thân dao cọ vào phôi trong quá trình tiện. Tuy nhiên nếu góc mài quá lớn, phần vật liệu đỡ phía sau cạnh cắt sẽ giảm và lưỡi dao có thể yếu hơn.
Bước 4: Mài mặt bên và tạo cạnh cắt chính
Tiếp đến là mài mặt bên để hình thành cạnh cắt chính của dao tiện. Phần này cần được thực hiện cẩn thận vì ảnh hưởng trực tiếp đến hướng cắt và khả năng bóc vật liệu.
Trong quá trình mài, nên di chuyển dao đều trên bề mặt đá thay vì giữ cố định tại một điểm, sau vài lượt mài nên dừng lại để quan sát cạnh cắt để điều chỉnh lực phù hợp. Điều này giúp bề mặt mài đều hơn và hạn chế sinh nhiệt cục bộ.
Bước 5: Mài mặt trước của dao
Tuỳ vào loại dao và yêu cầu gia công, người thực hiện có thể cần chỉnh sửa mặt trước của dao. Không nên mài quá sâu nếu không có thông số kỹ thuật rõ ràng, việc thay đổi quá nhiều góc trước có thể khiến cạnh cắt yếu đi hoặc làm lực cắt thay đổi đáng kể.
Bước 6: Tạo và chỉnh phần mũi dao
Phần mũi dao là nơi giao nhau giữa các cạnh cắt và trực tiếp tham gia tạo bề mặt chi tiết. Sau khi mài các mặt chính, cần kiểm tra và điều chỉnh lại mũi dao.
Không nên để mũi dao quá nhọn vì cạnh cắt sẽ dễ mẻ khi chịu tải. Trong nhiều trường hợp, mũi dao được tạo một bán kính nhỏ để tăng độ bền và hỗ trợ cải thiện bề mặt gia công.
Bước 7: Làm mịn và hoàn thiện cạnh cắt
Sau khi đã tạo được hình học cơ bản, cần kiểm tra lại toàn bộ cạnh cắt và loại bỏ các ba via nhỏ còn sót lại.
Cạnh cắt không xuất hiện vết răng cưa, mẻ hoặc các vùng mài quá sâu. Nếu cần, có thể thực hiện thêm một vài lượt mài nhẹ để hoàn thiện bề mặt.
Bước 8: Kiểm tra hình học trước khi đưa dao lên máy
Trước khi sử dụng, cần quan sát các mặt đã mài, cạnh cắt chính, cạnh phụ và phần mũi dao.
Trường hợp không có dụng cụ đo kỹ thuật, tối thiểu phải đảm bảo các mặt mài đều, cạnh cắt rõ ràng và không xuất hiện vết cháy hoặc mẻ lớn.
Chú ý khi mài dao tiện
Khi thực hiện cách mài dao tiện, người mới không nên tập trung vào việc tạo ra một lưỡi cắt thật sắc. Dao tiện cần có sự cân bằng giữa độ sắc và độ bền của cạnh cắt.
- Không nên áp dụng một góc duy nhất cho mọi loại dao. Các góc dao có thể thay đổi tuỳ vật liệu phôi, vật liệu dao và yêu cầu nguyên công.
- Không nên ép dao quá mạnh vào đá mài. Điều này làm nhiệt tại vùng mài tăng nhanh khiến chỗ mài bị hao hụt
- Mài theo từng lượt ngắn, liên tục kiểm tra kết quả và chỉ loại bỏ vật liệu cần thiết. Bề mặt dao đổi màu bất thường do nhiệt, cần dừng thao tác và thay đổi lại cách mài dao.
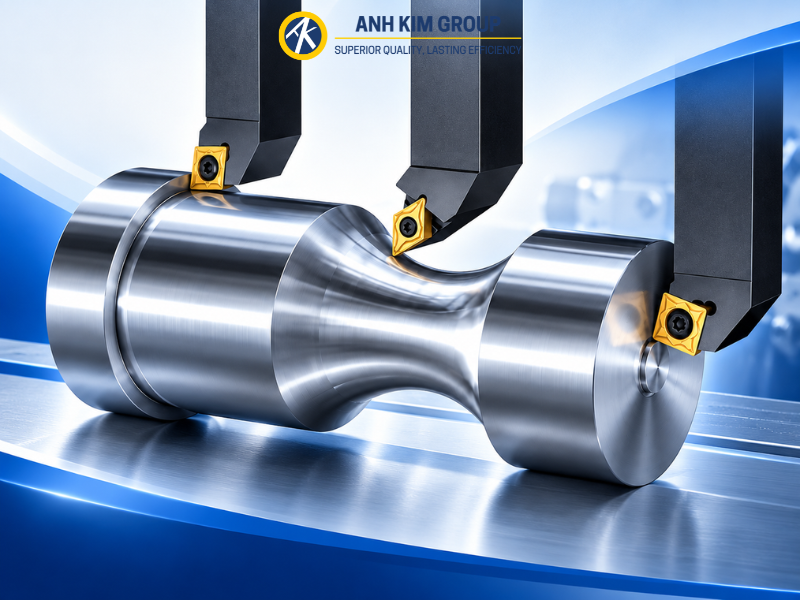
Với hệ thống dao tiện gắn mảnh hiện đại, việc lựa chọn đúng tổ hợp cán dao, chip tiện, hình học insert và vật liệu mảnh cắt thường mang lại hiệu quả ổn định hơn so với cố gắng phục hồi một insert đã mòn
CNC Ánh Kim hiện cung cấp đa dạng các dòng cán dao tiện, chip tiện và dụng cụ cắt gọt CNC phục vụ nhiều nguyên công gia công cơ khí. Tuỳ theo vật liệu phôi, dạng chi tiết và điều kiện gia công, khách hàng có thể lựa chọn loại cán, hình dạng mảnh, bán kính mũi và cấp vật liệu phù hợp.
Liên hệ với CNC Ánh Kim ngay để nhận ưu đãi siêu hấp dẫn. Chúng tôi sẵn sàng tư vấn và hỗ trợ lựa chọn dụng cụ theo nhu cầu của từng quý khách hàng.
Tham khảo thêm các dòng dao phay carbide tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim