
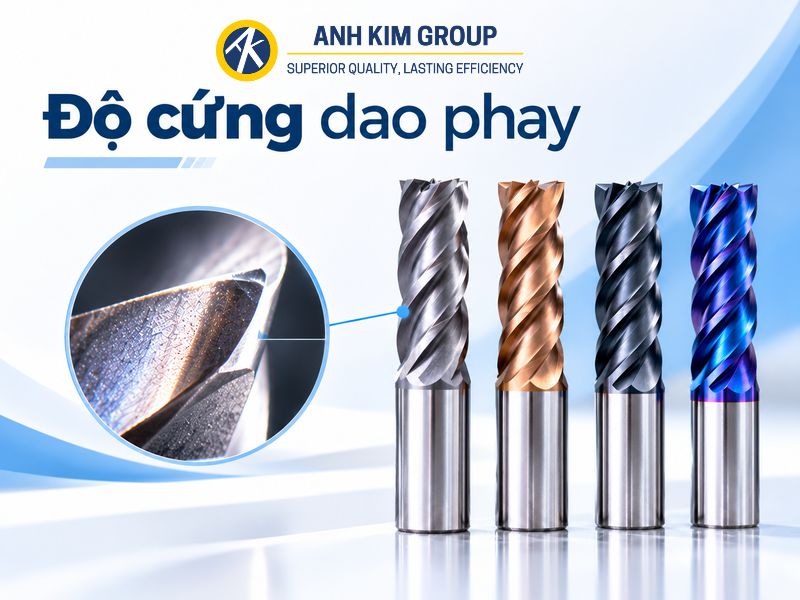
Độ cứng dao phay là yếu tố thường được quan tâm khi lựa chọn dụng cụ cắt cho từng loại vật liệu gia công, đặc biệt với thép đã nhiệt luyện và thép có độ cứng cao. Các mức như HRC55, HRC60, HRC65 hay HRC70 thường được dùng để thể hiện khả năng gia công vật liệu ở từng khoảng độ cứng khác nhau. Hiểu đúng ý nghĩa của HRC và đặc điểm của từng dòng dao sẽ giúp lựa chọn dao phay phù hợp, hạn chế mài mòn, tăng độ ổn định khi cắt và nâng cao chất lượng bề mặt. Bài viết dưới đây của CNC Ánh Kim sẽ giúp làm rõ cách hiểu và cách chọn dao phay theo độ cứng vật liệu.
Độ cứng dao phay là gì?
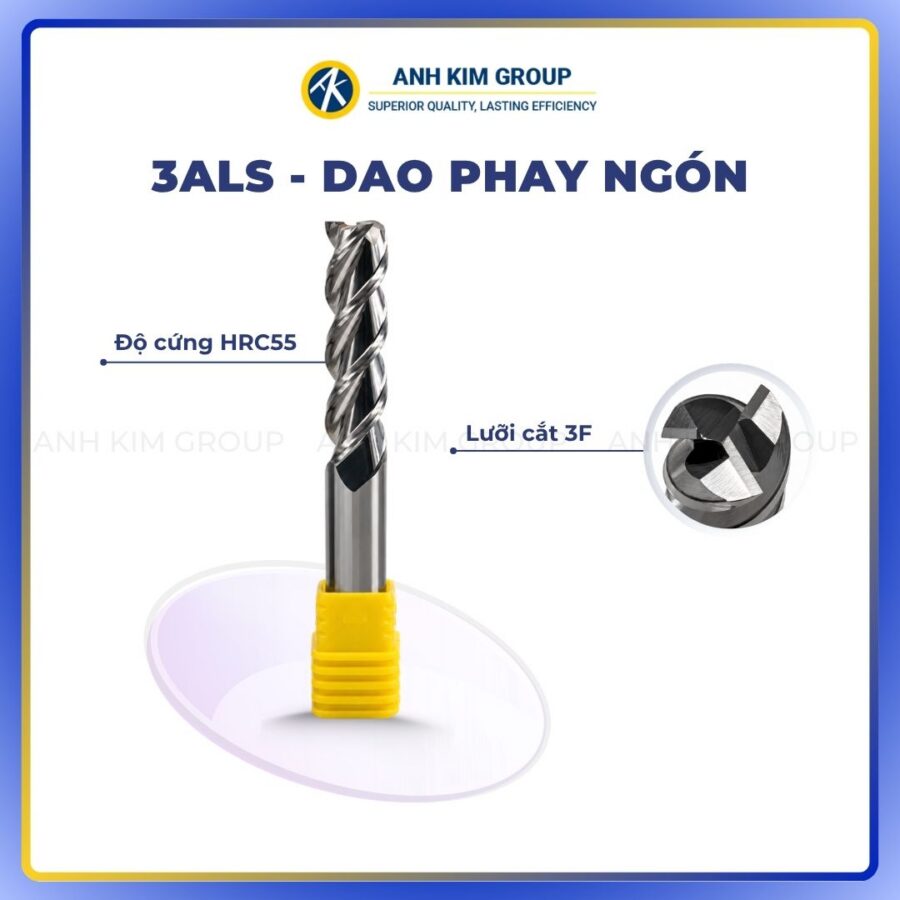
Độ cứng dao phay thường được dùng để chỉ khả năng gia công vật liệu có độ cứng tương ứng, phổ biến với các mức HRC55, HRC60, HRC65 và HRC70. Những thông số này không thể hiện trực tiếp độ cứng của bản thân cây dao mà chủ yếu cho biết phạm vi vật liệu mà dao được thiết kế để gia công phù hợp.
Khả năng cắt vật liệu cứng của dao phụ thuộc vào nhiều yếu tố như vật liệu nền carbide, lớp phủ, hình học lưỡi cắt và chế độ cắt. Vì vậy, khi lựa chọn dao phay CNC cần căn cứ vào độ cứng của phôi, loại vật liệu và yêu cầu gia công để đảm bảo độ ổn định, tuổi thọ dao và chất lượng bề mặt.
Tìm hiểu ý nghĩa độ cứng dao phay
HRC trong dao phay có ý nghĩa gì?
HRC là thang đo độ cứng Rockwell C, thường được sử dụng để đánh giá độ cứng của thép và các vật liệu đã qua nhiệt luyện. Trong lĩnh vực dao phay, các ký hiệu như HRC55, HRC60, HRC65 hay HRC70 thường cho biết mức độ cứng của vật liệu mà dao có thể gia công phù hợp.
Ví dụ, dao phay HRC55 thường được sử dụng cho vật liệu có độ cứng đến khoảng 55 HRC, trong khi các dòng HRC65 hoặc HRC70 được thiết kế cho thép tôi cứng và vật liệu có độ cứng cao hơn. Tuy nhiên, giới hạn gia công thực tế còn phụ thuộc vào thiết kế dao, lớp phủ, chế độ cắt và khuyến nghị của từng nhà sản xuất.
Các cấp độ cứng dao phay phổ biến
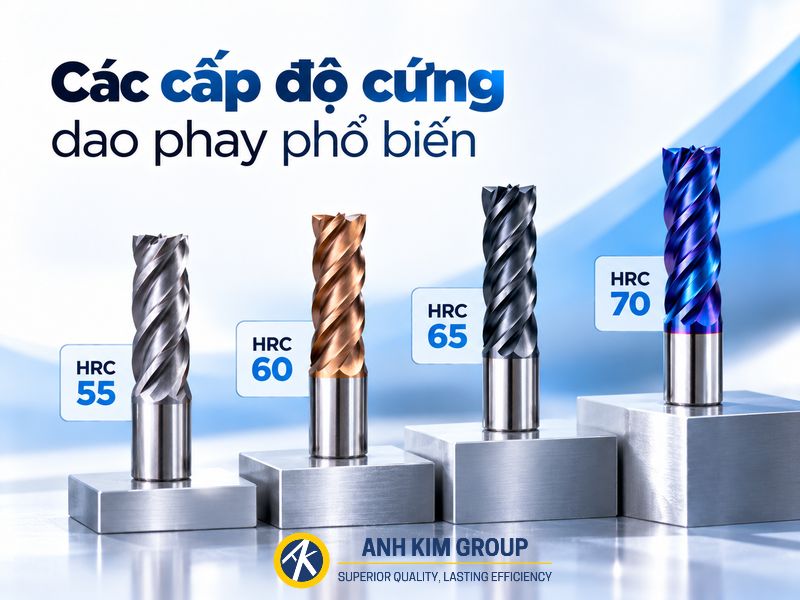
Trong gia công CNC, dao phay thường được phân theo khả năng làm việc với từng khoảng độ cứng vật liệu. Một số mức phổ biến gồm HRC55, HRC60, HRC65 và HRC70. Mỗi cấp phù hợp với nhóm vật liệu và điều kiện gia công khác nhau.
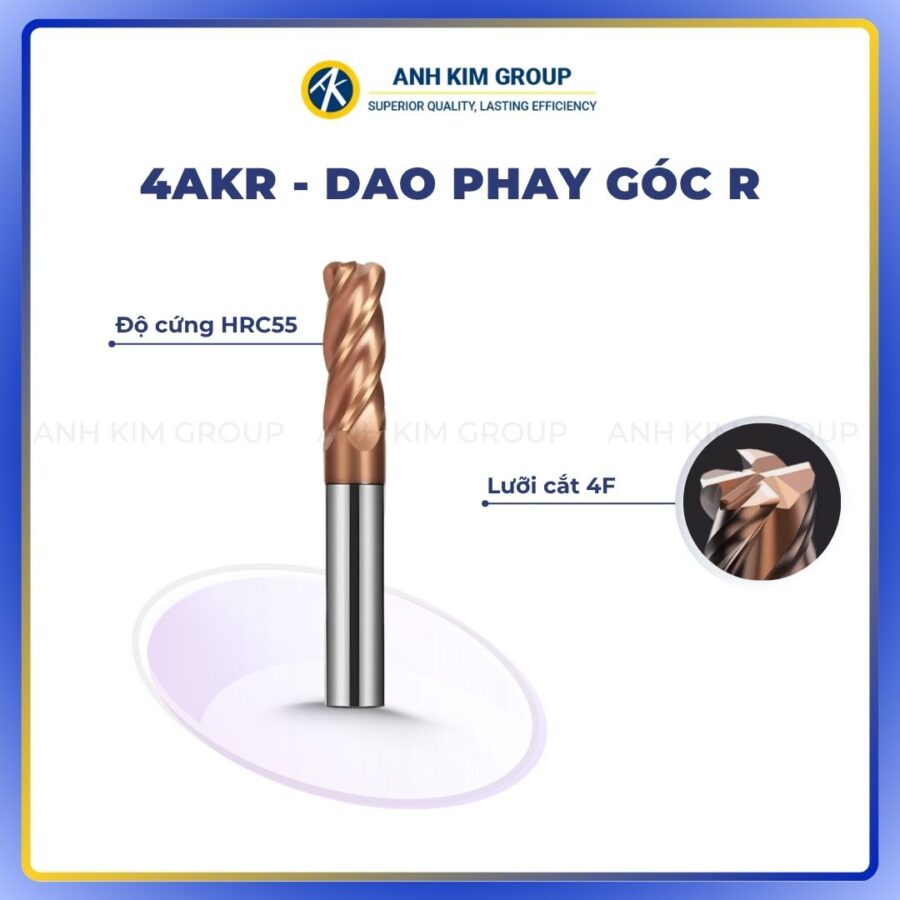
Dao phay HRC55
Dao phay HRC55 phù hợp với nhiều loại thép carbon, thép hợp kim và vật liệu có độ cứng trung bình. Đây là nhóm được sử dụng khá phổ biến trong các nguyên công phay thông thường.
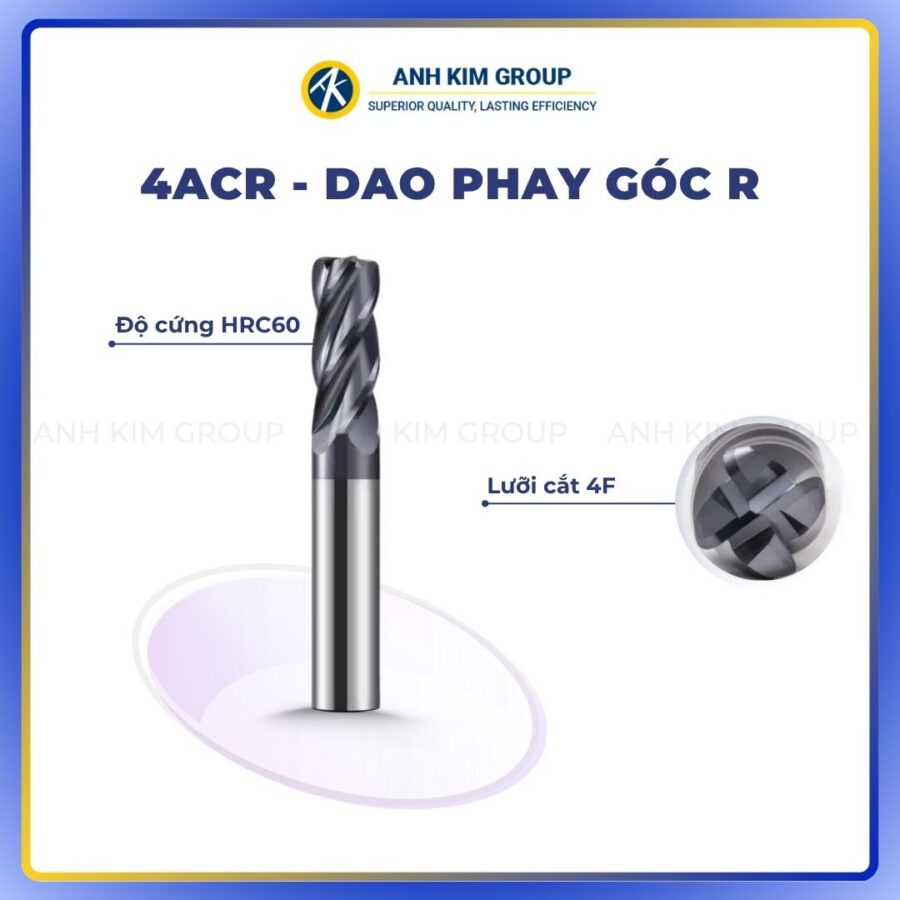
Dao phay HRC60
Dao phay HRC60 thường được lựa chọn khi gia công thép đã nhiệt luyện hoặc vật liệu có độ cứng cao hơn. Dao cần có độ bền cạnh cắt và khả năng chống mài mòn tốt để duy trì quá trình gia công ổn định.
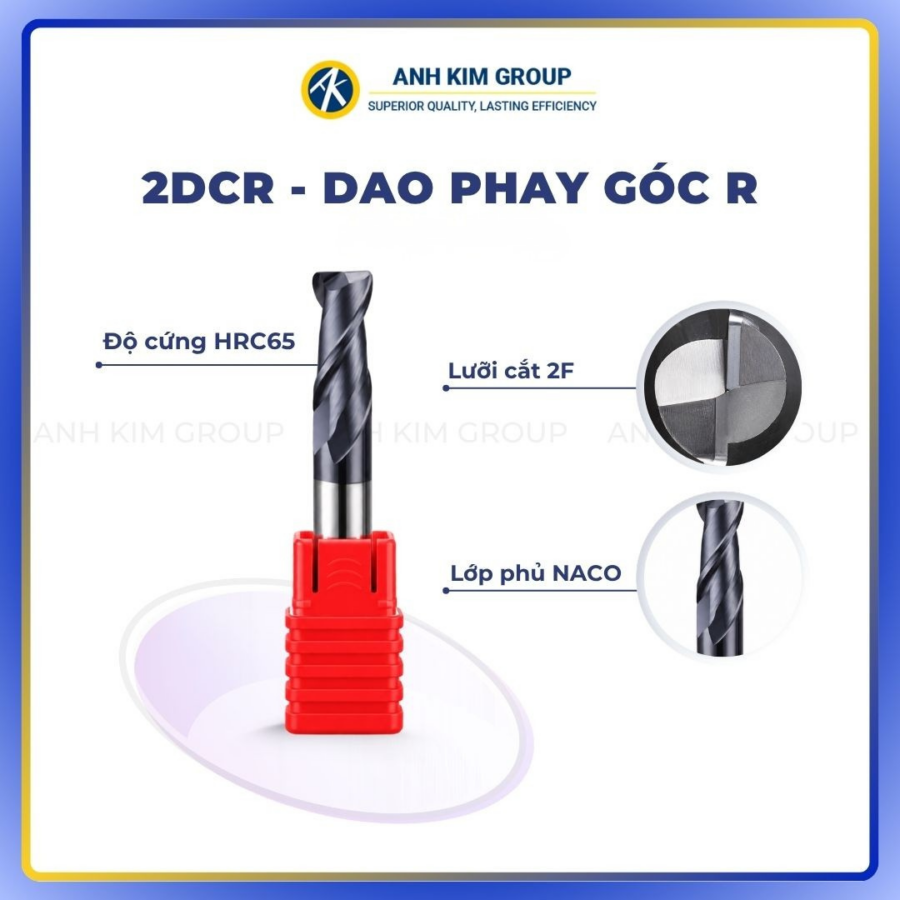
Dao phay HRC65
Dao phay HRC65 phù hợp với nhóm thép tôi cứng, thép khuôn và các vật liệu yêu cầu khả năng chịu nhiệt, chống mài mòn cao. Việc lựa chọn lớp phủ và chế độ cắt phù hợp đóng vai trò quan trọng ở nhóm này.
Dao phay HRC70
Dao phay HRC70 thuộc nhóm chuyên dùng cho gia công vật liệu có độ cứng rất cao. Loại dao này thường yêu cầu vật liệu carbide, lớp phủ và hình học lưỡi cắt chuyên biệt, đồng thời cần hệ thống máy và gá kẹp có độ cứng vững tốt.
Lưu ý, các mức HRC trên chỉ mang tính phân nhóm tham khảo. Khả năng gia công thực tế cần dựa trên thông số kỹ thuật và khuyến nghị của từng nhà sản xuất.
Các độ cứng dao phay và đặc điểm để lựa chọn dao phay phù hợp
Độ cứng vật liệu ảnh hưởng thế nào đến quá trình phay?
Độ cứng vật liệu càng cao thì quá trình phay càng đòi hỏi dao cụ và chế độ cắt phù hợp. Vật liệu cứng thường làm tăng tải lên lưỡi cắt, nhiệt sinh ra và tốc độ mài mòn dao, từ đó có thể ảnh hưởng đến tuổi thọ dao và chất lượng bề mặt gia công.
Khi phay thép tôi hoặc vật liệu có HRC cao, cần đặc biệt chú ý đến độ cứng vững của máy, gá kẹp, chiều dài nhô dao, tốc độ cắt và lượng chạy dao. Việc chọn đúng dao phay theo độ cứng vật liệu sẽ giúp hạn chế rung động, mẻ lưỡi và duy trì quá trình cắt ổn định hơn.
Những yếu tố quyết định khả năng gia công vật liệu cứng của dao phay
Khả năng gia công vật liệu cứng của dao phay không chỉ phụ thuộc vào mức HRC mà còn được quyết định bởi nhiều yếu tố kỹ thuật. Trong đó, quan trọng nhất là:
- Vật liệu nền carbide: carbide hạt mịn hoặc siêu mịn thường cho độ cứng và khả năng chống mài mòn tốt hơn.
- Lớp phủ bề mặt: các lớp phủ như AlTiN, TiSiN hoặc AlCrSiN giúp tăng khả năng chịu nhiệt và giảm mài mòn khi cắt vật liệu cứng.
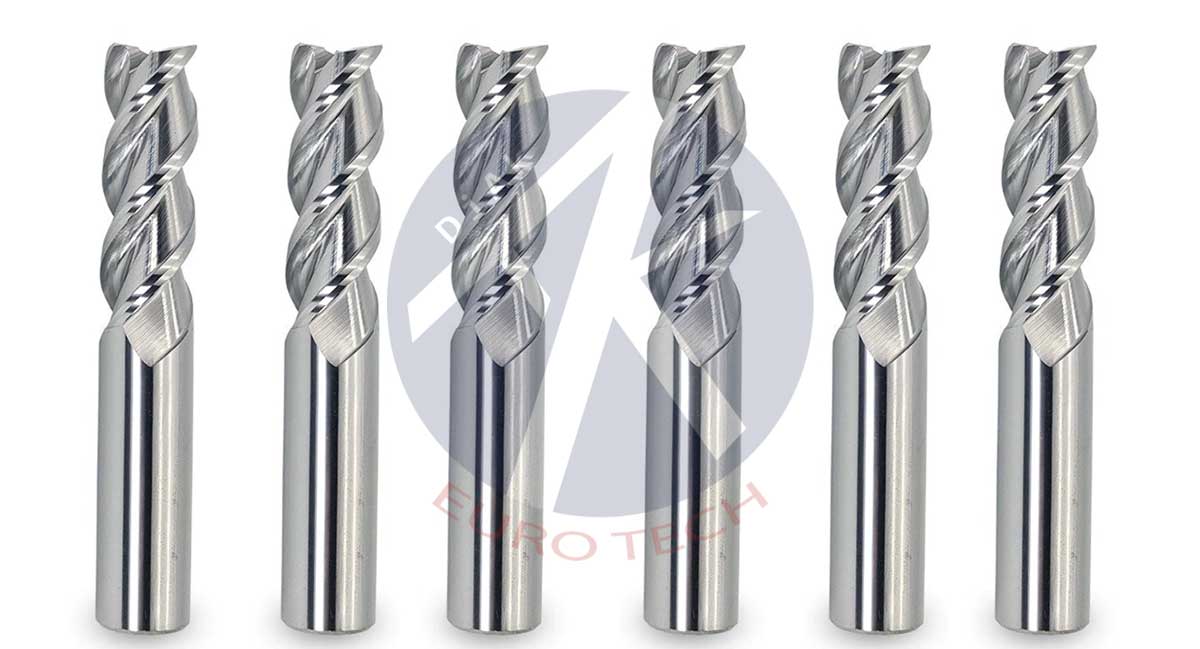
- Hình học lưỡi cắt: số me, góc xoắn, góc cắt và độ dày lõi ảnh hưởng trực tiếp đến độ bền và sự ổn định của dao.
- Độ cứng vững của hệ thống: máy CNC, holder, gá kẹp và chiều dài nhô dao cần đủ ổn định để hạn chế rung động.
- Chế độ cắt: tốc độ cắt, lượng chạy dao và chiều sâu cắt phải được điều chỉnh phù hợp với độ cứng vật liệu.
Sự kết hợp phù hợp giữa các yếu tố trên giúp dao phay duy trì độ bền, giảm nguy cơ mẻ lưỡi và nâng cao chất lượng bề mặt khi gia công vật liệu có độ cứng cao.
>> Xem thêm các loại dao phay ngón đa dạng độ cứng từ 55HRC đến 70HRC tại CNC Ánh Kim
Có phải dao phay HRC càng cao càng tốt không?
Không phải dao phay có mức HRC càng cao thì càng tốt. Mỗi dòng dao được thiết kế cho một nhóm vật liệu và điều kiện gia công nhất định. Chọn dao có mức HRC quá cao so với nhu cầu thực tế chưa chắc mang lại hiệu quả tốt hơn, thậm chí có thể không phù hợp về hình học lưỡi cắt, lớp phủ hoặc khả năng thoát phoi.
Ví dụ, khi gia công nhôm, nhựa hoặc vật liệu mềm, dao khoảng HRC55 kết hợp lưỡi cắt sắc, rãnh thoát phoi lớn và lớp phủ phù hợp như DLC có thể hiệu quả hơn dao HRC65–70. Ngược lại, với thép đã tôi có độ cứng cao, cần ưu tiên dao chuyên dụng có khả năng gia công đúng khoảng HRC của vật liệu.
Vì vậy, nên lựa chọn dao dựa trên độ cứng phôi, loại vật liệu, lớp phủ và yêu cầu gia công, thay vì chỉ ưu tiên mức HRC cao nhất.
Như vậy hiểu đúng về độ cứng dao phay và ý nghĩa của các mức HRC giúp lựa chọn dụng cụ phù hợp hơn với vật liệu, điều kiện gia công và yêu cầu bề mặt. Thay vì chỉ ưu tiên dao có HRC cao, cần xem xét đồng thời vật liệu nền, lớp phủ, hình học lưỡi cắt và chế độ cắt để đạt hiệu quả gia công ổn định.
CNC Ánh Kim hiện cung cấp nhiều dòng dao phay CNC với các mức HRC khác nhau, phù hợp từ gia công nhôm, thép thông dụng đến thép tôi cứng. Đội ngũ kỹ thuật hỗ trợ tư vấn lựa chọn dao theo vật liệu, nguyên công và thông số gia công thực tế, giúp khách hàng tối ưu tuổi thọ dao và hiệu quả cắt gọt.
Liên hệ CNC Ánh Kim để được tư vấn lựa chọn dao phay phù hợp với nhu cầu gia công.
- Địa chỉ: 1737/7/3/20 QL1A, KP2, P, Tân Thới Hiệp, Hồ Chí Minh
- Hotline: 0909 935 769
- Email: tapdoananhkim@gmail.com
- Website: cncanhkim.com