
Phương pháp gia công phay là một trong những phương pháp cắt gọt kim loại được sử dụng phổ biến tại các xưởng cơ khí và nhà máy sản xuất. Nhờ khả năng gia công đa dạng bề mặt, từ mặt phẳng, rãnh, vai đến các biên dạng phức tạp, phay được ứng dụng rộng rãi trong nhiều lĩnh vực cơ khí chính xác và gia công CNC.
Tuy nhiên, hiệu quả của quá trình phay còn phụ thuộc vào nhiều yếu tố như loại dao, vật liệu phôi, chế độ cắt, độ cứng vững của hệ thống và phương pháp gia công. Vậy phương pháp gia công phay có những đặc điểm gì, độ chính xác và chất lượng bề mặt ra sao? Cùng CNC Ánh Kim tìm hiểu chi tiết trong bài viết dưới đây.
Phương pháp phay là gì ?
Gia công phay là phương pháp cắt gọt kim loại có tạo phoi, trong đó vật liệu dư được bóc đi nhờ chuyển động tương đối giữa dao phay và phôi. Dao phay thường có nhiều lưỡi cắt và quay quanh trục để thực hiện quá trình cắt.
Quá trình phay gồm hai chuyển động chính: chuyển động quay của dao và chuyển động chạy dao tương đối giữa dao với phôi theo các phương X, Y, Z hoặc kết hợp nhiều phương.
Nhờ đó, phay có thể gia công mặt phẳng, rãnh, vai, hốc và nhiều biên dạng phức tạp. Trên máy CNC, còn có thể thực hiện các nguyên công như khoan, khoét, doa và taro khi sử dụng dụng cụ phù hợp.
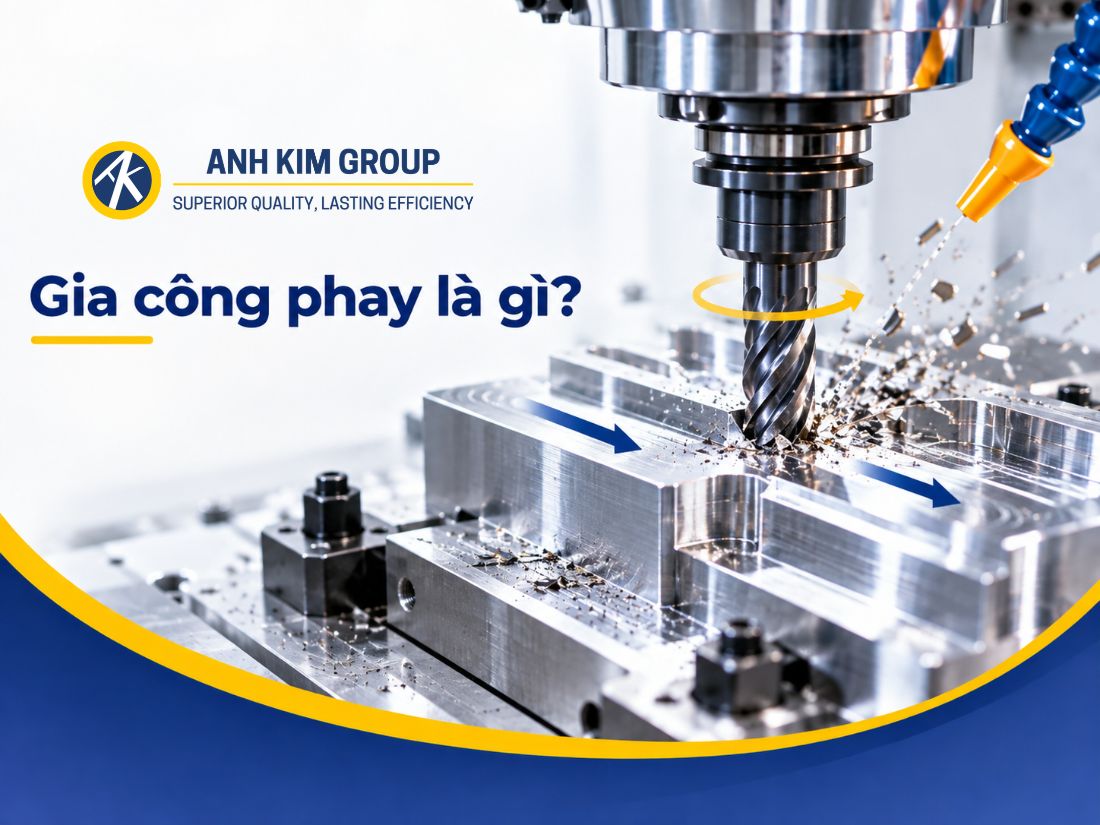
Phương pháp phay được ứng dụng trong gia công mặt phẳng, rãnh và nhiều biên dạng phức tạp
Ưu điểm và hạn chế của phương pháp gia công phay
Gia công phay sử dụng dao quay có nhiều lưỡi cắt, các răng dao lần lượt tham gia bóc vật liệu nên quá trình cắt diễn ra gián đoạn. Đặc điểm này giúp phay có khả năng gia công linh hoạt và đạt năng suất tốt, nhưng đồng thời cũng làm tải cắt thay đổi liên tục trong quá trình gia công.
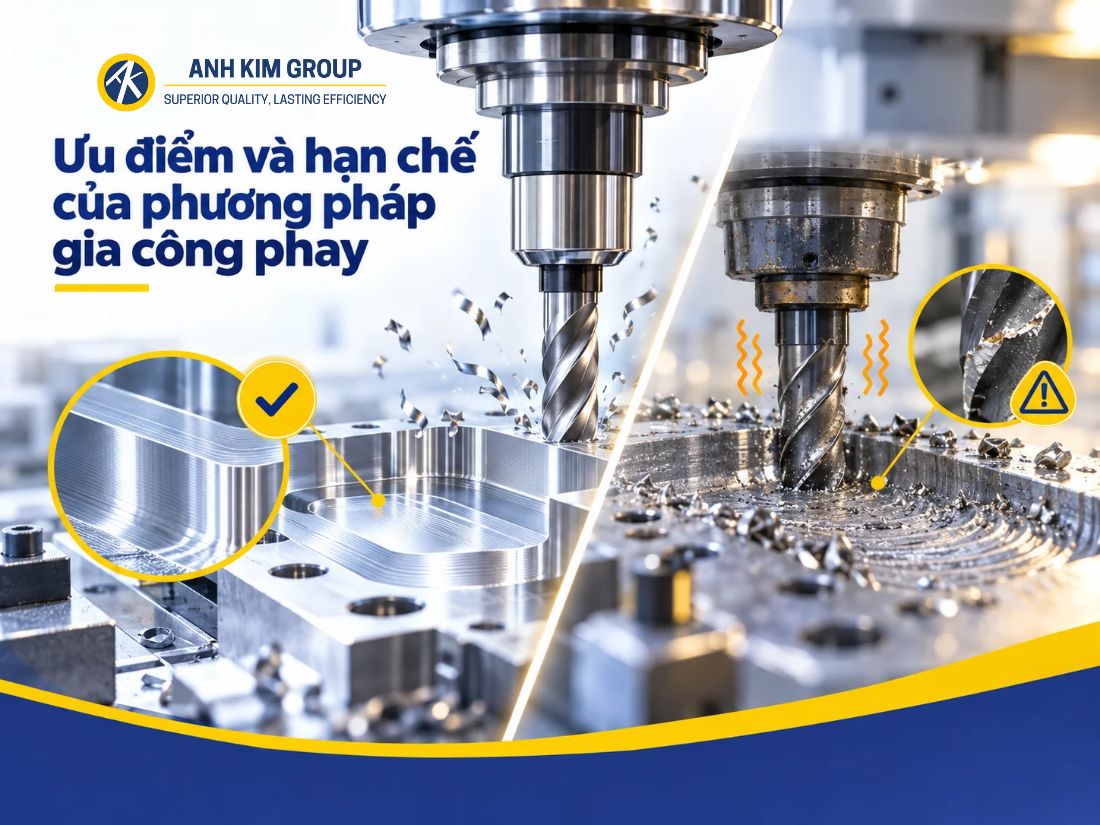
Tìm hiểu ưu nhược điểm của phương pháp gia công phay
Ưu điểm của phương pháp gia công phay
- Khả năng gia công đa dạng: Có thể gia công mặt phẳng, rãnh, vai, hốc và nhiều dạng biên dạng từ đơn giản đến phức tạp.
- Năng suất gia công cao: Dao phay có nhiều lưỡi cắt và có thể làm việc với lượng chạy dao phù hợp, giúp nâng cao tốc độ bóc vật liệu trong nhiều nguyên công.
- Đáp ứng nhiều yêu cầu gia công: Có thể sử dụng cho cả phay thô và phay tinh, tùy thuộc vào loại dao, máy và chế độ cắt.
- Độ chính xác và chất lượng bề mặt tốt: Khi máy, dao, gá đặt và thông số cắt được lựa chọn phù hợp, phay có thể tạo ra bề mặt có độ chính xác và độ hoàn thiện cao.
- Dễ ứng dụng trên máy CNC: Các chuyển động nhiều trục giúp mở rộng khả năng gia công các chi tiết có hình dạng phức tạp.
Hạn chế của phương pháp gia công phay
- Tải cắt thay đổi liên tục: Các lưỡi dao liên tục đi vào và rời khỏi vùng cắt nên lực tác dụng lên dụng cụ biến thiên theo từng chu kỳ.
- Có thể phát sinh rung động: Khi máy, dao, phôi hoặc đồ gá thiếu độ cứng vững, rung động có thể ảnh hưởng đến độ chính xác và chất lượng bề mặt.
- Yêu cầu lựa chọn chế độ cắt phù hợp: Lượng chạy dao, tốc độ cắt, chiều sâu cắt và mức ăn dao không phù hợp có thể làm tăng nhiệt, mòn hoặc mẻ lưỡi cắt.
- Tuổi bền dao phụ thuộc nhiều yếu tố: Không chỉ phụ thuộc vào số lưỡi cắt mà còn liên quan đến vật liệu phôi, vật liệu dao, hình học lưỡi, lớp phủ và điều kiện gia công.
Phay thuận và phay nghịch khác nhau như thế nào?
Phay thuận và phay nghịch được phân biệt dựa trên mối quan hệ giữa chiều quay của dao và hướng chạy dao tại vùng cắt. Hai phương pháp tạo ra sự khác biệt về chiều dày phoi, lực cắt, ma sát và điều kiện gia công.
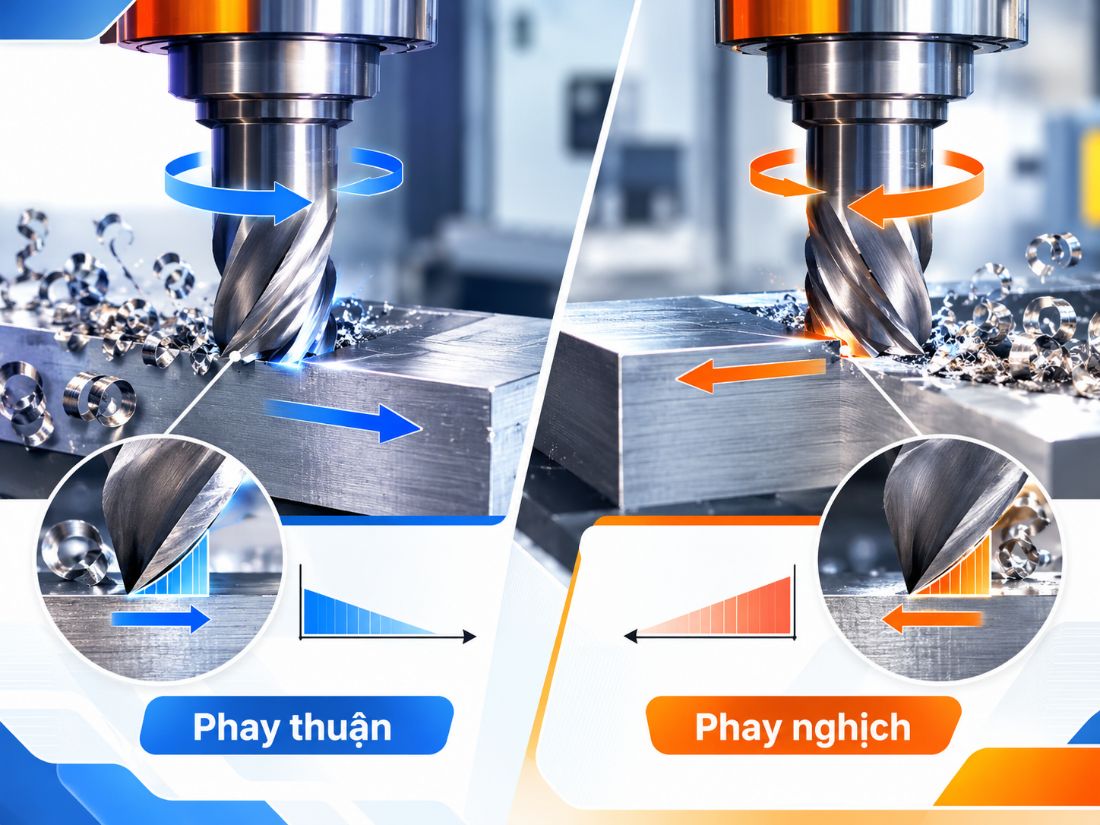
Hai phương pháp phay thuận, phay nghịch và đặc điểm từng loại
Phay thuận
Phay thuận (climb milling) là phương pháp trong đó chiều chuyển động của lưỡi cắt tại vị trí tiếp xúc cùng chiều với hướng chạy dao. Khi bắt đầu cắt, chiều dày phoi lớn và giảm dần về gần bằng 0 khi lưỡi dao rời khỏi phôi.
Phương pháp này thường giúp giảm hiện tượng cọ xát giữa lưỡi dao và bề mặt gia công, hỗ trợ cải thiện chất lượng bề mặt và tuổi bền dụng cụ khi hệ thống máy, dao và gá đặt đủ cứng vững.
Phay nghịch
Phay nghịch (conventional milling) có chiều chuyển động của lưỡi cắt tại vùng tiếp xúc ngược chiều với hướng chạy dao. Lưỡi dao bắt đầu cắt với chiều dày phoi gần bằng 0 và tăng dần đến giá trị lớn nhất trước khi rời khỏi phôi.
Ở giai đoạn đầu, lưỡi cắt có thể xảy ra hiện tượng trượt hoặc cọ xát trên bề mặt trước khi hình thành phoi, từ đó làm tăng ma sát và nhiệt nếu điều kiện cắt không phù hợp.
|
Tiêu chí |
Phay thuận |
Phay nghịch |
|
Hướng quay dao và chạy dao |
Cùng chiều tại vùng cắt |
Ngược chiều tại vùng cắt |
|
Chiều dày phoi |
Lớn → nhỏ |
Nhỏ → lớn |
|
Ma sát ban đầu |
Thường thấp hơn |
Có thể cao hơn |
|
Chất lượng bề mặt |
Thường thuận lợi hơn khi hệ thống ổn định |
Có thể bị ảnh hưởng bởi cọ xát ban đầu |
|
Điều kiện sử dụng |
Phổ biến trên máy CNC có độ cứng vững tốt |
Có thể sử dụng trong một số điều kiện máy và nguyên công phù hợp |
Trong gia công CNC hiện đại, phay thuận thường được ưu tiên trong nhiều trường hợp. Tuy nhiên, lựa chọn phay thuận hay phay nghịch vẫn cần dựa trên vật liệu phôi, tình trạng bề mặt, loại dao, độ cứng vững của máy và yêu cầu của từng nguyên công.
Những yếu tố ảnh hưởng đến hiệu quả gia công phay
Hiệu quả của quá trình phay không chỉ phụ thuộc vào máy hoặc dao cắt mà còn chịu ảnh hưởng đồng thời từ vật liệu phôi, chế độ cắt, độ cứng vững và điều kiện thoát phoi. Việc kiểm soát tốt các yếu tố này giúp quá trình gia công ổn định hơn, hạn chế rung động và duy trì chất lượng bề mặt.
Máy và độ cứng vững của hệ thống
Gia công phay có thể thực hiện trên máy phay đứng, máy phay ngang, máy phay vạn năng, máy phay giường và máy phay CNC. Loại máy cần được lựa chọn phù hợp với kích thước chi tiết, nguyên công và độ chính xác yêu cầu.
Bên cạnh đó, độ cứng vững của máy, dao, phôi và đồ gá có ảnh hưởng trực tiếp đến rung động và độ ổn định trong quá trình cắt.
Vật liệu phôi
Mỗi nhóm vật liệu có độ cứng, độ bền và khả năng tạo phoi khác nhau. Vì vậy, khi phay thép, inox, gang, nhôm hoặc các hợp kim khác cần lựa chọn dụng cụ và thông số cắt tương ứng.
Dao phay và hình học lưỡi cắt
Dao phay có nhiều loại như dao phay ngón, dao phay mặt đầu, dao phay đĩa, dao phay cầu, dao phay góc R và dao phay định hình. Tùy nguyên công và vật liệu phôi, có thể sử dụng dao carbide nguyên khối hoặc dao phay gắn mảnh.
Với dao phay gắn mảnh, cần lựa chọn phù hợp hình học insert, cấp vật liệu, lớp phủ và điều kiện cắt. Việc chọn đúng mảnh và thông số giúp kiểm soát tải cắt, hạn chế mòn dao và duy trì hiệu quả gia công.
Chế độ cắt
Tốc độ cắt, lượng chạy dao, chiều sâu cắt và chiều rộng cắt cần được thiết lập phù hợp. Thông số quá cao có thể làm tăng tải và mòn dao, trong khi thông số quá thấp có thể làm giảm năng suất hoặc tăng hiện tượng cọ xát.
Khả năng thoát phoi và làm mát
Phoi tích tụ trong vùng cắt có thể gây cắt lại phoi, tăng nhiệt và ảnh hưởng đến bề mặt chi tiết. Vì vậy, cần đảm bảo khả năng thoát phoi tốt và sử dụng khí, dung dịch làm mát hoặc bôi trơn phù hợp với từng vật liệu và nguyên công.
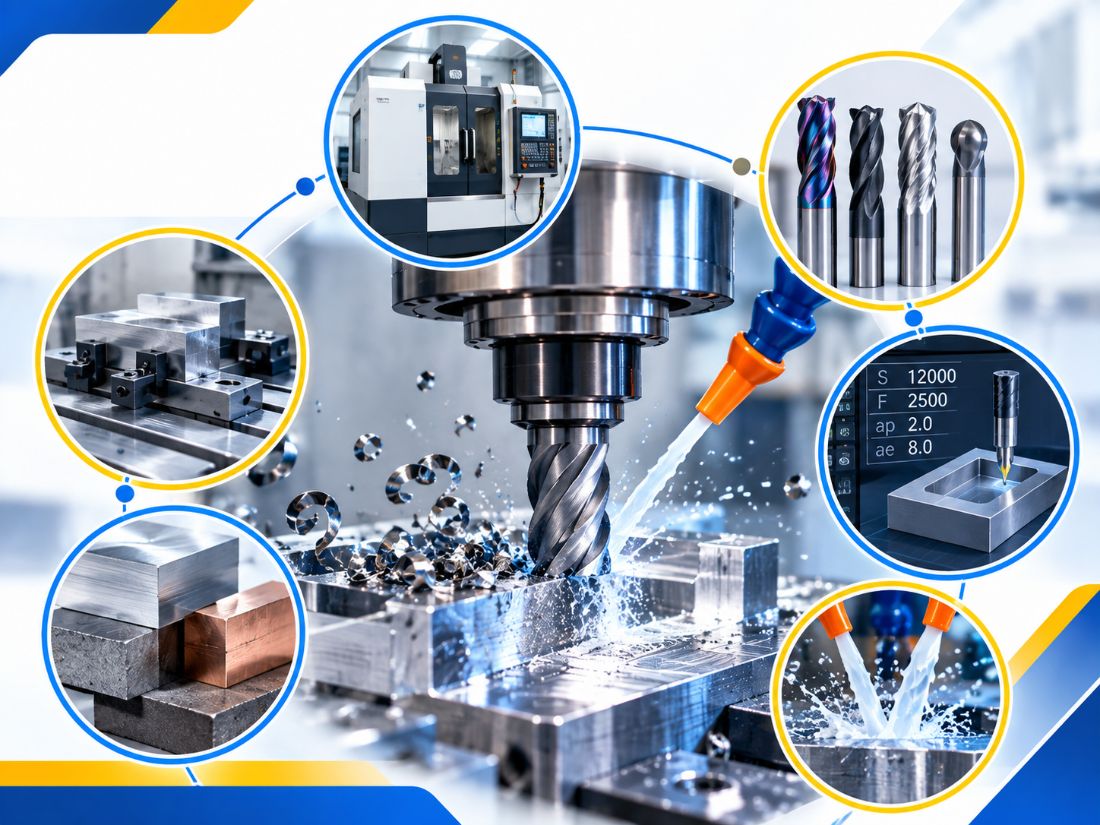
Những yếu tố ảnh hưởng đến quá trình gia công phay cần chú ý
Các nguyên công phay phổ biến
Phương pháp phay có khả năng gia công nhiều dạng bề mặt, từ hình học đơn giản đến các biên dạng phức tạp. Một số nguyên công phổ biến gồm:
- Phay mặt phẳng: Tạo các bề mặt phẳng bằng dao phay mặt hoặc dao phay ngón.
- Phay rãnh: Gia công rãnh thẳng, rãnh then và các dạng rãnh khác.
- Phay vai và hốc: Tạo bậc, vai hoặc bóc vật liệu bên trong chi tiết.
- Phay ren: Tạo ren bằng dao phay ren kết hợp chuyển động nội suy của máy CNC.
- Phay biên dạng: Gia công đường bao, bề mặt cong và các biên dạng 2D, 3D phức tạp.
Trên máy CNC nhiều trục, phạm vi gia công còn được mở rộng, giúp thực hiện các chi tiết phức tạp và giảm số lần gá đặt.
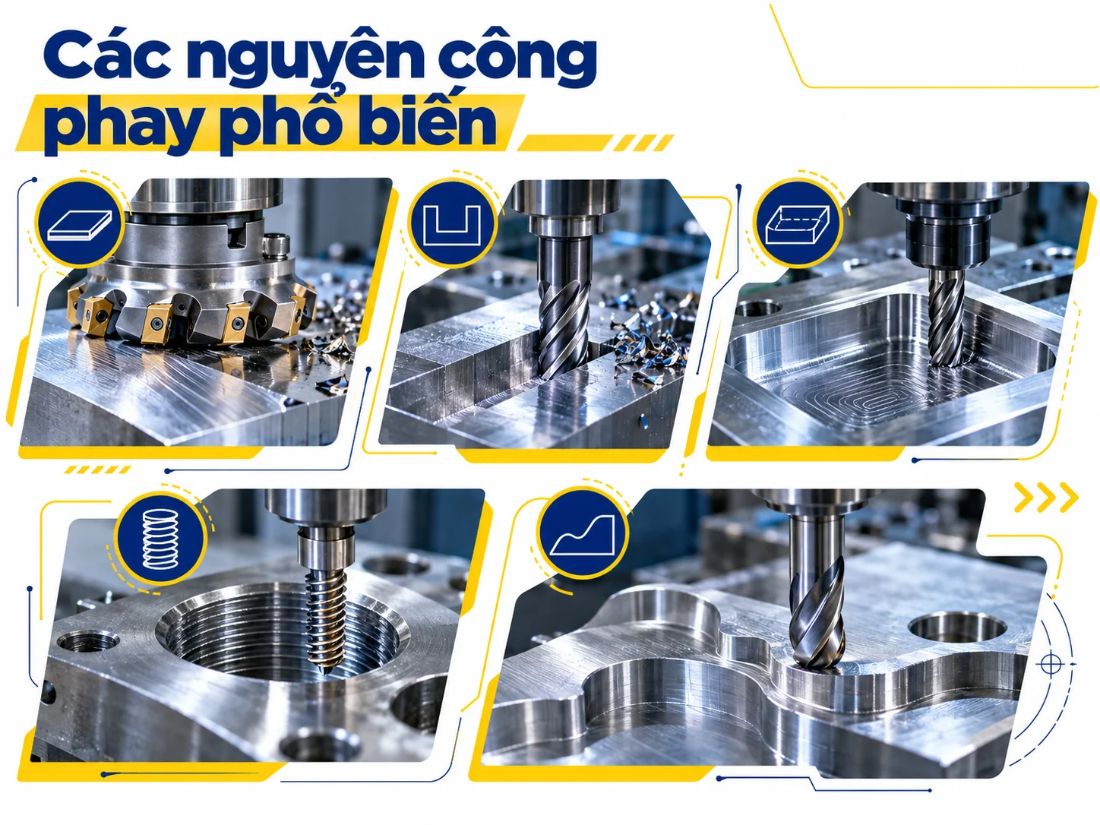
Tìm hiểu 5 loại nguyên công phổ biến
Độ chính xác và chất lượng bề mặt khi phay
Độ chính xác và chất lượng bề mặt sau phay không có một mức cố định mà phụ thuộc vào máy, dụng cụ, vật liệu phôi, độ cứng vững của hệ thống và chế độ cắt.
Trong phay thô, mục tiêu chủ yếu là bóc lượng vật liệu lớn và tạo hình ban đầu nên yêu cầu về độ nhám thường thấp hơn. Ngược lại, phay tinh sử dụng lượng dư và chế độ cắt phù hợp hơn để cải thiện độ chính xác kích thước và độ hoàn thiện bề mặt.
Với máy CNC, khả năng kiểm soát chuyển động chính xác kết hợp cùng dao và điều kiện gia công phù hợp giúp nâng cao độ ổn định, tính lặp lại và chất lượng chi tiết sau phay.
Cách lựa chọn dao phay phù hợp
Lựa chọn dao phay cần dựa trên đồng thời vật liệu phôi, dạng nguyên công, hình dạng chi tiết và yêu cầu về độ chính xác. Một số yếu tố cần xem xét gồm:
- Vật liệu gia công: Thép, inox, gang, nhôm hoặc hợp kim khác sẽ yêu cầu hình học dao, vật liệu nền và lớp phủ khác nhau.
- Dạng nguyên công: Phay mặt, phay rãnh, phay vai, phay hốc hay phay biên dạng cần loại dao phù hợp.
- Kích thước dao: Đường kính, chiều dài lưỡi và độ nhô dao cần phù hợp với vùng gia công và độ cứng vững yêu cầu.
- Số lưỡi cắt: Ảnh hưởng đến khả năng thoát phoi, lượng chạy dao và điều kiện cắt.
- Vật liệu và lớp phủ dao: Cần lựa chọn theo vật liệu phôi, tốc độ cắt và điều kiện làm việc thực tế.
Ngoài việc chọn đúng dao, thông số cắt cũng cần được điều chỉnh theo khuyến nghị của nhà sản xuất và điều kiện máy để đạt hiệu quả gia công ổn định.
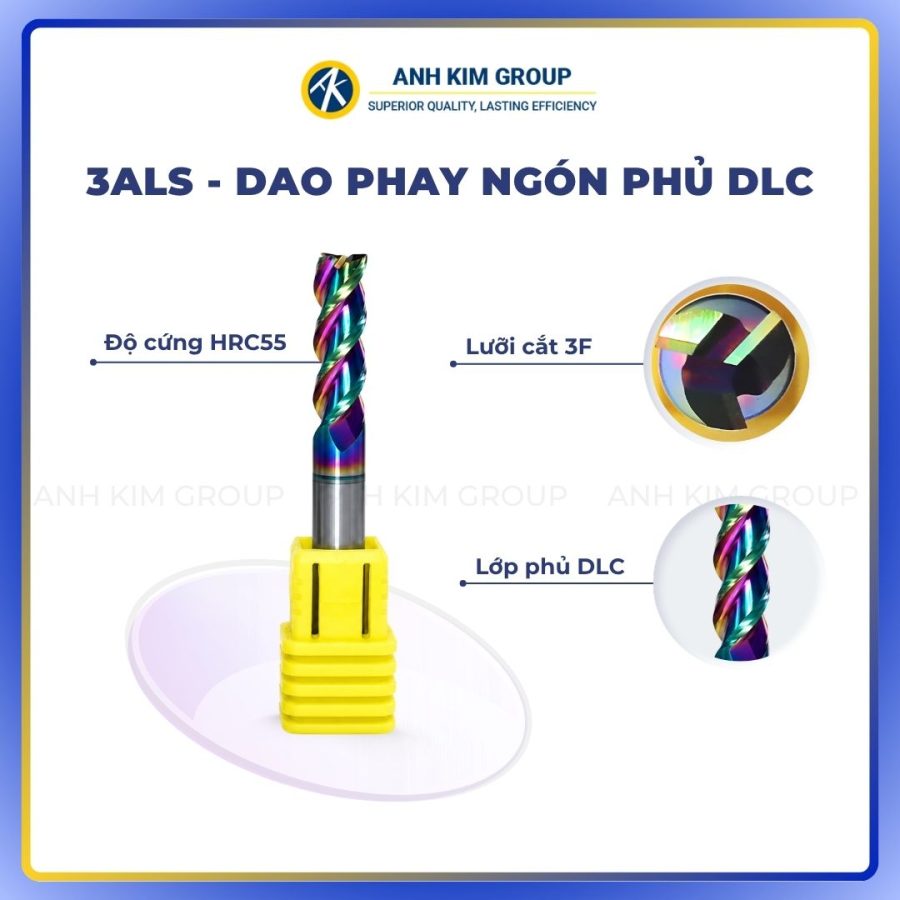
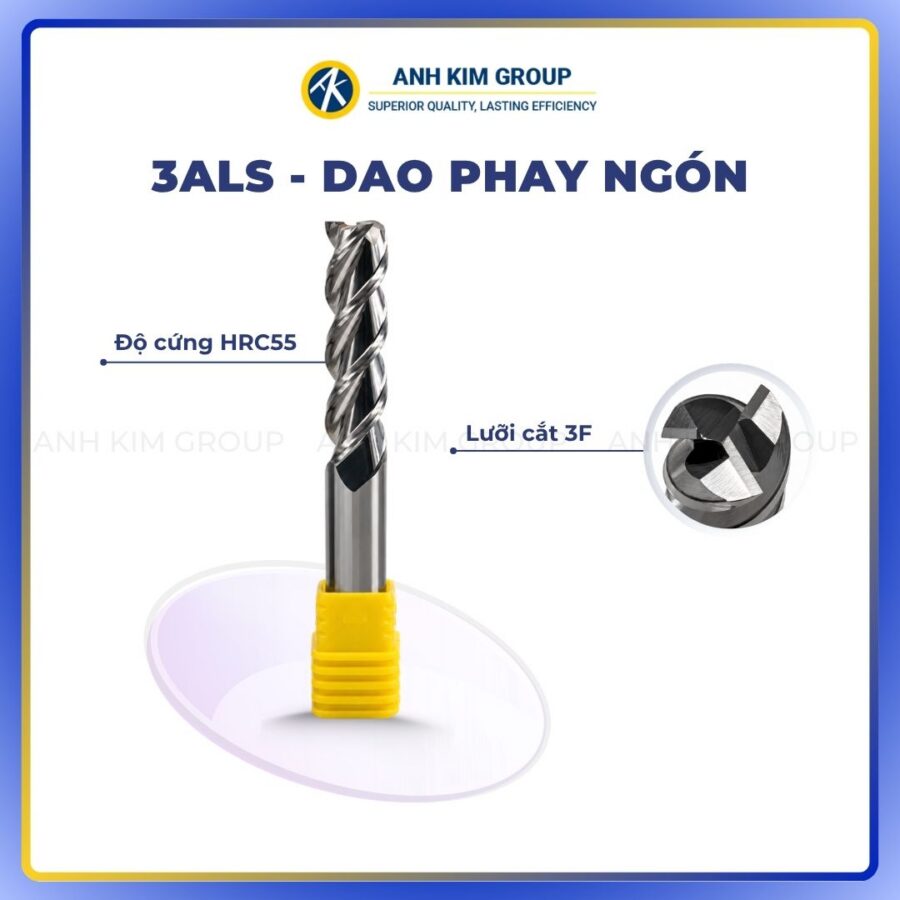
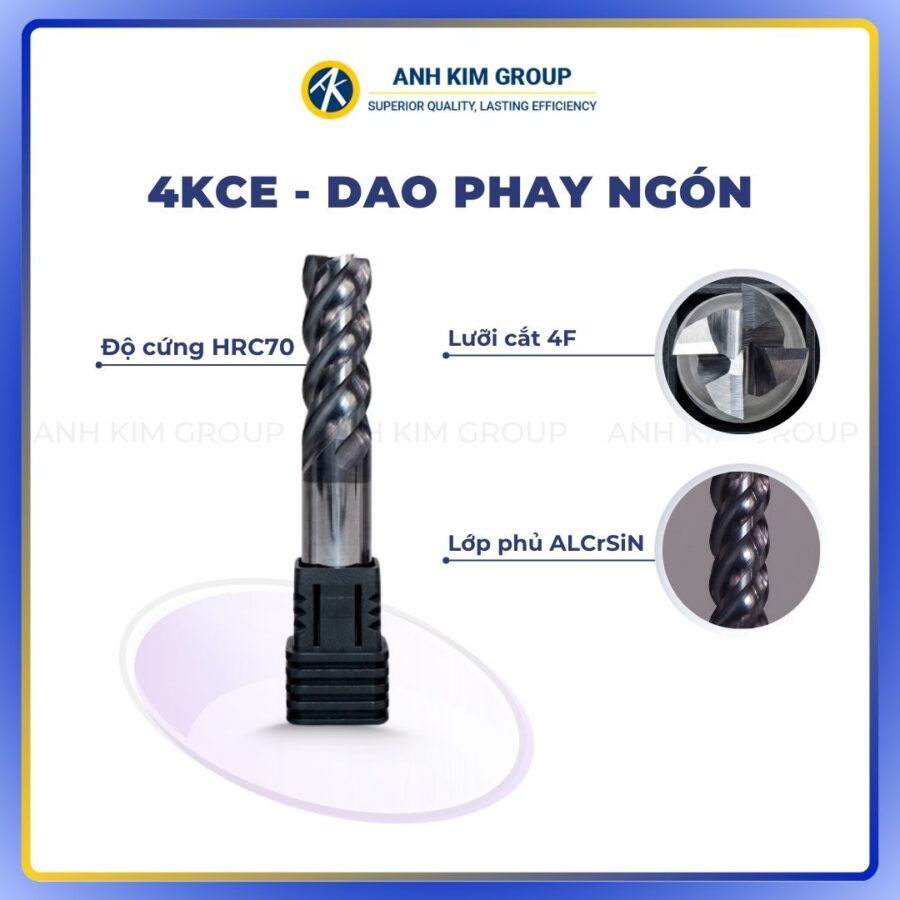
CNC Ánh Kim cung cấp nhiều dòng dao phay phục vụ các nguyên công như phay mặt, phay rãnh, phay vai và gia công biên dạng. Danh mục gồm dao carbide nguyên khối, dao phay cầu, dao phay góc R, dao phay cho nhôm và nhiều dòng dao phù hợp với các nhóm vật liệu khác nhau.
Đội ngũ kỹ thuật hỗ trợ lựa chọn mã dao theo vật liệu, nguyên công, kích thước chi tiết và điều kiện máy thực tế, đồng thời tư vấn thông số sử dụng phù hợp.
Thông tin liên hệ:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/
Như vậy, gia công phay là phương pháp cắt gọt có phạm vi ứng dụng rộng, phù hợp từ gia công thô đến hoàn thiện các bề mặt và biên dạng phức tạp. Hiệu quả của quá trình phay phụ thuộc vào nhiều yếu tố như loại máy, dụng cụ cắt, vật liệu phôi, chế độ cắt và độ cứng vững của hệ thống.
Hiểu đúng đặc điểm của phương pháp phay và lựa chọn điều kiện gia công phù hợp sẽ giúp kiểm soát tốt hơn năng suất, độ chính xác và chất lượng bề mặt của chi tiết.