
Trong gia công cơ khí, lớp phủ dụng cụ cắt gọt giúp cải thiện khả năng chống mài mòn, giảm ma sát, tăng khả năng chịu nhiệt và kéo dài tuổi thọ dao. Hiện nay, hai công nghệ phủ phổ biến là PVD (Physical Vapor Deposition – lắng đọng hơi vật lý) và CVD (Chemical Vapor Deposition – lắng đọng hơi hóa học), bên cạnh nhiều phương pháp xử lý bề mặt khác.
Mỗi loại lớp phủ có đặc tính và phạm vi ứng dụng riêng, phù hợp với từng vật liệu, nguyên công và điều kiện cắt khác nhau. Trong bài viết này, CNC Ánh Kim cùng bạn tìm hiểu các lớp phủ dụng cụ cắt gọt phổ biến, sự khác nhau giữa PVD và CVD, cũng như cách lựa chọn lớp phủ phù hợp trong gia công CNC.
Lớp phủ dụng cụ cắt gọt là gì?
Lớp phủ dụng cụ cắt gọt là lớp vật liệu mỏng được tạo trên bề mặt dao nhằm cải thiện khả năng làm việc trong quá trình gia công. Lớp phủ giúp tăng khả năng chống mài mòn, giảm ma sát, chịu nhiệt và hạn chế vật liệu bám dính lên lưỡi cắt, từ đó hỗ trợ kéo dài tuổi thọ dụng cụ và duy trì chất lượng bề mặt gia công.
Lớp phủ được sử dụng phổ biến trên dao phay, mũi khoan, dao tiện và insert, trong đó PVD và CVD là hai công nghệ phủ được ứng dụng rộng rãi hiện nay.
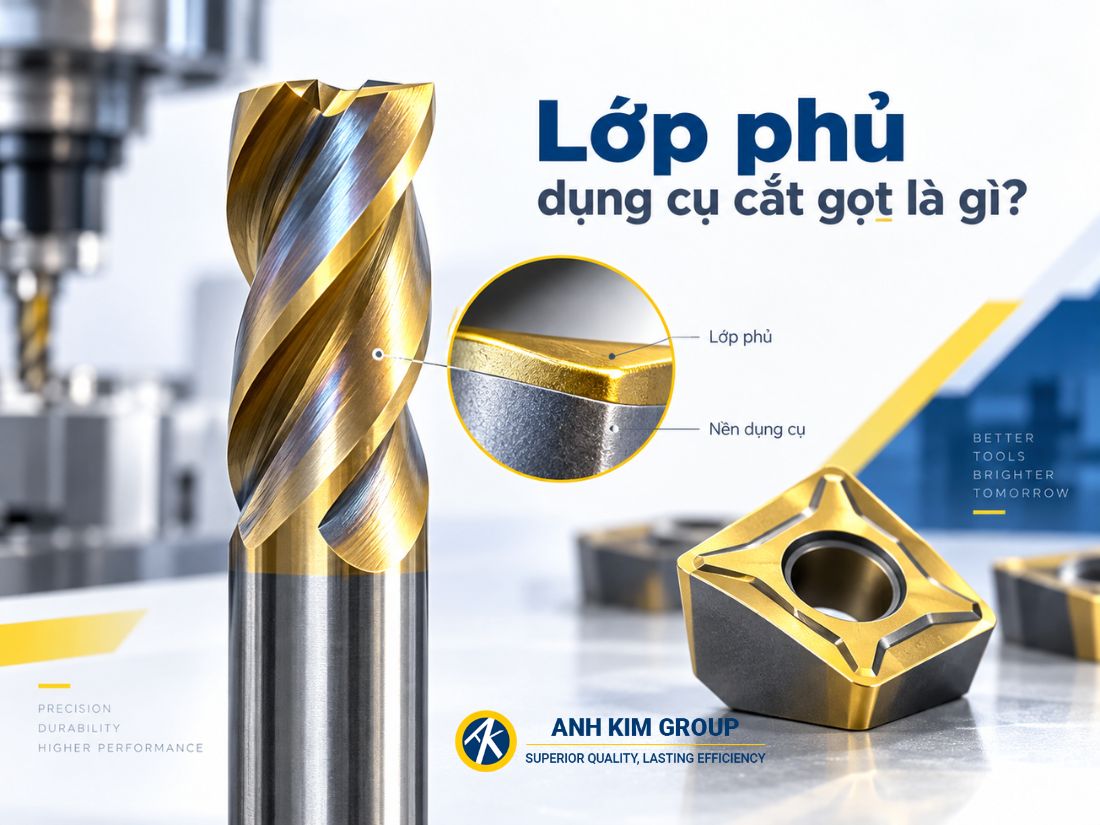
Lớp phủ trên dao cụ cắt gọt giúp tăng khả năng chống mài mòn, giảm ma sát và chịu nhiệt
PVD và CVD – Hai công nghệ phủ phổ biến
PVD (Physical Vapor Deposition) và CVD (Chemical Vapor Deposition) là hai công nghệ phủ được sử dụng phổ biến cho dụng cụ cắt gọt. Điểm khác biệt chính nằm ở phương pháp tạo lớp phủ, độ dày và đặc tính ứng dụng.
- PVD – Lắng đọng hơi vật lý: thường tạo lớp phủ mỏng, giúp duy trì lưỡi cắt sắc và phù hợp với các nguyên công cần độ chính xác cao hoặc điều kiện cắt không ổn định.
- CVD – Lắng đọng hơi hóa học: thường tạo lớp phủ dày hơn, có khả năng chống mài mòn và chịu nhiệt tốt, phù hợp với các nguyên công cắt ổn định và thời gian gia công dài.
Theo đó, PVD thường có lợi thế về độ sắc và độ bền cạnh cắt, trong khi CVD nổi bật ở khả năng chịu nhiệt và chống mài mòn trong điều kiện cắt phù hợp. Tuy nhiên việc lựa chọn PVD hay CVD cần dựa trên vật liệu phôi, loại dụng cụ, chế độ cắt và điều kiện gia công thực tế.
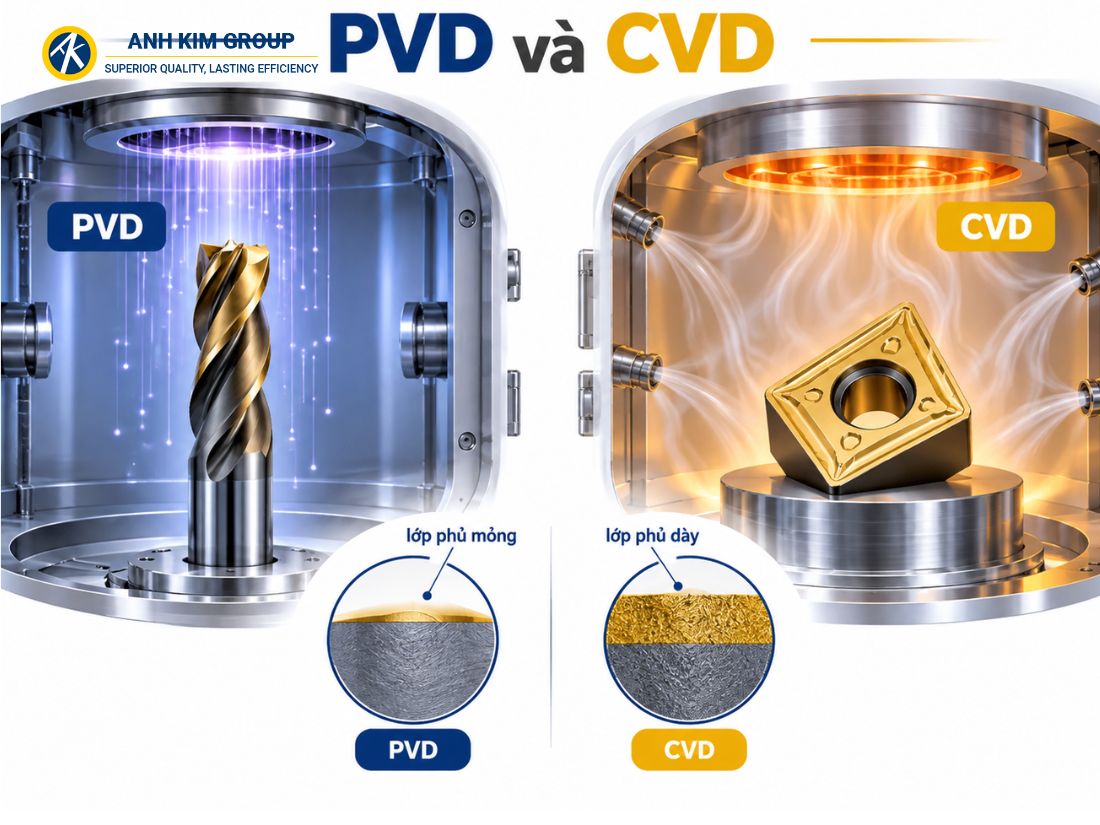
Hai công nghệ phủ PVD và CVD có đặc điểm gì nổi bật
Đặc tính, tác dụng của các lớp phủ
1. Tăng độ cứng
Độ cứng bề mặt cao của lớp phủ là một trong những lựa chọn tốt nhất để tăng tuổi thọ dụng cụ. Thông thường, khi vật liệu hay bề mặt càng cứng hơn, thì tuổi thọ dụng cụ sẽ càng tăng lên. Lớp phủ TiCN ( Titanium Carbo – Nitride) có một độ cứng bề mặt cao hơn lớp phủ TiN ( Titanium Nitride ).
Do có nhiều carbon hơn, nên lớp phủ TiCN có độ cứng cao hơn 33% với khoảng độ cứng Vickers từ 3000 đến 4000, phụ thuộc vào các nhà sản xuất lớp phủ. Với độ cứng bề mặt khoảng 9000 Vickers của lớp phủ kim cương CVD, đã giúp cho tuổi thọ của dụng cụ tăng hơn 10 đến 20 lần nếu so sánh với lớp phủ PVD.
Lớp phủ kim cương CVD này chính là lựa chọn tuyệt vời cho gia công các vật liệu kim loại màu ( ko chứa sắt ) bởi độ cứng cao của nó và khả năng có thể chạy với tốc độ cắt cao hơn 2 đến 3 lần so với dao cụ không phủ.
2. Tăng khả năng chịu mài mòn
Đây là khả năng của lớp phủ để chống lại sự mài mòn. Mặc dù vật liệu phôi không cứng, nhưng các nguyên tố cấu thành phôi đó và quá trình gia công có thể giúp vào gây ra hỏng lưỡi cắt của dao cụ hoặc gây ra lẹo dao.
3. Tăng độ bôi trơn bề mặt
Hệ số ma sát cao hơn có thể gây ra nhiệt độ ở vùng cắt cao, dẫn đến tuổi thọ dao cụ bị giảm hoặc lớp phủ bị hư hại, bong ra.
Tuy nhiên, với hệ số ma sát thấp có thể gia tăng tuổi thọ dụng cụ cắt đáng kể. Nhiệt độ cắt có thể được giảm nếu bề mặt đó nhẵn bóng trơn tru hơn. Bề mặt trơn đó sẽ giúp cho phoi chip thoát ra được dễ dàng hơn, nhiệt độ cắt giảm xuống đáng kể. Bề mặt càng có tính trơn tốt thì càng cho tốc độ cắt cao hơn nếu so sánh với không phủ. Nó giúp tránh cho chi tiết gia công bị xước.
4. Tăng nhiệt độ oxi hóa
Đây là một điểm quan trọng cần lưu ý vì có thể gây ra quá trình gia công bị sự cố hư hỏng. Nhiệt độ oxi hóa cao hơn sẽ giúp cho hiệu quả cao hơn trong các qua trình gia công cho ra nhiệt độ cao. Mặc dù lớp phủ TiAlN (Titanium Aluminum Nitride) có thể không cứng như lớp phủ TiCN ở nhiệt độ phòng, nhưng nó đã chứng tỏ hiệu quả tốt hơn trong các ứng dụng gia công với nhiệt độ ra cao.
Lớp phủ này có thể giữ được độ cứng vẫn tốt ở nhiệt độ cao do có lớp phủ nhôm oxit – ở giữa dụng cụ cắt và phoi chip. Lớp phủ này giúp tải nhiệt thoát tốt hơn từ bề mặt dao cụ vào phoi chip hoặc các bộ phận khác.
Các dao cụ hợp kim cứng thường thường chạy với tốc độ cao hơn nếu so sánh với thép gió. Do đó, lớp phủ TiALN là một lựa chọn tuyệt vời cho các dao cụ hợp kim Solid carbide. Các mũi khoan, phay thường được phủ TiAlN bằng phương pháp PVD.
5. Chống lẹo dao
Để chống lại việc phần nhỏ vật liệu bị tôi cứng bám vào mặt trước của dao (lẹo dao), bằng cách khiến cho hoạt động hóa học giữa lưỡi dao cắt và vật liệu cắt giảm bớt đi. BUE (hiện tượng lẹo dao) rất phổ biến trong gia công kim loại màu như nhôm, đồng. BUE (lẹo dao) có thể dẫn đến phoi chip biến dạng lưỡi cắt.
Một khi các vật liệu cắt này bám tụ vào lưỡi cắt, nó cứ thế bám dính tiếp. Ví dụ trong trường hợp gia công nhôm bằng taro nén, nhôm bị tích tụ sẽ làm cho lỗ ren bị càng lúc càng to hơn. Đến cuối cùng, đường kính vòng chia sẽ bị to ra khiến chi tiết bị sai lệch kích thước, hỏng nguyên công gia công.
Lớp phủ mà có khả năng chống lẹo dao sẽ giúp ích tại những nơi mà chất lượng nước làm mát còn thấp hoặc có vấn đề về nồng độ nước làm mát.
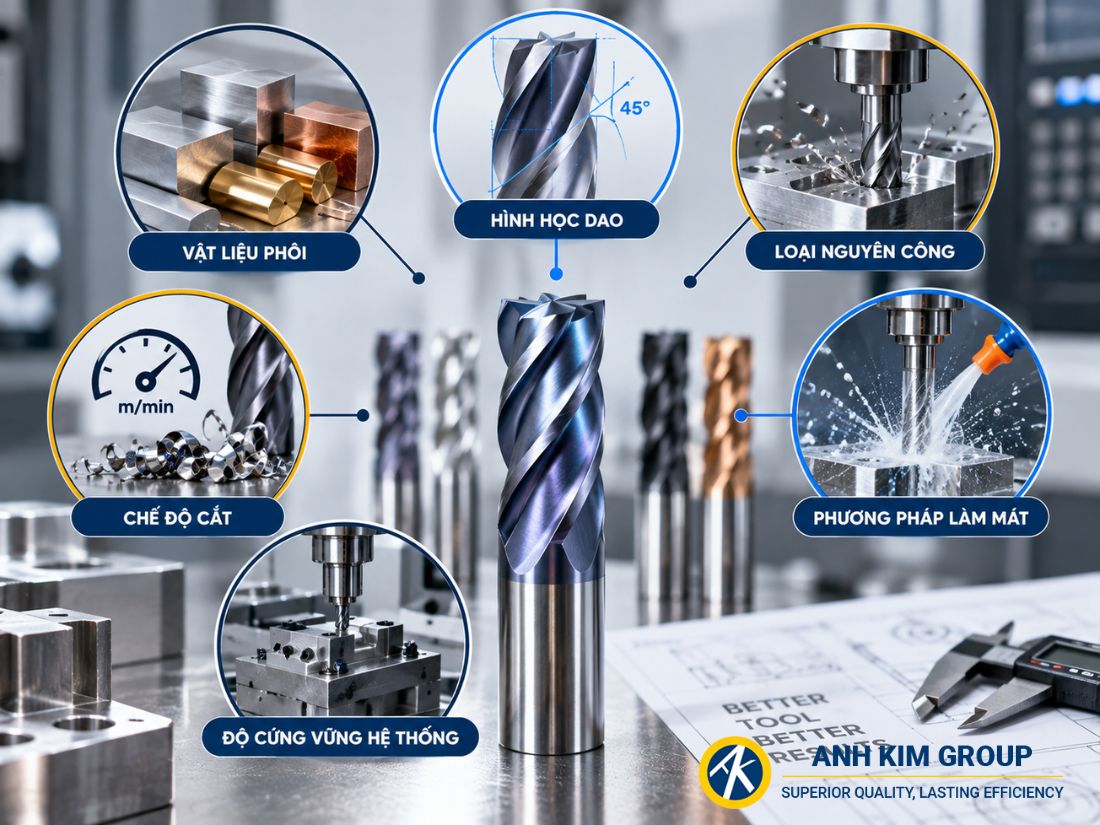
Đặc tính nổi bật của lớp phủ dao phay CNC
Các loại lớp phủ dụng cụ cắt gọt phổ biến
Tùy vào vật liệu gia công và điều kiện cắt, dụng cụ có thể sử dụng nhiều loại lớp phủ khác nhau. Một số lớp phủ thường gặp gồm:
TiN – Titanium Nitride
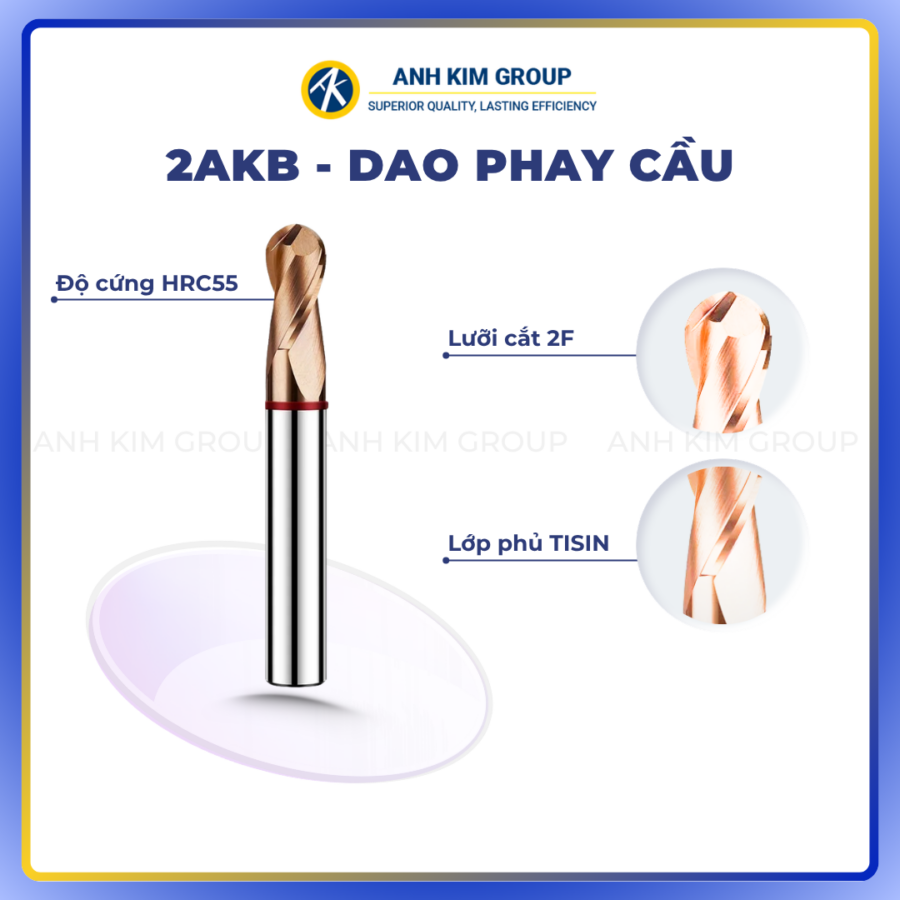
TiN là lớp phủ phổ biến, có khả năng tăng độ cứng bề mặt, giảm ma sát và cải thiện khả năng chống mài mòn. Phù hợp với nhiều ứng dụng gia công thông thường.
TiCN – Titanium Carbonitride
TiCN có độ cứng và khả năng chống mài mòn cao hơn TiN, phù hợp với các nguyên công cần khả năng chống mài mòn tốt và tốc độ cắt từ thấp đến trung bình.
TiAlN và AlTiN
TiAlN và AlTiN có khả năng chịu nhiệt và chống oxy hóa tốt, thường được sử dụng khi gia công thép, inox và các vật liệu có độ cứng cao. Đây là nhóm lớp phủ phổ biến trên dao phay và nhiều dụng cụ carbide.
AlCrN và TiSiN
Đây là các lớp phủ có khả năng chịu nhiệt, chống mài mòn tốt, phù hợp với các điều kiện gia công khó hoặc vật liệu có độ cứng cao. TiSiN thường được ứng dụng trong gia công thép cứng và gia công tốc độ cao.
DLC – Diamond Like Carbon
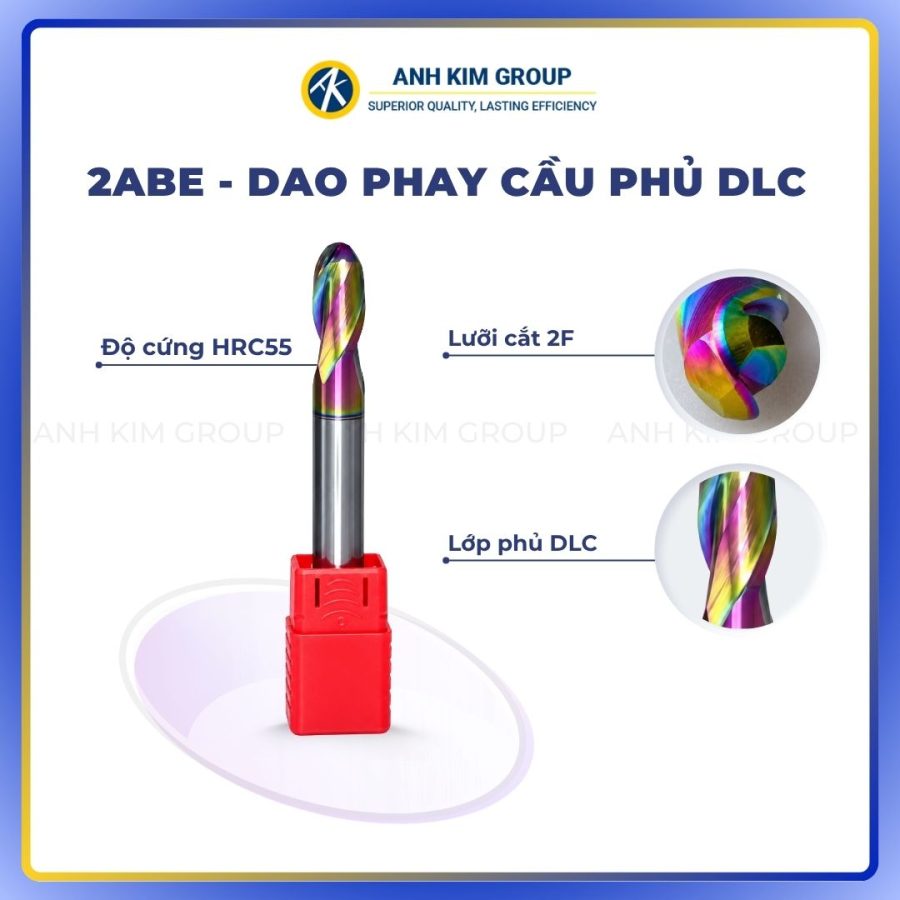
DLC có hệ số ma sát thấp, giúp hạn chế bám dính vật liệu và hỗ trợ thoát phoi. Lớp phủ này đặc biệt phù hợp khi gia công nhôm, đồng và các kim loại màu.
Diamond – Lớp phủ kim cương
Lớp phủ kim cương có độ cứng và khả năng chống mài mòn rất cao, thường được sử dụng khi gia công nhôm có hàm lượng silic cao, graphite, composite và một số vật liệu phi kim có tính mài mòn lớn.
Việc lựa chọn lớp phủ cần dựa trên vật liệu phôi, loại nguyên công và điều kiện cắt thực tế thay vì chỉ dựa vào độ cứng của lớp phủ.
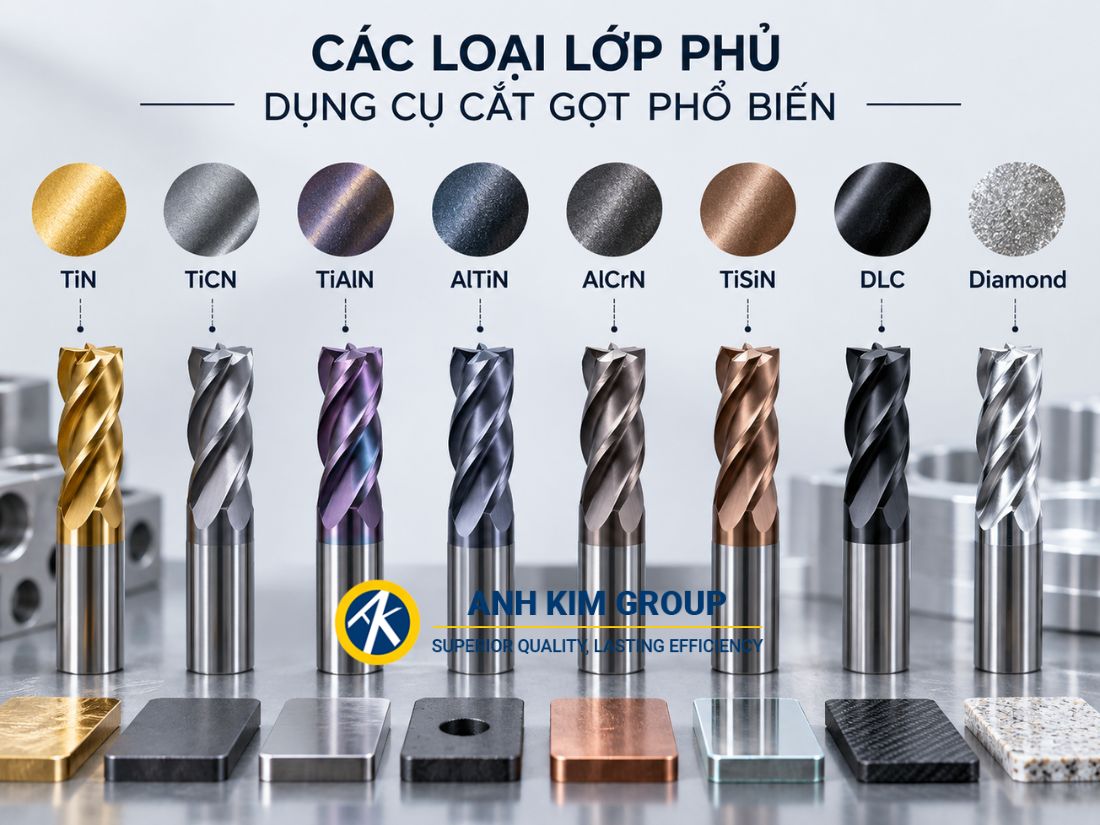
Các lớp phủ phổ biến trên dao cụ CNC
Cách chọn lớp phủ theo vật liệu gia công
Mỗi vật liệu có đặc tính về độ cứng, khả năng sinh nhiệt và bám dính khác nhau, vì vậy lớp phủ cần được lựa chọn phù hợp với từng điều kiện gia công.
|
Vật liệu gia công |
Lớp phủ tham khảo |
Đặc điểm |
|
Thép carbon, thép hợp kim |
TiN, TiCN, TiAlN/AlTiN, AlCrN |
Chống mài mòn, chịu nhiệt tốt |
|
Thép không gỉ (inox) |
TiAlN/AlTiN, AlCrN, TiSiN |
Hỗ trợ chịu nhiệt và duy trì độ bền lưỡi cắt |
|
Thép cứng |
TiSiN, AlTiSiN, AlCrN |
Phù hợp với nhiệt độ cắt và độ mài mòn cao |
|
Nhôm, hợp kim nhôm |
DLC/ta-C, Diamond hoặc lớp phủ chuyên dụng |
Giảm ma sát và hạn chế bám dính vật liệu |
|
Đồng, kim loại màu |
DLC/ta-C, Diamond, ZrN |
Hỗ trợ giảm bám dính và duy trì bề mặt gia công |
|
Titanium, hợp kim chịu nhiệt |
TiAlN/AlTiN, AlCrN hoặc lớp phủ chuyên dụng |
Tăng khả năng chịu nhiệt và chống mài mòn |
Lưu ý khi lựa chọn lớp phủ: Việc chọn lớp phủ cần xem xét đồng thời vật liệu phôi, hình học dao, loại nguyên công, tốc độ cắt và phương pháp làm mát. Với nhôm và kim loại màu, nên ưu tiên lớp phủ có ma sát thấp, chống bám dính tốt để hỗ trợ thoát phoi và cải thiện bề mặt gia công. Bảng trên chỉ mang tính tham khảo; cần kết hợp với thông số dao và điều kiện gia công thực tế.
Những yếu tố cần xem xét khi lựa chọn lớp phủ
Để lựa chọn lớp phủ phù hợp, cần xem xét tổng thể điều kiện gia công thay vì chỉ dựa vào độ cứng của dao. Một số yếu tố quan trọng gồm:
- Vật liệu và độ cứng phôi: ảnh hưởng trực tiếp đến khả năng mài mòn, sinh nhiệt và bám dính.
- Loại nguyên công: phay thô, phay tinh, khoan hay tiện sẽ yêu cầu đặc tính lớp phủ khác nhau.
- Chế độ cắt: tốc độ cắt và lượng chạy dao càng cao thì yêu cầu về khả năng chịu nhiệt, chống mài mòn càng lớn.
- Điều kiện làm mát: gia công khô, tưới nguội hoặc bôi trơn tối thiểu có thể ảnh hưởng đến hiệu quả của lớp phủ.
- Độ cứng vững của hệ thống: máy, đồ gá và dao cần đủ ổn định để lớp phủ phát huy hiệu quả tốt.
Việc cân đối các yếu tố trên giúp lựa chọn lớp phủ phù hợp hơn và hạn chế tình trạng mòn dao sớm hoặc chất lượng bề mặt không ổn định.
Kết luận
Lớp phủ là yếu tố quan trọng ảnh hưởng đến khả năng chống mài mòn, chịu nhiệt, ma sát và tuổi thọ của dụng cụ cắt. Vì vậy, cần lựa chọn lớp phủ phù hợp với vật liệu phôi, loại nguyên công và điều kiện gia công thực tế để đạt hiệu quả tốt hơn.
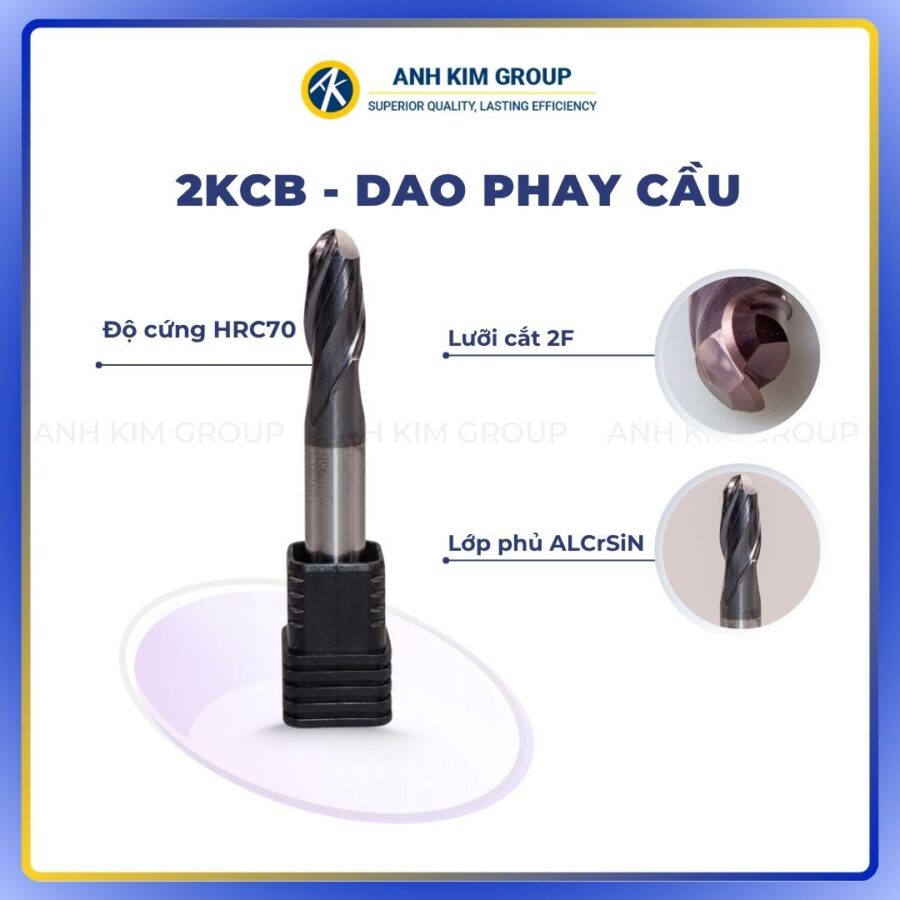
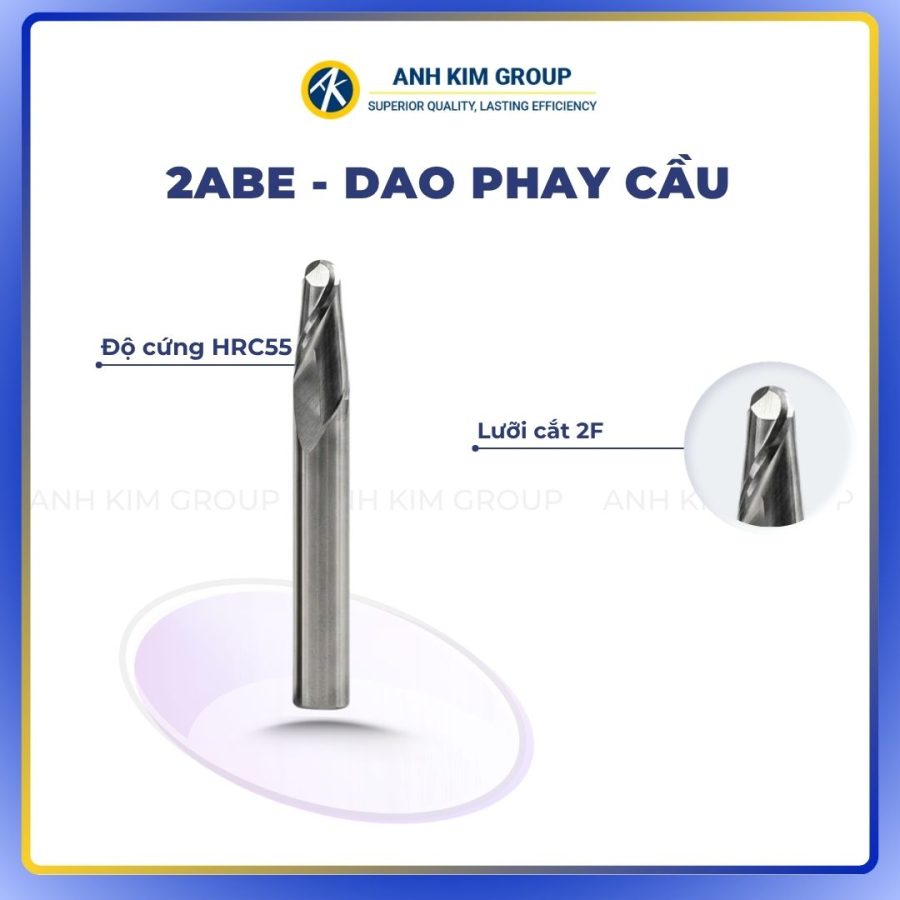
Nếu bạn đang tìm dao phay ngón hợp kim cho gia công CNC, CNC Ánh Kim cung cấp đa dạng dòng dao với nhiều loại lớp phủ như DLC, AlTiN, TiSiN, AlCrSiN…, đáp ứng nhiều nhu cầu gia công từ nhôm, thép đến vật liệu có độ cứng cao. Sản phẩm có thông số rõ ràng, đa dạng kích thước và được hỗ trợ tư vấn lựa chọn theo từng ứng dụng.
Tham khảo sản phẩm tại:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/