
Trong gia công cơ khí, dung sai và độ nhám bề mặt là hai yếu tố quan trọng ảnh hưởng trực tiếp đến độ chính xác, khả năng lắp ghép và chất lượng của chi tiết sau gia công. Mỗi phương pháp như tiện, phay, khoan, doa hay mài sẽ có khả năng đạt dung sai và độ nhám khác nhau, tùy thuộc vào vật liệu, máy móc, dao cụ và chế độ cắt. Bài viết dưới đây sẽ giúp bạn hiểu rõ dung sai, độ nhám bề mặt và tham khảo mức phổ biến của từng phương pháp gia công để lựa chọn phù hợp với yêu cầu kỹ thuật của chi tiết.
Dung sai và độ nhám bề mặt là gì?
Trong gia công cơ khí, dung sai và độ nhám bề mặt đều dùng để đánh giá chất lượng chi tiết. Tuy nhiên, dung sai phản ánh độ chính xác về kích thước, còn độ nhám thể hiện mức độ nhẵn của bề mặt sau gia công.
Dung sai gia công là gì?
Dung sai gia công là phạm vi sai lệch kích thước cho phép so với kích thước danh nghĩa trên bản vẽ.
Ví dụ, kích thước Ø20 ±0,02 mm nghĩa là chi tiết có kích thước từ 19,98 đến 20,02 mm vẫn đạt yêu cầu.
Dung sai càng nhỏ thì yêu cầu về độ chính xác càng cao. Khả năng đạt dung sai còn phụ thuộc vào phương pháp gia công, máy móc, dao cụ, gá đặt và vật liệu.
Độ nhám bề mặt là gì?
Độ nhám bề mặt thể hiện mức độ gồ ghề rất nhỏ còn lại trên bề mặt sau khi tiện, phay, khoan, mài…
Thông số thường gặp là Ra, có đơn vị micromet (µm). Thông thường, Ra càng nhỏ thì bề mặt càng mịn. Độ nhám thực tế chịu ảnh hưởng bởi phương pháp gia công, dao cụ, chế độ cắt, vật liệu và điều kiện làm mát.
Dung sai và độ nhám có giống nhau không?
Dung sai và độ nhám không giống nhau. Dung sai liên quan đến độ chính xác kích thước, còn độ nhám liên quan đến chất lượng bề mặt.
Vì vậy, một chi tiết có thể đúng kích thước nhưng bề mặt chưa đủ mịn, hoặc bề mặt rất mịn nhưng kích thước vẫn nằm ngoài dung sai cho phép.
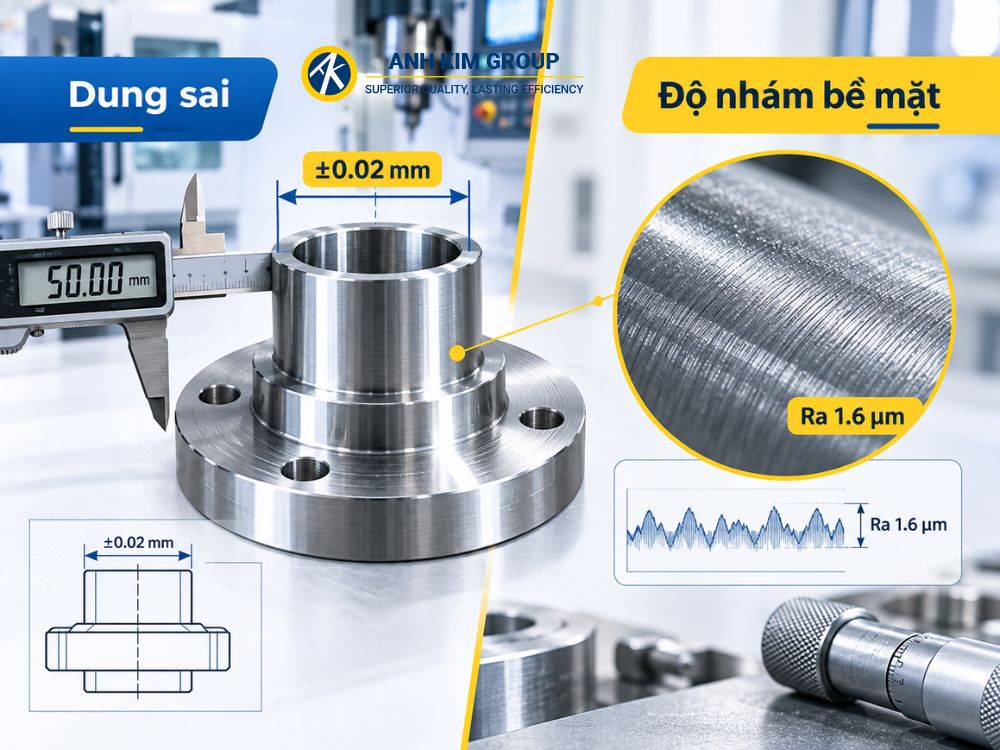
Dung sai và độ nhám dùng để đánh giá chất lượng chi tiết
Dung sai phổ biến của từng phương pháp gia công
Khả năng đạt được một mức dung sai nhất định phụ thuộc nhiều vào đặc tính của từng quá trình gia công. Một số phương pháp có độ chính xác cao hơn những phương pháp khác và có khả năng kiểm soát kích thước tốt hơn trong quá trình chế tạo.
Hầu hết các phương pháp gia công cơ khí có thể đạt mức dung sai khá nhỏ trong điều kiện phù hợp. Trong đó, nhiều nguyên công có khả năng đạt dung sai khoảng ±0,05 mm (±0,002 in) hoặc nhỏ hơn. Ngược lại, một số phương pháp tạo phôi như đúc khuôn cát thường có độ chính xác thấp hơn và miền dung sai lớn hơn đáng kể so với các phương pháp gia công cắt gọt.
Bảng dưới đây thể hiện mức dung sai điển hình của một số phương pháp gia công, giúp người đọc có cơ sở tham khảo khi lựa chọn quy trình phù hợp với yêu cầu của chi tiết.

Dung sai đạt được còn phụ thuộc vào khả năng của từng nguyên công cụ thể và kích thước của chi tiết. Với các chi tiết có kích thước lớn hơn, miền dung sai cho phép thường cũng cần được xem xét tương ứng. Vì vậy, các giá trị trong bảng chỉ nên được sử dụng như mức tham khảo cho các chi tiết có kích thước và điều kiện gia công thông dụng.
Ngoài phương pháp gia công, độ chính xác thực tế còn có thể chịu ảnh hưởng bởi máy móc, dao cụ, độ cứng vững của hệ thống, phương pháp gá đặt và chế độ cắt.
Độ nhám bề mặt phổ biến của từng phương pháp gia công
Bên cạnh dung sai kích thước, quá trình gia công còn ảnh hưởng trực tiếp đến độ nhám và chất lượng bề mặt của chi tiết. Mỗi phương pháp có khả năng tạo ra mức độ hoàn thiện bề mặt khác nhau, tùy thuộc vào đặc điểm của quá trình, dụng cụ cắt và điều kiện gia công.
Nhìn chung, khi yêu cầu chất lượng bề mặt càng cao thì chi phí gia công cũng có xu hướng tăng. Nguyên nhân là quá trình sản xuất có thể cần thêm các nguyên công hoàn thiện, thời gian gia công dài hơn hoặc sử dụng thiết bị và dụng cụ chuyên dụng để đạt được mức độ nhẵn bề mặt mong muốn.
Một số phương pháp thường được sử dụng để cải thiện chất lượng bề mặt gồm mài, mài giũa, chà nhám, đánh bóng và gia công siêu tinh. Những nguyên công này có khả năng tạo bề mặt đồng đều và độ nhám thấp hơn so với nhiều phương pháp gia công thô hoặc bán tinh.
Bảng dưới đây thể hiện mức độ nhám bề mặt tham khảo có thể đạt được từ các phương pháp gia công khác nhau.


Các giá trị độ nhám trong bảng mang tính tham khảo. Kết quả thực tế còn phụ thuộc vào vật liệu gia công, tình trạng dao cụ, lượng chạy dao, tốc độ cắt, độ cứng vững, khả năng thoát phoi và điều kiện làm mát trong quá trình gia công.
Những yếu tố ảnh hưởng đến dung sai và độ nhám bề mặt
Dung sai và độ nhám đạt được trong thực tế không chỉ phụ thuộc vào phương pháp gia công mà còn chịu ảnh hưởng bởi nhiều yếu tố trong quá trình cắt gọt.
- Dao cụ: Hình học lưỡi cắt, độ sắc, độ mòn và độ đảo của dao ảnh hưởng trực tiếp đến độ chính xác và chất lượng bề mặt. Dao bị mòn hoặc lắp không đồng tâm có thể làm tăng sai số và để lại vết gia công rõ hơn.
- Chế độ cắt: Tốc độ cắt, lượng chạy dao và chiều sâu cắt cần được lựa chọn phù hợp. Đặc biệt, lượng chạy dao có ảnh hưởng đáng kể đến độ nhám bề mặt trong nhiều nguyên công tiện và phay.
- Độ cứng vững của hệ thống: Máy, dao, holder, đồ gá và phôi cần đủ cứng vững. Rung động hoặc gá kẹp không ổn định có thể làm sai lệch kích thước và giảm chất lượng bề mặt.
- Vật liệu gia công: Thép, inox, nhôm, gang và các vật liệu khác có đặc tính cắt, độ cứng và khả năng tạo phoi khác nhau nên kết quả gia công cũng không giống nhau.
- Làm mát và thoát phoi: Dung dịch cắt gọt phù hợp giúp giảm nhiệt, ma sát và hỗ trợ thoát phoi. Nếu phoi không được loại bỏ tốt, phoi có thể bị cắt lại hoặc làm xước bề mặt chi tiết.
Vì vậy, để đạt dung sai và độ nhám yêu cầu cần kiểm soát đồng thời dao cụ, chế độ cắt, độ cứng vững, vật liệu và điều kiện làm mát trong suốt quá trình gia công.
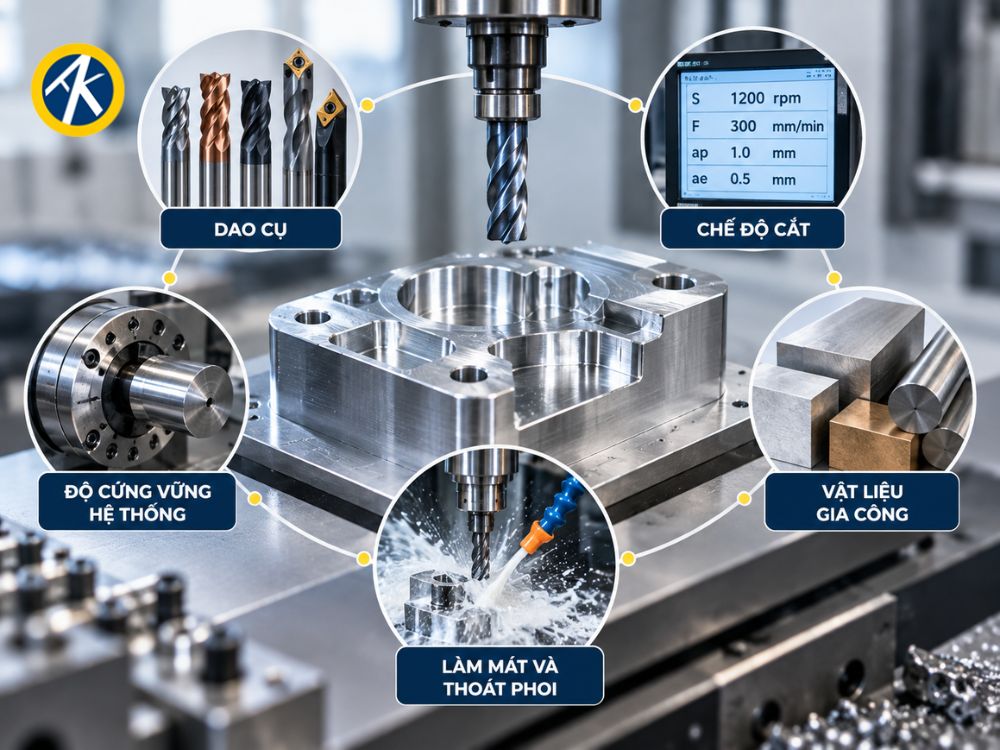
Những yếu tố ảnh hưởng đến dung sai và độ nhám trong quá trình gia công
Cách cải thiện dung sai và độ nhám khi gia công
Để cải thiện độ chính xác kích thước và chất lượng bề mặt, cần kiểm soát tốt toàn bộ quá trình từ lựa chọn dao đến thiết lập chế độ cắt. Một số lưu ý quan trọng gồm:
- Chọn dao cụ phù hợp: Sử dụng loại dao, hình học lưỡi cắt và vật liệu dao phù hợp với vật liệu phôi và nguyên công gia công.
- Thiết lập chế độ cắt hợp lý: Điều chỉnh tốc độ cắt, lượng chạy dao và chiều sâu cắt theo khuyến nghị của dao cụ và điều kiện thực tế.
- Kiểm soát độ đảo và gá đặt: Dao, holder và phôi cần được lắp chắc chắn, đồng tâm và hạn chế rung động trong quá trình cắt.
- Tách gia công thô và tinh khi cần: Gia công thô giúp loại bỏ lượng dư, trong khi nguyên công tinh sử dụng lượng cắt nhỏ hơn để đạt kích thước và bề mặt yêu cầu.
- Kiểm tra tình trạng dao: Dao bị mòn hoặc sứt mẻ có thể làm tăng sai số và giảm chất lượng bề mặt, vì vậy cần thay dao đúng thời điểm.
- Đảm bảo làm mát và thoát phoi: Hạn chế nhiệt tích tụ, bám phoi và phoi cắt lại trên bề mặt chi tiết.
Ngoài ra, nên kiểm tra kích thước và độ nhám trong quá trình gia công để kịp thời điều chỉnh thông số khi có sai lệch, đặc biệt với các chi tiết yêu cầu độ chính xác cao.
Nếu bạn đang tìm kiếm dao cụ CNC phù hợp cho từng vật liệu và yêu cầu gia công, có thể tham khảo các sản phẩm tại CNC Ánh Kim. Ánh Kim cung cấp đa dạng dao phay, dao tiện, mảnh insert, mũi khoan và nhiều dòng dụng cụ cắt gọt khác, đồng thời hỗ trợ tư vấn lựa chọn dao và thông số gia công phù hợp với nhu cầu thực tế.
Thông tin liên hệ:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Download Catalogue: https://cncanhkim.com/download-catalogue/
Cách lựa chọn dung sai và độ nhám phù hợp
Dung sai và độ nhám không nên được lựa chọn theo hướng càng nhỏ càng tốt, mà cần phù hợp với chức năng làm việc, yêu cầu lắp ghép và điều kiện gia công thực tế của chi tiết.
Đối với các bề mặt lắp ghép, trượt, làm kín hoặc yêu cầu độ chính xác cao, dung sai thường cần được kiểm soát chặt và độ nhám thấp hơn. Trong khi đó, những bề mặt không tham gia trực tiếp vào chức năng làm việc có thể áp dụng yêu cầu thấp hơn để tránh làm tăng thời gian và chi phí gia công không cần thiết.
Khi lựa chọn, nên xem xét đồng thời bản vẽ kỹ thuật, chức năng của bề mặt, vật liệu, phương pháp gia công và khả năng của máy móc – dao cụ. Với các chi tiết yêu cầu độ chính xác cao, có thể cần kết hợp nhiều nguyên công như gia công thô, gia công tinh, doa hoặc mài để đạt dung sai và độ nhám mong muốn.
Vì vậy, mức dung sai và độ nhám phù hợp là mức đáp ứng đúng yêu cầu kỹ thuật của chi tiết với quy trình gia công hợp lý, thay vì đặt yêu cầu quá cao cho mọi bề mặt.

Như vậy dung sai và độ nhám bề mặt là hai yếu tố quan trọng để đánh giá độ chính xác và chất lượng của chi tiết gia công. Mỗi phương pháp như tiện, phay, khoan, doa hay mài sẽ có khả năng đạt mức dung sai và độ nhám khác nhau. Vì vậy, các giá trị trong bảng nên được xem là mức tham khảo và cần kết hợp với vật liệu, máy móc, dao cụ, chế độ cắt cũng như yêu cầu kỹ thuật thực tế của từng chi tiết để lựa chọn phương án gia công phù hợp.