
Lựa chọn đúng mũi khoan giúp quá trình khoan ổn định, thoát phoi tốt, hạn chế mòn hoặc gãy dao và cải thiện chất lượng lỗ gia công. Tuy nhiên, mỗi loại vật liệu, đường kính và chiều sâu lỗ lại yêu cầu loại mũi khoan khác nhau. Trong bài viết này, CNC Ánh Kim sẽ giúp bạn tìm hiểu các tiêu chí quan trọng để lựa chọn mũi khoan phù hợp với từng nhu cầu gia công.
Những yếu tố cần xác định trước khi chọn mũi khoan
Trước khi lựa chọn mũi khoan, cần xác định rõ điều kiện gia công thực tế để tránh chọn sai loại dao hoặc thông số không phù hợp.
Vật liệu gia công
Thép, inox, gang, nhôm hay đồng có đặc tính cắt gọt khác nhau. Vì vậy, vật liệu phôi sẽ ảnh hưởng đến việc lựa chọn vật liệu mũi khoan, hình học lưỡi cắt và lớp phủ phù hợp.
Đường kính và chiều sâu lỗ
Đường kính quyết định kích thước mũi khoan, trong khi chiều sâu lỗ ảnh hưởng trực tiếp đến khả năng thoát phoi và làm mát. Với lỗ sâu, cần đặc biệt chú ý đến tỷ lệ chiều sâu so với đường kính và phương pháp cấp dung dịch tưới nguội.
Yêu cầu về độ chính xác của lỗ
Nếu lỗ có yêu cầu cao về kích thước, độ thẳng hoặc chất lượng bề mặt, cần lựa chọn mũi khoan có độ ổn định tốt và thiết lập chế độ cắt phù hợp. Trong một số trường hợp, sau bước khoan còn cần doa hoặc các nguyên công hoàn thiện khác.
Điều kiện máy và độ cứng vững
Công suất máy, độ cứng vững của trục chính, gá kẹp và khả năng kiểm soát rung đều ảnh hưởng đến hiệu quả khoan. Mũi khoan carbide thường phát huy tốt trên hệ thống có độ ổn định cao, trong khi các điều kiện gia công kém cứng vững cần lựa chọn thận trọng hơn.
Khả năng làm mát và thoát phoi
Dung dịch tưới nguội giúp giảm nhiệt, hỗ trợ bôi trơn và đưa phoi ra khỏi vùng cắt. Khi khoan lỗ sâu hoặc gia công vật liệu khó cắt, khả năng thoát phoi và làm mát càng trở thành yếu tố quan trọng khi lựa chọn mũi khoan.
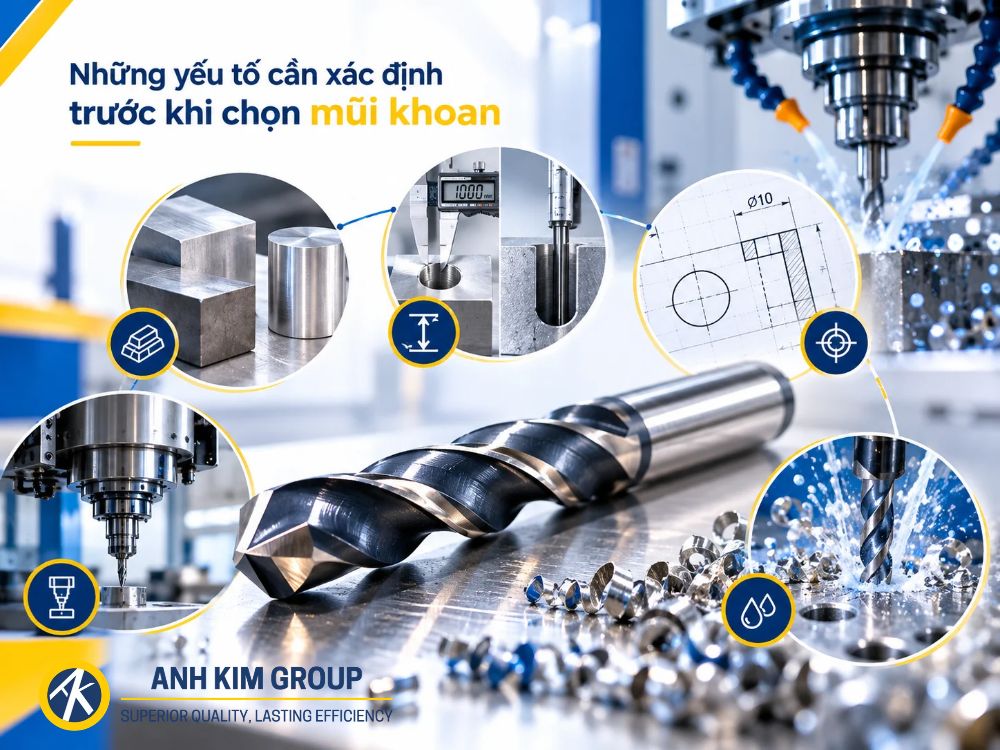
Cần xác định các yếu tố quan trọng khi lựa chọn mũi khoan
Chọn mũi khoan theo vật liệu chế tạo
Vật liệu chế tạo mũi khoan ảnh hưởng trực tiếp đến độ cứng, khả năng chịu nhiệt, chống mài mòn và điều kiện gia công phù hợp. Các dòng phổ biến hiện nay gồm HSS, HSS-Co và carbide; ngoài ra, bề mặt mũi khoan có thể được phủ TiN, TiCN, TiAlN/AlTiN hoặc các lớp phủ chuyên dụng để tăng khả năng làm việc.
Mũi khoan HSS
HSS (High Speed Steel – thép gió) có độ dẻo dai tốt, ít nhạy với rung động và phù hợp với nhiều công việc khoan thông dụng. Trong đó, HSS-R thường được tạo hình bằng phương pháp cán, còn HSS-G được mài chính xác hơn, giúp cải thiện độ chính xác hình học của lưỡi cắt.
Mũi khoan HSS-Co
HSS-Co là thép gió có bổ sung cobalt, thường gặp các loại khoảng 5% hoặc 8% Co. Vật liệu này có khả năng duy trì độ cứng ở nhiệt độ cao tốt hơn HSS thông thường, phù hợp khi khoan thép hợp kim, inox hoặc các ứng dụng sinh nhiệt lớn.
Mũi khoan carbide
Carbide có độ cứng và khả năng chống mài mòn cao hơn HSS, cho phép làm việc ở tốc độ cắt cao trong điều kiện máy và gá đặt đủ cứng vững. Đây là lựa chọn phổ biến trên máy CNC khi cần năng suất và độ ổn định cao. OSG cũng ghi nhận micrograin carbide có độ cứng và khả năng chống mài mòn cao hơn HSS.
>> Xem và chọn mua các mũi khoan hợp kim chất lượng cao thương hiệu DIAK, Echain tại đây
Lựa chọn lớp phủ mũi khoan
Ngoài vật liệu nền, lớp phủ cũng ảnh hưởng đến tuổi thọ và khả năng chịu nhiệt của mũi khoan. Một số lớp phủ phổ biến gồm TiN, TiCN, TiAlN và AlTiN. TiCN thường được sử dụng khi cần tăng khả năng chống mài mòn, trong khi TiAlN/AlTiN phù hợp với các điều kiện cắt có nhiệt độ cao hơn. Tuy nhiên, hiệu quả của từng lớp phủ còn phụ thuộc vật liệu phôi, tốc độ cắt, chế độ làm mát và khuyến nghị của nhà sản xuất.
Vì vậy, không nên lựa chọn mũi khoan chỉ dựa vào tên vật liệu hoặc lớp phủ. Cần kết hợp với vật liệu gia công, độ cứng phôi, chiều sâu lỗ và điều kiện máy để lựa chọn phù hợp.
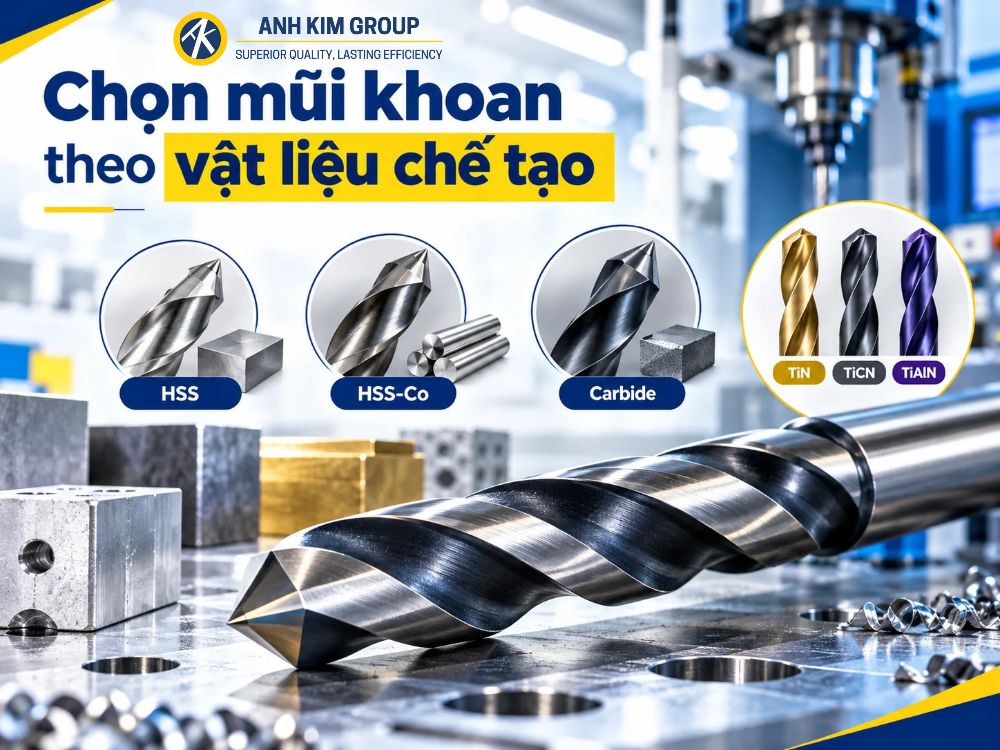
Chọn mũi khoan cần dựa trên vật liệu gia công, độ cứng, chiều sâu lỗ và điều kiện máy.
Chọn mũi khoan theo vật liệu gia công
Mỗi loại vật liệu có độ cứng, độ dẻo, khả năng sinh nhiệt và tạo phoi khác nhau, vì vậy không nên sử dụng cùng một loại mũi khoan cho mọi trường hợp. Khi gia công kim loại, cần lựa chọn mũi khoan có vật liệu, hình học lưỡi cắt và lớp phủ phù hợp với đặc tính của phôi.
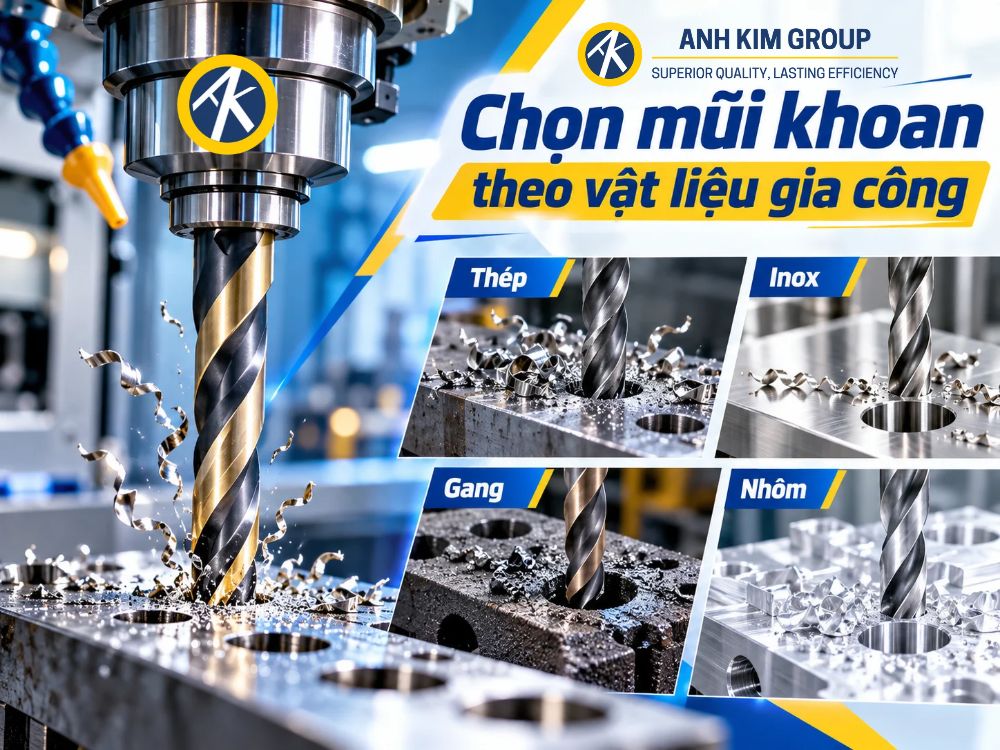
Dựa vào vật liệu gia công để chọn mũi khoan phù hợp
Khoan thép
Với thép carbon và thép hợp kim có độ cứng vừa, có thể sử dụng mũi khoan HSS, HSS-Co hoặc carbide tùy yêu cầu về tốc độ và năng suất. Khi độ cứng vật liệu tăng, nên ưu tiên mũi có khả năng chịu nhiệt và chống mài mòn tốt hơn.
Khoan inox
Inox có độ dẻo và khả năng biến cứng khi gia công, đồng thời sinh nhiệt tương đối lớn. Vì vậy, nên ưu tiên mũi HSS-Co hoặc carbide có hình học cắt phù hợp, kết hợp chế độ cắt ổn định và làm mát hiệu quả để hạn chế mòn dao.
Khoan gang
Gang thường tạo phoi ngắn và có tính mài mòn cao. Mũi carbide hoặc các dòng mũi có khả năng chống mài mòn tốt thường phù hợp với gia công CNC. Một số loại gang có thể được khoan khô tùy theo dụng cụ và điều kiện gia công.
Khoan nhôm và kim loại màu
Nhôm tương đối mềm nhưng dễ bám dính lên lưỡi cắt. Vì vậy, nên chọn mũi khoan có rãnh thoát phoi tốt, lưỡi cắt sắc và bề mặt phù hợp để hạn chế bám phoi. Với đồng hoặc các kim loại màu khác, cần tiếp tục điều chỉnh hình học và chế độ cắt theo đặc tính từng vật liệu.
Như vậy, vật liệu phôi là một trong những tiêu chí quan trọng nhất khi chọn mũi khoan. Sau khi xác định vật liệu gia công, cần kết hợp thêm đường kính, chiều sâu lỗ và điều kiện máy để lựa chọn chính xác hơn.
Góc mũi khoan và lớp phủ ảnh hưởng như thế nào?
Góc đỉnh mũi khoan ảnh hưởng đến khả năng định tâm, lực cắt và cách mũi tiếp xúc với vật liệu. Các góc phổ biến thường nằm khoảng 118°–140°, nhưng lựa chọn cụ thể cần dựa trên vật liệu gia công và thiết kế của từng dòng mũi. Một số mũi carbide CNC hiện nay sử dụng góc khoảng 140° để tăng độ ổn định khi khoan.
Bên cạnh hình học mũi, lớp phủ như TiN, TiCN, TiAlN/AlTiN giúp tăng khả năng chống mài mòn, chịu nhiệt và giảm ma sát trong quá trình cắt. Tuy nhiên, không có một loại lớp phủ phù hợp cho mọi vật liệu; cần đối chiếu với vật liệu phôi, chế độ cắt và khuyến nghị của nhà sản xuất.
Chọn mũi khoan theo đường kính và chiều sâu lỗ
Đường kính mũi khoan cần phù hợp với kích thước lỗ yêu cầu, trong khi chiều sâu lỗ quyết định chiều dài làm việc và khả năng thoát phoi của mũi. Khi chiều sâu tăng, độ cứng vững của dụng cụ giảm và nguy cơ kẹt phoi, rung hoặc tăng nhiệt cũng cao hơn.
Vì vậy, nên quan tâm đến tỷ lệ chiều sâu lỗ so với đường kính mũi (L/D). Với lỗ nông có thể sử dụng mũi tiêu chuẩn, còn khi khoan sâu cần ưu tiên mũi có chiều dài làm việc phù hợp, rãnh thoát phoi tốt và hệ thống làm mát hiệu quả. Nhiều dòng mũi CNC cũng được phân loại trực tiếp theo tỷ lệ chiều dài sử dụng/đường kính để người dùng lựa chọn đúng ứng dụng.
Không nên chọn mũi quá dài so với chiều sâu cần khoan vì chiều dài dư có thể làm giảm độ cứng vững và tăng rung trong quá trình gia công.
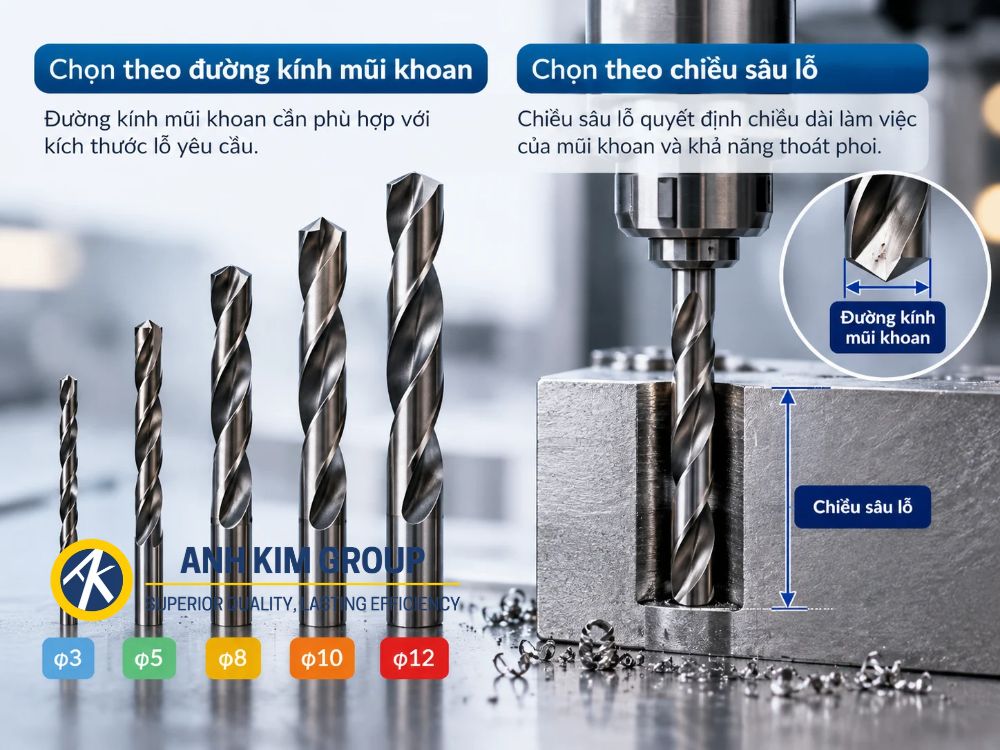
Một số kinh nghiệm khi chọn mũi khoan theo đường kính và chiều sâu lỗ
Dấu hiệu cho thấy mũi khoan chưa phù hợp
Trong quá trình gia công, một số biểu hiện bất thường có thể cho thấy mũi khoan chưa phù hợp với vật liệu, điều kiện máy hoặc chế độ cắt đang sử dụng.
- Mũi khoan nhanh mòn hoặc bị mẻ: Có thể do vật liệu dao, lớp phủ hoặc thông số cắt chưa phù hợp với vật liệu gia công.
- Phoi thoát kém hoặc bị kẹt: Thường liên quan đến hình dạng rãnh thoát phoi, chiều sâu lỗ, lượng tiến hoặc khả năng làm mát.
- Lỗ bị lệch tâm hoặc sai kích thước: Có thể xuất phát từ mũi quá dài, độ cứng vững thấp, gá kẹp chưa chắc chắn hoặc mũi không phù hợp với yêu cầu gia công.
- Xuất hiện ba via lớn: Có thể liên quan đến tình trạng mòn của lưỡi cắt, hình học mũi hoặc chế độ cắt chưa hợp lý.
- Mũi khoan nóng bất thường: Nhiệt độ tăng cao có thể do tốc độ cắt, lượng tiến, ma sát hoặc khả năng làm mát chưa phù hợp.
- Bề mặt thành lỗ kém: Các vết xước, rung hoặc bề mặt không đồng đều là dấu hiệu cần kiểm tra lại dụng cụ, độ cứng vững và thông số gia công.
Khi xuất hiện các dấu hiệu trên, không nên chỉ thay mũi khoan mới mà cần kiểm tra đồng thời vật liệu dao, hình học mũi, chế độ cắt, gá kẹp và hệ thống làm mát để xác định đúng nguyên nhân.
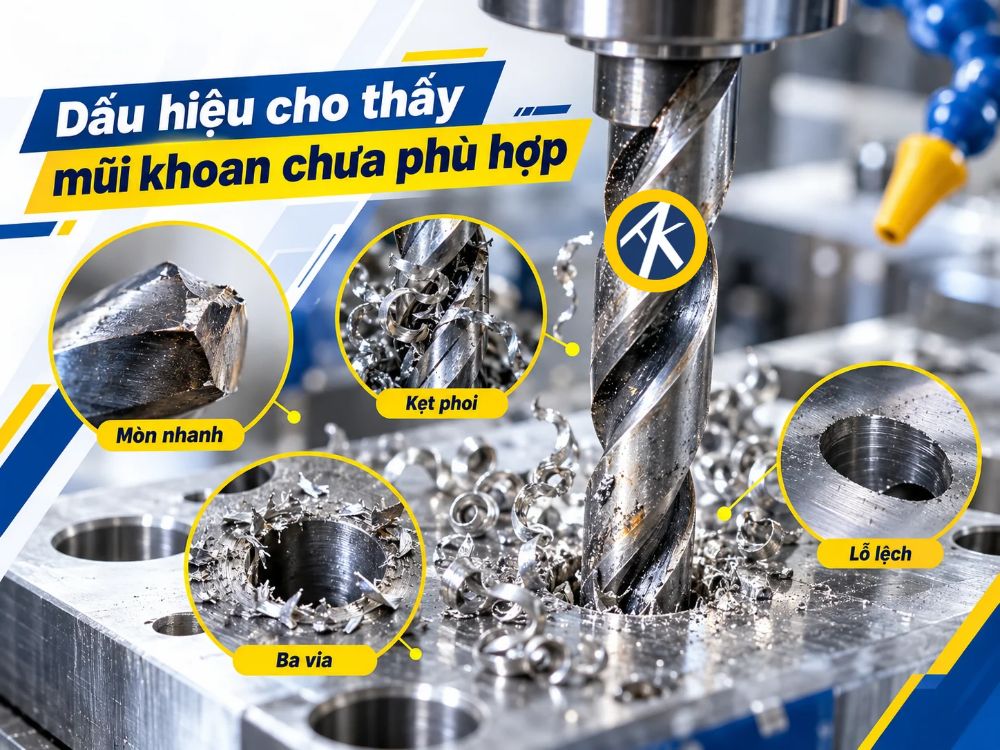
Các dấu hiệu cần chú ý cho thấy mũi khoan lựa chọn chưa phù hợp
Bảng gợi ý lựa chọn mũi khoan theo nhu cầu gia công
Bảng dưới đây mang tính tham khảo nhanh. Khi lựa chọn thực tế, vẫn cần đối chiếu với độ cứng vật liệu, chiều sâu lỗ, điều kiện máy và khuyến nghị của nhà sản xuất.
|
Nhu cầu gia công |
Mũi khoan gợi ý |
Lưu ý khi lựa chọn |
|
Khoan thép thông thường |
HSS, HSS-Co, carbide |
Chọn theo độ cứng vật liệu và yêu cầu năng suất |
|
Khoan inox |
HSS-Co, carbide |
Ưu tiên khả năng chịu nhiệt, chống mài mòn và làm mát tốt |
|
Khoan gang |
Carbide hoặc mũi chống mài mòn tốt |
Chú ý tính mài mòn và khả năng thoát phoi |
|
Khoan nhôm |
HSS hoặc carbide có lưỡi cắt sắc |
Ưu tiên rãnh thoát phoi tốt, hạn chế bám dính |
|
Khoan tốc độ cao trên máy CNC |
Carbide |
Máy và gá kẹp cần có độ cứng vững tốt |
|
Khoan lỗ sâu |
Mũi chuyên dụng theo tỷ lệ L/D |
Cần kiểm soát thoát phoi và tưới nguội |
|
Khoan đường kính lớn |
Mũi khoan gắn mảnh hoặc mũi phù hợp kích thước lớn |
Kiểm tra công suất máy và độ ổn định khi gia công |
|
Khoan yêu cầu độ chính xác cao |
Mũi có hình học ổn định, độ chính xác cao |
Có thể cần doa hoặc nguyên công hoàn thiện sau khoan |
Lưu ý: Bảng trên chỉ giúp khoanh vùng loại mũi phù hợp. Để lựa chọn chính xác hơn, cần kết hợp thêm đường kính, chiều sâu lỗ, lớp phủ, chế độ cắt và điều kiện vận hành thực tế.
Một số lưu ý khi sử dụng mũi khoan
Sau khi lựa chọn đúng loại mũi khoan, cách gá lắp và vận hành cũng ảnh hưởng lớn đến chất lượng lỗ và tuổi thọ dụng cụ.
- Lắp mũi khoan chắc chắn: Mũi cần được kẹp chặt trong đầu kẹp hoặc holder để hạn chế rung, lệch tâm và nguy cơ gãy trong quá trình gia công.
- Đảm bảo độ đồng tâm: Mũi khoan cần quay ổn định, đúng tâm và đúng hướng so với bề mặt gia công để hạn chế lỗ bị lệch hoặc sai kích thước.
- Cố định phôi chắc chắn: Phôi cần được gá kẹp ổn định trước khi khoan, vừa giúp tăng độ chính xác vừa đảm bảo an toàn.
- Làm mát phù hợp: Với các vật liệu sinh nhiệt lớn hoặc khi khoan ở tốc độ cao, dung dịch tưới nguội giúp giảm nhiệt, hỗ trợ bôi trơn và kéo dài tuổi thọ mũi.
- Thiết lập chế độ cắt hợp lý: Tốc độ trục chính và lượng tiến cần phù hợp với vật liệu phôi, đường kính mũi và loại dụng cụ đang sử dụng.
- Chú ý khả năng thoát phoi: Khi khoan lỗ sâu, cần đảm bảo phoi được đưa ra khỏi vùng cắt để tránh kẹt phoi, tăng nhiệt và làm hỏng mũi khoan.
Thực hiện đúng các lưu ý trên sẽ giúp quá trình khoan ổn định hơn, giảm hao mòn dụng cụ và cải thiện chất lượng lỗ gia công.
Như vậy, việc lựa chọn mũi khoan phù hợp cần dựa trên nhiều yếu tố như vật liệu gia công, đường kính và chiều sâu lỗ, yêu cầu độ chính xác, điều kiện máy và khả năng làm mát. Khi lựa chọn đúng dụng cụ, quá trình khoan sẽ ổn định hơn, đồng thời giúp hạn chế mòn dao, gãy dao và cải thiện chất lượng lỗ gia công.
Tại CNC Ánh Kim, chúng tôi cung cấp đa dạng các dòng mũi khoan, mũi khoan gắn mảnh, insert khoan và nhiều loại dao cụ cắt gọt phục vụ gia công CNC. Danh mục sản phẩm có nhiều quy cách để đáp ứng các nhu cầu gia công khác nhau.
Bên cạnh đó, đội ngũ kỹ thuật CNC Ánh Kim sẵn sàng hỗ trợ tra mã, lựa chọn mũi khoan và tư vấn dụng cụ theo vật liệu, kích thước lỗ cũng như điều kiện gia công thực tế.
Thông tin liên hệ:
- Địa chỉ: 1737/7/3/20 Quốc Lộ 1A, KP2, P.Tân Thới Hiệp, TP.HCM
- Hotline/ Zalo: 0886113609
- Website: https://cncanhkim.com/
- Danh mục sản phẩm dao phay hợp kim: https://cncanhkim.com/danh-muc/dao-phay-hop-kim/