
Lọc cặn dầu cắt gọt là bước cần thiết để loại bỏ phoi kim loại, hạt mài và tạp chất phát sinh trong quá trình vận hành máy CNC. Lựa chọn phương pháp lọc phù hợp, kết hợp vệ sinh bồn và theo dõi dung dịch, giúp xưởng duy trì điều kiện gia công ổn định, hạn chế sự cố do cặn tích tụ. Hôm nay CNC Ánh Kim sẽ giới thiệu những phương pháp lọc dầu phù hợp với nhu cầu gia công, cũng như hỗ trợ test dầu miễn phí cho quý khách hàng trải nghiệm.
Dầu cắt gọt bị bẩn ảnh hưởng thế nào đến gia công CNC?
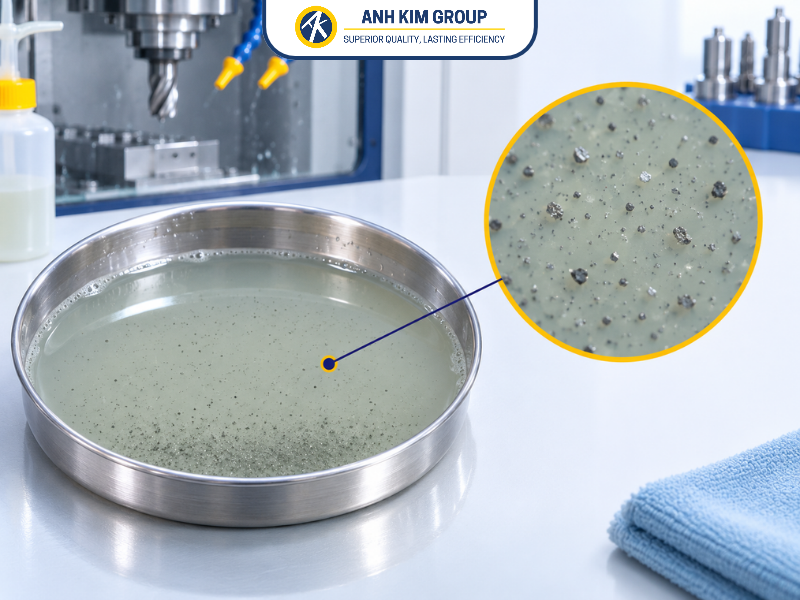
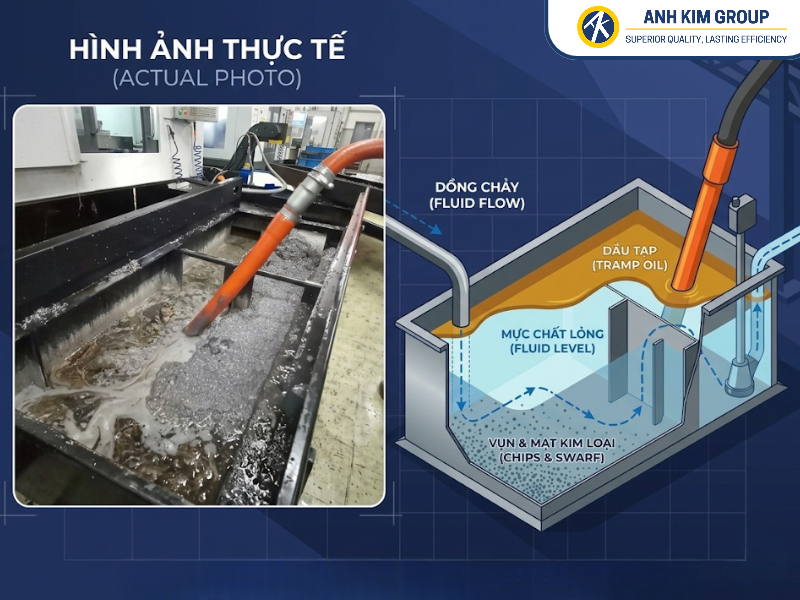
Trong quá trình tiện, phay, khoan hoặc mài, dòng dầu tưới nguội sẽ cuốn phoi và các hạt vật liệu từ vùng cắt về bồn chứa. Những cặn lớn sẽ được giữ lại tại giỏ thu phoi, phần cặn nhỏ sẽ đi qua bộ lọc hoặc lắng xuống đáy nồi.
Cặn gia công trong dầu cắt gọt chủ yếu hình thành từ phoi vụn, bụi kim loại và hạt mài. Ngoài ra, bụi môi trường, chất bẩn trên phôi và cặn tồn dư trong đường dẫn cũng có thể đi vào hệ thống. Khi theo dòng dung dịch trở lại vùng cắt, các hạt rắn sẽ gây trầy xước bề mặt gia công. Với nguyên công tinh, tình trạng này khiến chất lượng bề mặt khó duy trì đồng đều, làm tăng công đoạn kiểm tra hoặc xử lý lại sản phẩm.
Bên cạnh đó, nếu cặn to tích tụ nhiều sẽ gây nghẹt lướt hút, đường dẫn và vòi tưới. Khi lưu lượng dung dịch giảm, khả năng cấp dầu đến vị trí gia công bị ảnh hưởng, khiến việc làm mát và cuốn phoi kém hiệu quả hơn. Lớp bùn lắng dưới đáy bồn còn gây khó khăn cho công tác vệ sinh. Những khu vực ít lưu thông, chứa nhiều chất bẩn cần được kiểm tra khi dung dịch xuất hiện mùi hoặc dấu hiệu bất thường.
Các phương pháp lọc cặn dầu cắt gọt phổ biến
Phương pháp phù hợp phụ thuộc vào vật liệu gia công, đặc tính cặn, lưu lượng tuần hoàn và yêu cầu của máy. Xưởng có thể sử dụng một công đoạn lọc hoặc kết hợp nhiều phương pháp để tăng cường hiệu quả.
Lọc bằng lưới và túi lọc
Lưới lọc giữ lại những hạt cặn lớn hơn kích thước khe lưới khi dung dịch dầu chảy qua. Bộ phận này thường được bố trí ở đường hồi hoặc khu vực thu phoi, giúp hạn chế phoi lớn đi sâu vào hệ thống.
Ưu điểm là dễ kiểm tra, thuận tiện việc thay thế và có thể bổ sung vào một số hệ thống máy CNC hiện có. Tuy nhiên, cặn tích tụ đầy sẽ làm tăng sức cản dòng chảy, do đó cần vệ sinh thường xuyên để tránh ảnh hưởng đến quá trình vận hành. Lựa chọn túi lọc dầu cần phù hợp với lưu lượng, tải cặn và khả năng làm việc của cụm bơm.
Lọc bằng giấy lọc
Phương pháp này cho dung dịch đi qua giấy hoặc vật liệu lọc chuyên dụng để giữ lại hạt rắn. Với thiết bị dùng cuộn lọc, phần vật liệu đã bám cặn được chuyển đi để đưa phần mới vào làm việc.
Giấy lọc có thể xử lý cả hạt có từ tính và không có từ tính, tuỳ đặc tính vật liệu cùng cấu tạo thiết bị. Vì vậy, phương pháp này phù hợp để cân nhắc khi dung dịch chứa nhiều nhóm tạp chất khác nhau. Hiệu quả vận hành phụ thuộc vào khả năng giữ hạt, diện tích lọc và tốc độ dung dịch đi qua. Nếu lượng cặn đầu vào quá lớn, giấy có thể nhanh nghẹt và làm tăng chi phí vật tư.
Tách cặn bằng bộ lọc từ tính
Bộ lọc từ tính sử dụng nam châm để thu hút giữ các hạt có khả năng bị hút trong dòng dung dịch. Đây là phương án đáng cân nhắc khi cặn phát sinh chứa nhiều hạt sắt từ.
Trong hệ thống nhiều cấp, bộ tách từ có thể được bố trí trước công đoạn lọc bằng giấy. Cách kết hợp này giúp giảm lượng cặn có từ tính đi tới giấy lọc và hỗ trợ giảm tiêu hao vật tư. Tuy nhiên phương pháp này không phù hợp với mọi loại phoi, các hạt nhôm, đồng hoặc tạp chất không có từ tính vẫn cần công đoạn lọc bổ sung.
Trong quá trình sử dụng, cần kiểm tra bộ phận thu cặn và cơ cấu cặn. Nếu bùn kim loại bám quá nhiều, khả năng thu giữ và thải cặn có thể bị ảnh hưởng. Việc lựa chọn thiết bị cũng cần tính đến lưu lượng thực tế của hệ thống.
Lọc bằng phương pháp ly tâm
Thiết bị ly tâm tạo chuyển đổi quay để phân tách hạt rắn khỏi dung dịch dựa trên sự khác biệt về khối lượng riêng. Một số hệ thống kết hợp giữ tạp chất lớn trước khi đưa dung dịch chứa cặn nhỏ vào bộ phận ly tâm.
Phương pháp này có thể được cân nhắc cho ứng dụng phát sinh cặn mịn hoặc cần giảm sử dụng vật liệu lọc tiêu hao. Tuy nhiên, kết quả phụ thuộc vào kích thước hạt, độ nhớt dung dịch, lưu lượng và thiết kế thiết bị.
Những lưu ý khi lọc cặn và vệ sinh bồn dầu cắt gọt
Phoi còn sót ở đáy bồn hoặc đường hồi có thể bị cuốn trở lại khi máy chạy. Vì vậy, xưởng nên kết hợp lọc cặn với vệ sinh bồn và kiểm tra dung dịch.
- Xác định nguyên nhân dầu bị bẩn. Phân biệt phoi, cặn rắn, dầu bôi trơn rò rỉ và dấu hiệu dung dịch xuống cấp.
- Chọn cấp lọc phù hợp. Căn cứ vào loại cặn, lưu lượng và yêu cầu máy
- Vệ sinh nơi dễ đọng cặn. Làm sạch đáy bồn, vách ngăn, đường hồi và giỏ thu phoi
- Kiểm tra dầu sau lọc. Với dầu pha nước, theo dõi nồng độ pH, mùi và bọt
- Lên lịch vệ sinh. Dựa vào số giờ máy chạy, lượng phoi và mức độ tích tụ cặn
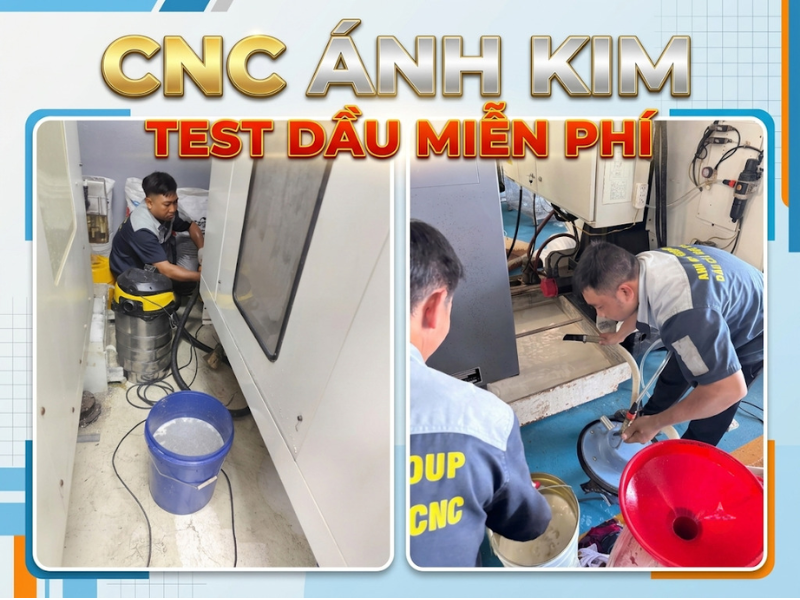
Khi hệ thống xuất hiện nhiều cặn, dầu nhanh bẩn hoặc chất lượng dung dịch thiếu ổn định, việc khảo sát thực tế giúp xác định hướng xử lý phù hợp. Nếu xưởng cơ khí không có kinh nghiệm trong việc lọc dầu sau gia công, CNC Ánh Kim đồng hành cùng khách hàng trong quá trình lọc dầu và hướng dẫn khách hàng trong lựa chọn dầu và chăm sóc hệ thống theo nhu cầu gia công, các dịch vụ mà chúng tôi hỗ trợ trong quá trình bán dầu cắt gọt:
- Vệ sinh, lọc cặn dầu miễn phí tại xưởng khách hàng
- Test dầu miễn phí để đánh giá khả năng đáp ứng trong điều kiện gia công thực tế.
- Tư vấn kỹ thuật tối ưu tỷ lệ pha và điều kiện vận hành theo dòng dầu, vật liệu và nguyên công
- Vệ sinh, chăm sóc hệ thống dầu miễn phí, hỗ trợ theo dõi tình trạng dung dịch
Đừng để cặn bẩn làm gián đoạn quá trình gia công. Liên hệ CNC Ánh Kim ngay hôm nay để đăng ký vệ sinh bồn, lọc cặn và test dầu miễn phí tại xưởng. Đội ngũ kỹ thuật sẵn sàng khảo sát, tư vấn tỷ lệ pha và giải pháp chăm sóc hệ thống phù hợp với nhu cầu sản xuất.
- Hotline: 0886 113 609
- Mua hàng trực tiếp tại: cncanhkim.com
- Địa chỉ văn phòng: 1737/7/3/20 Quốc Lộ 1A, KP2, P. Tân Thới Hiệp, TP. HCM
- Địa chỉ nhà máy: Đường NH15, Khu 6, Phường Thới Hoà, TP. HCM.
- Catalouge về dầu: https://cncanhkim.com/download-catalogue/?catalogue_flipbook=18908