
Trong gia công cơ khí, ren là một trong những dạng chi tiết được sử dụng phổ biến trên máy móc, thiết bị, bu lông, đai ốc, ty ren và nhiều bộ phận liên kết hoặc truyền động. Việc gia công ren chính xác giúp đảm bảo khả năng lắp ghép, truyền lực và độ ổn định của chi tiết trong quá trình làm việc.
Trong đó, tiện ren hệ mét là phương pháp được ứng dụng rộng rãi trong cơ khí chế tạo nhờ tính tiêu chuẩn hóa cao và khả năng gia công linh hoạt trên máy tiện. Để tạo được biên dạng ren đạt yêu cầu, người vận hành cần lựa chọn đúng dao tiện ren, bước ren, phương pháp lấn dao và chế độ cắt phù hợp.
Trong bài viết này, CNC Ánh Kim sẽ cùng bạn tìm hiểu các thông số cơ bản, loại insert và những phương pháp tiện ren hệ mét phổ biến hiện nay.
Tiện ren hệ mét là gì?
Tiện ren hệ mét là phương pháp gia công tạo biên dạng ren hệ mét trên máy tiện bằng cách cho dao tiện ren di chuyển dọc theo trục của phôi với lượng chạy dao phù hợp với bước ren.
Ren hệ mét thường được ký hiệu bằng chữ M, đơn vị kích thước tính bằng mm và có góc biên dạng ren tiêu chuẩn 60°. Ví dụ, ký hiệu M30 × 1.5 cho biết ren có đường kính danh nghĩa 30 mm và bước ren 1,5 mm.
Phương pháp này được sử dụng phổ biến để gia công ren ngoài, ren trong trên các chi tiết như trục, bu lông, đai ốc và nhiều bộ phận cơ khí cần lắp ghép chính xác.
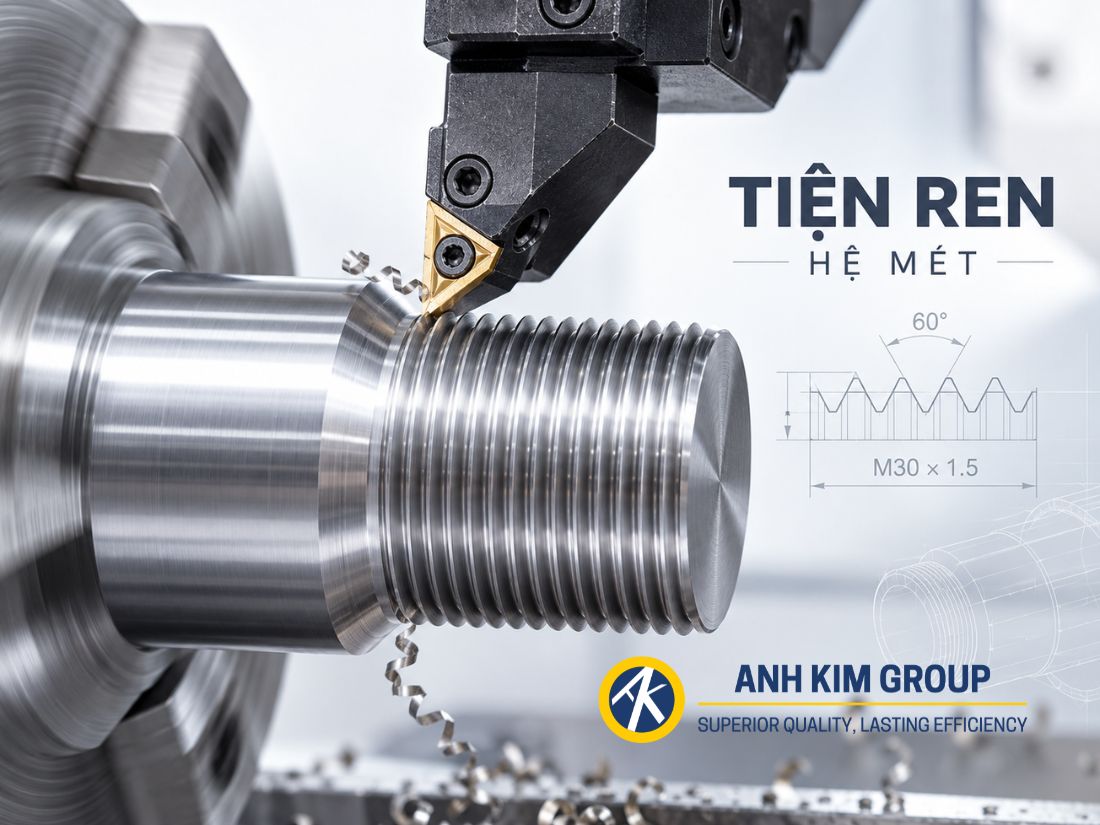
Tiện ren hệ mét là phương pháp gia công biện dạng ren hệ mét được sử dụng phổ biến trong ngành cơ khí
Ren và cấu tạo của ren
Ren được hình thành từ một biên dạng phẳng chuyển động theo đường xoắn ốc quanh bề mặt trụ hoặc bề mặt côn. Biên dạng tạo ren có thể là hình tam giác, bán nguyệt, hình thang, hình vuông hoặc một số dạng khác tùy theo yêu cầu sử dụng.
Trong gia công cơ khí, có 4 phương pháp phổ biến để tạo ren:
- Tiện ren: phù hợp gia công ren trên máy tiện.
- Phay ren: linh hoạt, phù hợp nhiều loại ren.
- Cán ren: tạo ren bằng biến dạng dẻo, không cắt vật liệu.
- Mài ren: dùng khi cần độ chính xác và chất lượng bề mặt cao.
Tùy theo loại chi tiết, vật liệu và yêu cầu gia công mà có thể lựa chọn phương pháp phù hợp.
Hiện nay có nhiều tiêu chuẩn ren khác nhau như ren hệ mét (Metric), ren hệ inch như UNC/UNF và một số loại ren ống như ren G. Trong đó, ren hệ mét được sử dụng phổ biến trong gia công cơ khí tại Việt Nam và cũng là nội dung trọng tâm của bài viết này.
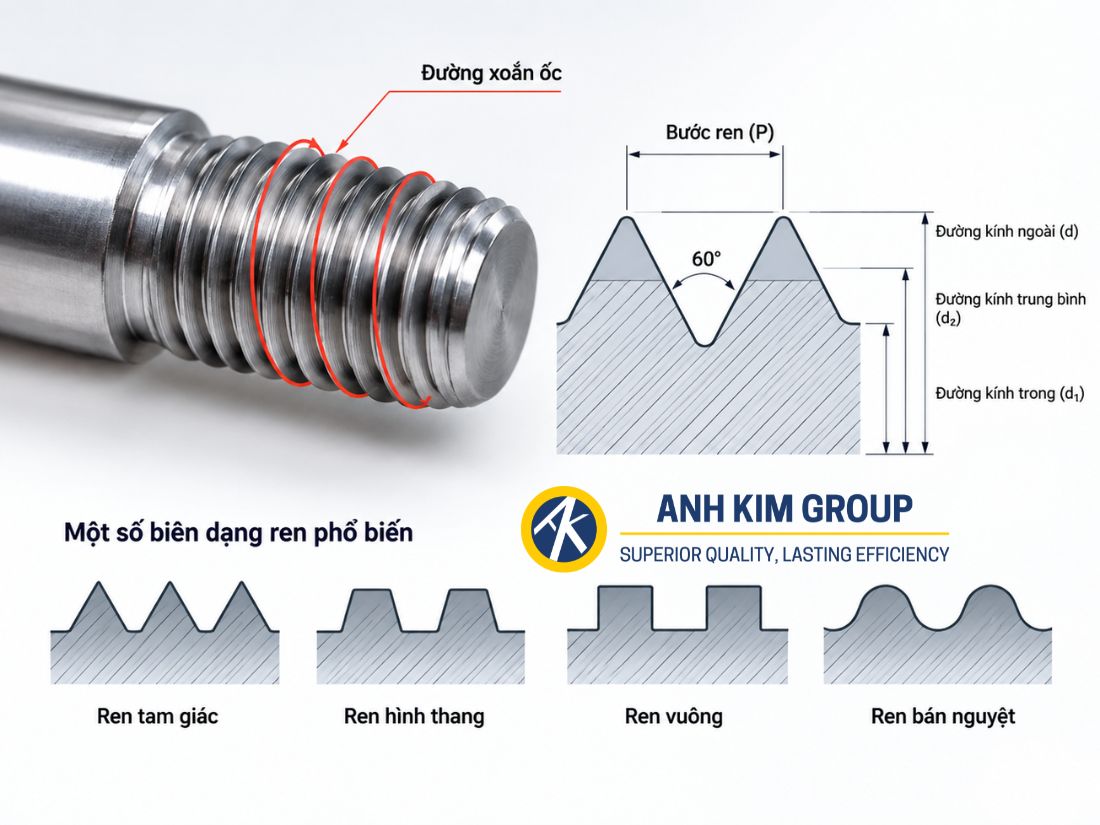
Trong gia công cơ khí, có 4 phương pháp phổ biến để tạo ren
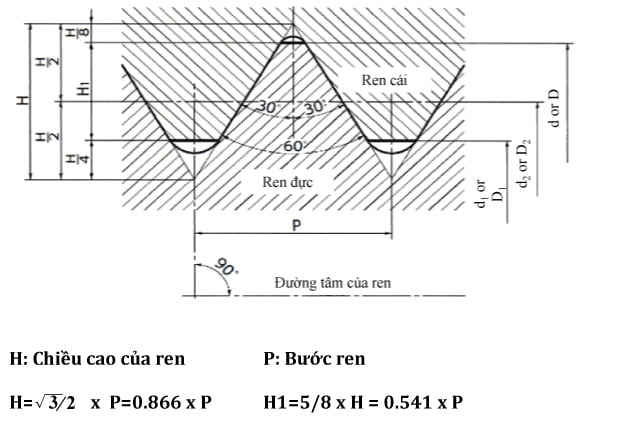
Biên dạng, công thức và kích thước tiêu chuẩn của Ren hệ mét
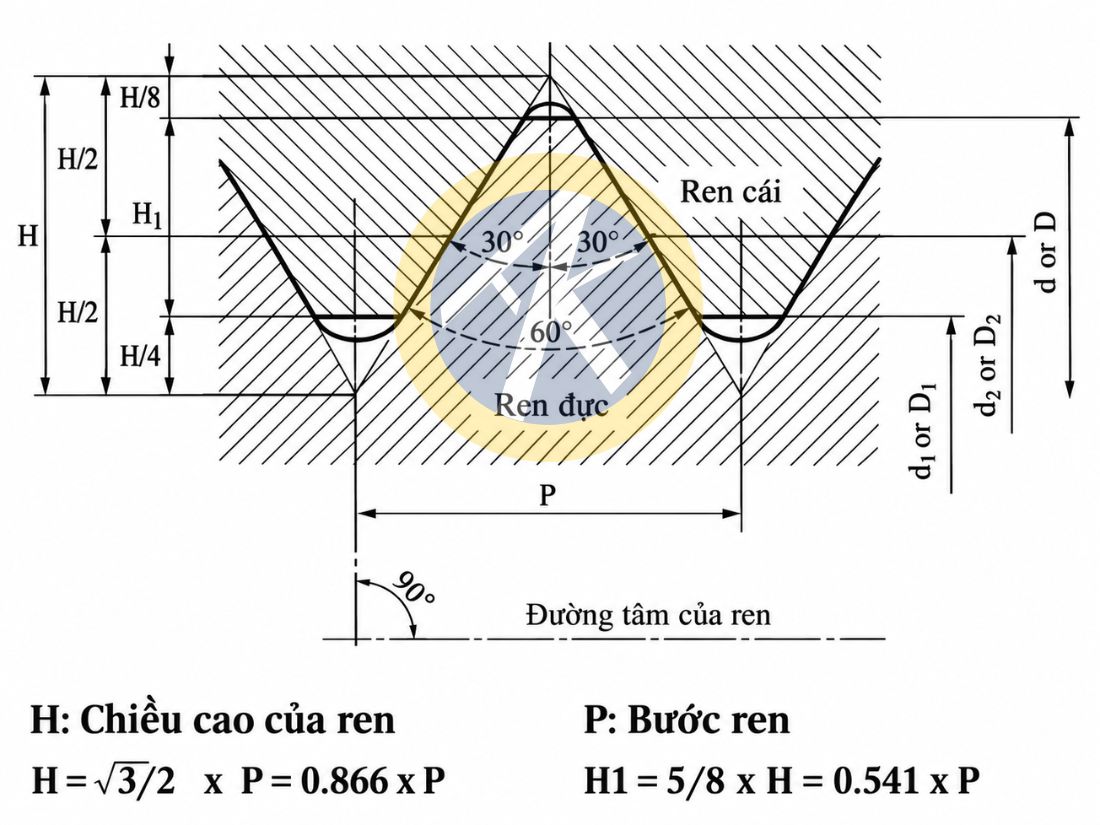
- d = D: Kích thước chuẩn đường kính ren đực(đường kính ren lớn nhất) – Kích thước chuẩn đường kính đáy ren của ren cái(đường kính ren lớn nhất).
- d1 = D1: Kích thước chuẩn đường kính đáy ren của ren đực – Kích thước chuẩn đường kính trong của ren cái.
- d2=D2: Kích thước chuẩn đường kính hữu hiệu của ren đực – Kích thước chuẩn đường kính hữu hiệu của ren cái.
Ren một đầu mối và ren nhiều đầu mối
Ren một đầu mối được sử dụng nhiều nhất trong gia công cơ khí, tuy nhiên đối với các chi tiết yêu cầu mối ghép ren tháo lắp nhanh và yêu cầu số ren tham gia trong mối ghép lớn người ta dùng ren nhiều đầu mối. Ren nhiều đầu mối gồm nhiều đường ren triển khai trên các đường xoắn ốc cách đều nhau trên mặt cơ sở. Lúc này ta có bước xoắn bằng K lần bước ren (K là số đầu mối).
Để gia công các chi tiết ren nhiều đầu mối, về kỹ thuật cơ bản thì cũng tương tự như gia công ren một đầu mối. Ta gia công tuần tự từng đường ren một, các đường ren giống nhau và cách đều nhau. Ví dụ với sản phẩm tháo lắp nhanh với ren 3 đầu mối và quy cách 1.5mm thì chỉ với 1 lần vặn, ta có thể vặn với chiều dài tương đương 4.5mm
Insert, mảnh dao tiện ren
Trên thị trường có nhiều loại mảnh Insert tiện ren nhưng chủ yếu được phân loại ra hai loại chính là Insert Full Profile và Partial Profile. Sau đó là đến các quy cách như ren hệ mét, ren góc 60°/55°, ren thang 30°, các tiêu chuẩn ren ống NPT, ren BSPT,..
Insert Full Profile khi gia công chỉ được duy nhất 1 quy cách duy nhất và bề mặt ren hoàn thiện cao còn Insert Partial Profile giúp ta có thể gia công ren dao động trong khoảng các quy cách nhất định nhưng bề mặt hoàn thiện ren không cao bằng Insert Full Profile
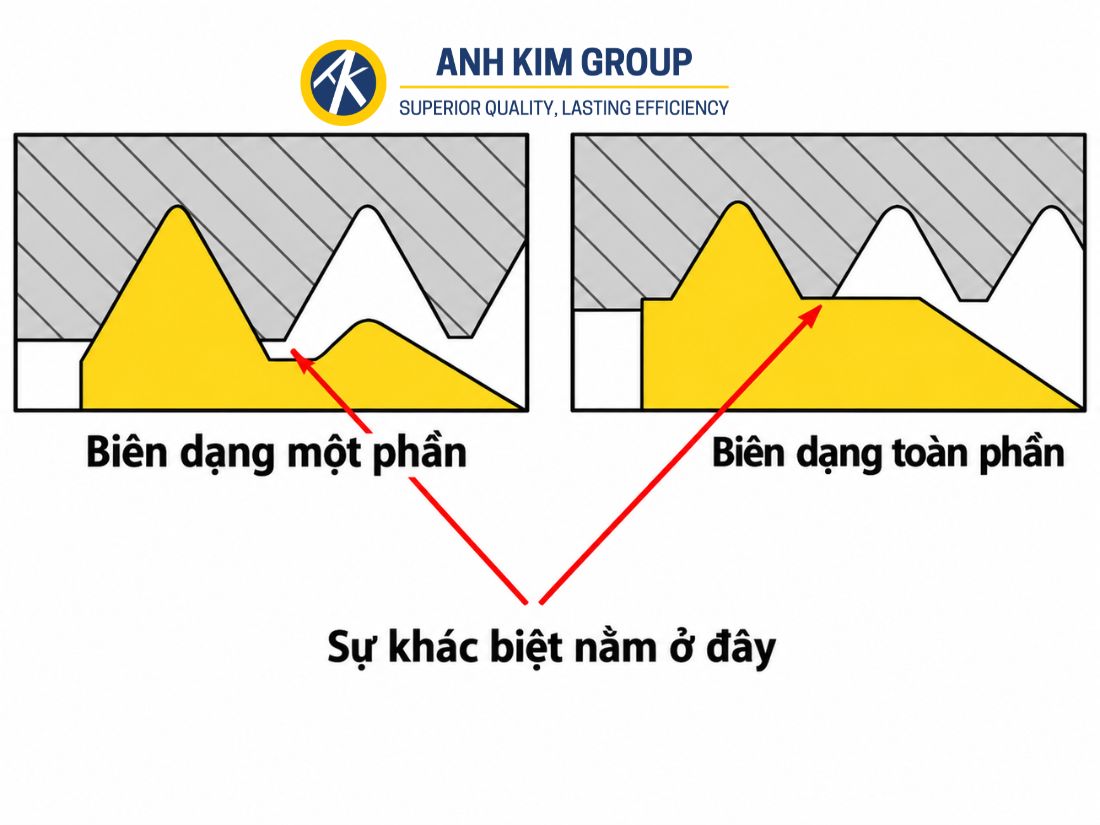
Tìm hiểu về Insert và mảnh dao tiện
4 kiểu cắt ren đầu mối
Đối với gia công các chi tiết ren yêu cầu một đầu mối, ta có 4 phương pháp hay còn gọi là 4 kiểu gia công cắt
- Lấn dao 1 bên (Cắt 1 bên dao)
- Lân dao luân phiên (Cắt đan xen 2 bên)
- Lấn dao hướng tâm (Cắt vuông góc)
- Lấn dao 1 bên chỉnh sửa
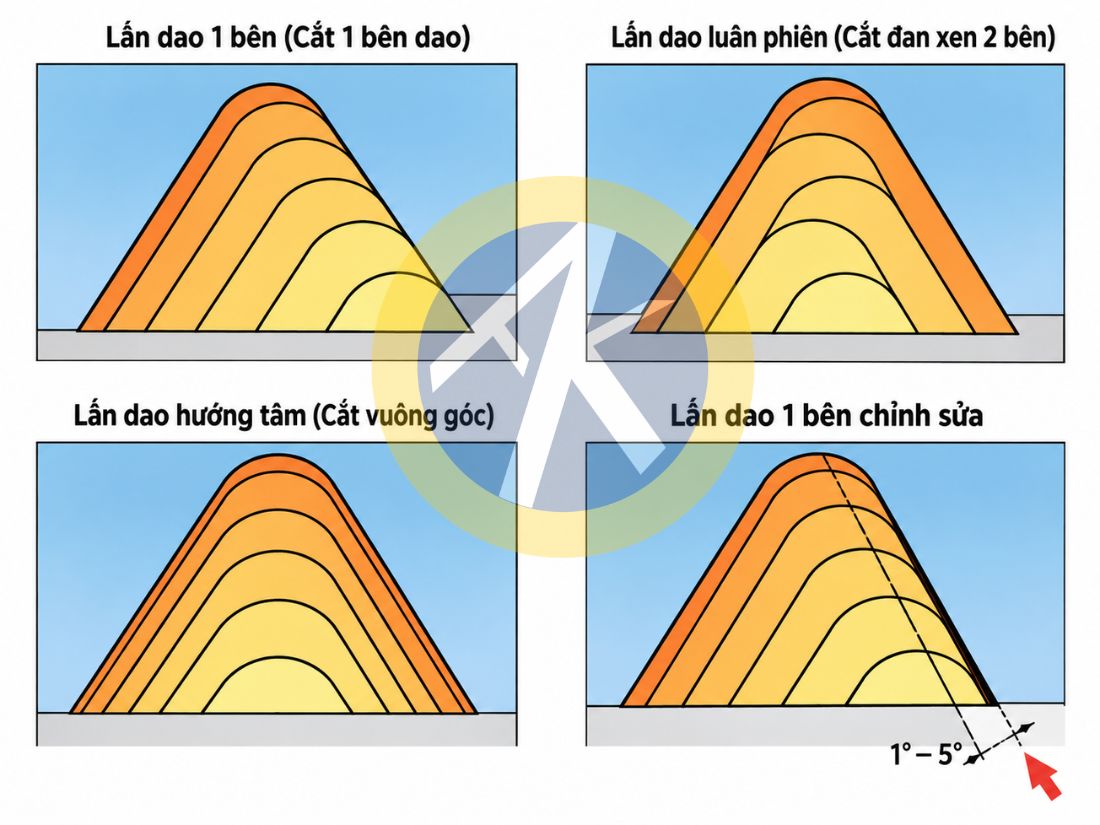
Các kiểu cắt ren đầu mối
Ưu và nhược điểm từng loại
1. Lấn dao một bên
|
Ưu điểm |
Nhược điểm |
|
Lập trình và thiết lập tương đối đơn giản |
Tải cắt tập trung chủ yếu lên một cạnh insert |
|
Kiểm soát hướng phoi tốt hơn lấn dao hướng tâm |
Hai cạnh dao có thể mòn không đồng đều |
|
Giảm sự tham gia đồng thời của hai cạnh cắt |
Có thể ảnh hưởng chất lượng bề mặt ở một số điều kiện gia công |
|
Phù hợp với ren có bước lớn và vật liệu tạo phoi dài |
Không phù hợp với một số vật liệu có xu hướng biến cứng |
|
Có thể giảm lực cắt so với phương pháp lấn hướng tâm trong nhiều trường hợp |
Tuổi thọ dao có thể kém hơn phương pháp lấn dao một bên có hiệu chỉnh |
2. Lấn dao luân phiên
| Ưu điểm | Nhược điểm |
| Lưỡi cắt bên phải và bên trái mòn như nhau | Khó lập trình gia công |
| Giảm lực cản trở khi cắt ren | Khó xử lý phoi quấn |
| Hiệu quả đối với gia công ren bước lớn | Khó thay đổi lượng cắt |
3. Lấn dao hướng tâm
|
Ưu điểm |
Nhược điểm |
|
Chương trình tiện ren đơn giản, dễ thiết lập |
Hai cạnh cắt cùng chịu tải nên lực cắt lớn |
|
Hai cạnh insert mòn tương đối đồng đều |
Khả năng kiểm soát và thoát phoi kém hơn |
|
Dễ điều chỉnh lượng lấn dao |
Dễ phát sinh rung khi hệ thống thiếu cứng vững |
|
Phù hợp với bước ren nhỏ và vật liệu tạo phoi ngắn |
Không phù hợp với ren bước lớn hoặc vật liệu tạo phoi dài |
4. Lấn dao 1 bên chỉnh sửa
|
Ưu điểm |
Nhược điểm |
|
Kiểm soát và định hướng phoi tốt |
Lập trình phức tạp hơn lấn dao hướng tâm |
|
Giảm tải cắt và hạn chế rung |
Cần thiết lập đúng góc lấn dao |
|
Giảm mòn tập trung trên một cạnh insert |
Góc lấn không phù hợp có thể làm tăng ma sát hoặc mòn dao |
|
Hỗ trợ tăng tuổi thọ dao và chất lượng bề mặt ren |
Yêu cầu máy/CNC có khả năng thiết lập đường chạy dao phù hợp |
|
Phù hợp với nhiều bước ren và ứng dụng tiện ren CNC |
Cần điều chỉnh theo vật liệu và điều kiện gia công thực tế |
Công thức tính lượng cắt ren đường kính ngoài hệ Mét
Ta thông thường sẽ sử dụng công thức:
- Lượng cắt thay đổi đường kính = P (bước ren) ×0.2 [hằng số]
- Tổng lượng cắt = P (bước ren) ×1.5 [hằng số]
- Lượng cắt tiêu chuẩn = Tổng lượng cắt √Số lần cắt vào
Lần cắt 1 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√1 – Lượng cắt thay đổi đường kính)
Lần cắt 2 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√2 – Lượng cắt thay đổi đường kính)
Lần cắt 3 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√3 – Lượng cắt thay đổi đường kính)
Lần cắt 4 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√4 – Lượng cắt thay đổi đường kính)
Lần cắt 5 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√5 – Lượng cắt thay đổi đường kính)
Lần cắt 6 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√6 – Lượng cắt thay đổi đường kính)
Lần cắt 7 = D (đ/k ren lớn nhất) – (Lượng cắt tiêu chuẩn ×√7 – Lượng cắt thay đổi đường kính)
Ví dụ: M30× P1.5 Số lần cắt vào là 7 lần.
Lượng cắt thay đổi đường kính = P1.5 ×[0.2]=0.3
Tổng lượng cắt = P1.5 ×[1.5]=2.25
Lượng cắt tiêu chuẩn = 2.25 √7 = 0.85
Lần cắt 1 = 30 – (0.85 ×√1 – 0.3) = 29.449
Lần cắt 2 = 30 – (0.85 ×√2 – 0.3) = 29.097
Lần cắt 3 = 30 – (0.85 ×√3 – 0.3) = 28.827
Lần cắt 4 = 30 – (0.85 ×√4 – 0.3) = 28.599
Lần cắt 5 = 30 – (0.85 ×√5 – 0.3) = 28.398
Lần cắt 6 = 30 – (0.85 ×√6 – 0.3) = 28.217
Lần cắt 7 = 30 – (0.85 ×√7 – 0.3) = 28.05
Cách chọn dao tiện ren hệ mét phù hợp
Để lựa chọn dao tiện ren hệ mét phù hợp, cần xác định đúng yêu cầu gia công ngay từ đầu. Việc chọn đúng cán dao và insert sẽ giúp quá trình cắt ổn định hơn, hạn chế mẻ dao và đảm bảo biên dạng ren đạt yêu cầu.
Một số yếu tố cần xác định gồm:
- Loại ren: ren trong hoặc ren ngoài.
- Kích thước ren: đường kính danh nghĩa và bước ren.
- Hướng ren: ren phải hoặc ren trái.
- Vật liệu phôi: thép, inox, gang, hợp kim hoặc vật liệu khác.
- Loại insert: Full Profile hoặc Partial Profile tùy nhu cầu gia công.
- Điều kiện máy: độ cứng vững, tốc độ trục chính và khả năng làm mát.
Ngoài ra, cần lựa chọn cấp vật liệu insert và chế độ cắt phù hợp với từng loại phôi để kiểm soát phoi, giảm mài mòn và duy trì chất lượng ren ổn định.
Nếu có nhu cầu lựa chọn dao tiện ren, cán dao hoặc insert tiện ren, bạn có thể tham khảo các sản phẩm tại CNC Ánh Kim. Đội ngũ kỹ thuật hỗ trợ tư vấn theo quy cách ren, vật liệu gia công và điều kiện máy thực tế, giúp lựa chọn dụng cụ phù hợp với từng ứng dụng.
Như vậy tiện ren hệ mét là nguyên công phổ biến trong gia công cơ khí, đòi hỏi sự kết hợp phù hợp giữa biên dạng ren, bước ren, insert, phương pháp lấn dao và chế độ cắt. Hiểu đúng các thông số và lựa chọn dụng cụ phù hợp sẽ giúp quá trình gia công ổn định hơn, hạn chế lỗi và đảm bảo chất lượng ren theo yêu cầu.
Nếu bạn đang tìm kiếm dao tiện ren, cán dao hoặc insert tiện ren cho từng loại vật liệu và quy cách gia công, có thể tham khảo các sản phẩm tại CNC Ánh Kim. Với danh mục dao cụ CNC đa dạng cùng đội ngũ kỹ thuật hỗ trợ tư vấn, CNC Ánh Kim giúp khách hàng lựa chọn giải pháp phù hợp với điều kiện gia công thực tế.
Thông tin liên hệ Tập Đoàn Ánh Kim:
- Website: cncanhkim.com
- Hotline/Zalo: 0886 113 609
- Gmail: tapdoananhkim@gmail.com