
Trong gia công CNC, trước khi bắt đầu chạy chương trình, người vận hành cần xác định chính xác vị trí của dụng cụ cắt so với chi tiết. Đây là một trong những công việc quan trọng nhằm giúp máy hiểu được vị trí đầu dao, chiều dài dao và điểm chuẩn được sử dụng trong quá trình gia công. Set dao máy phay CNC là quá trình thiết lập và ghi nhận các giá trị bù liên quan đến dụng cụ cắt để hệ điều khiển xác định đúng vị trĩ mũi dao.
Với kinh nghiệm cung cấp dao cụ và vật tư phục vụ gia công cơ khí, CNC Ánh Kim chia sẻ những bước set dao máy phay nhằm giúp người mới hiểu rõ hơn về quá trình set dao và hạn chế các sai sót thường gặp khi chuẩn bị gia công.
Vì sao cần set dao máy phay CNC chính xác?
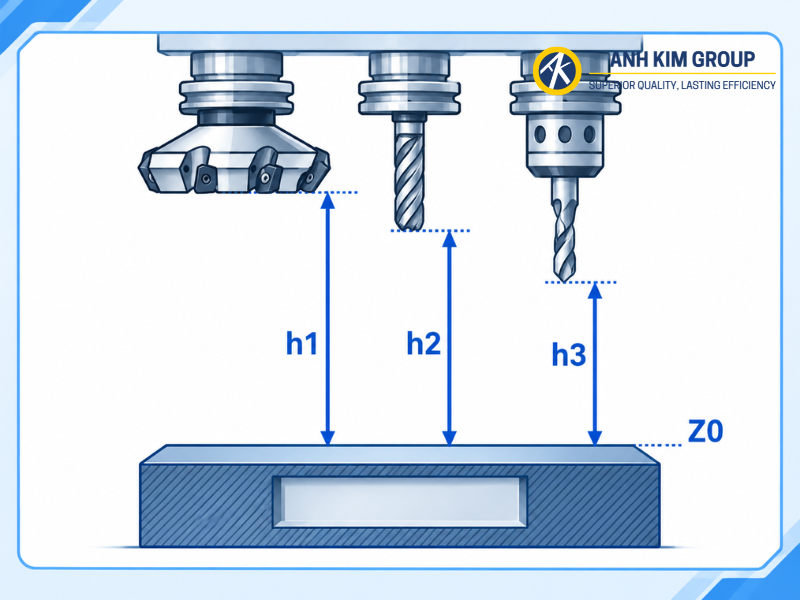
Set dao máy phay CNC là quá trình thiết lập dao phay và thành phần máy trước khi thực hiện gia công. Mỗi dao được lắp trên máy CNC có chiều dài thực tế khác nhau. Ngay cả khi sử dụng cùng một loại dao, chiều dài nhô khỏi đầu kẹp cũng có thể thay đổi sau khi tháo lắp. Vì vậy máy CNC cần biết chính xác vị trí đầu dao để thực hiện chuyển động theo toạ độ đã lập trình.
Trong những chương trình sử dụng nhiều dao, việc set dao trước khi gia công càng quan trọng vì máy cần bù chính xác chiều dài của từng dụng cụ sau mỗi lần thay dao. Thiết lập đúng ngay từ đầu giúp quá trình gia công ổn định hơn, hạn chế sai số và giảm nguy cơ dao va chạm với phôi hoặc đồ gá.
Hướng dẫn set dao máy CNC từng bước
Không có một quy trình nào nhất định và hoàn toàn áp dụng cho tất cả máy phay CNC. Tuy nhiên, trên nguyên tắc cơ bản của set dao máy phay CNC vẫn là đưa đầu dao đến một mặt chuẩn đã xác định, ghi nhận vị trí và lưu giá trị tương ứng vào bảng bù dao.
Chuẩn bị trước khi set dao máy phay
Trước khi set dao máy phay CNC, người vận hành cần kiểm tra và chuẩn bị một số yêu tố cơ bản để hạn chế sai số trong quá trình thiết lập:
- Kiểm tra dao cắt được lắp chắc chắn vào holder, không bị mẻ hoặc hư hỏng và có độ nhô phù hợp.
- Làm sạch collet, holder và bề mặt tiếp xúc để tránh phoi hoặc bụi bẩn ảnh hưởng đến độ đồng tâm của dao
- Phôi cần được cố định trên ê tô hoặc đồ gá
- Chọn trước mặt chuẩn dùng để xác định vị trí dao
- Xác định đúng vị trí T và giá trị Tool Length Offdet tương ứng để tránh nhập nhầm thông số
- Chuẩn bị dụng cụ set dao như giấy mỏng, căn chuẩn, tool setter hoặc probe tuỳ theo thiết bị và phương pháp của xưởng
- Kiểm tra hệ tọa độ đang được thiết lập đúng với chương trình gia công.
Các bước set dao máy CNC chính xác và dễ hiểu
Để set dao máy phay CNC, người vận hành cần thực hiện đúng trình tự từ chọn dao, xác định mặt chuẩn, chạm dao đến lưu giá trị offset và kiểm tra lại hệ toạ độ. Thực hiện từng bước cẩn thận sẽ giúp hạn chế sai số và giảm nguy cơ va chạm khi đưa máy vào gia công.
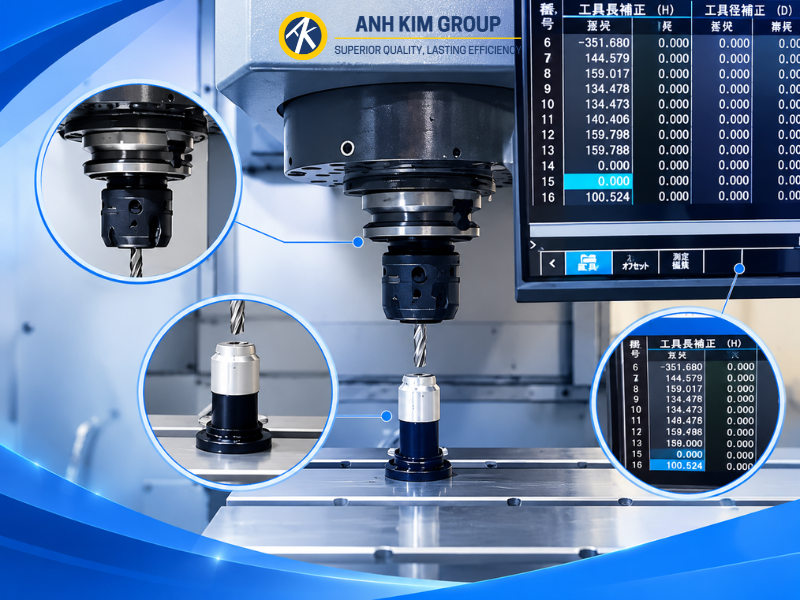
Bước 1: Chọn dao cần thiết lập offset và đưa dao vào trục chính. Kiểm tra lại số dao hiển thị trên hệ điều khiển để tránh trường hợp nhập giá trị sai vị trí.
Bước 2: Xác định mặt chuẩn để chạm dao, có thể là mặt trên phôi, mặt ê tô, một block chuẩn hoặc vị trí cố định của tool setter.
Bước 3: Chuyển máy sang chế độ điều khiển bằng tay hoặc Handle Jog. Di chuyển X và Y để đưa dụng cụ đến vị trí thích hợp trên bề mặt cần chạm. Sau đó hạ trục Z từ từ.
Bước 4: Chạm đầu dao vào mặt chuẩn, mẹo nhỏ là đặt một tờ giấy mỏng giữa đầu dao và bề mặt phôi, sau đó hạ Z từng bước nhỏ. Khi giấy bắt đầu bị giữ nhẹ giữa dao và bề mặt, có thể xác định dao đã đến gần vị trí tiếp xúc.
Bước 5: Kiểm tra sự tương ứng giữa số dao và vị trí offset trước khi lưu giá trị. Ví dụ dao T03 thì được đặt tại vị trí H03 để người vận hành dễ kiểm tra và hạn chế nhập nhầm thông số khi chương trình sử dụng nhiều dao.
Bước 6: Sau khi hoàn tất dao thứ nhất, nâng trục Z lên vị trí an toàn trước khi thay dao. Tiếp tục thực hiện cùng phương pháp với T02, T03 và các dụng cụ còn lại trong chương trình.
Bước 7: Sau khi hoàn tất, có thể chuyển sang chế độ MDI hoặc chạy thử ở tốc độ thấp để kiêm tra vị trí dao so với chi tiết. Quan sát các giá trị toạ độ X, Y, Z trên màn hình và đảm bảo dao di chuyển đúng theo hệ toạ độ làm việc đã thiết lập.
Nếu vị trí dao hoặc toạ độ hiển thị có dấu hiệu bất thường, cần dừng máy và kiểm tra lại Tool Offset, số H cũng như hệ toạ độ G54, G55 hoặc G56 trước khi tiến hành gia công thực tế.
Kiểm tra máy sau khi set dao
Sau khi hoàn tất set dao máy phay CNC, người vận hành nên kiểm tra lại các thông số trước khi chạy chương trình để hạn chế sai số và va chạm
- Kiểm tra số dao T và số offset H có tương ứng với nhau hay không
- Kiểm tra giá trị Tool Length Offset đã được lưu đúng vị trí
- Kiểm tra hệ toạ độ làm việc như G54 có đúng đúng với chương trình gia công
- Kiểm tra dao thực tế trên trục chính có đúng với dao được gọi trong chương trình
- Chạy thử bằng chế độ Single Block hoặc giảm Rapid Override và Feed Override
- Quan sát kỹ chuyển động của trục Z khi dao tiến gần bề mặt phôi
- Dừng máy và kiểm tra lại ngay nếu vị trí dao có dấu hiệu bất thường
- Sau khi gia công thử, đo lại kích thước chi tiết để xác nhận độ chính xác
Mẹo khi set dao máy phay CNC cho người mới
Với người mới vận hành máy, sai sót thường đến từ việc chọn sai dao, sai dòng offset hoặc di chuyển trục Z quá nhanh khi đầu dao đã ở gần phôi
- Khi set dao máy phay CNC, nên có quy trình kiểm tra cố định và thực hiện theo cùng một thứ tự mỗi lần. Kiểm tra T -> kiểm tra H -> xã định mặt chuẩn -> chạm dao -> lưu offset -> nâng dao -> kiểm tra lại giá trị
- Khi đưa dao đến gần mặt chuẩn, nên giảm dần bước dịch chuyển. Không nên sử dụng bước jog lớn khi mũi dao đã ở sát bề mặt phôi
- Sau mỗi lần tháo dao ra khỏi holder hoặc thay đổi về chiều dai nhô của dao, cần kiểm tra và set lại giá trị chiều dài.
- Đối với chương trình có nhiều dao, đặt T và H cùng số giúp người vận hành dễ kiểm tra hơn. Ví dụ T05 sẽ sử dụng H05
Ngoài ra cần phân biệt rõ ba khái niệm:
- Tool Length Offset dùng để bù chiều dài dụng cụ
- Work Offset như G54-G59 dùng để xác định hệ toạ độ của chi tiết
- Cutter compensation như G41/G42 liên quan đến bù bán kính dao theo đường chạy
Quan trọng nhất là hướng dẫn set dao máy CNC chỉ nên được xem là nguyên tắc chung. Trước khi vận hàng thực tế, cần tham khảo tài liệu của nhà sản xuất máy và hệ điều khiển đang sử dụng bởi tên nút, cách ghi offset cũng như logic bù dao có thể khác nhau.
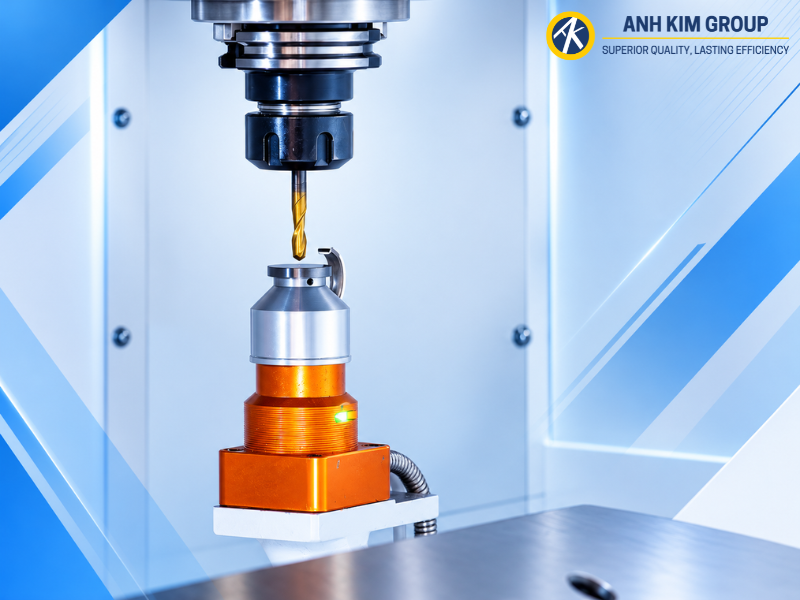
Bên cạnh thao tác set dao đúng, độ ổn định của quá trình phay còn phụ thuộc vào chất lượng dao cắt, đầu kẹp, độ cứng vững của hệ thống và chế độ gia công. CNC Ánh Kim cung cấp nhiều dòng dao phay CNC, dao cụ cắt gọt và phụ kiện phục vụ gia công cơ khí chính xác, đồng thời hỗ trợ khách hàng lựa chọn dụng cụ phù hợp với vật liệu và yêu cầu gia công thực tế. Các doanh nghiệp liên hệ với CNC Ánh Kim để được tư vấn lựa chọn dao cụ phù hợp cho hệ thống máy CNC đang sử dụng.
Tham khảo thêm các dòng dao phay carbide tại:
- Website: cncanhkim.com
- Danh mục sản phẩm: https://cncanhkim.com/danh-muc-san-pham/
- Catalogue: https://cncanhkim.com/download-catalogue/
- Hotline: 0886113609
- Fanpage: fb.com/cncanhkim